










Освоение резьбофрезерования: точное решение распространенных проблем
Резьбофрезерование, сложный процесс механической обработки, демонстрирует возможности точного машиностроения. Резьба формируется по винтовой траектории, что даёт особые преимущества перед традиционными методами. Однако освоение резьбофрезерования сопряжено с трудностями. Это руководство рассматривает особенности процесса, достижение точных результатов и устранение возможных проблем.
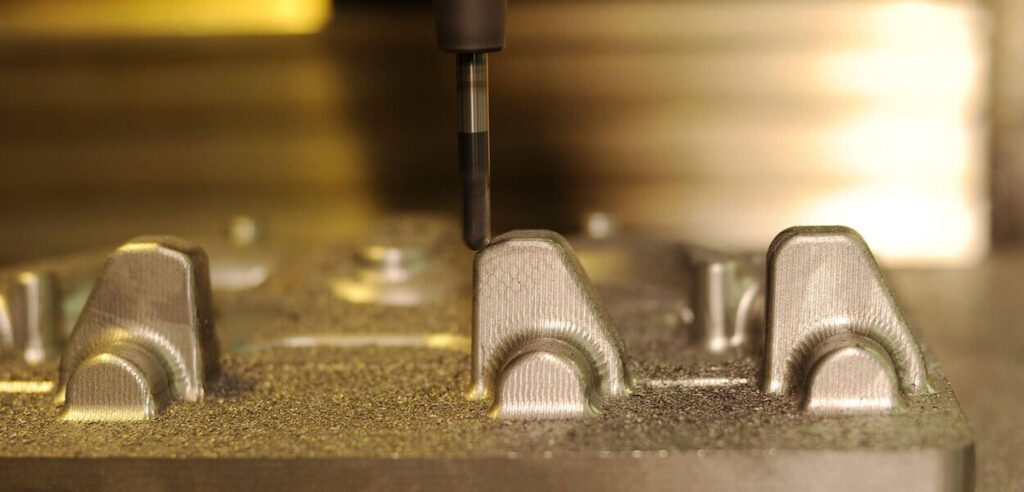
Основы резьбофрезерования
Резьбофрезерование — процесс создания резьбы на заготовке. Он предполагает использование режущего инструмента, обычно с несколькими режущими кромками, чтобы сформировать нужную резьбу. Этот процесс широко применяют для резьб на винтах, болтах и других компонентах.
Инструмент: Резьбофрезерование использует специальный инструмент под названием резьбовая фреза. Он похож на концевую фрезу, но имеет несколько режущих кромок по окружности, снимающих материал и формирующих профиль резьбы.
Наладка: Для резьбофрезерования заготовку надёжно закрепляют прижимами, тисками или другим подходящим способом. Затем инструмент выравнивают относительно детали в заданной начальной точке резьбы.
Перемещение осей: При обычном резьбофрезеровании с ЧПУ, фреза вращается вокруг собственной оси, а её центр движется по окружности согласованно с осевым перемещением. Эта винтовая интерполяция формирует ход резьбы; для однозаходной резьбы за один оборот перемещение составляет один шаг. Одно осевое движение не образует винтовую линию. Обработка вращающейся заготовки невращающимся резцом относится к точению резьбы, а не к этому процессу фрезерования.
Подача и скорость: Выбирайте подачу и частоту вращения (RPM) по данным поставщика для материала, диаметра инструмента, зацепления и геометрии резьбы. При поправках на круговую интерполяцию различайте подачу режущей кромки и программируемую подачу центра инструмента. Согласуйте осевое перемещение с ходом резьбы; одни лишь RPM шпинделя не задают шаг.
Почему важна точность
Точность резьбофрезерования означает соответствие заданным размеру, профилю, ходу, положению и посадке резьбы. Они влияют на сборку и работу, но точная резьба сама по себе не гарантирует герметичности, прочности соединения или равномерного распределения напряжений. Проверяйте значимые размеры и функциональные требования подходящим методом контроля.
Типичные проблемы резьбофрезерования
Образование и удаление стружки:
Проблема: неправильное образование стружки вызывает заклинивание, плохую поверхность и износ инструмента.
Решение: проверьте формирование стружки, доступное пространство канавок и зазор в подготовленном отверстии. Используйте подходящие режимы резания и подачу СОЖ или воздуха по рекомендациям для инструмента и материала. Сверление с периодическим выводом — цикл получения отверстия, а не универсальное решение для отвода стружки на траектории резьбофрезерования.
Поломка инструмента:
Проблема: чрезмерная подача, неверное зацепление или твёрдость материала могут привести к поломке.
Решение: проверьте пригодность инструмента, биение, вылет, подготовку отверстия и радиальное зацепление. Назначьте скорость резания и подачу на зуб под фактические материал и инструмент. При рекомендации уменьшите зацепление или добавьте проходы; не снижайте подачу автоматически для каждого более твёрдого материала, поскольку малая толщина стружки вызывает трение.
Налипание материала при резании и задир резьбы:
Проблема: налипающий на кромку материал образует нарост и повреждает поверхность резьбы. Это отличается от задира сопрягаемых резьб при сборке или эксплуатации, когда скользящий контакт вызывает адгезионное повреждение и схватывание.
Решение: при налипании на кромку проверьте скорость, состояние кромки, геометрию, покрытие и подходящую смазку. При задирах собранной резьбы оцените сопряжённые материалы, поверхность, смазку и требования сборки. Изменение материала или сборочной смазки должно соответствовать спецификации компонента.
Низкое качество поверхности резьбы:
Проблема: неудовлетворительная поверхность может быть следствием неподходящей геометрии, износа инструмента или неверных скорости и подачи.
Решение: подберите геометрию, замените изношенный инструмент и скорректируйте скорость и подачу для получения требуемой поверхности.
Неточность резьбы:
Проблема: выход резьбы за допуск может быть вызван износом инструмента, ошибкой программы или неточностью станка.
Решение: регулярно осматривайте и заменяйте изношенный инструмент, проверяйте программу и калибровку станка.
Вибрации и автоколебания:
Проблема: вибрации при обработке резьбы ухудшают поверхность, снижают стойкость инструмента и вызывают погрешности.
Решение: стабилизируйте закрепление, применяйте виброгасящие патроны и корректируйте режимы для уменьшения вибраций.
Изменчивость материала заготовки:
Проблема: неоднородная твёрдость материала вызывает неравномерное резание и ухудшает резьбу.
Решение: применяйте инструмент для соответствующего диапазона твёрдости, правильно выбирайте материал и контролируйте износ.
Износ инструмента:
Проблема: преждевременный износ может быть вызван высокой температурой резания, абразивным материалом или неподходящим покрытием инструмента.
Решение: оптимизируйте охлаждение, используйте износостойкие покрытия и корректируйте режимы для уменьшения износа.
Биение инструмента и положение оси резьбы:
Проблема: биение фрезы — отклонение вращающихся кромок относительно оси шпинделя, вызывающее неравномерную нагрузку зубьев или ошибки размера. Положение оси резьбы — отдельное требование, измеряемое относительно заданных баз; оно не обязано совпадать с общей осью детали. Термин «сбег резьбы» также обозначает неполный профиль на конце, поэтому сначала определите конкретный дефект.
Решение: при биении осмотрите и очистите сопряжения инструмента и патрона, проверьте зажим и корректно измерьте биение. При ошибке положения оси проверьте закрепление, базы, рабочие смещения и запрограммированный центр. При неполной концевой резьбе проверьте зазор инструмента, перемещение и заданную длину полного профиля.
Глубина профиля и длина полной резьбы:
Проблема: радиальная глубина профиля и осевая длина полной резьбы — разные размеры. Прогиб, износ или неправильная радиальная коррекция влияют на размер и профиль; неверное осевое перемещение, недостаточная досягаемость инструмента или зазор до дна ограничивают длину полной резьбы.
Решение: определите размер вне допуска. При радиальной ошибке проверьте профиль инструмента, коррекцию диаметра, врезание и измеренный размер резьбы. При ошибке длины полной резьбы проверьте осевые координаты, рабочую длину и зазор у дна. Обеспечьте достаточную поддержку инструмента и минимальный практичный вылет.
Регулярное обслуживание инструмента, полноценное обучение и внимательное наблюдение за процессом помогают устранять эти типичные проблемы резьбонарезания. Для лучшего результата адаптируйте решения к конкретным условиям.
Часто задаваемые вопросы
Вопрос: может ли резьбофрезерование заменить традиционное нарезание метчиком?
Ответ: в подходящих условиях может, однако оно не является заведомо более точным. Сравните достижимое качество резьбы, совместимость с материалом, доступ, возможности станка, время цикла и стоимость. Оба процесса при правильном выборе и контроле позволяют выдерживать жёсткие допуски.
Вопрос: Какие виды резьбы можно получить фрезерованием?
Ответ: Резьбофрезерование позволяет получать метрические, унифицированные и специальные резьбы.
Вопрос: Как предотвратить забивание стружкой при резьбофрезеровании?
Ответ: Эффективный отвод стружки и продуманная подача СОЖ помогают предотвратить забивание.
Вопрос: Подходит ли резьбофрезерование для большого объёма выпуска?
Ответ: Оно подходит для малых и больших серий. Сравнивайте с метчиком или другими методами по циклу, стойкости, контролю, гибкости и общей стоимости. Одни требования точности не определяют подходящий объём производства.
Вопрос: можно ли фрезеровать внутреннюю и наружную резьбу?
Ответ: Да, если геометрия, размер, зазоры и программа подходят для заданной внутренней или наружной резьбы. Не считайте каждую фрезу разрешённой для обоих применений.
Вопрос: какие преимущества дают специальные резьбофрезы?
Ответ: специализированные резьбовые фрезы для конкретных задач имеют оптимизированную геометрию, позволяющую улучшить результат.
Заключение
Освоение резьбофрезерования требует точности, гибкости и продуманного решения проблем. Развивайте возможности обработки и добивайтесь отличных результатов! Посетите наш сайт сейчас, чтобы познакомиться с возможностями точного резьбофрезерования.
Метки технические новости