










Dominar el fresado de roscas: resolver los problemas habituales con precisión
El fresado de roscas es un proceso de mecanizado avanzado que refleja la ingeniería de precisión. Las roscas se crean mediante una trayectoria de corte helicoidal, que ofrece posibilidades particulares frente a los métodos convencionales. Sin embargo, dominar el proceso también plantea dificultades. Esta guía detallada explica sus aspectos técnicos y cómo lograr resultados precisos y resolver posibles problemas.
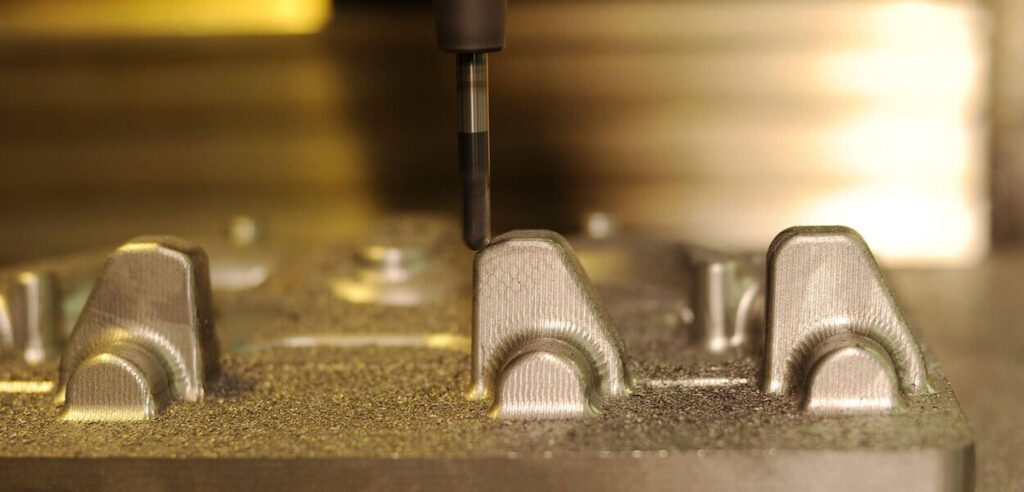
Fundamentos del fresado de roscas
El fresado de roscas es un proceso de mecanizado que permite crear roscas en una pieza. Utiliza una herramienta de corte generalmente con varios filos, para generar el perfil de rosca deseado. Este proceso se utiliza habitualmente en la fabricación de roscas en tornillos, pernos y otros componentes.
Herramientas: El fresado de roscas utiliza una herramienta especializada denominada fresa de roscar. Se parece a una fresa de mango, pero dispone de varios filos alrededor de su circunferencia. Estos filos eliminan material y forman el perfil de la rosca.
Preparación: Para fresar una rosca, la pieza se fija firmemente mediante bridas, una mordaza u otro método adecuado. A continuación se posiciona la herramienta respecto a la pieza en el punto de inicio deseado de la rosca.
Movimiento de los ejes: En el fresado de roscas CNC convencional, la fresa gira sobre su propio eje mientras su centro sigue una trayectoria circular coordinada con el movimiento axial. Esta interpolación helicoidal genera el avance por vuelta de la rosca; en una rosca de una entrada, cada vuelta de trayectoria avanza un paso. El movimiento axial por sí solo no genera una hélice. Una herramienta de corte fija que mecaniza una pieza giratoria corresponde al roscado por torneado, no a este proceso de fresado.
Avance y velocidad de giro: Seleccione la velocidad de avance y velocidad de giro (RPM) a partir de los datos del proveedor de la herramienta para el material, el diámetro, el contacto de corte y la geometría de la rosca. Distinga el avance en el filo del avance programado en el centro de la herramienta al aplicar correcciones de interpolación circular. Coordine el recorrido axial con el avance por vuelta requerido de la rosca; las RPM del husillo por sí solas no determinan el paso.
¿Por qué es importante la precisión?
La precisión en el fresado de roscas consiste en cumplir los requisitos especificados de dimensiones, perfil, avance por vuelta, posición y ajuste. Estos influyen en el montaje y el funcionamiento, pero una rosca precisa no garantiza por sí sola la estanqueidad, la resistencia de la unión ni una distribución uniforme de tensiones. Inspeccione las dimensiones y los requisitos funcionales pertinentes mediante un método de control de roscas adecuado.
Problemas habituales en el fresado de roscas
Formación y evacuación de virutas:
Problema: Una formación inadecuada de virutas puede provocar el atasco de la herramienta, un acabado superficial deficiente y desgaste.
Solución: Compruebe la formación de virutas, el espacio disponible en las ranuras y la holgura en el agujero preparado. Utilice parámetros de corte y suministro de refrigerante o aire adecuados a las recomendaciones para la herramienta y el material. El taladrado con picoteo es un ciclo de realización de agujeros, no una solución general para evacuar virutas durante la trayectoria de fresado de roscas.
Rotura de la herramienta:
Problema: Un avance excesivo, un contacto de corte incorrecto o la dureza del material pueden provocar la rotura de la herramienta.
Solución: Compruebe la idoneidad de la herramienta, el descentramiento, el voladizo, la preparación del agujero y el contacto radial de corte. Ajuste la velocidad de corte y el avance por diente al material y la herramienta reales. Reduzca el contacto o emplee pasadas adicionales cuando se recomiende; no reduzca simplemente el avance para cualquier material más duro, ya que un espesor de viruta insuficiente puede provocar rozamiento.
Adhesión de material durante el corte y gripado de roscas:
Problema: El material adherido al filo puede formar un filo recrecido y dañar la superficie de la rosca mecanizada. Esto es distinto del gripado entre roscas acopladas durante el montaje o el servicio, donde el contacto deslizante puede provocar daños por adhesión y agarrotamiento.
Solución: En caso de adhesión al filo, revise la velocidad de corte, el estado del filo, la geometría de la herramienta, el recubrimiento y la lubricación adecuada. Para el gripado de roscas montadas, evalúe los materiales acoplados, el estado superficial, la lubricación y los requisitos de montaje. Cualquier cambio de material o lubricante de montaje debe seguir cumpliendo las especificaciones del componente.
Acabado deficiente de la rosca:
Problema: Un acabado superficial inadecuado puede deberse a una geometría de herramienta incorrecta, herramientas desgastadas o avances y velocidades inadecuados.
Solución: Seleccione geometrías de herramienta adecuadas, sustituya las herramientas desgastadas y ajuste avances y velocidades para obtener el acabado deseado.
Imprecisión de la rosca:
Problema: Las roscas fuera de tolerancia pueden deberse al desgaste de la herramienta, a una programación incorrecta o a imprecisiones de la máquina.
Solución: Inspeccione las herramientas periódicamente y sustituya las desgastadas, valide la programación y compruebe la calibración de la máquina.
Vibraciones y chatter:
Problema: Las vibraciones durante el mecanizado de roscas pueden empeorar el acabado superficial, reducir la vida útil de la herramienta y provocar imprecisiones.
Solución: Estabilice la sujeción de la pieza, utilice portaherramientas con amortiguación de vibraciones y ajuste los parámetros de corte para minimizar las vibraciones de mecanizado.
Variabilidad del material de la pieza:
Problema: Las variaciones de dureza del material pueden causar un corte irregular y afectar a la calidad de la rosca.
Solución: Utilice herramientas adecuadas a las variaciones de dureza del material, asegure una selección apropiada del material y supervise el desgaste de la herramienta.
Desgaste de la herramienta:
Problema: El desgaste prematuro puede deberse a temperaturas de corte elevadas, materiales abrasivos o recubrimientos de herramienta inadecuados.
Solución: Optimice la refrigeración, utilice recubrimientos resistentes al desgaste y ajuste los parámetros de corte para reducir el desgaste.
Descentramiento de la herramienta y posición del eje de la rosca:
Problema: El descentramiento de la fresa es la variación de los filos giratorios respecto al eje del husillo y puede causar cargas desiguales entre dientes o errores dimensionales. La posición del eje de la rosca es un requisito independiente, medido respecto a las referencias especificadas; no tiene por qué coincidir con el eje general de la pieza. El término inglés «thread runout» también puede referirse a la transición incompleta al final de la rosca, por lo que debe identificar el defecto real antes de corregirlo.
Solución: Para el descentramiento de la fresa, inspeccione y limpie las interfaces de la herramienta y del portaherramientas, compruebe la sujeción y mida el descentramiento adecuadamente. Para errores de posición del eje de la rosca, revise la fijación de la pieza, las referencias, los desfases de origen y el centro programado. Para una rosca incompleta en el extremo, compruebe la holgura de la herramienta, el recorrido programado y la longitud de rosca completa especificada.
Profundidad del perfil y longitud de rosca completa:
Problema: La profundidad radial del perfil de rosca y la longitud axial de rosca completa son dimensiones distintas. La flexión, el desgaste o una compensación radial incorrecta pueden afectar a las dimensiones y al perfil; un recorrido axial incorrecto, un alcance insuficiente de la herramienta o una holgura inadecuada en el fondo pueden limitar la longitud de rosca completa.
Solución: Identifique qué dimensión está fuera de tolerancia. Para errores radiales, verifique el perfil de la herramienta, la compensación de diámetro, el contacto de corte y las dimensiones medidas de la rosca. Para errores de longitud de rosca completa, compruebe las coordenadas axiales, la longitud de corte útil y la holgura en el fondo. Asegure un apoyo adecuado de la herramienta y el menor voladizo viable.
El mantenimiento periódico de las herramientas, una formación completa y la supervisión cuidadosa de los procesos son esenciales para resolver estos problemas habituales del mecanizado de roscas. Adapte siempre las soluciones a sus condiciones concretas para obtener buenos resultados.
Preguntas frecuentes
P: ¿Puede el fresado de roscas sustituir al roscado tradicional con macho?
R: El fresado de roscas puede sustituir al roscado con macho en aplicaciones adecuadas, pero no es intrínsecamente más preciso. Compare la calidad de rosca alcanzable, la compatibilidad con el material, el acceso, la capacidad de la máquina, el tiempo de ciclo y el coste. Ambos procesos pueden cumplir tolerancias estrechas si se seleccionan y controlan correctamente.
P: ¿Qué tipos de rosca se pueden realizar mediante fresado?
R: El fresado de roscas permite producir roscas métricas, unificadas y personalizadas.
P: ¿Cómo puedo evitar la acumulación de virutas durante el fresado de roscas?
R: Una evacuación eficaz de virutas y una estrategia adecuada de suministro de refrigerante son fundamentales para evitar atascos.
P: ¿Es adecuado el fresado de roscas para grandes volúmenes de producción?
R: Puede ser adecuado tanto para series pequeñas como grandes. Compare el tiempo de ciclo, la vida útil de la herramienta, los resultados de inspección, la flexibilidad y el coste total con el roscado con macho u otros procesos adecuados. Los requisitos de precisión no determinan por sí solos el volumen de producción apropiado.
P: ¿Puedo fresar tanto roscas interiores como exteriores?
R: Sí, con una geometría y un tamaño de fresa, una holgura y un programa adecuados a la rosca interior o exterior especificada. No suponga que todas las fresas de roscar están aprobadas para ambas aplicaciones.
P: ¿Qué ventajas ofrecen las fresas de roscar especializadas?
R: Las fresas de roscar especializadas se diseñan para aplicaciones concretas y ofrecen geometrías optimizadas para mejorar los resultados.
Conclusión
Dominar el fresado de roscas exige precisión, capacidad de adaptación y una resolución metódica de problemas. ¡Amplíe sus capacidades de mecanizado y mejore sus resultados! Visite nuestro sitio web para conocer más sobre el fresado de roscas de precisión.
Etiquetas Noticias técnicas