










Отказ режущего инструмента: причины и практическое руководство по диагностике
Отказ режущего инструмента наступает, когда износ или повреждение мешают надёжно выполнять требуемую операцию. Он может развиваться постепенно по мере износа кромки либо проявиться внезапно в виде выкрашивания или поломки. Повреждённый инструмент показывает, что произошло с кромкой, но ещё не объясняет, была ли причина в инструменте, наладке или условиях резания.
Чтобы найти причину, начните с повреждённой режущей кромки и этапа операции, на котором возникла проблема. Затем проверьте условия, способные вызвать такое повреждение. Изменение подачи или замена фрезы до этих проверок могут оставить основную проблему нерешённой.
Выполняйте проверки в следующем порядке: повреждение инструмента, обрабатываемый материал, станок и система крепления, геометрия инструмента и обрабатываемый элемент, СОЖ и отвод стружки, затем фактические режимы резания. Установите условия в каждой группе, прежде чем решать, что требует более глубокого исследования. Это позволяет не принять неучтённую особенность наладки за проблему подачи или скорости; одинаковая глубина проверки всех условий не требуется.
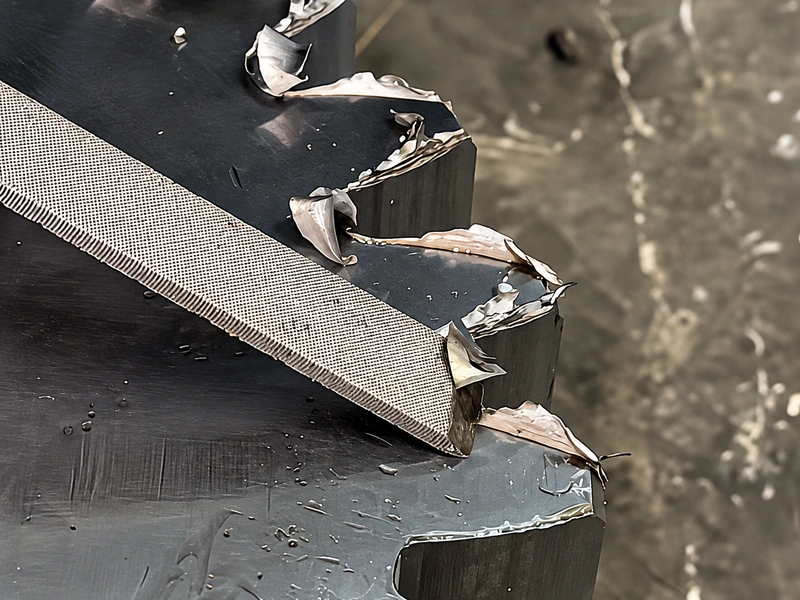
1. Осмотрите повреждённый инструмент и определите момент отказа
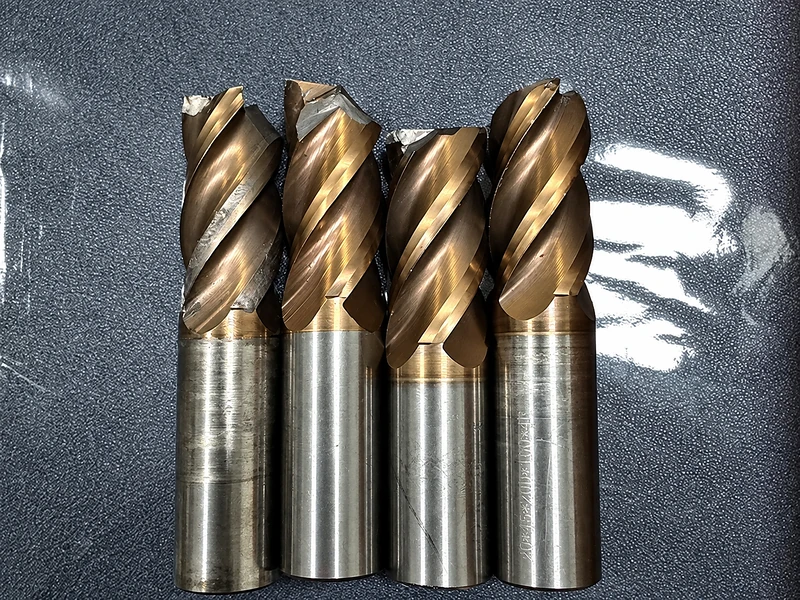
После остановки станка и обеспечения безопасности осмотра изучите режущие кромки, повреждённую часть инструмента и заготовку. Определите, изнашивалась ли кромка постепенно, теряла ли небольшие фрагменты, разрушилась ли или покрылась налипшим материалом заготовки. Отметьте место: одна кромка, несколько кромок, вершина инструмента или участок дальше по режущей длине.
Постепенный износ — нормальная часть эксплуатации инструмента. Проверьте, развивался ли он предсказуемо и заменили ли инструмент до того, как он перестал соответствовать требованиям операции. Внезапная поломка требует иного исследования, чем кромка, последовательно достигшая предела износа. Подробнее о характерных картинах читайте в руководстве по видам износа инструмента.
Сопоставьте повреждение с событием: первым контактом, прерывистым участком, изменением зацепления или ухудшением после ранее устойчивой работы. Фотографии сохранят наблюдения для последующего сравнения и помогут другому инженеру или поставщику инструмента участвовать в исследовании.
| Наблюдение | Проверки, которые следует включить в последующую последовательность | Что требуется установить |
|---|---|---|
| На кромке отсутствуют небольшие фрагменты | Прерывистый контакт, вибрации, опора кромки и наличие налипшего материала | Испытывает ли кромка удары или неустойчивость либо теряет материал при отрыве налипшего слоя. |
| Сломанная фреза или крупный отколовшийся участок | Крепление, вылет инструмента, зацепление, подача и глубина в месте отказа | Создавало ли фактическое резание нагрузку, которую система не могла выдержать. |
| Износ развивается быстрее, чем в сопоставимом успешном процессе | Состояние материала, скорость резания, фактическая подача и подача СОЖ | Какое условие отличается от успешного процесса и подходит ли ему инструмент. |
| Забитые канавки, застрявшая стружка или материал, налипший на кромку | Пространство для стружки, обрабатываемый элемент и подача СОЖ в зону резания | Выходит ли стружка из зоны резания и требуется ли отдельное исследование налипания. |
Используйте эти наблюдения, чтобы определить, какие проверки требуют повышенного внимания при прохождении последовательности ниже. Сами по себе они не устанавливают причину. Например, выкрашивание может быть вызвано ударом, вибрацией или отрывом приварившегося материала. Поэтому одинаковая видимая утрата материала кромки может требовать разных корректирующих действий.
2. Проверьте обрабатываемый материал и его состояние
Сопоставьте фактическую марку, твёрдость и состояние заготовки с материалом, для которого выбирали инструмент. Учитывайте, является ли деталь литой, кованой, закалённой или отпущенной, и проверяйте термообработку, а не только название материала. Если отказы начались с новой партии, исследуйте её состояние. Если повреждение повторяется на определённой поверхности или участке, проверьте наличие упрочнённой зоны, твёрдых участков, включений или дефектов литья, требующих более внимательного изучения.
Запишите, что известно и что ещё нужно проверить. Обозначение материала не подтверждает состояние каждой детали и каждого её участка. Учитывайте предполагаемое локальное отличие при последующих проверках пригодности инструмента и режимов резания; не считайте его доказанной причиной только потому, что оно совпадает с местом повреждения.
3. Проверьте станок, шпиндель и систему крепления
Затем определите тип станка, рабочую частоту вращения шпинделя и доступные наблюдения за его нагрузкой во время отказа. Отметьте любые отличия от сопоставимой устойчивой работы, включая вибрацию или неустойчивость на прерывистом участке.
Проверьте собранную систему, прежде чем обвинять шпиндель
Осмотрите крепление инструмента и заготовки. Определите тип патрона, например гидравлический или термозажимной, и соблюдайте предусмотренную процедуру зажима. Проверьте правильность установки и закрепления инструмента, надёжность крепления заготовки и соответствие вылета необходимому для операции. Увеличенный вылет для обхода элемента детали — существенное изменение наладки, даже если фреза и режимы остались прежними.
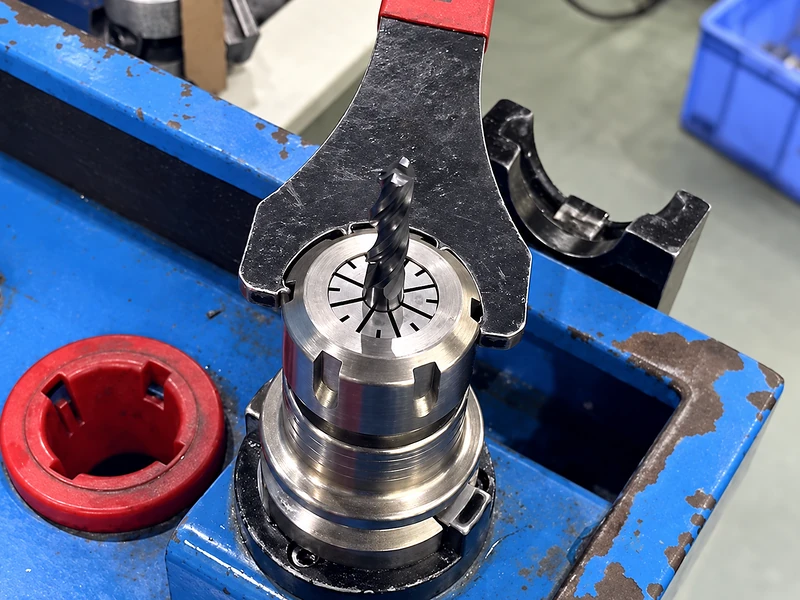
У инструмента со сменными пластинами осмотрите гнездо пластины и крепёжные элементы, а также саму пластину. Загрязнение или неправильная посадка могут нарушить установку; замена только повреждённой пластины не устранит это условие. Соблюдайте инструкции изготовителя по сборке и затяжке.
Для вращающегося инструмента измерьте биение в сборе подходящим методом и сравните с допустимыми значениями для инструмента и системы крепления. Запишите положение измерения, чтобы результат можно было повторить. Неравномерное повреждение — повод для исследования, а не доказательство необходимости ремонта шпинделя. При использовании цельнотвердосплавных свёрл включайте в исследование повреждения кромки устойчивость приспособления и патрона, радиальное биение и подачу СОЖ.
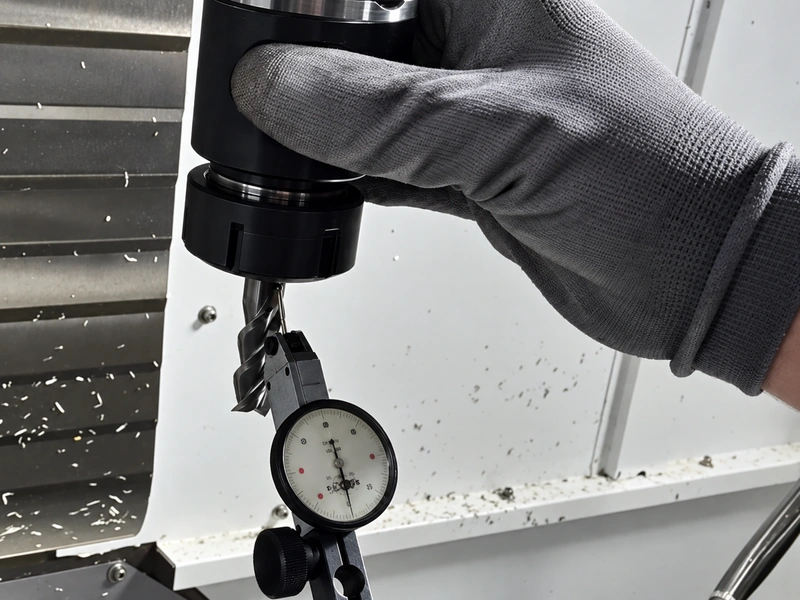
При неустранённом биении передайте специалисту воспроизводимые измерения
Если базовые проверки наладки не устраняют недопустимое биение или неустойчивость, квалифицированный специалист должен разделить влияние инструмента, патрона и станка до замены шпинделя или компенсации режимами резания. Для станков с конической посадкой шпинделя такое исследование может включать чистоту и повреждения конуса, а затем предусмотренные изготовителем проверки конуса или контрольной оправки. Haas описывает отдельные измерения конуса и прецизионной контрольной оправки для своих вертикальных обрабатывающих центров. Применяйте процедуру и допуски конкретного станка; одно измерение на собранном режущем инструменте не позволяет выделить неисправность шпинделя.
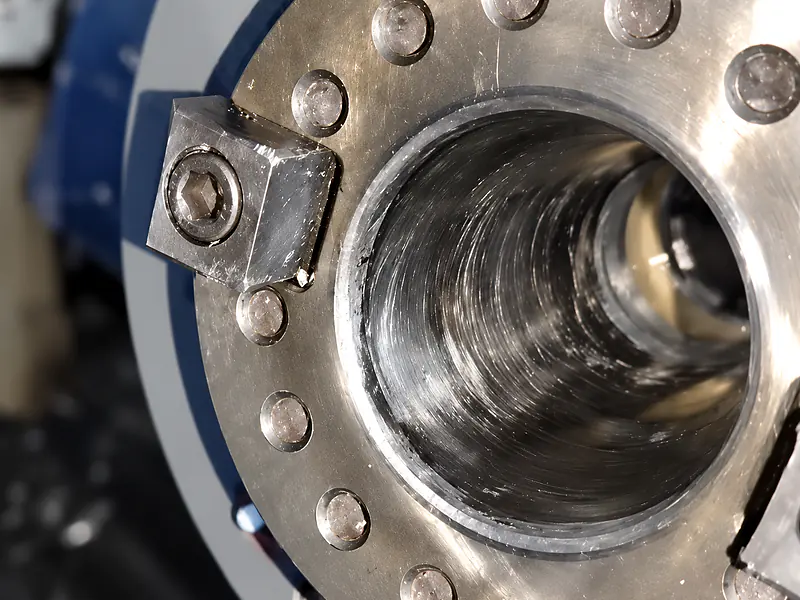
4. Согласуйте геометрию инструмента с обрабатываемым элементом
Сопоставьте фактический элемент детали с назначением инструмента. При обработке отверстий различайте глухие и сквозные отверстия и определяйте поперечные отверстия либо другие прерывистые зоны. При фрезеровании различайте открытое боковое резание, замкнутые элементы и зацепление на полную ширину. Сопоставляйте эти особенности с местом и моментом наблюдаемого повреждения.
Затем изучите режущую длину, геометрию и число канавок, геометрию кромки и доступное пространство для стружки. Проверьте, соответствует ли рабочая режущая длина глубине и позволяет ли конструкция стружке выходить из обрабатываемого элемента. Если канавки забиты, рассматривайте пространство для стружки совместно с глубиной, а не относите отказ только к марке инструментального материала. При концевом фрезеровании и малые стружечные карманы, и чрезмерная глубина могут способствовать забиванию стружкой.
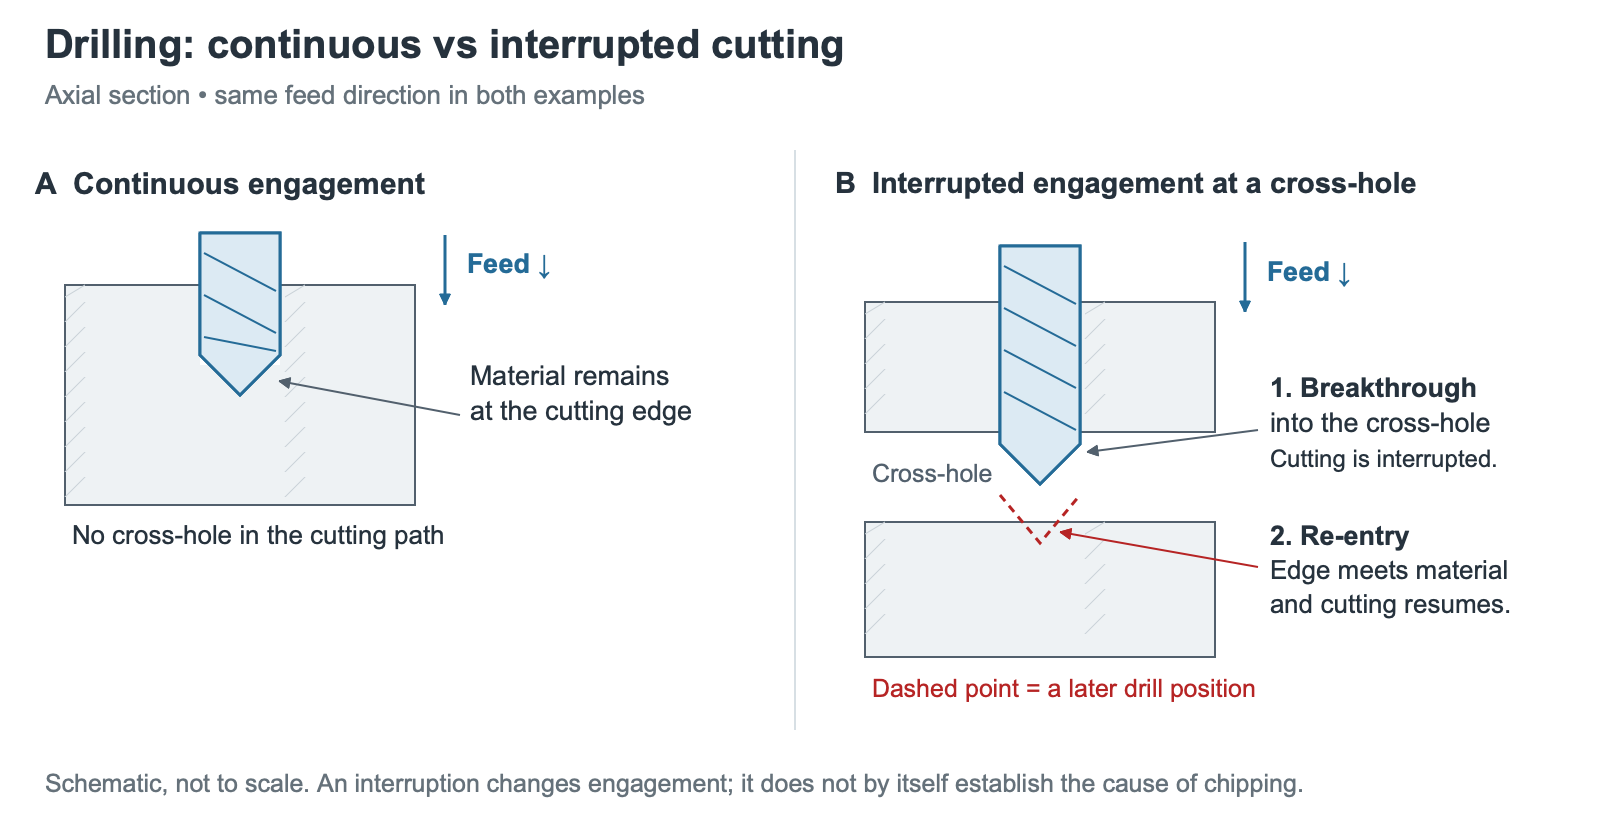
При повторяющемся выкрашивании на прерывистом участке проверьте выбранную геометрию и опору кромки по рекомендациям изготовителя для материала и операции. Не считайте инструмент, пригодный для непрерывного резания, столь же подходящим при пересечении поперечного отверстия. Если применение выходит за пределы назначения, подтвердите подходящую конструкцию до попыток компенсировать проблему изменением подачи.
Рассмотрим условный пример. Две детали имеют одинаковую марку стали и номинальный диаметр отверстия. В одной сверло работает успешно, а в другой регулярно выкрашивается на одной глубине. Во второй детали есть поперечное отверстие. Сравнение только материала, частоты вращения RPM и подачи не выявило бы прерывание резания. Сопоставление положения поперечного отверстия с моментом повреждения направляет следующую проверку на прерывистое зацепление, пригодность инструмента и запрограммированные движения. Само по себе это не доказывает, что поперечное отверстие — единственная причина.
5. Проверьте подачу СОЖ и отвод стружки
Осмотрите стружку и пространство, через которое она должна выходить. Ищите задержавшуюся стружку в канавках или замкнутых элементах, ограничения отвода и материал, налипший на кромку. Проверьте соответствие рабочей длины канавок и пространства для стружки обрабатываемому элементу. Изучите способ подачи СОЖ и её поступление в рабочую зону: внутреннюю или внешнюю подачу, засорённые каналы и неверно направленные сопла, где применимо. Если задано давление, проверьте подачу по требованиям инструмента и станка для операции, не предполагая, что настройка насоса доказывает поступление СОЖ к месту резания.
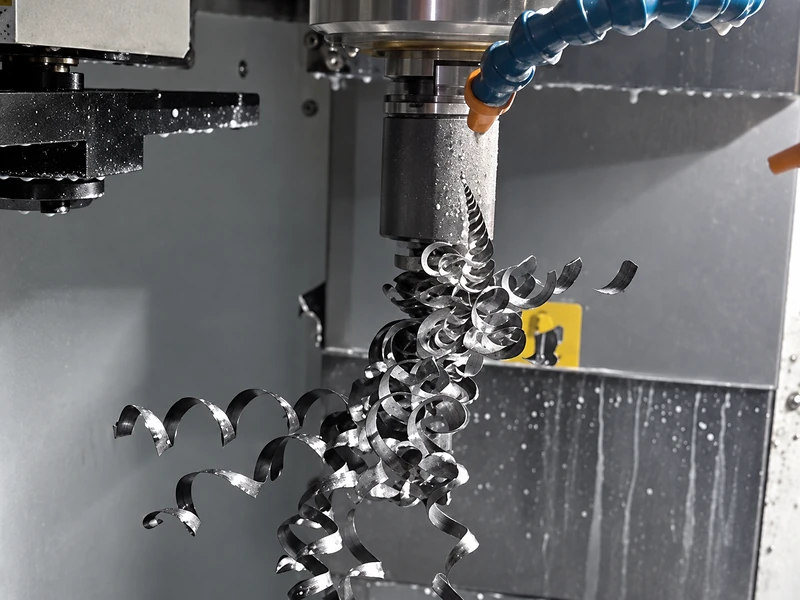
При сверлении управление стружкой зависит от материала, конструкции сверла и режимов, а также от СОЖ. При сверлении инструментом со сменными пластинами плохой отвод может привести к поломке, а материал и режимы влияют на образование стружки. До изменения процесса проверьте эти условия для конкретного сверла и отверстия. Повышение давления или уменьшение подачи не являются универсальным решением. При повторных отказах во время обработки отверстий наше руководство по поиску причин поломки свёрл подробнее рассматривает повреждения на входе, отказы на большей глубине и отвод стружки.
Если обнаружено ограничение, восстановите предусмотренный путь отвода стружки или подачу СОЖ и до возобновления работы проверьте повреждение инструмента. Если отвод свободен, но материал заготовки налипает на кромку, проверьте геометрию, режимы и смазку для данного материала. Забивание стружкой и налипание нельзя считать взаимозаменяемыми проблемами.
6. Проверьте фактические режимы и движения при резании
Установив условия материала, наладки, инструмента и СОЖ, изучите фактическую операцию вблизи места отказа. Подтвердите частоту вращения шпинделя, подачу и её единицы, глубину резания, движения входа и выхода, включая ускорение, замедление и выдержку. При фрезеровании сопоставьте подачу на зуб с фактической частотой вращения RPM и числом канавок, учитывая радиальное зацепление. При сверлении сопоставьте подачу на оборот с фактической частотой вращения RPM, циклом и глубиной отверстия. Учитывайте коррекции режимов, применявшиеся во время работы.
Ищите различие между номинальными настройками и тем, с чем сталкивается инструмент. Если концевая фреза ломается при переходе к большему зацеплению, изучите этот участок траектории. Если инструмент повреждается на прерывистом участке, проверьте его выход из материала и повторный вход. Одна и та же запрограммированная подача не описывает все условия нагрузки вдоль траектории.
Сравните эти условия с рекомендациями изготовителя для конкретного инструмента, материала и операции. До следующего испытания устраните выявленное несоответствие. Не считайте «уменьшить подачу» универсальным ответом: при концевом фрезеровании чрезмерная подача может способствовать поломке, а слишком малая — износу периферийной кромки. Повреждение и рабочие условия определяют обоснованность корректировки.
7. Проверьте результат исправления до возврата к полноценной работе
Следующим испытанием проверьте предполагаемую причину, выявленную при осмотре. Если найден дефект крепления, устраните его и проверьте систему. Если отказ совпадает с изменением зацепления, проверьте и исправьте это движение. Если состояние материала отличается от исходных предположений наладки, заново оцените пригодность инструмента и режимы для фактического состояния.
Осмотрите новый инструмент и заготовку до достижения времени резания или количества деталей, при котором ранее наблюдалось ухудшение. Для новой наладки без такой истории начните с частых проверок и корректируйте интервал по наблюдаемому износу. Сопоставьте состояние кромки, качество детали, стружку и соответствующие наблюдения за станком с предыдущим запуском. Более тихое резание или одна удачная деталь полезны, но недостаточны для подтверждения устойчивой стойкости инструмента.
Фиксируйте изменения, внесённые одновременно. Если одновременно заменить патрон, изменить марку инструмента и уменьшить зацепление, улучшение не покажет, какая мера сыграла роль. По возможности изолируйте предполагаемый фактор, сохраняя остальные условия постоянными.
Заключение
Начните с повреждённого инструмента, затем последовательно проверьте материал, станок и систему крепления, геометрию инструмента и обрабатываемый элемент, СОЖ и отвод стружки и наконец фактические режимы резания. Установите полную картину до сужения исследования. Цель — выявить условие, которое можно проверить и исправить, а затем подтвердить устойчивость исправления в следующем испытании.
Если причина остаётся неясной, свяжитесь с Sunditools и предоставьте фотографии повреждения, сведения о месте и времени его возникновения, соответствующие измерения и уже опробованные изменения. Наша команда рассмотрит эти данные вместе с вами и поможет решить, следует ли в следующем испытании менять геометрию инструмента, инструментальный материал или условия обработки. При подозрении на неисправность станка привлеките также специалиста по вашему оборудованию.