










Виды износа инструмента: как определить механизм и скорректировать процесс
Полезный подход к видам износа инструмента состоит не в подборе универсального средства по виду поврежденной кромки. Сначала точно опишите наблюдение: место износа, перенесенный материал, рисунок трещин или скол. Затем определите возможный механизм, проанализируйте недавнюю историю процесса и выполните одну проверку, способную подтвердить или опровергнуть объяснение. Одно видимое повреждение может возникать по разным механизмам, поэтому название износа — исходный вопрос, а не готовое решение.
Это диагностика, основанная прежде всего на текстовом описании. Нет утвержденного локального набора фотографий износа для иллюстрированного атласа, а ни контрольный список поставщика, ни отдельный эксперимент по стойкости не дают универсального способа коррекции. Цель — определить более полезное следующее действие: связать наблюдение с условиями, которые можно проверить в реальном процессе.
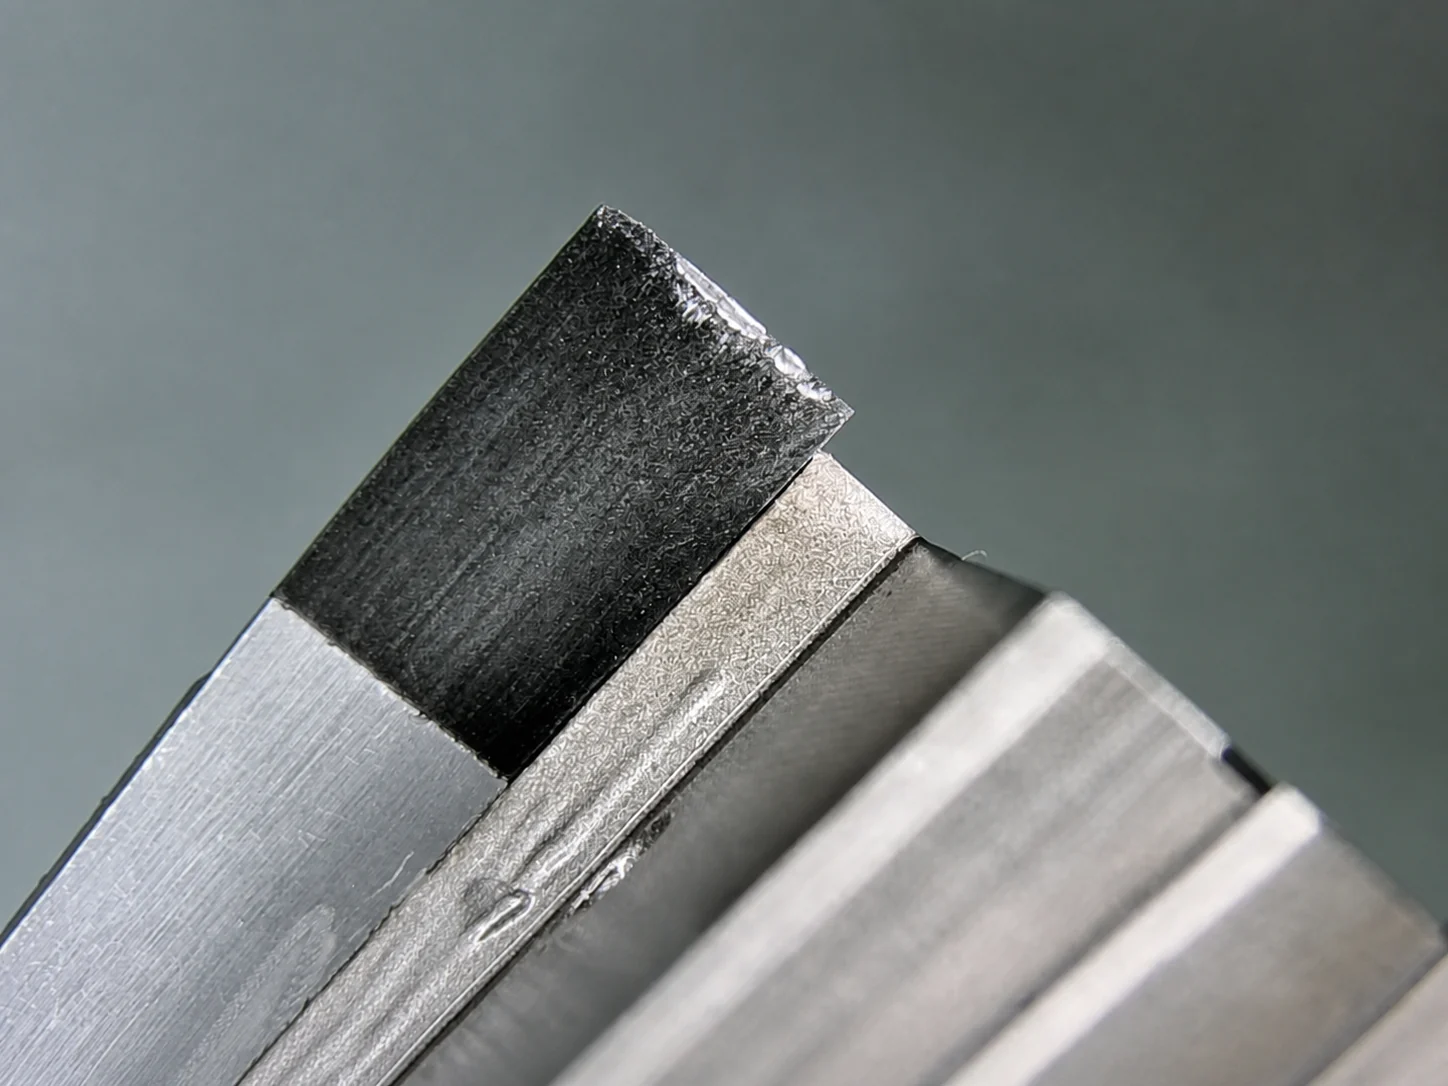
Начните с места повреждения, затем определяйте механизм
Износ по задней поверхности развивается вдоль поверхности, обращенной к обработанной детали. При низкой скорости он может быть связан с абразивным или эрозионным воздействием, а при повышении тепловой нагрузки — с диффузией, однако механизм зависит от материалов инструмента и заготовки, покрытия, скорости, температуры и контакта со стружкой. Если раньше не возникает другой отказ, такой износ часто предсказуемо определяет конец стойкости; это не означает, что причины любого износа задней поверхности одинаковы.
Лункообразный износ развивается в горячей зоне контакта инструмента со стружкой на передней поверхности. В нем могут участвовать диффузия, разложение, абразивное воздействие и адгезия; растущая лунка может настолько ослабить режущую кромку, что вызовет выкрашивание. Нарост — другое явление: материал заготовки приваривается к кромке под давлением. При отрыве он может уносить материал инструмента и оставлять вторичные сколы или повреждения задней поверхности. Прежде чем диагностировать нарост, подтвердите перенос материала.
Рассматривайте характер износа как вопрос для проверки, а не готовый способ устранения
| Словесное описание наблюдения | Вопросы перед изменением процесса | Что проверить в первую очередь |
|---|---|---|
| Износ по задней поверхности | Соответствует ли изменение абразивному или эрозионному воздействию либо повышенной тепловой нагрузке при данных инструменте, материале, покрытии, скорости и контакте со стружкой? | Сопоставьте развитие износа с недавними условиями работы; не определяйте единственную причину только по месту износа. |
| Лункообразный износ на передней поверхности | Правдоподобны ли горячий контакт со стружкой и связанный с ним механизм диффузии, разложения, абразивного износа или адгезии? | Изучите характер износа передней поверхности и проверьте марку инструментального материала, материал заготовки, историю теплового воздействия и контакт со стружкой. |
| Нарост или перенесенный материал | Действительно ли материал заготовки налипает на кромку, а затем отрывается от нее? | Подтвердите перенос материала, прежде чем относить повреждение к другому виду износа. |
| Выкрашивание | Подвергается ли кромка воздействию механической нестабильности, прерывистой нагрузки, твердых включений или несоответствия по хрупкости? | Проверьте прерывания нагрузки, опору и пригодность кромки для фактического нагружения. |
| Термические трещины | Присутствуют ли циклические изменения температуры, в том числе из-за прерывистой подачи СОЖ? | Проанализируйте тепловой цикл и подачу СОЖ, не считая каждую трещину механическим сколом. |
Таблица не обещает устранения проблемы, а сужает следующий вопрос. Выкрашивание и термические трещины особенно легко спутать без истории процесса: первое указывает на механическое нагружение или хрупкость кромки, вторые — на циклические температурные градиенты, которые могут усиливаться при прерывистой подаче СОЖ.
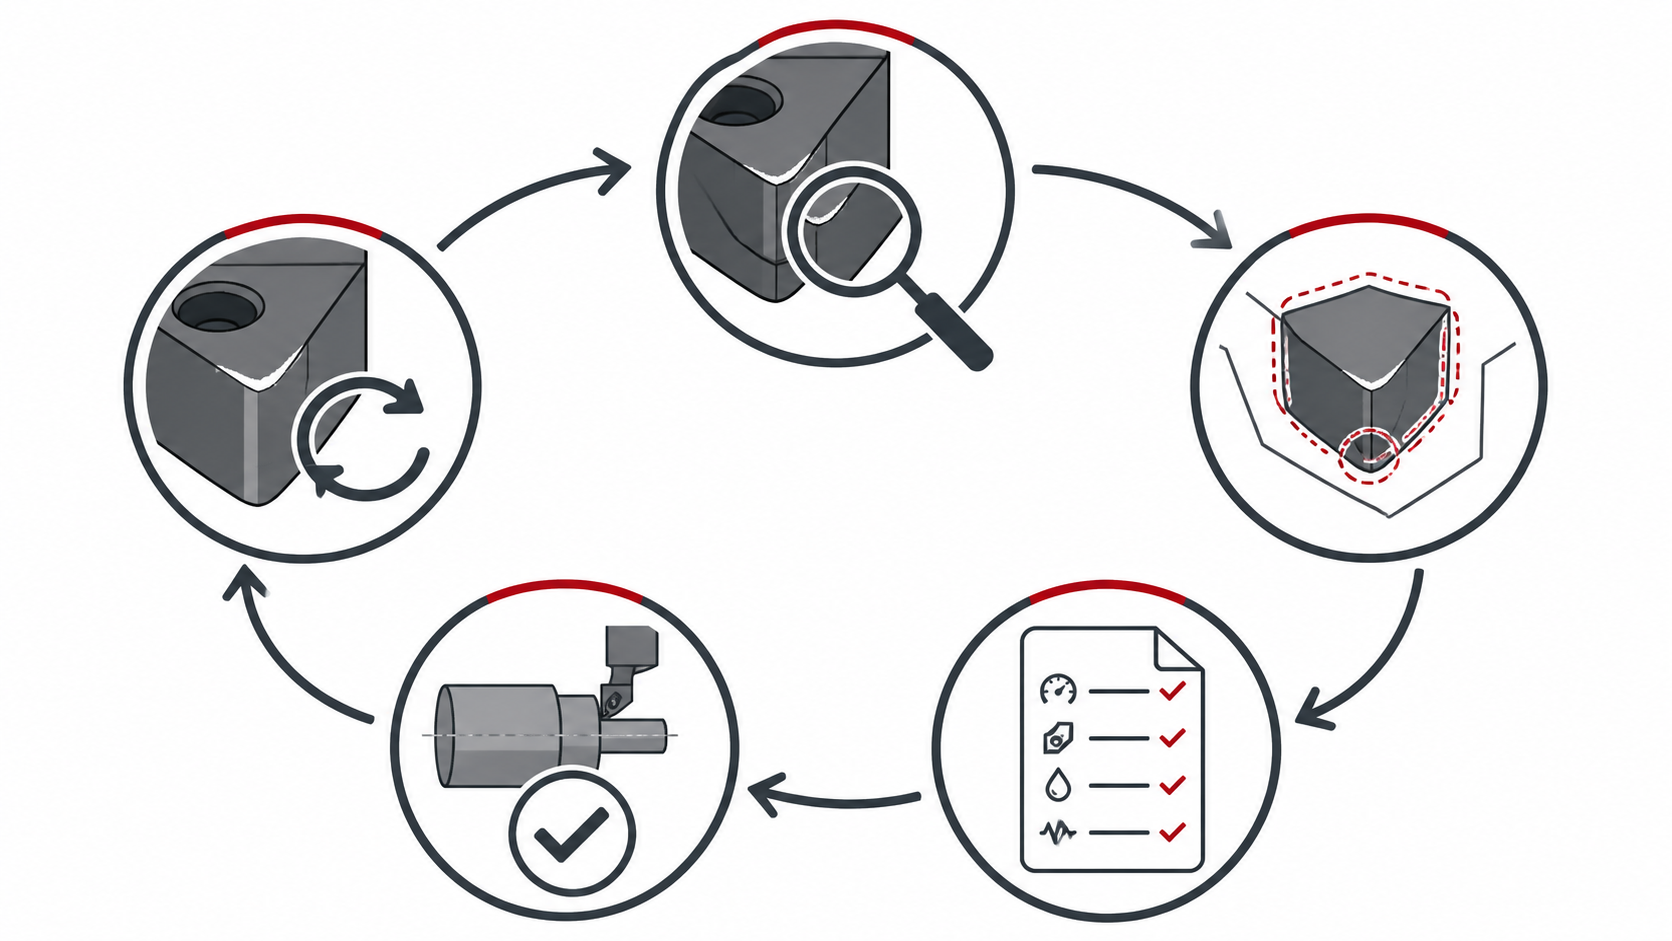
Сохраняйте связь экспериментов с их условиями
Числовые данные полезны, если сохраняются условия эксперимента, в котором они получены. В демонстрации фрезерования Tony Schmitz концевая фреза диаметром 19.1 мм с одной твердосплавной пластиной без покрытия обрабатывала сталь 1018 при радиальной глубине резания 4.76 мм, осевой глубине 3 мм и подаче 0.06 мм/зуб; измеряемый предел износа по задней поверхности составлял 0.3 мм. Полученная модель относится именно к этой фрезе, материалу, станку, интервалу, условиям контакта и предельному износу; она не является универсальной моделью стойкости.
Та же граница применимости относится к исследованию лункообразного износа AISI 4140 за 2023 год. В нем сравнивались указанные передние поверхности без покрытия, с покрытием TiN и с лазерной структурой при 283 м/мин, подаче 0.1 мм/мин, как сообщается в источнике, и глубине резания DOC 0.1 мм. Приведенные глубины лунок относятся к конкретным пластине, материалу, СОЖ, повторяемому эксперименту на токарном станке CNC и методу измерения. Эти значения объясняют важность условий, но не задают режим для другого процесса.
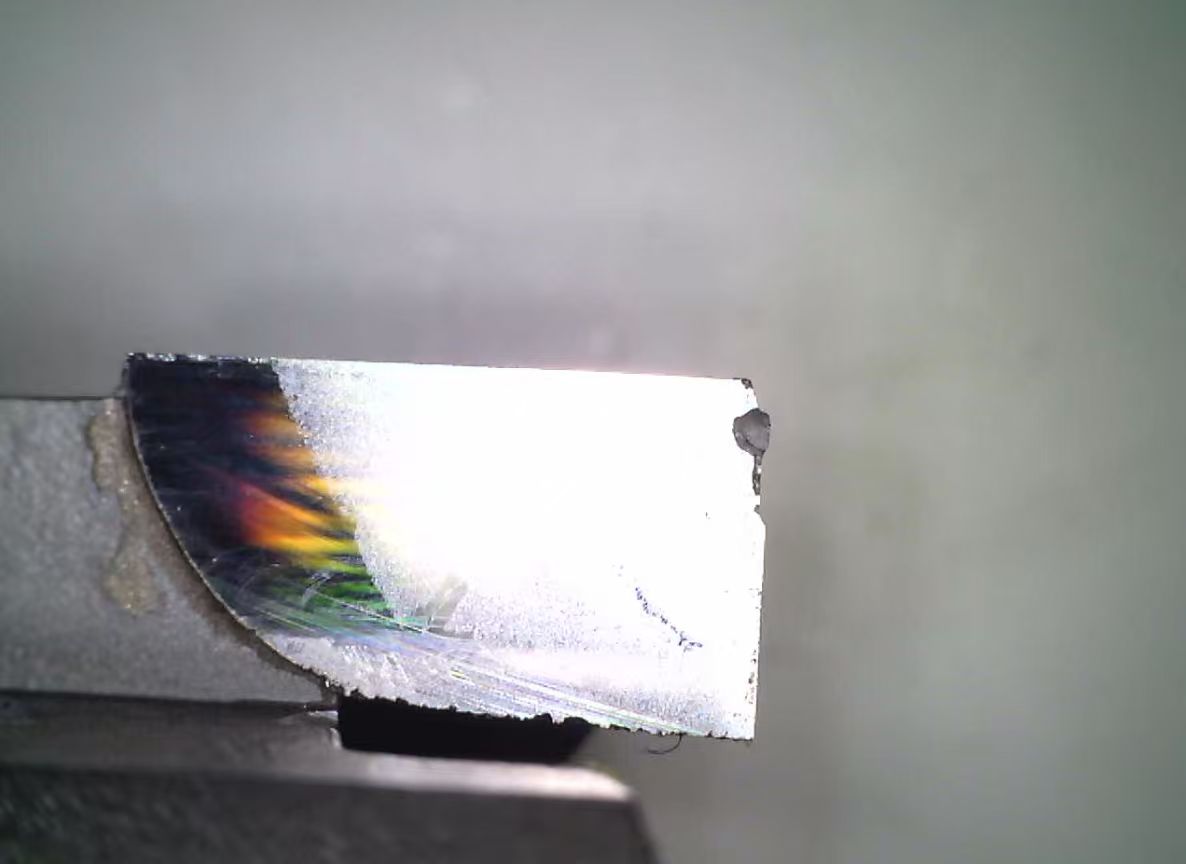
Проверьте процесс, прежде чем обобщать результаты
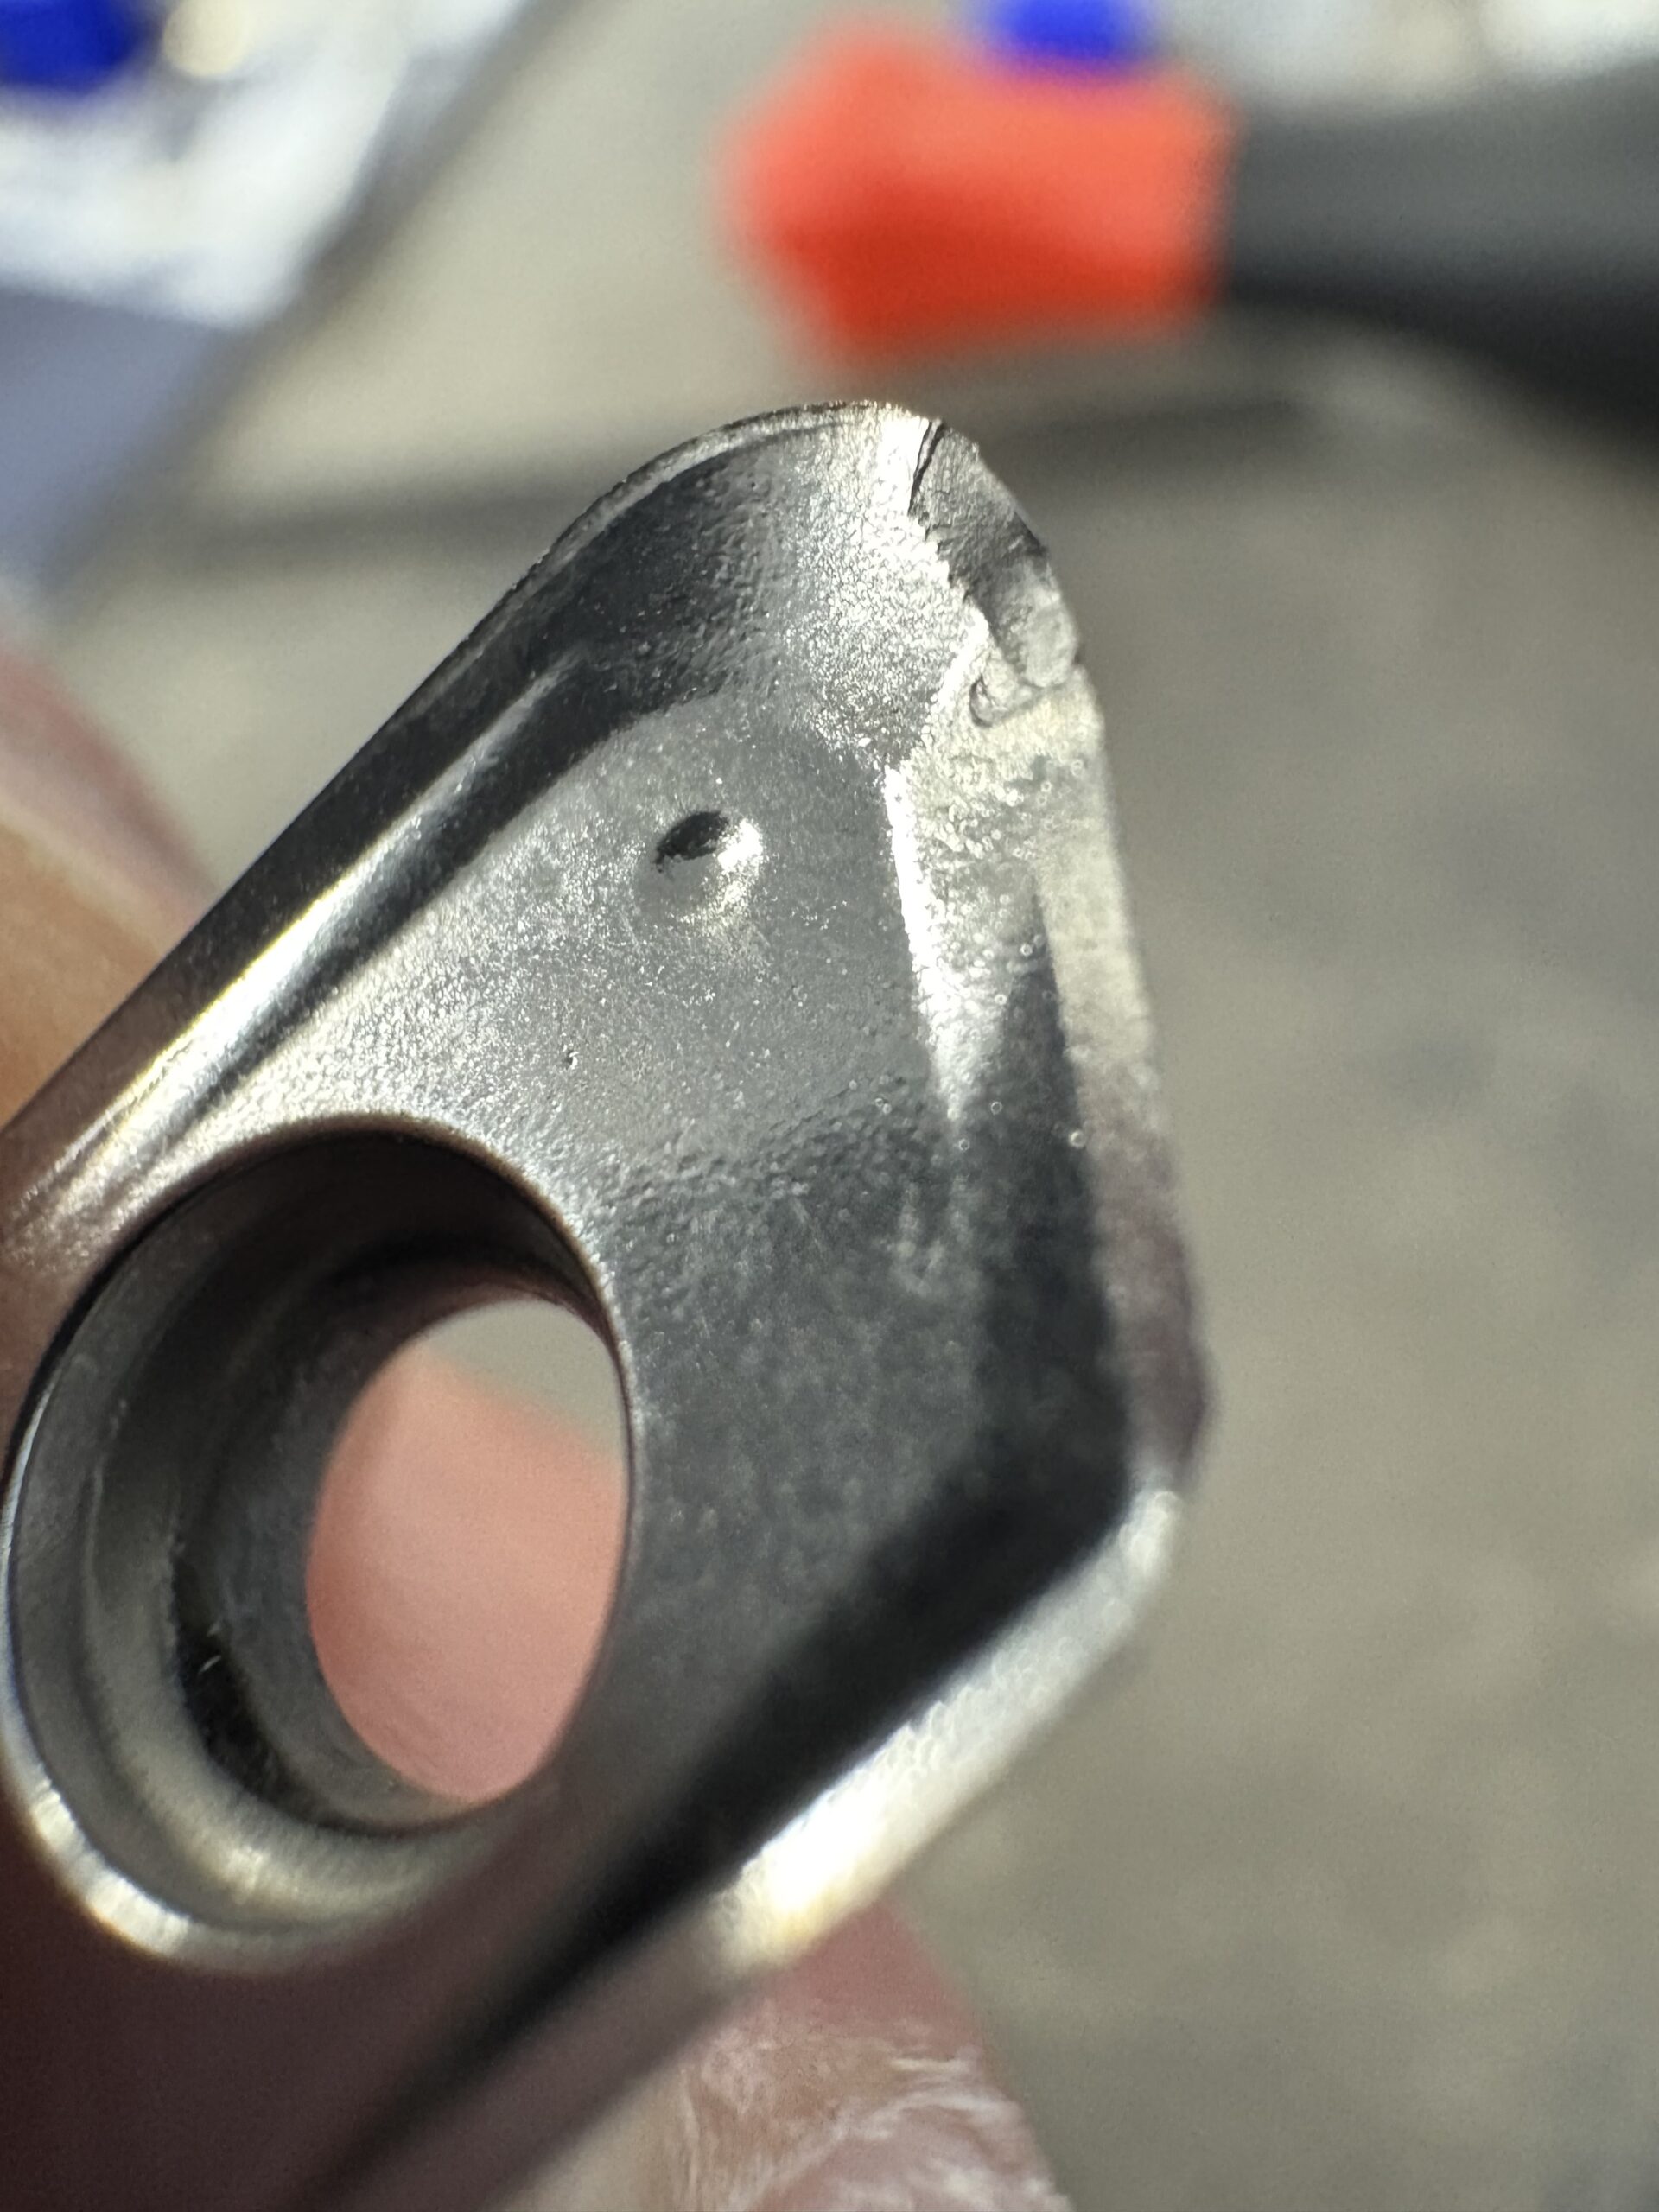
Принятые производственные примеры подтверждают тот же подход. В обсуждениях Inconel 718 и предварительно закаленной D2 отмечались вылет, контакт с материалом, наклеп, возможности станка и выбор марки как переменные, способные определять износ или поломку. Они полезны как напоминание о проверке условий процесса. Противоречивые числовые ответы в таких обсуждениях не являются доказательством режимов и не должны превращаться в готовый рецепт.
Для практического цикла запишите место наблюдаемого износа и его развитие, определите один вероятный механизм по истории процесса, измените или проверьте одну переменную, позволяющую его проверить, а затем снова осмотрите кромку. Если результат противоречит предполагаемому механизму, вернитесь к наблюдению и истории процесса вместо усиления универсальной меры устранения.
Измените проверяемую причину, затем осмотрите снова
Износ инструмента становится основанием для действий, когда связан с конкретным резанием. По характеру повреждения выберите следующую проверку, затем сопоставьте объяснение с материалом, инструментом, покрытием, контактом, тепловым циклом, опорой станка и историей процесса. Следующий осмотр должен подтвердить или опровергнуть предполагаемый механизм в реальном процессе.