










Arten von Werkzeugverschleiß: Mechanismen erkennen und den Prozess korrigieren
Werkzeugverschleiß sinnvoll zu beurteilen bedeutet nicht, einer beschädigten Schneide eine allgemeine Abhilfe zuzuordnen. Beschreiben Sie zuerst die tatsächliche Beobachtung: Verschleißstelle, übertragener Werkstoff, Rissmuster oder Schneidenausbruch. Fragen Sie dann nach einem möglichen Entstehungsmechanismus, prüfen Sie den jüngsten Prozessverlauf und führen Sie einen Versuch durch, der die Erklärung bestätigen oder widerlegen kann. Derselbe sichtbare Schaden kann durch unterschiedliche Mechanismen entstehen. Die Verschleißbezeichnung ist daher eine Ausgangsfrage, keine Abhilfe.
Diese Diagnose stützt sich vorrangig auf Text. Es liegt kein akzeptierter lokaler Verschleißfotosatz vor, der einen Bildatlas begründen würde. Weder eine Lieferantencheckliste noch ein einzelner Standzeitversuch liefern eine universelle Korrektur. Ziel ist ein sinnvoller nächster Schritt: die Beobachtung mit Bedingungen verknüpfen, die sich am realen Prozess überprüfen lassen.
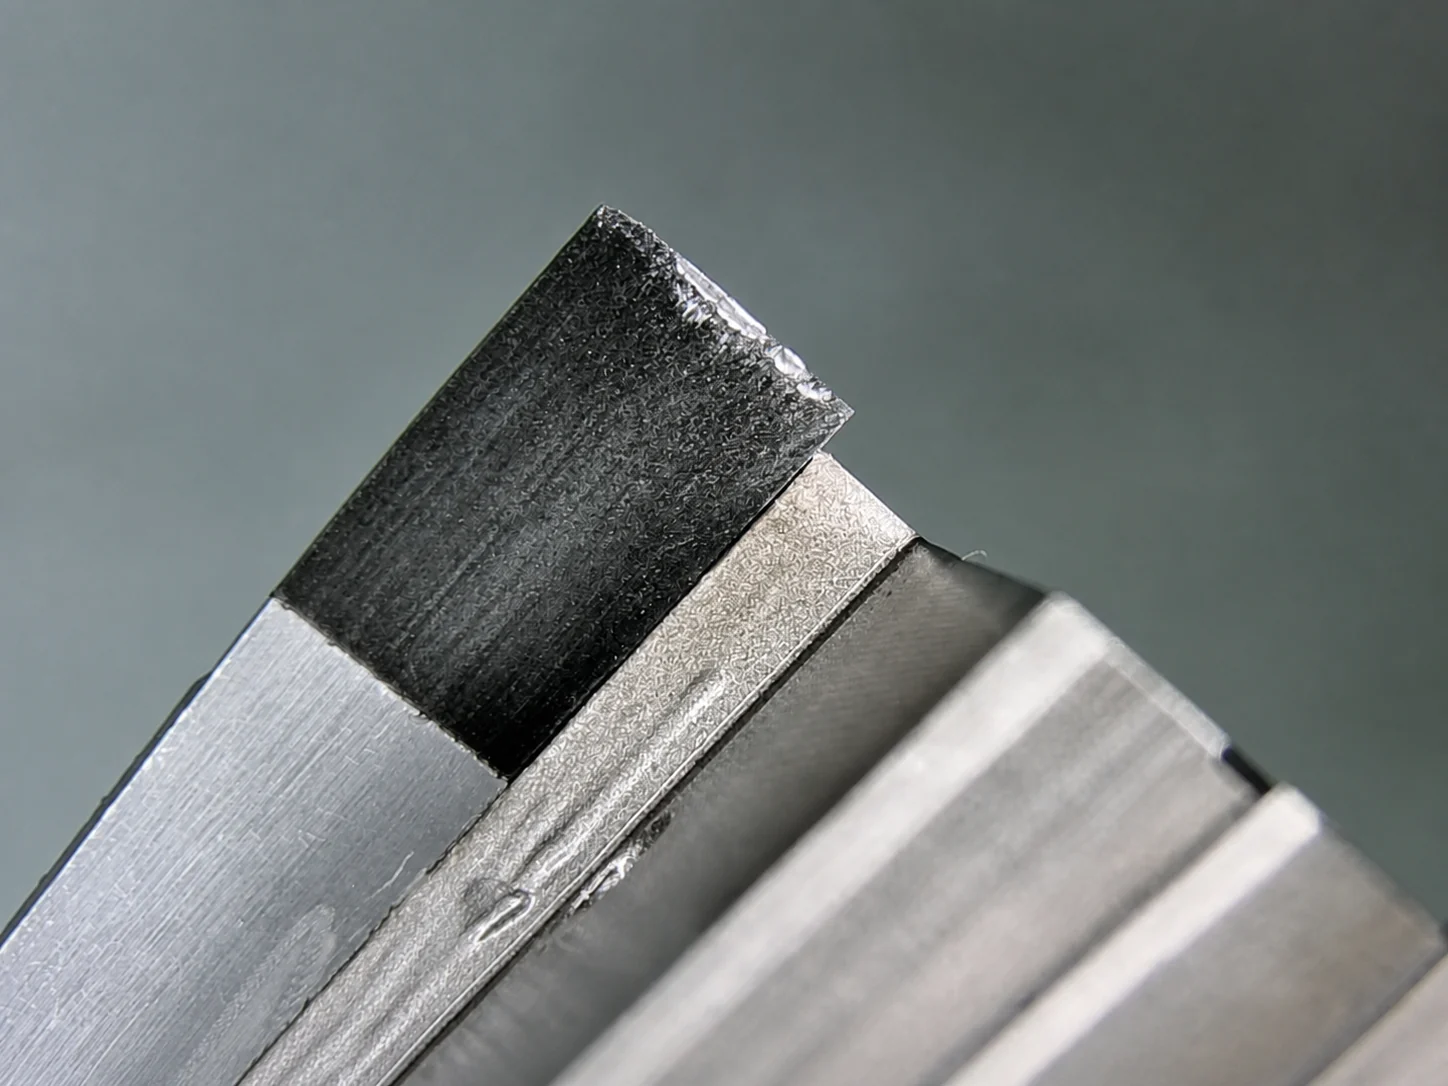
Zuerst die Stelle, dann den Mechanismus bestimmen
Freiflächenverschleiß entsteht entlang der Freifläche. Bei niedrigerer Geschwindigkeit kann er mit Abrasion oder Erosion zusammenhängen, bei steigender thermischer Belastung mit Diffusion. Der Mechanismus hängt jedoch weiterhin von Schneidstoff und Werkstückmaterial, Beschichtung, Geschwindigkeit, Temperatur und Spankontakt ab. Wenn kein anderes Versagen dazwischenkommt, ist er häufig ein vorhersehbares Standzeitende. Das bedeutet nicht, dass jede verschlissene Freifläche dieselbe Ursache hat.
Kolkverschleiß entsteht am heißen Werkzeug-Span-Kontakt auf der Spanfläche. Diffusion, Zersetzung, Abrasion und Adhäsion können beteiligt sein. Ein wachsender Kolk kann die Schneide so weit schwächen, dass Ausbrüche begünstigt werden. Eine Aufbauschneide ist etwas anderes: Dabei haftet unter Druck angeschweißter Werkstückstoff an der Schneide. Beim Ablösen kann er Werkzeugmaterial mitreißen und sekundäre Ausbrüche oder Freiflächenschäden hinterlassen. Bestätigen Sie den Werkstoffübertrag, bevor Sie von einer Aufbauschneide ausgehen.
Das Schadensbild als Frage nutzen, nicht als Abhilfe
| Beobachtung in Worten | Frage vor einer Prozessänderung | Erster Prüfschwerpunkt |
|---|---|---|
| Freiflächenverschleiß an der Freifläche | Passt die Veränderung zu Abrasion, Erosion oder höherer thermischer Belastung bei diesem Werkzeug, Werkstoff, dieser Beschichtung, Geschwindigkeit und diesem Spankontakt? | Vergleichen Sie den Verschleißverlauf mit der jüngsten Betriebshistorie. Leiten Sie die Ursache nicht allein aus der Lage ab. |
| Kolkverschleiß auf der Spanfläche | Sind heißer Spankontakt und die damit verbundenen Mechanismen Diffusion, Zersetzung, Abrasion oder Adhäsion plausibel? | Prüfen Sie das Spanflächenbild sowie Schneidstoffsorte, Werkstoff, thermische Vorgeschichte und Spankontakt. |
| Aufbauschneide oder übertragener Werkstoff | Haftet tatsächlich Werkstückstoff an der Schneide und löst sich anschließend wieder ab? | Bestätigen Sie den Materialübertrag, bevor Sie den Schaden einer anderen Verschleißart zuordnen. |
| Schneidenausbrüche | Ist die Schneide mechanischer Instabilität, unterbrochener Belastung, harten Einschlüssen oder ungeeigneter Sprödigkeit ausgesetzt? | Prüfen Sie Lastunterbrechungen, Abstützung und die Eignung der Schneide für die tatsächliche Belastung. |
| Thermische Rissbildung | Sind zyklische Temperaturänderungen beteiligt, einschließlich einer unterbrochenen Kühlschmierstoffzufuhr? | Prüfen Sie den Temperaturzyklus und das Kühlschmierstoffverhalten, statt jeden Riss als mechanischen Schneidenausbruch zu behandeln. |
Die Tabelle verspricht keine Abhilfe, sondern grenzt die nächste Frage ein. Ohne Prozesshistorie lassen sich Schneidenausbrüche und thermische Risse besonders leicht verwechseln: Erstere deuten auf mechanische Belastung oder Schneidensprödigkeit hin, Letztere auf zyklische Temperaturgradienten und können durch unterbrochene Kühlschmierstoffzufuhr verstärkt werden.
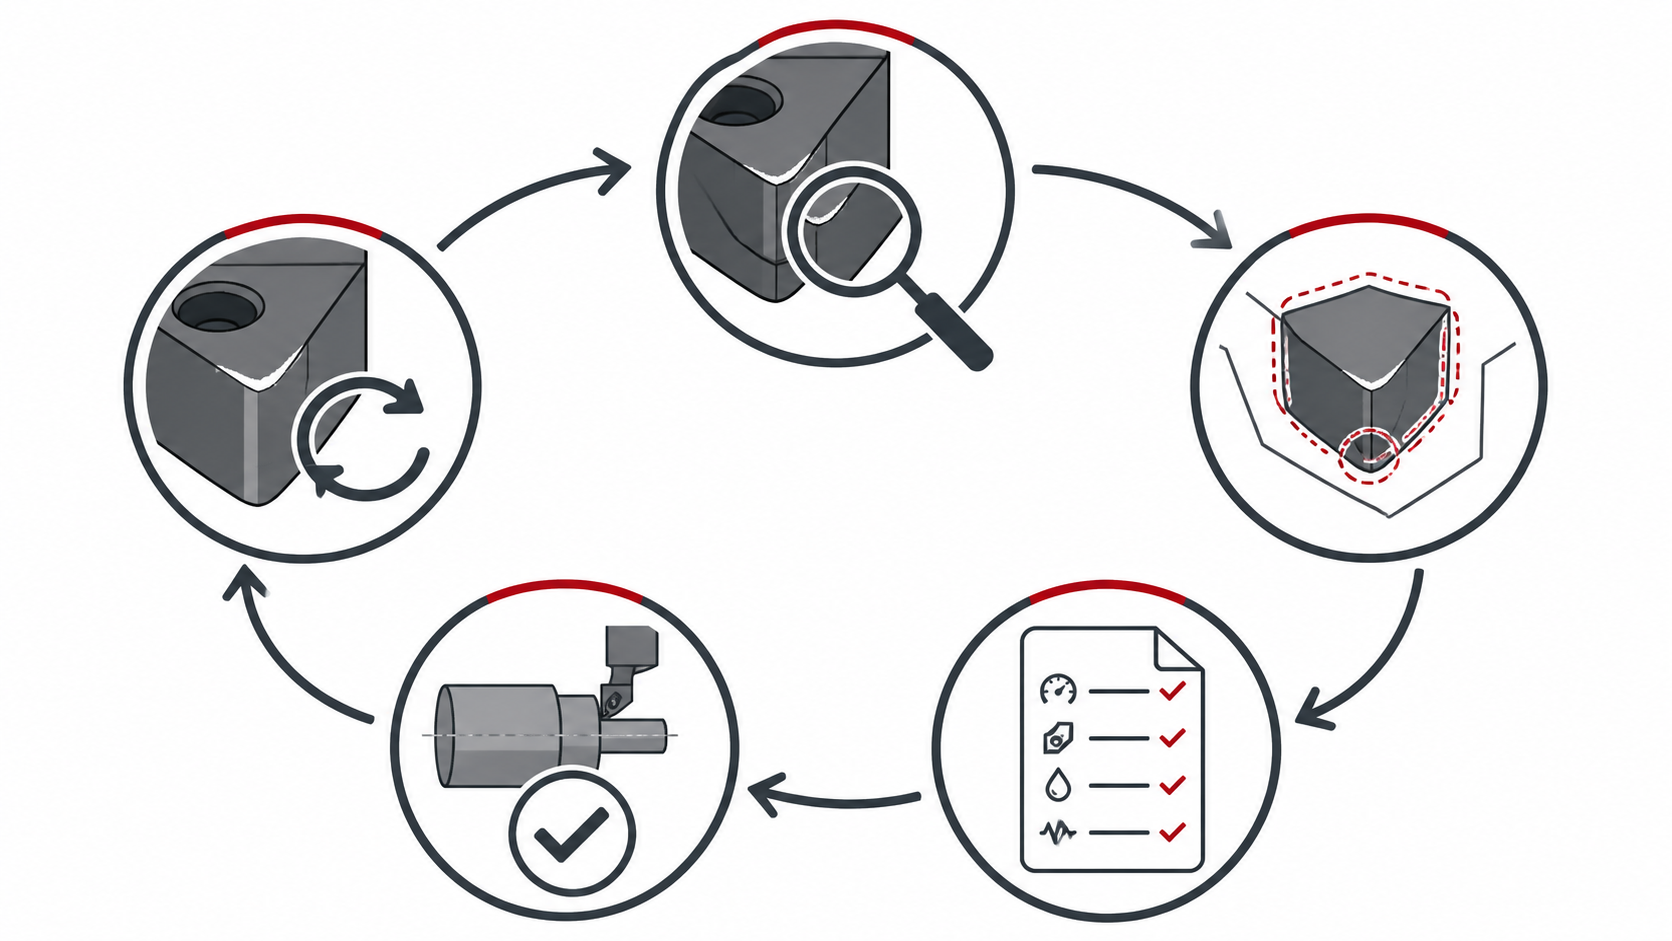
Versuchsergebnisse immer mit ihren Bedingungen verknüpfen
Zahlen sind nützlich, wenn sie mit dem Versuch verknüpft bleiben, aus dem sie stammen. In Tony Schmitz’ Fräsdemonstration bearbeitete ein unbeschichteter Hartmetall-Schaftfräser mit einer Wendeschneidplatte und 19.1 mm Durchmesser Stahl 1018 bei 4.76 mm radialer DOC, 3 mm axialer DOC und 0.06 mm/Zahn. Die gemessene Freiflächenverschleißgrenze betrug 0.3 mm. Das angepasste Modell gilt für diesen Fräser, Werkstoff, diese Maschine, dieses Intervall, diesen Eingriff und Grenzwert. Es ist kein allgemeines Standzeitmodell.
Dieselbe Einschränkung gilt für eine Studie von 2023 zum Kolkverschleiß bei AISI 4140. Sie verglich konkret benannte unbeschichtete, TiN-beschichtete und laserstrukturierte Spanflächen bei 283 m/min, einem wie berichtet angegebenen Vorschub von 0.1 mm/min und 0.1 mm DOC. Die angegebenen Kolktiefen gelten für die dort verwendete Wendeschneidplatte, den Werkstoff, den Kühlschmierstoff, den wiederholten CNC-Drehversuch und die Messmethode. Diese Werte zeigen, warum die Bedingungen wichtig sind; sie liefern keine Einstellung für einen anderen Prozess.
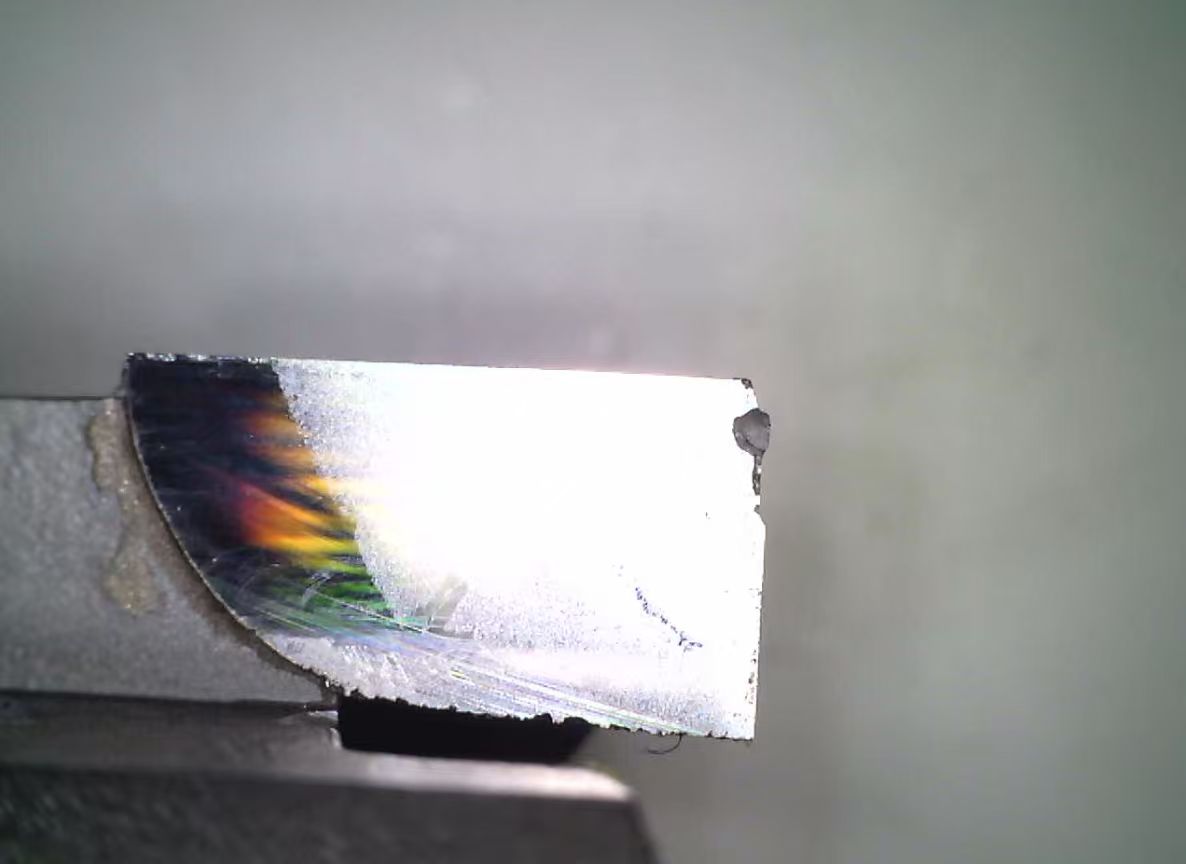
Den Prozess validieren, bevor Sie verallgemeinern
Die akzeptierten Praxisfälle unterstreichen dieselbe Vorgehensweise. Diskussionen über Inconel 718 und vorgehärteten D2 nannten Auskraglänge, Eingriff, Kaltverfestigung, Maschinenleistung und Schneidstoffauswahl als Größen, die Verschleiß oder Bruch dominieren können. Sie erinnern daran, den Prozesskontext zu prüfen. Die widersprüchlichen Zahlenangaben in den Antworten sind keine belastbaren Parameterbelege und dürfen nicht zu einem Rezept gemacht werden.
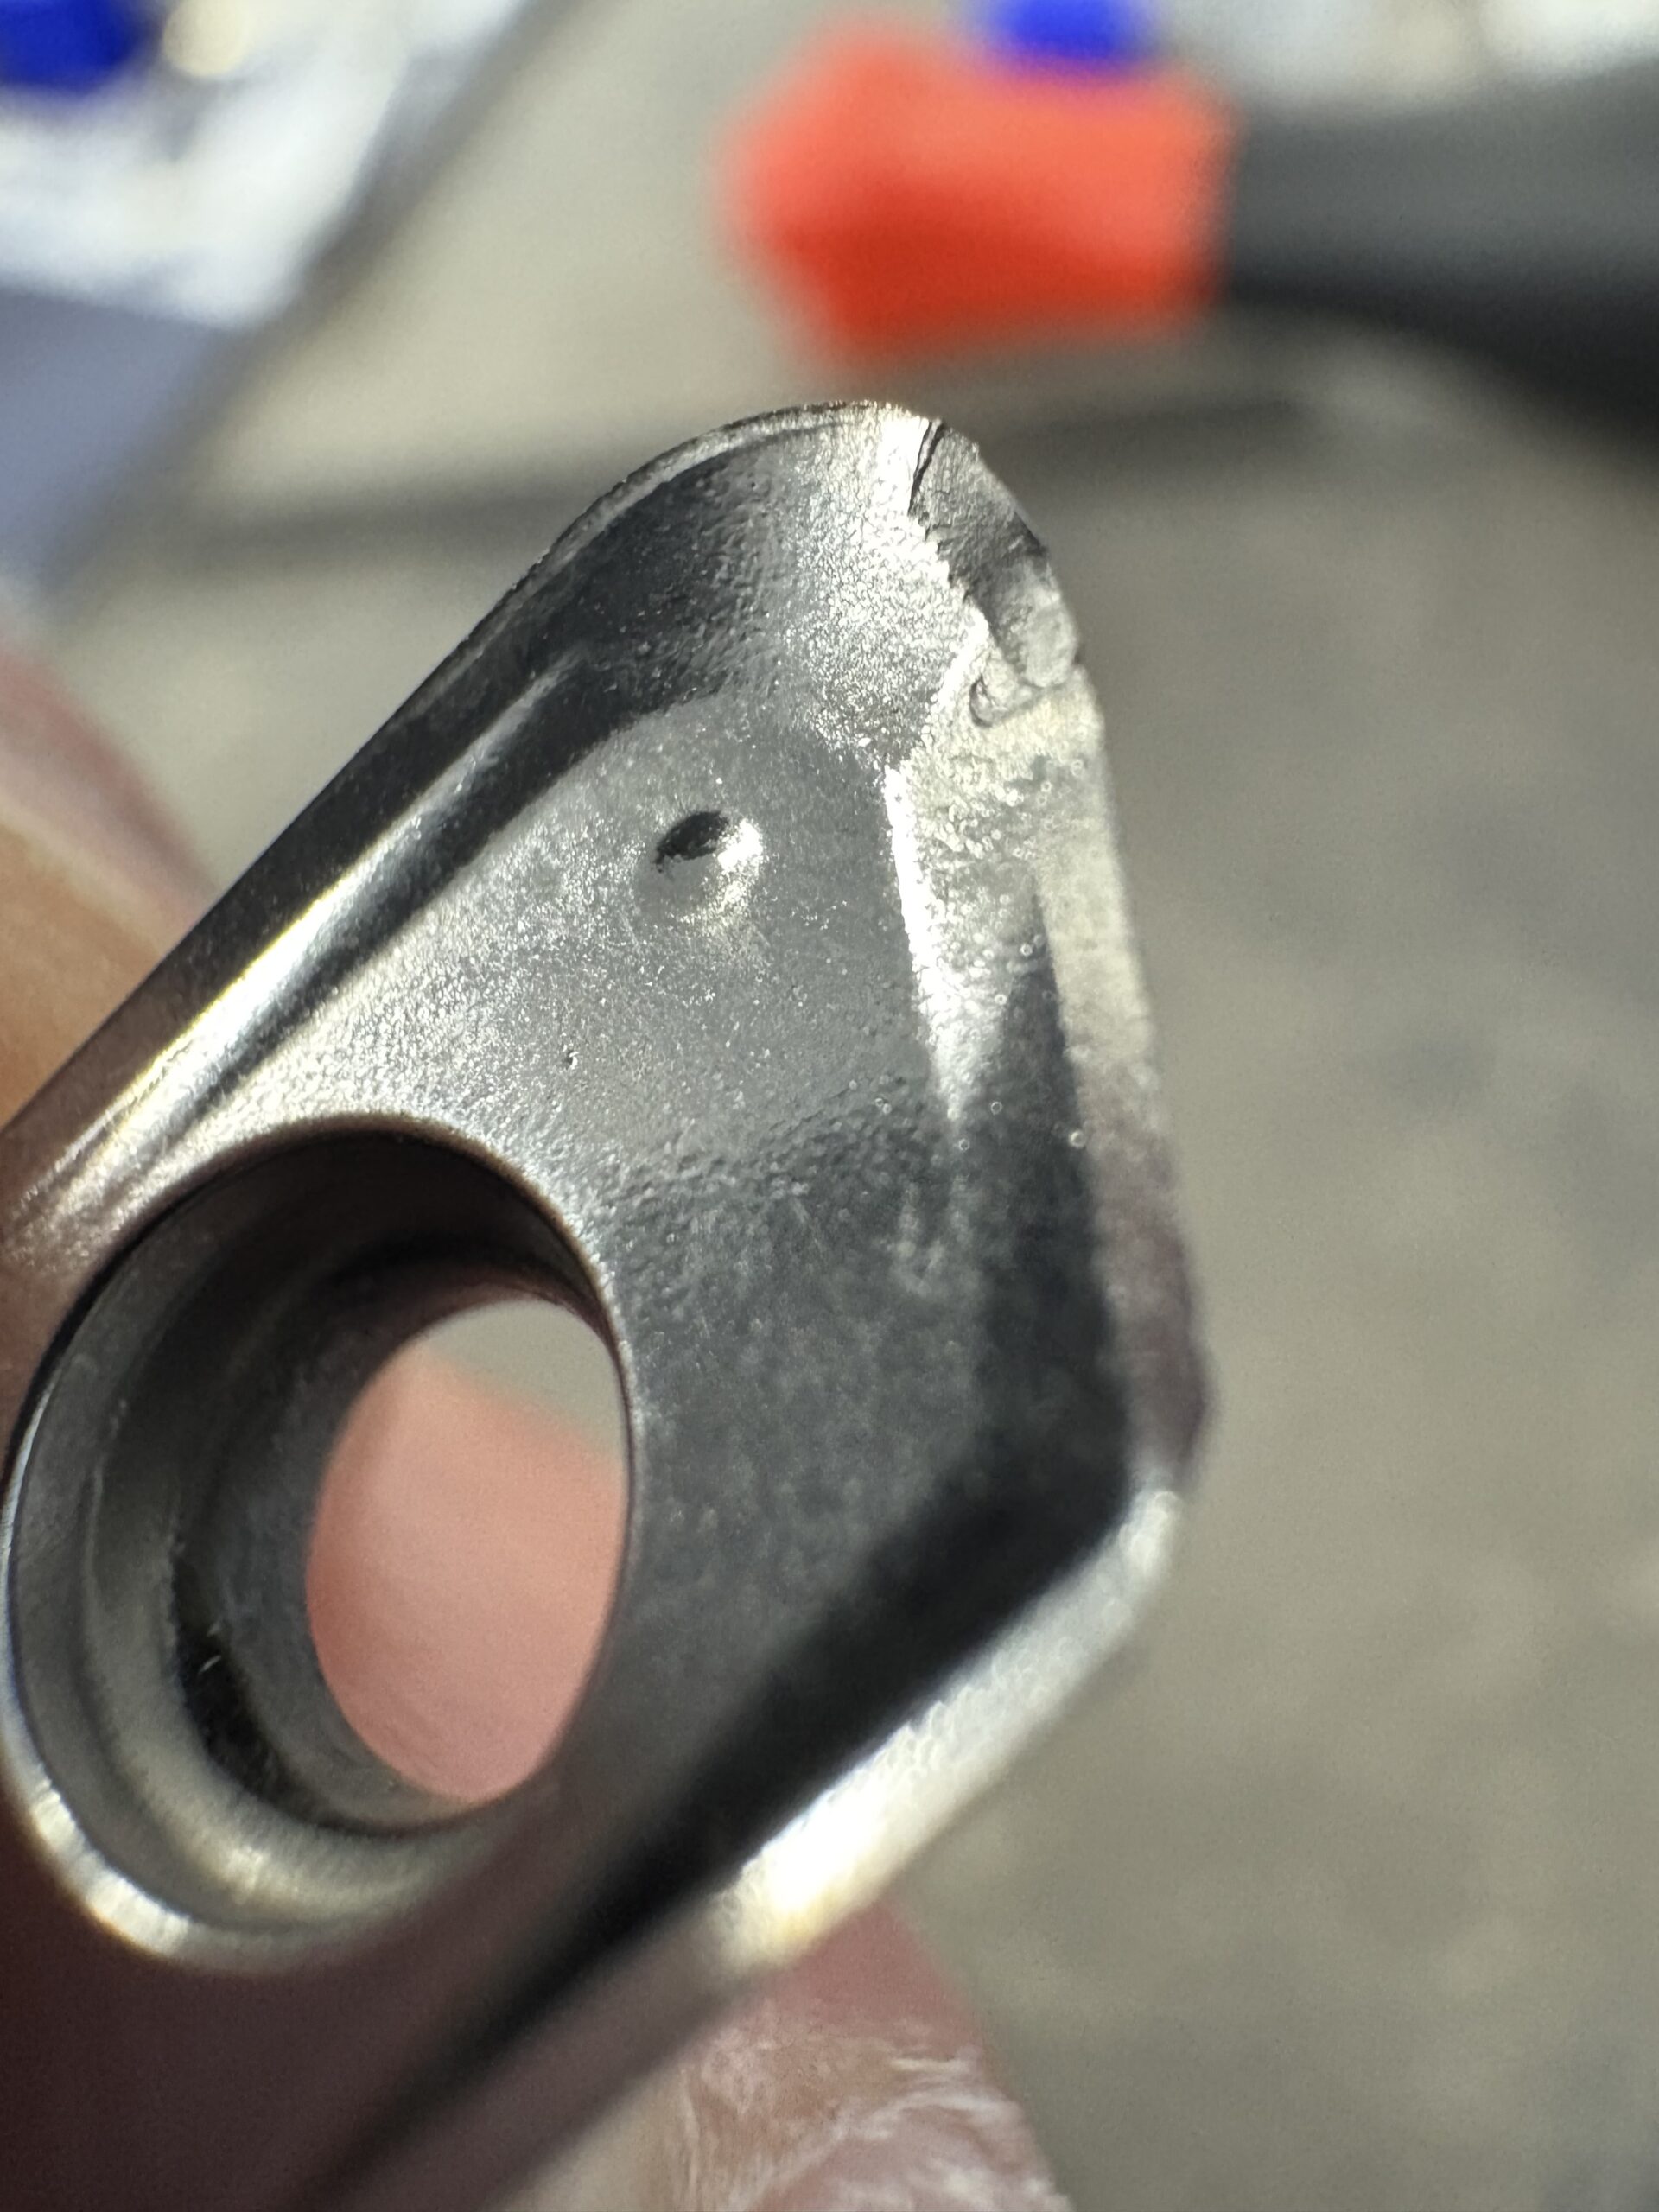
Dokumentieren Sie für einen praktischen Prüfablauf die beobachtete Stelle und Entwicklung. Leiten Sie aus der Prozesshistorie einen plausiblen Mechanismus ab, verändern oder prüfen Sie eine Größe, mit der er sich testen lässt, und kontrollieren Sie die Schneide erneut. Widerspricht das Ergebnis dem angenommenen Mechanismus, kehren Sie zur Beobachtung und Historie zurück, statt eine allgemeine Abhilfe immer weiter zu verstärken.
Eine prüfbare Ursache verändern und erneut kontrollieren
Werkzeugverschleiß liefert erst dann eine Handlungsgrundlage, wenn er einem konkreten Schnitt zugeordnet wird. Wählen Sie anhand des Schadensbilds die nächste Prüfung und gleichen Sie die Erklärung mit Werkstoff, Werkzeug, Beschichtung, Eingriff, Temperaturzyklus, Maschinenabstützung und Prozesshistorie ab. Die nächste Kontrolle soll den angenommenen Mechanismus am realen Prozess bestätigen oder widerlegen.