










SONDERREIBAHLEN FÜR DIE CNC-BOHRUNGSFEINBEARBEITUNG
Hartmetall-Reibahlen für Ihre Bohrung
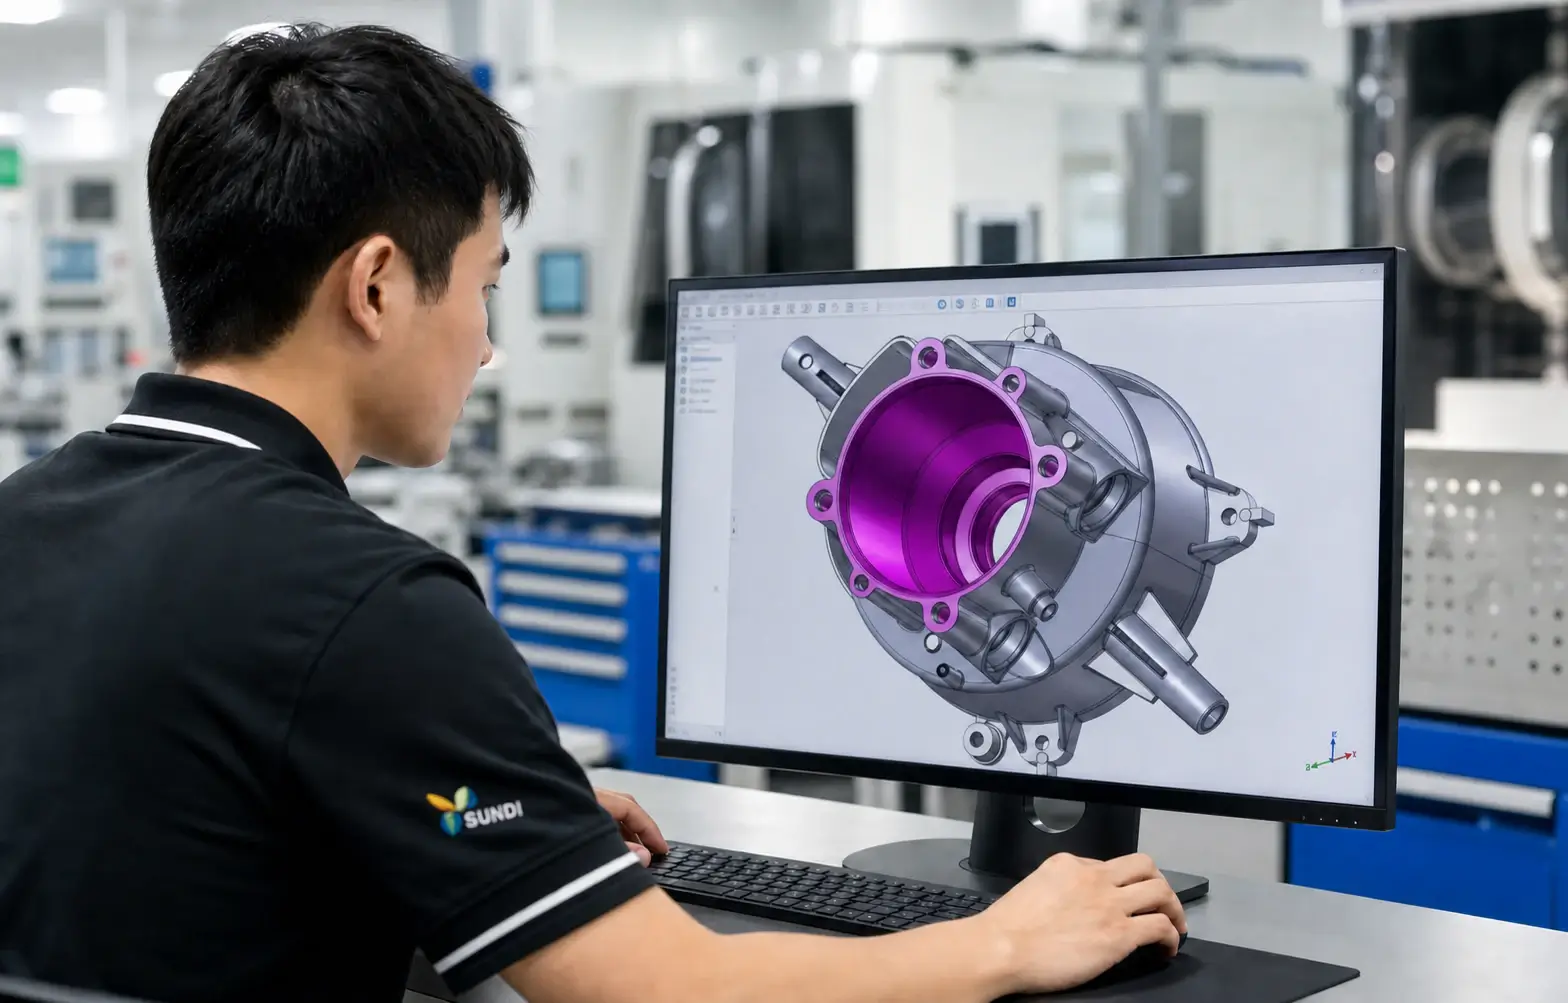
SUNDI entwickelt Sonderreibahlen anhand der Bauteilzeichnung und Ihrer Bearbeitungsbedingungen. Wir prüfen Fertigdurchmesser und Toleranz, Vorbohrungsaufmaß, Werkstoff, Bohrungstiefe, Aufnahmerundlauf und Kühlmittelzufuhr. Anschließend legen wir Führungslänge, Nutrichtung, Schneidengeometrie und Schneidkantenpräparation vor der Spezifikationsfreigabe fest.
Wann benötigt Ihre Bohrung eine Sonderreibahle?
Eine Standardreibahle kann den Nenndurchmesser erfüllen und dennoch bei verändertem Vorbohrungsmaß, Werkstoff, Rundlauf oder Kühlung die geforderten Maße, Oberflächen oder Standzeiten verfehlen.
So starten Sie:Senden Sie Bohrungszeichnung, Werkstoff, Vorbohrungsmaß, Toleranz sowie Maschinen- oder Kühlbedingungen.
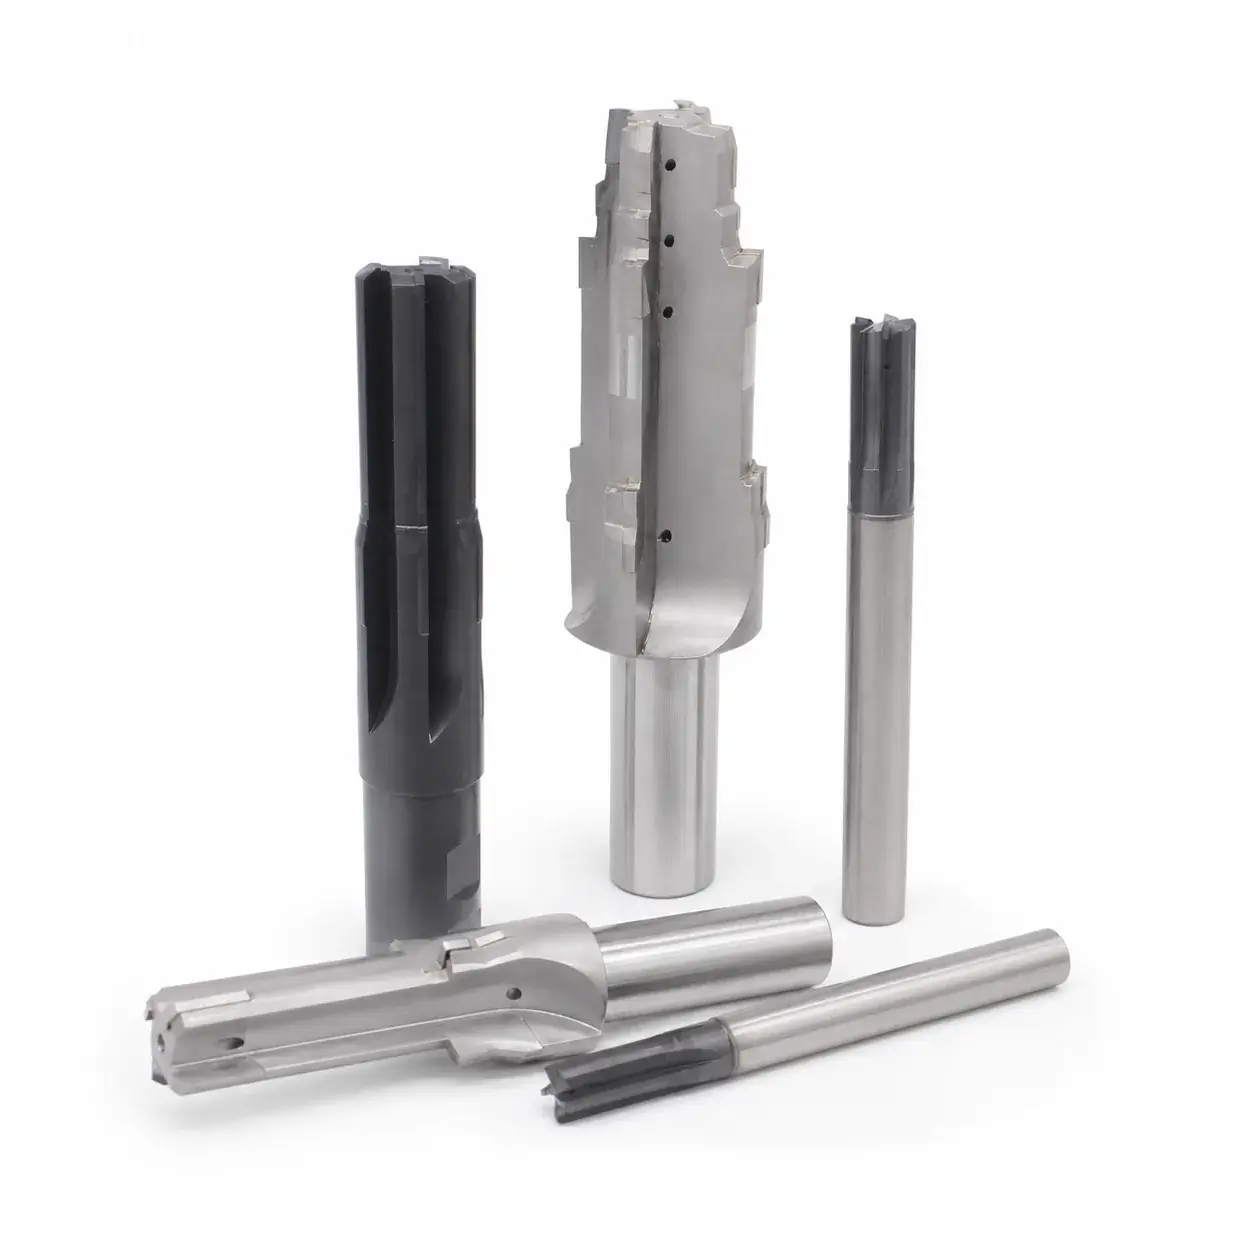
- Vertrauliche Zeichnungsprüfung
- Spezifikation vor dem Schleifen freigegeben
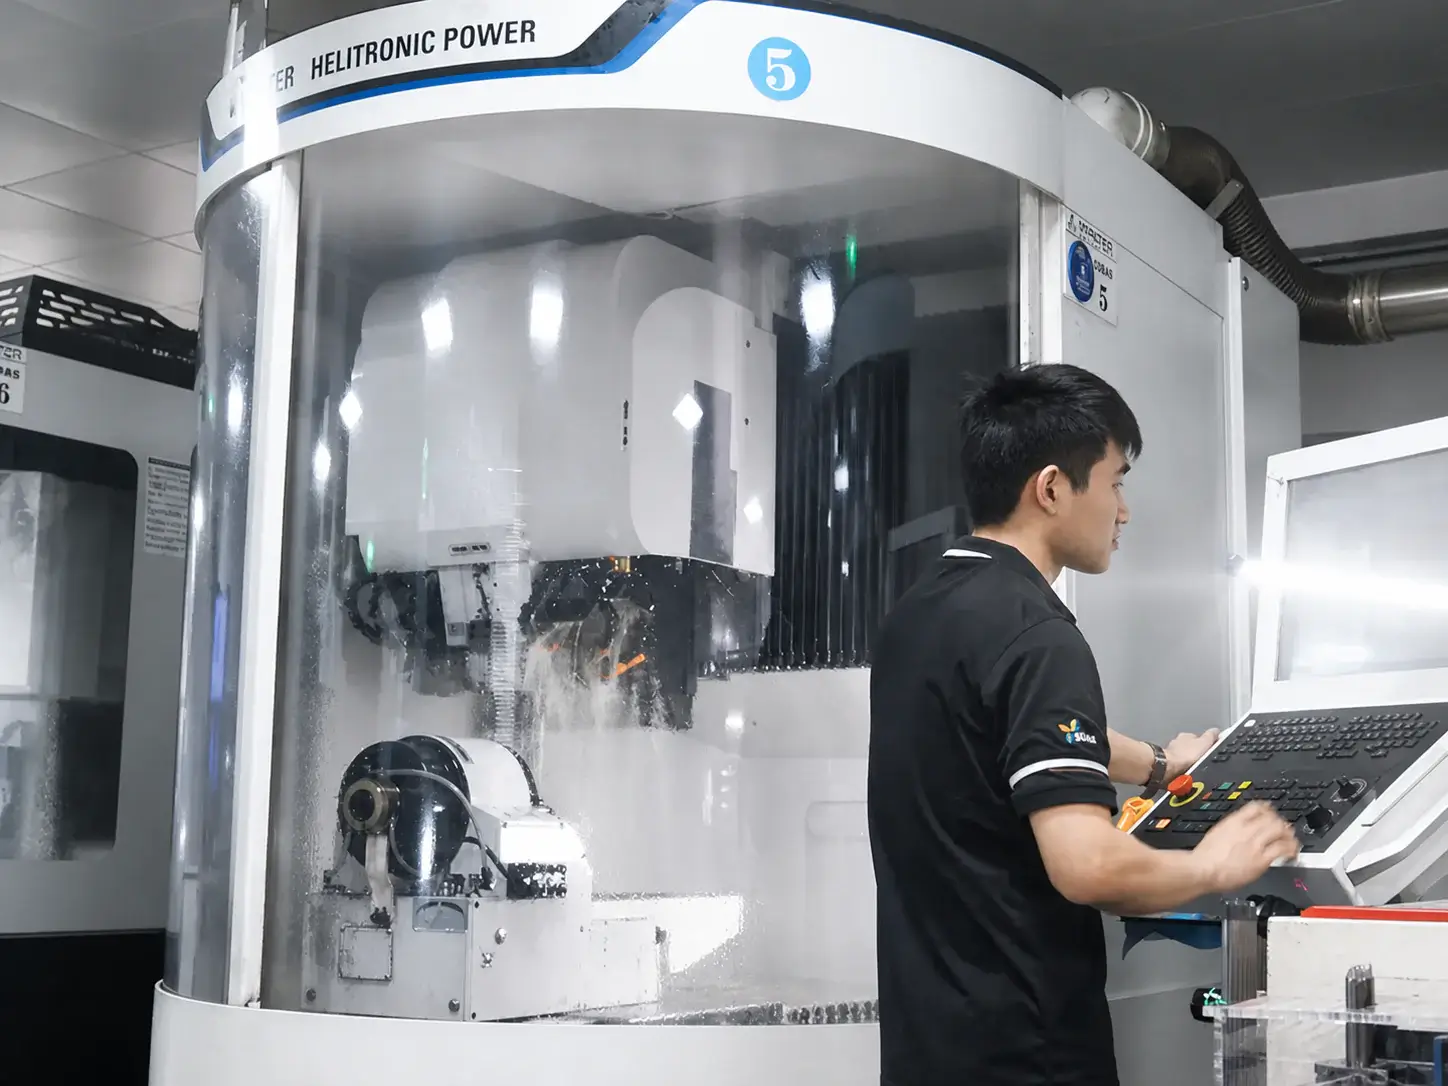
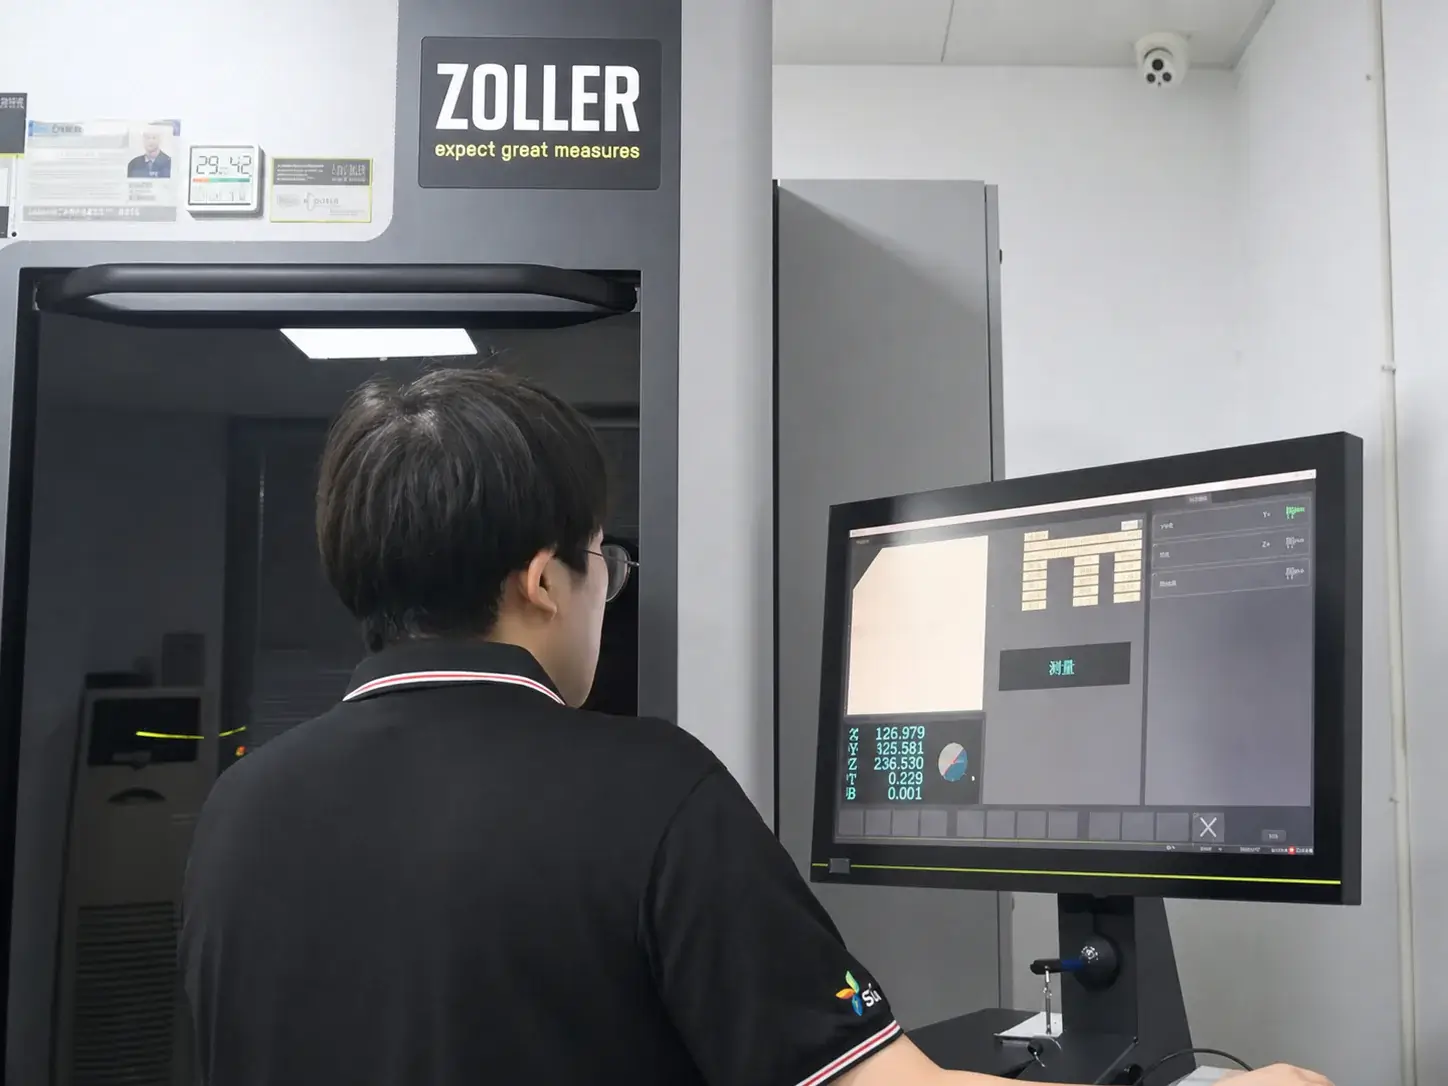
- Walter-Schleifen und Zoller-Prüfung
- Prüfbericht inklusive
SONDER-MASCHINENREIBAHLE DEFINIEREN
Bohrungsanforderungen in eine Werkzeugspezifikation übersetzen
Die Prüfung verknüpft Fertigbohrung, Vorbohrung, Werkzeuggeometrie und Maschinenbedingungen.
Fertigbohrung spezifizieren
Ausgangspunkt sind Fertigdurchmesser, Toleranz, Oberflächengüte und Bohrungstiefe der Bauteilzeichnung.
Reibaufmaß bestätigen
Vorbohrungs- und Fertigdurchmesser vergleichen, bevor das abzutragende Aufmaß festgelegt wird.
Auf den Werkstoff abstimmen
Hartmetallsorte, Beschichtung und Schneidkantenpräparation anhand von Werkstoff und Schnittbedingungen prüfen.
Führungs- und Nutengeometrie festlegen
Führungslänge, Nutrichtung, Freischliff und Schneidengeometrie für das Bauteil festlegen.
Aufnahme und Arbeitsreichweite prüfen
Vor Freigabe der Werkzeugmaße Aufnahmerundlauf, Auskragung und Vorrichtungsfreiraum prüfen.
Kühlmittelzufuhr in der Tiefe prüfen
Bei der Auslegung von Nutrichtung und Kühlung Bohrungstiefe und Kühlmittelzufuhr prüfen.
FERTIGUNG VON SONDER-MASCHINENREIBAHLEN
Freigegebene Durchmesser, Führungen und Schneidengeometrien schleifen
Die freigegebene Spezifikation definiert die Maschinenreibahle. Der Walter-Schleifauftrag folgt den vereinbarten Bohrungsmaßen, Führungsbereichen, Nuten und Schneiden.
Vorgegebene Werkzeuggeometrie vorbereiten
Hartmetallrohling, Programm, Scheibeneinrichtung und Maßbezüge mit der freigegebenen Reibahlenspezifikation abgleichen.
Führungs- und Schneidenmerkmale fertigen
Fertigdurchmesser, Führung, Nuten und Schneiden schleifen.
MASSKONTROLLE DER MASCHINENREIBAHLE
Bohrungsrelevante Maße vor Werkzeugfreigabe prüfen
Die Prüfung folgt den Vorgaben für Fertigdurchmesser, Führungslänge, Rundlauf und Geometrie. Messbare Abweichungen werden beim Schleifen korrigiert und vor Freigabe erneut geprüft.
Durchmesser, Führung und Rundlauf prüfen
Fertigdurchmesser, Führungslänge, Rundlauf und vorgegebene Geometrie vor Fertigstellung prüfen.
Vorgegebene Prüfergebnisse dokumentieren
Vorgegebene Ergebnisse dokumentieren und das Werkzeug erst nach bestandener Prüfung freigeben.
ANGEBOT FÜR SONDER-MASCHINENREIBAHLEN
Prüfung einer Sonder-Maschinenreibahle anfragen
Senden Sie Zeichnung, Werkstoff, Toleranz und Fertigungsziel. Vor dem Angebot prüfen wir Reibaufmaß, Führungs- und Nutengeometrie sowie Maschinenbedingungen.
Zeichnungen und hochgeladene Dateien werden als vertrauliche Projektinformationen behandelt.
VERSUCHSUNTERSTÜTZUNG FÜR MASCHINENREIBAHLEN
Fertigbohrung unter Ihren Maschinenbedingungen prüfen
Der Erstversuch prüft, ob die spezifizierte Reibahle mit tatsächlicher Vorbohrung, Aufnahme und Kühlung die Bohrungsanforderung erfüllt.
Durchmesser und Oberflächengüte bestätigen
Fertigbohrung anhand der vereinbarten Maße, Toleranzen und Oberflächenanforderungen messen.
Gutteile vor dem Nachschleifen erfassen
Zur Standzeitbewertung Gutteile bis zur vereinbarten Verschleiß- oder Nachschleifgrenze erfassen.
Maß- oder Oberflächenänderungen untersuchen
Bei verändertem Bohrungsergebnis Schneide, Vorbohrungsaufmaß, Aufnahmerundlauf, Kühlung und Schnittparameter prüfen.
Kosten je Gutteil bewerten
Vor der nächsten Anpassung Bohrungsqualität, Standzeit in Gutteilen und Kosten je Gutteil gemeinsam bewerten.
Werkstoffangaben für eine Sonder-Hartmetallreibahle
Werkstoff in die Zeichnungsprüfung einbeziehen, damit Hartmetall, Beschichtung und Kühlung zu den Reibbedingungen passen.
Gusseisen
Bohrungsanforderungen und Vorbohrungsdaten für Motoren-, Pumpen-, Hydraulik- oder Industriebauteile aus Gusseisen angeben.
Stahl
Bei der Prüfung von Beschichtung und Kühlung Stahlsorte, Härte und Aufmaß bestätigen.
Ausgewählte Aluminiumlegierungen
Eignung von Hartmetall prüfen; abrasive oder siliziumreiche Aluminiumsorten erfordern auch eine PCD-Bewertung.
DOKUMENTIERTE HARTMETALL-REIBAHLENANWENDUNG
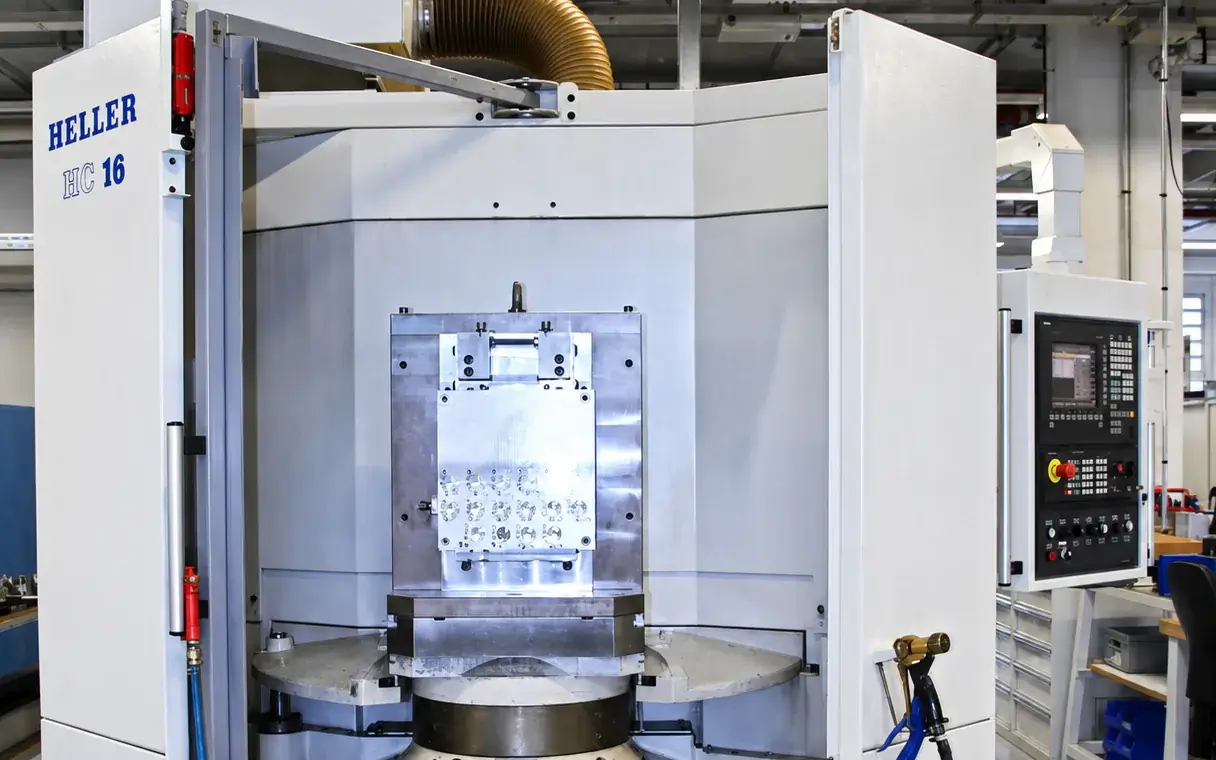
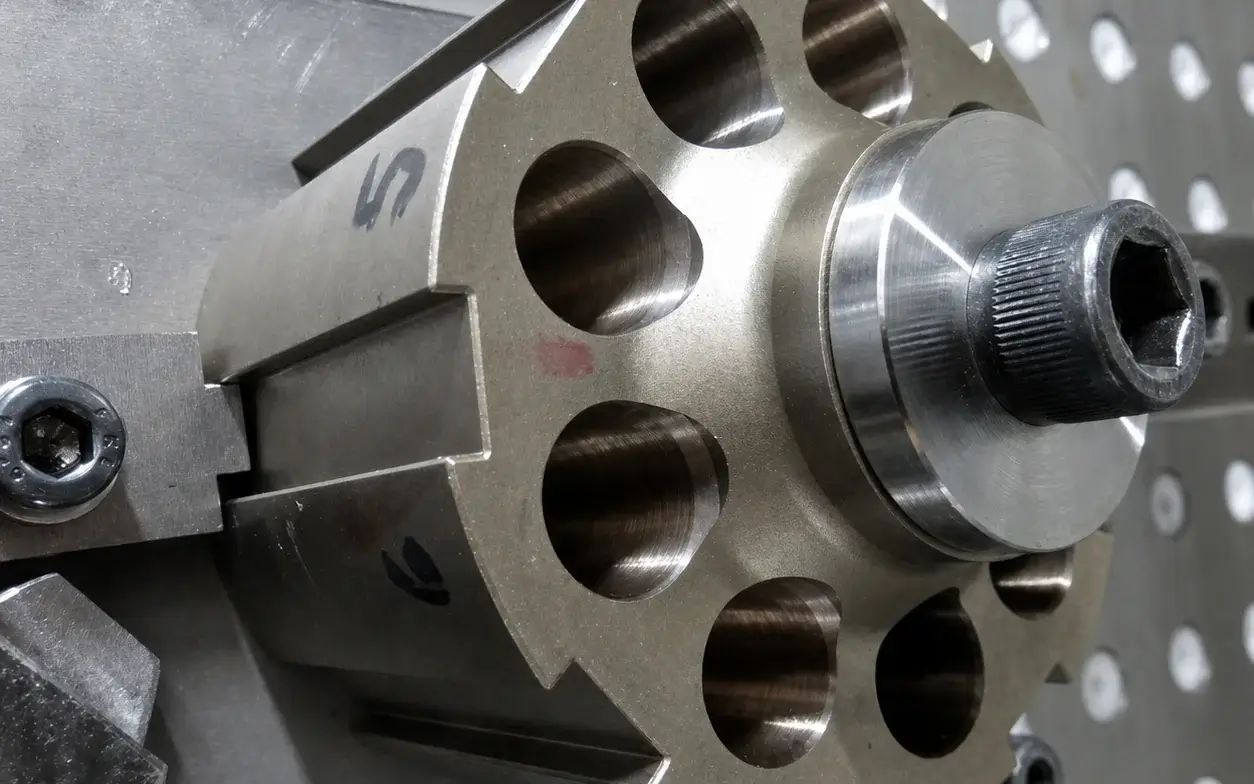
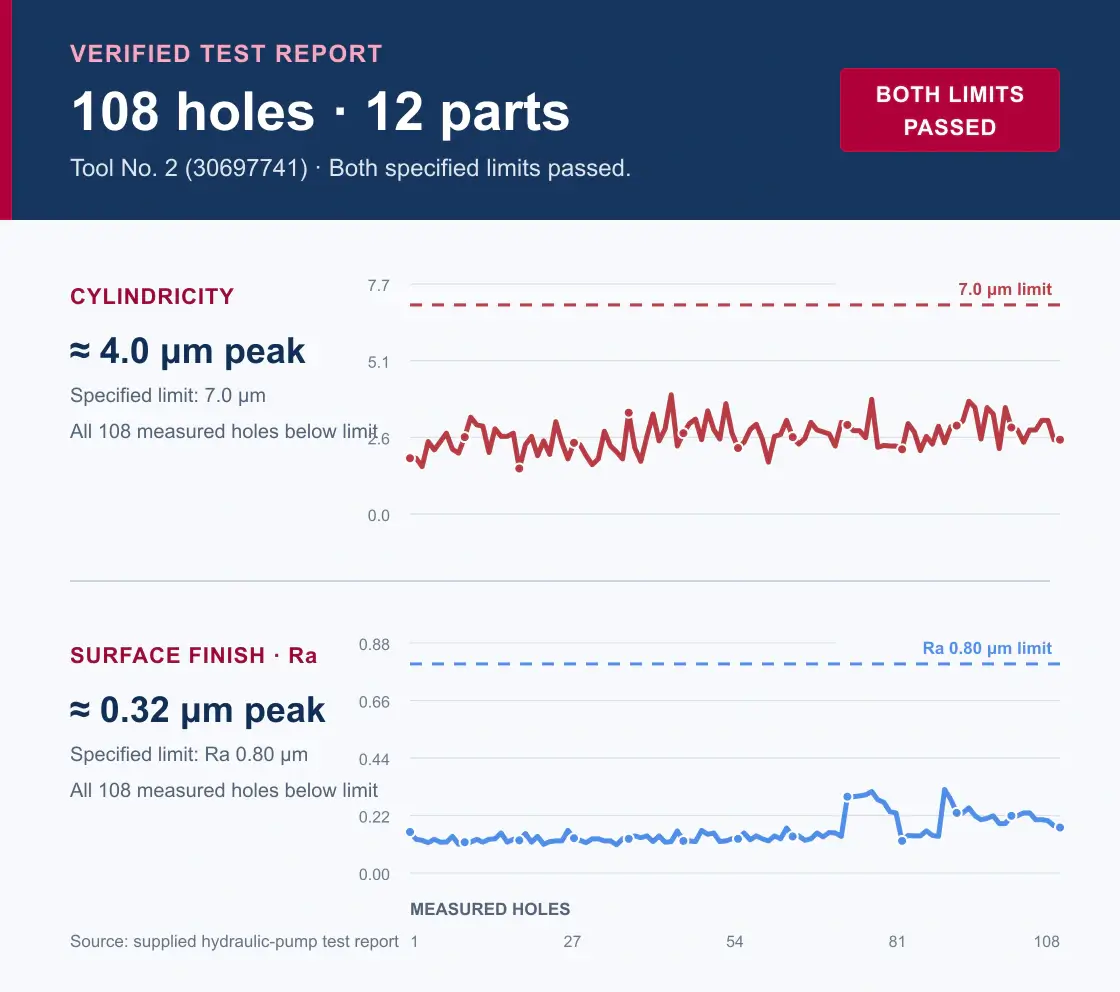
Hydraulikpumpe: Werkzeug und Prozess qualifizieren
Diese Anwendung dokumentiert eine sechsschneidige Vollhartmetall-Reibahle auf einer HELLER HC16. Eine Vorbohrung Ø16.7 mm wurde auf Ø17 mm fertigbearbeitet; der Bericht unten zeigt die Messergebnisse dieser konkreten Einrichtung.
ANFORDERUNGEN AN IHRE MASCHINENREIBAHLE SENDEN
Bohrungszeichnung und Reibeinrichtung senden
Bitte Werkstoff, Fertigdurchmesser und Toleranz, Vorbohrungsaufmaß, Tiefe, Maschine, Aufnahme, Vorrichtung, Kühlung und Zielzyklus angeben.
Zeichnungen und hochgeladene Dateien werden als vertrauliche Projektinformationen behandelt.