










ALÉSOIRS SUR MESURE POUR LA FINITION CNC DES TROUS
Alésoirs machine carbure adaptés à vos exigences d’alésage
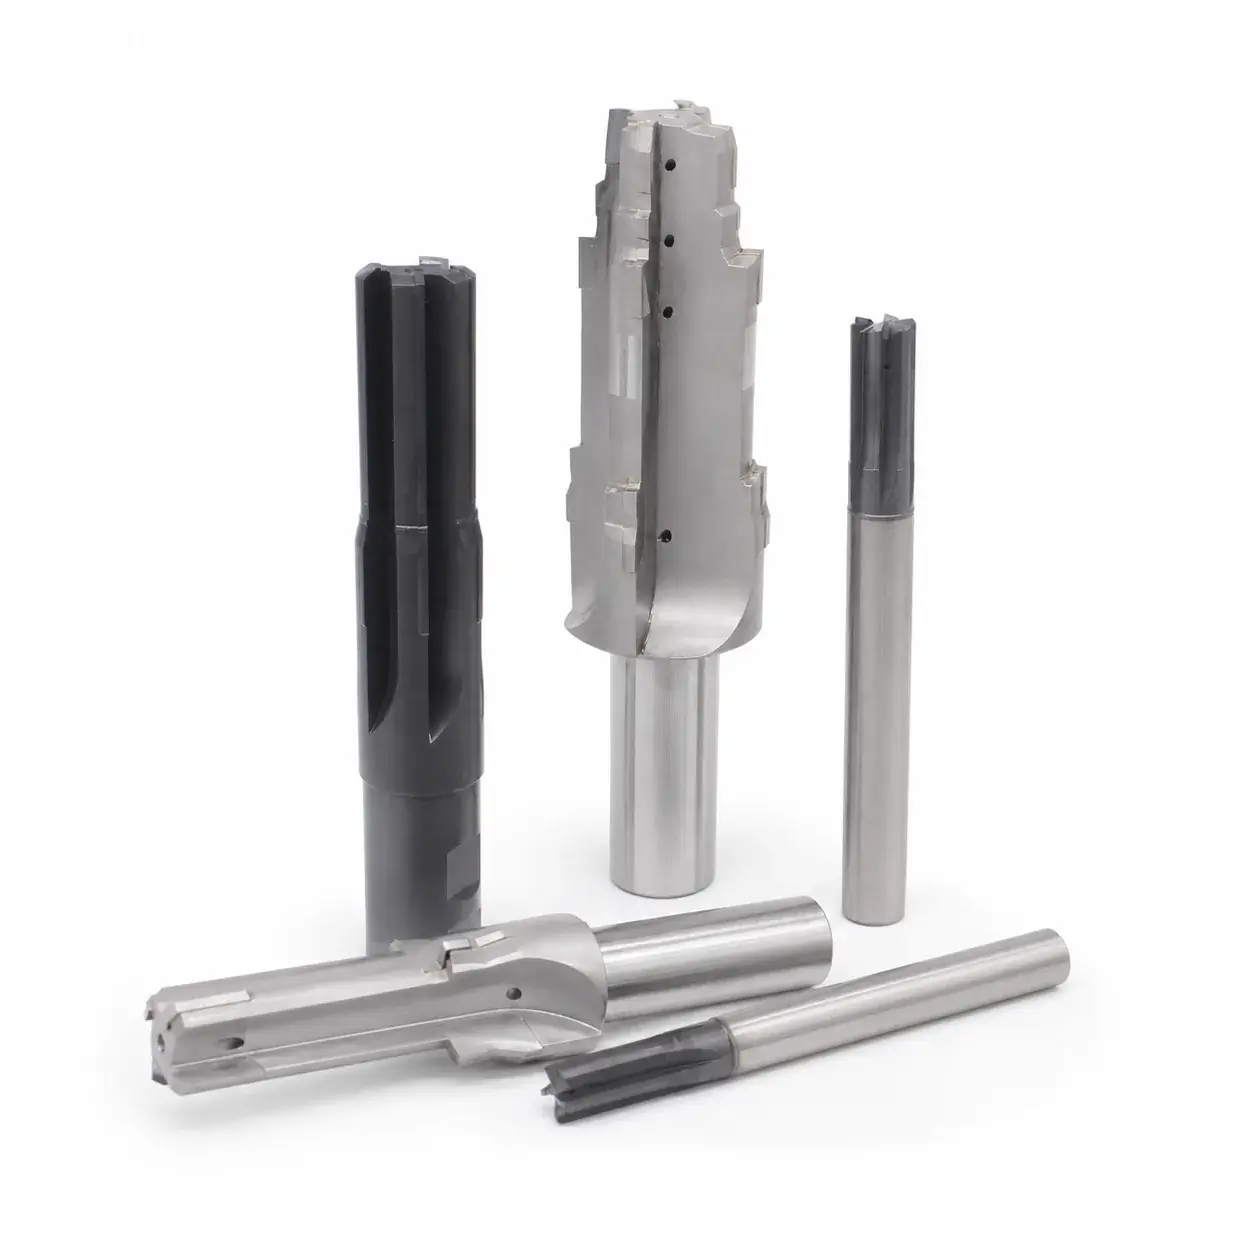
SUNDI développe des alésoirs sur mesure à partir du plan et des conditions d’usinage du client. Nous examinons le diamètre fini et sa tolérance, la surépaisseur, le matériau, la profondeur, le faux-rond du porte-outil et l’arrosage. Nous définissons ensuite la longueur de guidage, le sens des goujures, la géométrie et la préparation des arêtes avant de libérer la spécification.
Quand votre alésage nécessite-t-il un outil sur mesure ?
Un alésoir standard peut correspondre au diamètre nominal sans atteindre la dimension, la finition ou la durée de vie requises si l’avant-trou, le matériau, le faux-rond ou l’arrosage changent.
Pour commencer :Envoyez le plan d’alésage, le matériau, l’avant-trou, la tolérance et les conditions machine ou d’arrosage.
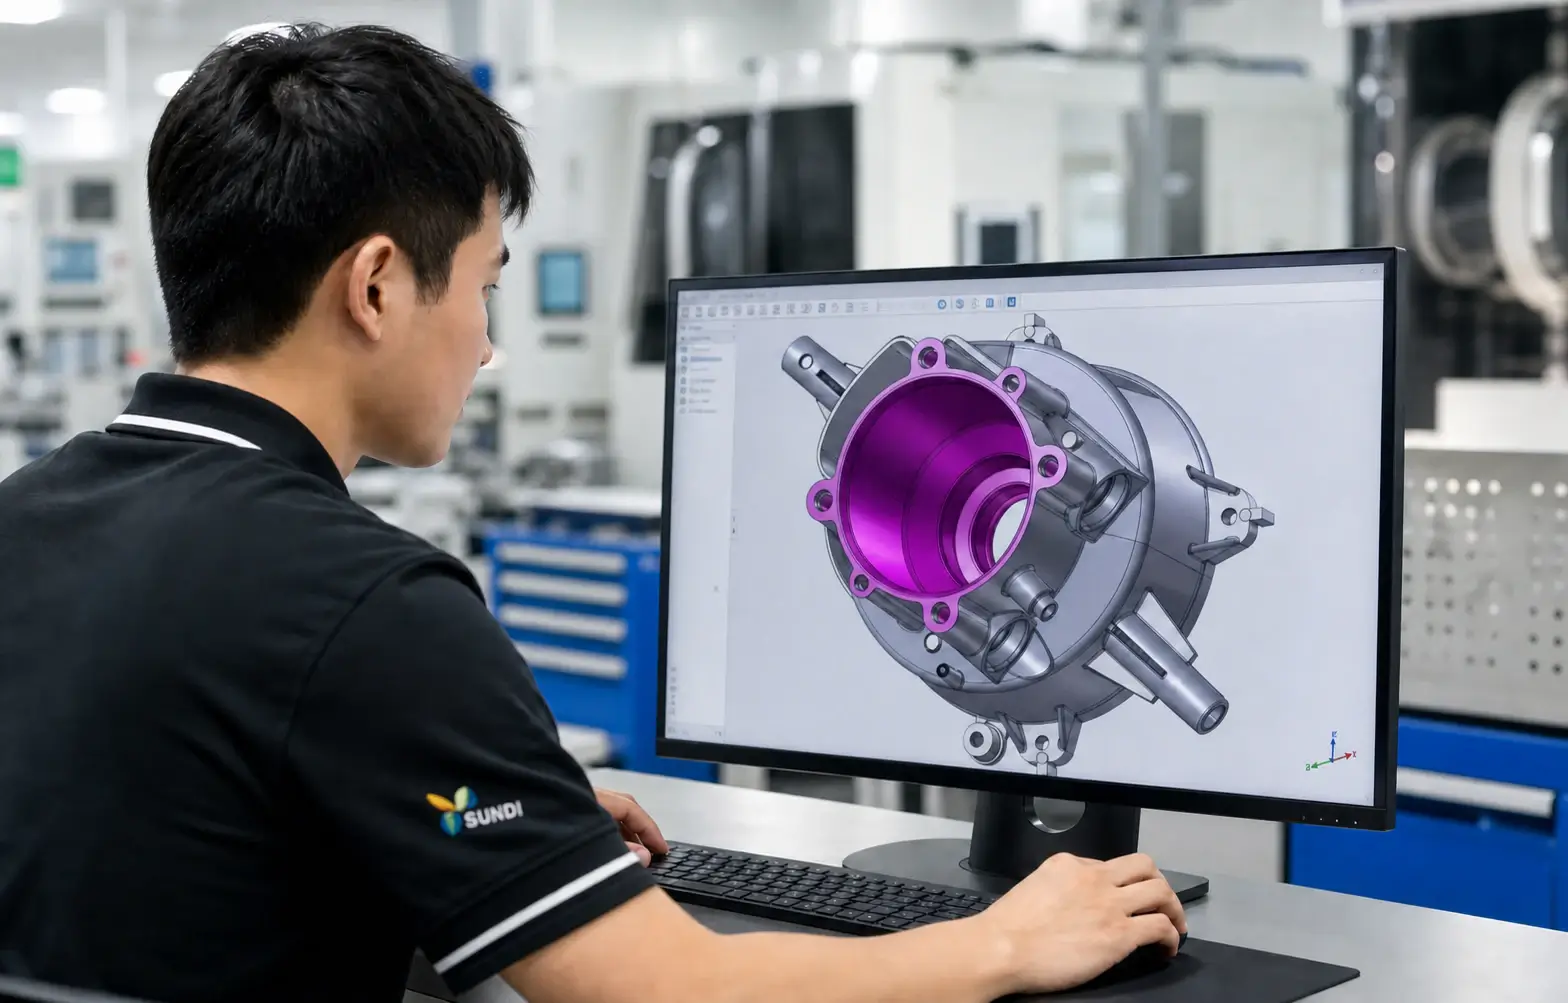
- Étude confidentielle du plan
- Spécification approuvée avant rectification
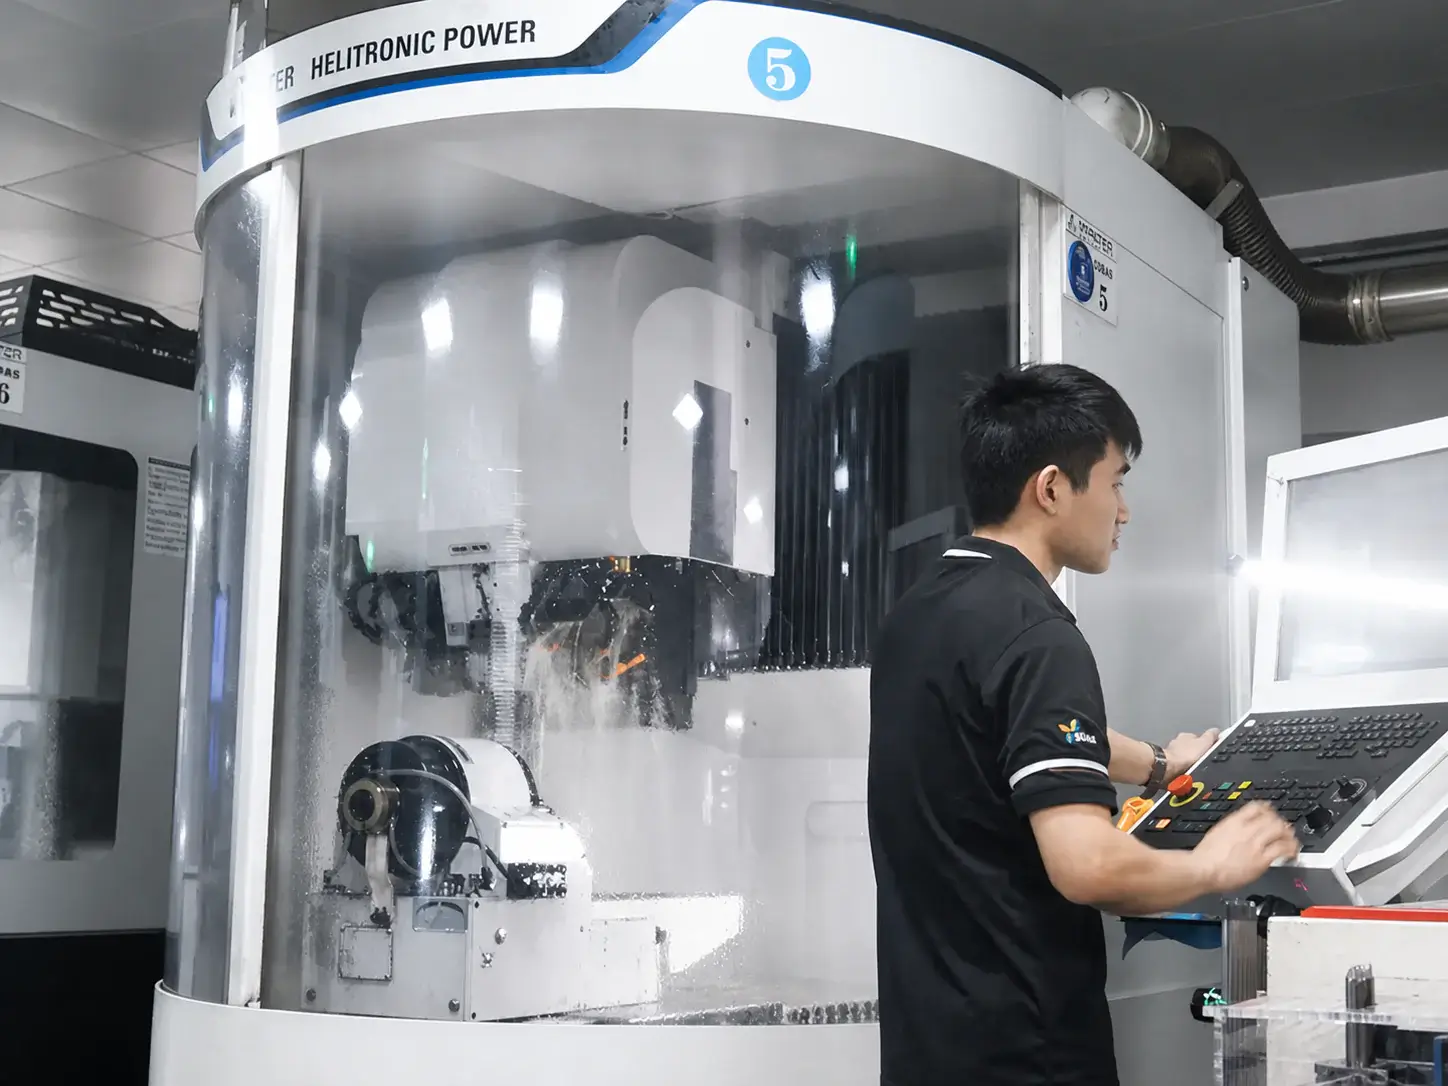
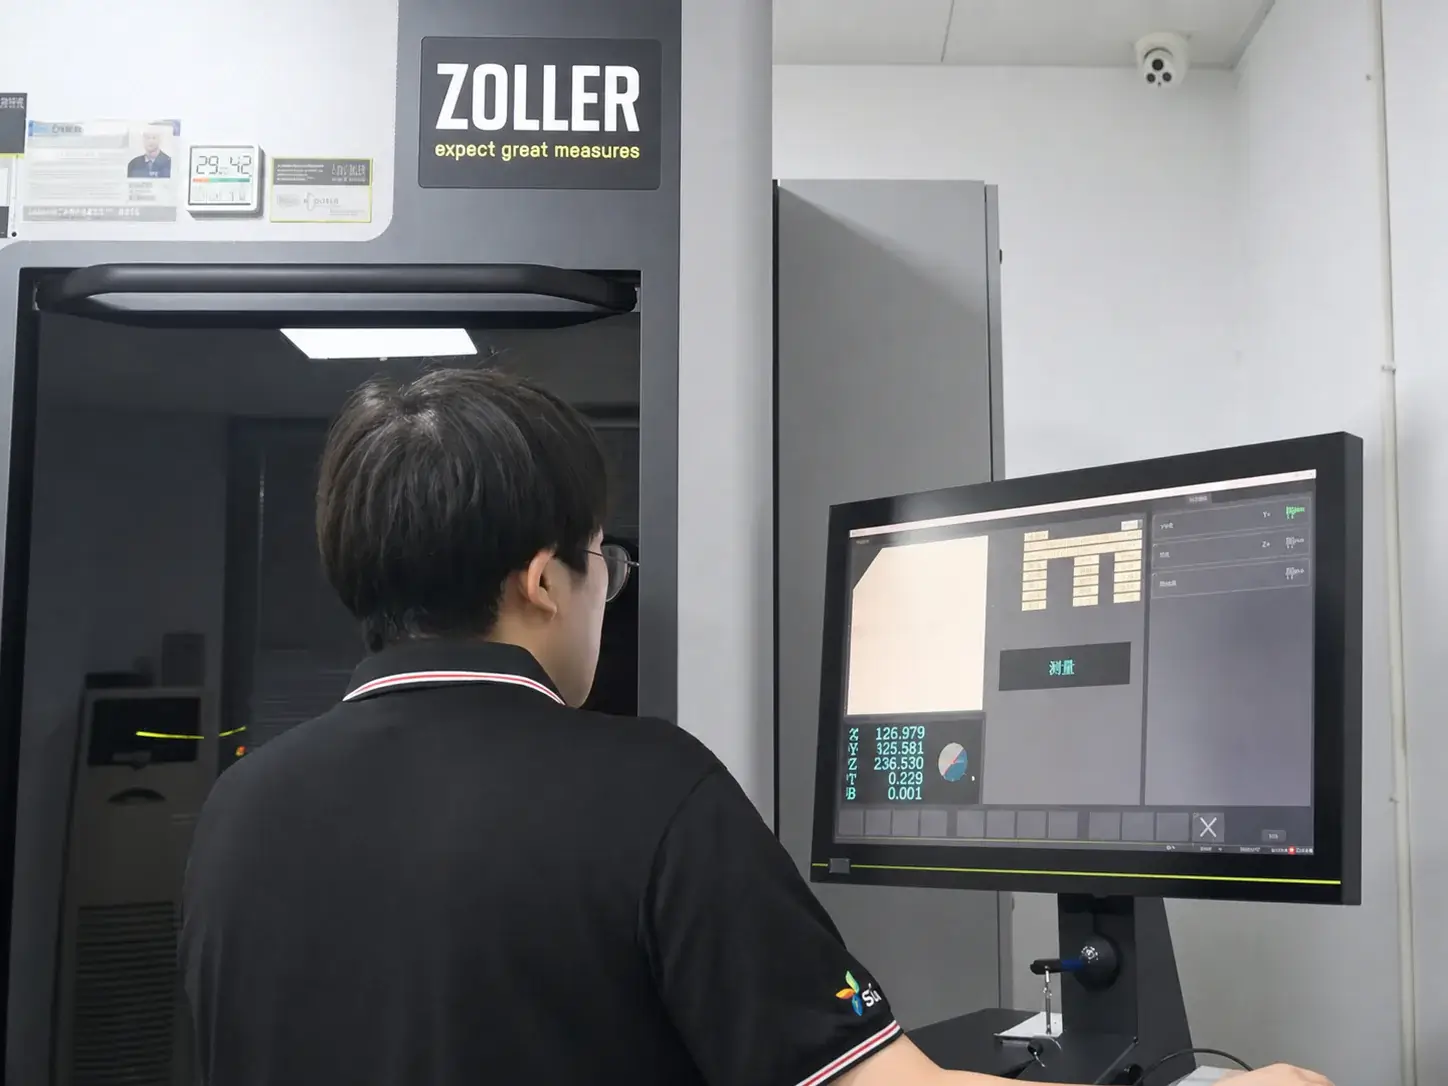
- Rectification Walter et contrôle Zoller
- Rapport de contrôle fourni
DÉFINIR L’ALÉSOIR MACHINE SUR MESURE
Transformer les exigences d’alésage en spécification d’outil
L’étude relie l’alésage fini à l’avant-trou, à la géométrie de l’outil et aux conditions machine.
Spécifier l’alésage fini
Partir du diamètre fini, de la tolérance, de l’état de surface et de la profondeur figurant sur le plan.
Confirmer la surépaisseur d’alésage
Comparer les diamètres de l’avant-trou et de l’alésage fini avant de fixer la matière à enlever.
Adapter au matériau de la pièce
Examiner la nuance carbure, le revêtement et la préparation des arêtes selon le matériau et les conditions de coupe.
Définir le guidage et les goujures
Spécifier la longueur de guidage, le sens des goujures, la dépouille et la géométrie de coupe pour la pièce.
Vérifier le porte-outil et la portée utile
Vérifier le faux-rond du porte-outil, le porte-à-faux et les dégagements avant de libérer les dimensions de l’outil.
Étudier l’arrosage en profondeur
Vérifier la profondeur et l’arrivée du fluide pour définir le sens des goujures et l’arrosage.
FABRICATION D’ALÉSOIRS MACHINE SUR MESURE
Rectifier le diamètre, le guidage et la géométrie approuvés
La spécification approuvée définit l’alésoir machine. La rectification Walter suit le diamètre, le guidage, les goujures et les arêtes convenus.
Préparer la géométrie spécifiée
Vérifier l’ébauche carbure, le programme, les meules et les références dimensionnelles par rapport à la spécification approuvée.
Réaliser le guidage et les arêtes
Rectifier le diamètre fini, le guidage, les goujures et les arêtes.
CONTRÔLE DIMENSIONNEL DE L’ALÉSOIR MACHINE
Vérifier les dimensions liées à l’alésage avant libération
Le contrôle suit le diamètre fini, la longueur de guidage, le faux-rond et la géométrie spécifiés. Les écarts mesurables sont corrigés pendant la rectification et revérifiés avant libération.
Contrôler le diamètre, le guidage et le faux-rond
Contrôler le diamètre fini, la longueur de guidage, le faux-rond et la géométrie spécifiée avant achèvement.
Consigner les résultats de contrôle spécifiés
Consigner les résultats spécifiés et libérer l’outil uniquement après validation du contrôle.
DEVIS D’ALÉSOIR MACHINE SUR MESURE
Demander une étude d’alésoir machine sur mesure
Envoyez le plan, le matériau, la tolérance et l’objectif de production. Nous étudierons la surépaisseur, le guidage, les goujures et les conditions machine avant devis.
Les plans et fichiers transmis sont traités comme des informations confidentielles du projet.
ASSISTANCE AUX ESSAIS D’ALÉSOIRS MACHINE
Vérifier l’alésage fini dans vos conditions machine
Le premier essai vérifie que l’alésoir spécifié satisfait aux exigences avec l’avant-trou, le porte-outil et l’arrosage réels.
Vérifier le diamètre et l’état de surface
Mesurer l’alésage fini selon les dimensions, tolérances et exigences de surface convenues.
Consigner les pièces conformes avant réaffûtage
Évaluer la durée de vie en suivant les pièces conformes jusqu’à la limite convenue d’usure ou de réaffûtage.
Analyser les variations de diamètre ou de finition
En cas de variation du résultat, examiner l’arête, la surépaisseur, le faux-rond du porte-outil, l’arrosage et les paramètres de coupe.
Examiner le coût par pièce conforme
Évaluer la qualité d’alésage, la durée de vie et le coût par pièce conforme avant de convenir du prochain ajustement.
Données matériau pour un alésoir carbure sur mesure
Préciser le matériau lors de l’étude du plan pour adapter le carbure, le revêtement et l’arrosage aux conditions d’alésage.
Fonte
Fournir les exigences d’alésage et d’avant-trou pour les composants en fonte de moteurs, pompes, systèmes hydrauliques ou équipements industriels.
Acier
Confirmer la nuance d’acier, la dureté et la surépaisseur pour étudier le revêtement et l’arrosage.
Certains alliages d’aluminium
Vérifier l’adéquation du carbure ; les aluminiums abrasifs ou riches en silicium nécessitent aussi une évaluation du PCD.
APPLICATION DOCUMENTÉE D’ALÉSOIR CARBURE
Alésage de pompe hydraulique : qualification de l’outil et du procédé
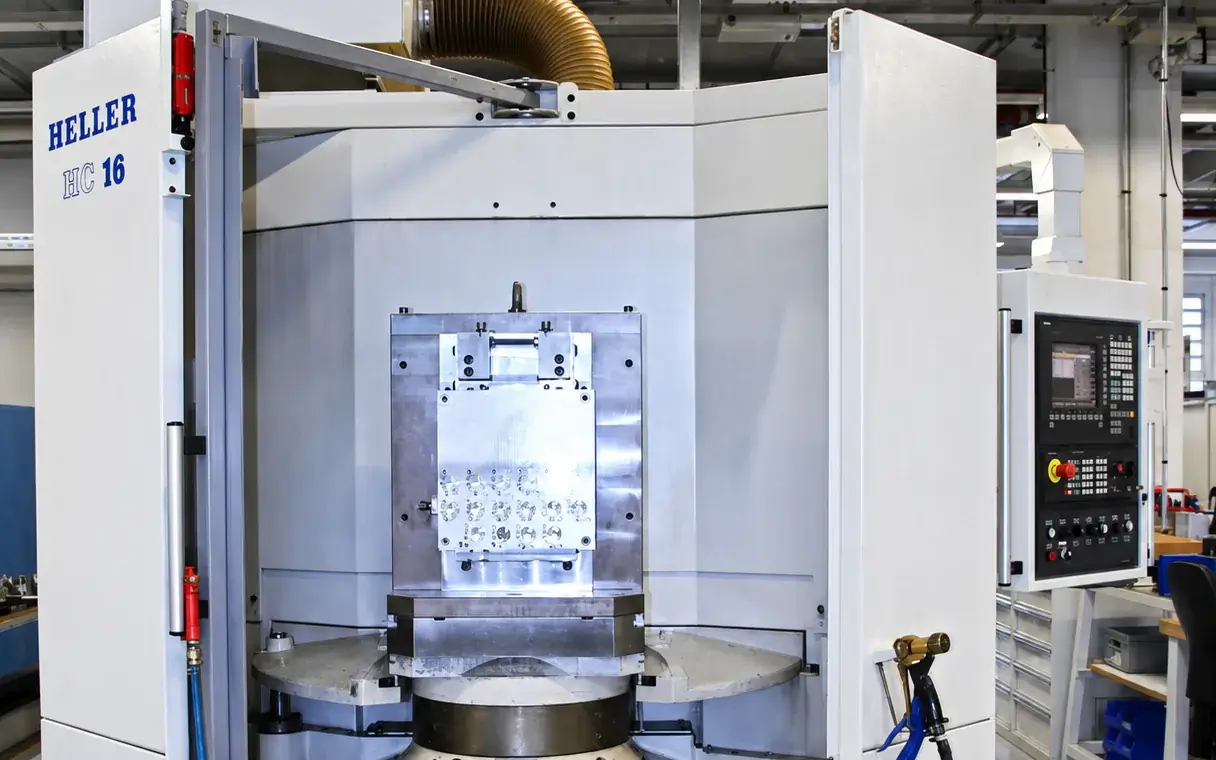
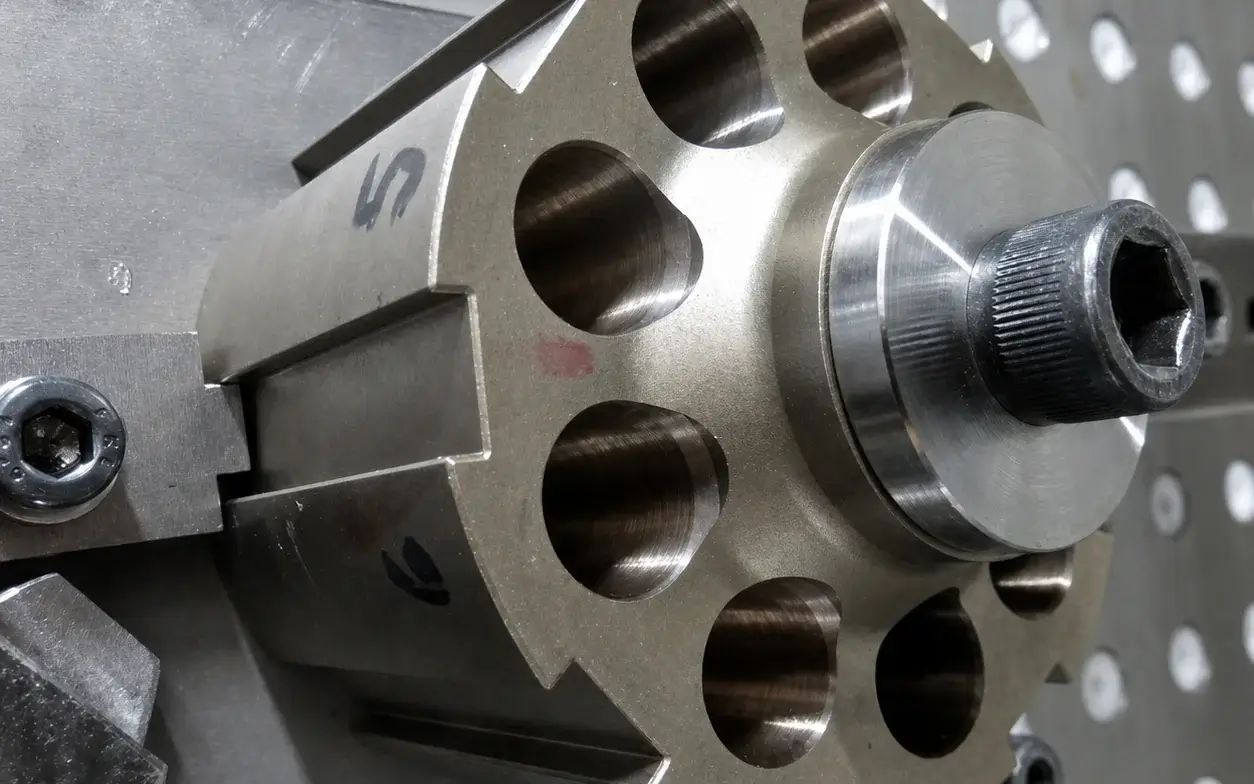
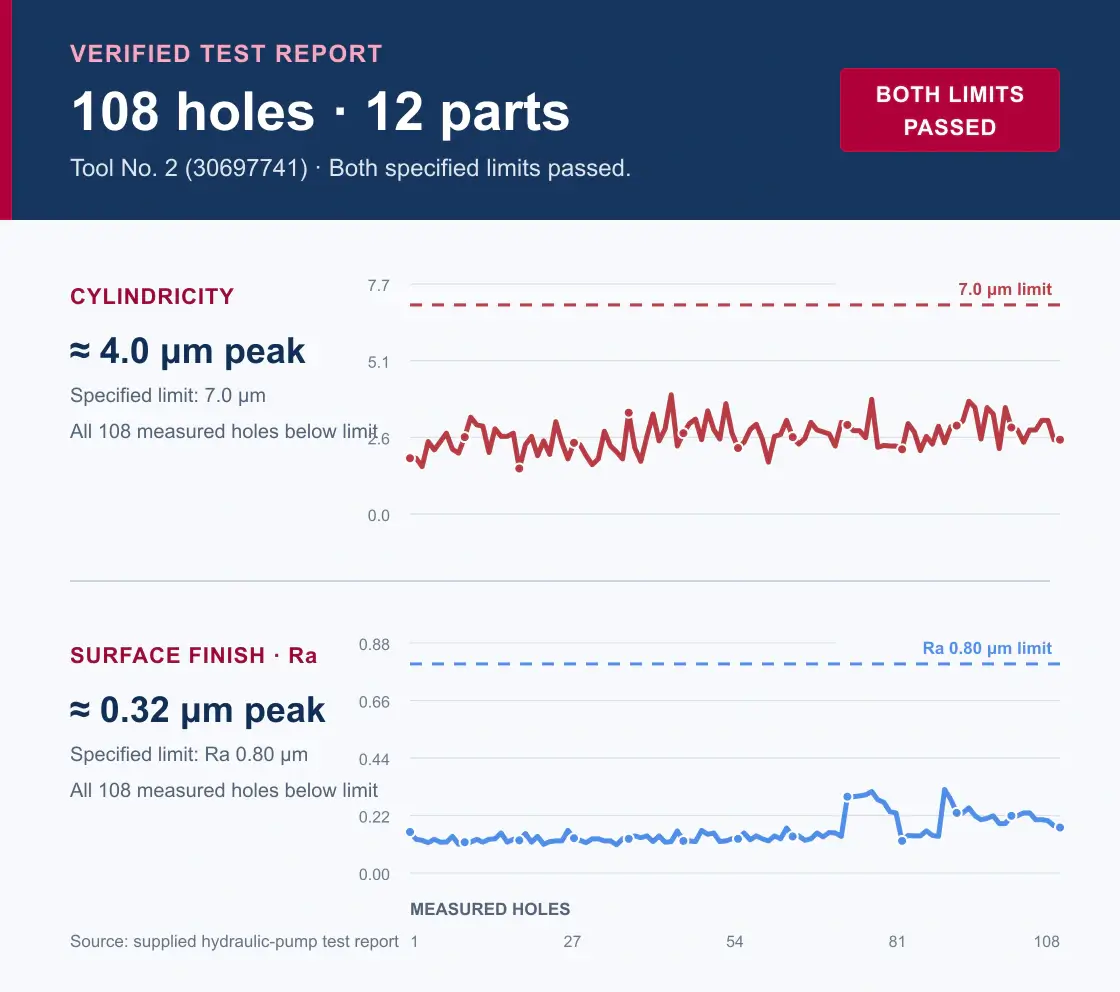
Cette application documente un alésoir carbure monobloc à six goujures sur une HELLER HC16. Un avant-trou Ø16.7 mm a été fini à Ø17 mm ; le rapport ci-dessous consigne les mesures de ce montage précis.
TRANSMETTRE VOS EXIGENCES D’ALÉSOIR MACHINE
Envoyer le plan et le montage d’alésage
Indiquez le matériau, le diamètre fini et sa tolérance, la surépaisseur, la profondeur, la machine, le porte-outil, le montage, l’arrosage et le cycle visé.
Les plans et fichiers transmis sont traités comme des informations confidentielles du projet.