Menu
info@sundicuttingtools.com

Forets à canon

Foret trois-quarts, perçage profond

Le perçage profond est un procédé d’usinage permettant de réaliser des trous dont le rapport profondeur/diamètre est d’au moins 10:1. Il fait généralement appel à des machines de perçage spécialisées qui acheminent un liquide de refroidissement à haute pression à travers le foret. Ce liquide évacue les copeaux du trou, refroidit la zone de coupe et réduit l’usure de l’outil.

Étude de votre application de perçage profond

Perçage profondLe perçage profond est un procédé essentiel dans de nombreuses industries manufacturières pour réaliser des trous profonds et précis dans des pièces métalliques. Les procédés courants comprennent le perçage au foret trois-quarts, le perçage BTA (Boring and Trepanning Association) et l’utilisation de forets hélicoïdaux classiques en carbure. Chaque méthode présente des avantages spécifiques selon le diamètre du trou et la précision requise.
ApplicationsSundi Tools propose des forets trois-quarts haut de gamme pour les pièces automobiles, notamment les vilebrequins, les arbres à cames, les engrenages de transmission et les buses d’injection qui nécessitent des trous profonds et précis pour fonctionner correctement.
Parlons de votre applicationPoursuivez votre lecture pour découvrir nos forets trois-quarts, ou contactez notre équipe commerciale pour obtenir une réponse rapide.

Pour commencer :Indiquez le matériau, le diamètre et la profondeur du trou ainsi que les conditions de la machine et du refroidissement.

Structure of gun drill
  • Choix du matériau selon votre application
  • Conception de l’outil adaptée à l’application
  • Examen du plan et des spécifications
  • Contrôle dimensionnel

Qu’est-ce qu’un foret trois-quarts ?

Structure of gun drill

Le perçage au foret trois-quarts est un procédé de perçage profond permettant de réaliser des trous profonds et rectilignes dans divers matériaux, avec une précision et un état de surface extrêmement élevés.

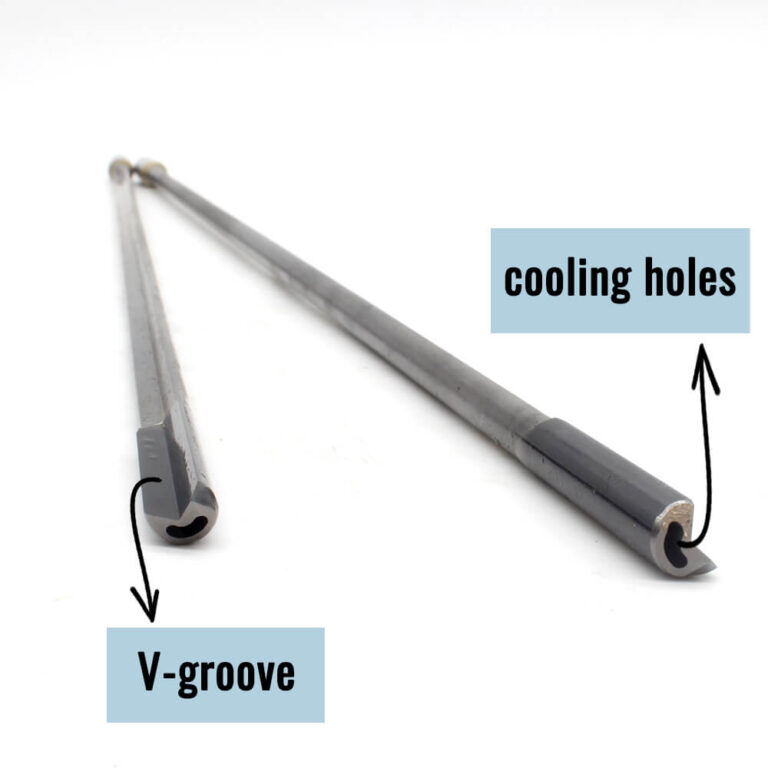
En général, les trous profonds présentent un rapport profondeur/diamètre (L/d) de ≥100. Il s’agit notamment des alésages de cylindres, des trous d’huile axiaux dans les arbres, des trous de broches creuses et des trous de valves hydrauliques. Certains exigent une grande précision d’usinage et une qualité de surface élevée ; certains matériaux présentent une faible usinabilité, avec un rapport profondeur/diamètre très élevé requis. Les forets trois-quarts, dont les diamètres effectifs vont de 1 à 50 millimètres (0.04 à 2.00 pouces), peuvent réaliser des trous plus profonds que ceux accessibles aux machines et outils traditionnels (tels que les forets hélicoïdaux). Cela s’explique par l’évacuation forcée des copeaux : l’huile de coupe à haute pression entre dans le foret par la queue, atteint la zone de coupe et refroidit et lubrifie l’arête. Les copeaux de fer et l’huile de coupe sont évacués le long de la goujure en « V » de la tige. Plus le trou est profond, plus l’efficacité de l’usinage se manifeste.

Le perçage au foret trois-quarts a d’abord été utilisé pour fabriquer des canons d’armes à feu grâce à ses excellentes performances de perçage. Il est aujourd’hui largement employé dans la construction navale, l’automobile, les moteurs, les locomotives, la défense, les machines pour l’industrie chimique, les buses et pompes à huile, les machines minières et les composants hydrauliques.


Classification des forets trois-quarts

Forets trois-quarts brasés

La tige et la queue sont fabriquées en acier traité thermiquement. La tête, la tige et la queue sont assemblées par soudage en une seule unité. Les forets trois-quarts brasés peuvent être fabriqués dans presque toutes les longueurs requises. Polyvalents et relativement économiques, ils présentent des délais de fabrication courts. Ils sont moins rigides que les outils en carbure monobloc.

Forets trois-quarts en carbure monobloc

La tête et la queue du foret trois-quarts en carbure monobloc sont en carbure et forment une seule unité. Sa stabilité et son efficacité sont supérieures à celles des forets brasés. Grâce à la faible surépaisseur de rectification lors de la fabrication, la durée de vie de la périphérie est également supérieure. La longueur totale maximale de ces forets est limitée et leur coût dépasse celui des modèles brasés, surtout lorsque le diamètre augmente.

Forets trois-quarts à plaquettes indexables

Leur grande efficacité permet d’obtenir des conditions de perçage optimales. Le temps de changement est court : le remplacement peut s’effectuer directement sur la machine sans retirer l’outil. Ils sont faciles à utiliser et ne nécessitent ni réaffûtage ni réglage. Les forets trois-quarts à plaquettes indexables offrent généralement une précision de diamètre inférieure à celle des deux autres types et un coût initial plus élevé que les outils brasés comparables.

Avantages du perçage au foret trois-quarts

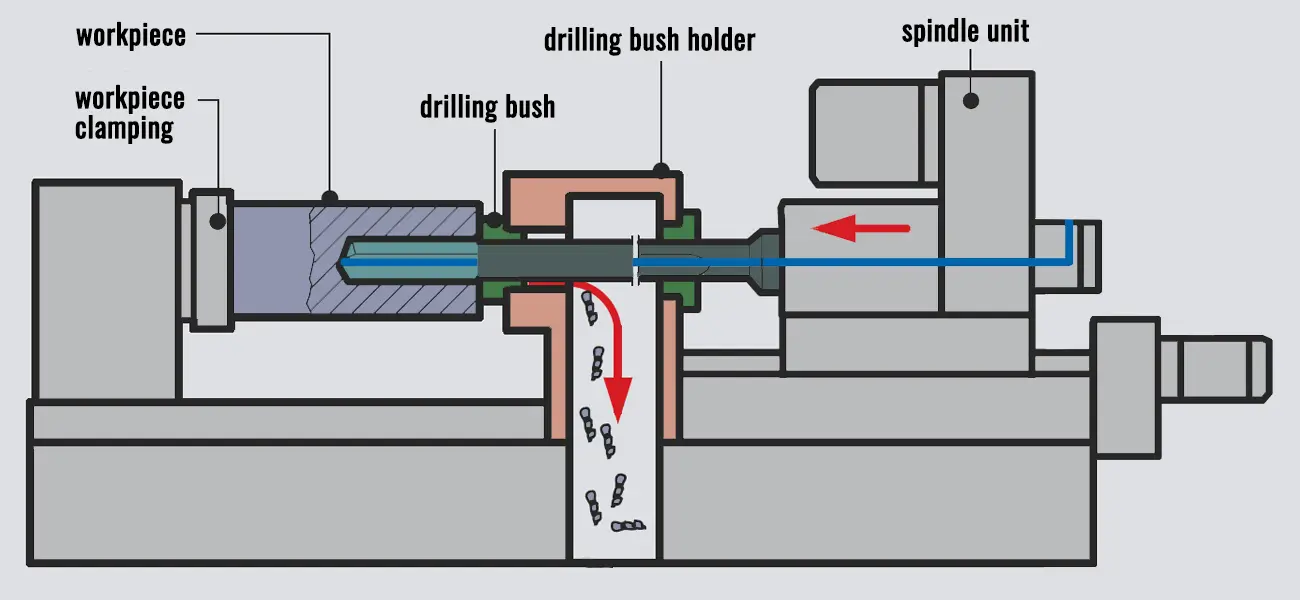
Grâce à la structure particulière des forets trois-quarts, le perçage profond ne nécessite pas d’opération distincte d’évacuation des copeaux, ce qui permet d’atteindre la profondeur souhaitée en une seule passe. Plus le trou est profond, plus l’efficacité de l’usinage se manifeste. Selon le matériau et le diamètre du trou, la vitesse d’usinage peut atteindre 30 à 100 mm/min ou davantage. Ces forets conviennent aux machines de perçage profond spécialisées, mais aussi aux machines-outils classiques, telles que les centres d’usinage et les tours CNC.

(Remarque : contrairement aux machines de perçage profond spécialisées, les centres d’usinage utilisent rarement des douilles de guidage pour l’alignement. Il faut donc prépercer un trou pilote dans la pièce avant d’y utiliser un foret trois-quarts. Pour obtenir des résultats optimaux, ce trou doit respecter des exigences précises de tolérance de diamètre, de profondeur et d’autres caractéristiques.)

Deux configurations différentes pour le perçage profond

Deep Hole Drilling on Conventional Machine Tools

Étape 1 : trou pilote:

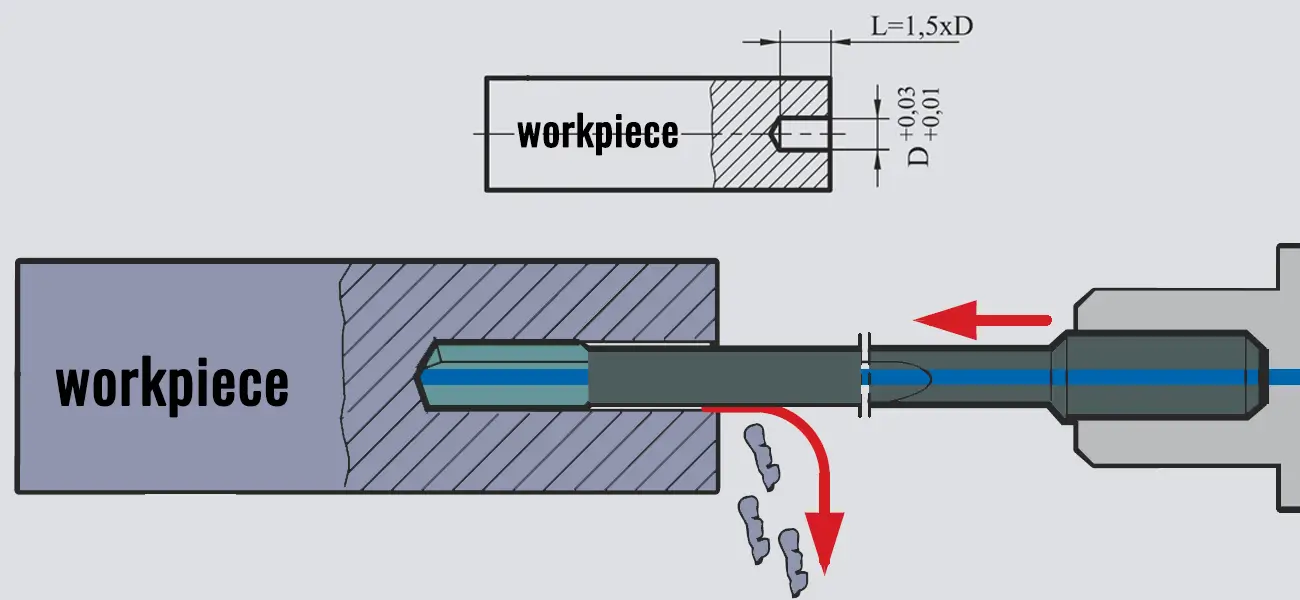
Un trou pilote est percé dans la pièce pour guider le foret de perçage profond. Sa longueur est égale à 1.5 fois le diamètre (L=1.5xD) et son diamètre est légèrement supérieur afin de ménager un jeu.

Étape 2 : perçage profond:

Le foret de perçage profond est ensuite introduit dans le trou pilote pour poursuivre jusqu’à la profondeur souhaitée. Le circuit de refroidissement illustré envoie du liquide à haute pression dans le foret pour refroidir l’arête et évacuer les copeaux par ses canaux internes de refroidissement.

Foret trois-quarts et foret hélicoïdal

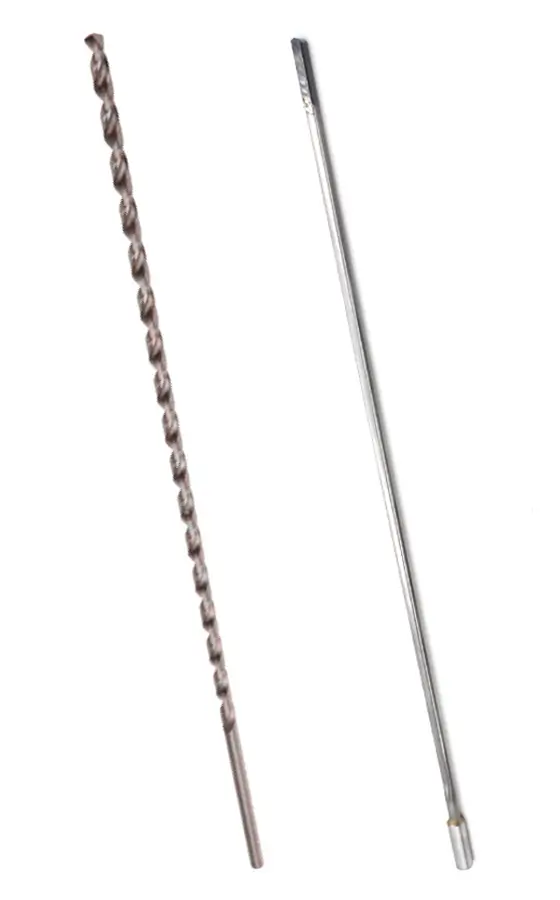
Les forets hélicoïdaux sont des outils courants pour les besoins généraux de perçage. Les forets hélicoïdaux sont des outils courants pour les besoins généraux de perçage. Les modèles classiques conviennent aux trous d’un rapport profondeur/diamètre de 5:1, et les modèles haute performance à arrosage interne aux trous d’un rapport de 10:1. Pour ces rapports, les forets hélicoïdaux offrent les avantages suivants :

Stabilité et efficacité :

Les forets hélicoïdaux offrent une bonne stabilité et réalisent efficacement les perçages profonds de profondeur relativement faible.

Large champ d’application :

Ce rapport de profondeur est courant dans de nombreux procédés d’usinage usuels, et les forets hélicoïdaux peuvent réaliser ces opérations.

Rentabilité :

Les forets hélicoïdaux sont relativement économiques et ont une longue durée de vie, ce qui les rend adaptés à la production en série.

Facilité d’utilisation :

Les forets hélicoïdaux présentent une structure simple et sont faciles à utiliser, ce qui permet leur emploi sur diverses machines-outils.

Pour les perçages d’un rapport de 5:1, les forets hélicoïdaux sont idéaux grâce à leur stabilité, leur rentabilité et leur facilité d’utilisation. Pour les trous plus profonds, d’un rapport profondeur/diamètre de 10:1 ou plus, des outils et équipements plus avancés sont nécessaires, comme les forets hélicoïdaux haute performance, les outils de perçage profond spécialisés ou les forets trois-quarts.

Problèmes fréquents du perçage au foret trois-quarts et leurs causes

Problèmes courants du perçage au foret trois-quarts et leurs solutions

Questions fréquentes et réponses
La tête du foret ne pénètre pas dans la pièce
  1. Les arêtes de coupe intérieures sont trop hautes.
  2. Dépouille insuffisante.
  3. Les arêtes de coupe ne sont pas centrées ou leur dimension est trop faible.
  4. Usure excessive ou écaillage des arêtes de coupe.
  5. Vitesse de coupe faible ou avance excessive.
La queue de l’outil vibre fortement ou se courbe
  1. Avance excessive.
  2. La lunette ou la douille de guidage est desserrée et ne peut pas soutenir la queue de l’outil.
  3. Usure de la douille de guidage.
  4. Usure importante ou écaillage des arêtes de coupe.
Les copeaux se bloquent facilement
  1. Une pression de refroidissement insuffisante provoque un bourrage des copeaux.
  2. Une viscosité trop élevée du liquide de refroidissement nuit à l’évacuation des copeaux.
  3. Bavures à l’entrée d’huile ou profondeur excessive de celle-ci.
  4. Les copeaux ne sont pas correctement fragmentés ou évacués.
Concentricité insuffisante
  1. Usure excessive de l’arête centrale et mauvais choix de la dépouille de l’arête latérale.
  2. Inclinaison ou mauvais alignement de la douille de guidage ou de la pièce.
  3. Mauvais alignement de l’outil, de la machine et de l’axe de la broche.
  4. Déformation du matériau de la pièce.
Diamètre de trou excessif
  1. Usure excessive du bord extérieur de la tête du foret.
  2. Usure de la douille de guidage.
  3. Des variations de dureté et d’usinabilité du matériau provoquent une déviation de l’outil.
  4. Des problèmes de rigidité de la machine affectent la précision.

Vous hésitez encore ? Parlons de votre projet.

Vos coordonnées et les fichiers de votre projet seront utilisés pour répondre à votre demande.

Vous préférez l’e-mail ? info@sundicuttingtools.com

Contactez-nous

Décrivez vos besoins en outils de coupe ou écrivez à info@sundicuttingtools.com.

Vos coordonnées et les fichiers de votre projet seront utilisés pour répondre à votre demande.

Vous préférez l’e-mail ? info@sundicuttingtools.com