Menu
info@sundicuttingtools.com

Brocas canhão

Broca canhão, furação profunda

A furação profunda é um processo de usinagem utilizado para criar furos com uma relação profundidade/diâmetro de pelo menos 10:1. O processo normalmente utiliza máquinas de furação especializadas que fornecem fluido de refrigeração sob alta pressão através da broca. Esse fluido ajuda a remover os cavacos do furo, resfriar a região de corte e reduzir o desgaste da ferramenta.

Avaliação da sua aplicação de furação profunda

Furação profundaA furação profunda é um processo essencial em muitas indústrias de manufatura para criar furos profundos e precisos em peças metálicas. Os processos comuns incluem furação com broca canhão, furação BTA (Boring and Trepanning Association) e uso de brocas espirais convencionais de metal duro. Cada método oferece vantagens específicas conforme o diâmetro do furo e a precisão exigida.
AplicaçõesA Sundi Tools oferece brocas canhão de alta qualidade para peças automotivas, como virabrequins, eixos de comando de válvulas, engrenagens de transmissão e bicos injetores, que exigem furos profundos e precisos para funcionar corretamente.
Converse sobre sua aplicaçãoContinue lendo para conhecer nossas brocas canhão ou entre em contato com nossa equipe comercial; você receberá uma resposta rápida.

Para começar:Informe o material, o diâmetro e a profundidade do furo, além das condições da máquina e do fluido de refrigeração.

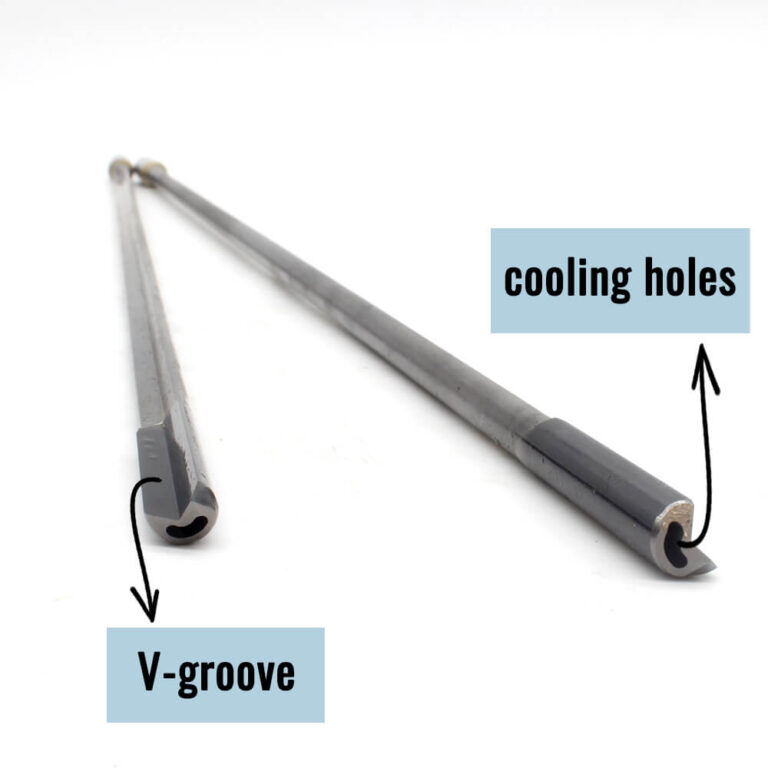
Structure of gun drill
  • Seleção do material para a sua aplicação
  • Conceção de ferramentas orientada para a aplicação
  • Análise do desenho e das especificações
  • Inspeção dimensional

O que é uma broca canhão?

Structure of gun drill

A furação com broca canhão é um processo de furação profunda que permite criar furos profundos e retos em diversos materiais, com precisão e acabamento superficial extremamente elevados.

Em geral, os furos profundos apresentam uma relação profundidade/diâmetro (L/d) de ≥100. Exemplos incluem furos de cilindros, canais axiais de óleo em eixos, furos de fusos ocos e de válvulas hidráulicas. Alguns exigem alta precisão de usinagem e qualidade superficial; certos materiais apresentam baixa usinabilidade, com uma relação profundidade/diâmetro muito elevada requerida. As brocas canhão, com diâmetros efetivos de 1 a 50 milímetros (0.04 a 2.00 polegadas), permitem executar furos mais profundos do que os alcançados por máquinas e ferramentas tradicionais (como brocas espirais). Isso se deve à remoção forçada de cavacos: o óleo de corte sob alta pressão entra na broca pela haste, alcança a região de corte e resfria e lubrifica a aresta. Os cavacos de ferro e o óleo são removidos pelo canal em “V” da haste da broca. Quanto mais profundo o furo, mais se evidencia a eficiência da usinagem.

A furação com broca canhão foi inicialmente utilizada na fabricação de canos de armas devido ao seu excelente desempenho na usinagem de furos. Hoje é amplamente aplicada na construção naval, indústria automotiva, motores, locomotivas, setor militar, máquinas para a indústria química, bicos e bombas de óleo, máquinas de mineração e componentes hidráulicos.


Classificação das brocas canhão

Brocas canhão brasadas

A haste tubular e a haste de fixação são fabricadas em aço tratado termicamente. A cabeça, a haste tubular e a haste de fixação são unidas por soldagem em uma única unidade. As brocas canhão brasadas podem ser produzidas em praticamente qualquer comprimento necessário. São versáteis, relativamente econômicas e têm prazos de fabricação curtos. Sua rigidez é inferior à das ferramentas de metal duro integral.

Brocas canhão de metal duro integral

A cabeça e a haste da broca canhão de metal duro integral são fabricadas em metal duro e formam uma única unidade. Sua estabilidade e eficiência são superiores às das brocas brasadas. Devido ao pequeno sobremetal de retificação durante o processamento, a vida útil da periferia também é maior. Seu comprimento total máximo é limitado, e seu custo supera o das brocas brasadas, especialmente à medida que o diâmetro aumenta.

Brocas canhão com insertos intercambiáveis

A alta eficiência permite alcançar condições ideais de furação. O tempo de troca é curto: a substituição pode ser feita diretamente na máquina, sem remover a ferramenta. São fáceis de usar e não exigem reafiação nem ajuste. As brocas canhão com insertos intercambiáveis geralmente oferecem menor precisão de diâmetro do que os outros dois tipos e têm custo inicial superior ao das ferramentas brasadas comparáveis.

Vantagens da furação com broca canhão

Graças à estrutura particular das brocas canhão, a usinagem de furos profundos não exige uma operação separada de remoção de cavacos, permitindo alcançar a profundidade desejada em uma única passagem. Quanto mais profundo o furo, mais se evidencia a eficiência da usinagem. Conforme o material e o diâmetro, a velocidade de usinagem pode atingir de 30 a 100 mm/min ou mais. Essas brocas são adequadas tanto para máquinas especializadas de furação profunda quanto para máquinas-ferramenta convencionais, como centros de usinagem e tornos CNC.

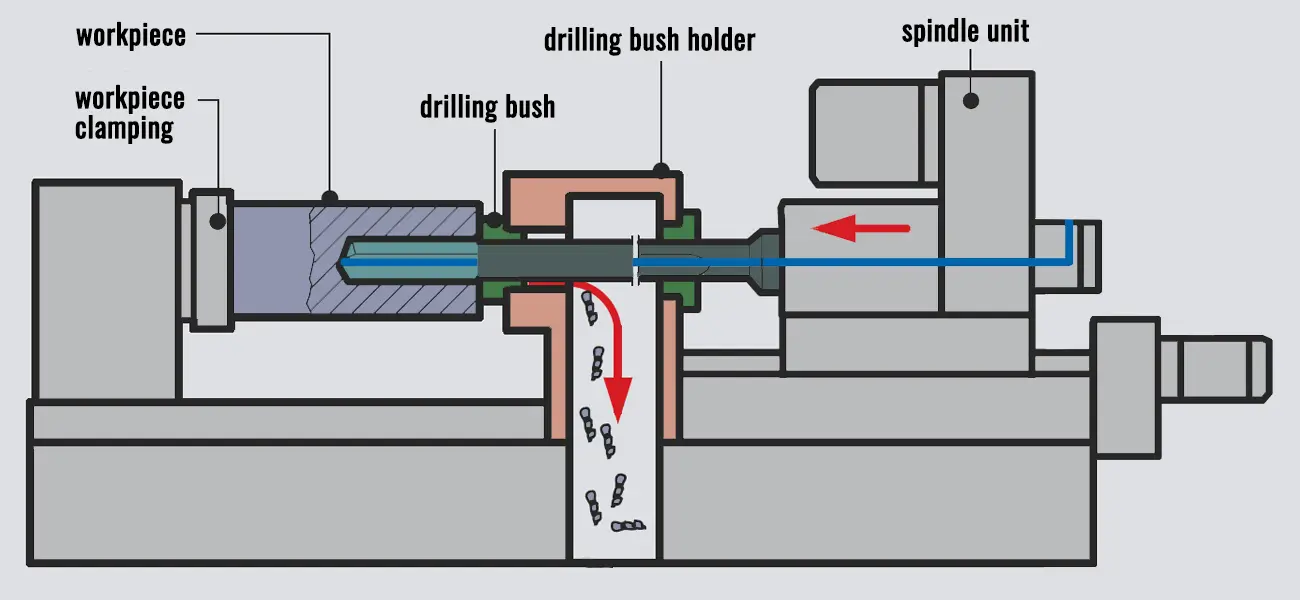
(Nota: ao contrário das máquinas especializadas de furação profunda, os centros de usinagem raramente utilizam buchas-guia para alinhamento. Portanto, antes de utilizar uma broca canhão em um centro de usinagem, é necessário executar um furo piloto na peça. Para obter resultados ideais, esse furo deve atender a requisitos específicos de tolerância de diâmetro, profundidade e outros aspectos.)

Duas configurações diferentes para furação profunda

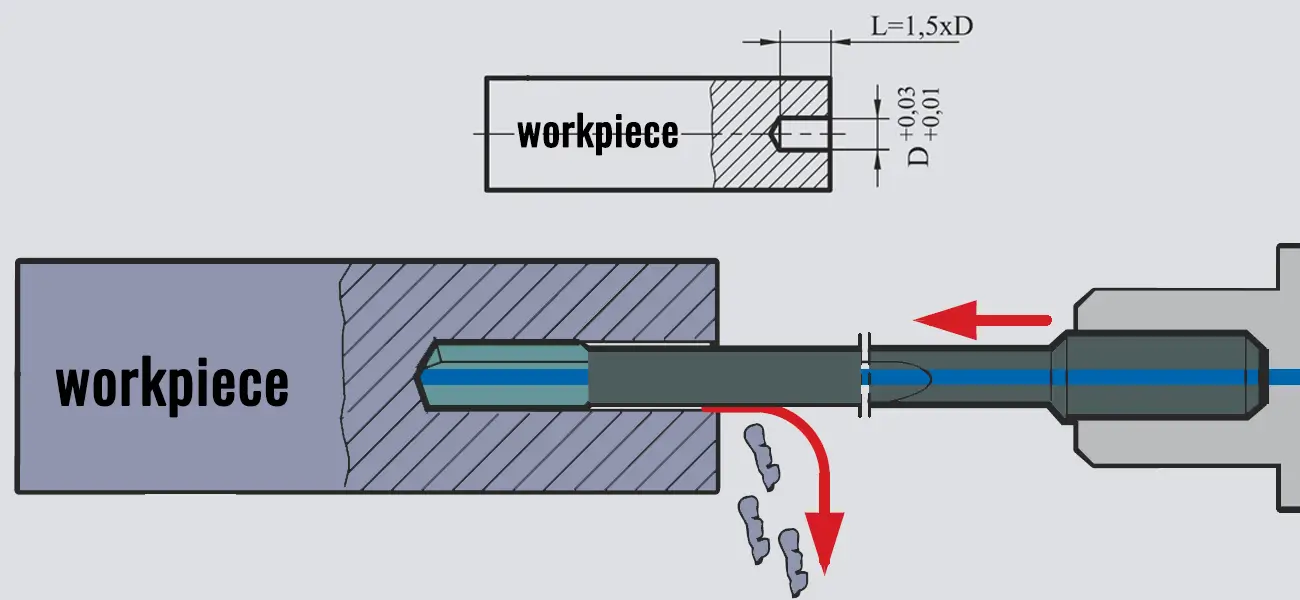
Deep Hole Drilling on Conventional Machine Tools

Etapa 1: furo piloto:

É executado um furo piloto na peça para guiar a broca de furação profunda. Seu comprimento é de 1.5 vezes o diâmetro (L=1.5xD), e seu diâmetro é ligeiramente maior para proporcionar folga.

Etapa 2: furação profunda:

Em seguida, a broca de furação profunda é inserida no furo piloto para continuar até a profundidade desejada. O circuito de refrigeração ilustrado bombeia fluido sob alta pressão para a broca, resfriando a aresta e removendo os cavacos pelos canais internos de refrigeração.

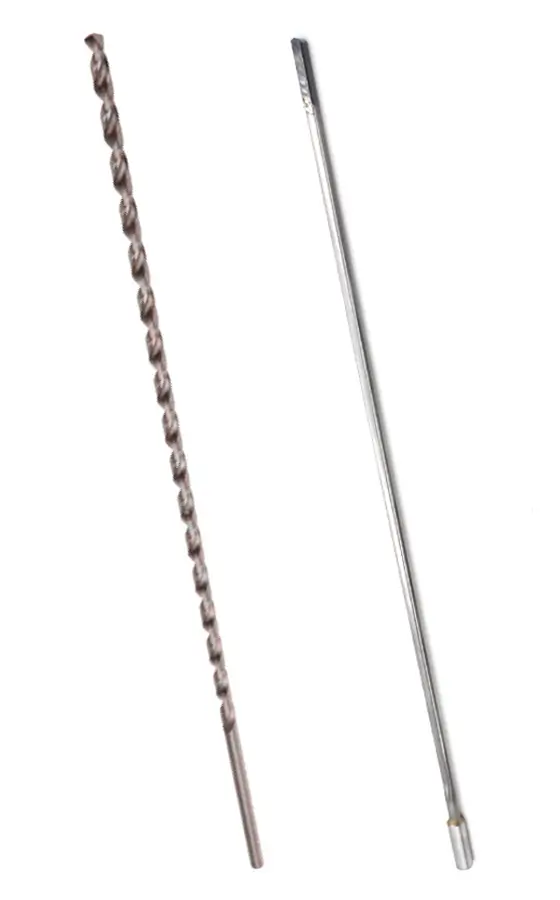
Broca canhão versus broca espiral

As brocas espirais são ferramentas comuns para necessidades gerais de furação. As brocas espirais são ferramentas comuns para necessidades gerais de furação. Os modelos convencionais podem ser utilizados em furos com relação profundidade/diâmetro de 5:1, e os de alto desempenho com refrigeração interna em furos com relação de 10:1. Para essas relações, as brocas espirais oferecem as seguintes vantagens:

Estabilidade e eficiência:

As brocas espirais oferecem boa estabilidade e executam com eficiência a furação profunda de profundidade relativamente reduzida.

Ampla aplicabilidade:

Essa relação de profundidade é comum em muitos processos rotineiros de usinagem, e as brocas espirais são capazes de executar essas tarefas.

Rentabilidade:

As brocas espirais são relativamente econômicas e têm longa vida útil, sendo adequadas para a produção em série.

Facilidade de operação:

As brocas espirais têm estrutura simples e são fáceis de operar, sendo adequadas para diversas máquinas-ferramenta.

Para furos com relação de 5:1, as brocas espirais são ideais devido à estabilidade, economia e facilidade de uso. Para furos mais profundos, com relação profundidade/diâmetro de 10:1 ou superior, são necessárias ferramentas e equipamentos mais avançados, como brocas espirais de alto desempenho, ferramentas especializadas de furação profunda ou brocas canhão.

Problemas frequentes na furação com broca canhão e suas causas

Problemas comuns na furação com broca canhão e suas soluções

Perguntas frequentes e respostas
A cabeça da broca não penetra na peça
  1. As arestas de corte internas estão muito altas.
  2. Ângulo de folga insuficiente.
  3. As arestas de corte não estão centradas ou sua dimensão é muito pequena.
  4. Desgaste excessivo ou lascamento das arestas de corte.
  5. Velocidade de corte baixa ou avanço excessivo.
A haste da ferramenta vibra intensamente ou se dobra
  1. Avanço excessivo.
  2. A luneta ou a bucha-guia está solta e não consegue apoiar a haste da ferramenta.
  3. Desgaste da bucha-guia.
  4. Desgaste severo ou lascamento das arestas de corte.
Os cavacos se acumulam facilmente
  1. A pressão insuficiente do fluido de refrigeração provoca acúmulo de cavacos.
  2. A viscosidade excessiva do fluido de refrigeração dificulta a remoção de cavacos.
  3. Rebarbas na entrada de óleo ou profundidade excessiva dessa entrada.
  4. Os cavacos não são quebrados nem removidos de forma eficaz.
Concentricidade deficiente
  1. Desgaste excessivo da aresta central e seleção inadequada do ângulo de folga da aresta lateral.
  2. Inclinação ou desalinhamento da bucha-guia ou da peça.
  3. Desalinhamento da ferramenta, da máquina e da linha de centro do fuso.
  4. Deformação do material da peça.
Diâmetro excessivo do furo
  1. Desgaste excessivo da borda externa da cabeça da broca.
  2. Desgaste da bucha-guia.
  3. Variações de dureza e usinabilidade do material da peça provocam desvio da ferramenta.
  4. Problemas de rigidez da máquina afetam a precisão.

Ainda tem dúvidas? Vamos conversar.

Os seus dados de contacto e ficheiros do projeto serão utilizados para responder ao seu pedido.

Prefere contactar por e-mail? info@sundicuttingtools.com

Entre em contacto

Descreva os seus requisitos de ferramentas de corte ou envie um e-mail para info@sundicuttingtools.com.

Os seus dados de contacto e ficheiros do projeto serão utilizados para responder ao seu pedido.

Prefere contactar por e-mail? info@sundicuttingtools.com