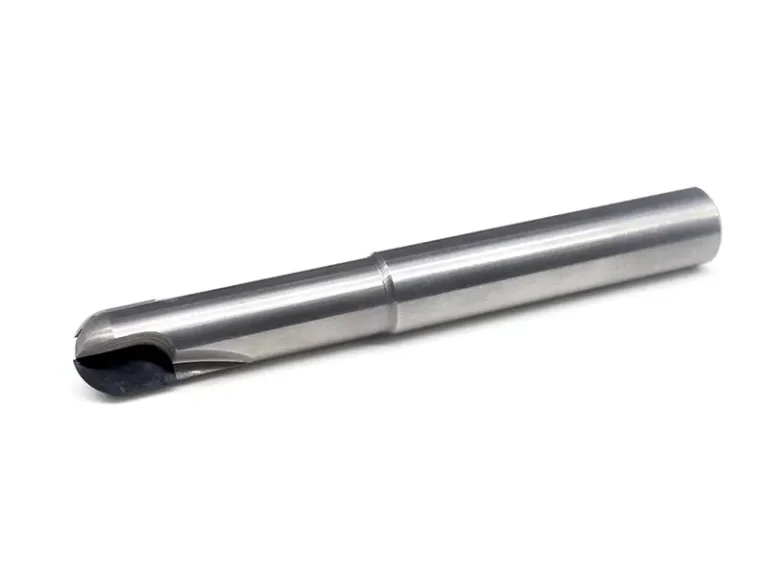
Fresa de topo plano PCD
Gumes PCD para ranhuramento de precisão e perfilagem a 90° em materiais não ferrosos.
Ver detalhes
 Furação
 Alargamento de precisão
FRESAMENTO PCD PARA PRODUÇÃO
Fresas de topo PCD e fresas personalizadas para componentes automotivos, aeroespaciais e de precisão em alumínio, cobre, CFRP, GFRP ou grafite. As operações típicas incluem faces, ressaltos, canais, perfis e superfícies de forma.
A peça, o material e a região de usinagem definem a fresa.


Para começar:Envie o desenho, o material, a região de usinagem e a interface da máquina.
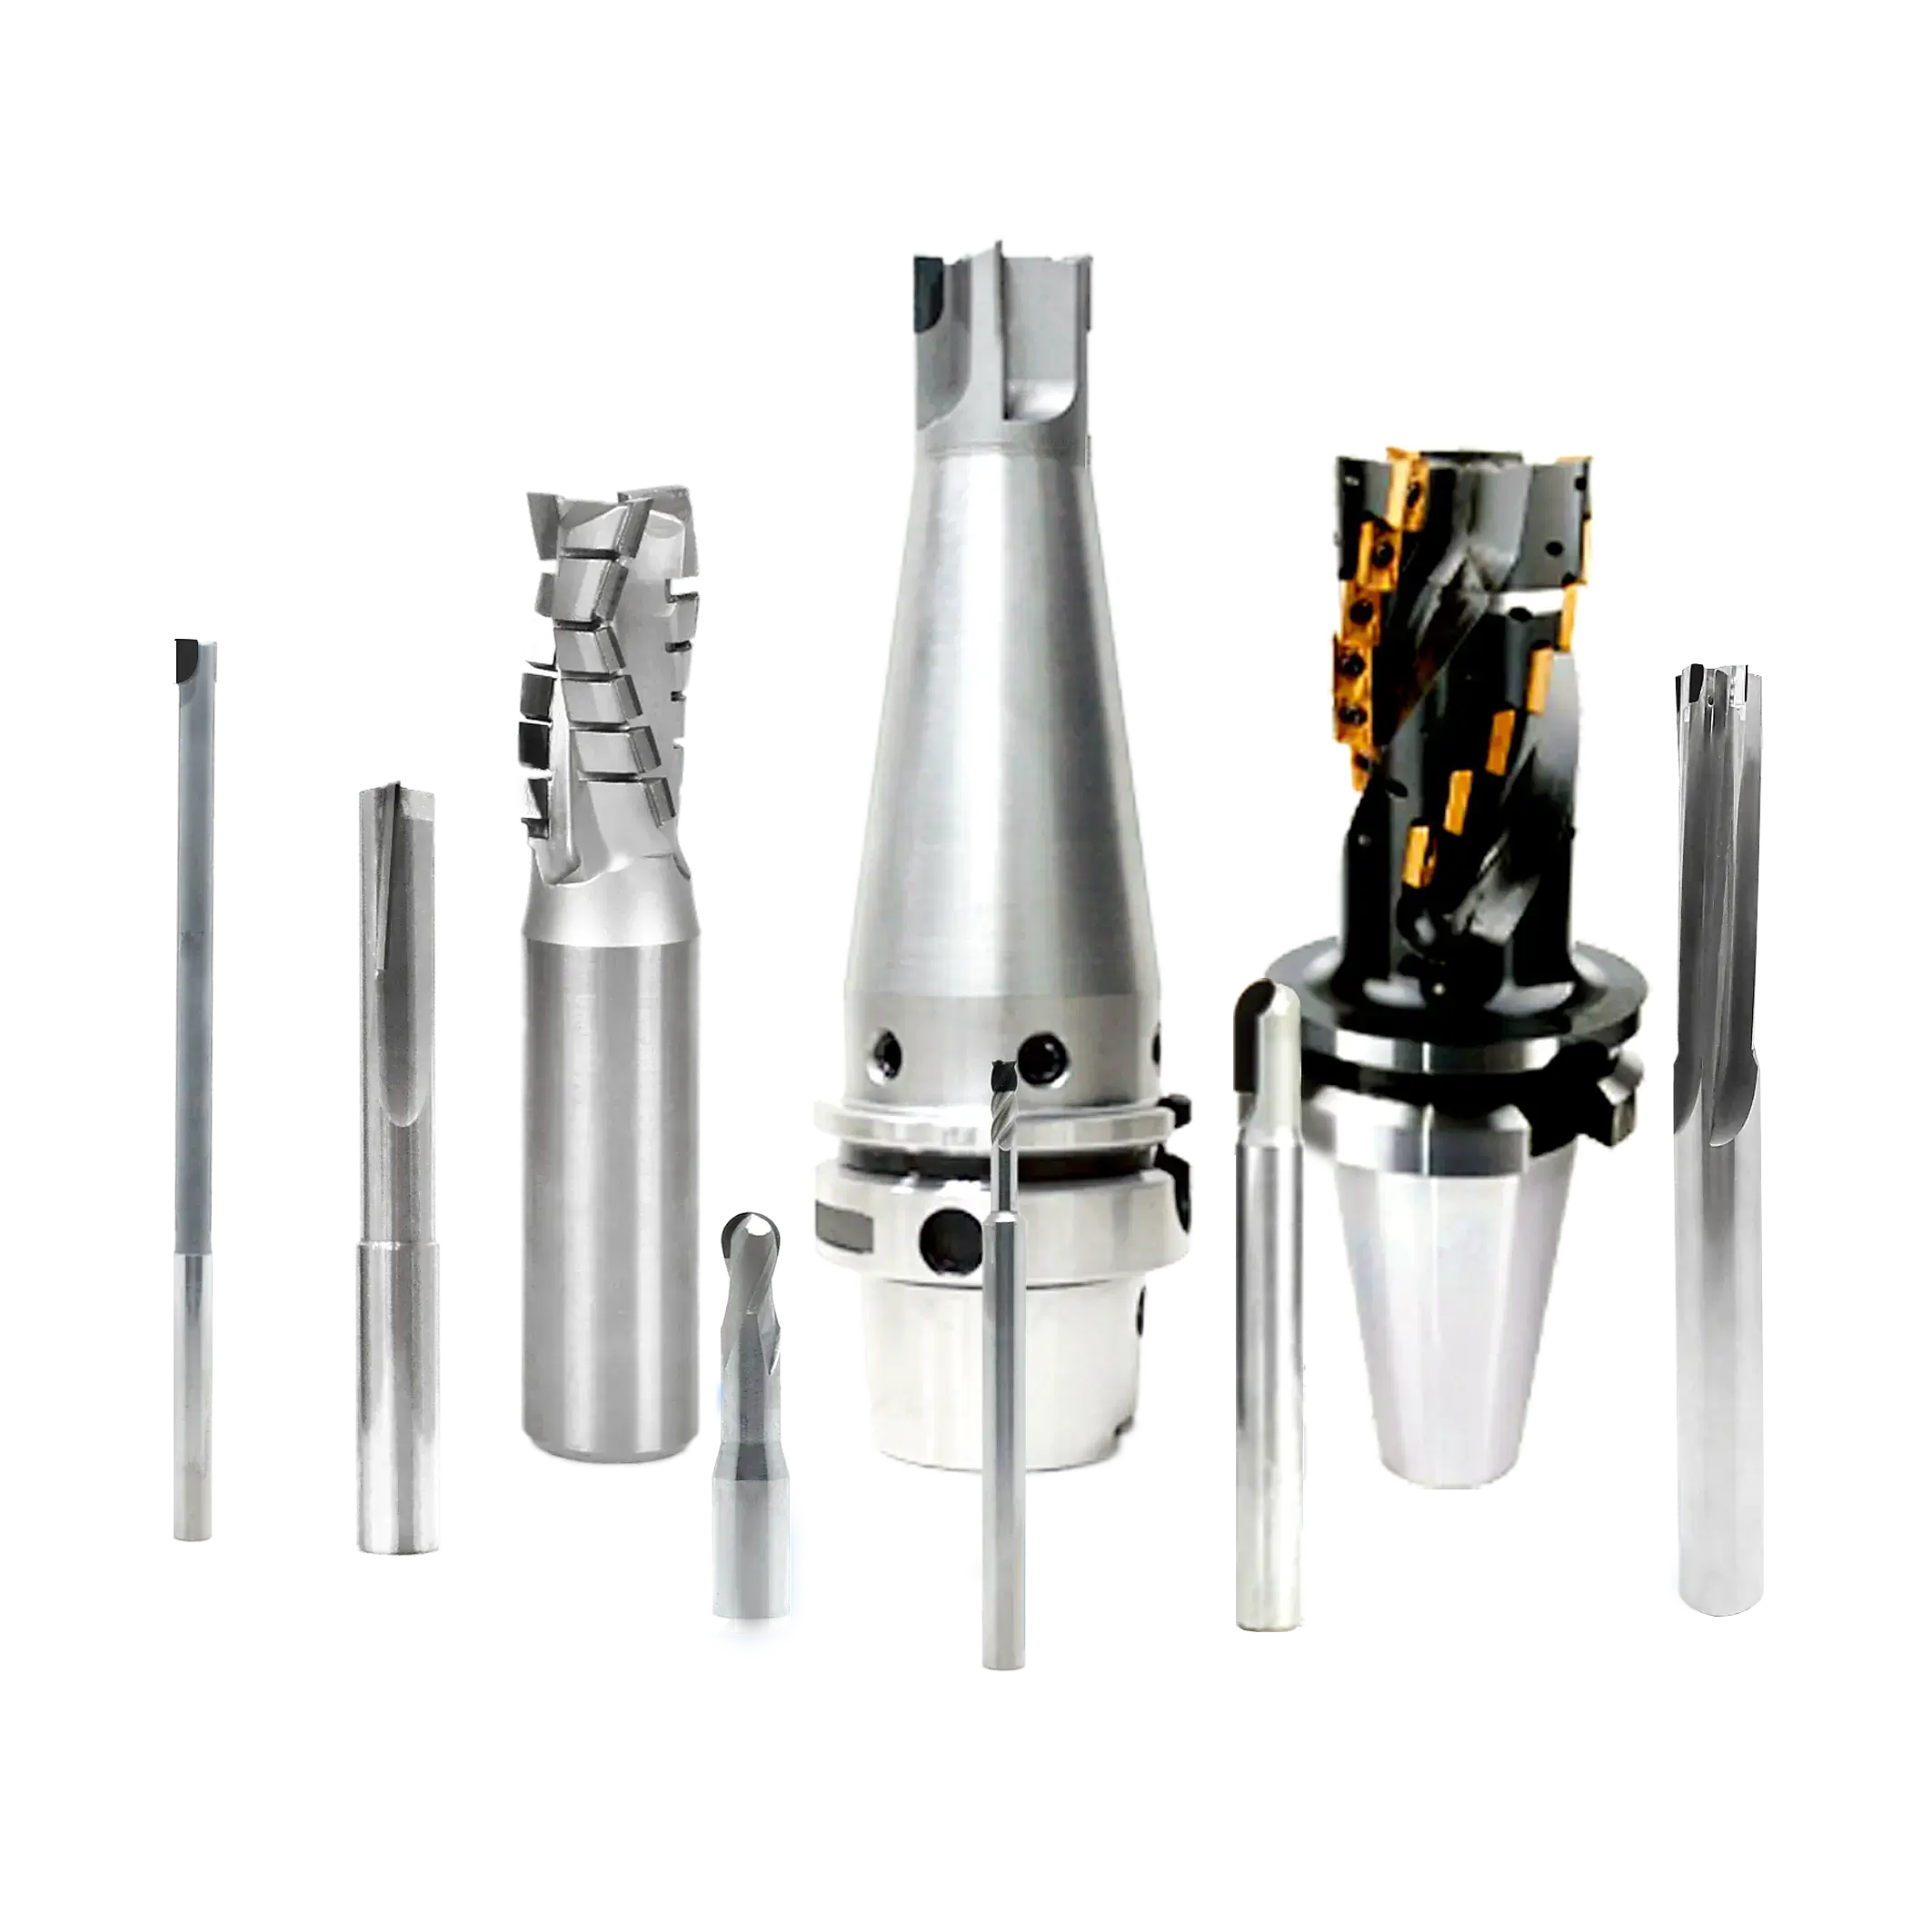
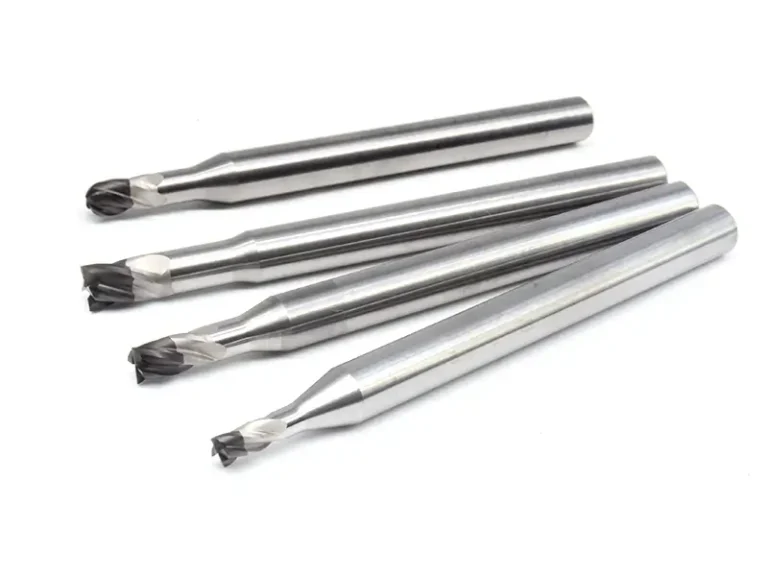
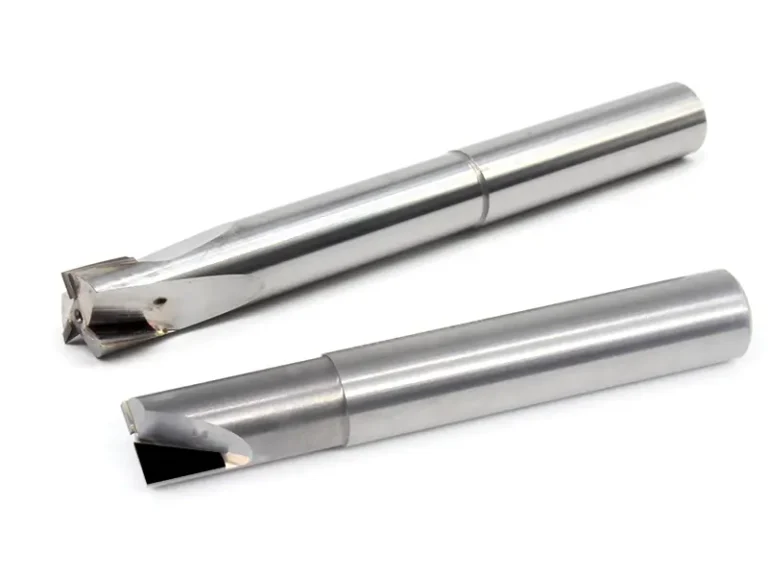
A Sundi oferece uma linha completa de fresas de topo PCD, desde modelos padrão com pontas e extremidade plana ou esférica até fresas com cabeça de diamante maciço. Também desenvolvemos ferramentas personalizadas de alta eficiência para seus desafios específicos. Seja em alumínio aeroespacial ou componentes automotivos, nossas soluções buscam maximizar a eficiência da produção.
Gumes PCD para ranhuramento de precisão e perfilagem a 90° em materiais não ferrosos.
Ver detalhesFresas de ponta esférica para contornos 3D e acabamento de superfícies curvas complexas.
Ver detalhesCabeças de PCD maciço para pequenos diâmetros e acabamento preciso de cantos estreitos.
Ver detalhesFresas PCD personalizadas para canais em T, rebaixos e canais de fluidos em materiais não ferrosos.
Ver detalhesDesenvolvidas especificamente para usinar espirais de compressores de ar-condicionado.
Ver detalhesPerfilamento e fresamento lateral de alto desempenho para alumínio.
Ver detalhesFresa tipo sino PCD personalizada para fresamento externo por interpolação circular.
Ver detalhesProjeto econômico com insertos intercambiáveis para substituição rápida.
Ver detalhesProjeto de dentes alternados para desbaste de alta eficiência.
Ver detalhesProjetamos e fabricamos fresas de topo PCD para clientes em todo o mundo. Nossa ampla linha de ferramentas de corte atende a diversos setores na usinagem de precisão de metais não ferrosos e materiais não metálicos para alcançar o acabamento e a precisão exigidos.
Ao usinar cobre, zinco, alumínio e outros metais não ferrosos, o material tende a aderir à ferramenta e dificultar o processo. Graças ao baixo coeficiente de atrito e à baixa afinidade com esses metais, nossas fresas PCD evitam eficazmente a aderência. As arestas de nossas ferramentas PCD se deformam pouco e produzem superfícies excelentes, semelhantes às polidas.
Há décadas nos concentramos na produção de precisão de alto nível. Com inovação e serviços de fabricação de qualidade, oferecemos ferramentas de primeira linha e suporte técnico. A influência da Sundi resulta de nosso esforço contínuo para promover a fabricação avançada de precisão e de nossa capacidade de oferecer valor tecnológico.
As fresas de topo PCD de nossa experiente equipe de engenharia permitem usinar os seguintes materiais:
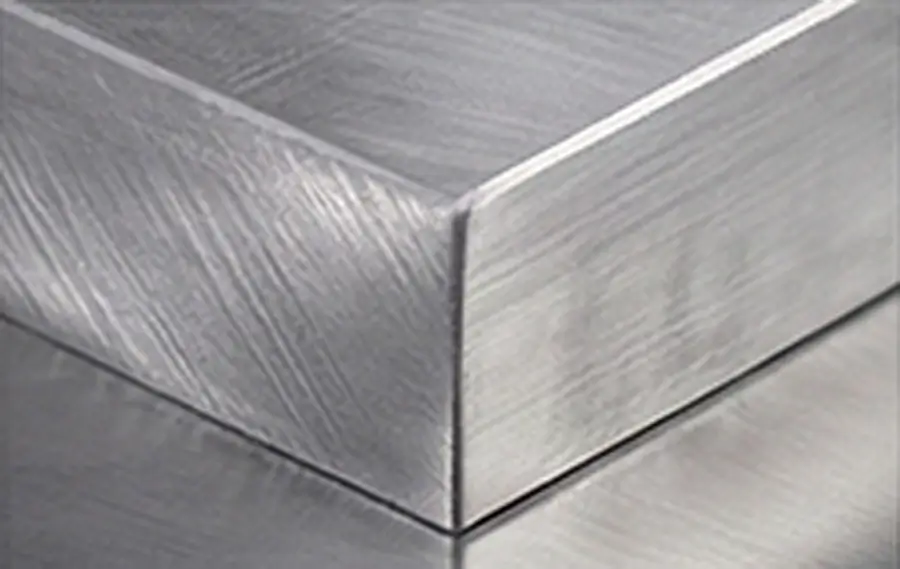
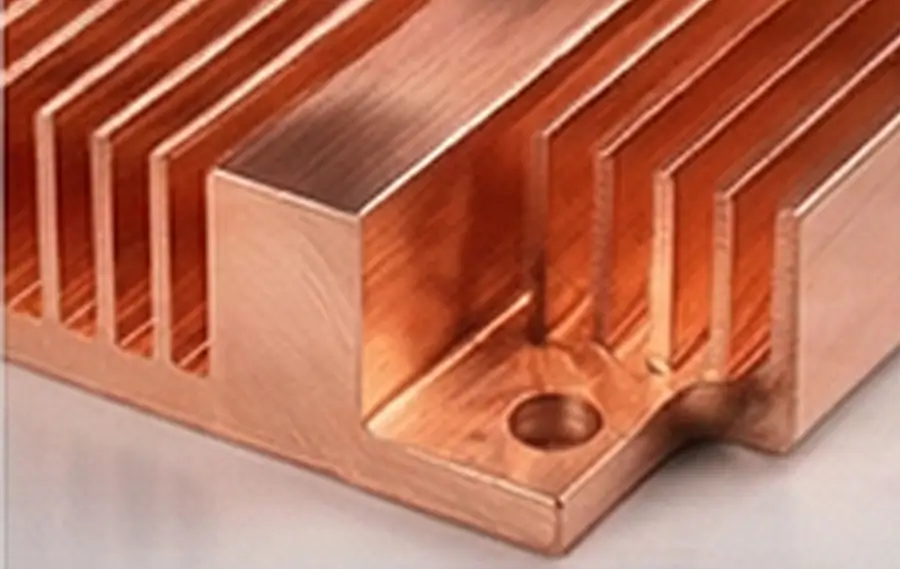
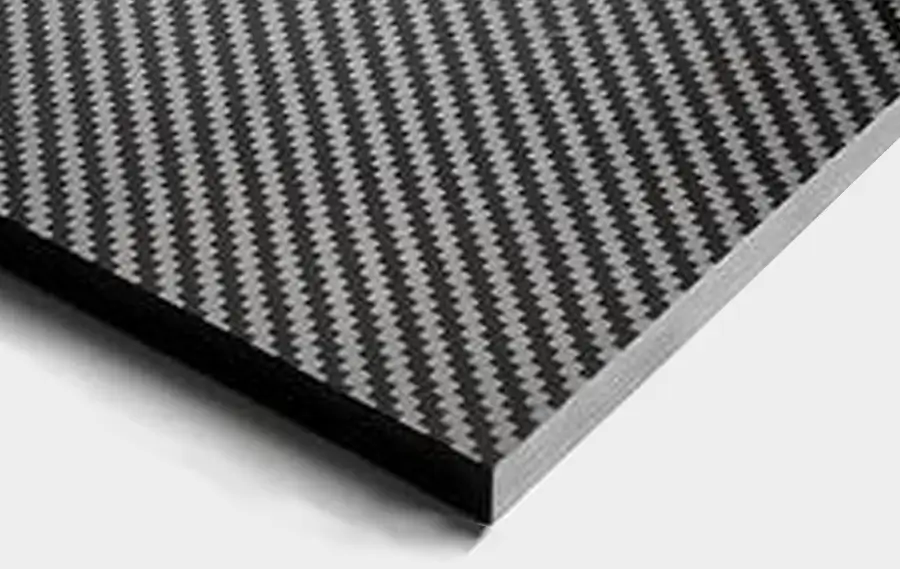
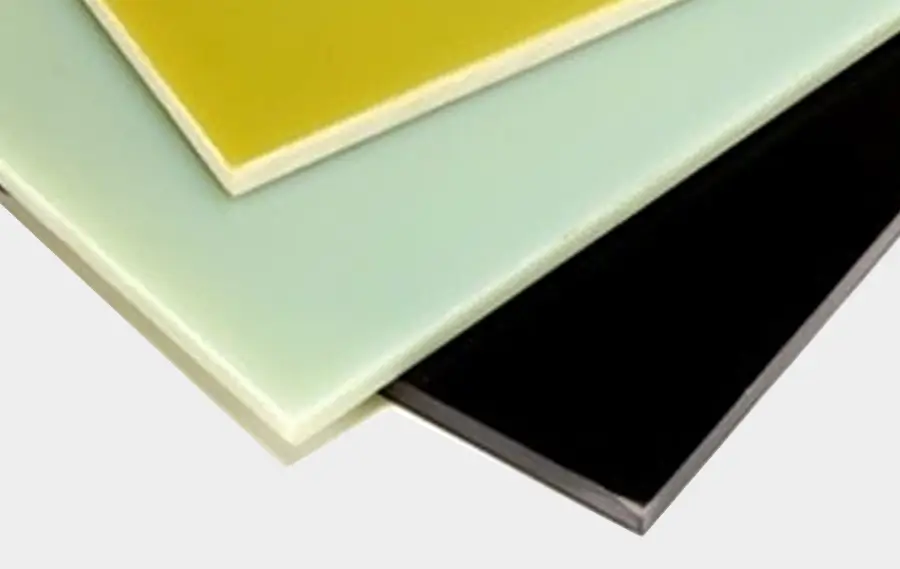


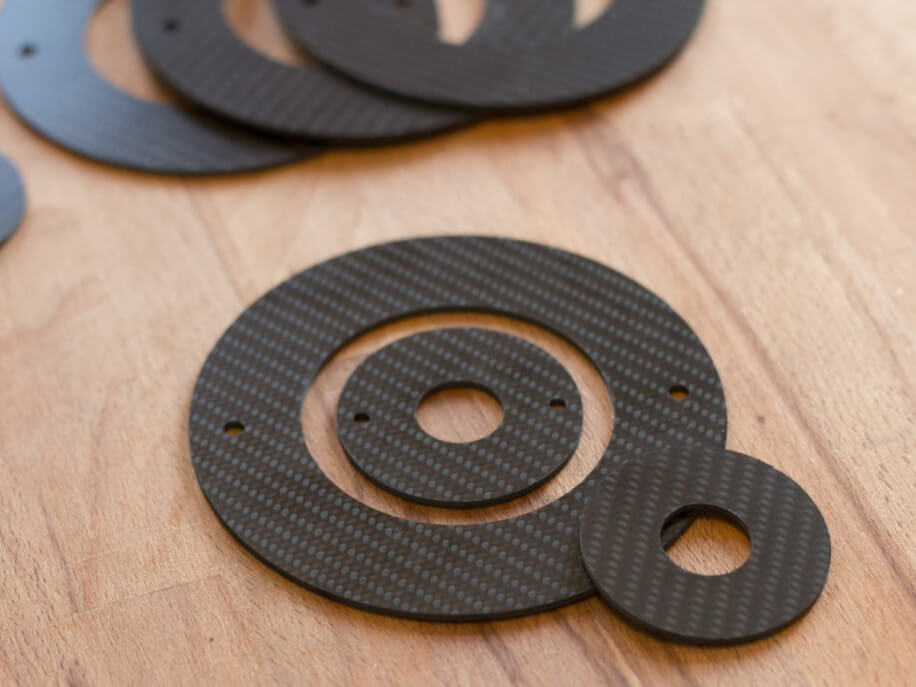

Por meio de comunicação abrangente, entendemos suas necessidades. Conforme os requisitos de precisão, rugosidade e vida útil, fabricamos ferramentas PCD adequadas para diferentes aplicações.
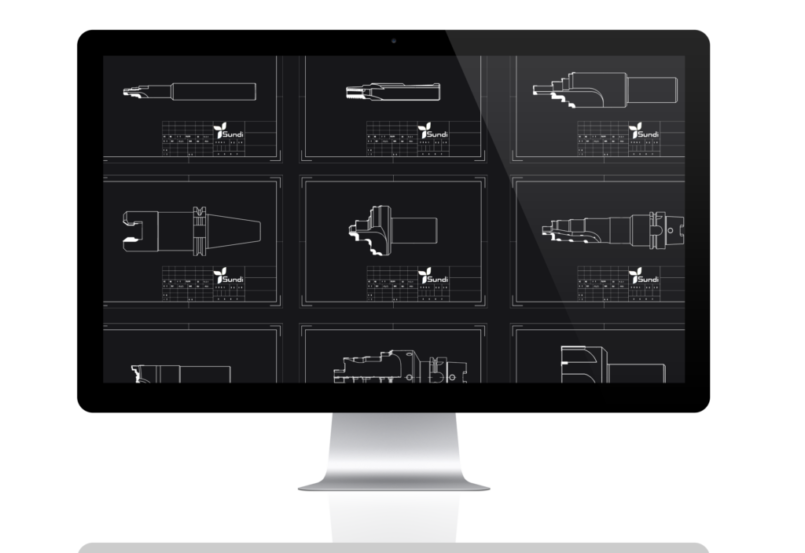
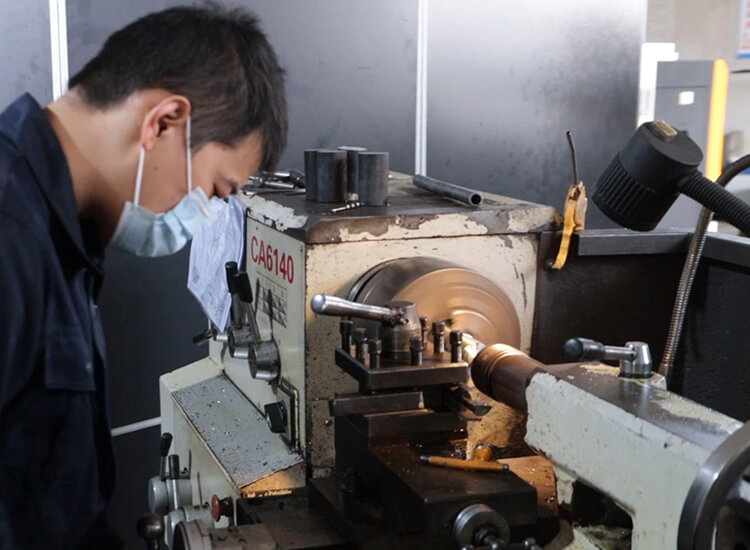
Inclui principalmente a pré-formação do corpo e a fabricação dos canais. O processo compreende torneamento e fresamento CNC, retificação cilíndrica, fabricação dos canais em CNC de 5 eixos e tratamento térmico.
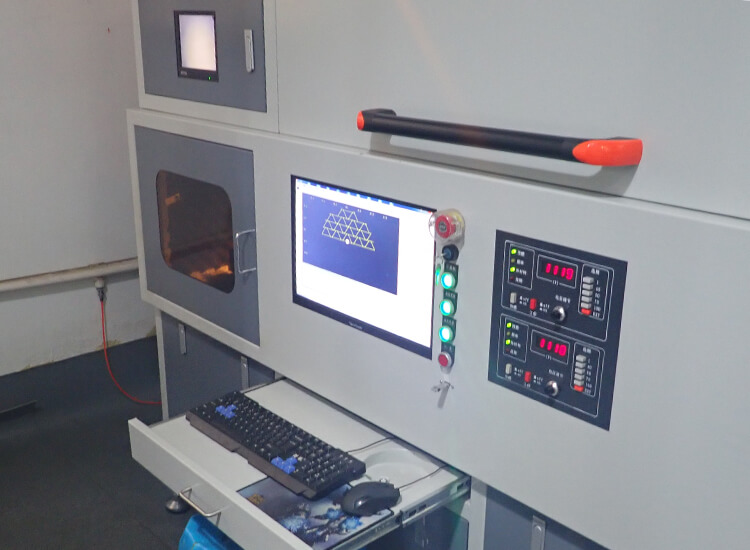
A máquina laser corta o disco PCD em pequenos segmentos de corte interligados, conforme cálculos e disposição por software. Garante dimensões iguais em cada segmento, facilitando a etapa seguinte.
Antes da brasagem, fixamos os segmentos PCD nos canais com liga de prata. Em seguida, são aquecidos em forno a vácuo durante 20 minutos a 800 graus. A liga se funde completamente e forma uma união segura. Assim, as pontas PCD não se soltam, mesmo no torneamento em alta velocidade ou sob impactos intensos.

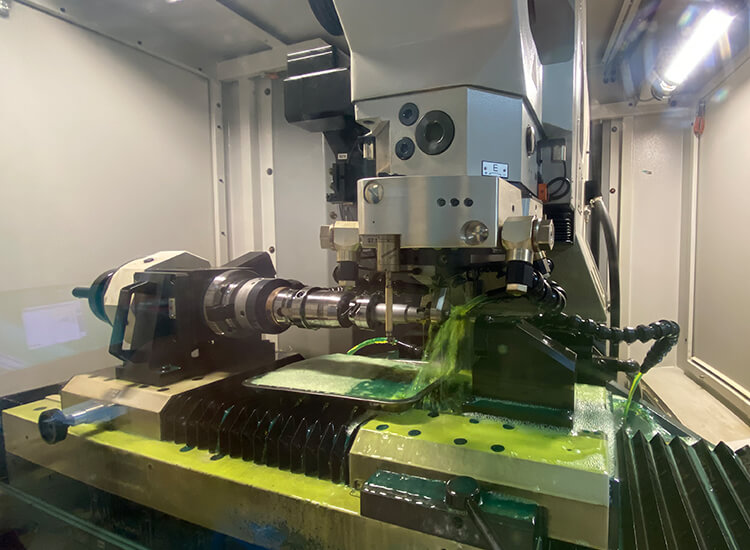
A eletroerosão a fio Vollmer de 5 eixos é um dos melhores processos para ferramentas de forma PCD devido ao desempenho, facilidade de uso e estabilidade. Permite realizar projetos complexos de fresamento PCD. O trabalho em óleo frio melhora significativamente o acabamento da aresta, que pode atingir Ra0.4. Dispomos de três máquinas Vollmer para nossos projetos.
Furos em alumínio podem exigir superfícies muito lisas. Por isso retificamos a aresta. Esse processo melhora o acabamento do PCD, enquanto uma aresta menos afiada reduz as vibrações da parede do furo. O mais importante é manter a precisão dentro de 0.002mm após a retificação cilíndrica.

Após a eletroerosão ou retificação, inspecionamos integralmente a ferramenta com Zoller, verificando cada diâmetro, ângulo e arco. O programa deve validar todas as medidas antes do controle de qualidade. Algumas ferramentas com hastes HSK e BT exigem ensaio de balanceamento dinâmico para garantir concentricidade da ferramenta de fresamento PCD em rotação dentro de 0.002mm.

Esta é a etapa final. Conforme os requisitos do cliente, oferecemos jateamento de areia ou oxidação superficial das ferramentas PCD para obter aparência atraente e prevenir ferrugem. Também oferecemos marcação a laser das informações do modelo conforme solicitado.

Abra o formulário de contato, informe seus dados, descreva detalhadamente seus requisitos e envie arquivos PDF, Dxf ou step. Nossos engenheiros especializados entrarão em contato em até 12 horas.
Não se preocupe: abra o formulário de contato e descreva suas necessidades detalhadamente. Nosso engenheiro técnico entrará em contato após o recebimento. Grátis
Todas as nossas fresas de topo e demais fresas PCD são fabricadas sob encomenda (sob demanda). Assim, cada ferramenta é adaptada exatamente aos requisitos de usinagem, ao material da peça e às condições de trabalho.
O prazo depende da complexidade e do tamanho da ferramenta e da quantidade solicitada. Normalmente precisamos de cerca de 15-20 dias para fabricá-las.
Prezados clientes: antes do envio inspecionamos 100% das dimensões de cada fresa PCD e elaboramos relatórios detalhados, entregues junto com as ferramentas.
Somos fabricantes diretos de ferramentas e aceitamos transferências T/T. Para amostras de baixo valor, também aceitamos cartões de crédito, papal, Western Union etc.