










Types d’usure des outils : identifier le mécanisme et corriger le procédé
Pour analyser utilement les types d’usure, il ne suffit pas d’associer une arête endommagée à un remède générique. Décrivez d’abord ce qui est réellement observé : localisation de l’usure, matière transférée, réseau de fissures ou arête écaillée. Cherchez ensuite le mécanisme possible, examinez l’historique récent du procédé et réalisez un essai permettant de confirmer ou de rejeter l’explication. Un même dommage visible peut avoir plusieurs mécanismes : le nom de l’usure est donc une question de départ, pas un remède.
Ce diagnostic repose d’abord sur le texte. Aucun ensemble local validé de photos d’usure ne permet de constituer un atlas, et ni une liste de contrôle fournisseur ni un essai unique de durée de vie ne fournissent une correction universelle. L’objectif est de choisir une action suivante plus utile : relier l’observation à des conditions vérifiables sur le procédé réel.
Commencer par la localisation, puis le mécanisme
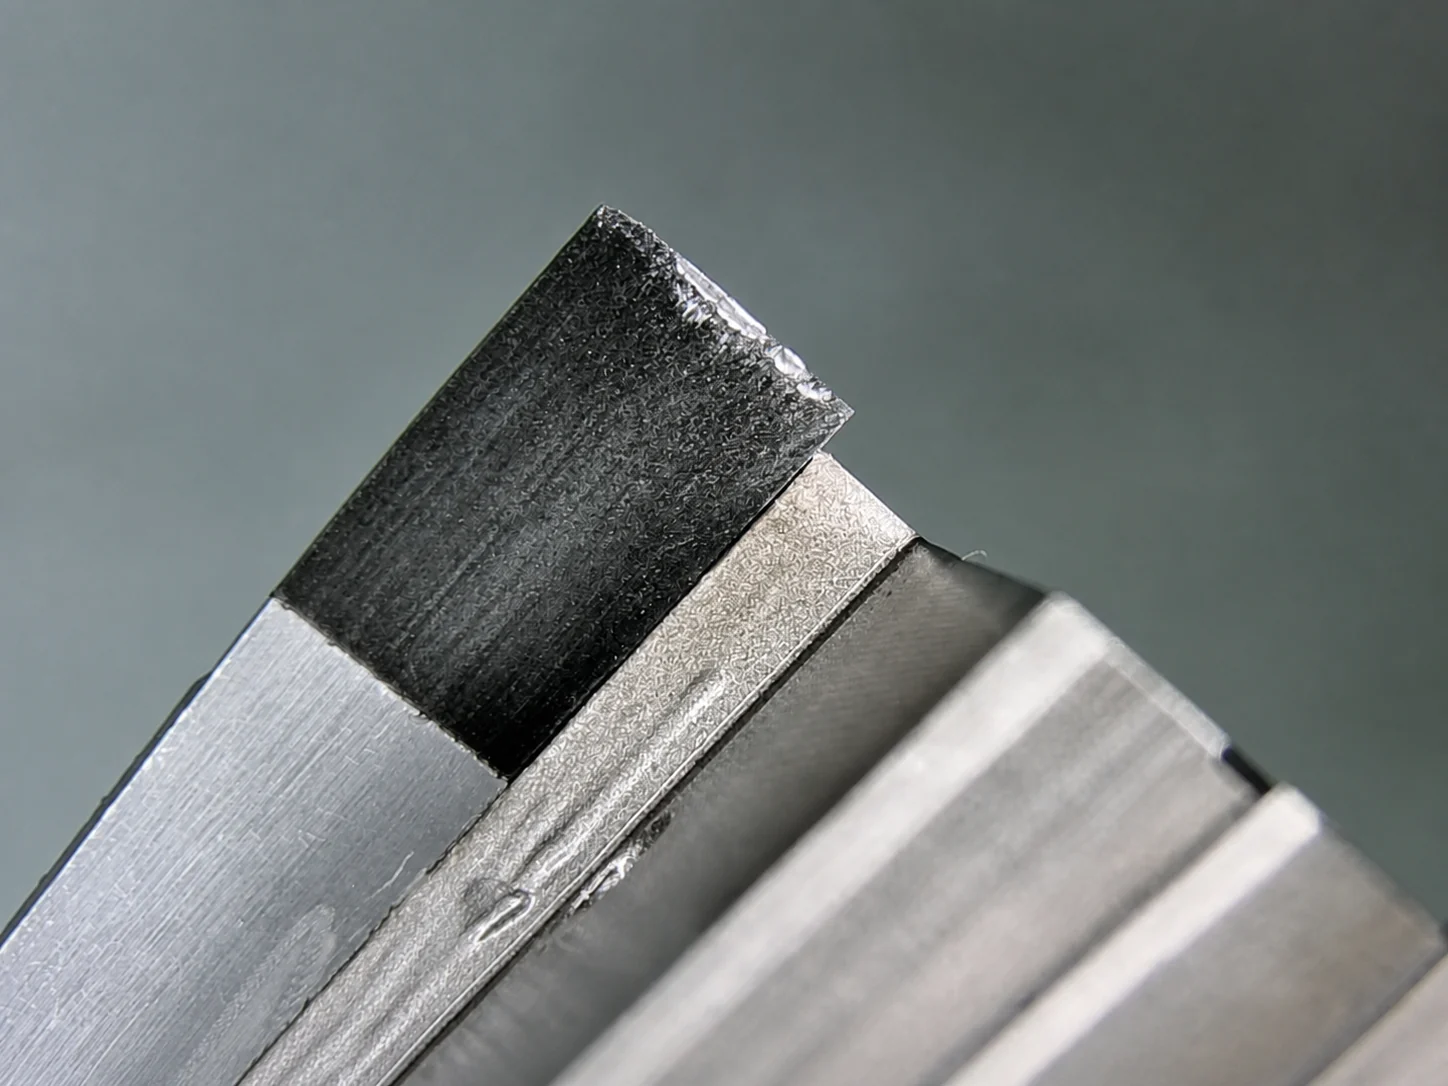
L’usure en dépouille se développe sur la face de dépouille. Elle peut être liée à l’abrasion ou à l’érosion à faible vitesse, puis à la diffusion lorsque la charge thermique augmente. Le mécanisme dépend toutefois du matériau de l’outil et de la pièce, du revêtement, de la vitesse, de la température et du contact avec le copeau. Elle constitue souvent une fin de vie prévisible si aucune autre défaillance n’intervient ; cela ne signifie pas que toutes les faces de dépouille usées ont la même cause.
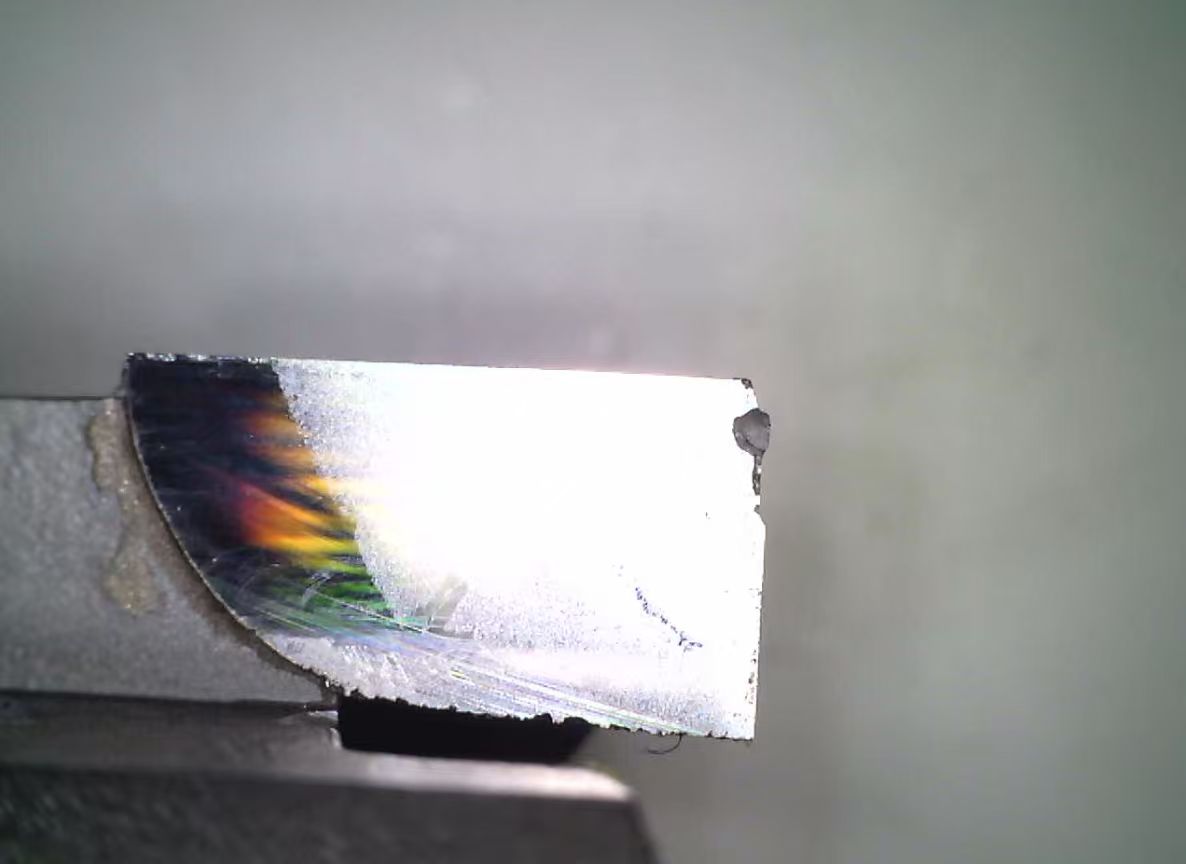
L’usure en cratère apparaît au contact chaud outil-copeau sur la face de coupe. Diffusion, décomposition, abrasion et adhésion peuvent y contribuer ; un cratère qui s’agrandit peut fragiliser suffisamment l’arête pour favoriser l’écaillage. L’arête rapportée est différente : du matériau de la pièce adhère à l’arête par soudage sous pression. En se détachant, il peut arracher du matériau de l’outil et provoquer un écaillage secondaire ou des dommages en dépouille. Confirmez le transfert de matière avant de conclure à une arête rapportée.
Utiliser le motif comme une question, pas comme un remède
| Observation formulée | Question avant de modifier le procédé | Premier point à valider |
|---|---|---|
| Usure sur la face de dépouille | L’évolution correspond-elle à l’abrasion, à l’érosion ou à une charge thermique accrue avec cet outil, ce matériau, ce revêtement, cette vitesse et ce contact copeau ? | Comparez la progression de l’usure avec l’historique récent ; ne déduisez pas une cause de la seule localisation. |
| Usure en cratère sur la face de coupe | Un contact chaud avec le copeau et les mécanismes associés de diffusion, décomposition, abrasion ou adhésion sont-ils plausibles ? | Inspectez la face de coupe et examinez la nuance, le matériau, l’historique thermique et le contact avec le copeau. |
| Arête rapportée ou matière transférée | Le matériau de la pièce adhère-t-il réellement à l’arête avant de s’en détacher ? | Confirmez le transfert avant d’attribuer le dommage à un autre mode d’usure. |
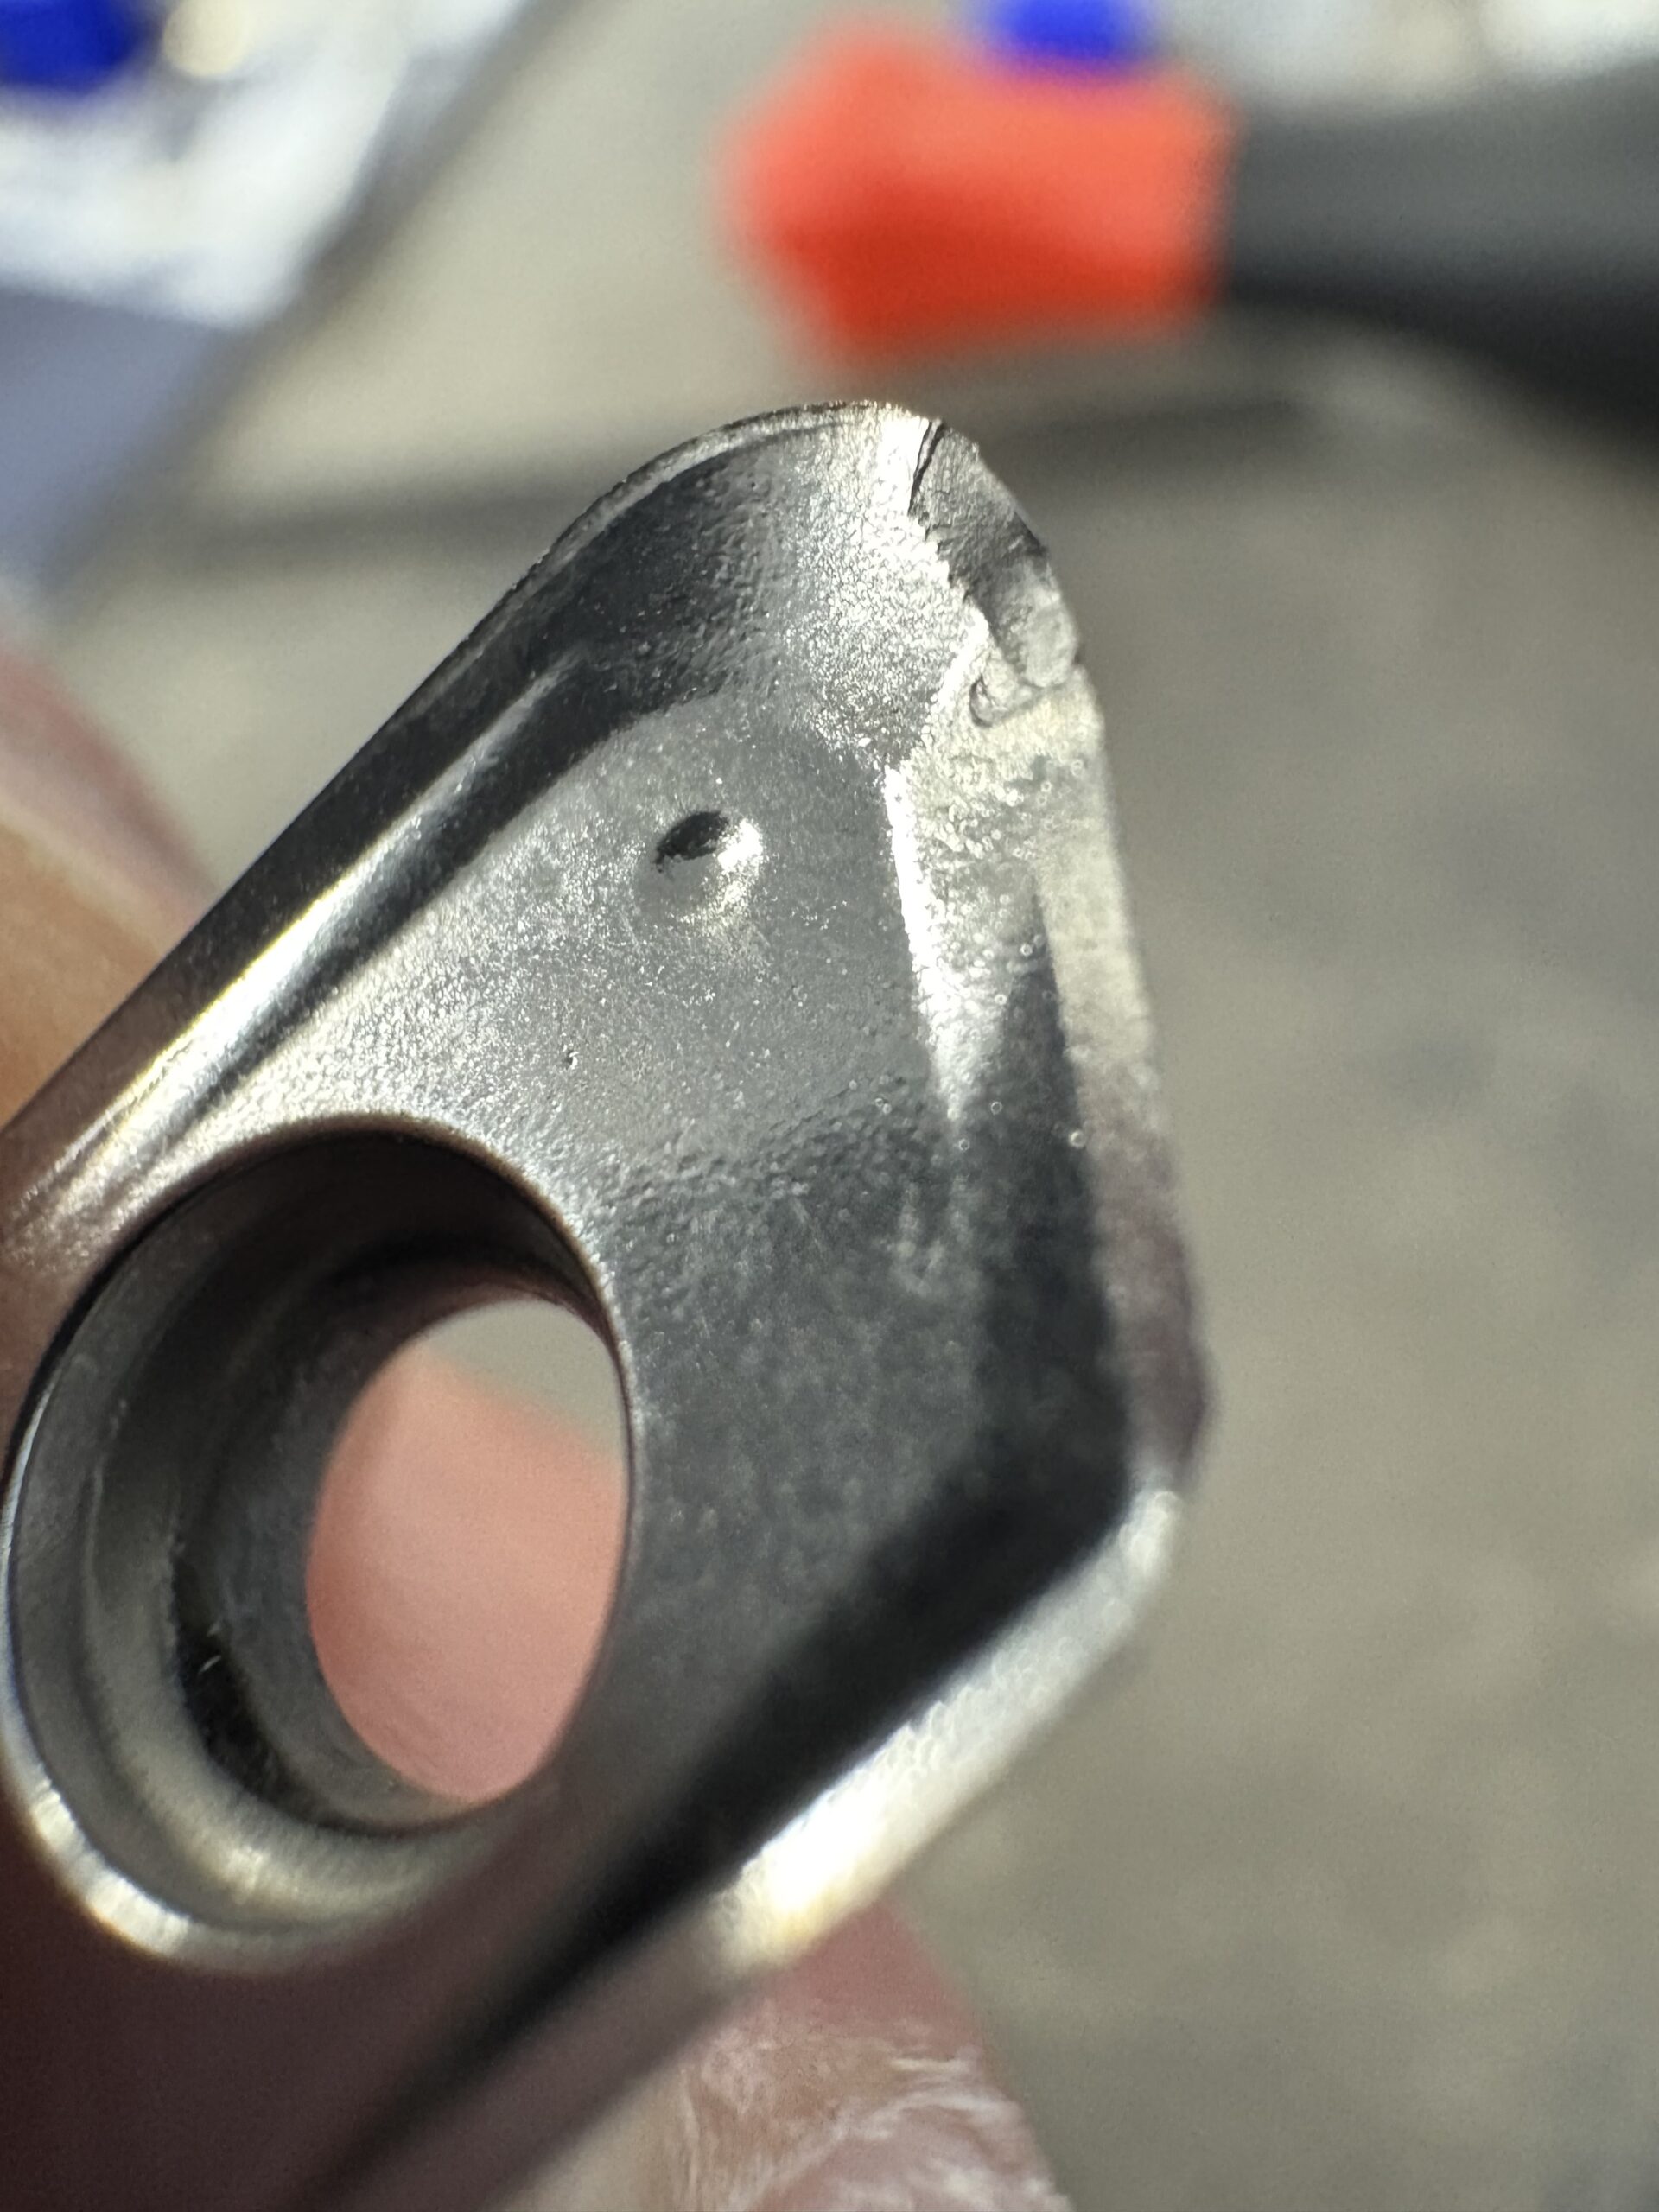
| Écaillage | L’arête subit-elle une instabilité mécanique, des charges interrompues, des inclusions dures ou une fragilité inadaptée ? | Vérifiez les interruptions de charge, le soutien et l’adéquation de l’arête à la charge réelle. |
| Fissuration thermique | Des variations cycliques de température interviennent-elles, notamment à cause d’un arrosage intermittent ? | Examinez le cycle thermique et le comportement du fluide plutôt que d’assimiler chaque fissure à un écaillage mécanique. |
Le tableau ne promet pas de remède : il précise la question suivante. Sans historique du procédé, écaillage et fissuration thermique sont particulièrement faciles à confondre. Le premier oriente vers une charge mécanique ou une fragilité de l’arête ; la seconde vers des gradients thermiques cycliques, aggravés éventuellement par un arrosage intermittent.
Conserver le lien entre les essais et leurs conditions
Les chiffres sont utiles s’ils restent liés à l’essai qui les a produits. Dans la démonstration de fraisage de Tony Schmitz, une fraise de 19.1 mm à une plaquette en carbure non revêtue usinait de l’acier 1018 avec une DOC radiale de 4.76 mm, une DOC axiale de 3 mm et 0.06 mm/dent, avec une limite mesurée d’usure en dépouille de 0.3 mm. Le modèle ajusté appartient à cette fraise, ce matériau, cette machine, cet intervalle, cet engagement et cette limite ; ce n’est pas un modèle de durée de vie par défaut.
La même limite s’applique à une étude de 2023 sur l’usure en cratère de l’AISI 4140. Elle comparait des faces de coupe précisément définies, non revêtues, revêtues de TiN et texturées au laser, à 283 m/min, avec une avance rapportée de 0.1 mm/min et une DOC de 0.1 mm. Les profondeurs de cratère publiées correspondent à cette plaquette, ce matériau, ce fluide, cet essai répété sur tour CNC et cette méthode de mesure. Ces valeurs montrent pourquoi les conditions comptent ; elles ne donnent pas de réglage pour un autre procédé.
Valider le procédé avant de généraliser
Les cas d’atelier retenus renforcent cette même rigueur. Les discussions sur l’Inconel 718 et le D2 prétraité désignaient le porte-à-faux, l’engagement, l’écrouissage, les capacités machine et le choix de nuance comme variables pouvant dominer l’usure ou la rupture. Elles rappellent l’importance du contexte. Les réponses numériques contradictoires ne constituent pas des données de paramètres validées et ne doivent pas devenir une recette.
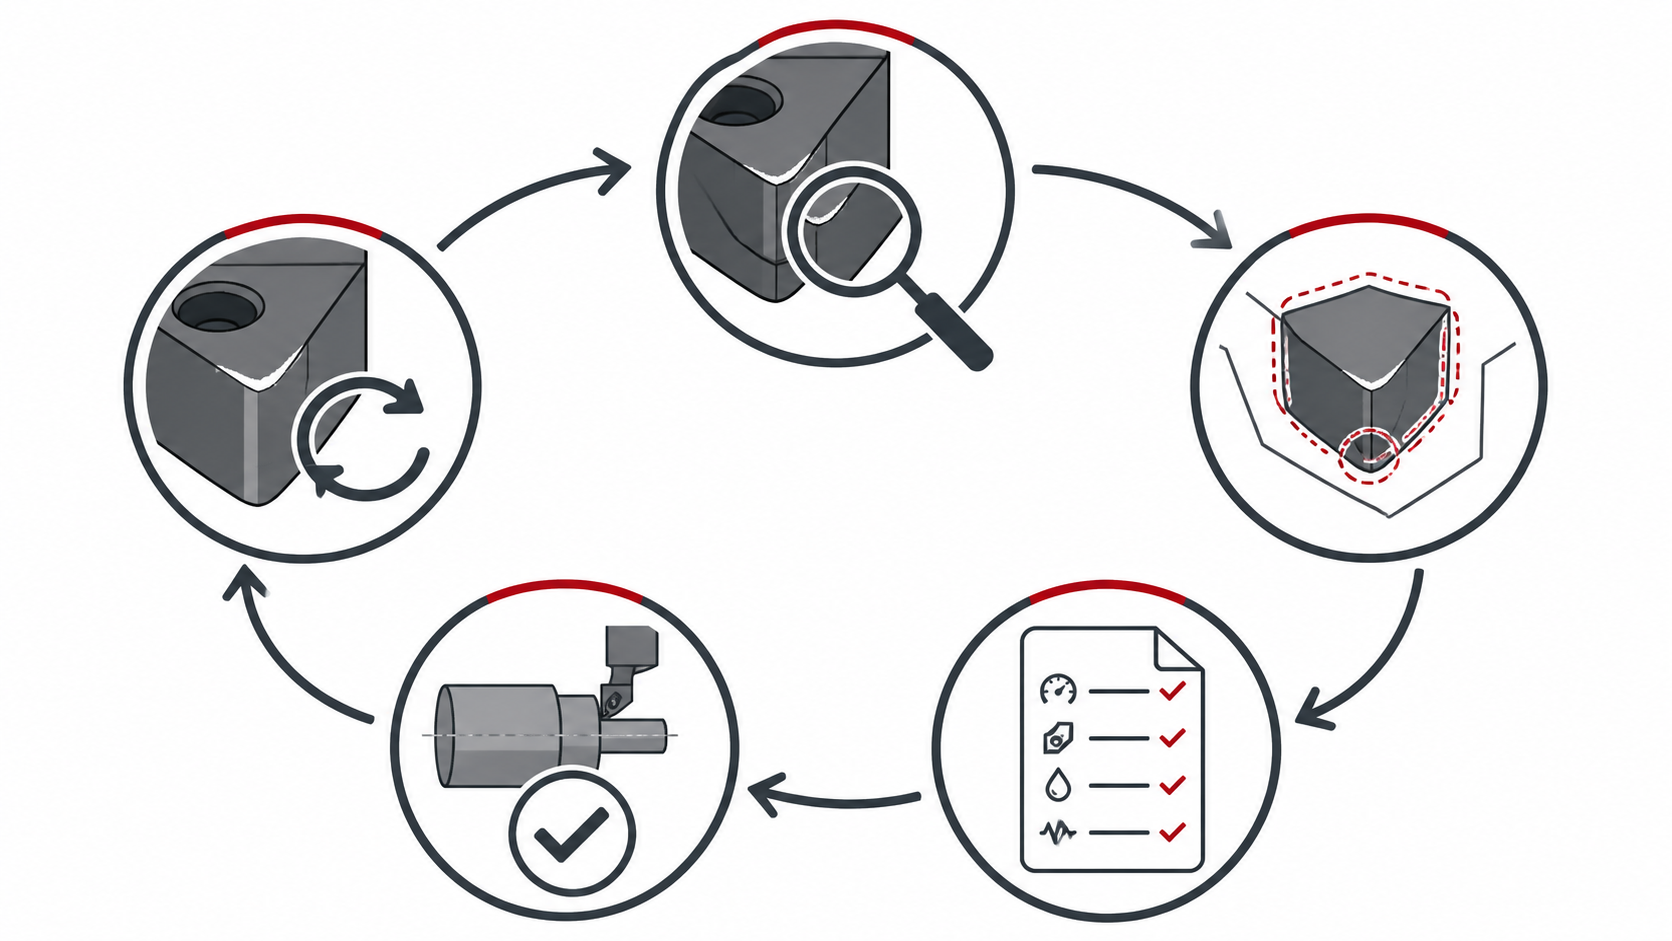
Pour une boucle pratique, consignez la localisation et la progression observées, identifiez un mécanisme plausible dans l’historique, modifiez ou inspectez une variable permettant de le tester, puis examinez de nouveau l’arête. Si le résultat contredit le mécanisme proposé, revenez à l’observation et à l’historique plutôt que d’intensifier un remède générique.
Modifier la cause vérifiable, puis inspecter de nouveau
L’usure devient exploitable lorsqu’elle est reliée à une coupe précise. Utilisez le motif pour choisir la prochaine vérification, puis confrontez l’explication au matériau, à l’outil, au revêtement, à l’engagement, au cycle thermique, au soutien machine et à l’historique. La prochaine inspection doit confirmer ou rejeter le mécanisme proposé sur le procédé réel.