










Tipos de desgaste de herramientas: cómo identificar el mecanismo y corregir el proceso
Para analizar útilmente los tipos de desgaste no basta con asociar un filo dañado a una solución genérica. Primero describa lo observado: ubicación del desgaste, material transferido, patrón de grietas o filo astillado. Después identifique un posible mecanismo, revise el historial reciente del proceso y realice una prueba que confirme o descarte esa explicación. Un mismo daño visible puede deberse a distintos mecanismos; el nombre del desgaste es una pregunta inicial, no una solución.
Este diagnóstico se basa principalmente en texto. No existe un conjunto local aceptado de fotografías de desgaste que sustente un atlas, y ni una lista de comprobación de proveedor ni un único ensayo de vida útil ofrecen una corrección universal. El objetivo es elegir una siguiente acción más útil: vincular la observación con condiciones comprobables en el proceso real.
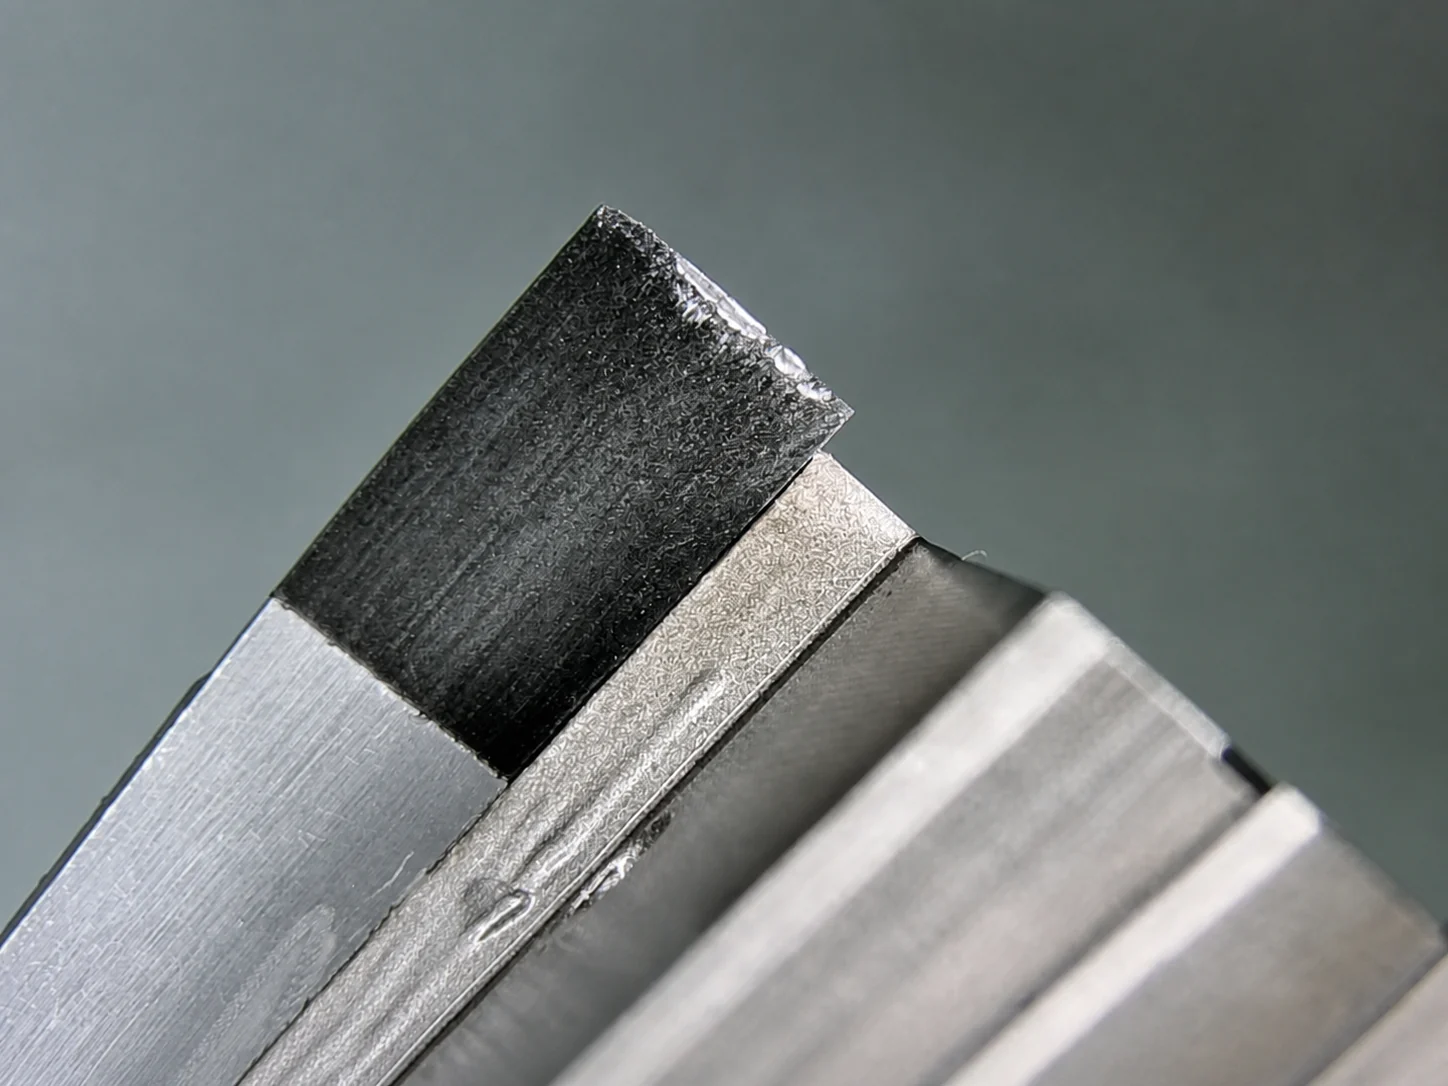
Comenzar por la ubicación y después por el mecanismo
El desgaste de flanco se desarrolla en la cara de incidencia. Puede estar asociado a abrasión o erosión a menor velocidad y a difusión cuando aumenta la carga térmica. No obstante, el mecanismo depende de los materiales de herramienta y pieza, el recubrimiento, la velocidad, la temperatura y el contacto con la viruta. Suele representar un final de vida predecible si no interviene otro fallo, pero no todo flanco desgastado tiene la misma causa.
El desgaste en cráter aparece en el contacto caliente herramienta-viruta de la cara de desprendimiento. Pueden intervenir difusión, descomposición, abrasión y adhesión; un cráter creciente puede debilitar el filo y favorecer el astillado. El filo recrecido es distinto: material de la pieza se adhiere al filo mediante soldadura por presión. Al desprenderse, puede arrancar material de la herramienta y causar astillado secundario o daños en el flanco. Confirme la transferencia de material antes de diagnosticar filo recrecido.
Utilizar el patrón como pregunta, no como solución
| Observación descrita | Pregunta antes de cambiar el proceso | Primer aspecto que validar |
|---|---|---|
| Desgaste de flanco en la cara de incidencia | ¿Es el cambio compatible con abrasión, erosión o mayor carga térmica con esta herramienta, material, recubrimiento, velocidad y contacto con la viruta? | Compare la evolución del desgaste con el historial reciente; no deduzca una causa solo por la ubicación. |
| Desgaste en cráter en la cara de desprendimiento | ¿Son plausibles el contacto caliente con la viruta y los mecanismos asociados de difusión, descomposición, abrasión o adhesión? | Inspeccione el patrón de la cara de desprendimiento y revise el grado, el material, el historial térmico y el contacto con la viruta. |
| Filo recrecido o material transferido | ¿El material de la pieza se adhiere realmente al filo y después se desprende? | Confirme la transferencia antes de atribuir el daño a otro tipo de desgaste. |
| Astillado | ¿Está el filo sometido a inestabilidad mecánica, cargas interrumpidas, inclusiones duras o una fragilidad inadecuada? | Compruebe las interrupciones de carga, el apoyo y la adecuación del filo a la carga real. |
| Fisuración térmica | ¿Intervienen cambios cíclicos de temperatura, incluida la refrigeración intermitente? | Revise el ciclo térmico y el comportamiento del refrigerante en lugar de tratar cada grieta como un astillado mecánico. |
La tabla no promete una solución, sino que acota la siguiente pregunta. Sin el historial del proceso, es fácil confundir astillado y fisuración térmica: el primero apunta a carga mecánica o fragilidad del filo; la segunda, a gradientes térmicos cíclicos, y puede agravarse por refrigeración intermitente.
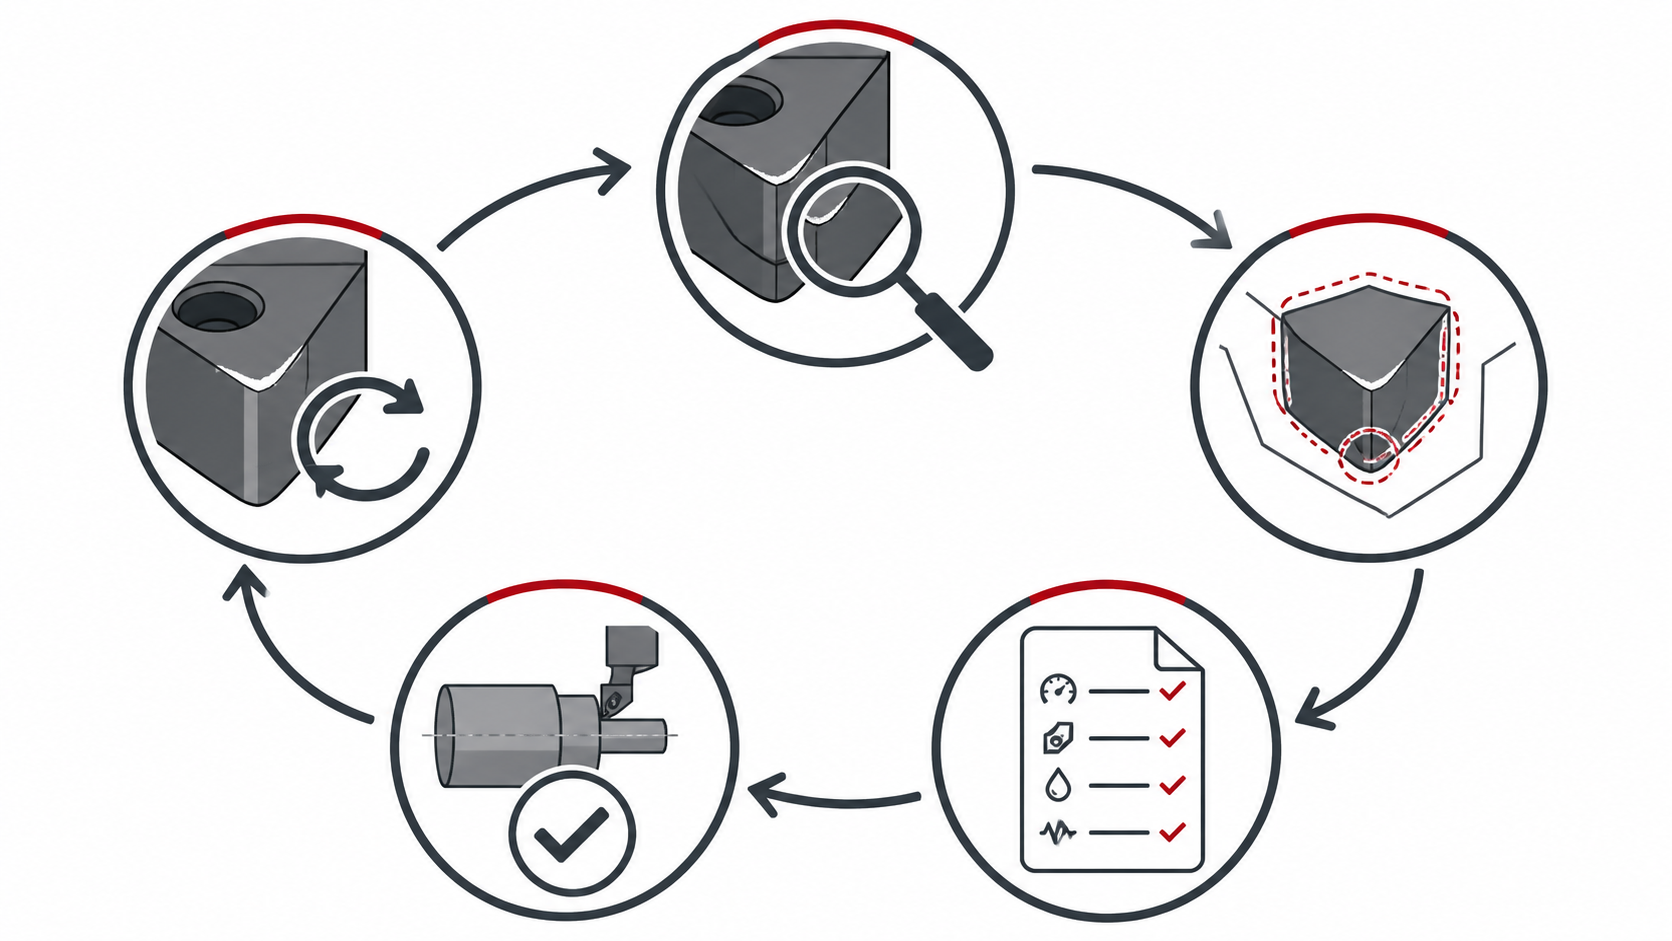
Mantener los ensayos vinculados a sus condiciones
Los números son útiles si permanecen vinculados al ensayo que los produjo. En la demostración de fresado de Tony Schmitz, una fresa de 19.1 mm con una sola plaquita de metal duro sin recubrimiento cortó acero 1018 con DOC radial de 4.76 mm, DOC axial de 3 mm y 0.06 mm/diente, y un límite medido de desgaste de flanco de 0.3 mm. El modelo ajustado corresponde a esa fresa, material, máquina, intervalo, contacto de corte y límite; no es un modelo predeterminado de vida útil.
La misma limitación se aplica a un estudio de 2023 sobre desgaste en cráter de AISI 4140. Comparó caras de desprendimiento concretas sin recubrimiento, recubiertas con TiN y estructuradas por láser a 283 m/min, con un avance de 0.1 mm/min según lo publicado y DOC de 0.1 mm. Las profundidades de cráter corresponden a esa plaquita, material, refrigerante, ensayo repetido en torno CNC y método de medición. Los valores explican por qué importan las condiciones, pero no proporcionan parámetros para otro proceso.
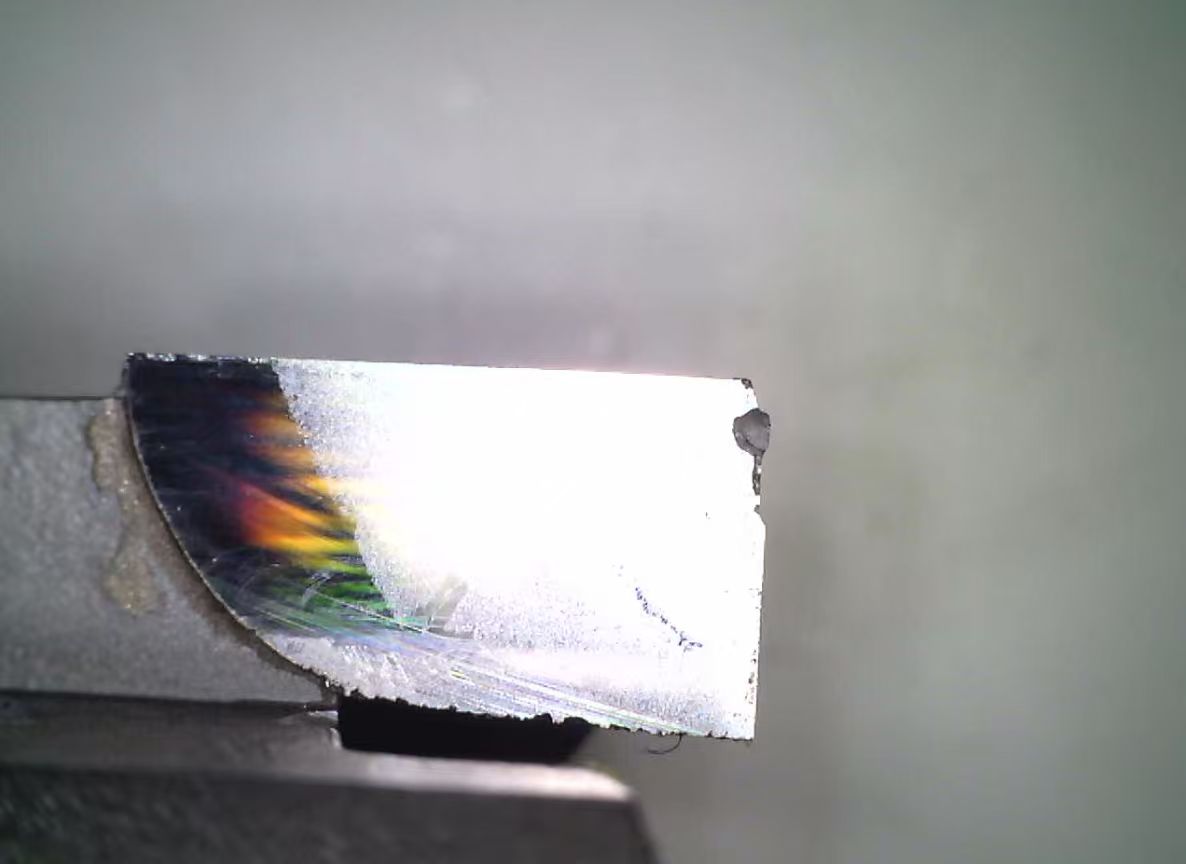
Validar el proceso antes de generalizar
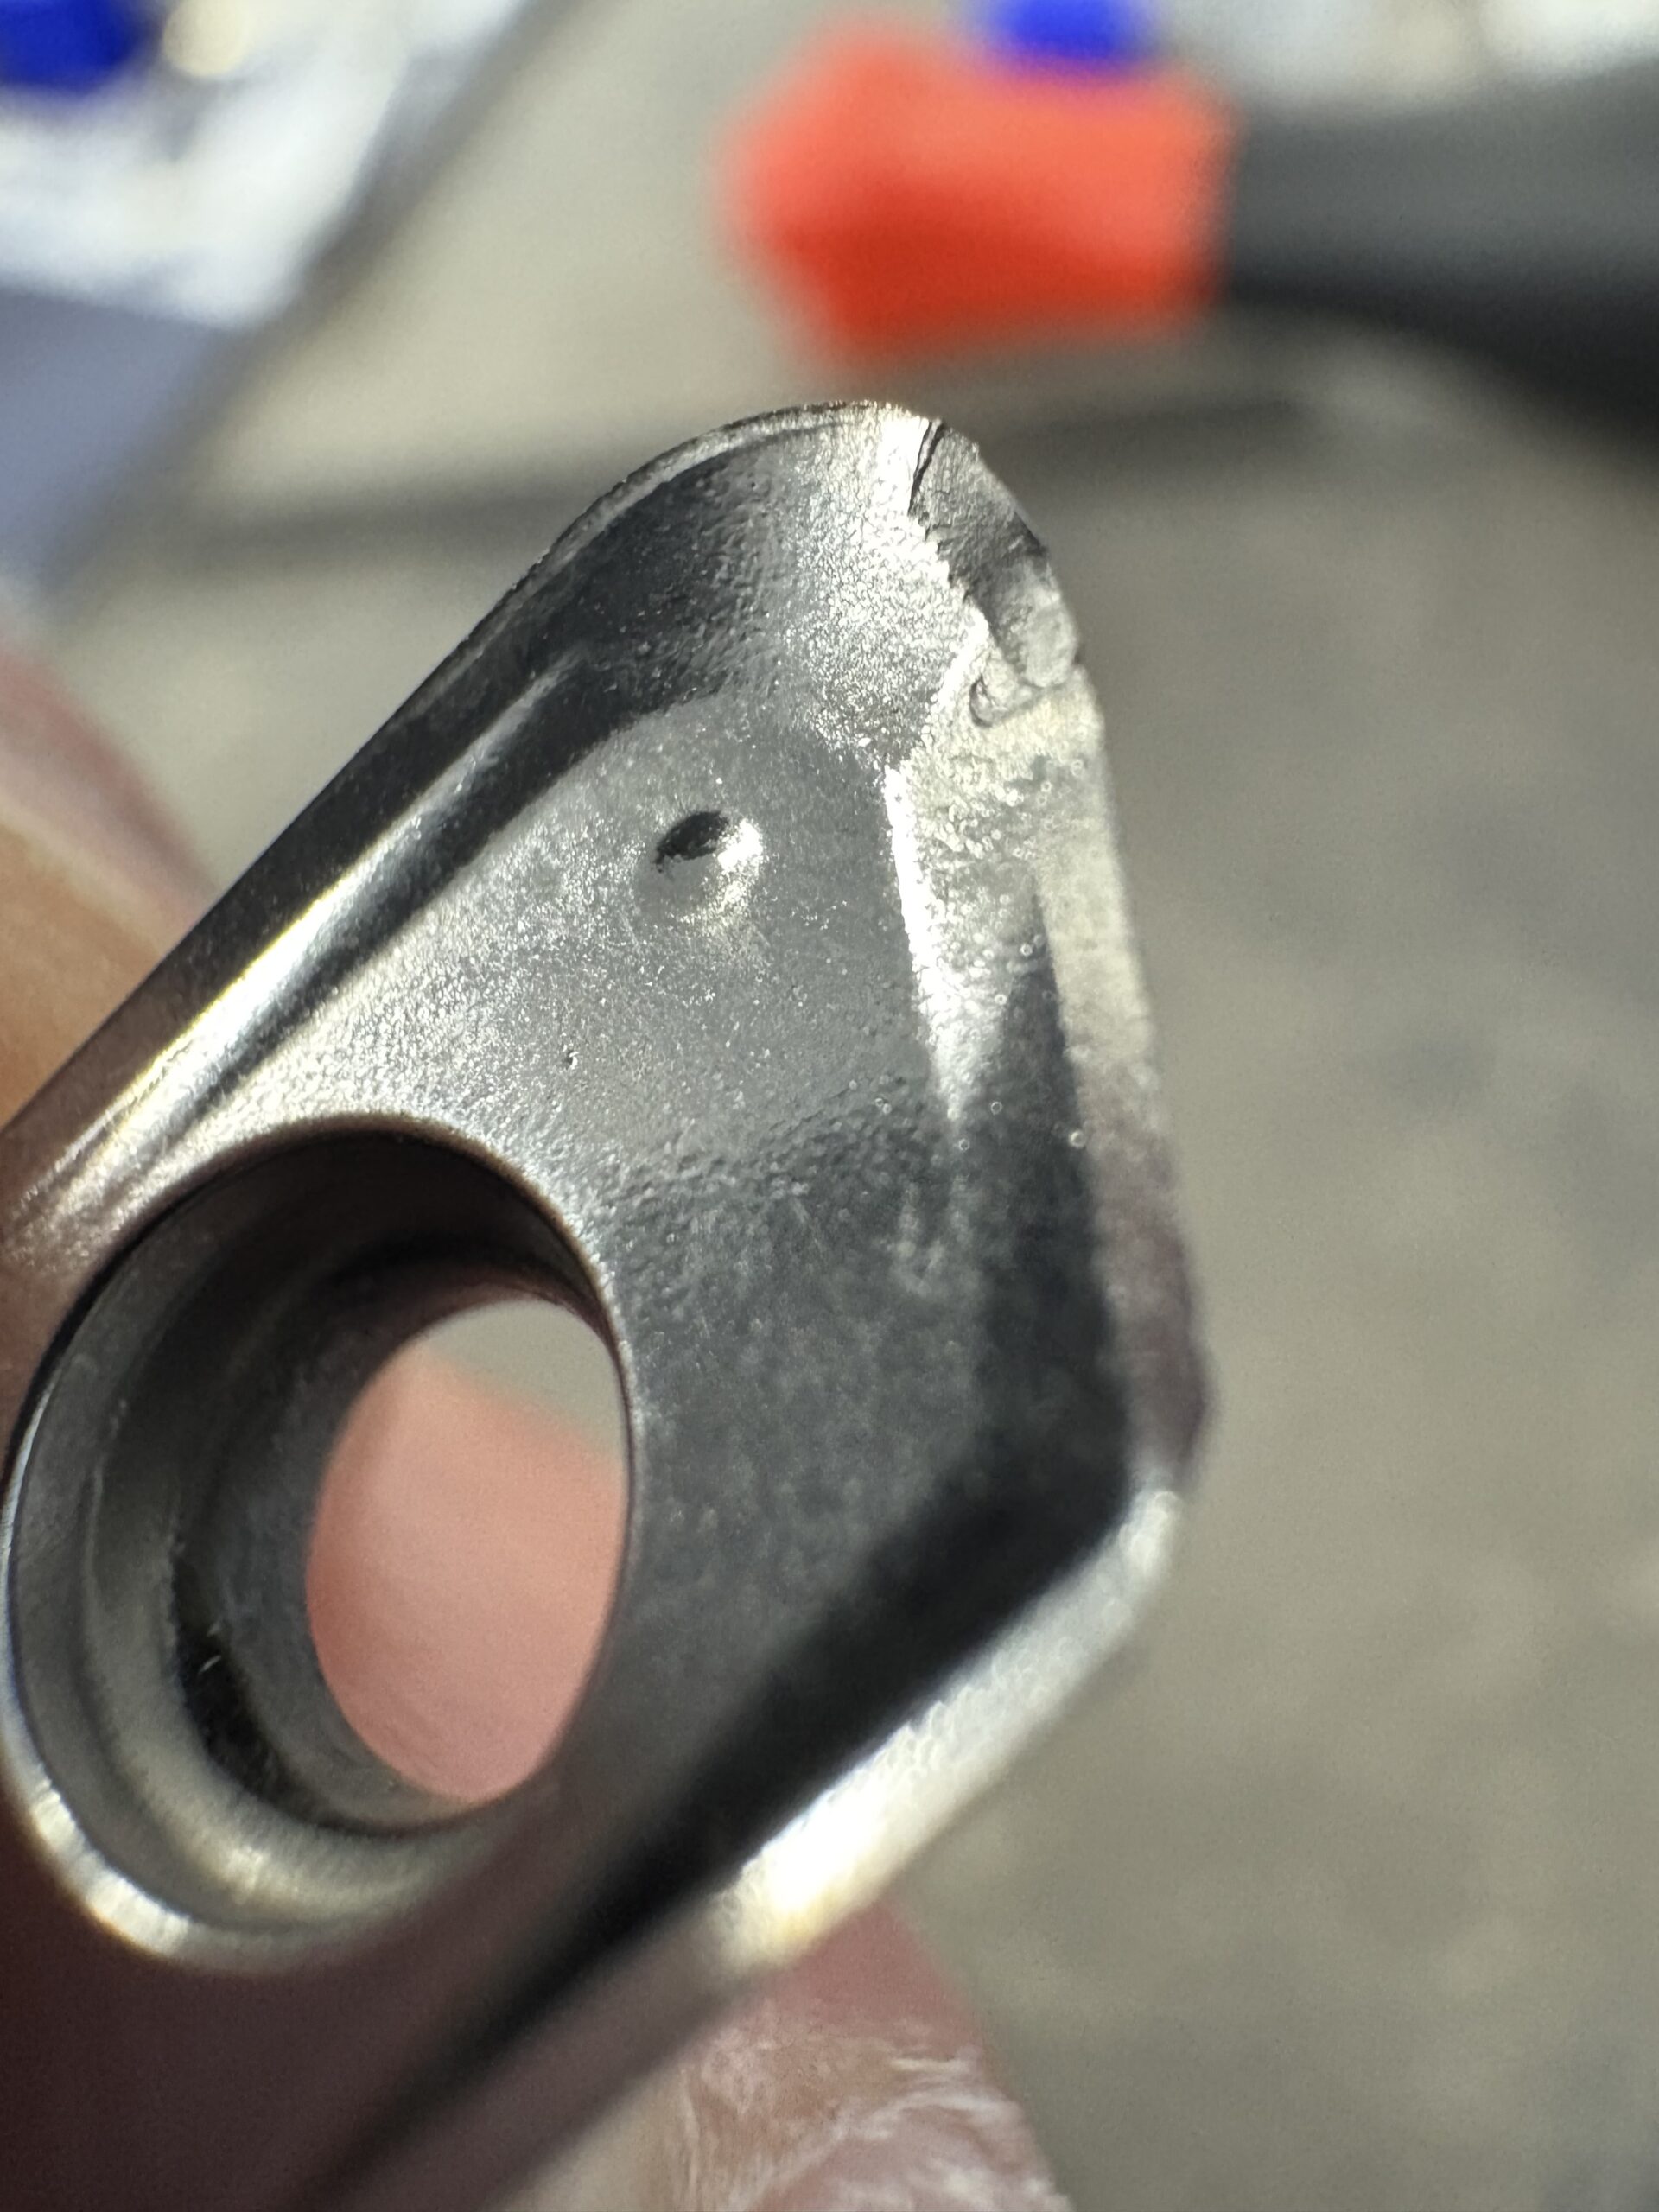
Los casos de taller aceptados refuerzan la misma disciplina. Las discusiones sobre Inconel 718 y D2 pretemplado señalaron voladizo, contacto de corte, endurecimiento por deformación, capacidad de máquina y selección de grado como variables que pueden dominar el desgaste o la rotura. Recuerdan la importancia del contexto. Las respuestas numéricas contradictorias no son evidencia de parámetros y no deben convertirse en una receta.
Para un ciclo práctico, registre la ubicación y evolución observadas, identifique un mecanismo plausible a partir del historial, cambie o inspeccione una variable que permita probarlo y vuelva a examinar el filo. Si el resultado contradice el mecanismo propuesto, vuelva a la observación y al historial en vez de intensificar una solución genérica.
Modificar la causa comprobable y volver a inspeccionar
El desgaste permite actuar cuando se vincula a un corte concreto. Utilice el patrón para elegir la siguiente comprobación y contraste la explicación con material, herramienta, recubrimiento, contacto de corte, ciclo térmico, apoyo de máquina e historial. La siguiente inspección debe confirmar o descartar el mecanismo propuesto en el proceso real.