










Tipos de desgaste de ferramentas: como identificar o mecanismo e corrigir o processo
Para analisar de forma útil os tipos de desgaste, não basta associar uma aresta danificada a uma solução genérica. Primeiro descreva o observado: localização do desgaste, material transferido, padrão de fissuras ou aresta lascada. Depois identifique um mecanismo possível, reveja o historial recente do processo e realize um ensaio que confirme ou rejeite essa explicação. O mesmo dano visível pode resultar de vários mecanismos; o nome do desgaste é uma questão inicial, não uma solução.
Este diagnóstico baseia-se principalmente em texto. Não existe um conjunto local validado de fotografias de desgaste que sustente um atlas, e nem uma lista de verificação de fornecedor nem um único ensaio de vida útil oferecem uma correção universal. O objetivo é escolher uma ação seguinte mais útil: relacionar a observação com condições verificáveis no processo real.
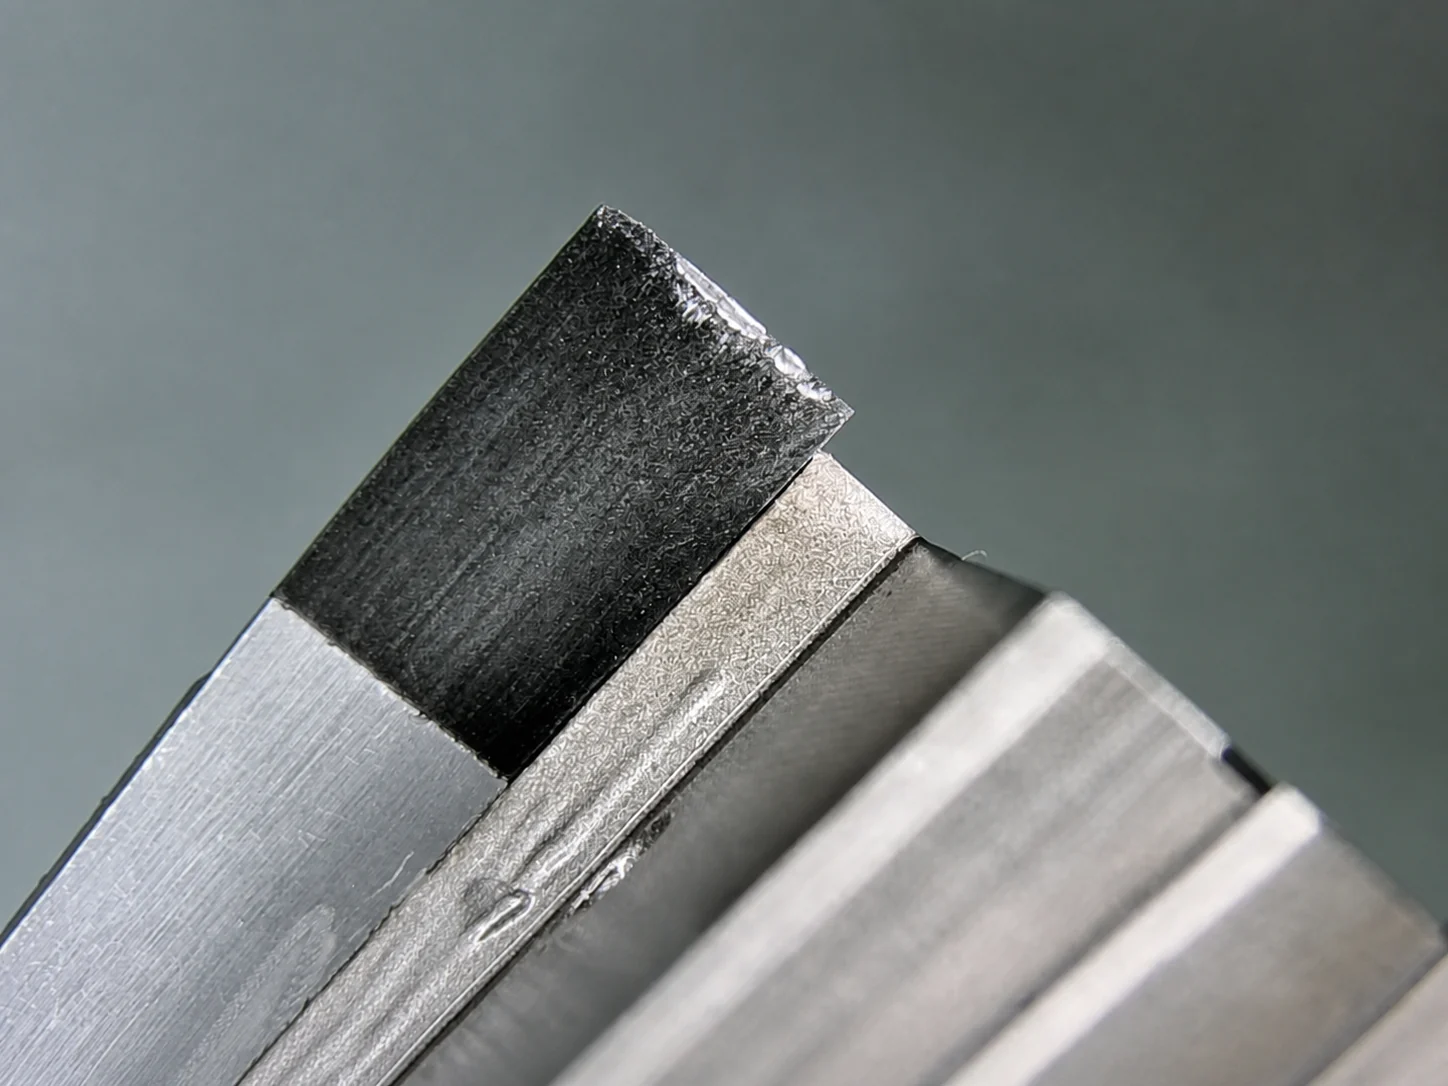
Começar pela localização e depois pelo mecanismo
O desgaste de flanco desenvolve-se na face de incidência. Pode estar associado a abrasão ou erosão a velocidades mais baixas e a difusão quando aumenta a carga térmica. Contudo, o mecanismo depende dos materiais da ferramenta e da peça, do revestimento, da velocidade, da temperatura e do contacto com a apara. É frequentemente um fim de vida previsível quando não intervém outra falha, mas nem todo o flanco desgastado tem a mesma causa.
O desgaste em cratera surge no contacto quente ferramenta-apara na face de ataque. Podem participar difusão, decomposição, abrasão e adesão; uma cratera crescente pode enfraquecer a aresta e favorecer o lascamento. A aresta postiça é diferente: material da peça adere à aresta por soldadura sob pressão. Ao desprender-se, pode arrancar material da ferramenta e provocar lascamento secundário ou danos no flanco. Confirme a transferência de material antes de diagnosticar uma aresta postiça.
Utilizar o padrão como pergunta, não como solução
| Observação descrita | Questão antes de alterar o processo | Primeiro aspeto a validar |
|---|---|---|
| Desgaste de flanco na face de incidência | A alteração é compatível com abrasão, erosão ou maior carga térmica com esta ferramenta, material, revestimento, velocidade e contacto com a apara? | Compare a evolução do desgaste com o historial recente; não deduza uma causa apenas pela localização. |
| Desgaste em cratera na face de ataque | São plausíveis o contacto quente com a apara e os mecanismos associados de difusão, decomposição, abrasão ou adesão? | Inspecione o padrão da face de ataque e reveja o grau, o material, o historial térmico e o contacto com a apara. |
| Aresta postiça ou material transferido | O material da peça adere realmente à aresta e depois desprende-se? | Confirme a transferência antes de atribuir o dano a outro modo de desgaste. |
| Lascamento | A aresta está sujeita a instabilidade mecânica, cargas interrompidas, inclusões duras ou fragilidade inadequada? | Verifique as interrupções de carga, o apoio e a adequação da aresta à carga real. |
| Fissuração térmica | Intervêm variações cíclicas de temperatura, incluindo refrigeração intermitente? | Reveja o ciclo térmico e o comportamento do refrigerante em vez de tratar cada fissura como lascamento mecânico. |
A tabela não promete uma solução; delimita a próxima questão. Sem o historial do processo, é fácil confundir lascamento e fissuração térmica: o primeiro aponta para carga mecânica ou fragilidade da aresta; a segunda, para gradientes térmicos cíclicos, podendo ser agravada por refrigeração intermitente.
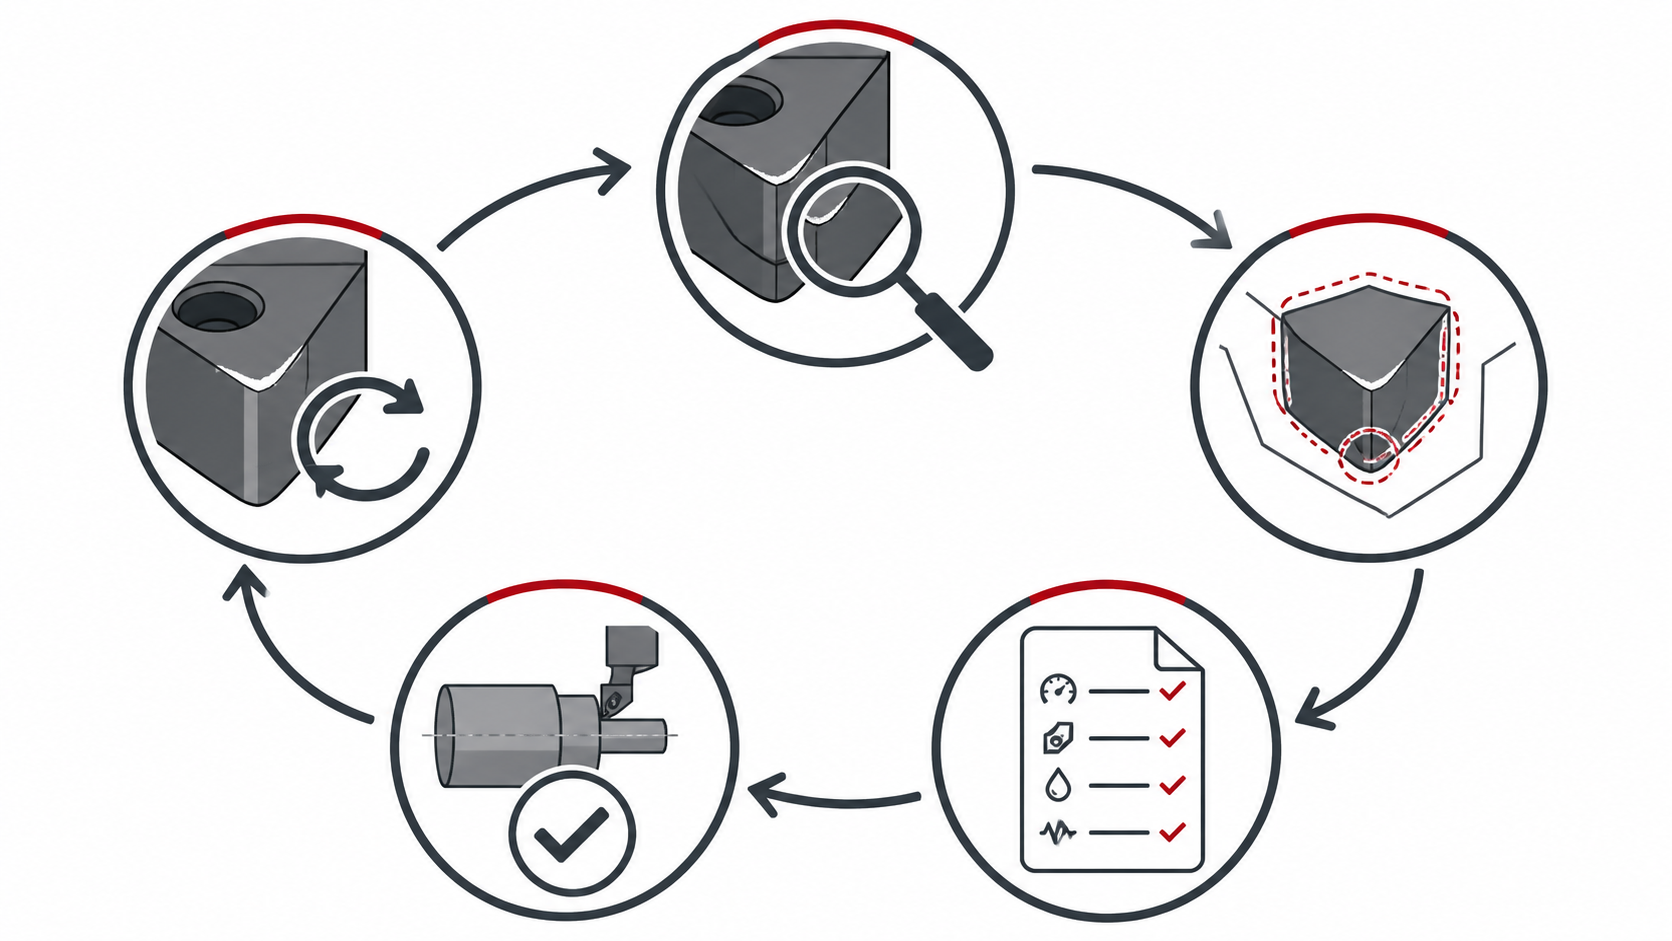
Manter os ensaios associados às suas condições
Os números são úteis se permanecerem ligados ao ensaio que os produziu. Na demonstração de fresagem de Tony Schmitz, uma fresa de 19.1 mm com uma única pastilha de metal duro sem revestimento cortou aço 1018 com DOC radial de 4.76 mm, DOC axial de 3 mm e 0.06 mm/dente, com um limite medido de desgaste de flanco de 0.3 mm. O modelo ajustado pertence a essa fresa, material, máquina, intervalo, envolvimento e limite; não é um modelo de vida útil predefinido.
A mesma limitação aplica-se a um estudo de 2023 sobre desgaste em cratera de AISI 4140. Comparou faces de ataque específicas sem revestimento, revestidas com TiN e estruturadas a laser a 283 m/min, com avanço de 0.1 mm/min conforme publicado e DOC de 0.1 mm. As profundidades de cratera correspondem a essa pastilha, material, refrigerante, ensaio repetido em torno CNC e método de medição. Os valores mostram por que importam as condições, mas não fornecem parâmetros para outro processo.
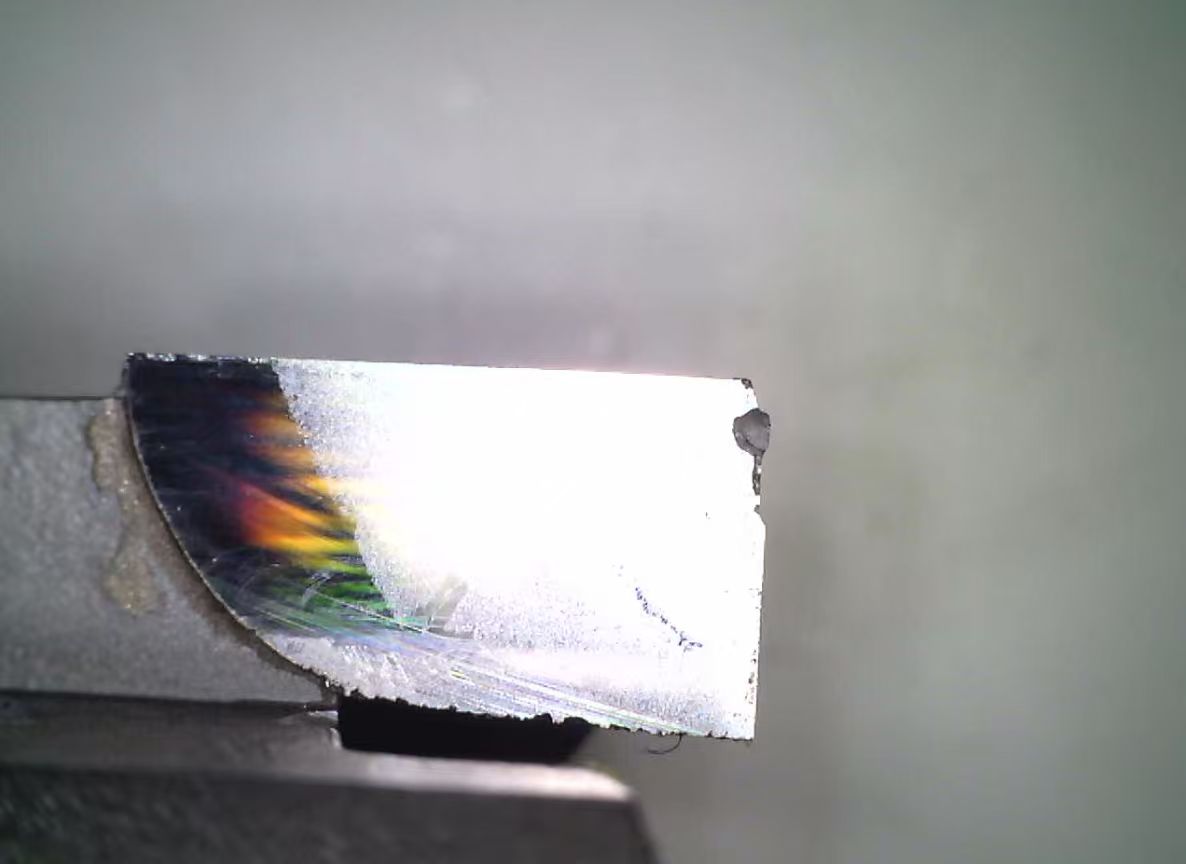
Validar o processo antes de generalizar
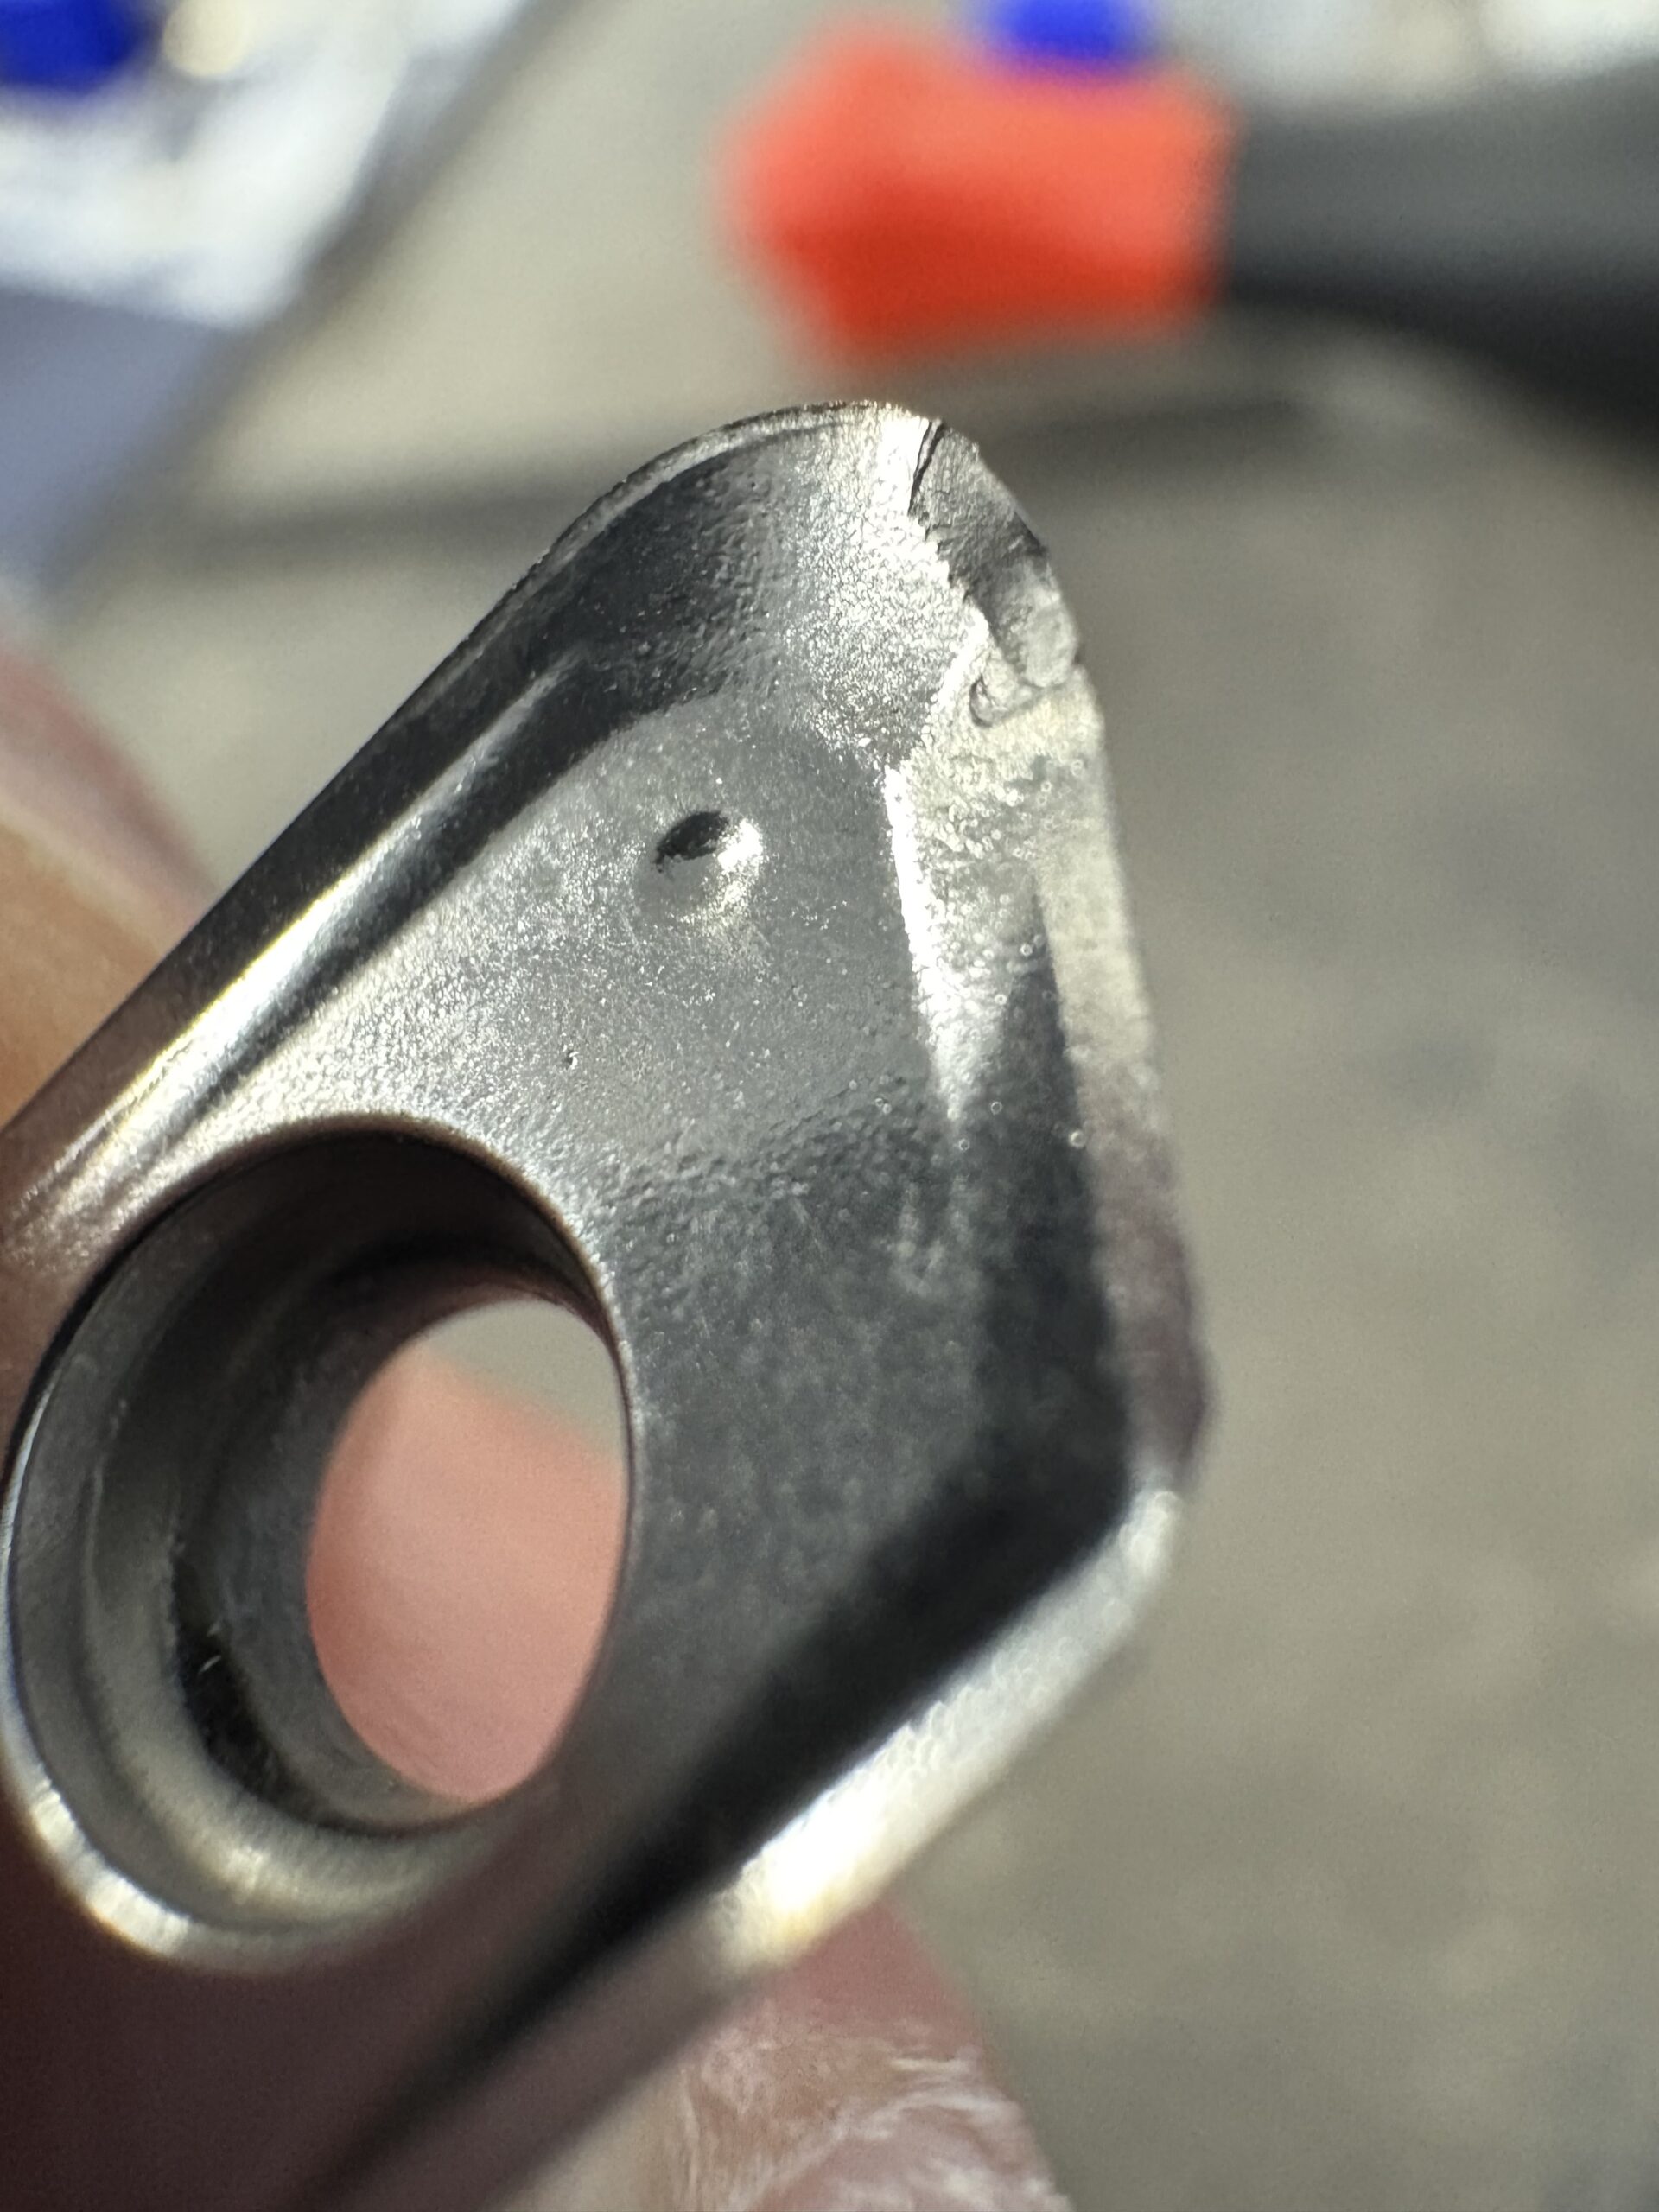
Os casos de oficina aceites reforçam a mesma disciplina. As discussões sobre Inconel 718 e D2 pré-temperado apontaram balanço, envolvimento, encruamento, capacidade da máquina e seleção do grau como variáveis que podem dominar o desgaste ou a rotura. Recordam a importância do contexto. As respostas numéricas contraditórias não são evidência de parâmetros e não devem transformar-se numa receita.
Num ciclo prático, registe a localização e evolução observadas, identifique um mecanismo plausível a partir do historial, altere ou inspecione uma variável que permita testá-lo e volte a examinar a aresta. Se o resultado contrariar o mecanismo proposto, regresse à observação e ao historial em vez de intensificar uma solução genérica.
Alterar a causa verificável e voltar a inspecionar
O desgaste permite agir quando é associado a um corte concreto. Utilize o padrão para escolher a próxima verificação e compare a explicação com o material, ferramenta, revestimento, envolvimento, ciclo térmico, apoio da máquina e historial. A próxima inspeção deve confirmar ou rejeitar o mecanismo proposto no processo real.