РУЖЕЙНЫЕ СВЕРЛА
Ружейные сверла и глубокое сверление
Глубокое сверление — это процесс обработки отверстий с отношением глубины к диаметру не менее 10:1. Обычно применяют специализированные сверлильные станки, подающие СОЖ под высоким давлением через сверло. СОЖ помогает вымывать стружку из отверстия, охлаждать зону резания и снижать износ инструмента.
Анализ задачи глубокого сверления
С чего начать:Укажите материал, диаметр и глубину отверстия, станок и условия подачи СОЖ.

- Подбор материала инструмента под вашу задачу
- Разработка инструмента с учетом применения
- Проверка чертежа и технических требований
- Контроль размеров
Что такое ружейное сверло?

Сверление ружейными сверлами — способ глубокого сверления, позволяющий получать глубокие прямолинейные отверстия в различных материалах с высокой точностью и качеством поверхности.
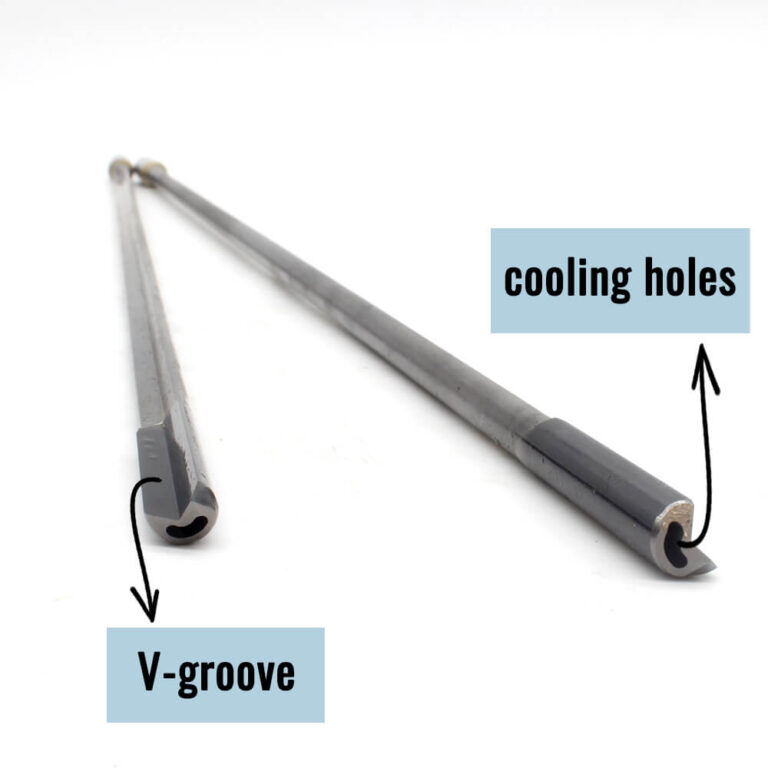
Как правило, глубокие отверстия имеют отношение глубины к диаметру (L/d) ≥100. К ним относятся отверстия цилиндров, осевые масляные каналы валов, отверстия полых шпинделей и гидравлических клапанов. Некоторые требуют высокой точности и качества поверхности; отдельные материалы плохо поддаются обработке, а требуемое отношение глубины к диаметру бывает очень большим. Ружейные сверла с рабочим диаметром от 1 до 50 миллиметров (от 0.04 до 2.00 дюймов) позволяют получать отверстия глубже, чем традиционные станки и инструменты (например, спиральные сверла). Это объясняется принудительным отводом стружки: масло для резания под высоким давлением поступает через хвостовик ружейного сверла в зону резания, охлаждая и смазывая режущую кромку. Металлическая стружка и масло выходят по V-образной канавке стебля сверла. Чем глубже отверстие, тем заметнее преимущества по производительности.
Первоначально ружейное сверление применяли для изготовления оружейных стволов благодаря высокому качеству обработки отверстий. Сегодня оно широко используется в судостроении, автомобилестроении, производстве двигателей, локомотивов, военной техники, химического оборудования, масляных форсунок и насосов, горного оборудования и гидравлических компонентов.

Классификация ружейных сверл
Монолитные твердосплавные ружейные сверла
Ружейные сверла со сменными пластинами
Преимущества ружейного сверления
Благодаря особой конструкции ружейных сверл при обработке глубоких отверстий не требуется удаление стружки, что позволяет достичь заданной глубины за один проход. Чем глубже отверстие, тем заметнее преимущества по производительности. В зависимости от материала и диаметра отверстия скорость обработки может достигать 30–100 mm/min и выше. Ружейные сверла подходят не только для специальных станков глубокого сверления, но и для обычных станков, включая обрабатывающие центры и токарные станки с ЧПУ.
(Примечание: в отличие от специализированных станков глубокого сверления, на обрабатывающих центрах редко применяют направляющие втулки для выверки. Поэтому перед использованием ружейного сверла на обрабатывающем центре необходимо предварительно выполнить направляющее отверстие. Для оптимального результата оно должно соответствовать установленным требованиям по допуску диаметра, глубине и другим параметрам.)
Два варианта организации глубокого сверления

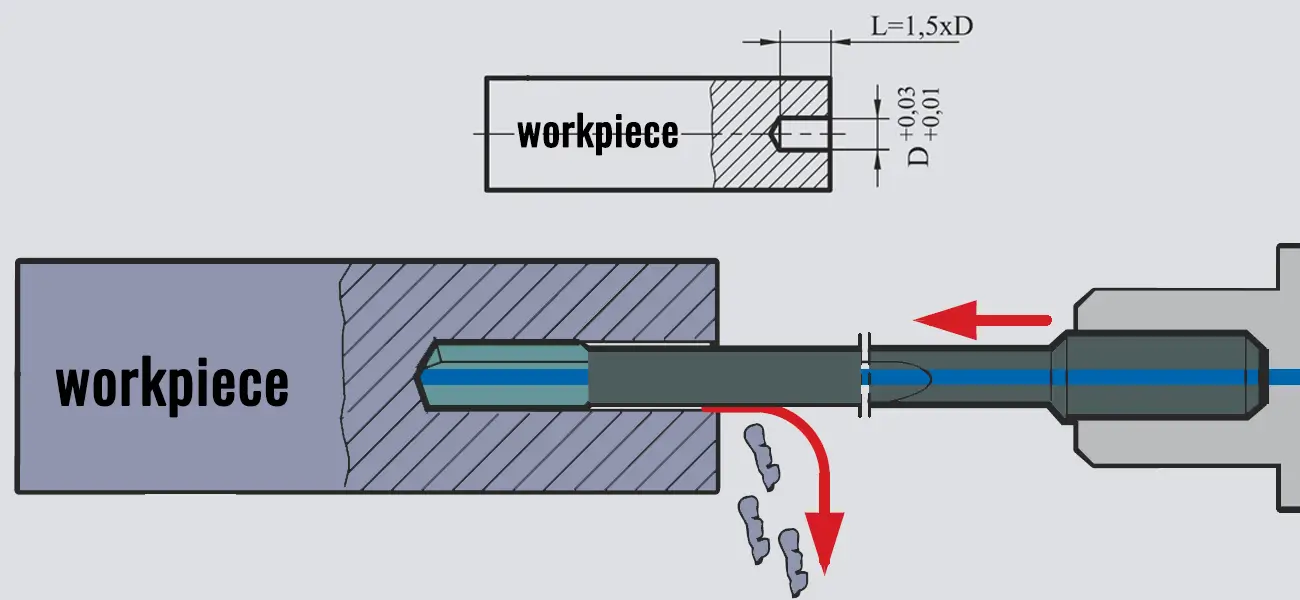
Шаг 1: направляющее отверстие:
В заготовке предварительно сверлят отверстие для направления сверла глубокого сверления. Его длина составляет 1.5 диаметра (L=1.5xD), а диаметр немного увеличен для обеспечения зазора.
Шаг 2: глубокое сверление:
Затем сверло глубокого сверления вводят в направляющее отверстие и продолжают обработку до заданной глубины. Показан цикл подачи СОЖ: жидкость под высоким давлением поступает в сверло для охлаждения режущей кромки и вымывания стружки через внутренние каналы подачи СОЖ.

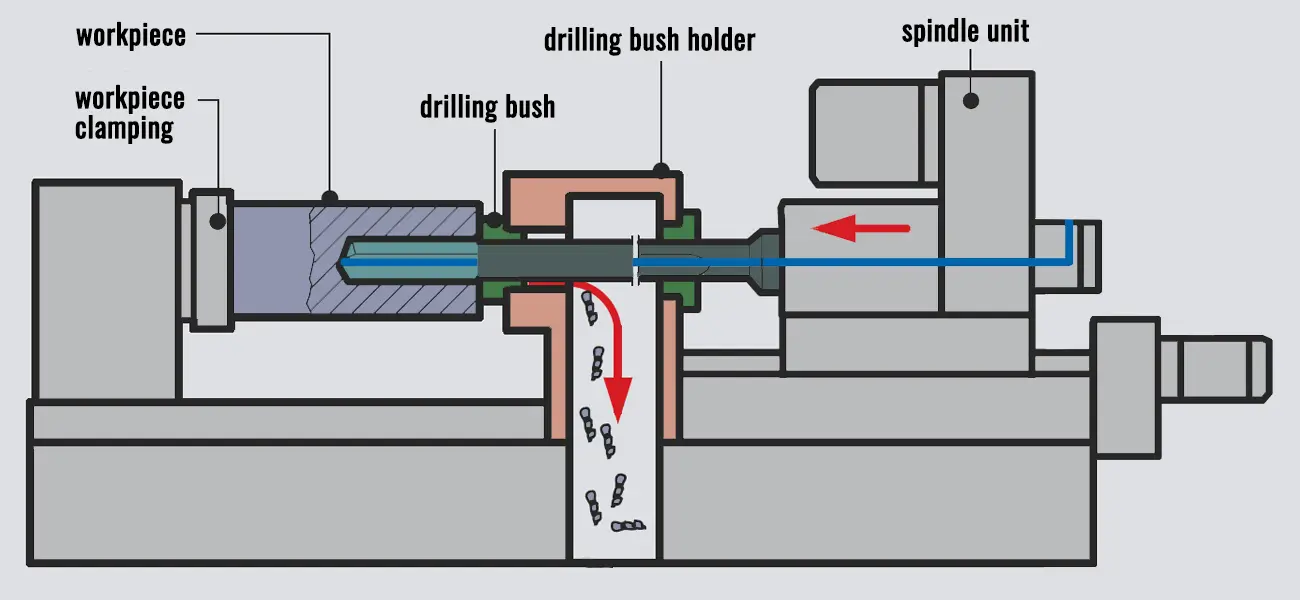
Наладка:
Заготовку надежно закрепляют.
Держатель направляющей втулки и сама втулка направляют сверло, обеспечивая прямолинейность отверстия.
Шпиндельный узел обеспечивает вращение и подачу сверла.
Циркуляция СОЖ:
Более совершенная система подачи СОЖ оснащена отдельным насосом высокого давления и фильтрами.
СОЖ подается непосредственно к режущей кромке через внутренние каналы сверла.
СОЖ выносит стружку из зоны сверления, обеспечивая стабильную работу и предотвращая перегрев.
Ружейное и спиральное сверло: сравнение
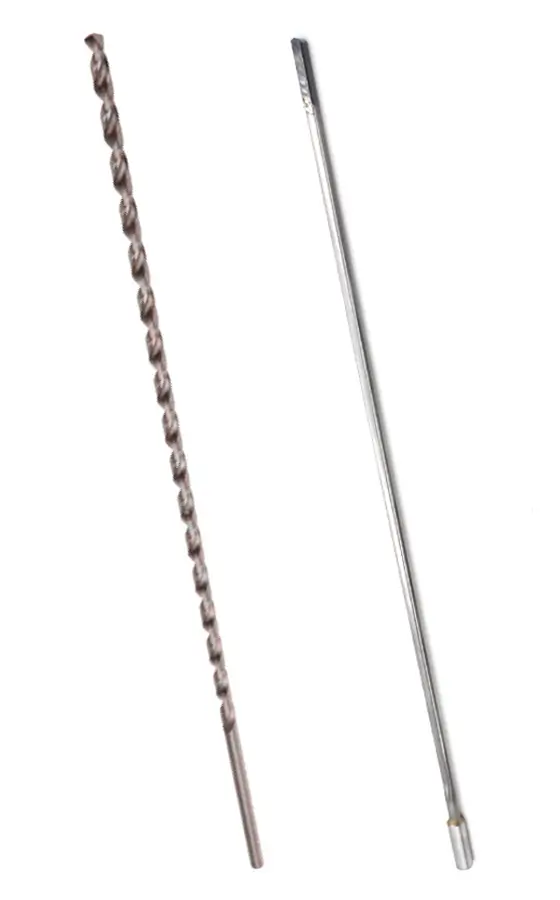
Спиральные сверла широко применяются для обычных операций сверления. Спиральные сверла широко применяются для обычных операций сверления. Обычные спиральные сверла подходят для отверстий с отношением глубины к диаметру 5:1, а высокопроизводительные сверла с внутренним подводом СОЖ — для отношения 10:1. При указанных отношениях глубины к диаметру спиральные сверла имеют следующие преимущества:
Стабильность и производительность:
Спиральные сверла обеспечивают хорошую стабильность и эффективно обрабатывают отверстия сравнительно небольшой глубины.
Широкая область применения:
Такое отношение глубины к диаметру часто встречается в повседневной механической обработке, и спиральные сверла подходят для этих задач.
Экономичность:
Спиральные сверла сравнительно недороги и долговечны, поэтому подходят для массового производства.
Простота эксплуатации:
Спиральные сверла имеют простую конструкцию и удобны в работе, что позволяет использовать их на различных станках.

Для сверления отверстий с отношением глубины к диаметру 5:1 спиральные сверла удобны благодаря стабильности, экономичности и простоте использования. Для более глубоких отверстий, например с отношением 10:1 и выше, требуются более совершенные инструменты и оборудование: высокопроизводительные спиральные сверла, специальные инструменты глубокого сверления или ружейные сверла.
Распространенные проблемы при ружейном сверлении и их причины
Типичные проблемы при ружейном сверлении и способы их решения
Частые вопросы и ответы
Головка сверла не входит в заготовку
- Внутренние режущие кромки расположены слишком высоко.
- Недостаточный задний угол.
- Режущие кромки не отцентрированы или их размер слишком мал.
- Чрезмерный износ или выкрашивание режущих кромок.
- Низкая скорость резания или чрезмерная подача.
Стебель инструмента сильно вибрирует или изгибается
- Чрезмерная подача.
- Ослаблен люнет или направляющая втулка, из-за чего стебель инструмента не получает необходимой опоры.
- Износ направляющей втулки.
- Сильный износ или выкрашивание режущих кромок.
Частое забивание стружкой
- Недостаточное давление СОЖ вызывает скопление стружки.
- Слишком высокая вязкость СОЖ затрудняет отвод стружки.
- Заусенцы на входе масляного канала или чрезмерная глубина входного отверстия.
- Стружка плохо дробится или отводится.
Недостаточная соосность
- Чрезмерный износ центральной режущей кромки, неправильно выбранный задний угол боковой режущей кромки.
- Наклон или несоосность направляющей втулки либо заготовки.
- Несовпадение осей инструмента, станка и шпинделя.
- Деформация материала заготовки.
Увеличенный диаметр отверстия
- Чрезмерный износ наружной кромки головки сверла.
- Износ направляющей втулки.
- Неоднородность твердости и обрабатываемости материала заготовки вызывает отклонение инструмента.
- Недостаточная жесткость станка влияет на точность.