










Твёрдое точение и шлифование: когда точение CBN может заменить шлифование, а когда нет
Твёрдое точение может заменить шлифование, если закалённая деталь, станок, закрепление, пластина, тепловое поведение и поле допуска соответствуют возможностям процесса. Шлифование остаётся более безопасным выбором, когда нужны особо точные размеры, круглость, соосность, качество поверхности или повторяемость, которые токарная установка не обеспечивает. Вопрос не в том, какой процесс «лучше», а в том, какой позволяет выполнить конечные требования с наименьшим риском.
Практический ответ: твёрдое точение заменяет шлифование только в подходящих условиях
Твёрдое точение привлекательно возможностью чистовой обработки закалённой стали на токарном станке, сокращения установов и времени цикла без передачи детали на шлифовальный станок. Но оно не является универсальной заменой шлифования. Лучшие результаты достигаются при стабильной геометрии детали, жёстком станке, правильной пластине, реалистичном конечном допуске и повторяемых измерениях.
Шлифование остаётся более ясным выбором при очень узком поле допуска, особенно если главное требование — круглость, прямолинейность, соосность или качество поверхности.
Краткая таблица выбора
| Условие | Твёрдое точение предпочтительно, если… | Шлифование предпочтительно, если… |
|---|---|---|
| Допуск | Поле допуска достижимо для станка, патрона, пластины и метода измерения. | Требуются десятые доли тысячной дюйма или микронный уровень, и повторяемость важнее сокращения наладок. |
| Круглость/соосность | Деталь короткая, жёсткая и хорошо поддерживается. | Определяющее требование — круглость, соосность или геометрия, характерная для подшипниковых деталей. |
| Качество поверхности | Точёная поверхность допустима, и пластина способна резать чисто. | Решающими требованиями являются чистая поверхность, низкий Ra или целостность поверхностного слоя. |
| Твёрдость материала | Инструмент CBN или керамика соответствует твёрдости и поведению материала. | Нагрев, конусность или износ пластины делают твёрдое точение нестабильным. |
| Геометрия | Деталь доступна для инструмента и не слишком податлива. | Результат определяется длинной, тонкой, прерывистой или склонной к деформации геометрией. |
| Оборудование | Есть жёсткий токарный центр, а шлифование является узким местом. | Имеется надёжный процесс шлифования или хонингования, обеспечивающий окончательный допуск. |
Граница применения процессов одним предложением
Твёрдое точение хорошо заменяет шлифование, если непосредственно обеспечивает конечные требования; оно становится получистовой операцией, если окончательные размер, круглость или качество поверхности всё ещё должны обеспечивать шлифование либо хонингование.
Что контролируют твёрдое точение и шлифование
И твёрдое точение, и шлифование позволяют окончательно обрабатывать закалённый материал, но по-разному управляют процессом. При твёрдом точении материал снимает одна режущая кромка. При шлифовании абразивный круг снимает значительно более мелкую стружку множеством режущих точек. Это меняет характер рисков.
Твёрдое точение закалённой стали
Твёрдым точением обычно называют точение закалённой стали, часто с твёрдостью выше середины диапазона 40 HRC и нередко в верхней части диапазона 50 HRC, пластинами CBN, PCBN, керамическими или иными пластинами для твёрдых материалов. Оно полезно при достаточной жёсткости токарного станка, контролируемом резании и возможности избежать конусности, вибраций и температурного дрейфа.
Возможности твёрдого точения могут удивлять. При правильном инструменте и установке обрабатывают стали для пресс-форм, подшипниковые стали, закалённые 4140, 440C, D2, A2, H13 и другие инструментальные стали. Но техническая возможность не равна гарантированному процессу. Важны кромка, державка, патрон, состояние станка, опора детали и момент измерения.
Шлифование как прецизионная чистовая обработка
Шлифование во многих ситуациях медленнее, но предназначено для точной чистовой обработки. Круглое, бесцентровое, внутреннее шлифование, шлифование суппортной головкой, хонингование и притирка существуют потому, что некоторые детали требуют большего, чем может надёжно обеспечить точёная поверхность.
Шлифование часто практичнее при строгих требованиях к круглости, тонкой поверхности, сложной геометрии после термообработки и для деталей, у которых шлифование уже является окончательной операцией. Оно также может быть единственным разумным вариантом, если чертёж задаёт допуск, который обычная токарная наладка не обеспечивает уверенно.
Почему сравнение определяется конечными требованиями, а не названием процесса
Неверно спрашивать: «Можно ли твёрдым точением обработать закалённую сталь?» Можно. Лучше спросить: «Способна ли эта установка многократно выдерживать конечные требования к этой детали?»
Если нужен лишь чисто обработанный закалённый наружный диаметр с разумным допуском, твёрдое точение может быть оптимальным. Если необходимы очень высокая соосность, круглость или качество поверхности, шлифование может понадобиться и после успешного точения.
Когда твёрдое точение предпочтительнее
Твёрдое точение наиболее эффективно при управляемом технологическом диапазоне, когда деталь не требует точности уровня шлифования.
Поле допуска реалистично для данного станка
Жёсткий токарный центр может обеспечивать высокую точность, но повторяемой должна быть вся система: шпиндель, патрон, револьверная головка, державка, пластина, тепловое состояние и метод измерения. В обсуждениях практиков допуски уже примерно +/-0.0004 дюйма часто служат сигналом рассмотреть шлифование. Это не официальный стандарт, но полезное производственное предостережение.
При жёстком, но не предельном допуске твёрдое точение может работать хорошо. Если допуск измеряется микронами и дополнительно включает круглость или соосность, перед обещанием производства только точением требуется более серьёзная оценка процесса.
Система жёсткая и термически стабильная
Твёрдое точение требует жёсткости. Важны малый вылет, надёжный зажим, хорошая поддержка детали, устойчивое крепление инструмента и контроль нагрева. Небольшая коррекция инструмента не всегда даёт такую же коррекцию детали, особенно при нагреве, конусности и прогибе.
Поэтому размер у патрона часто надёжнее размера на податливом дальнем конце. Резание около шпинделя может отличаться от резания на неподдержанном конце. Если основным способом попасть в размер становятся компенсация конусности, повторные проходы без дополнительного врезания или строгое выдерживание теплового состояния, процесс уже близок к пределу возможностей.
Инструмент с CBN или керамикой соответствует материалу и твёрдости
Твёрдое точение требует инструмента, предназначенного для соответствующего материала. Пластины с CBN часто применяются для твёрдого точения, поскольку выдерживают закалённые стали, быстро разрушающие обычный твёрдый сплав. В некоторых диапазонах твёрдости или задачах керамические пластины экономичнее. Выбор зависит от твёрдости, химического состава материала, характера прерывистого резания, требований к поверхности и стоимости пластин.
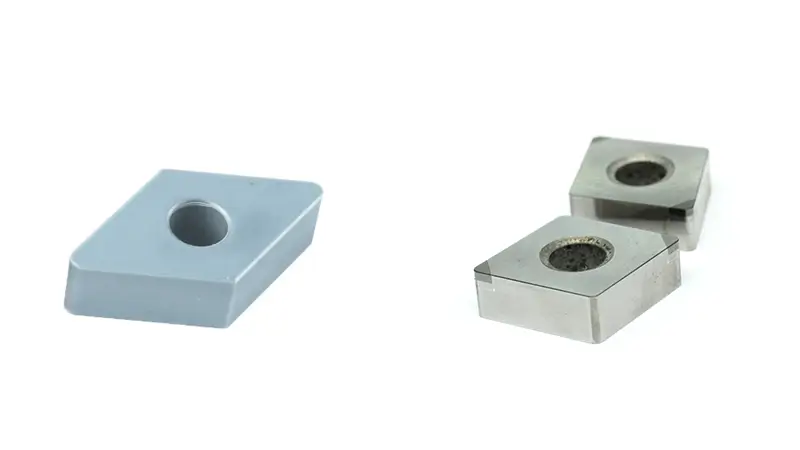
CBN не привязан автоматически к единственному порогу твёрдости. Практический опыт показывает применение CBN при твёрдости в верхней части диапазона 50 HRC и иногда ниже, особенно для инструментальных сталей и деталей пресс-форм. Но если материал недостаточно твёрдый или экономика не оправдывает CBN, керамика может оказаться более разумным выбором.
Сокращение времени цикла или числа установов важнее предельной круглости
Твёрдое точение может сократить перемещения детали. Его можно выполнять на станке того же типа, что и предыдущие токарные операции, избегая передачи на шлифовальный станок. Это сокращает срок изготовления, смену приспособлений, незавершённое производство и сложность наладки.
Это преимущество особенно важно, когда его допускают конечные требования. Если шлифование применяется лишь по привычке, его может заменить твёрдое точение. Если же оно необходимо для строгих требований к круглости или поверхности, менять процесс без обоснования нельзя.
Когда шлифование надёжнее
Шлифование предпочтительно, если конечное требование строже того, что токарная установка уверенно обеспечивает.
Особо точные размеры, круглость или соосность
Круглость и соосность — не то же самое, что выдерживание одного диаметра. Токарный станок может обеспечивать размер, но испытывать сложности с деталью, которая должна быть круглой, соосной и повторяемой в микронных пределах. Обычный гидравлический или механизированный патрон может не обеспечивать нужной повторяемости.
Если чертёж требует очень точной геометрии, окончательную операцию часто следует выполнять шлифованием или хонингованием. Твёрдое точение может подготовить деталь, но окончательный результат определяет шлифование.
Требования к чистоте и целостности поверхности
Поверхность после твёрдого точения может быть превосходной, но её характер отличается от шлифованной или хонингованной. Если требования определяются Ra, уплотнением, контактом подшипника, трибологией или визуальной однородностью, шлифование либо хонингование могут быть предсказуемее.
При твёрдом точении также нужно контролировать нагрев и состояние кромки. Изношенная пластина, неверный радиус вершины, плохое стружкообразование или температурный дрейф могут создать недопустимую для точной работы нестабильность поверхности.
Длинные, тонкие, прерывистые или чувствительные к нагреву детали
Длинные тонкие детали прогибаются. Прерывистое резание создаёт удары по пластине. Чувствительные к теплу детали меняют размер при резании и измерении. Эти условия не исключают твёрдое точение автоматически, но повышают риск.
Когда керамика может быть экономичнее
Керамические пластины могут быть экономически выгоднее при подходящих материале и твёрдости. Если керамическая пластина надёжно выполняет работу, значительно более дорогая пластина с CBN может быть нецелесообразна. Особенно если твёрдость не требует CBN или сложность детали не оправдывает его стоимость.
Когда стоит рассмотреть цельные пластины CBN
Цельные пластины cbn или цельные варианты CBN рассматривают, когда стойкость, прочность кромки, конструкция пластины или тяжёлые условия твёрдого точения оправдывают затраты. Они не должны быть выбором по умолчанию. Во многих задачах практичнее пластины с напаянными вершинами CBN, керамика или другие марки для твёрдого точения.
Используйте термин «цельный CBN» осторожно. Он уместен при обсуждении инструмента и соответствия применению, а не как ключевое слово, искусственно добавляемое к каждому решению о процессе.
Почему нельзя слепо копировать скорости и подачи
Режимы твёрдого точения зависят от материала, твёрдости, марки пластины, подготовки кромки, DOC, радиуса вершины, прерывистости и жёсткости станка. Примеры практиков помогают понять тип процесса, но не являются универсальными рецептами.
При изменении наладки меняется и значение. Копирование подачи и скорости без тех же исходных условий по детали, пластине и станку может вызвать вибрации, разрушение пластины, конусность или плохую поверхность.
Твёрдое точение перед шлифованием: комбинированный маршрут для многих деталей
Твёрдое точение и шлифование не обязаны конкурировать. Многим деталям нужны обе операции.
Черновая обработка с припуском до термообработки
Процесс часто начинается с чернового точения до термообработки. Цель — снять основной объём материала, сохранив припуск на термические деформации и окончательную обработку. Если термообработка деформирует деталь, последующим операциям должно хватить материала для исправления геометрии.
Лёгкое твёрдое точение после термообработки
После термообработки твёрдое точение приближает деталь к окончательному размеру. Это может сократить шлифование, повысить стабильность перед передачей подрядчику или подготовить поверхность к окончательной обработке. Проход должен быть лёгким и контролируемым, а не попыткой срочно снять чрезмерный припуск с деформированной детали.
Подготовка правильного состояния поверхности под шлифование или хонингование
Если деталь будут шлифовать или хонинговать, твёрдое точение должно оставить правильный припуск и стабильную поверхность. Слишком малый припуск создаёт риск неполного удаления следов предыдущей обработки. Слишком большой замедляет шлифование и может перегрузить абразивный процесс.
Припуск должен определять исполнитель окончательной операции
Если конечный допуск обеспечивает шлифовальный, хонинговальный или притирочный участок, уточните у него требуемые припуск и состояние поверхности. Это предотвращает ситуацию, когда после точения деталь формально «почти в размер», но непригодна для окончательной обработки.
Типичные ошибки выбора между твёрдым точением и шлифованием
Самые серьёзные ошибки возникают ещё до запуска станка.
Указание шлифовального допуска для процесса, состоящего только из точения
Некоторые работы рассчитывают так, будто токарный станок способен обеспечивать допуск уровня шлифования без соответствующих станка, патрона, пластины, метрологии и подтверждённого процесса. Это создаёт давление на станочника и риск брака для цеха.
Игнорирование конусности и температурного дрейфа
Конусность и нагрев могут создавать впечатление непредсказуемости твёрдого точения. Если размер детали меняется при охлаждении или дальний конец обрабатывается иначе, чем сторона патрона, одних коррекций может быть недостаточно.
Применение CBN ради современного названия, а не потребностей задачи
CBN обладает большими возможностями, но не всегда экономически оптимален. Если задачу решает керамика или шлифование всё равно необходимо, более дорогая пластина может не устранить настоящую проблему процесса.
Восприятие практических примеров подачи и скорости как универсальных значений
Цеховые примеры полезны тем, что раскрывают логику. Они помогают сформулировать вопросы о твёрдости, пластине, сухом или мокром резании, прерываниях, жёсткости и требуемой поверхности. Копировать их без контекста нельзя.
Практический контрольный список выбора процесса
Используйте этот список перед принятием решения.
| Вопрос | Если да | Если нет |
|---|---|---|
| Повторяет ли токарный станок допуск после температурной стабилизации? | Твёрдое точение может быть применимо. | Рассмотрите шлифование/хонингование или комбинированный маршрут. |
| Требования к круглости и соосности умеренные, а не предельно строгие? | Твёрдое точение можно продолжать рассматривать как конечную операцию. | Вероятно, шлифование безопаснее. |
| Деталь короткая, жёсткая и хорошо поддерживается? | Риск при точении ниже. | Ожидайте прогиб, конусность или дрейф размера. |
| Подходят ли материал и твёрдость для CBN или керамики? | Испытайте твёрдое точение с контролируемыми параметрами. | Пересмотрите инструмент или способ чистовой обработки. |
| Резание непрерывное или прерывания контролируются? | Стойкость пластины более предсказуема. | Действуйте осторожно: прерывистое твёрдое точение требует специальной стратегии. |
| Доступно ли проверенное шлифование? | Сравните общую стоимость процесса и риски. | Твёрдое точение может быть необходимо, но его следует тщательно проверить. |
| Обеспечивает ли окончательный допуск шлифовальный или хонинговальный станок? | Пусть эта операция определяет припуск. | При допустимых требованиях твёрдое точение может быть окончательной операцией. |
Заключение
В сравнении твёрдого точения и шлифования нет безусловного победителя. Точение может заменить шлифование, если требования детали соответствуют возможностям станка, пластины, установки, теплового режима и измерения. Шлифование остаётся более надёжной чистовой операцией, когда определяющими являются очень строгие требования к круглости, соосности, поверхности или микронной повторяемости.
Наиболее надёжный технологический план честно определяет границы: применяйте твёрдое точение, когда оно обеспечивает конечные требования, шлифование — когда требования этого требуют, и твёрдое точение перед шлифованием — когда детали полезны обе операции.
Часто задаваемые вопросы
Может ли твёрдое точение заменить шлифование?
Да, но только в подходящем рабочем диапазоне. Твёрдое точение заменяет шлифование, когда допуск, качество поверхности, жёсткость детали, инструмент и тепловой контроль соответствуют возможностям токарного процесса.
Твёрдое точение дешевле шлифования?
Оно может быть дешевле, если устраняет одну установку, сокращает цикл и обеспечивает окончательные требования. Оно может стать дороже, если стоимость пластин, риск брака, время контроля или переделка сводят экономию на нет.
Какая твёрдость подходит для твёрдого точения CBN?
CBN широко применяется для закалённых сталей, часто при твёрдости в верхней части диапазона 50 HRC и выше, но универсального порога нет. Важны поведение материала, марка пластины, стоимость и условия резания.
Даёт ли твёрдое точение такое же качество поверхности, как шлифование?
Иногда оно обеспечивает функциональные требования к поверхности, но создаёт не ту же текстуру, что шлифование или хонингование. Если чертёж или назначение прямо требуют шлифованной либо хонингованной поверхности, шлифование может оставаться обязательным.
Когда закалённую деталь следует шлифовать после твёрдого точения?
Применяйте шлифование после твёрдого точения, если точение не обеспечивает надёжно окончательный размер, круглость, соосность, качество или целостность поверхности. При этом точение может уменьшить припуск и подготовить деталь к более управляемому шлифовальному проходу.