










Torneado duro o rectificado: cuándo el torneado con CBN puede sustituir al rectificado y cuándo no
El torneado en duro puede sustituir al rectificado si pieza endurecida, máquina, sujeción, plaquita, comportamiento térmico y tolerancia encajan en el proceso. El rectificado sigue siendo más seguro cuando se exige un control dimensional, redondez, coaxialidad, acabado o repetibilidad que el torneado no puede mantener. No se trata de qué proceso es «mejor», sino de cuál controla el requisito final con menor riesgo.
Respuesta práctica: el torneado en duro solo sustituye al rectificado en las condiciones adecuadas
El torneado en duro permite acabar acero endurecido en un torno, reducir montajes y tiempo de ciclo y evitar pasar a una rectificadora. Sin embargo, no es un sustituto universal. Funciona mejor con geometría estable, máquina rígida, plaquita correcta, tolerancia final realista y medición repetible.
El rectificado sigue siendo la respuesta más clara con tolerancias muy estrechas, especialmente si predominan redondez, rectitud, coaxialidad o acabado.
Tabla rápida de decisión
| Condición | Se favorece el torneado en duro cuando… | Se favorece el rectificado cuando… |
|---|---|---|
| Tolerancia | El margen dimensional es realista para torno, plato, plaquita y método de medición. | El trabajo exige diezmilésimas de pulgada o precisión micrométrica, y la repetibilidad importa más que reducir montajes. |
| Redondez/coaxialidad | La pieza es corta, rígida y está bien apoyada. | La redondez, coaxialidad o geometría de tipo cojinete es el requisito determinante. |
| Acabado superficial | Se acepta un acabado torneado y la plaquita corta limpiamente. | El acabado fino, bajo Ra o integridad superficial es decisivo. |
| Dureza del material | Las herramientas CBN o cerámicas encajan con la dureza y el comportamiento del material. | Calor, conicidad o desgaste de plaquita hacen inestable el torneado en duro. |
| Geometría | La pieza es accesible y no demasiado flexible. | La geometría larga, delgada, interrumpida o propensa a deformarse domina el resultado. |
| Equipos | Hay un centro de torneado rígido y el rectificado es el cuello de botella. | Hay un proceso capaz de rectificado/bruñido que garantiza la tolerancia final. |
El límite del proceso en una frase
El torneado en duro sustituye bien al rectificado si cumple directamente el requisito final; pasa a ser preacabado si aún se necesita rectificado o bruñido para garantizar medida, redondez o acabado.
Qué deben controlar el torneado en duro y el rectificado
Ambos procesos pueden acabar material endurecido, pero lo controlan de forma distinta. El torneado en duro arranca material con un solo filo. El rectificado utiliza una muela abrasiva y numerosos puntos de corte para retirar virutas mucho menores. Esta diferencia cambia los riesgos.
Torneado en duro de acero endurecido
El torneado en duro suele referirse a aceros endurecidos, a menudo por encima de la zona media de los 40 HRC y habitualmente cerca de la parte alta de los 50 HRC, con plaquitas CBN, PCBN, cerámicas u otras para materiales duros. Es útil si el torno mantiene rigidez, el corte está controlado y se evitan conicidad, vibraciones y deriva térmica.
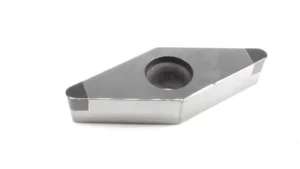
El torneado en duro puede ser muy capaz. Se tornean aceros para moldes y rodamientos, 4140 endurecido, 440C, D2, A2, H13 y otros aceros para herramientas con utillaje y montaje correctos. Pero la capacidad no garantiza el proceso. Importan filo, portaherramientas, plato, estado de máquina, apoyo y momento de medición.
El rectificado como acabado de precisión
El rectificado es más lento en muchos casos, pero está diseñado para acabado preciso. Rectificado cilíndrico, sin centros, interior, en torno, bruñido y lapeado existen porque algunas piezas requieren más de lo que una superficie torneada puede garantizar.
El rectificado suele ser la solución práctica para redondez estricta, acabado fino, geometrías tratadas térmicamente difíciles y piezas donde ya controla el resultado final. Puede ser la única ruta razonable si el plano exige una tolerancia que un montaje de torno normal no mantiene con confianza.
Por qué comparar según el requisito final y no el nombre del proceso
La pregunta no es si el torneado en duro puede mecanizar acero endurecido: puede. Lo importante es si este montaje puede cumplir repetidamente el requisito final de esta pieza.
Si la pieza solo necesita un diámetro exterior endurecido limpio con tolerancia razonable, el torneado en duro puede ser la mejor ruta. Si exige coaxialidad, redondez o acabado extremos, puede seguir necesitando rectificado tras una pasada de torneado satisfactoria.
Cuándo conviene el torneado en duro
El torneado en duro es más eficaz con condiciones controladas y piezas que no exigen precisión de rectificadora.
La tolerancia es realista para la máquina
Un centro rígido puede mantener muy buenas tolerancias, pero todo el sistema debe repetir: husillo, plato, torreta, portaherramientas, plaquita, estado térmico y medición. Los profesionales suelen considerar tolerancias inferiores a aproximadamente +/-0.0004 pulgadas como señal para evaluar el rectificado. No es una norma formal, sino una advertencia práctica útil.
Si la tolerancia es estrecha pero no extrema, el torneado en duro puede funcionar bien. Si se mide en micras e incluye redondez o coaxialidad, hay que revisar más a fondo el proceso antes de prometer producción solo por torneado.
El montaje es rígido y térmicamente estable
El torneado en duro exige rigidez. Importan voladizo corto, amarre firme, buen apoyo, portaherramientas estable y calor controlado. Una pequeña corrección de herramienta no siempre produce la misma corrección en la pieza, especialmente con calor, conicidad y flexión.
Por eso el diámetro junto al plato suele ser más fiable que el del extremo flexible. La pieza puede cortarse de forma distinta cerca del husillo y en el extremo sin apoyo. Si compensar conicidad, dar pasadas sin nueva penetración o controlar el momento térmico son los medios principales para lograr la medida, el proceso ya está cerca de su límite.
Las herramientas CBN o cerámicas encajan con material y dureza
El torneado en duro necesita herramientas adaptadas al material. Las plaquitas CBN son comunes en torneado en duro porque mecanizan aceros endurecidos que castigarían al metal duro convencional. Las plaquitas cerámicas pueden ser más económicas en ciertos rangos de dureza o aplicaciones. La elección depende de dureza, composición, cortes interrumpidos, acabado y coste.
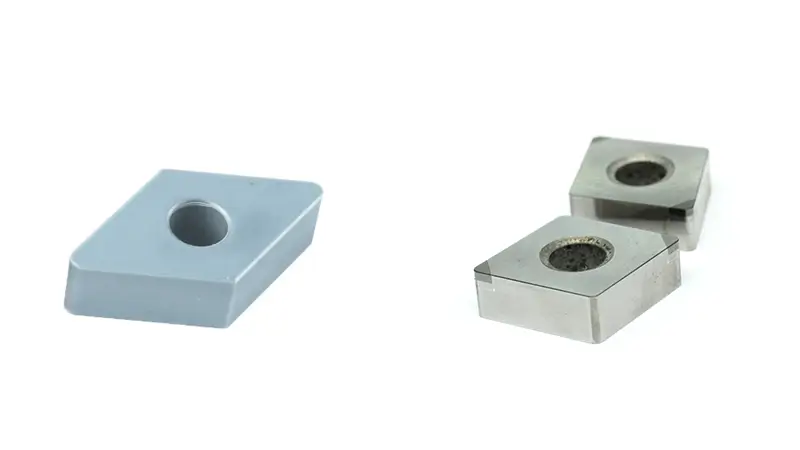
El CBN no está limitado automáticamente a un único umbral de dureza. Los testimonios de talleres muestran CBN cerca de la parte alta de los 50 HRC y a veces por debajo, especialmente en aceros para herramientas y moldes. Pero si el material no es suficientemente duro o la economía no justifica CBN, puede convenir la cerámica.
El tiempo de ciclo o reducir montajes importa más que una redondez extrema
El torneado en duro reduce la manipulación. La pieza puede acabarse en el mismo tipo de máquina de operaciones anteriores, sin pasar a una rectificadora. Esto puede reducir plazo, cambios de utillaje, trabajo en curso y complejidad de preparación.
La ventaja importa si el requisito final lo permite. Si se rectifica por costumbre, el torneado en duro puede sustituirlo. Si el rectificado responde a exigencias estrictas de redondez o acabado, no debe sustituirse a la ligera.
Cuándo es más seguro el rectificado
Se prefiere rectificar cuando el requisito final supera lo que el montaje de torneado controla con confianza.
Tolerancias muy estrechas de medida, redondez o coaxialidad
Redondez y coaxialidad no equivalen a mantener un diámetro. Un torno puede lograr la medida y aun así tener dificultades para garantizar redondez, concentricidad y repetibilidad micrométricas. Un plato hidráulico o de accionamiento motorizado estándar puede no repetir lo suficiente.
Si el plano exige geometría muy estricta, el rectificado o bruñido suelen definir el proceso final. El torneado en duro puede preparar la pieza, pero el rectificado garantiza el resultado final.
Requisitos de acabado fino o integridad superficial
Un acabado torneado en duro puede ser excelente, pero su textura difiere del rectificado o bruñido. Si predominan Ra, sellado, contacto de cojinete, tribología o uniformidad visual, rectificar o bruñir puede ser más predecible.
El torneado en duro también debe controlar calor y estado del filo. Plaquitas desgastadas, radio incorrecto, mala formación de viruta o deriva térmica pueden generar variaciones de acabado inaceptables en precisión.
Piezas largas, delgadas, interrumpidas o sensibles al calor
Las piezas largas y delgadas flexionan. Los cortes interrumpidos golpean la plaquita. Las piezas sensibles al calor varían durante corte y medición. Esto no excluye automáticamente el torneado en duro, pero aumenta el riesgo.
Cuándo puede ser más económica la cerámica
La cerámica puede ser más económica si material y dureza encajan. Si realiza el trabajo de forma fiable, una plaquita CBN mucho más cara puede no tener sentido. Esto ocurre especialmente si la dureza no exige CBN o la pieza no justifica su uso.
Cuándo considerar plaquitas CBN macizas
Las plaquitas CBN macizas o las variantes íntegramente de CBN se justifican cuando vida útil, resistencia del filo, construcción o condiciones severas compensan el coste. No son la respuesta predeterminada. Para muchos trabajos, las plaquitas con punta CBN soldada, la cerámica u otros grados son más prácticos.
Use el término CBN macizo con precisión. Corresponde a la selección de herramienta y aplicación, no a una palabra clave que deba forzarse en cada decisión.
Por qué no copiar velocidades y avances a ciegas
Los parámetros dependen del material, dureza, grado, preparación del filo, profundidad, radio, interrupciones y rigidez. Los ejemplos prácticos ayudan a entender el proceso, pero no son recetas universales.
Si cambia el montaje, cambian los valores. Copiar avance o velocidad sin las mismas condiciones de pieza, plaquita y máquina puede causar vibración, rotura, conicidad o mal acabado.
Tornear en duro antes de rectificar: la ruta híbrida que necesitan muchas piezas
Torneado en duro y rectificado no tienen por qué oponerse. Muchas piezas necesitan ambos.
Desbastar con sobrematerial antes del tratamiento térmico
El proceso suele empezar con desbaste antes del tratamiento térmico. Se retira material dejando reserva para deformación y acabado. Si el tratamiento mueve la pieza, debe quedar material suficiente para corregir la geometría.
Torneado en duro ligero tras el tratamiento térmico
Tras el tratamiento, el torneado en duro acerca la pieza a la medida final. Puede reducir tiempo de rectificado, mejorar uniformidad antes de subcontratar o preparar mejor el acabado. La pasada debe ser ligera y controlada, sin intentar retirar demasiado material de una pieza deformada.
Dejar el estado correcto para rectificar o bruñir
Si después se rectifica o bruñe, el torneado en duro debe dejar sobrematerial correcto y superficie estable. Muy poco puede impedir corregir toda la superficie; demasiado ralentiza y puede sobrecargar el proceso abrasivo.
Dejar que el responsable del proceso final defina el sobrematerial
Si un especialista en rectificado, bruñido o lapeado garantiza la tolerancia final, pregunte qué sobrematerial y superficie necesita. Así se evita una pieza técnicamente «cercana», pero inadecuada para el proceso final.
Errores habituales al elegir entre torneado en duro y rectificado
Los mayores errores ocurren antes de arrancar la máquina.
Prometer tolerancia de rectificado con solo torneado
Algunos presupuestos suponen que un torno cumple tolerancias de rectificado sin máquina, plato, plaquita, metrología y validación adecuados. Esto presiona al operario y aumenta el riesgo de rechazo.
Ignorar conicidad y deriva térmica
La conicidad y el calor pueden hacer impredecible el torneado en duro. Si la medida cambia al enfriarse o el extremo corta distinto que junto al plato, ajustar solo correctores puede no bastar.
Elegir CBN por su imagen, no por necesidad del trabajo
El CBN es potente, pero no siempre la opción económica correcta. Si basta la cerámica o sigue siendo necesario rectificar, comprar una plaquita más cara puede no resolver el problema real.
Tratar ejemplos de parámetros como universales
Los ejemplos prácticos muestran el razonamiento. Deben orientar preguntas sobre dureza, plaquita, corte seco o húmedo, interrupciones, rigidez y acabado objetivo. No deben copiarse sin contexto.
Lista práctica para elegir el proceso
Use esta lista antes de decidir.
| Pregunta | Si sí | Si no |
|---|---|---|
| ¿El torno repite la tolerancia tras estabilizarse térmicamente? | El torneado en duro puede ser viable. | Considerar rectificado/bruñido o una ruta híbrida. |
| ¿Las exigencias de redondez/coaxialidad son moderadas? | El torneado en duro sigue siendo opción final. | El rectificado probablemente sea más seguro. |
| ¿La pieza es corta, rígida y está bien apoyada? | El riesgo de torneado es menor. | Prever flexión, conicidad o deriva dimensional. |
| ¿Material y dureza son adecuados para CBN o cerámica? | Probar torneado en duro con parámetros controlados. | Reconsiderar herramientas o proceso de acabado. |
| ¿El corte es continuo o están controladas las interrupciones? | La vida de la plaquita es más predecible. | Precaución: el torneado en duro interrumpido exige estrategia específica. |
| ¿Hay un proceso de rectificado disponible y probado? | Comparar coste total y riesgo del proceso. | El torneado en duro puede ser necesario, pero debe validarse cuidadosamente. |
| ¿El rectificado/bruñido garantiza la tolerancia final? | Dejar que ese proceso defina el sobrematerial. | El torneado en duro puede acabar directamente si los requisitos lo permiten. |
Conclusión
No hay un ganador único entre torneado en duro y rectificado. El torneado sustituye al rectificado si los requisitos encajan con máquina, plaquita, montaje, comportamiento térmico e inspección. Rectificar sigue siendo más seguro si dominan redondez, coaxialidad, acabado fino o repetibilidad micrométrica.
Un buen plan reconoce los límites: tornear en duro si garantiza el requisito final, rectificar si este lo exige y tornear antes de rectificar si la pieza se beneficia de ambos.
Preguntas frecuentes
¿Puede el torneado en duro sustituir al rectificado?
Sí, pero solo en condiciones adecuadas. Tolerancia, acabado, rigidez de pieza, herramientas y control térmico deben ser realistas para el torneado.
¿El torneado en duro es más barato que el rectificado?
Puede ser más barato si elimina un montaje, acorta el ciclo y cumple el requisito final. Pero plaquitas, rechazos, inspección o retrabajo pueden anular el ahorro y hacerlo más caro.
¿Qué dureza es adecuada para torneado en duro con CBN?
El CBN es habitual en aceros endurecidos, a menudo cerca de la parte alta de los 50 HRC y superiores, sin umbral universal. Importan material, grado, coste y condiciones de corte.
¿El torneado en duro logra el mismo acabado que el rectificado?
A veces cumple el requisito funcional, pero no crea la misma textura que rectificado o bruñido. Si el plano o la función exige esa superficie, puede seguir siendo necesario rectificar.
¿Cuándo rectificar una pieza endurecida tras tornear en duro?
Rectifique después si el torneado no garantiza medida, redondez, coaxialidad, acabado o integridad superficial. Aun así puede reducir sobrematerial y preparar una pasada de rectificado más controlada.