










ESCARIADORES ESCALONADOS DE METAL DURO A MEDIDA
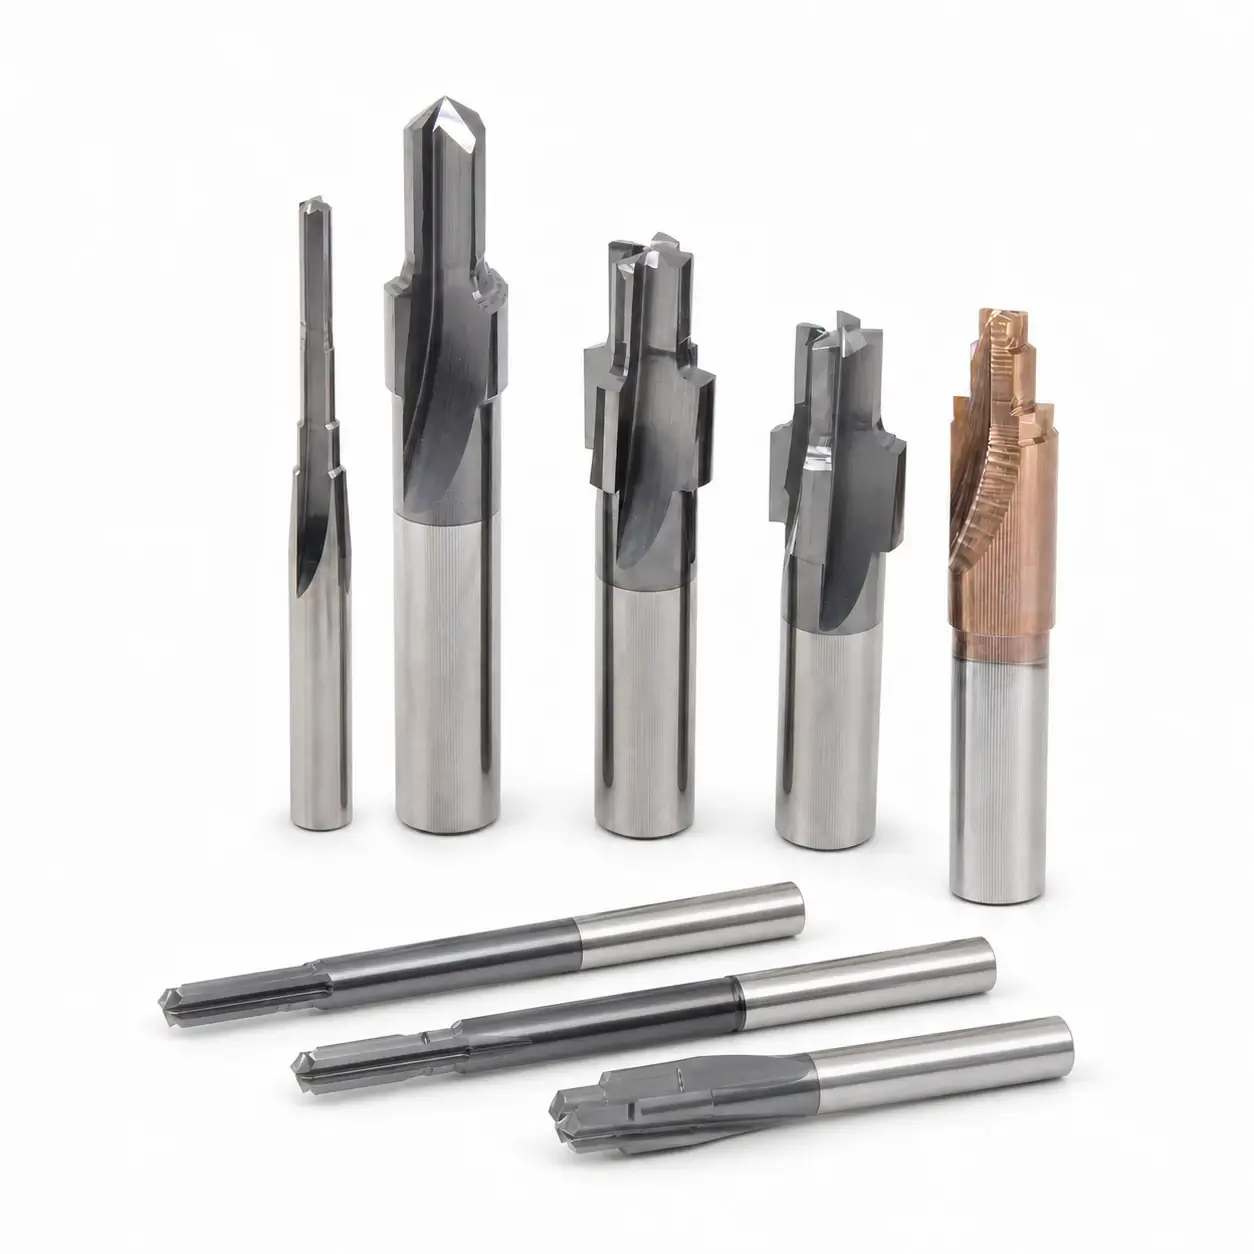
Escariadores escalonados de metal duro diseñados para su agujero y proceso
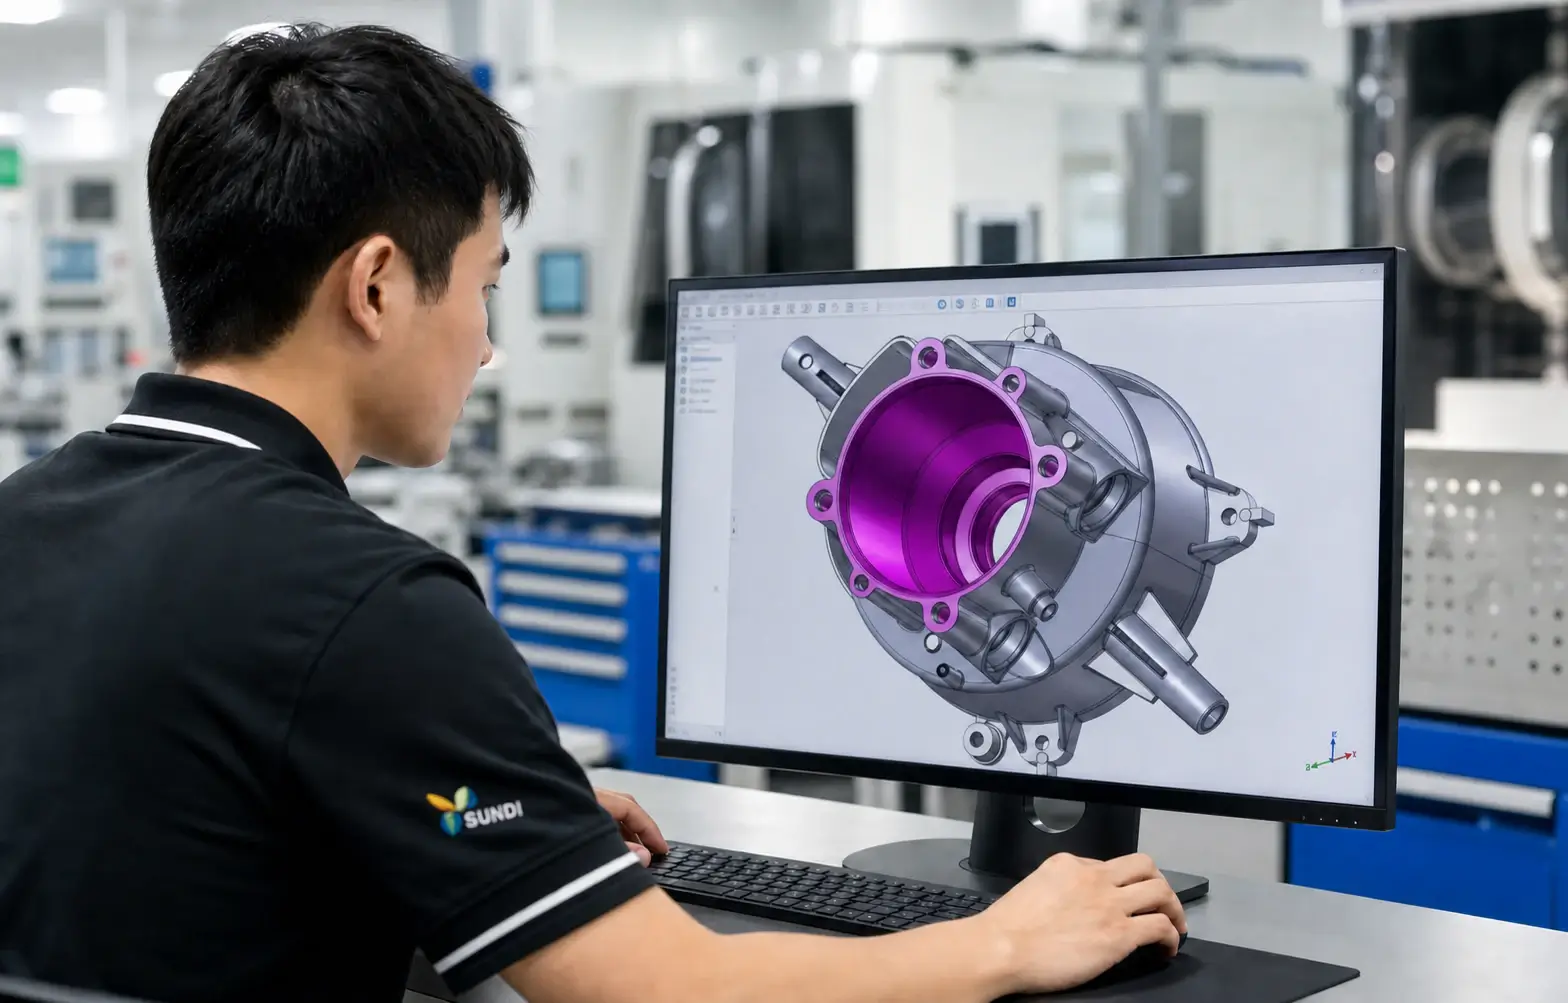
SUNDI desarrolla escariadores escalonados de metal duro a medida a partir del plano y las condiciones reales de corte. Confirmamos cada diámetro final, sobremedida, material, montaje, espacio de la fijación y refrigeración antes de aprobar la especificación.
Por qué el plano de la pieza no basta
El agujero acabado depende de la sobremedida, el montaje de la máquina y la refrigeración, además de las dimensiones del plano.
Para empezar:Envíe el plano, el material, el diámetro previo, los diámetros finales y las tolerancias.
- Revisión confidencial del plano
- Especificación aprobada antes del rectificado
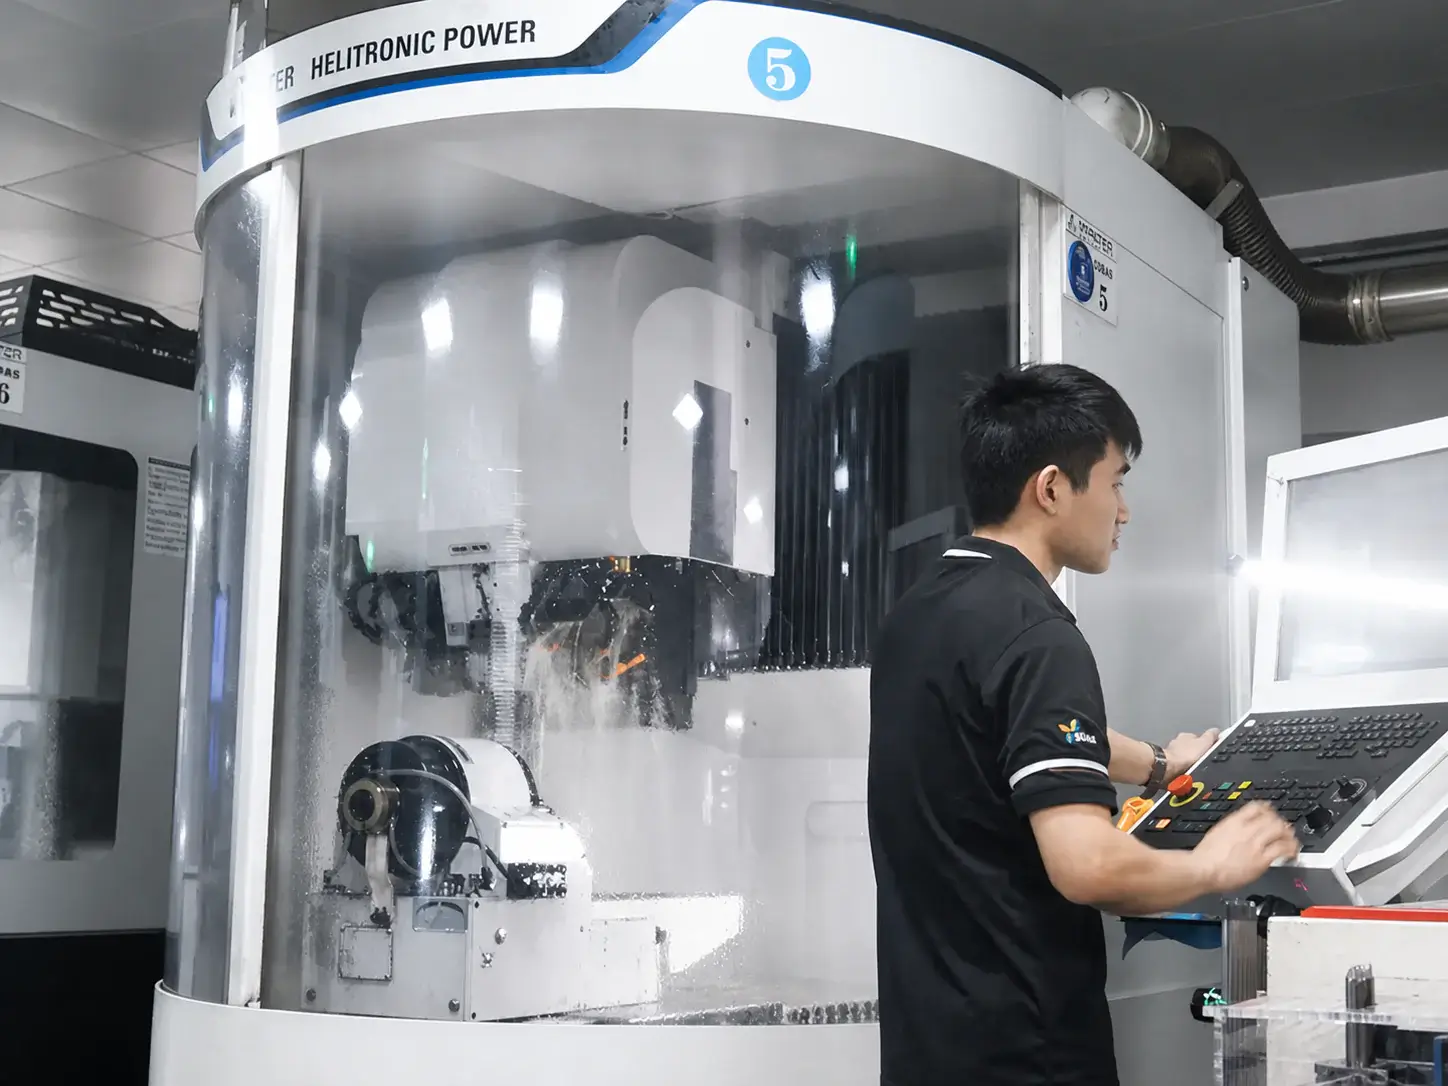
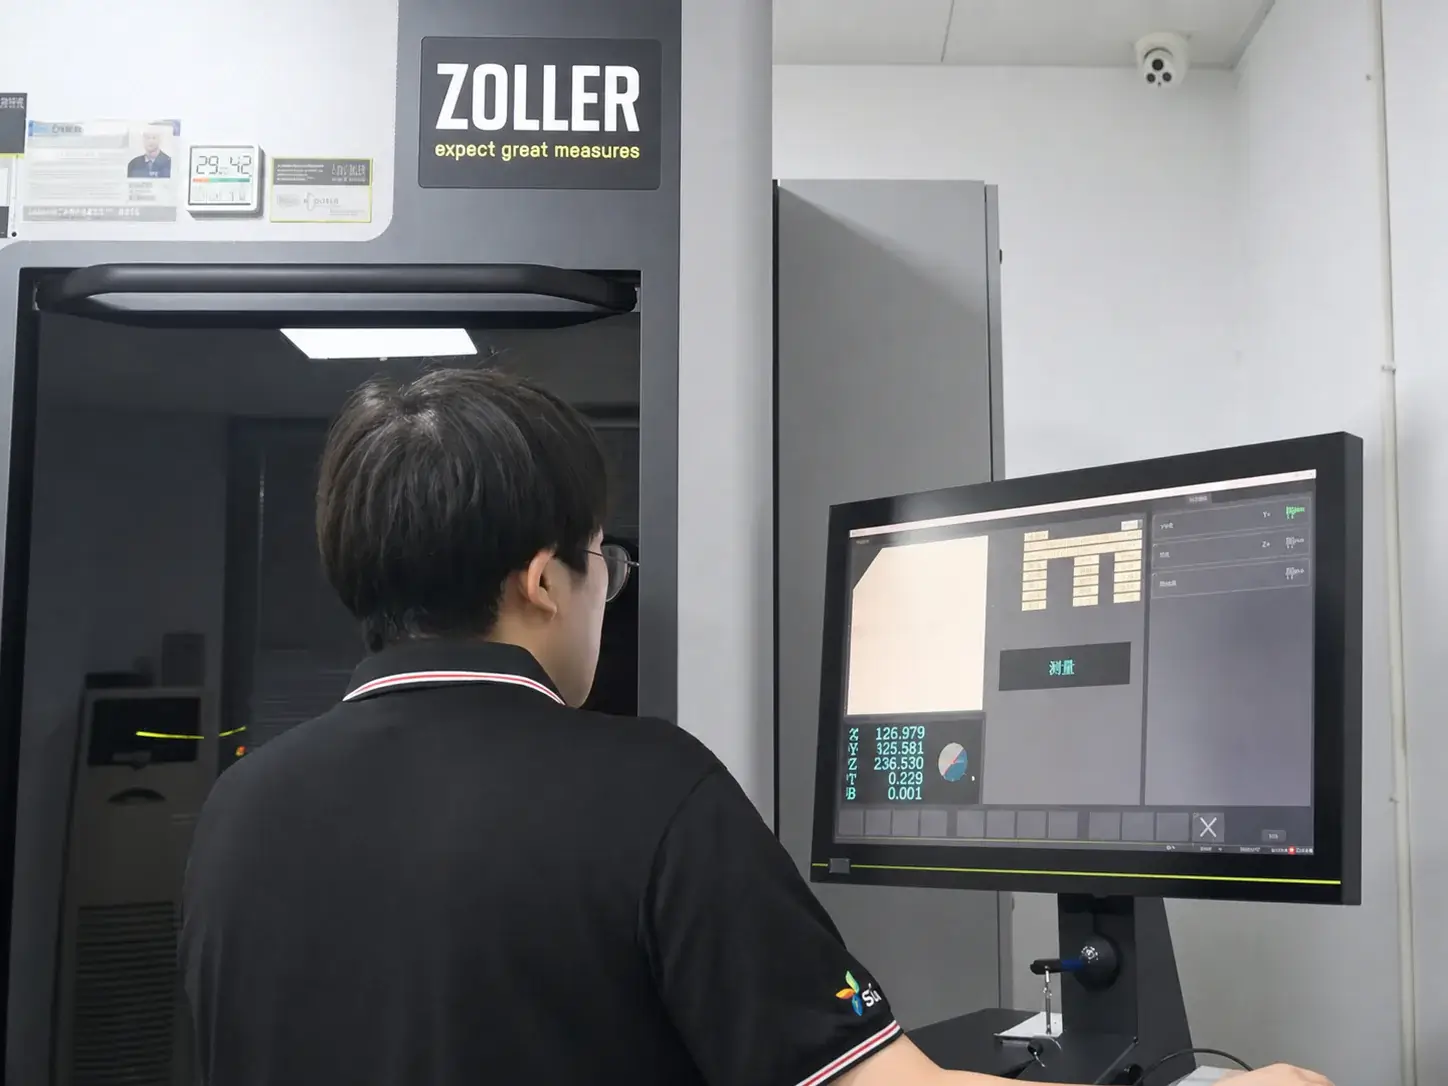
- Rectificado Walter e inspección Zoller
- Informe de inspección incluido
REVISIÓN TÉCNICA ANTES DE FABRICAR
Seis condiciones que comprobamos antes del rectificado
Estas comprobaciones previenen problemas evitables de dimensiones, acabado, espacio y vida útil.
Fijar los requisitos del agujero acabado
Confirmar cada diámetro, tolerancia, acabado y chaflán.
Definir la sobremedida de cada filo
Adaptar cada filo al agujero previo y a la sobremedida.
Comprobar máquina y portaherramientas
Comprobar interfaz del husillo, alcance, excentricidad y espacio disponible.
Comprobar el apoyo de la pieza
Comprobar sujeción, espesor de pared y apoyo alrededor del agujero.
Planificar el flujo de refrigerante y virutas
Adaptar el sentido de los canales y las salidas de refrigerante a la profundidad y la presión.
Definir el plan de prueba e inspección
Acordar parámetros iniciales, método de inspección y objetivo de aceptación.
PRODUCCIÓN Y CONTROL DE CALIDAD
De la especificación aprobada a la geometría rectificada
Comprobamos la preparación del rectificado y fabricamos la geometría crítica de los escalones en equipos Walter.
Preparar el rectificado
Comprobar la pieza en bruto de metal duro, el programa, las muelas y las referencias dimensionales.
Rectificar las geometrías críticas
Rectificar diámetros escalonados, zonas de guía, canales y filos.
CONTROL DE CALIDAD DURANTE Y DESPUÉS DEL RECTIFICADO
Medir durante la producción. Liberar tras la inspección final.
Medimos durante el rectificado, corregimos desviaciones medibles e inspeccionamos de nuevo antes de liberar.
Medir y corregir durante la producción
Comprobar diámetros, longitudes de escalón, excentricidad y geometría especificada antes de finalizar.
Inspección final y liberación
Registrar los resultados especificados y liberar la herramienta solo tras superar la inspección.
PRESUPUESTO DE ESCARIADOR ESCALONADO A MEDIDA
Empezar por el plano de su pieza
Envíe plano, material, tolerancia y objetivo de producción. Revisaremos la geometría escalonada y las condiciones de máquina antes de presupuestar.
Los planos y archivos enviados se tratan como información confidencial del proyecto.
ASISTENCIA DE APLICACIÓN Y VALOR VERIFICADO
Asistencia desde la primera prueba hasta la producción estable
Si cambia el rendimiento, comprobamos el agujero, la vida útil y el proceso.
Validar el resultado del agujero
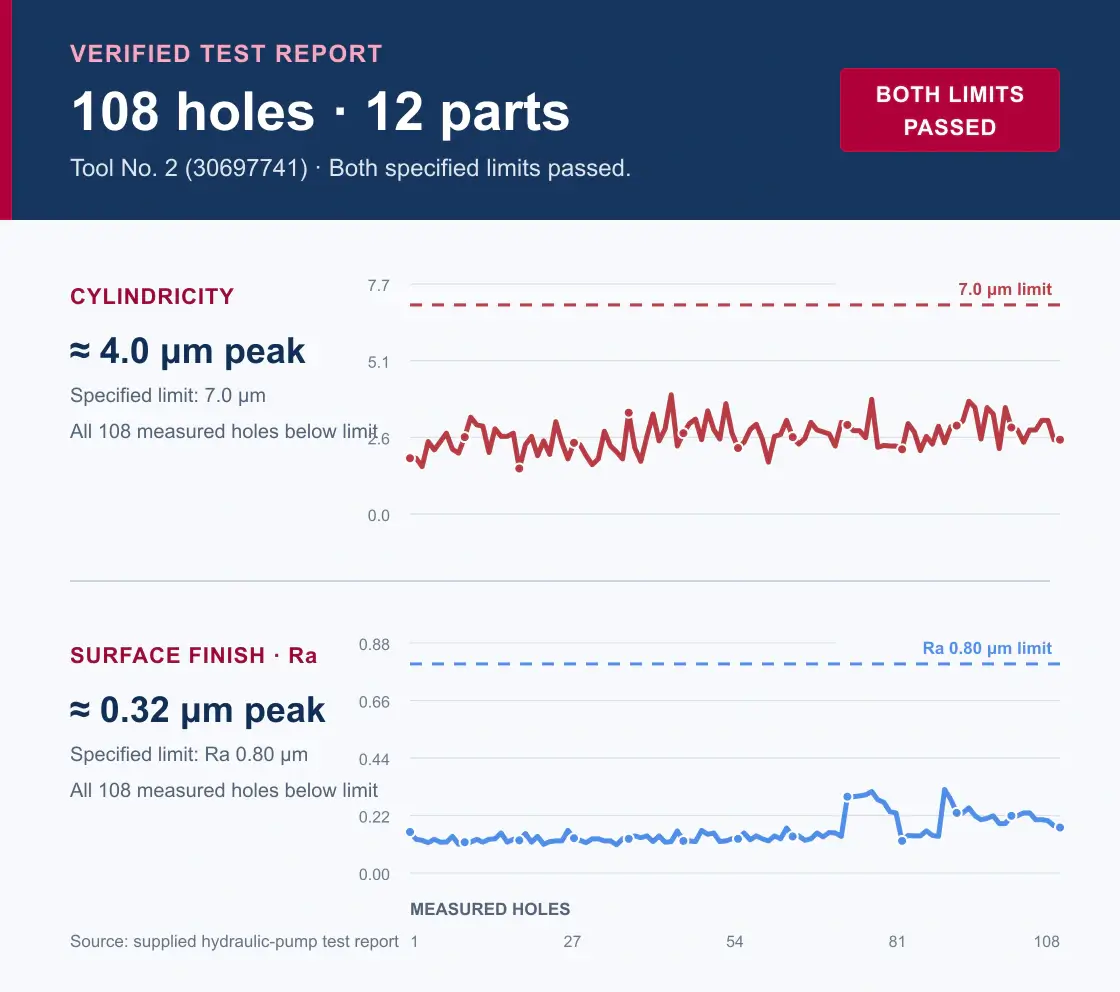
Comprobar diámetros, relaciones entre escalones y acabado superficial.
Medir la vida útil en piezas conformes
Contar las piezas conformes hasta el límite acordado de desgaste o reafilado.
Diagnosticar y corregir
Comprobar filo, excentricidad, portaherramientas, fijación, refrigeración y parámetros.
Confirmar el valor en producción
Comparar calidad del agujero, vida útil en piezas conformes y coste por pieza conforme.
Gama de materiales
Adaptar metal duro, revestimiento y refrigeración al material y a las condiciones de corte.
Fundición
Agujeros de componentes de motores, bombas, sistemas hidráulicos y equipos industriales.
Acero
Adaptar calidad, revestimiento y refrigeración a la dureza y la sobremedida.
Aleaciones de aluminio seleccionadas
Utilizar metal duro según la aplicación; evaluar PCD para aleaciones abrasivas o con alto contenido de silicio.
ASISTENCIA DE APLICACIÓN · VERIFICADA EN PRODUCCIÓN
De la primera prueba a la producción estable
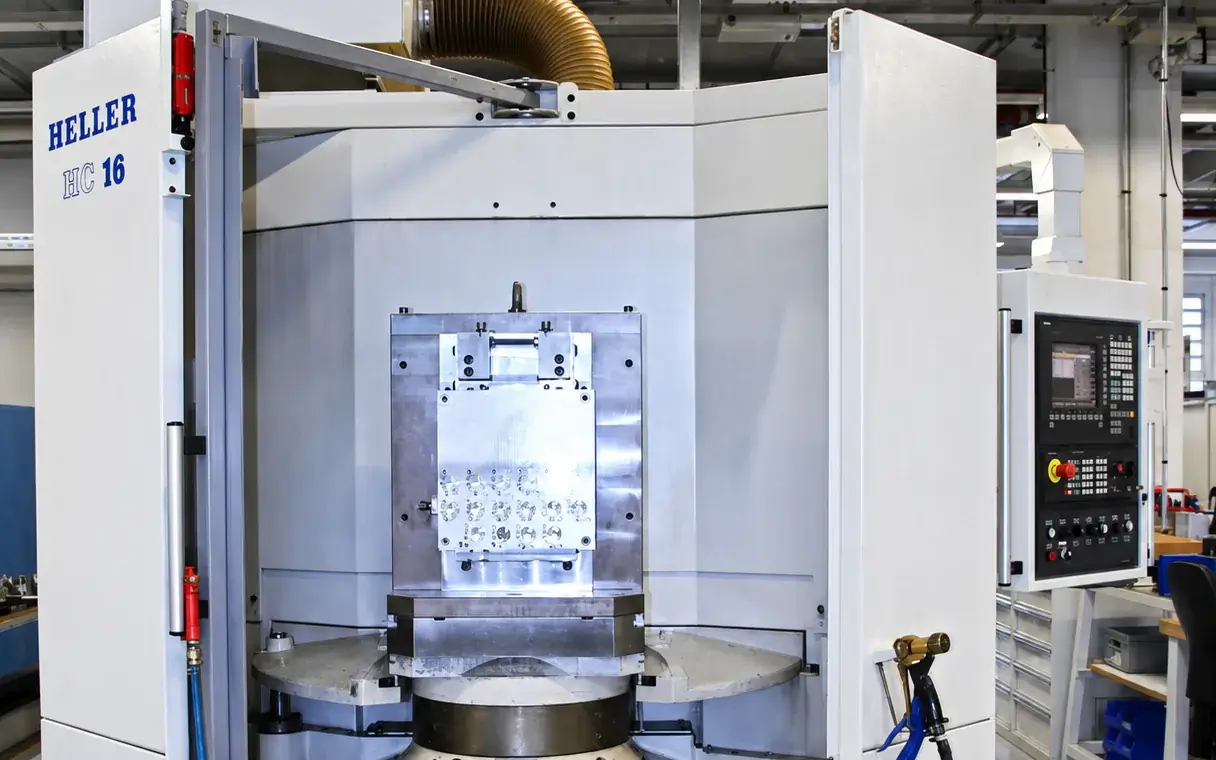
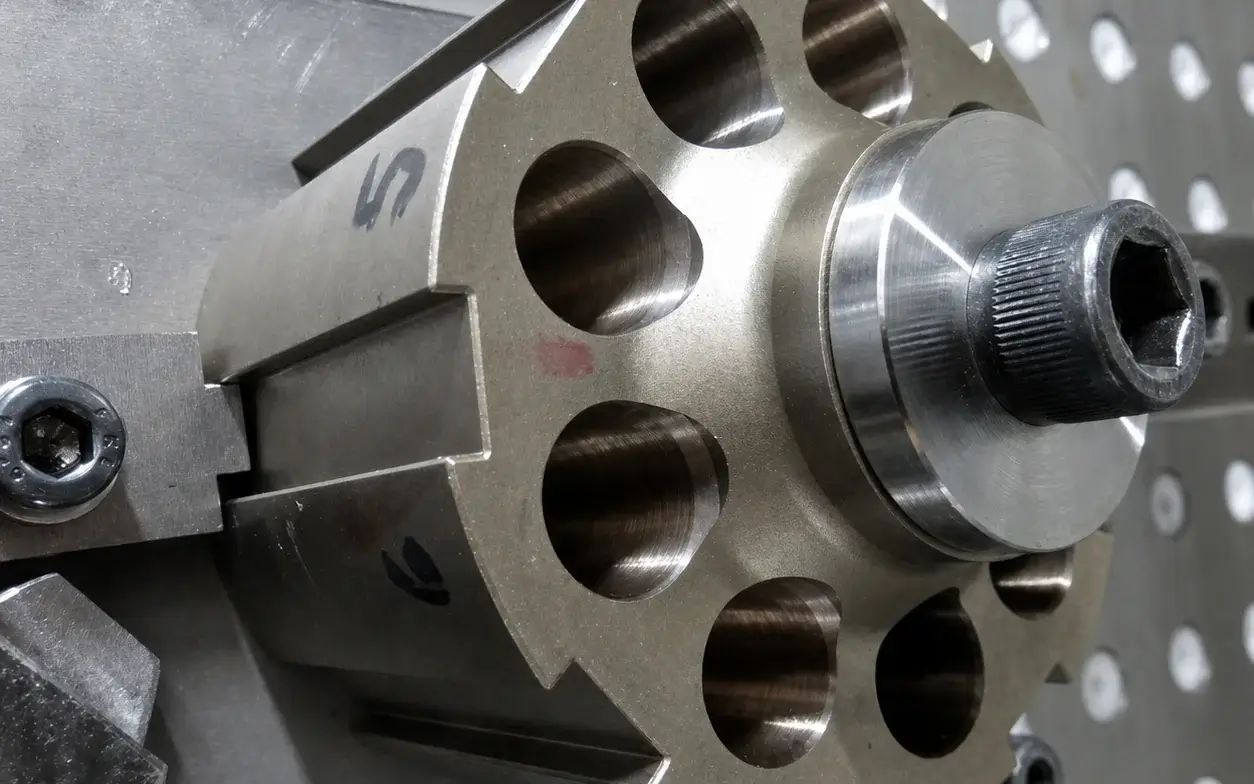
Apoyamos la validación en máquina, revisamos los resultados y acordamos los ajustes necesarios. Esta aplicación de bomba hidráulica es un ejemplo verificado.
INICIAR LA REVISIÓN TÉCNICA
Enviar plano y condiciones de producción
Incluya material, dimensiones finales, sobremedida por escalón, tolerancia, máquina, fijación, refrigeración y ciclo objetivo.
Los planos y archivos enviados se tratan como información confidencial del proyecto.