

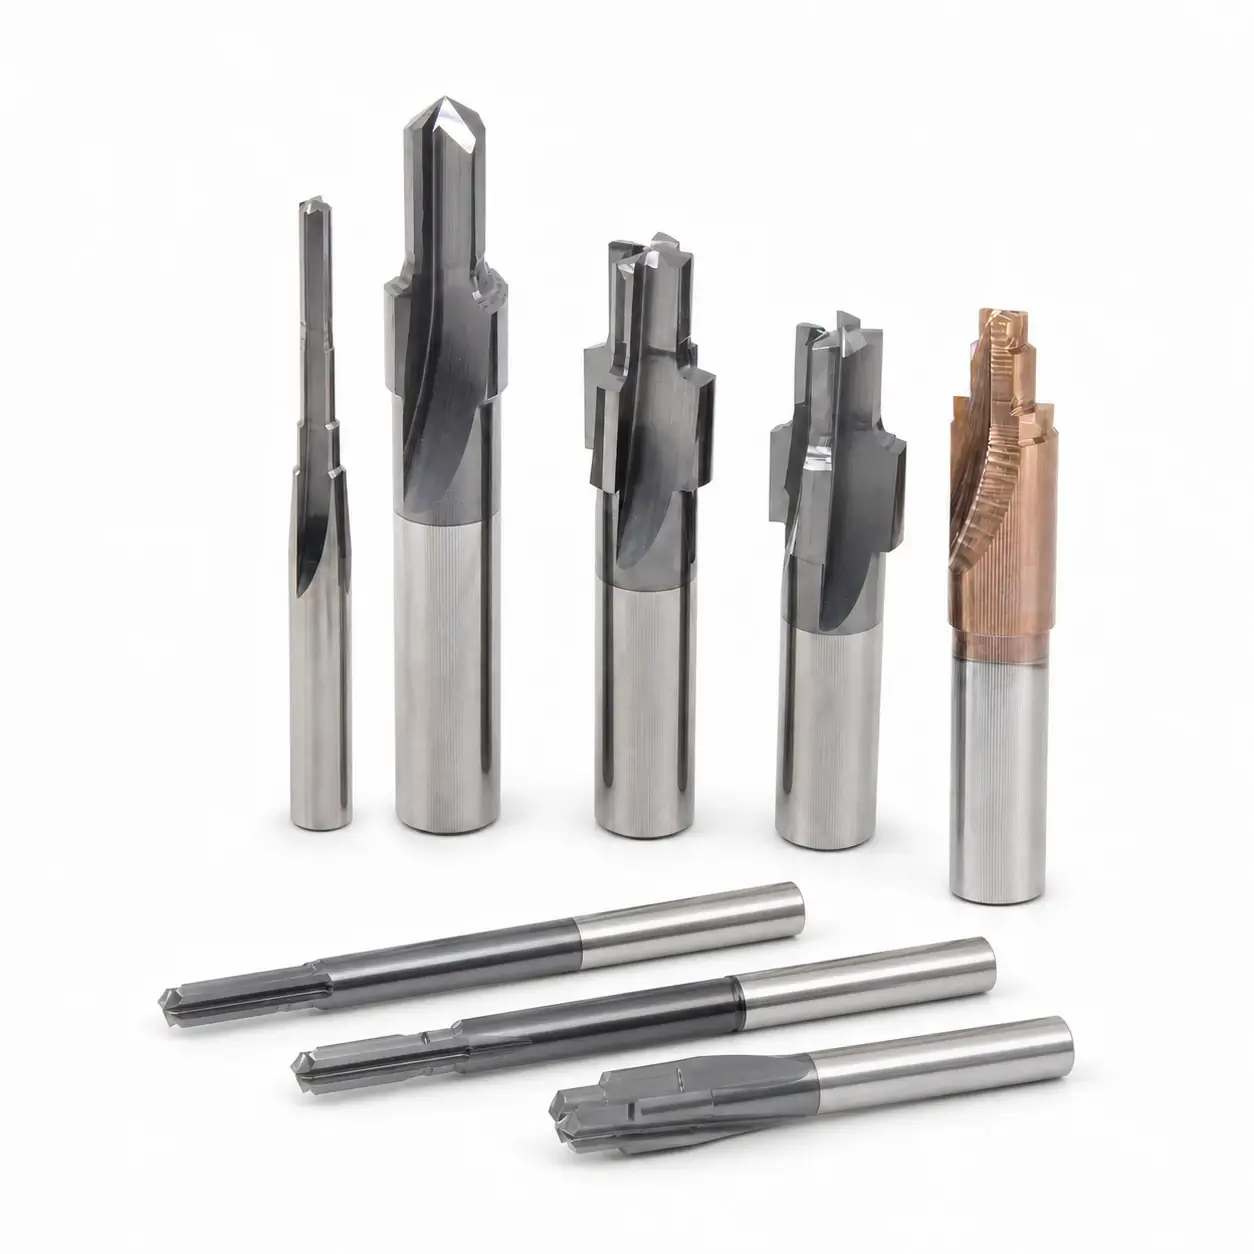
ALÉSOIRS ÉTAGÉS CARBURE SUR MESURE
Alésoirs étagés carbure conçus pour votre alésage et votre procédé
SUNDI développe des alésoirs étagés carbure sur mesure à partir du plan de pièce et des conditions réelles de coupe. Nous confirmons chaque diamètre fini, surépaisseur, matériau, montage machine, dégagement et arrosage avant de libérer la spécification.
Pourquoi le plan de pièce ne suffit pas
L’alésage fini dépend de la surépaisseur, du montage machine et de l’arrosage, au-delà des dimensions du plan.
Pour commencer :Envoyez le plan, le matériau, le diamètre de l’avant-trou, les diamètres finis et les tolérances.
- Étude confidentielle du plan
- Spécification approuvée avant rectification
- Rectification Walter et contrôle Zoller
- Rapport de contrôle fourni
ÉTUDE TECHNIQUE AVANT PRODUCTION
Six conditions vérifiées avant rectification
Ces contrôles préviennent les problèmes évitables de dimensions, de finition, de dégagement et de durée de vie.
Fixer les exigences de l’alésage fini
Confirmer chaque diamètre, tolérance, état de surface et chanfrein.
Définir la surépaisseur de chaque arête
Adapter chaque arête à l’avant-trou et à la surépaisseur.
Vérifier la machine et le porte-outil
Vérifier l’interface de broche, la portée, le faux-rond et les dégagements disponibles.
Vérifier le soutien de la pièce
Vérifier le serrage, l’épaisseur de paroi et le soutien autour du trou.
Planifier le flux de fluide et de copeaux
Adapter le sens des goujures et les sorties de fluide à la profondeur et à la pression.
Définir le plan d’essai et de contrôle
Convenir des paramètres initiaux, de la méthode de contrôle et de l’objectif d’acceptation.
PRODUCTION ET CONTRÔLE QUALITÉ
De la spécification approuvée à la géométrie rectifiée
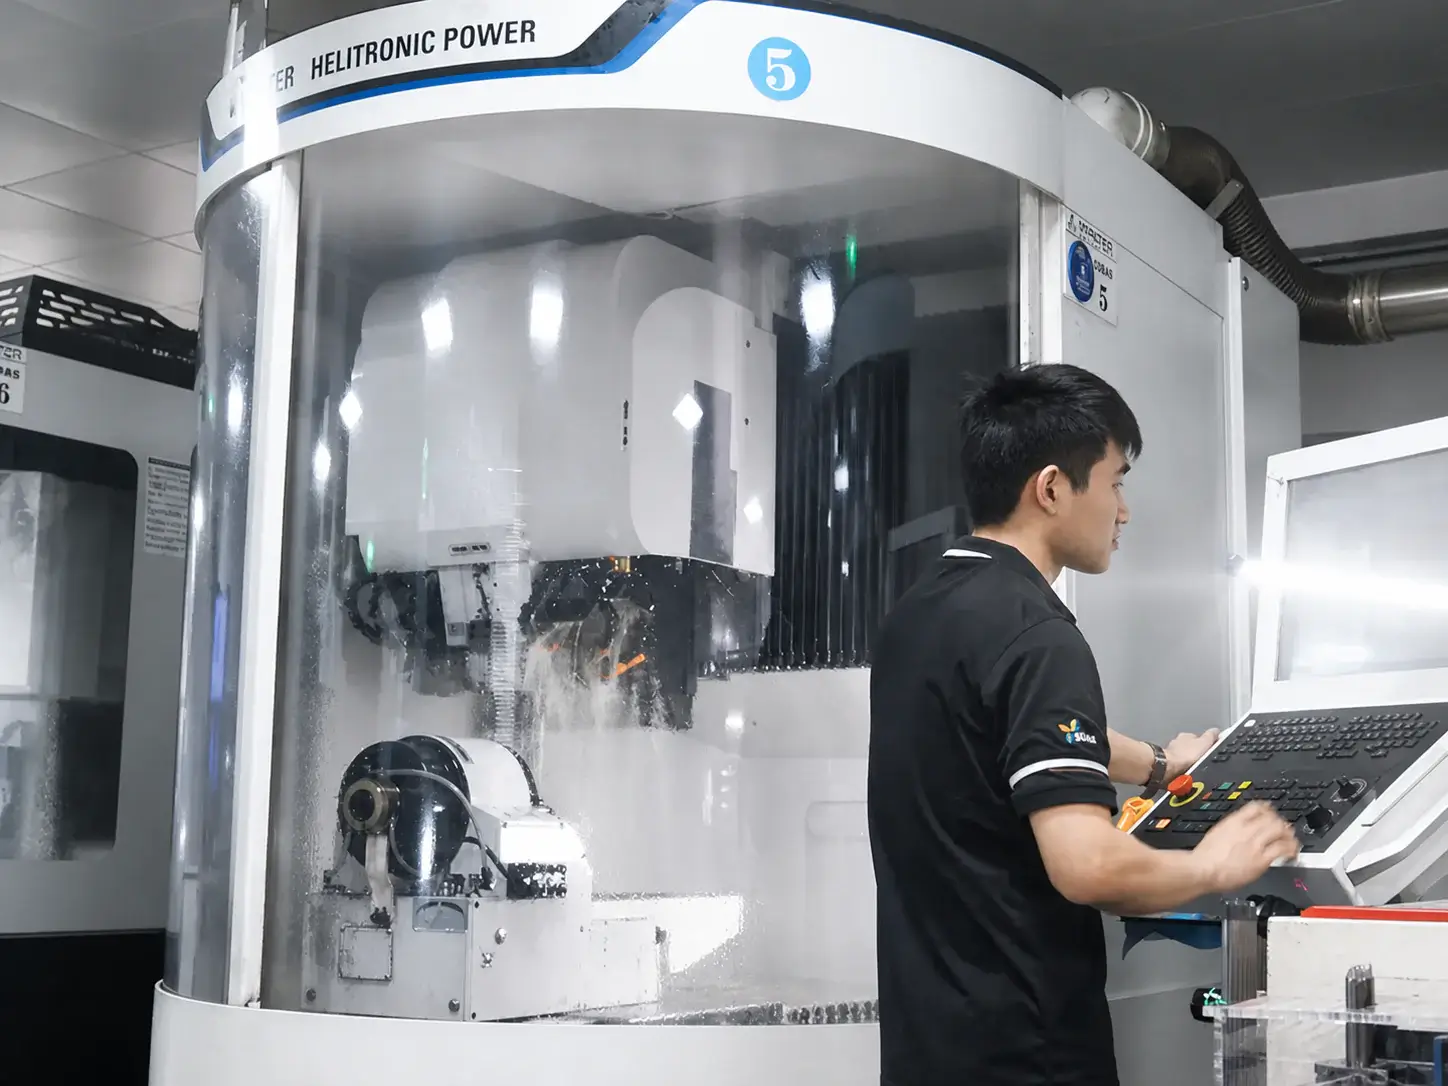
Nous vérifions le montage de rectification, puis réalisons les géométries critiques des étages sur des machines Walter.
Préparer la rectification
Vérifier l’ébauche carbure, le programme, les meules et les références dimensionnelles.
Rectifier les géométries critiques
Rectifier les diamètres étagés, les zones de guidage, les goujures et les arêtes.
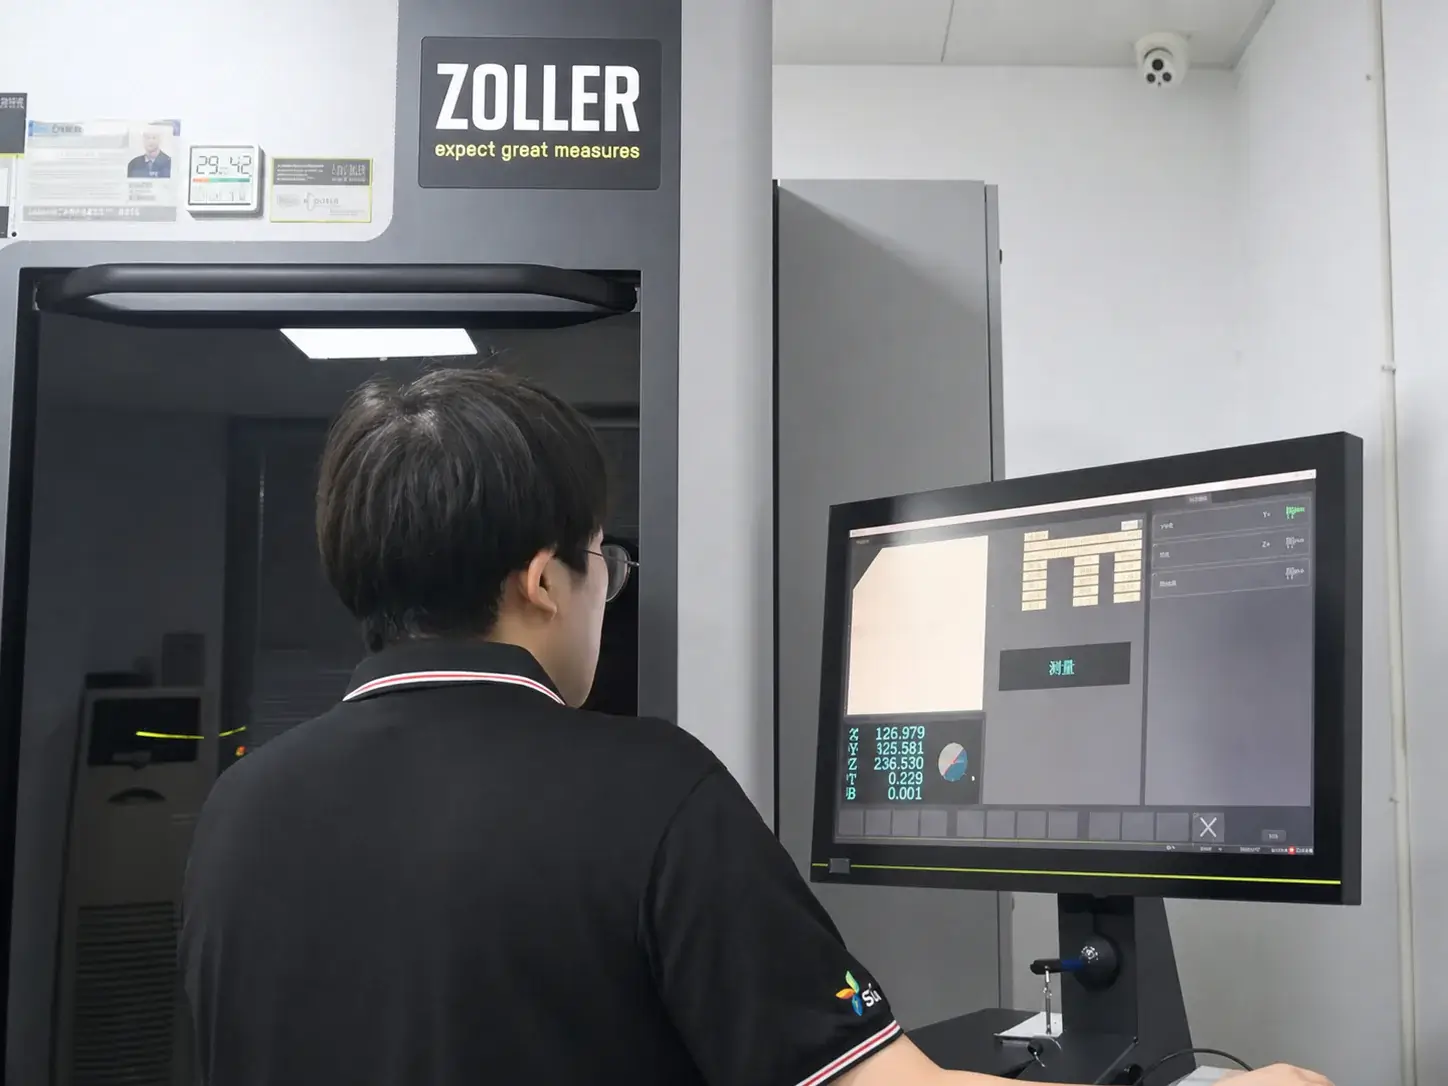
CONTRÔLE QUALITÉ PENDANT ET APRÈS RECTIFICATION
Mesurer en production. Libérer après contrôle final.
Nous mesurons pendant la rectification, corrigeons les écarts mesurables et contrôlons à nouveau avant libération.
Mesurer et corriger en production
Contrôler les diamètres, longueurs d’étage, faux-rond et géométrie spécifiée avant achèvement.
Contrôle final et libération
Consigner les résultats spécifiés et libérer l’outil uniquement après validation du contrôle.
DEVIS D’ALÉSOIR ÉTAGÉ SUR MESURE
Commencer par votre plan de pièce
Envoyez le plan, le matériau, la tolérance et l’objectif de production. Nous étudierons la géométrie étagée et les conditions machine avant devis.
Les plans et fichiers transmis sont traités comme des informations confidentielles du projet.
ASSISTANCE APPLICATION ET VALEUR VÉRIFIÉE
Accompagnement du premier essai à la production stable
En cas de changement de performance, nous vérifions l’alésage, la durée de vie et le procédé.
Qualifier le résultat d’alésage
Contrôler les diamètres, les relations entre étages et l’état de surface.
Mesurer la durée de vie en pièces conformes
Compter les pièces conformes jusqu’à la limite convenue d’usure ou de réaffûtage.
Diagnostiquer et corriger
Vérifier l’arête, le faux-rond, le porte-outil, le montage, l’arrosage et les paramètres.
Confirmer la valeur en production
Comparer la qualité d’alésage, la durée de vie en pièces conformes et le coût par pièce conforme.
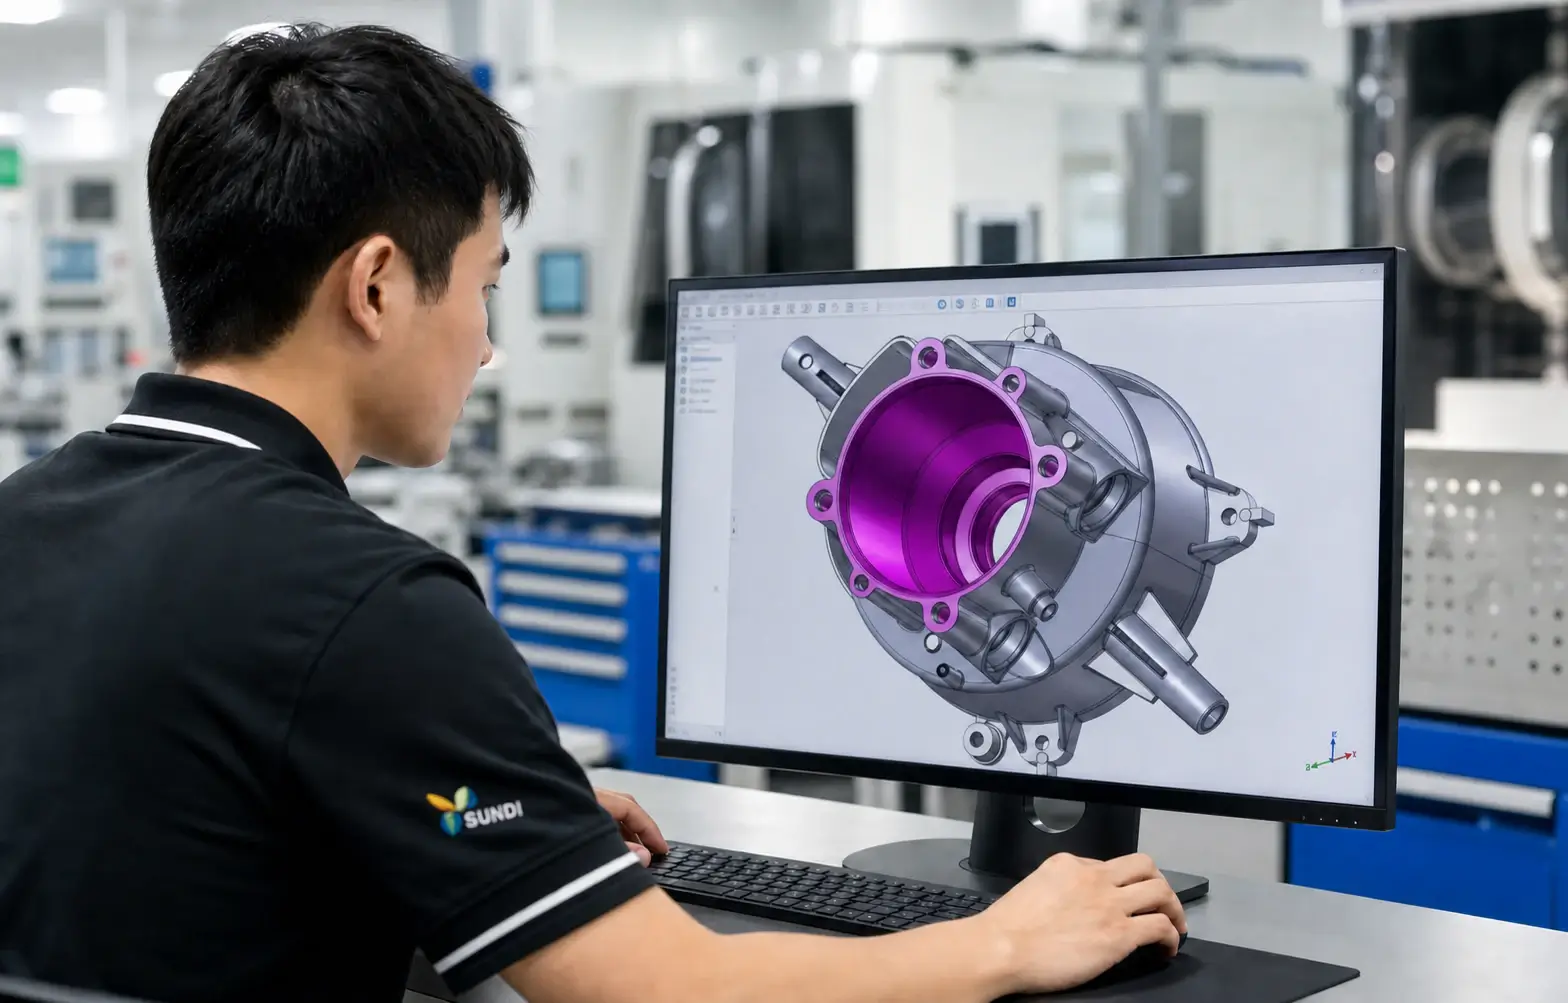
Gamme de matériaux
Adapter le carbure, le revêtement et l’arrosage au matériau et aux conditions de coupe.
Fonte
Alésages de composants de moteurs, pompes, systèmes hydrauliques et équipements industriels.
Acier
Adapter la nuance, le revêtement et l’arrosage à la dureté et à la surépaisseur.
Certains alliages d’aluminium
Utiliser le carbure selon l’application ; évaluer le PCD pour les nuances abrasives ou riches en silicium.
ASSISTANCE APPLICATION · VÉRIFIÉE EN PRODUCTION
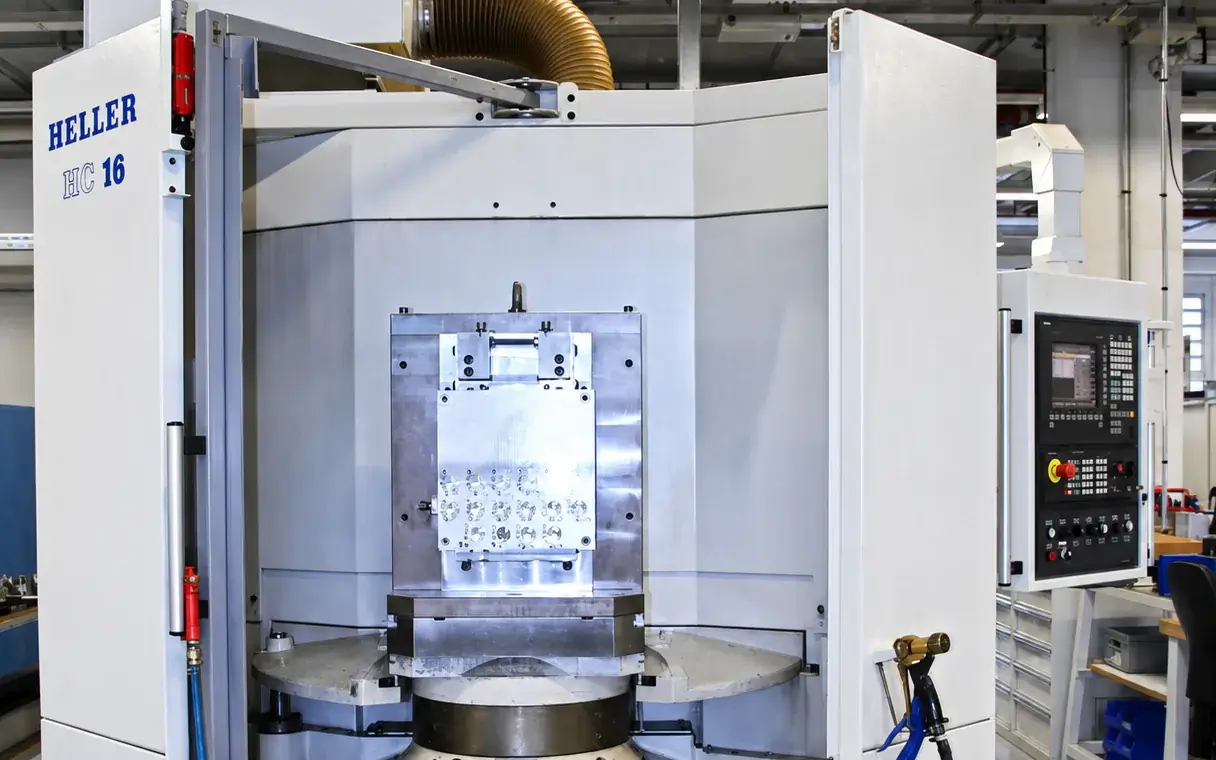
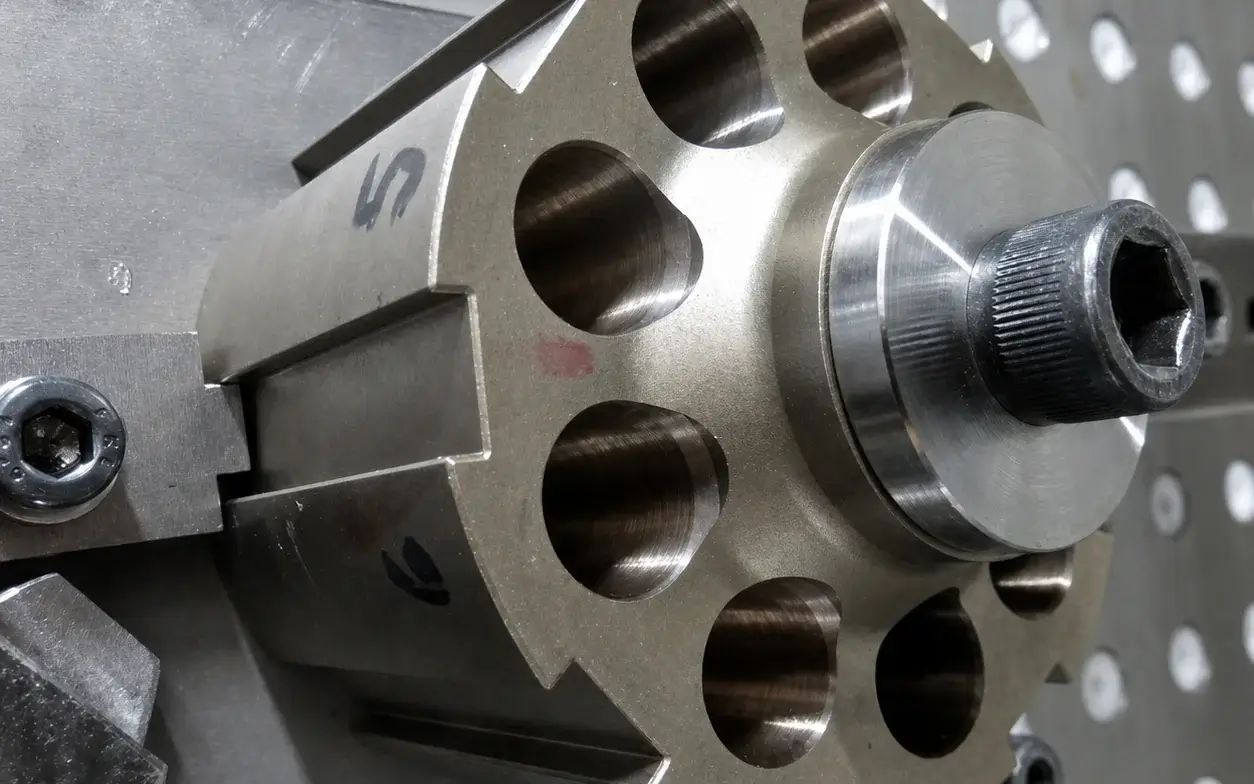
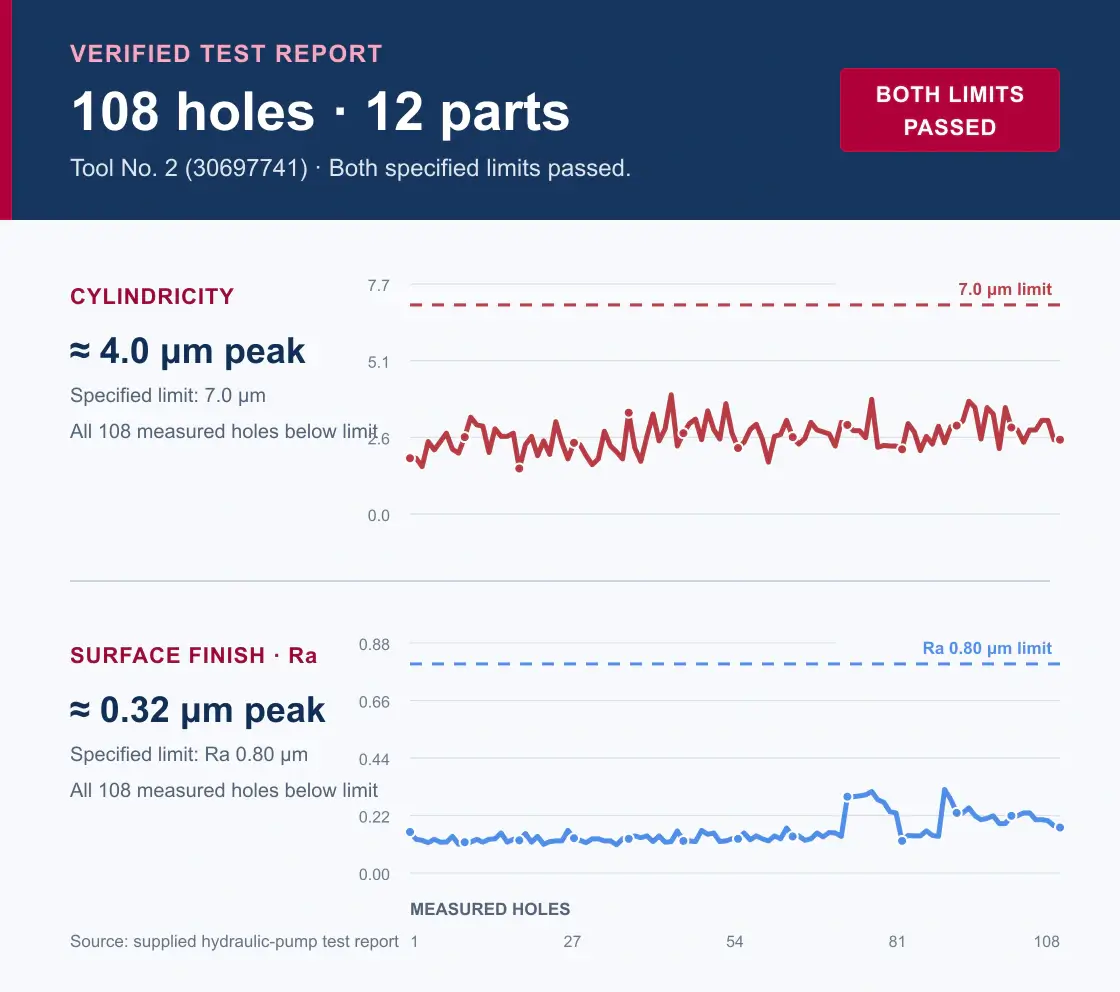
Du premier essai à la production stable
Nous accompagnons la qualification sur machine, examinons les résultats et convenons des ajustements nécessaires. Cette application de pompe hydraulique en est un exemple vérifié.
LANCER L’ÉTUDE TECHNIQUE
Envoyer le plan et les conditions de production
Indiquez le matériau, les dimensions finies, la surépaisseur de chaque étage, la tolérance, la machine, le montage, l’arrosage et le cycle visé.
Les plans et fichiers transmis sont traités comme des informations confidentielles du projet.