










ALÉSOIRS SUR MESURE À ARROSAGE INTERNE
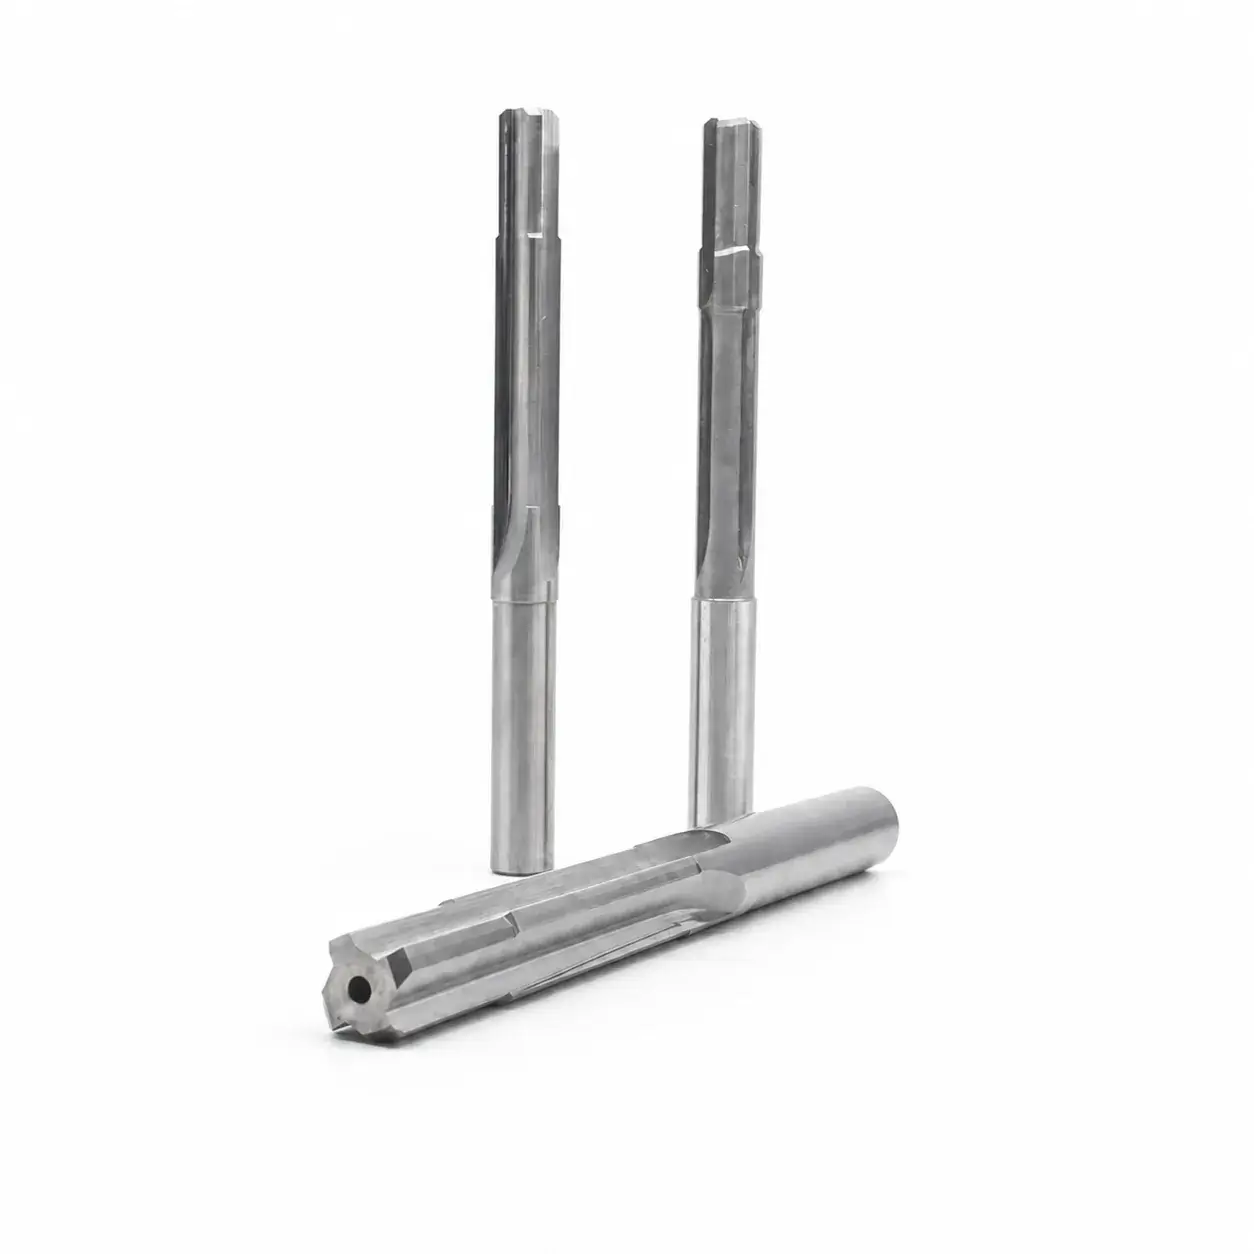
Alésoirs carbure sur mesure pour trous borgnes
Dans un trou borgne, le fluide et les copeaux doivent ressortir par la même ouverture. SCT adapte le canal central d’arrosage, les goujures et les listels à la profondeur, au matériau, à l’avant-trou ainsi qu’à la pression et au débit disponibles sur la machine.
Choisir l’arrosage et la géométrie pour les trous borgnes
- Canal d’arrosage
- Dimensionné selon la pression et le débit disponibles
- Hélice des goujures et pas inégal
- Disponibles pour stabiliser l’usinage des trous profonds
- Largeur des listels et géométrie de coupe
- Adaptées au matériau et à l’état de surface requis
Pour commencer :Envoyez le plan, le matériau, l’avant-trou, la tolérance finale, la profondeur et les conditions d’arrosage.
- Étude confidentielle du plan
- Spécification approuvée avant rectification
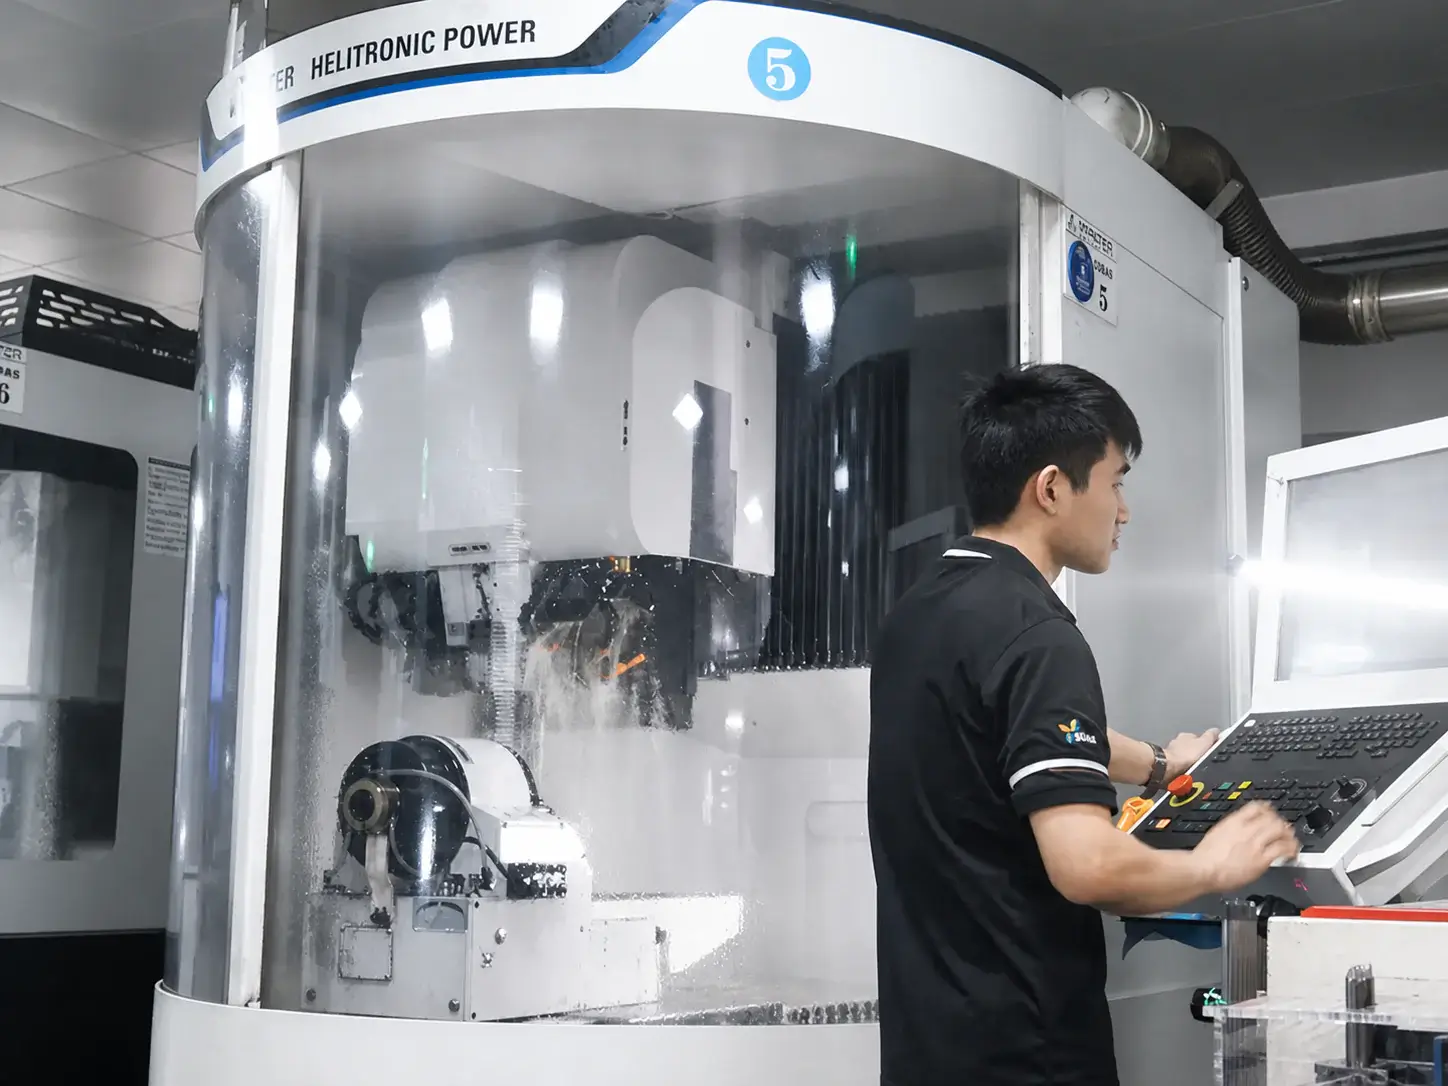
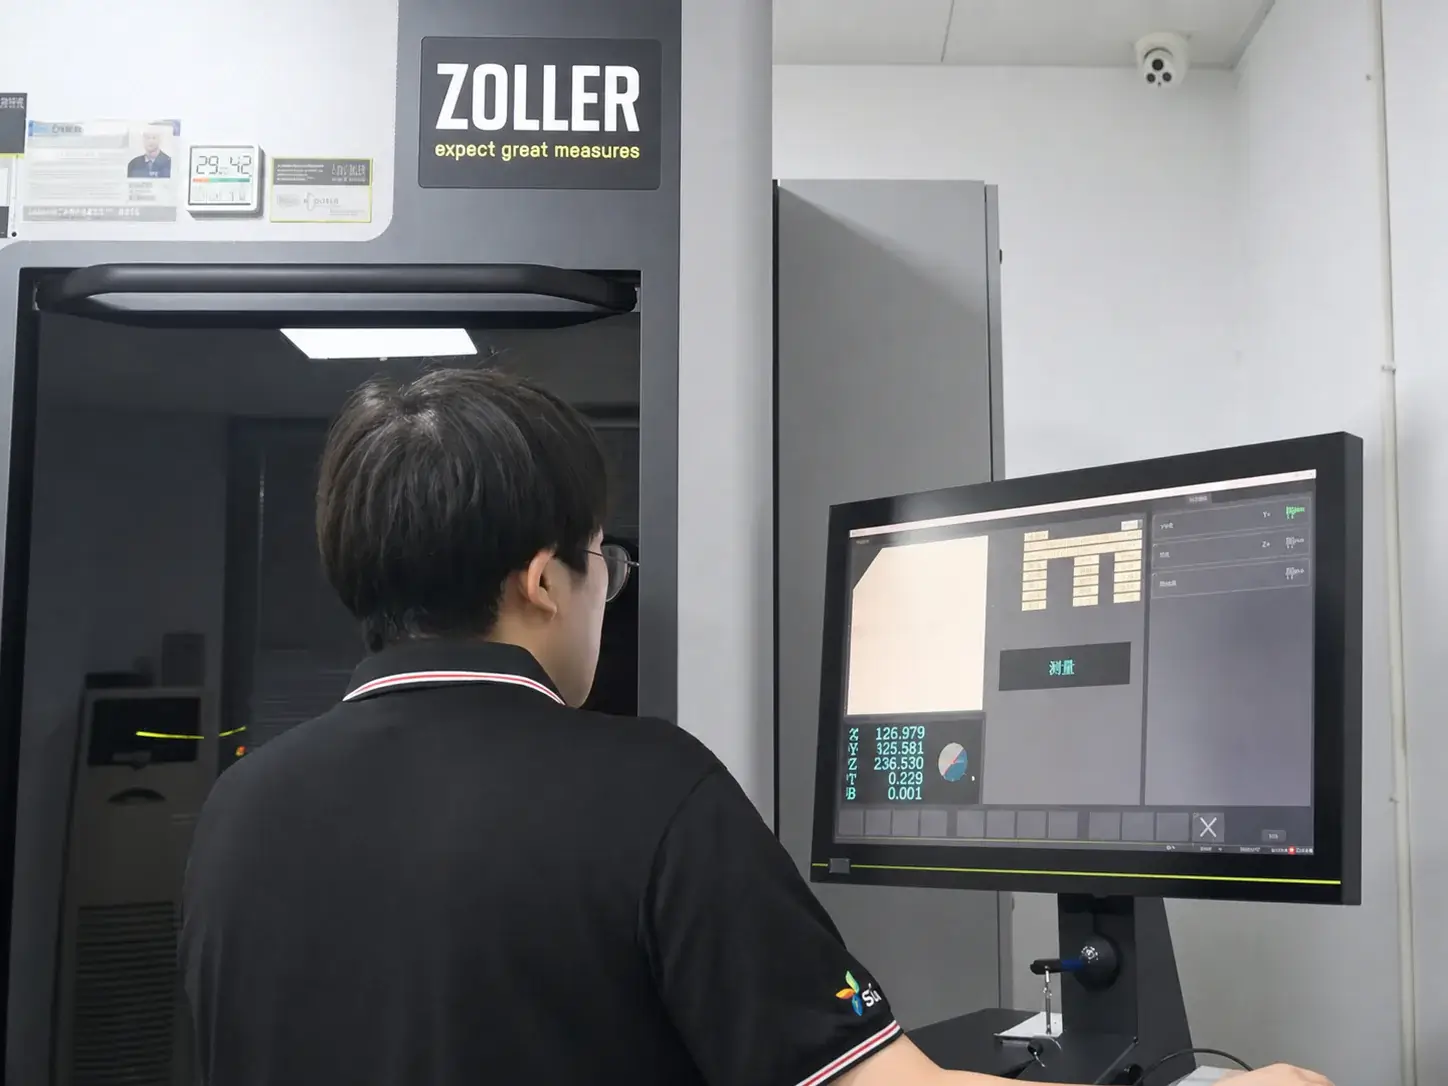
- Rectification Walter et contrôle Zoller
- Rapport de contrôle fourni
ÉTUDE TECHNIQUE AVANT PRODUCTION
Nous définissons le procédé pour trou borgne avant rectification
La conception tient compte de l’arrivée du fluide, de l’évacuation des copeaux et du résultat attendu, au-delà du seul diamètre de catalogue.
DÉFINIR L’ALÉSAGE
Définir l’alésage fini
Confirmer le diamètre, la tolérance, l’état de surface, la profondeur et le fond utile du trou.
SURÉPAISSEUR DE L’AVANT-TROU
Définir la surépaisseur de l’avant-trou
Adapter l’avant-trou et la surépaisseur au matériau, aux arêtes et au résultat requis.
FLUIDE ET COPEAUX
Planifier l’arrosage et l’évacuation des copeaux
Définir l’arrosage central, la pression, le sens des goujures et l’espace disponible pour les copeaux.
MONTAGE COMPLET
Vérifier le montage complet
Vérifier le porte-outil, le faux-rond, la portée, le dégagement du montage et l’objectif de contrôle en production.
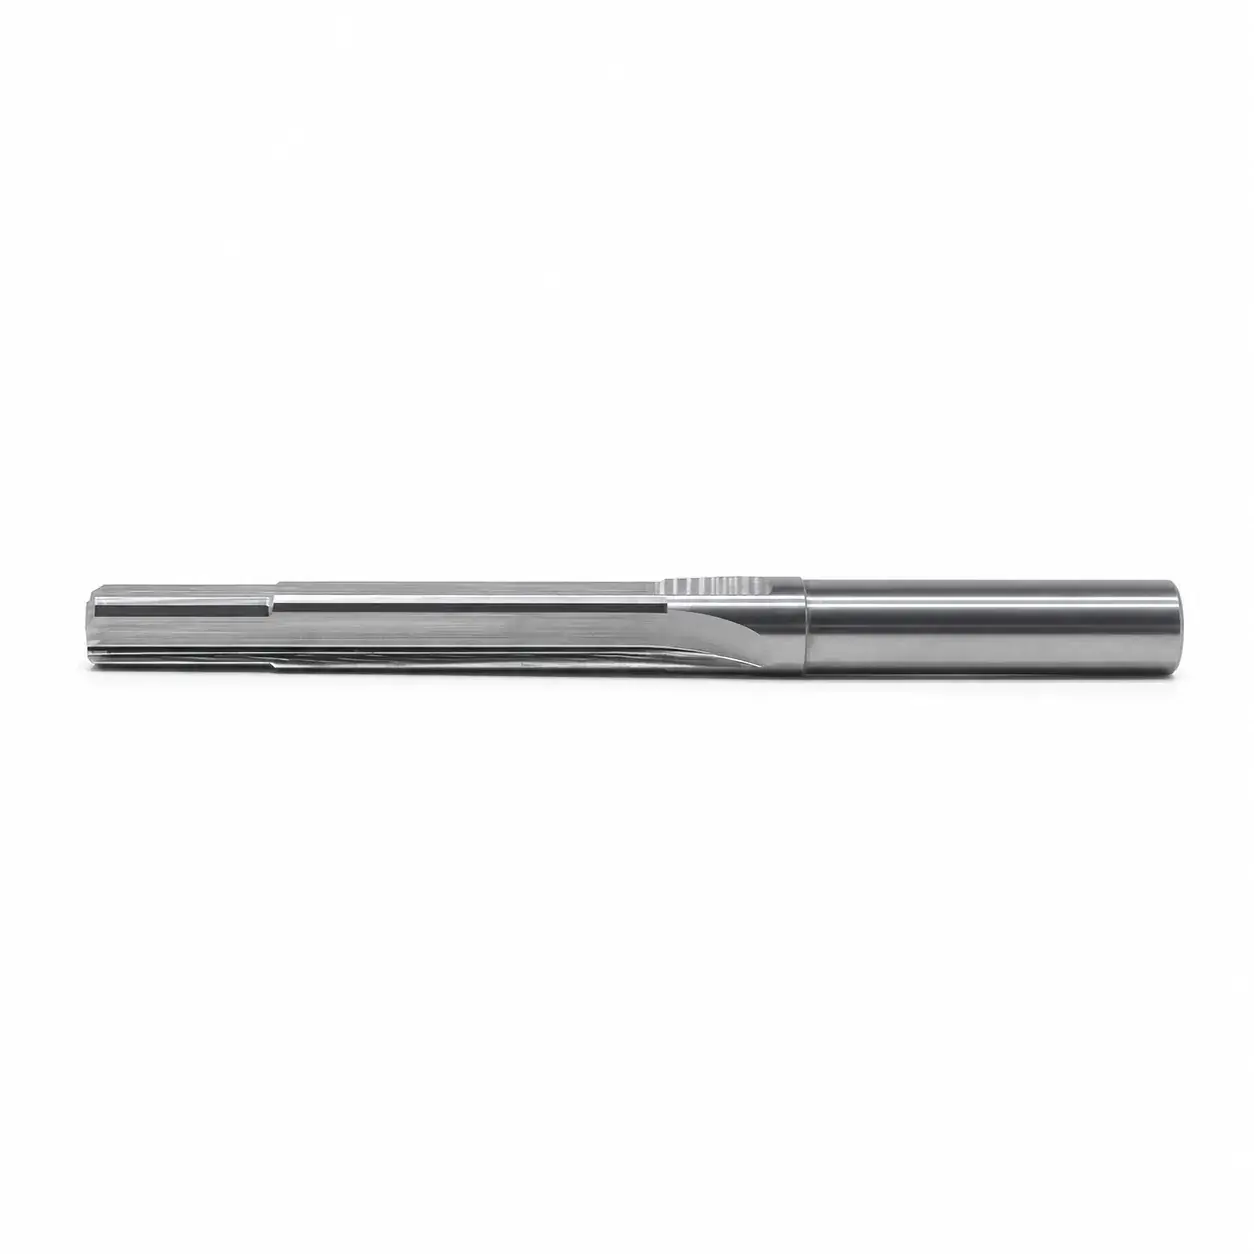
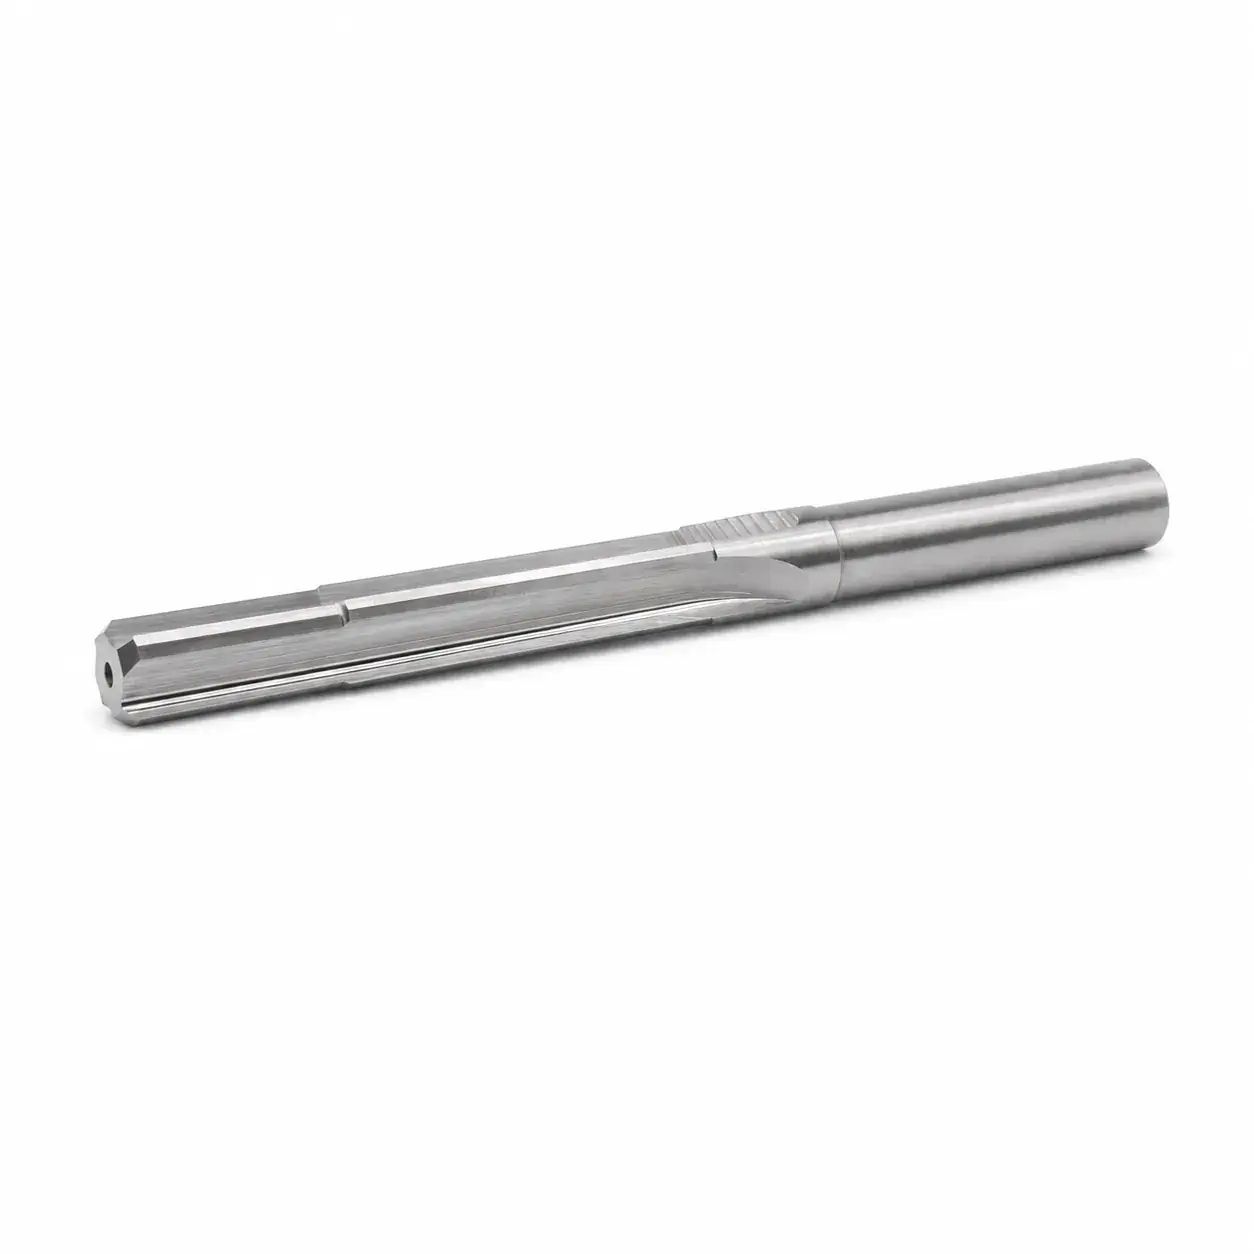
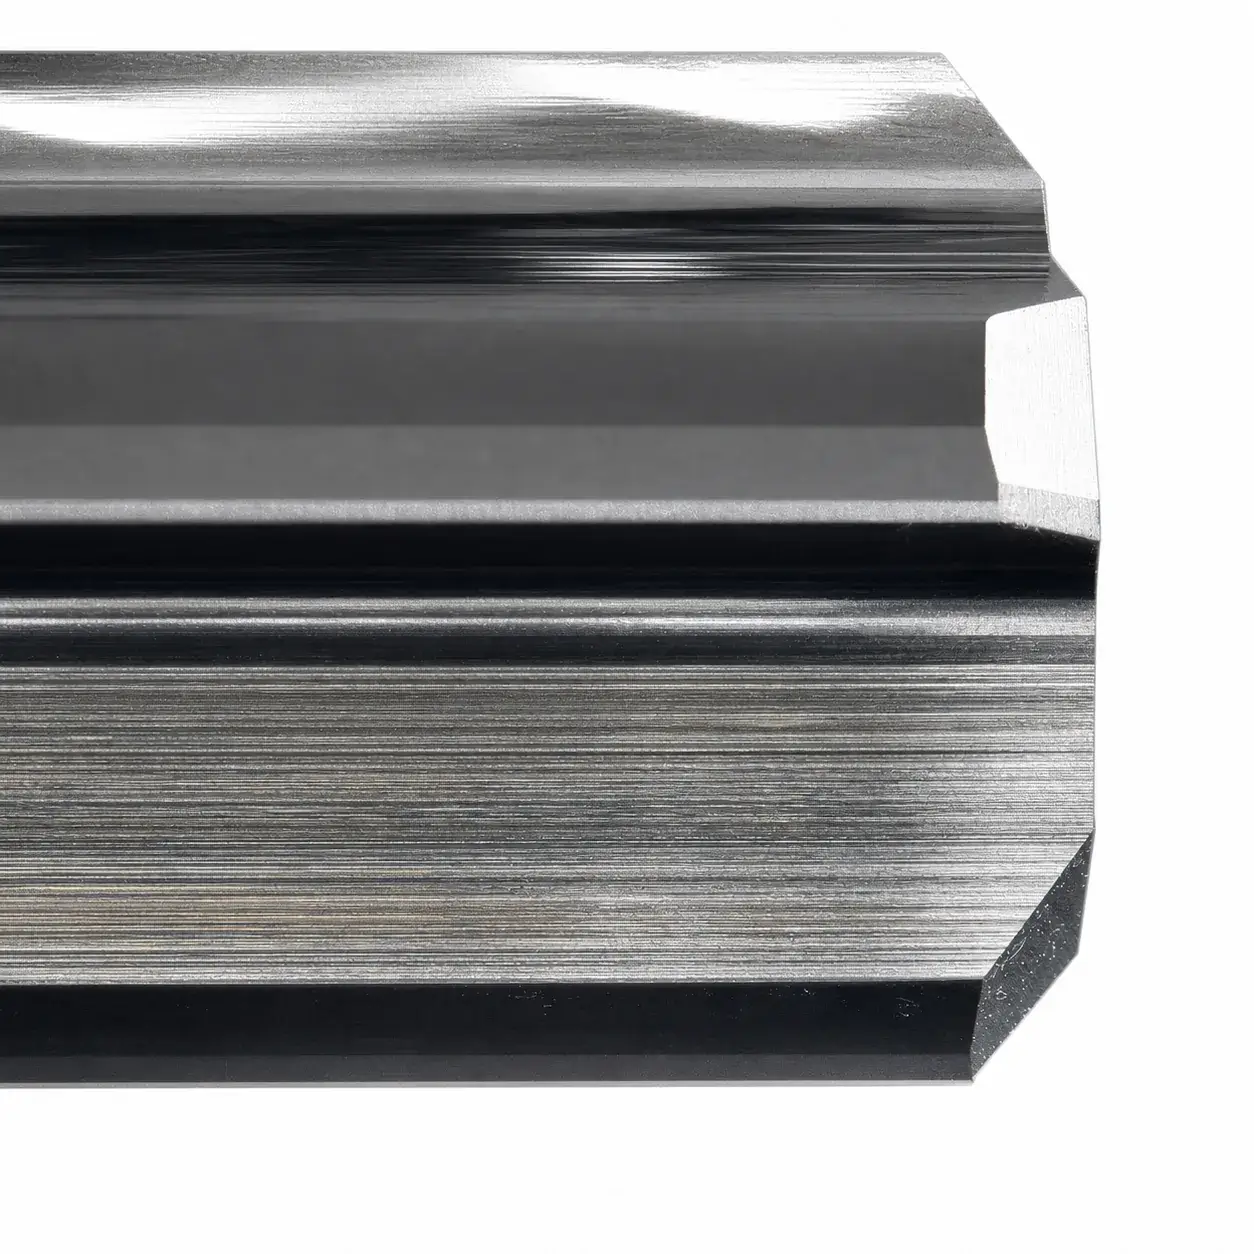
Profil latéral, sortie centrale d’arrosage et détail contrôlé de l’arête.
PRODUCTION ET CONTRÔLE QUALITÉ
De la spécification approuvée pour trou borgne à la géométrie rectifiée
Nous vérifions l’ébauche, le programme, les meules et les références dimensionnelles avant de produire les goujures, listels et arêtes approuvés.
Préparer la rectification
Vérifier l’ébauche carbure, la position du canal, le programme, les meules et les références dimensionnelles approuvées.
Rectifier la géométrie adaptée à l’application
Produire l’hélice spécifiée, le pas inégal si nécessaire, les listels, les arêtes et les dimensions finales.
CONTRÔLE QUALITÉ PENDANT ET APRÈS RECTIFICATION
Mesurer en production. Libérer après contrôle final.
Nous mesurons les dimensions et géométries critiques pendant la rectification, corrigeons les écarts mesurables tant que cela reste possible et effectuons le contrôle final avant libération.
Mesurer et corriger en production
Contrôler le diamètre fini, la longueur de coupe, le faux-rond et la géométrie tant qu’une correction mesurable reste possible.
Contrôle final et libération
Consigner les résultats spécifiés et libérer l’outil uniquement après satisfaction des critères de contrôle approuvés.
ÉTUDE D’ALÉSAGE DE TROUS BORGNES
Commencer par le trou et les conditions d’arrosage
Envoyez le plan, le matériau, l’avant-trou, le diamètre fini, la profondeur et la pression d’arrosage disponible. Nous étudierons l’adéquation d’un alésoir carbure à arrosage central à votre application.
Les plans et fichiers transmis sont traités comme des informations confidentielles du projet.