










SONDER-STUFENREIBAHLEN AUS HARTMETALL
Hartmetall-Stufenreibahlen für Ihre Bohrung und Ihren Prozess
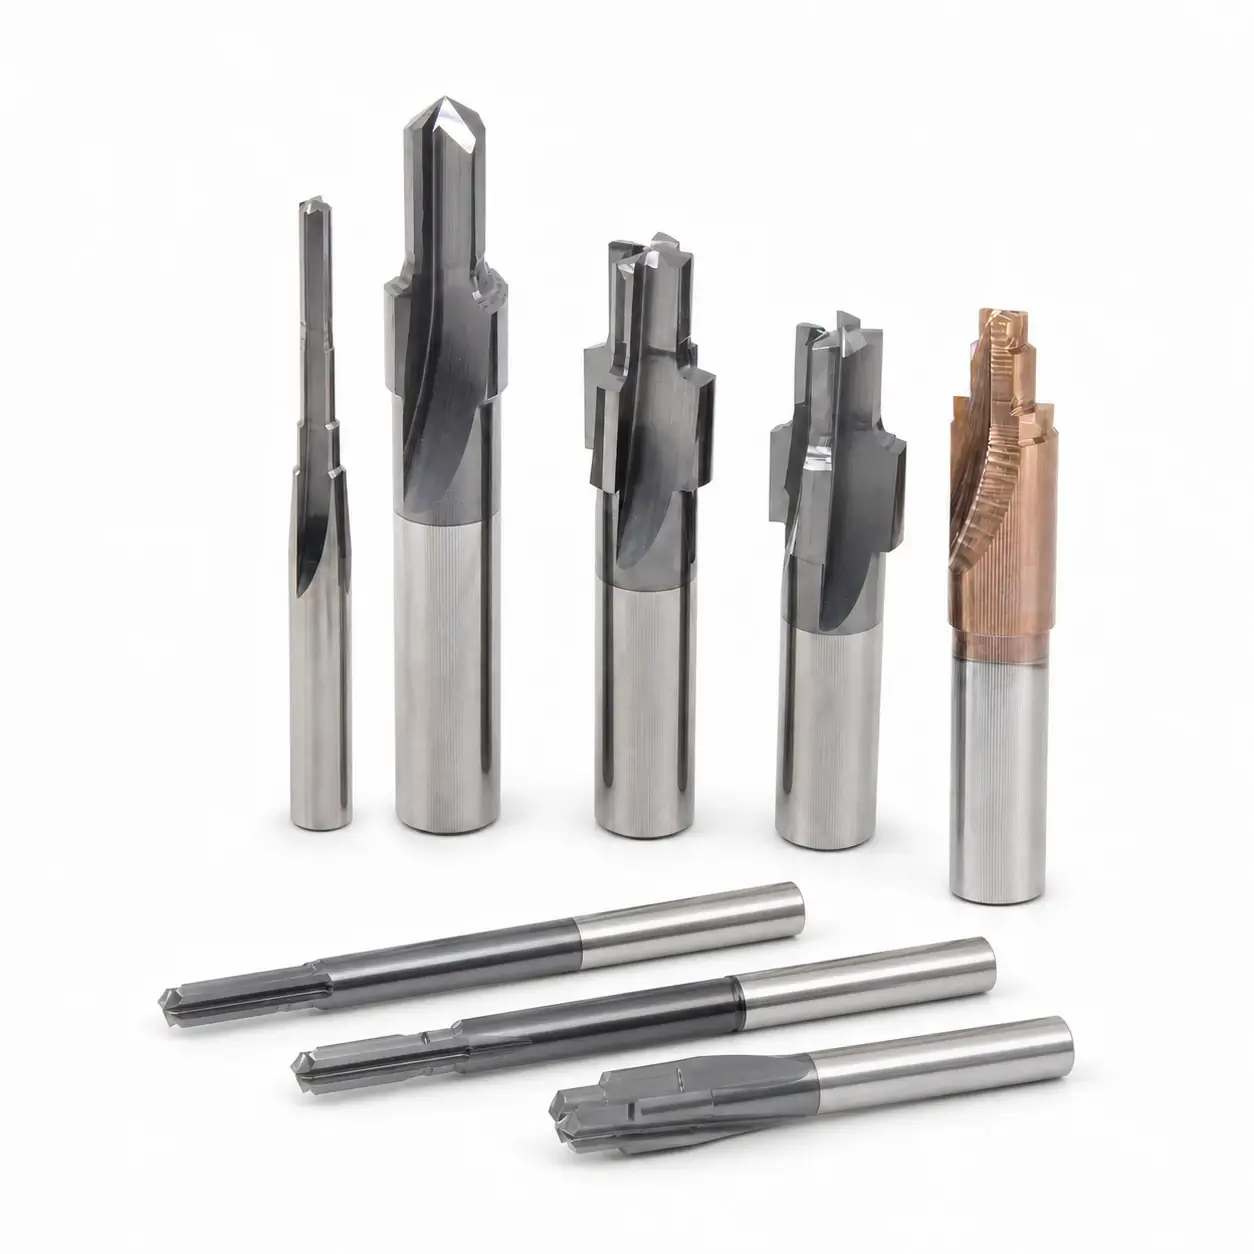
SUNDI entwickelt Sonder-Stufenreibahlen aus Hartmetall anhand der Bauteilzeichnung und tatsächlichen Schnittbedingungen. Vor der Freigabe bestätigen wir alle Fertigdurchmesser, Aufmaße, den Werkstoff, die Maschineneinrichtung, Vorrichtungsfreiräume und Kühlung.
Warum die Bauteilzeichnung allein nicht genügt
Die fertige Bohrung hängt von Aufmaß, Maschineneinrichtung und Kühlung ab, nicht nur von den Zeichnungsmaßen.
So starten Sie:Senden Sie Zeichnung, Werkstoff, Vorbohrungsmaß, Fertigdurchmesser und Toleranzen.
- Vertrauliche Zeichnungsprüfung
- Spezifikation vor dem Schleifen freigegeben
- Walter-Schleifen und Zoller-Prüfung
- Prüfbericht inklusive
TECHNISCHE PRÜFUNG VOR DER FERTIGUNG
Sechs Prüfungen vor dem Schleifbeginn
Diese Prüfungen vermeiden vermeidbare Probleme bei Maß, Oberfläche, Freiraum und Standzeit.
Anforderungen an die fertige Bohrung festlegen
Alle Durchmesser, Toleranzen, Oberflächen und Fasen bestätigen.
Aufmaß für jede Schneide festlegen
Jede Schneide auf Vorbohrung und Aufmaß abstimmen.
Maschine und Aufnahme prüfen
Spindelschnittstelle, Reichweite, Rundlauf und verfügbaren Freiraum prüfen.
Werkstückabstützung prüfen
Spannung, Wandstärke und Abstützung um die Bohrung prüfen.
Kühlmittel- und Spanfluss planen
Nutrichtung und Kühlmittelaustritte auf Bohrungstiefe und Druck abstimmen.
Versuchs- und Prüfplan festlegen
Startparameter, Prüfverfahren und Abnahmeziel vereinbaren.
FERTIGUNG UND QUALITÄTSKONTROLLE
Von der freigegebenen Spezifikation zur geschliffenen Geometrie
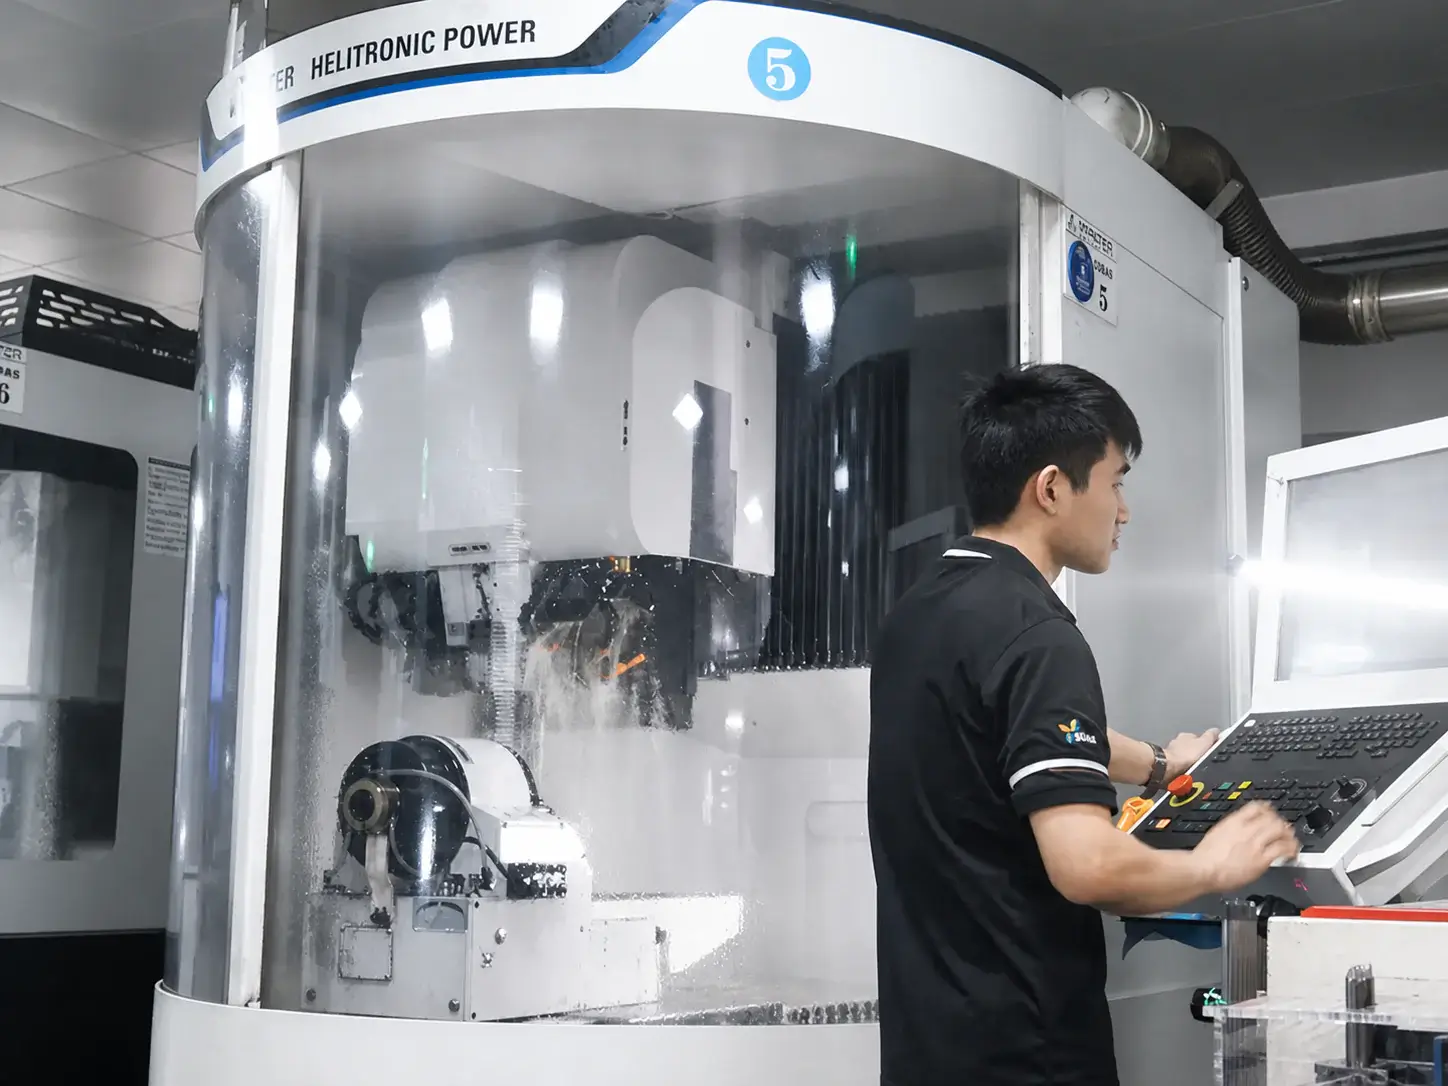
Wir prüfen die Schleifeinrichtung und fertigen anschließend die kritische Stufengeometrie auf Walter-Maschinen.
Schleifauftrag vorbereiten
Hartmetallrohling, Programm, Scheibeneinrichtung und Maßbezüge prüfen.
Kritische Geometrien schleifen
Stufendurchmesser, Führungsbereiche, Nuten und Schneiden schleifen.
QUALITÄTSKONTROLLE WÄHREND UND NACH DEM SCHLEIFEN
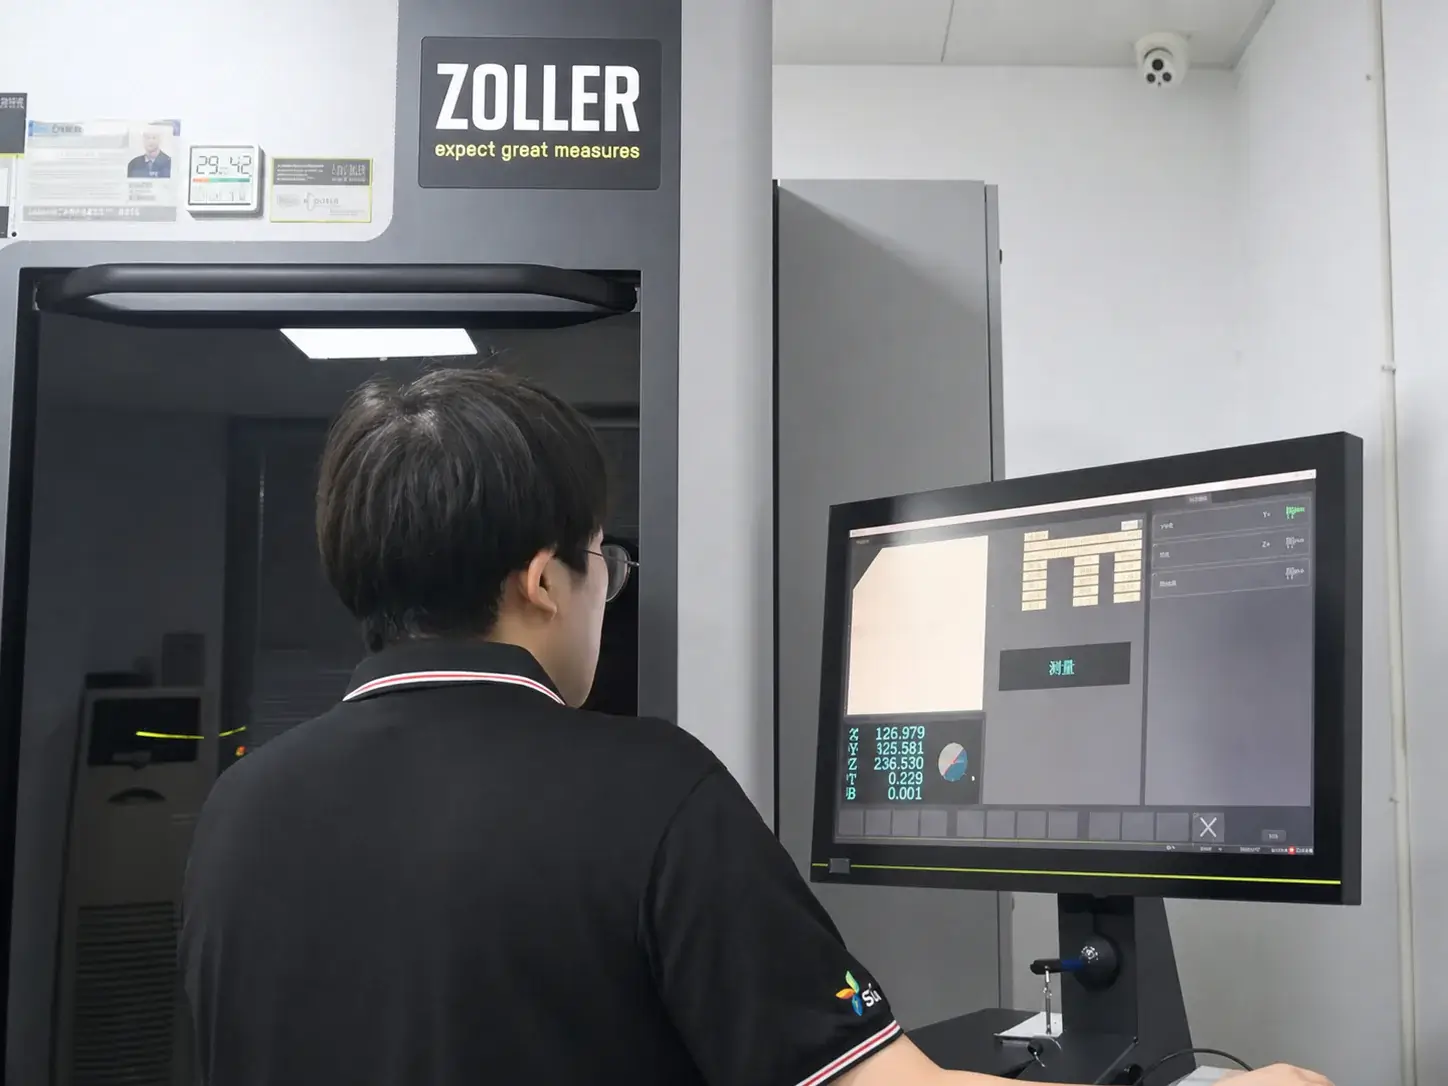
Während der Fertigung messen. Nach der Endprüfung freigeben.
Wir messen beim Schleifen, korrigieren messbare Abweichungen und prüfen vor der Freigabe erneut.
In der Fertigung messen und korrigieren
Durchmesser, Stufenlängen, Rundlauf und vorgegebene Geometrie vor Fertigstellung prüfen.
Endprüfung und Freigabe
Vorgegebene Ergebnisse dokumentieren und das Werkzeug erst nach bestandener Prüfung freigeben.
ANGEBOT FÜR SONDER-STUFENREIBAHLEN
Mit Ihrer Bauteilzeichnung beginnen
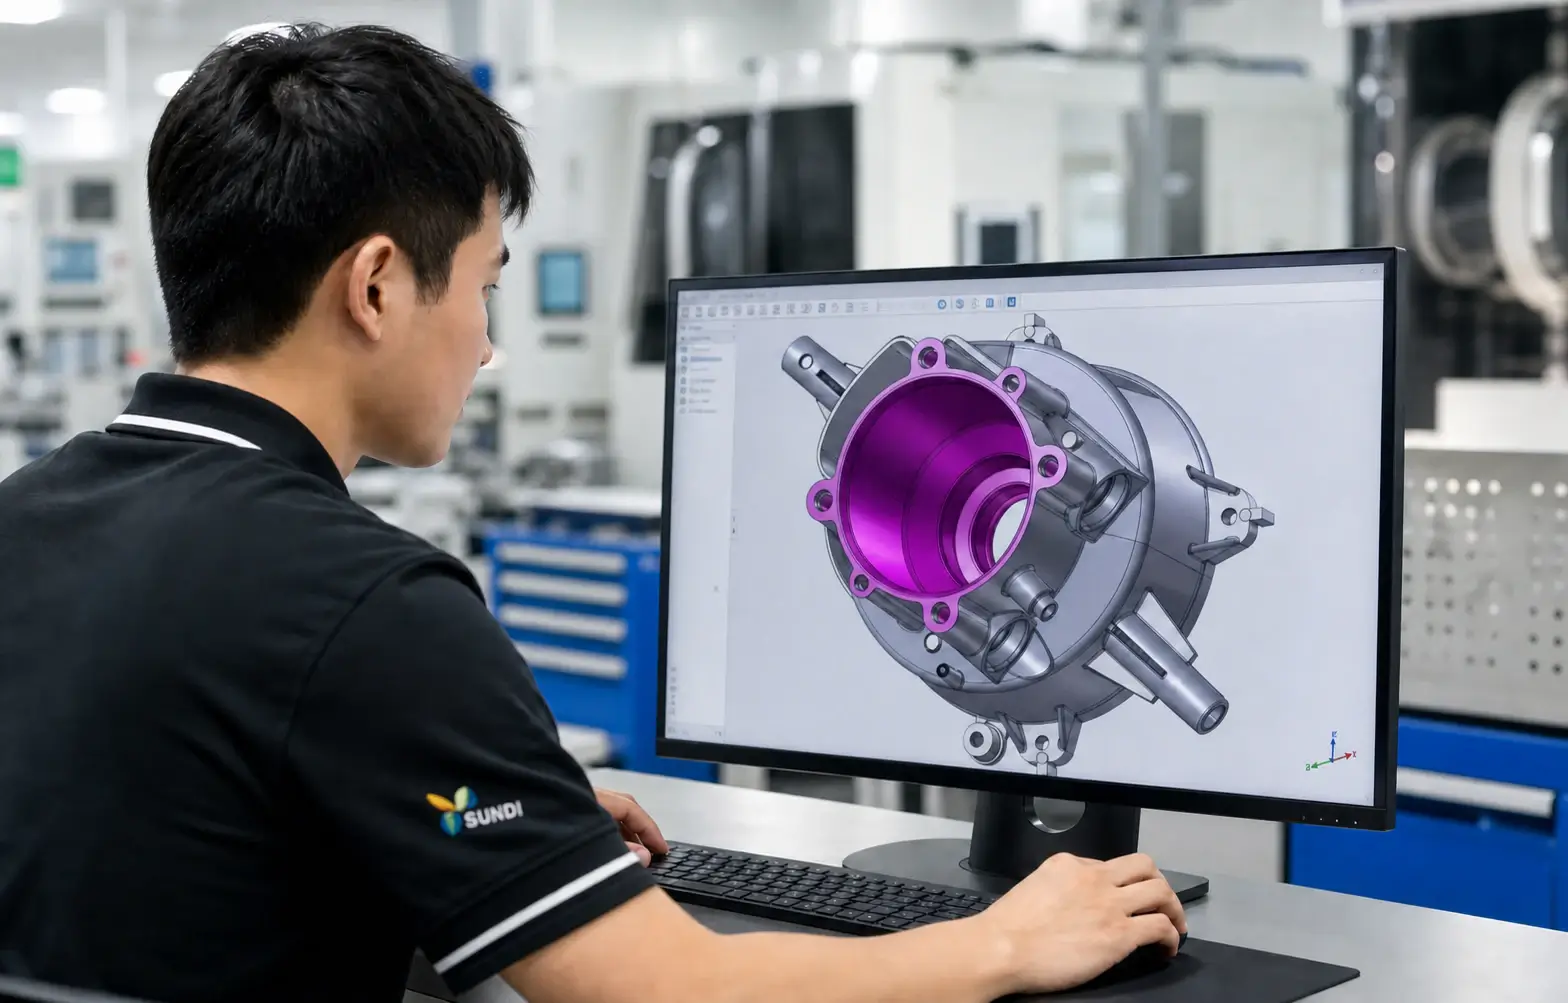
Senden Sie Zeichnung, Werkstoff, Toleranz und Fertigungsziel. Vor dem Angebot prüfen wir Stufengeometrie und Maschinenbedingungen.
Zeichnungen und hochgeladene Dateien werden als vertrauliche Projektinformationen behandelt.
ANWENDUNGSUNTERSTÜTZUNG UND BELEGTER NUTZEN
Begleitung vom Erstversuch zur stabilen Fertigung
Bei Leistungsänderungen prüfen wir Bohrungsergebnis, Standzeit und Prozess.
Bohrungsergebnis qualifizieren
Durchmesser, Stufenbeziehungen und Oberflächengüte prüfen.
Standzeit anhand von Gutteilen messen
Gutteile bis zur vereinbarten Verschleiß- oder Nachschleifgrenze zählen.
Diagnostizieren und korrigieren
Schneide, Rundlauf, Aufnahme, Vorrichtung, Kühlung und Parameter prüfen.
Nutzen in der Fertigung bestätigen
Bohrungsqualität, Standzeit in Gutteilen und Kosten je Gutteil vergleichen.
Werkstoffspektrum
Hartmetall, Beschichtung und Kühlung auf Werkstoff und Schnittbedingungen abstimmen.
Gusseisen
Bohrungen in Motoren-, Pumpen-, Hydraulik- und Industriebauteilen.
Stahl
Sorte, Beschichtung und Kühlung auf Härte und Aufmaß abstimmen.
Ausgewählte Aluminiumlegierungen
Hartmetall gezielt einsetzen; für abrasive oder siliziumreiche Sorten PCD prüfen.
ANWENDUNGSUNTERSTÜTZUNG · IN DER FERTIGUNG BESTÄTIGT
Vom Erstversuch zur stabilen Fertigung
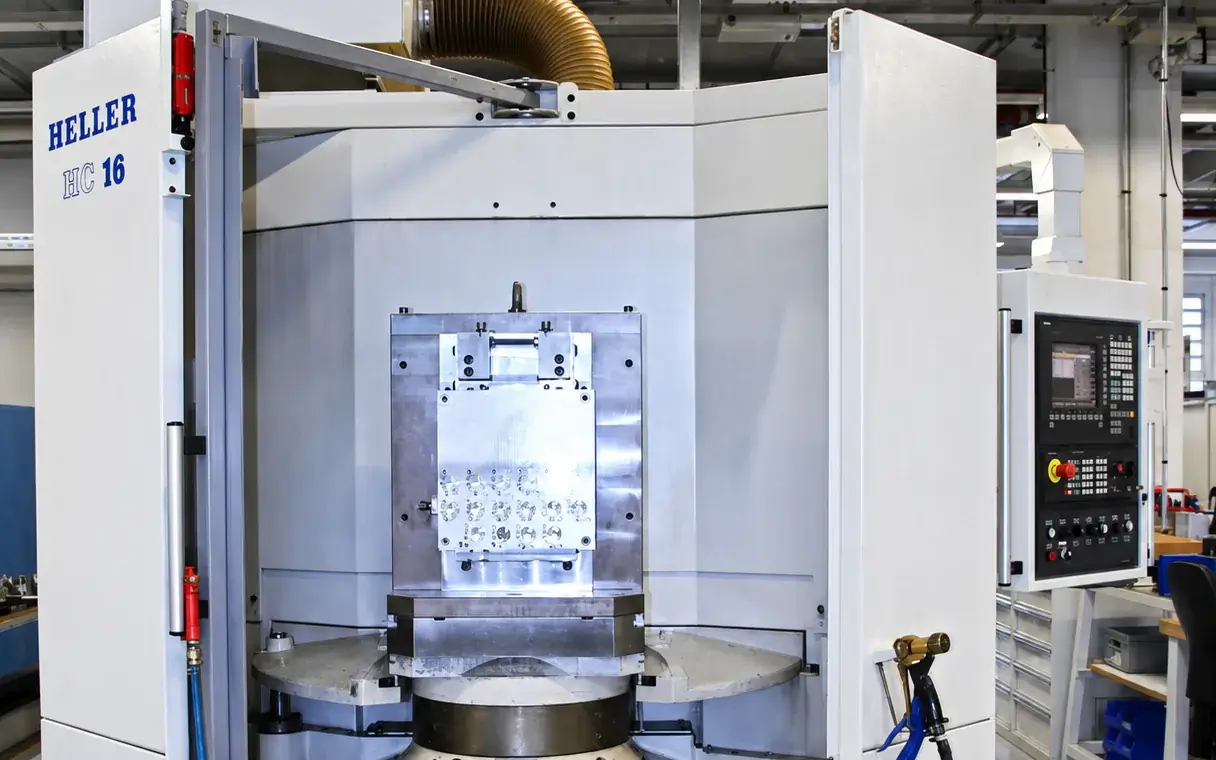
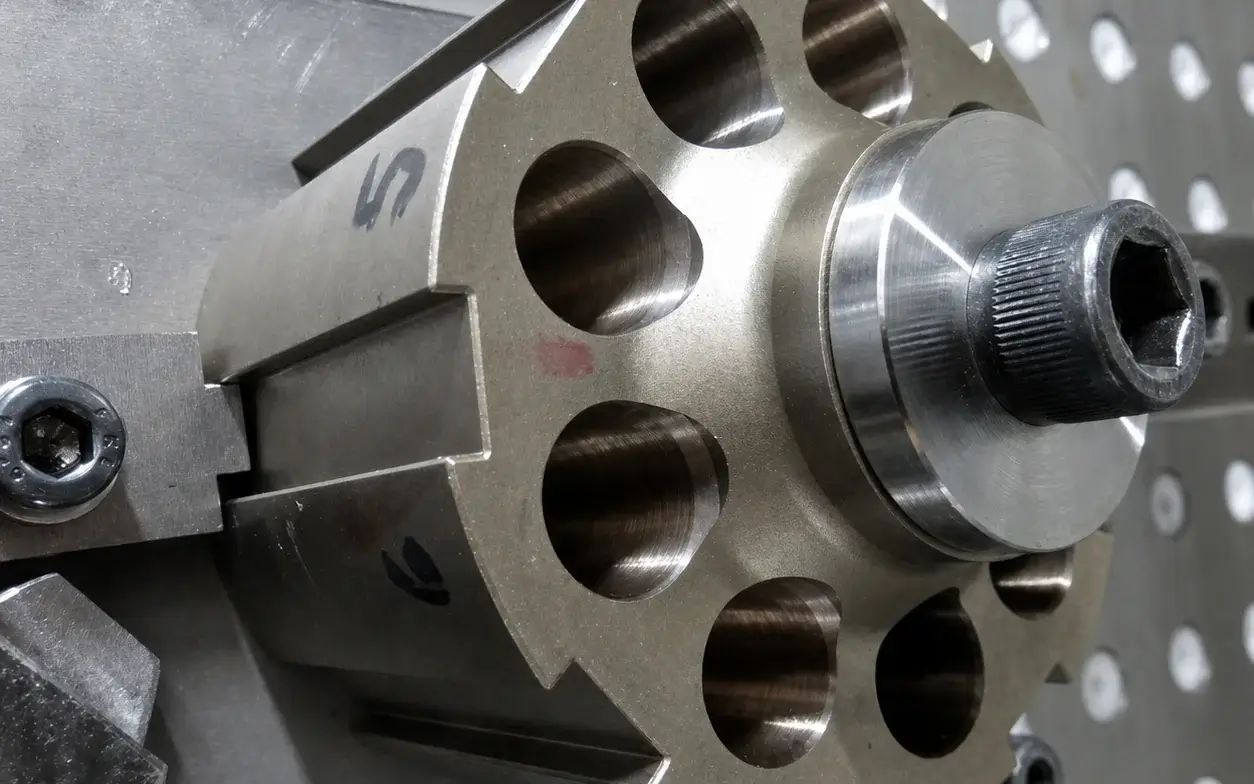
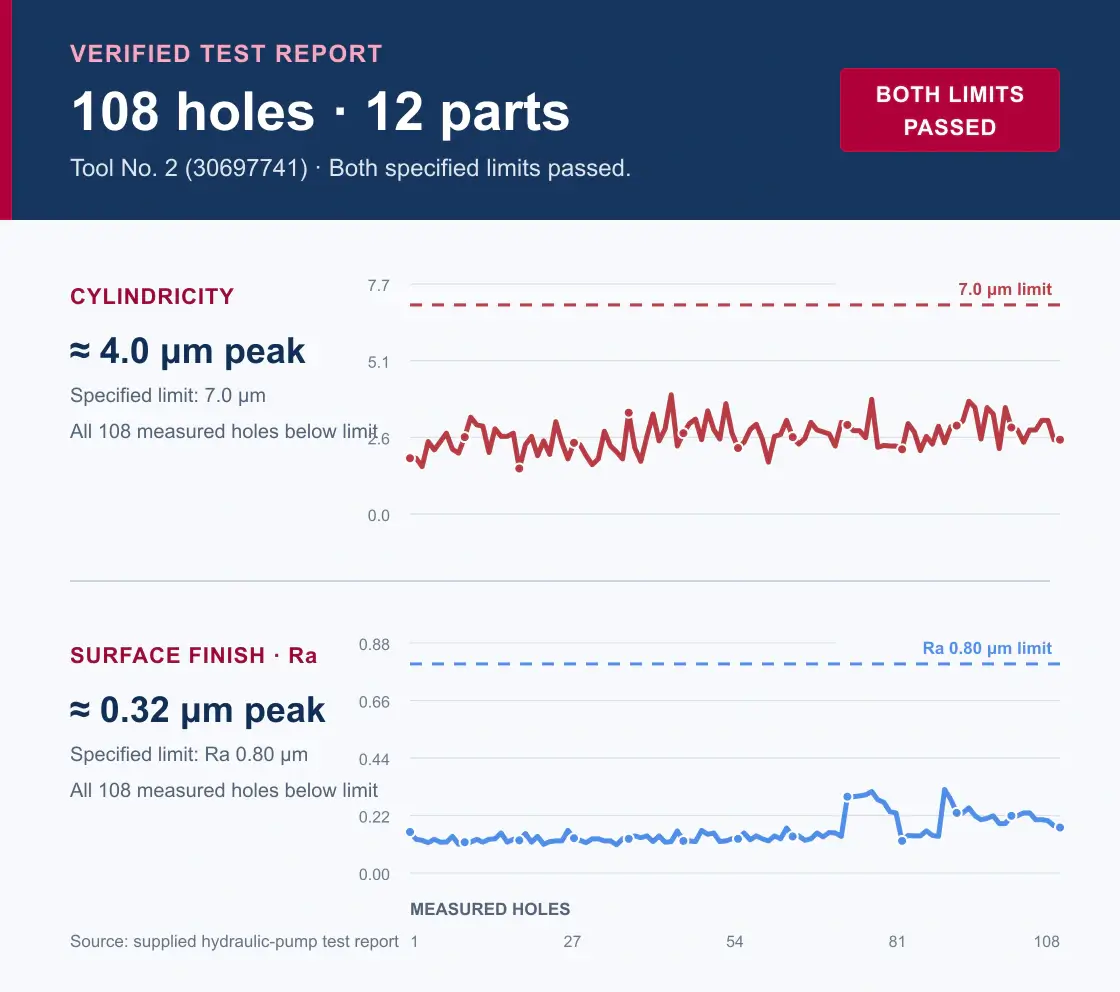
Wir begleiten die Werkzeugqualifizierung an der Maschine, prüfen das Fertigungsergebnis und vereinbaren erforderliche Anpassungen. Diese Hydraulikpumpenanwendung ist ein verifiziertes Beispiel.
TECHNISCHE PRÜFUNG STARTEN
Zeichnung und Fertigungsbedingungen senden
Bitte Werkstoff, Fertigmaße, Aufmaß je Stufe, Toleranz, Maschine, Vorrichtung, Kühlung und Zielzyklus angeben.
Zeichnungen und hochgeladene Dateien werden als vertrauliche Projektinformationen behandelt.