Einlippen-Tieflochbohrer
Einlippenbohrer, Tiefbohren
Tiefbohren ist ein Zerspanungsverfahren zur Herstellung von Bohrungen mit einem Verhältnis von Tiefe zu Durchmesser von mindestens 10:1. Dabei kommen in der Regel spezielle Bohrmaschinen zum Einsatz, die Hochdruckkühlmittel durch den Bohrer zuführen. Dieses Kühlmittel spült Späne aus der Bohrung, kühlt den Schnittbereich und reduziert den Werkzeugverschleiß.
Prüfung Ihrer Tiefbohranwendung
So starten Sie:Teilen Sie uns Werkstoff, Bohrungsdurchmesser und -tiefe sowie Maschinen- und Kühlmittelbedingungen mit.

- Werkstoffauswahl für Ihre Anwendung
- Anwendungsgerechte Werkzeugauslegung
- Prüfung von Zeichnung und Spezifikation
- Maßprüfung
Was ist ein Einlippenbohrer?

Einlippenbohren ist ein Tiefbohrverfahren zur Herstellung tiefer, gerader Bohrungen in verschiedenen Werkstoffen mit extrem hoher Genauigkeit und Oberflächengüte.
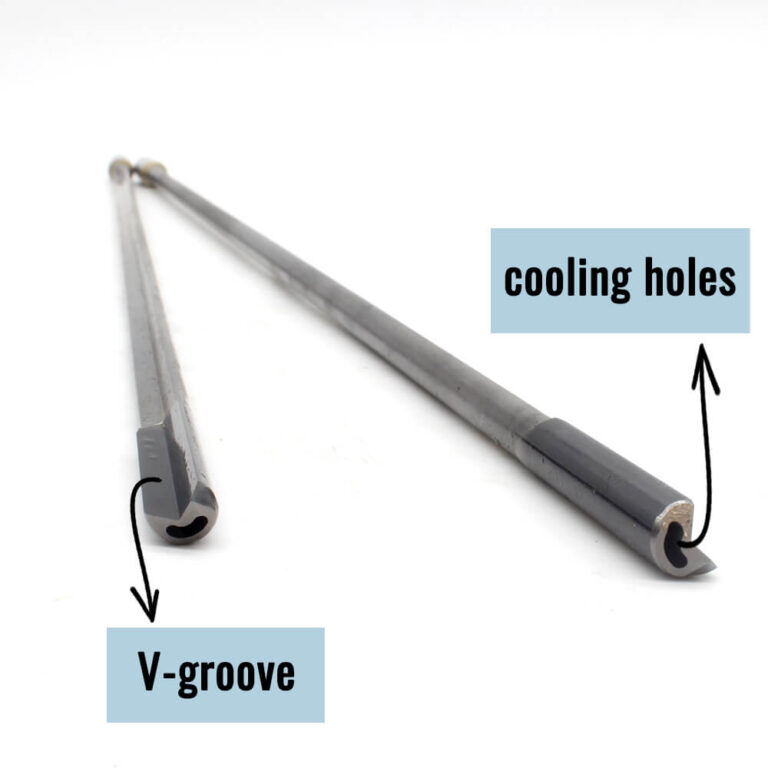
Im Allgemeinen haben Tiefbohrungen ein Verhältnis von Tiefe zu Durchmesser (L/d) von ≥100. Beispiele sind Zylinderbohrungen, axiale Ölbohrungen in Wellen, Bohrungen in Hohlspindeln und Hydraulikventilbohrungen. Einige dieser Bohrungen erfordern hohe Bearbeitungsgenauigkeit und Oberflächengüte; manche Werkstoffe sind schwer zerspanbar, wobei ein sehr hohes Verhältnis von Tiefe zu Durchmesser erforderlich ist. Einlippenbohrer mit wirksamen Durchmessern von 1 bis 50 Millimetern (0.04 bis 2.00 Zoll) können Bohrungstiefen erreichen, die über die Möglichkeiten herkömmlicher Maschinen und Werkzeuge hinausgehen (beispielsweise Spiralbohrer). Dies liegt an der erzwungenen Spanabfuhr beim Einlippenbohren: Hochdruck-Schneidöl gelangt durch den Bohrerschaft zur Schnittzone und kühlt und schmiert die Schneide. Eisenspäne und Schneidöl werden entlang der „V“-Nut der Bohrstange abgeführt. Je tiefer die Bohrung, desto stärker kommt die Bearbeitungseffizienz zum Tragen.
Einlippenbohren wurde aufgrund seiner hervorragenden Bohrleistung ursprünglich zur Herstellung von Gewehrläufen eingesetzt. Heute findet es breite Anwendung im Schiffbau, Automobilbau, Motoren- und Lokomotivbau, in der Wehrtechnik, im chemischen Maschinenbau, bei Öldüsen und Pumpen, im Bergbaumaschinenbau sowie bei Hydraulikkomponenten.

Klassifizierung von Einlippenbohrern
Vollhartmetall-Einlippenbohrer
Einlippenbohrer mit Wendeschneidplatten
Vorteile des Einlippenbohrens
Dank der besonderen Werkzeugstruktur von Einlippenbohrern ist bei der Tiefbohrbearbeitung keine gesonderte Spanräumung erforderlich, sodass die gewünschte Tiefe in einem Durchgang erreicht werden kann. Je tiefer die Bohrung, desto stärker kommt die Bearbeitungseffizienz zum Tragen. Je nach Werkstoff und Bohrungsdurchmesser kann die Bearbeitungsgeschwindigkeit 30 bis 100 mm/min oder mehr betragen. Einlippenbohrer eignen sich nicht nur für spezielle Tiefbohrmaschinen, sondern auch für andere herkömmliche Werkzeugmaschinen wie Bearbeitungszentren und CNC-Drehmaschinen.
(Hinweis: Anders als spezielle Tiefbohrmaschinen verwenden Bearbeitungszentren selten Führungsbuchsen zur Ausrichtung. Daher muss beim Einsatz eines Einlippenbohrers auf einem Bearbeitungszentrum zunächst eine Pilotbohrung im Werkstück hergestellt werden. Für optimale Bearbeitungsergebnisse muss diese bestimmte Anforderungen an Durchmessertoleranz, Tiefe und weitere Merkmale erfüllen.)
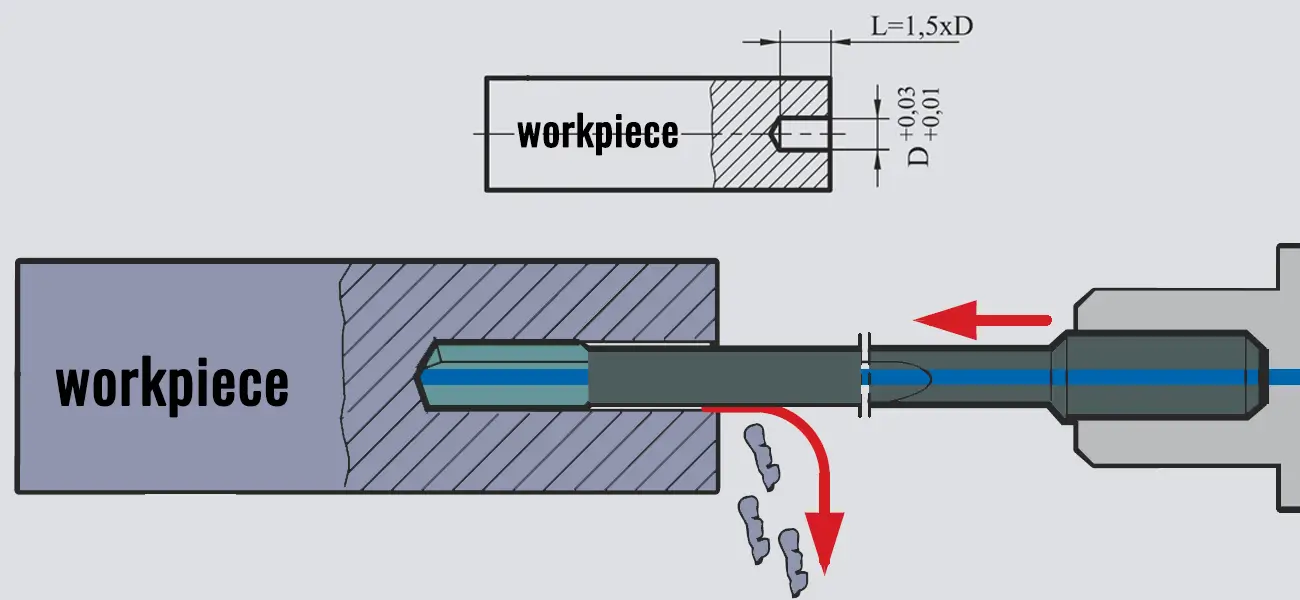
Zwei unterschiedliche Anordnungen zum Tiefbohren

Schritt 1: Pilotbohrung:
Im Werkstück wird eine Pilotbohrung hergestellt, um den Tiefbohrer zu führen. Die Pilotbohrung hat eine Länge von 1.5 Durchmessern (L=1.5xD) und für das erforderliche Spiel einen geringfügig größeren Durchmesser.
Schritt 2: Tiefbohren:
Anschließend wird der Tiefbohrer in die Pilotbohrung eingeführt und bis zur gewünschten Tiefe weitergebohrt. Dargestellt ist der Kühlmittelkreislauf: Hochdruckkühlmittel wird in den Bohrer gepumpt, um die Schneide zu kühlen und Späne durch die inneren Kühlmittelkanäle auszuspülen.

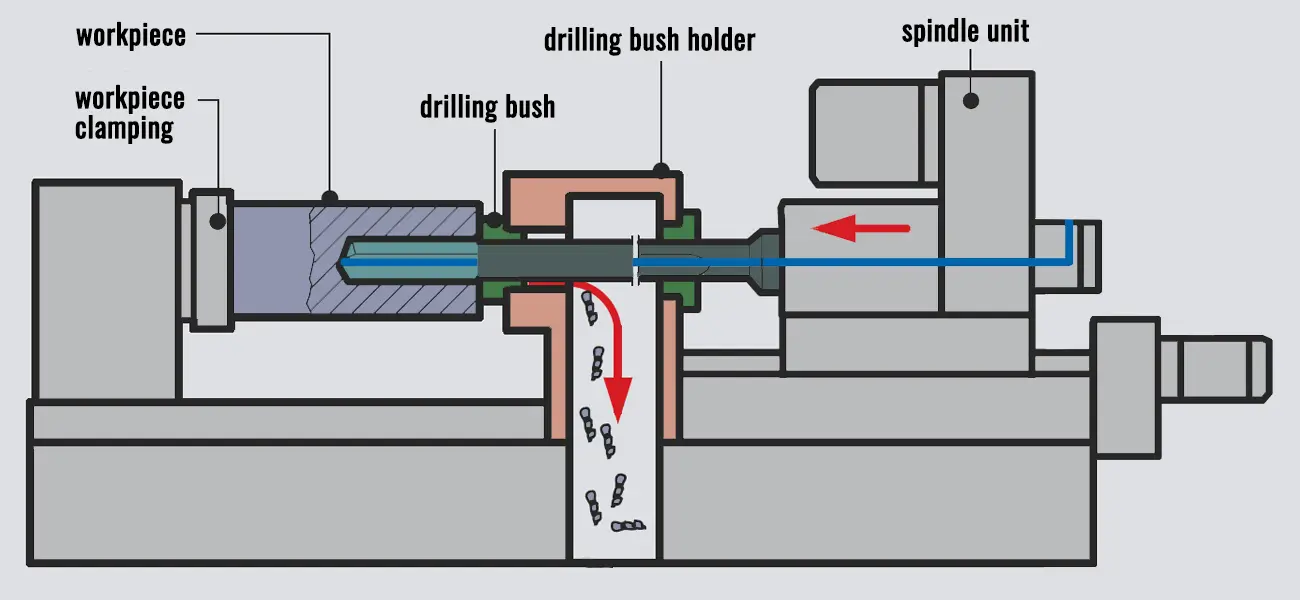
Einrichtung:
Das Werkstück wird sicher eingespannt.
Ein Bohrbuchsenhalter und eine Bohrbuchse führen den Bohrer und gewährleisten die Geradheit.
Die Spindeleinheit treibt die Drehung und den Vorschub des Bohrers an.
Kühlmittelkreislauf:
Das Hochdruck-Kühlmittelsystem ist weiterentwickelt und verfügt über eine eigene Hochdruckpumpe und Filter.
Kühlmittel wird durch die inneren Kanäle des Bohrers direkt zur Schneide geführt.
Das Kühlmittel transportiert Späne aus dem Bohrbereich ab, sorgt für einen reibungslosen Betrieb und verhindert Überhitzung.
Einlippenbohrer im Vergleich zu Spiralbohrern
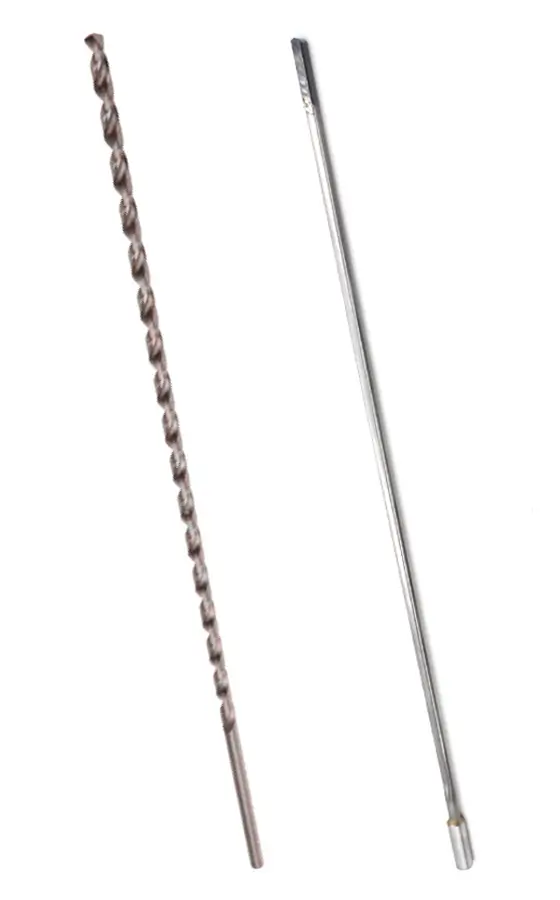
Spiralbohrer sind gängige Werkzeuge für allgemeine Bohranwendungen. Spiralbohrer sind gängige Werkzeuge für allgemeine Bohranwendungen. Herkömmliche Spiralbohrer eignen sich für Bohrungen mit einem Verhältnis von Tiefe zu Durchmesser von 5:1, Hochleistungs-Spiralbohrer mit innerer Kühlmittelzufuhr für ein Verhältnis von 10:1. Bei Bohrungen mit diesen Verhältnissen bieten Spiralbohrer folgende Vorteile:
Stabilität und Effizienz:
Spiralbohrer bieten gute Stabilität und bewältigen relativ wenig tiefe Tiefbohrungen effizient.
Breites Anwendungsspektrum:
Dieses Tiefenverhältnis ist bei vielen üblichen Bearbeitungsverfahren verbreitet, und Spiralbohrer sind für solche Aufgaben geeignet.
Wirtschaftlich:
Spiralbohrer sind vergleichsweise preiswert und haben eine lange Lebensdauer, weshalb sie sich für die Serienfertigung eignen.
Einfache Handhabung:
Spiralbohrer sind einfach aufgebaut und leicht zu handhaben und eignen sich daher für verschiedene Werkzeugmaschinen.

Für Bohrungen mit einem Verhältnis von 5:1 sind Spiralbohrer aufgrund ihrer Stabilität, Wirtschaftlichkeit und einfachen Handhabung ideal. Für tiefere Bohrungen, etwa mit einem Verhältnis von Tiefe zu Durchmesser von 10:1 oder mehr, sind leistungsfähigere Werkzeuge und Anlagen erforderlich, beispielsweise Hochleistungs-Spiralbohrer, spezielle Tiefbohrwerkzeuge oder Einlippenbohrer.
Häufige Probleme beim Einlippenbohren und ihre Ursachen
Häufige Probleme beim Einlippenbohren und ihre Lösungen
Häufige Fragen und Antworten
Bohrkopf dringt nicht in das Werkstück ein
- Innere Schneiden sind zu hoch.
- Unzureichender Freiwinkel.
- Schneiden sind nicht zentriert oder zu klein.
- Übermäßiger Verschleiß oder Ausbrüche an den Schneiden.
- Zu geringe Schnittgeschwindigkeit oder zu hoher Vorschub.
Werkzeugschaft schwingt stark oder verbiegt sich
- Zu hoher Vorschub.
- Lose Lünette oder Führungsbuchse stützt den Werkzeugschaft nicht ausreichend.
- Verschleiß der Führungsbuchse.
- Starker Verschleiß oder Ausbrüche an den Schneiden.
Späne stauen sich leicht
- Zu geringer Kühlmitteldruck verursacht Spanstau.
- Zu hohe Kühlmittelviskosität beeinträchtigt die Spanabfuhr.
- Grate am Öleinlass oder zu große Öleinlasstiefe.
- Späne werden nicht wirksam gebrochen oder abgeführt.
Mangelhafte Konzentrizität
- Übermäßiger Verschleiß der mittleren Schneide; ungeeigneter Freiwinkel der Seitenschneide.
- Schrägstellung oder Fehlausrichtung der Führungsbuchse oder des Werkstücks.
- Fehlausrichtung von Werkzeug, Maschine und Spindelmittellinie.
- Verformung des Werkstückmaterials.
Zu großer Bohrungsdurchmesser
- Übermäßiger Verschleiß an der Außenkante des Bohrkopfs.
- Verschleiß der Führungsbuchse.
- Schwankende Härte und Zerspanbarkeit des Werkstückmaterials verursachen Werkzeugabdrängung.
- Mangelnde Maschinensteifigkeit beeinträchtigt die Genauigkeit.