Brocas de cañón
Broca cañón, taladrado profundo
El taladrado profundo es un proceso de mecanizado para crear agujeros con una relación profundidad/diámetro de al menos 10:1. Normalmente se utilizan máquinas de taladrado especializadas que suministran refrigerante a alta presión a través de la broca. Este refrigerante ayuda a evacuar las virutas del agujero, enfriar la zona de corte y reducir el desgaste de la herramienta.
Evaluación de su aplicación de taladrado profundo
Para empezar:Indique el material, el diámetro y la profundidad del agujero, así como las condiciones de la máquina y del refrigerante.

- Selección del material para su aplicación
- Diseño de herramientas según la aplicación
- Revisión del plano y las especificaciones
- Inspección dimensional
¿Qué es una broca cañón?

El taladrado con broca cañón es un proceso de taladrado profundo que permite crear agujeros profundos y rectos en diversos materiales con una precisión y un acabado superficial extremadamente altos.
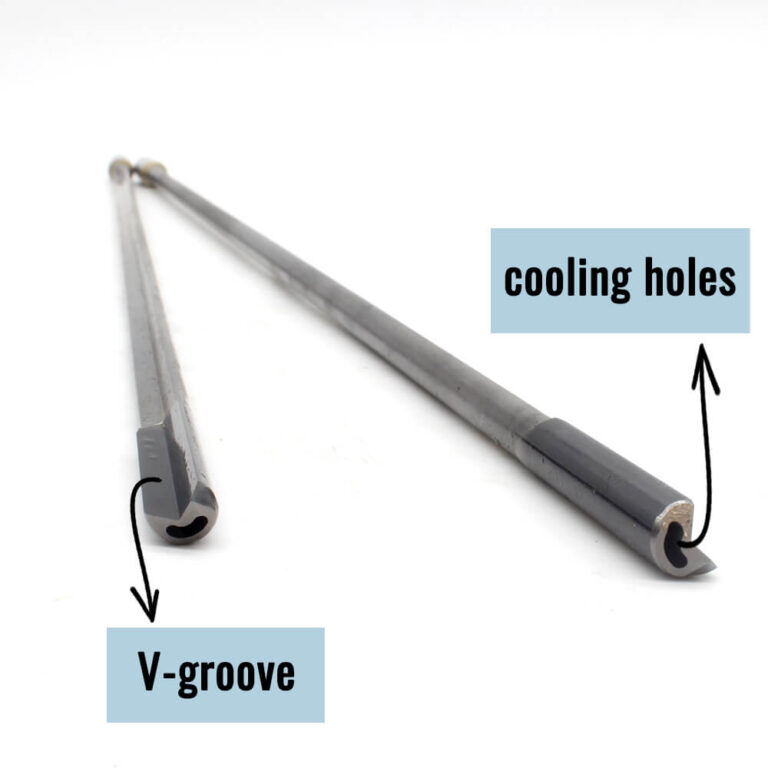
En general, los agujeros profundos tienen una relación profundidad/diámetro (L/d) de ≥100. Entre los ejemplos se encuentran los orificios de cilindros, los conductos axiales de aceite en ejes, los agujeros de husillos huecos y los de válvulas hidráulicas. Algunos requieren alta precisión de mecanizado y calidad superficial; ciertos materiales presentan una baja maquinabilidad, con una relación profundidad/diámetro muy elevada requerida. Las brocas cañón, con diámetros efectivos de 1 a 50 milímetros (0.04 a 2.00 pulgadas), permiten realizar agujeros más profundos que los alcanzables con máquinas y herramientas tradicionales (como las brocas helicoidales). Esto se debe a la evacuación forzada de virutas: el aceite de corte a alta presión entra en la broca por el mango, llega a la zona de corte y enfría y lubrica el filo. Las virutas de hierro y el aceite se evacuan por el canal en «V» de la varilla. Cuanto más profundo es el agujero, más se aprovecha la eficiencia del mecanizado.
El taladrado con broca cañón se utilizó inicialmente para fabricar cañones de armas por su excelente rendimiento en el mecanizado de agujeros. Actualmente se emplea ampliamente en construcción naval, automoción, motores, locomotoras, industria militar, maquinaria química, boquillas y bombas de aceite, maquinaria minera y componentes hidráulicos.

Clasificación de las brocas cañón
Brocas cañón de metal duro integral
Brocas cañón de plaquitas intercambiables
Ventajas del taladrado con broca cañón
Gracias a la estructura particular de las brocas cañón, el mecanizado de agujeros profundos no requiere una operación independiente de evacuación de virutas, por lo que permite alcanzar la profundidad deseada en una sola pasada. Cuanto más profundo es el agujero, más se aprovecha la eficiencia del mecanizado. Según el material y el diámetro, la velocidad de mecanizado puede alcanzar entre 30 y 100 mm/min o más. Estas brocas son adecuadas tanto para máquinas especializadas de taladrado profundo como para máquinas convencionales, incluidos centros de mecanizado y tornos CNC.
(Nota: a diferencia de las máquinas especializadas de taladrado profundo, los centros de mecanizado rara vez utilizan casquillos guía para la alineación. Por ello, antes de utilizar una broca cañón en un centro de mecanizado, debe pretaladrarse un agujero piloto en la pieza. Para obtener resultados óptimos, este agujero debe cumplir requisitos específicos de tolerancia de diámetro, profundidad y otros aspectos.)
Dos configuraciones diferentes para taladrado profundo

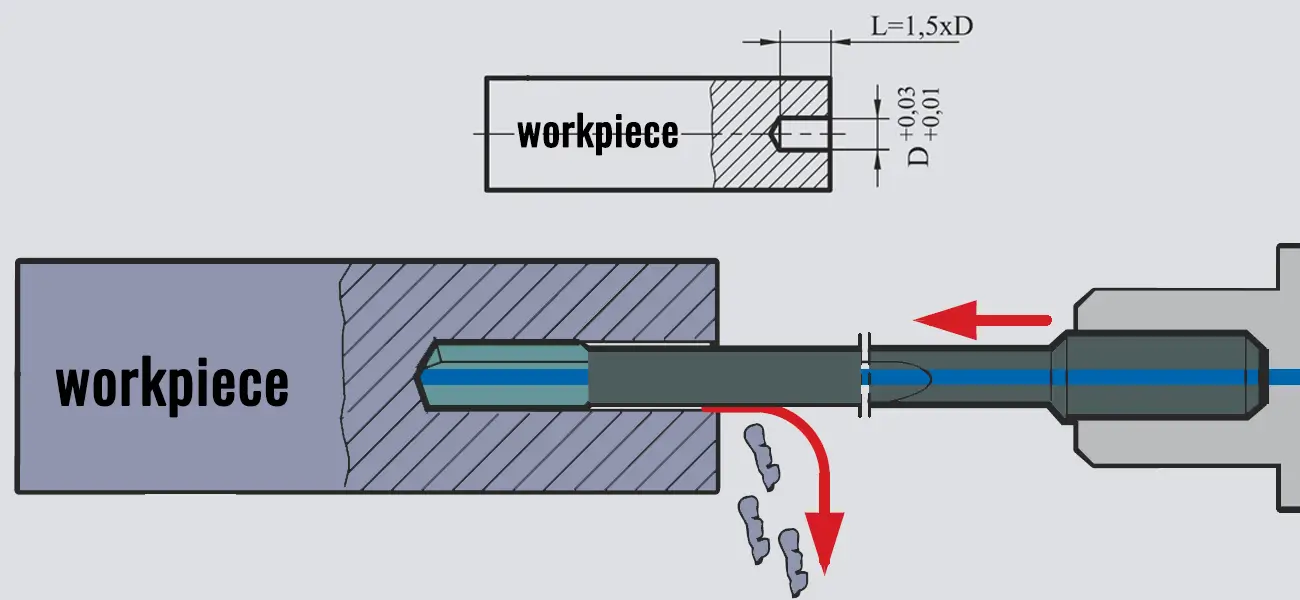
Paso 1: agujero piloto:
Se taladra un agujero piloto en la pieza para guiar la broca de taladrado profundo. Su longitud es de 1.5 veces el diámetro (L=1.5xD) y su diámetro es ligeramente mayor para proporcionar holgura.
Paso 2: taladrado profundo:
A continuación, se introduce la broca de taladrado profundo en el agujero piloto para continuar hasta la profundidad deseada. Se muestra el circuito de refrigeración, en el que se bombea refrigerante a alta presión hacia la broca para enfriar el filo y evacuar las virutas a través de sus canales internos de refrigeración.

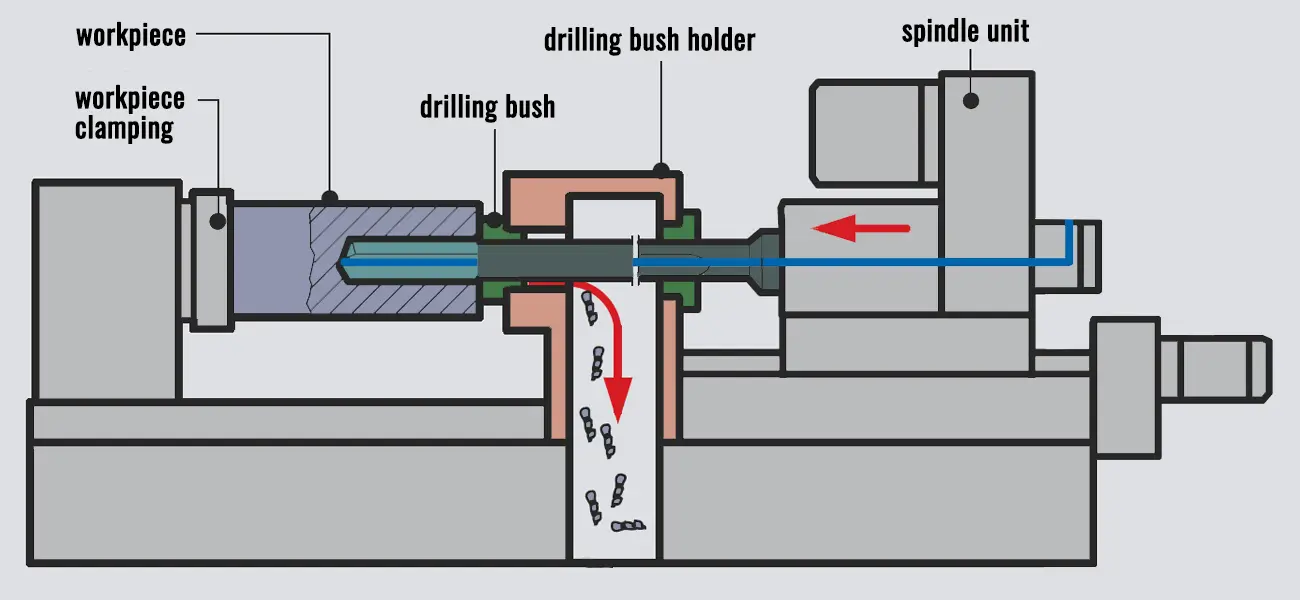
Preparación:
La pieza se sujeta firmemente.
Un portacasquillos y un casquillo de taladrado guían la broca para garantizar la rectitud.
La unidad del husillo acciona la rotación y el avance de la broca.
Circuito de refrigeración:
El sistema de refrigeración a alta presión es más avanzado y dispone de una bomba de alta presión específica y filtros.
El refrigerante se suministra directamente al filo a través de los canales internos de la broca.
El refrigerante arrastra las virutas fuera de la zona de taladrado, garantiza un funcionamiento fluido y evita el sobrecalentamiento.
Broca cañón frente a broca helicoidal
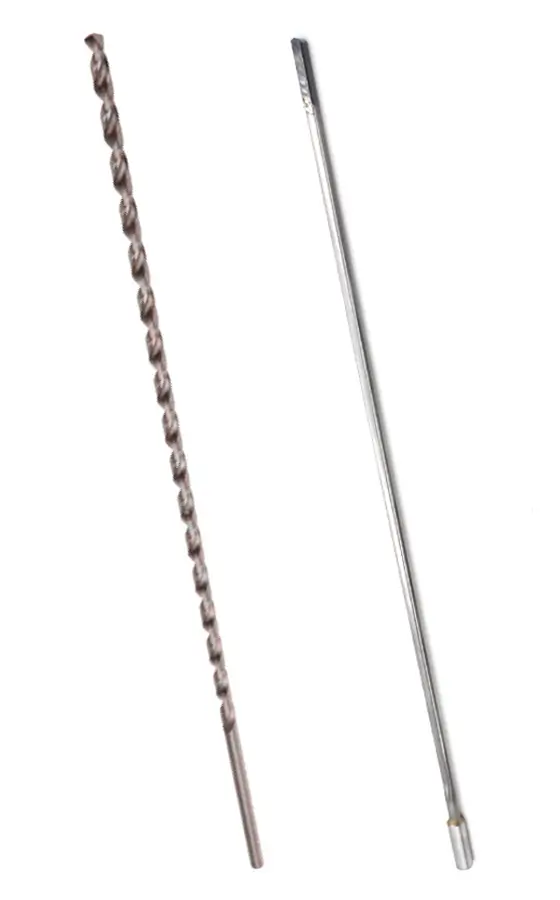
Las brocas helicoidales son herramientas habituales para las necesidades generales de taladrado. Las brocas helicoidales son herramientas habituales para las necesidades generales de taladrado. Los modelos convencionales pueden utilizarse para agujeros con una relación profundidad/diámetro de 5:1, y los de alto rendimiento con refrigeración interna para una relación de 10:1. Para estas relaciones, las brocas helicoidales ofrecen las siguientes ventajas:
Estabilidad y eficiencia:
Las brocas helicoidales ofrecen buena estabilidad y realizan eficazmente el taladrado profundo de profundidad relativamente reducida.
Amplia aplicabilidad:
Esta relación de profundidad es habitual en muchos procesos rutinarios de mecanizado, y las brocas helicoidales pueden realizar estas tareas.
Rentabilidad:
Las brocas helicoidales son relativamente económicas y tienen una larga vida útil, por lo que son adecuadas para la producción en serie.
Facilidad de uso:
Las brocas helicoidales tienen una estructura sencilla y son fáciles de utilizar, por lo que son adecuadas para diversas máquinas-herramienta.

Para agujeros con una relación de 5:1, las brocas helicoidales son ideales por su estabilidad, rentabilidad y facilidad de uso. Para agujeros más profundos, con una relación profundidad/diámetro de 10:1 o superior, se requieren herramientas y equipos más avanzados, como brocas helicoidales de alto rendimiento, herramientas especializadas de taladrado profundo o brocas cañón.
Problemas frecuentes en el taladrado con broca cañón y sus causas
Problemas comunes en el taladrado con broca cañón y sus soluciones
Preguntas frecuentes y respuestas
La cabeza de la broca no entra en la pieza
- Los filos interiores están demasiado altos.
- Ángulo de incidencia insuficiente.
- Los filos no están centrados o su tamaño es demasiado pequeño.
- Desgaste excesivo o astillado de los filos.
- Velocidad de corte baja o avance excesivo.
El mango de la herramienta vibra intensamente o se dobla
- Avance excesivo.
- La luneta o el casquillo guía están flojos y no pueden sostener el mango de la herramienta.
- Desgaste del casquillo guía.
- Desgaste grave o astillado de los filos.
Las virutas se atascan fácilmente
- La presión insuficiente del refrigerante provoca atascos de virutas.
- La viscosidad excesiva del refrigerante dificulta la evacuación de virutas.
- Rebabas en la entrada de aceite o profundidad excesiva de esta.
- Las virutas no se rompen ni se evacuan eficazmente.
Concentricidad deficiente
- Desgaste excesivo del filo central y selección inadecuada del ángulo de incidencia del filo lateral.
- Inclinación o desalineación del casquillo guía o de la pieza.
- Desalineación de la herramienta, la máquina y el eje central del husillo.
- Deformación del material de la pieza.
Diámetro del agujero excesivo
- Desgaste excesivo del borde exterior de la cabeza de la broca.
- Desgaste del casquillo guía.
- Las variaciones de dureza y maquinabilidad del material de la pieza provocan la desviación de la herramienta.
- Los problemas de rigidez de la máquina afectan a la precisión.