










SONDERREIBAHLEN MIT INNENKÜHLUNG
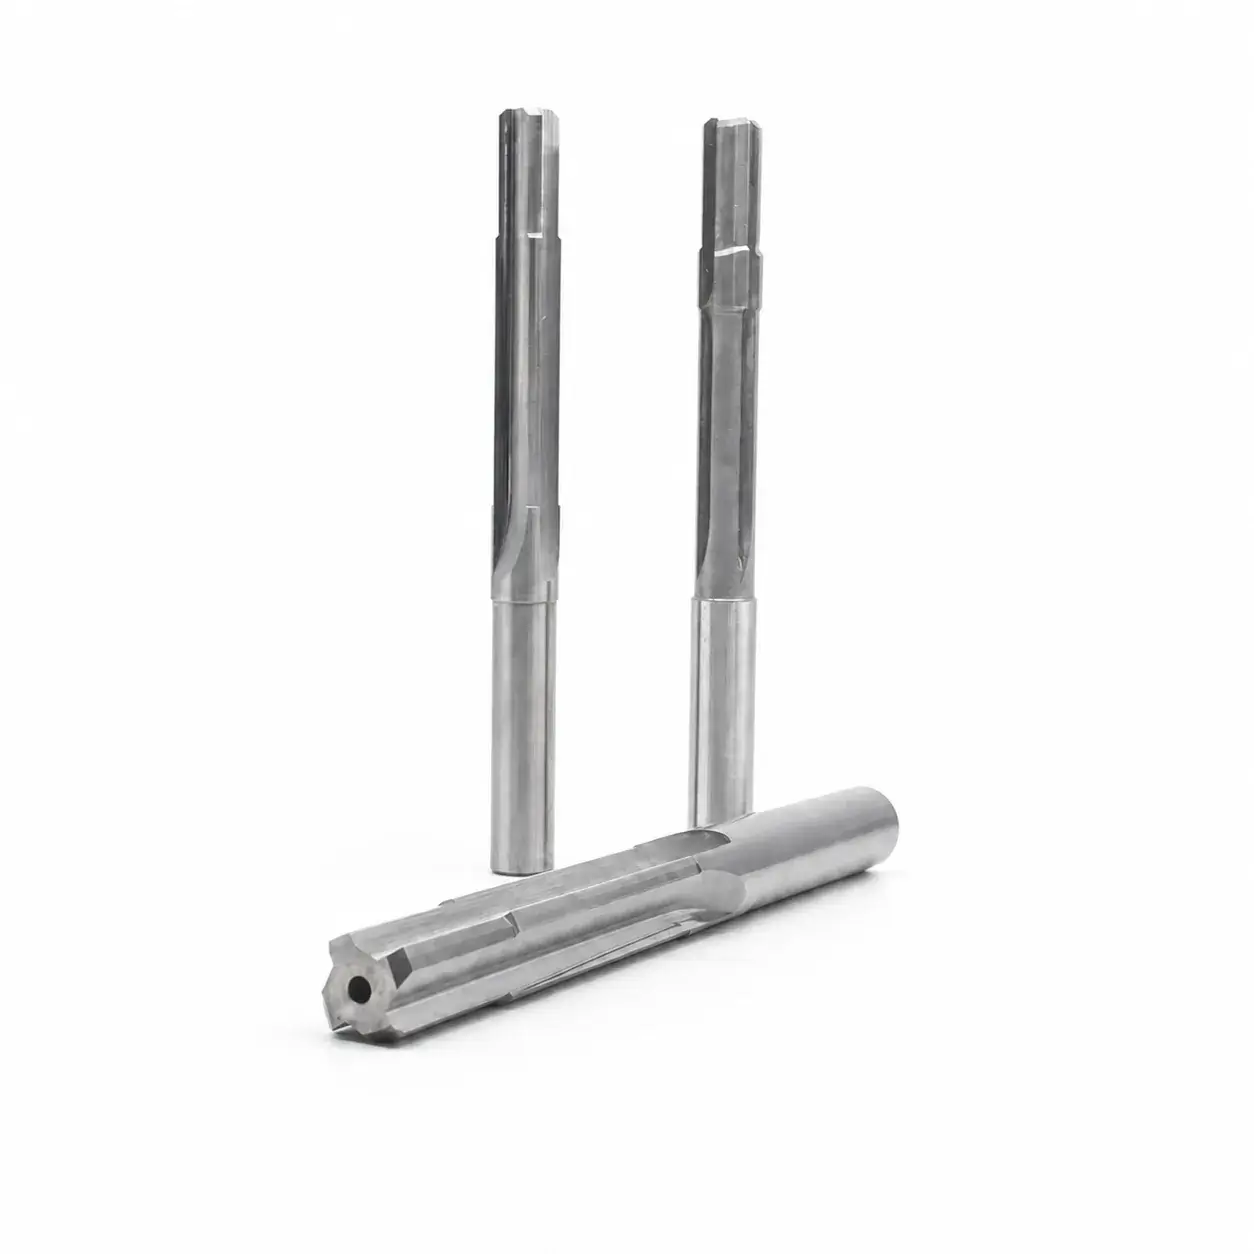
Sonderreibahlen aus Hartmetall für Sackbohrungen
Beim Reiben von Sackbohrungen müssen Kühlmittel und Späne durch dieselbe Öffnung zurückgeführt werden. SCT stimmt den zentralen Kühlkanal, die Nutengeometrie und die Führungsfasen auf Bohrungstiefe, Werkstoff, Vorbohrung sowie verfügbaren Kühlmitteldruck und Volumenstrom ab.
Kühlung und Geometrie für Sackbohrungen auswählen
- Kühlkanal
- Auf verfügbaren Druck und Volumenstrom ausgelegt
- Drallwinkel und ungleiche Teilung
- Für höhere Stabilität bei tiefen Bohrungen verfügbar
- Führungsfasenbreite und Schneidengeometrie
- Auf Werkstoff und Oberflächenanforderung abgestimmt
So starten Sie:Senden Sie Zeichnung, Werkstoff, Vorbohrung, Fertigtoleranz, Bohrungstiefe und Kühlbedingungen.
- Vertrauliche Zeichnungsprüfung
- Spezifikation vor dem Schleifen freigegeben
- Walter-Schleifen und Zoller-Prüfung
- Prüfbericht inklusive
TECHNISCHE PRÜFUNG VOR DER FERTIGUNG
Wir legen den Sackbohrungsprozess vor dem Schleifen fest
Die Auslegung berücksichtigt Kühlmittelzufuhr, Spanabfuhr und die Anforderungen an die fertige Bohrung – nicht nur einen Katalogdurchmesser.
BOHRUNG DEFINIEREN
Fertige Bohrung definieren
Durchmesser, Toleranz, Oberflächengüte, Tiefe und nutzbaren Bohrungsgrund bestätigen.
VORBOHRUNGSAUFMASS
Vorbohrungsaufmaß festlegen
Vorbohrung und Aufmaß auf Werkstoff, Schneiden und erforderliches Bohrungsergebnis abstimmen.
KÜHLMITTEL UND SPANFLUSS
Kühlung und Spanabfuhr planen
Zentrale Innenkühlung, Druck, Nutrichtung und verfügbaren Spanraum festlegen.
GESAMTE AUFSPANNUNG
Gesamte Aufspannung prüfen
Aufnahme, Rundlauf, Reichweite, Vorrichtungsfreiraum und Prüfziel der Fertigung prüfen.
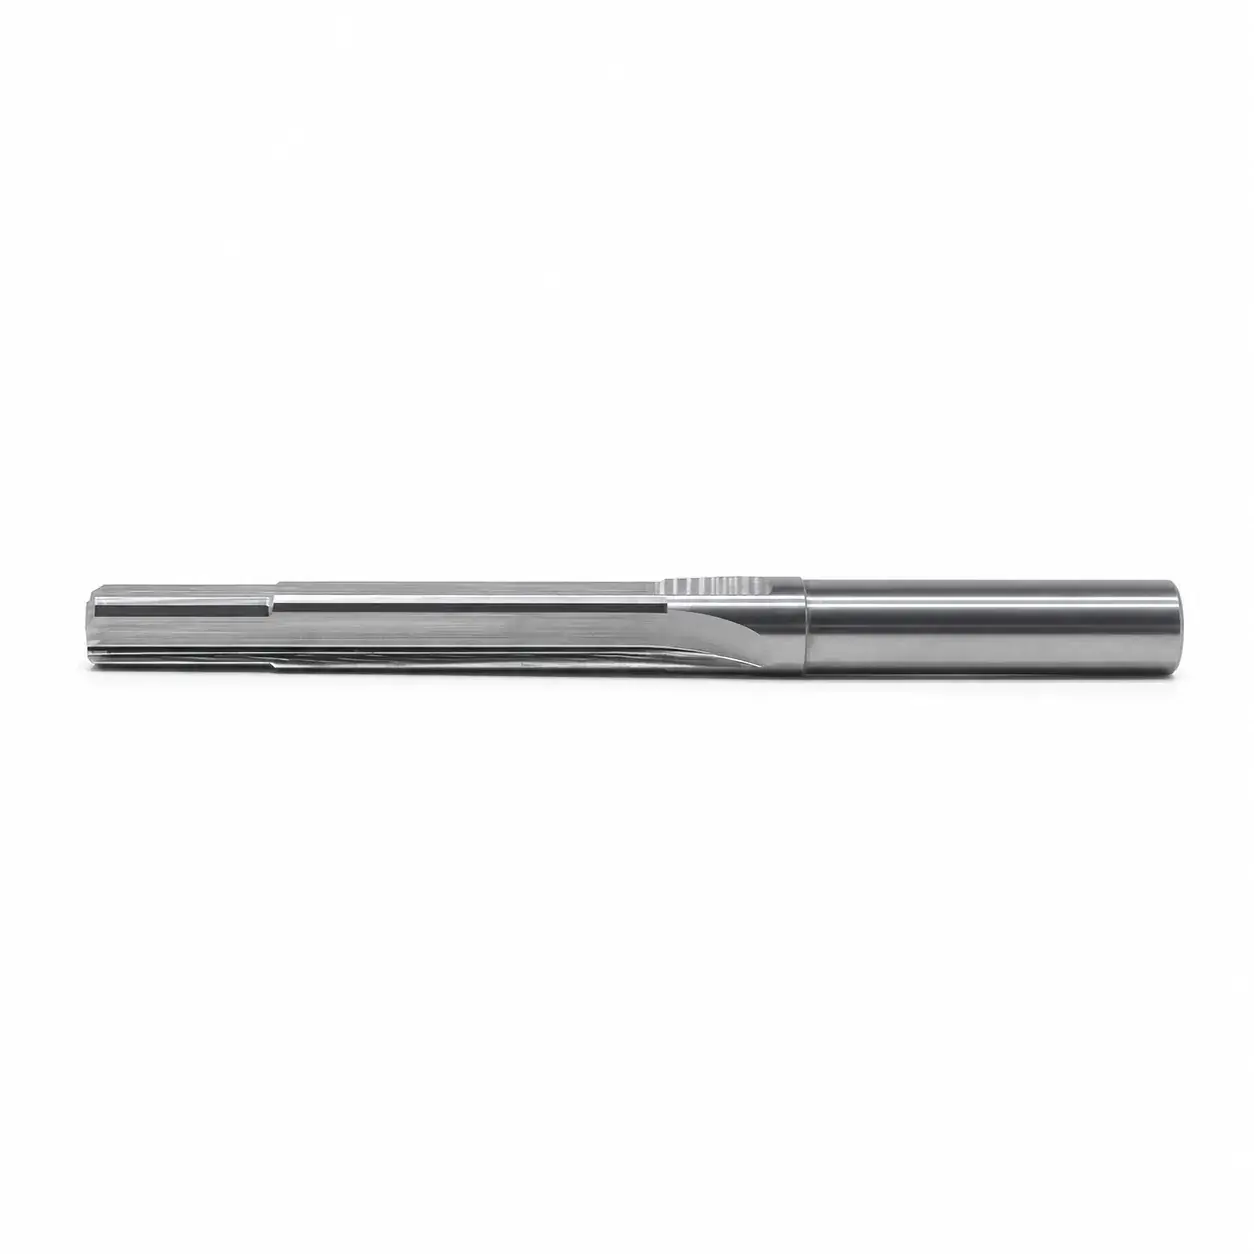
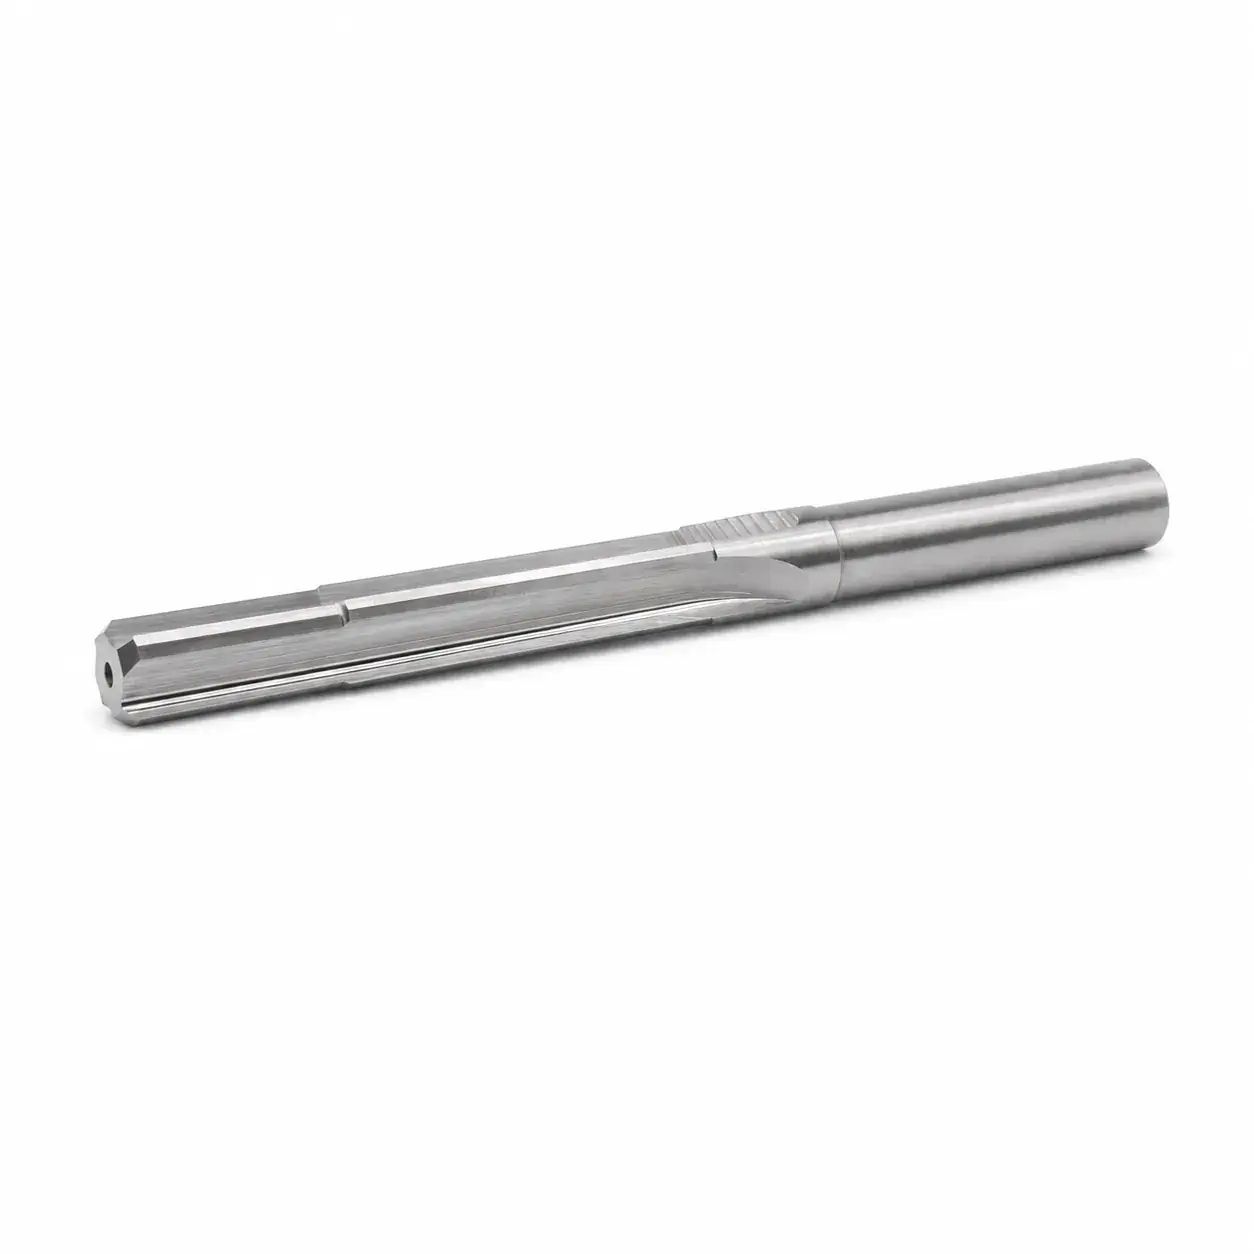
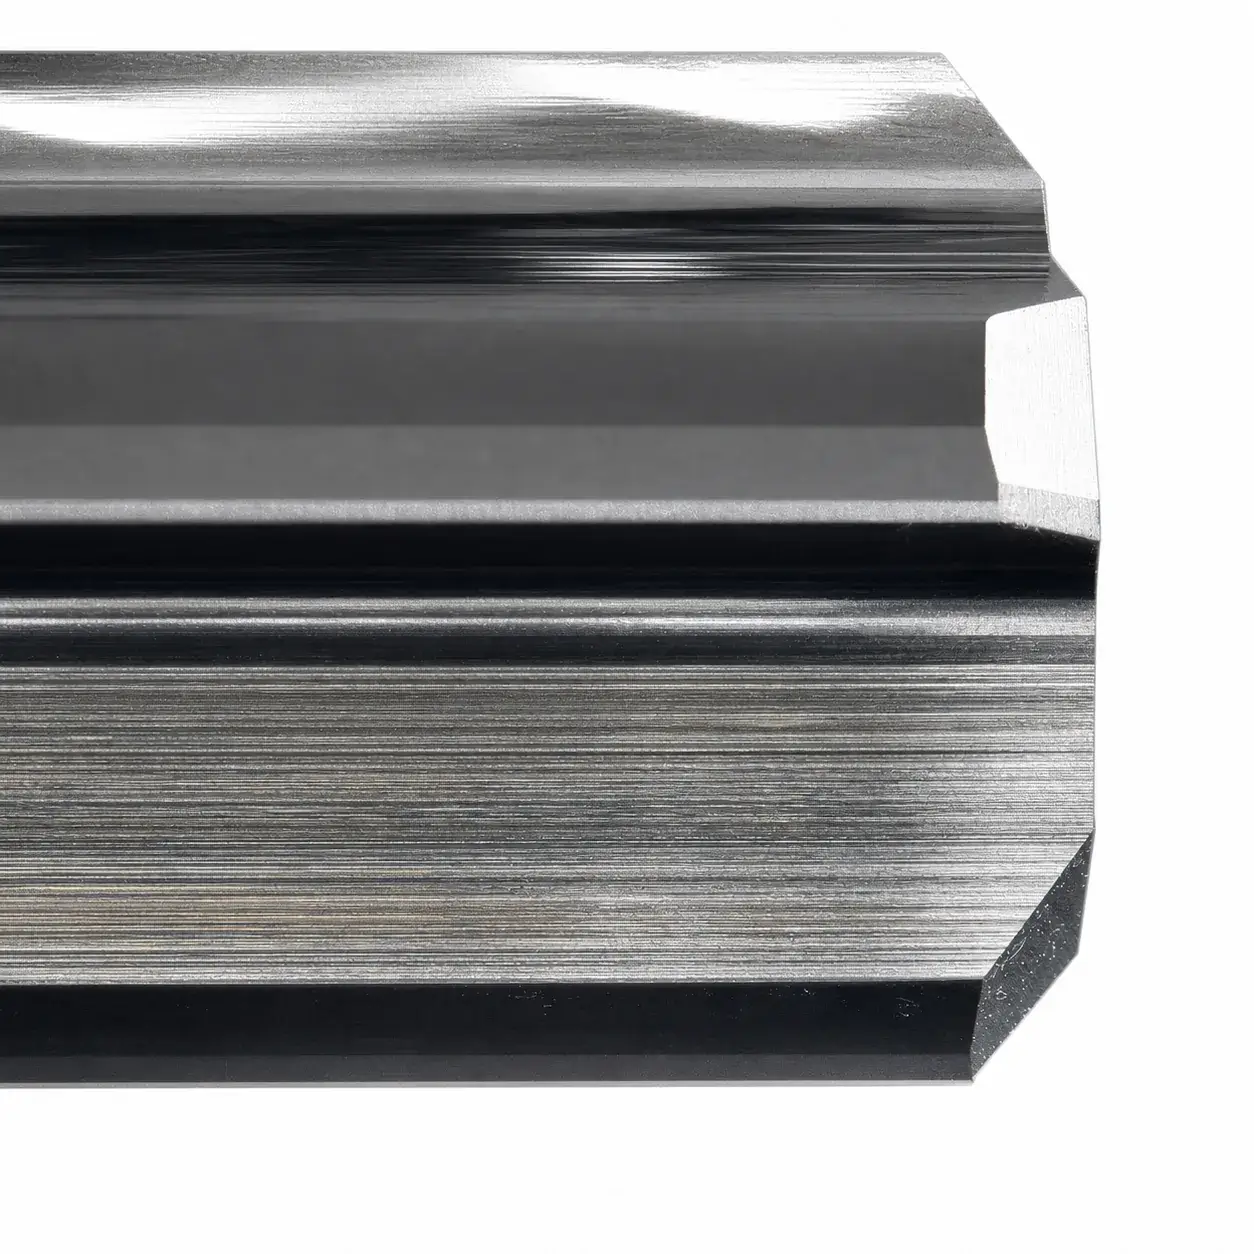
Seitenansicht, zentraler Kühlmittelaustritt und geprüftes Schneidkantendetail.
FERTIGUNG UND QUALITÄTSKONTROLLE
Von der freigegebenen Sacklochspezifikation zur geschliffenen Geometrie
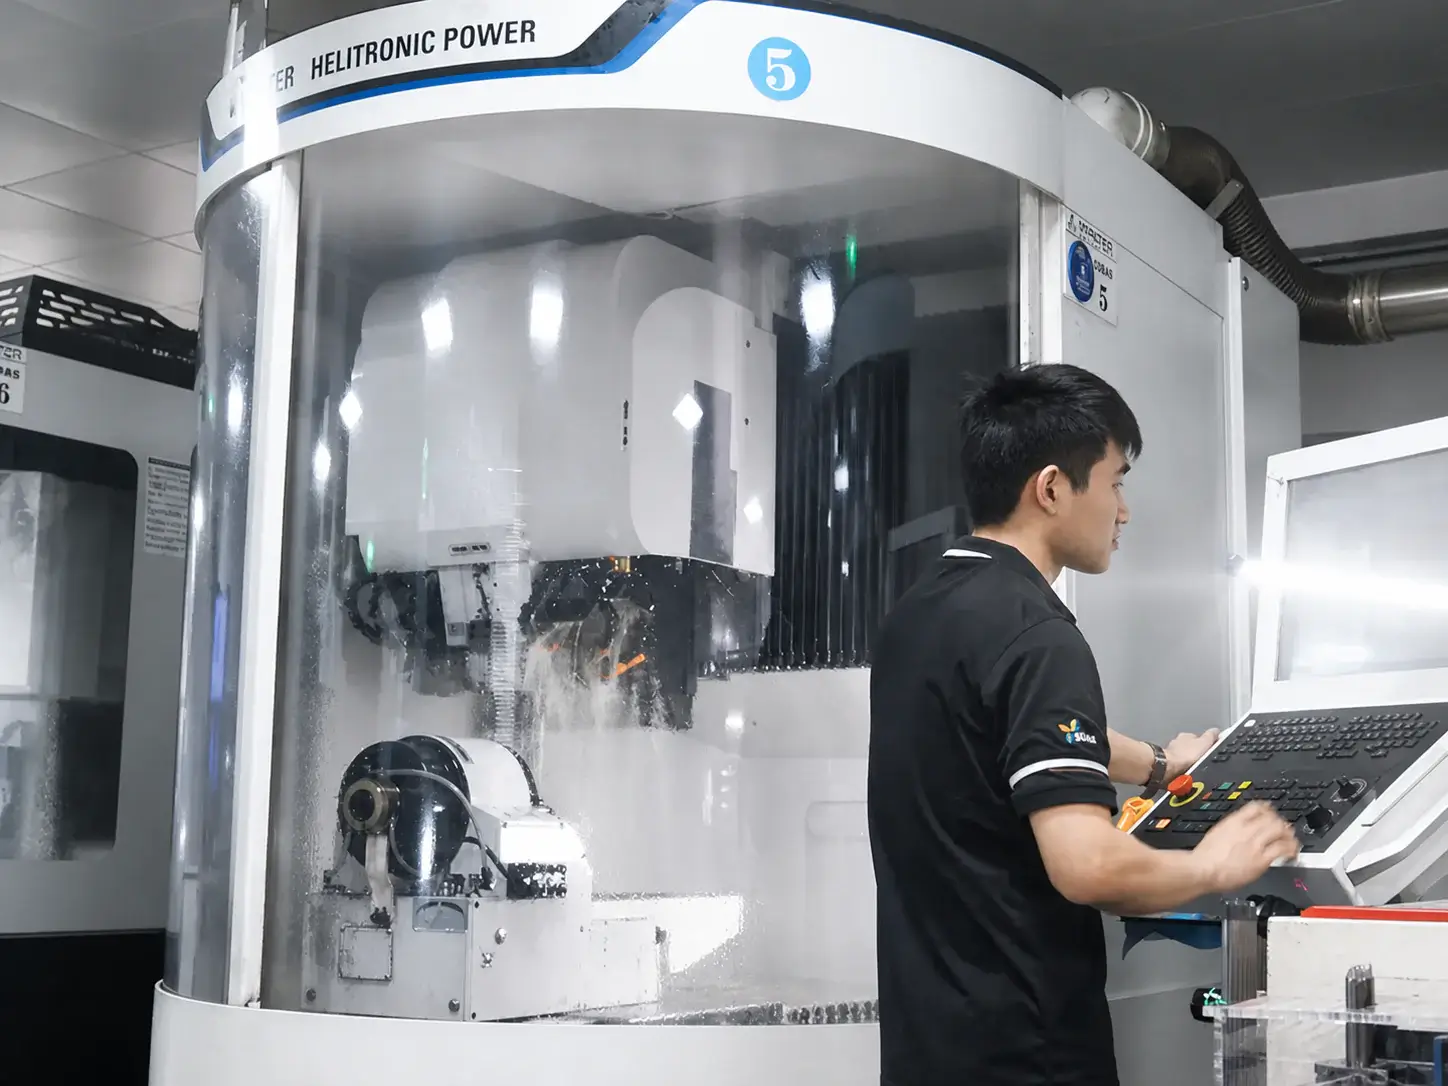
Vor der Herstellung der freigegebenen Nuten-, Führungsfasen- und Schneidengeometrie prüfen wir Rohling, Schleifprogramm, Scheibeneinrichtung und Maßbezüge.
Schleifauftrag vorbereiten
Hartmetallrohling, Kühlkanalposition, Programm, Scheibeneinrichtung und freigegebene Maßbezüge prüfen.
Anwendungsspezifische Geometrie schleifen
Vorgegebenen Drall, gegebenenfalls ungleiche Teilung, Führungsfasen, Schneiden und Fertigmaße herstellen.
QUALITÄTSKONTROLLE WÄHREND UND NACH DEM SCHLEIFEN
Während der Fertigung messen. Nach der Endprüfung freigeben.
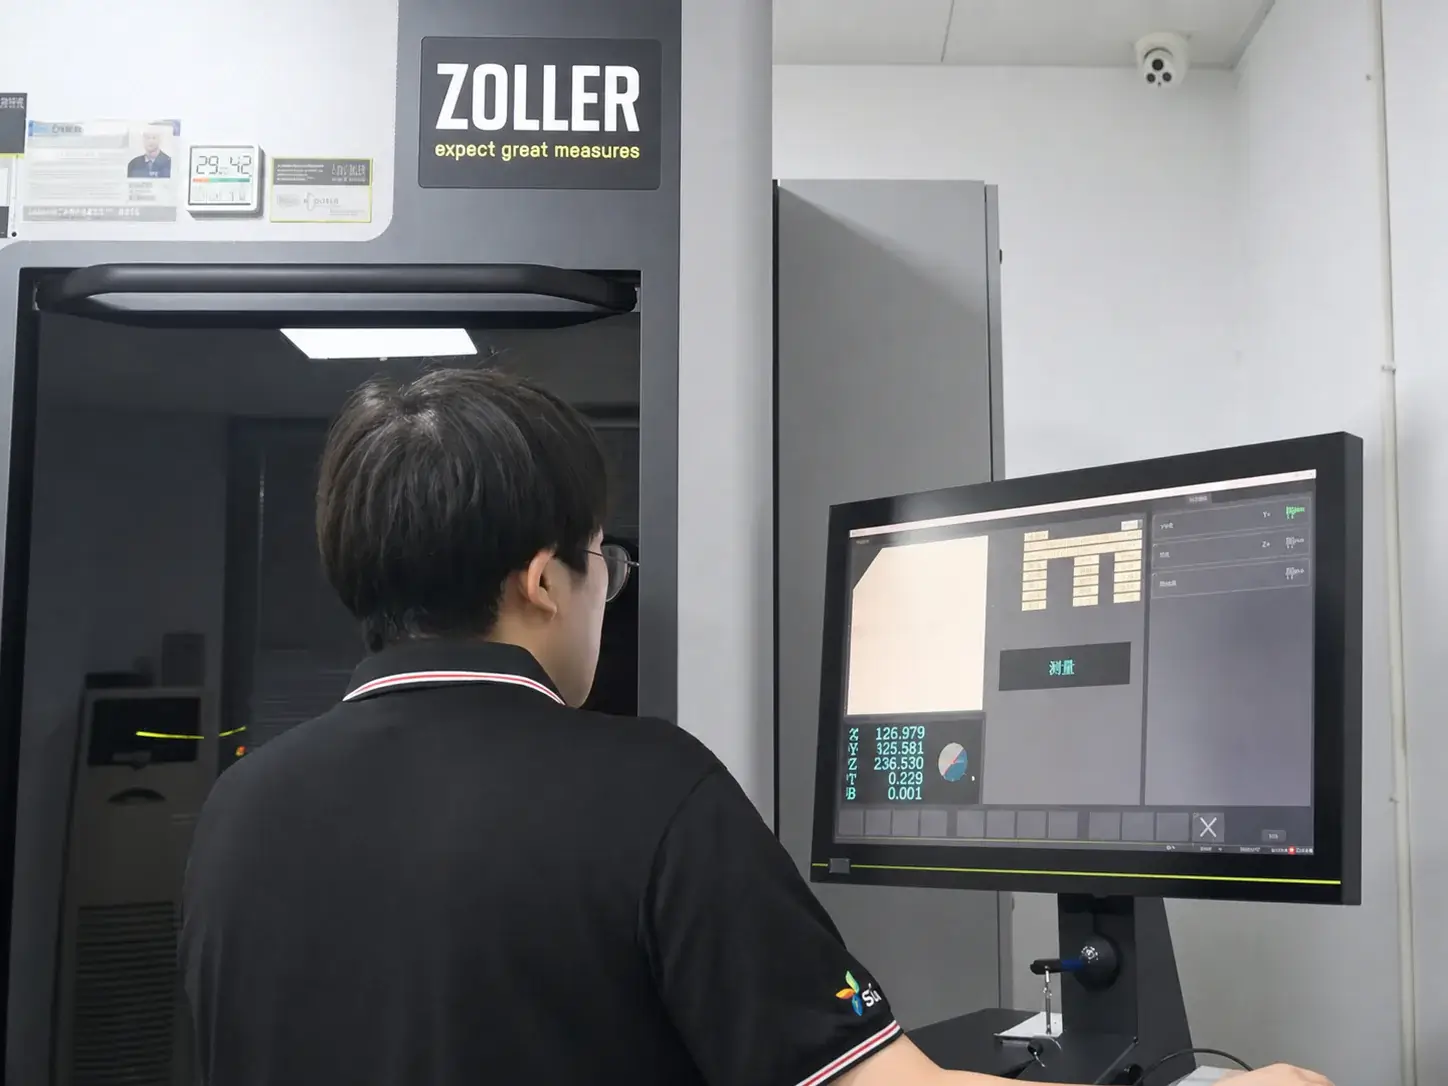
Wir messen kritische Maße und Geometrien beim Schleifen, korrigieren messbare Abweichungen solange möglich und schließen die Endprüfung vor der Freigabe ab.
In der Fertigung messen und korrigieren
Fertigdurchmesser, Schneidenlänge, Rundlauf und vorgegebene Geometrie prüfen, solange messbare Korrekturen möglich sind.
Endprüfung und Freigabe
Vorgegebene Ergebnisse dokumentieren und das Werkzeug erst nach Erfüllung der freigegebenen Prüfkriterien freigeben.
PRÜFUNG DER SACKLOCHBEARBEITUNG
Mit Bohrungs- und Kühlbedingungen beginnen
Senden Sie Zeichnung, Werkstoff, Vorbohrung, Fertigdurchmesser, Bohrungstiefe und verfügbaren Kühlmitteldruck. Wir prüfen, ob eine Hartmetall-Reibahle mit zentraler Innenkühlung für die Anwendung geeignet ist.
Zeichnungen und hochgeladene Dateien werden als vertrauliche Projektinformationen behandelt.