










ESCARIADORES A MEDIDA CON REFRIGERACIÓN INTERNA
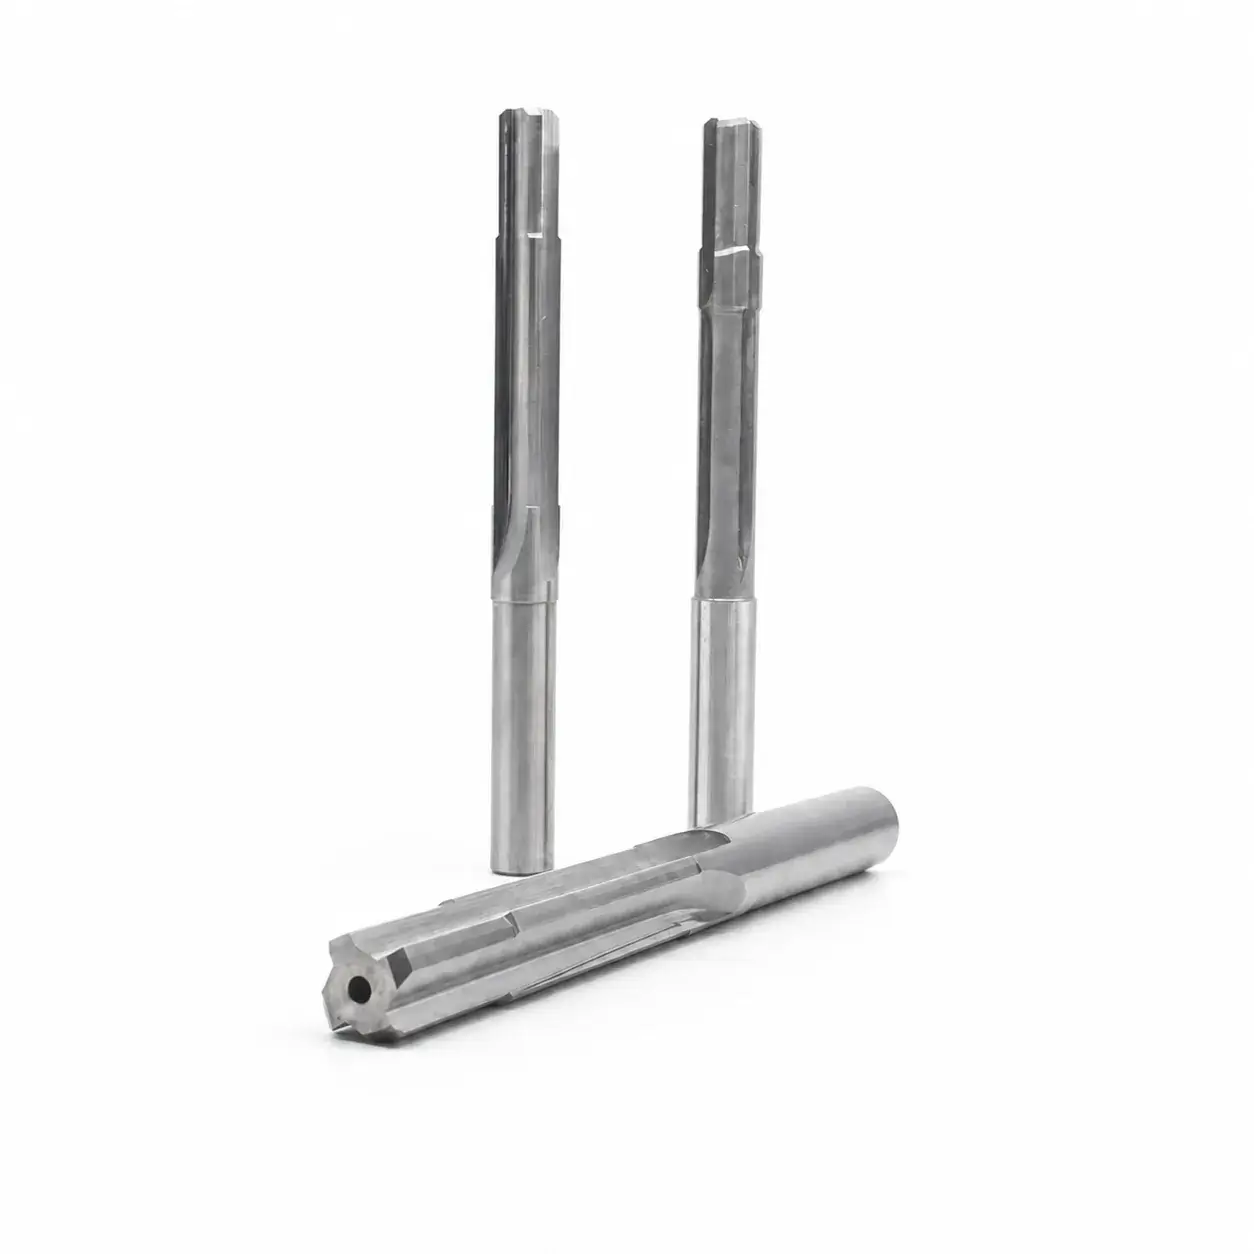
Escariadores de metal duro a medida para agujeros ciegos
Al escariar agujeros ciegos, el refrigerante y las virutas deben salir por la misma abertura. SCT adapta el conducto central de refrigeración, los canales y los márgenes de guía a la profundidad, el material, el agujero previo y la presión y el caudal disponibles en la máquina.
Selección de refrigeración y geometría para agujeros ciegos
- Conducto de refrigeración
- Dimensionado según la presión y el caudal disponibles
- Hélice de los canales y paso desigual
- Disponibles para mejorar la estabilidad en agujeros profundos
- Anchura de los márgenes de guía y geometría de corte
- Adaptadas al material y al acabado requerido
Para empezar:Envíe el plano, el material, el agujero previo, la tolerancia final, la profundidad y las condiciones de refrigeración.
- Revisión confidencial del plano
- Especificación aprobada antes del rectificado
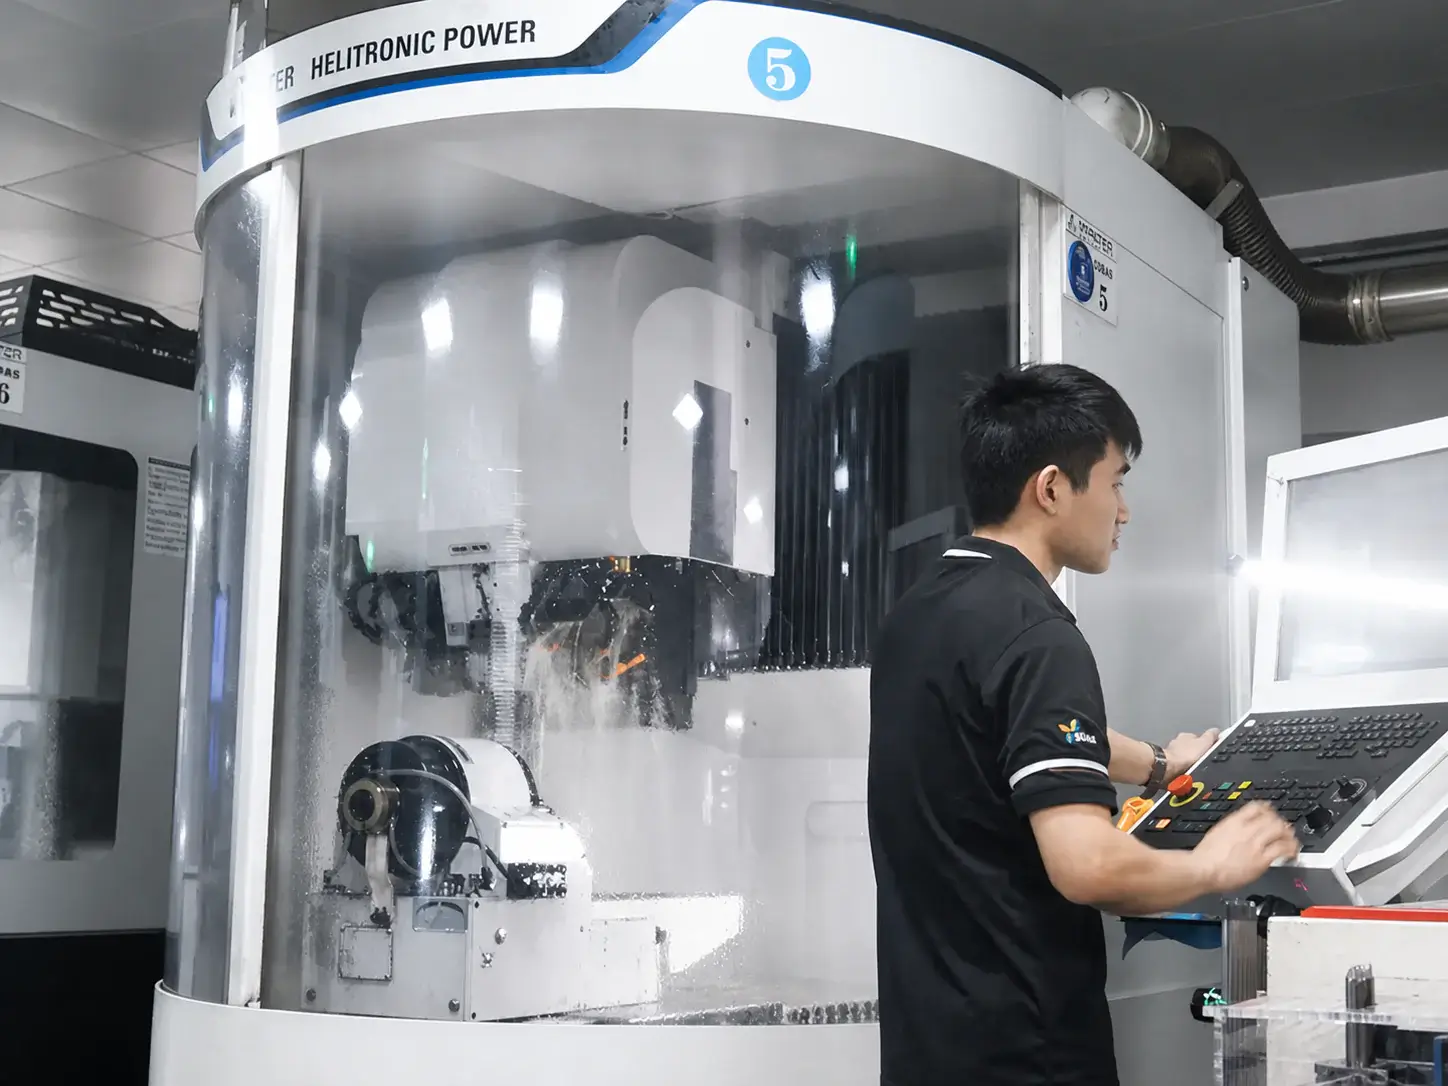
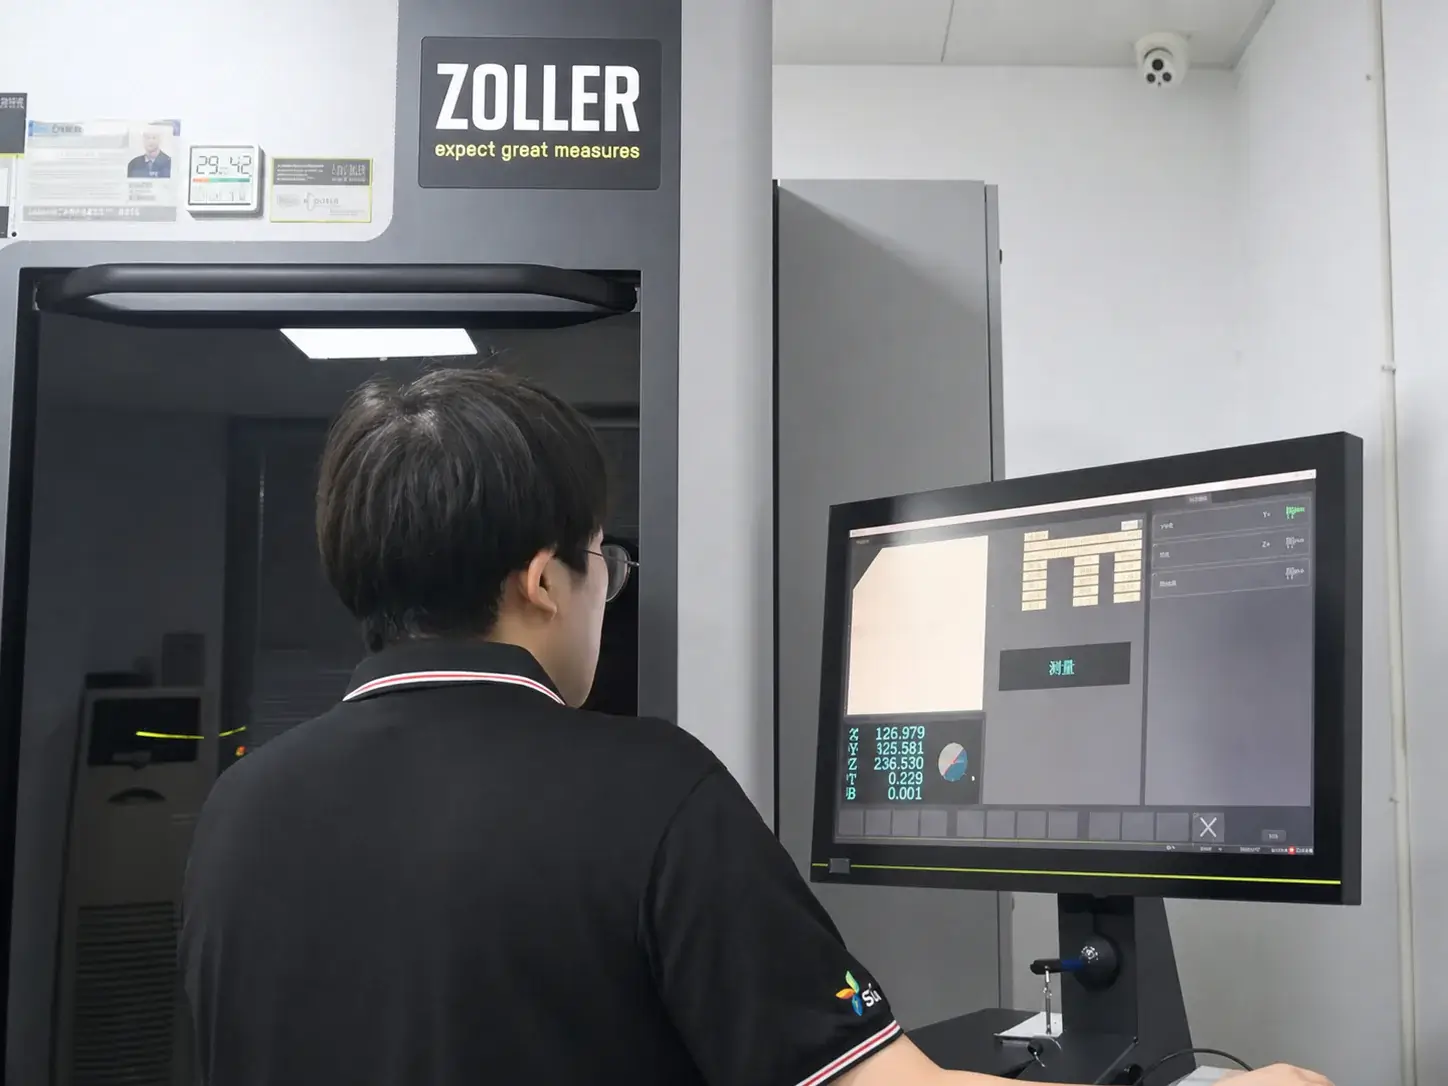
- Rectificado Walter e inspección Zoller
- Informe de inspección incluido
REVISIÓN TÉCNICA ANTES DE FABRICAR
Definimos el proceso para agujeros ciegos antes del rectificado
El diseño considera la entrada de refrigerante, la evacuación de virutas y el resultado requerido, además del diámetro de catálogo.
DEFINIR EL AGUJERO
Definir el agujero acabado
Confirmar diámetro, tolerancia, acabado, profundidad y fondo útil del agujero.
SOBREMEDIDA DEL AGUJERO PREVIO
Definir la sobremedida del agujero previo
Adaptar el agujero previo y la sobremedida al material, los filos y el resultado requerido.
REFRIGERANTE Y VIRUTAS
Planificar refrigeración y evacuación de virutas
Definir refrigeración central, presión, sentido de los canales y espacio disponible para virutas.
MONTAJE COMPLETO
Comprobar el montaje completo
Revisar portaherramientas, excentricidad, alcance, espacio de la fijación y objetivo de inspección en producción.
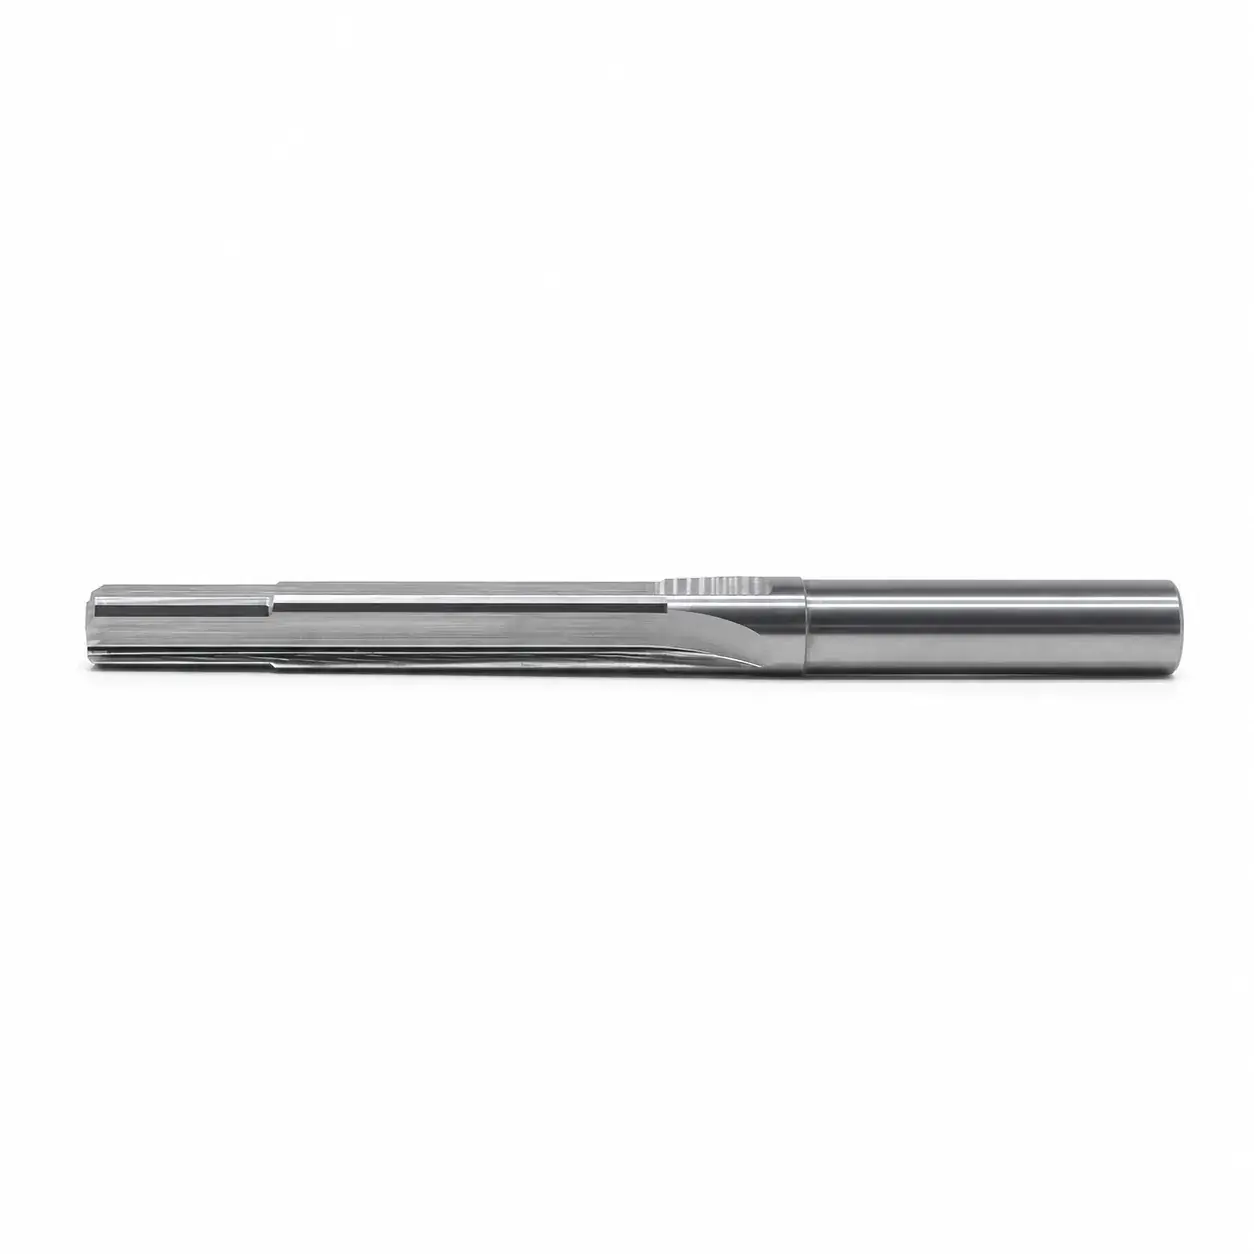
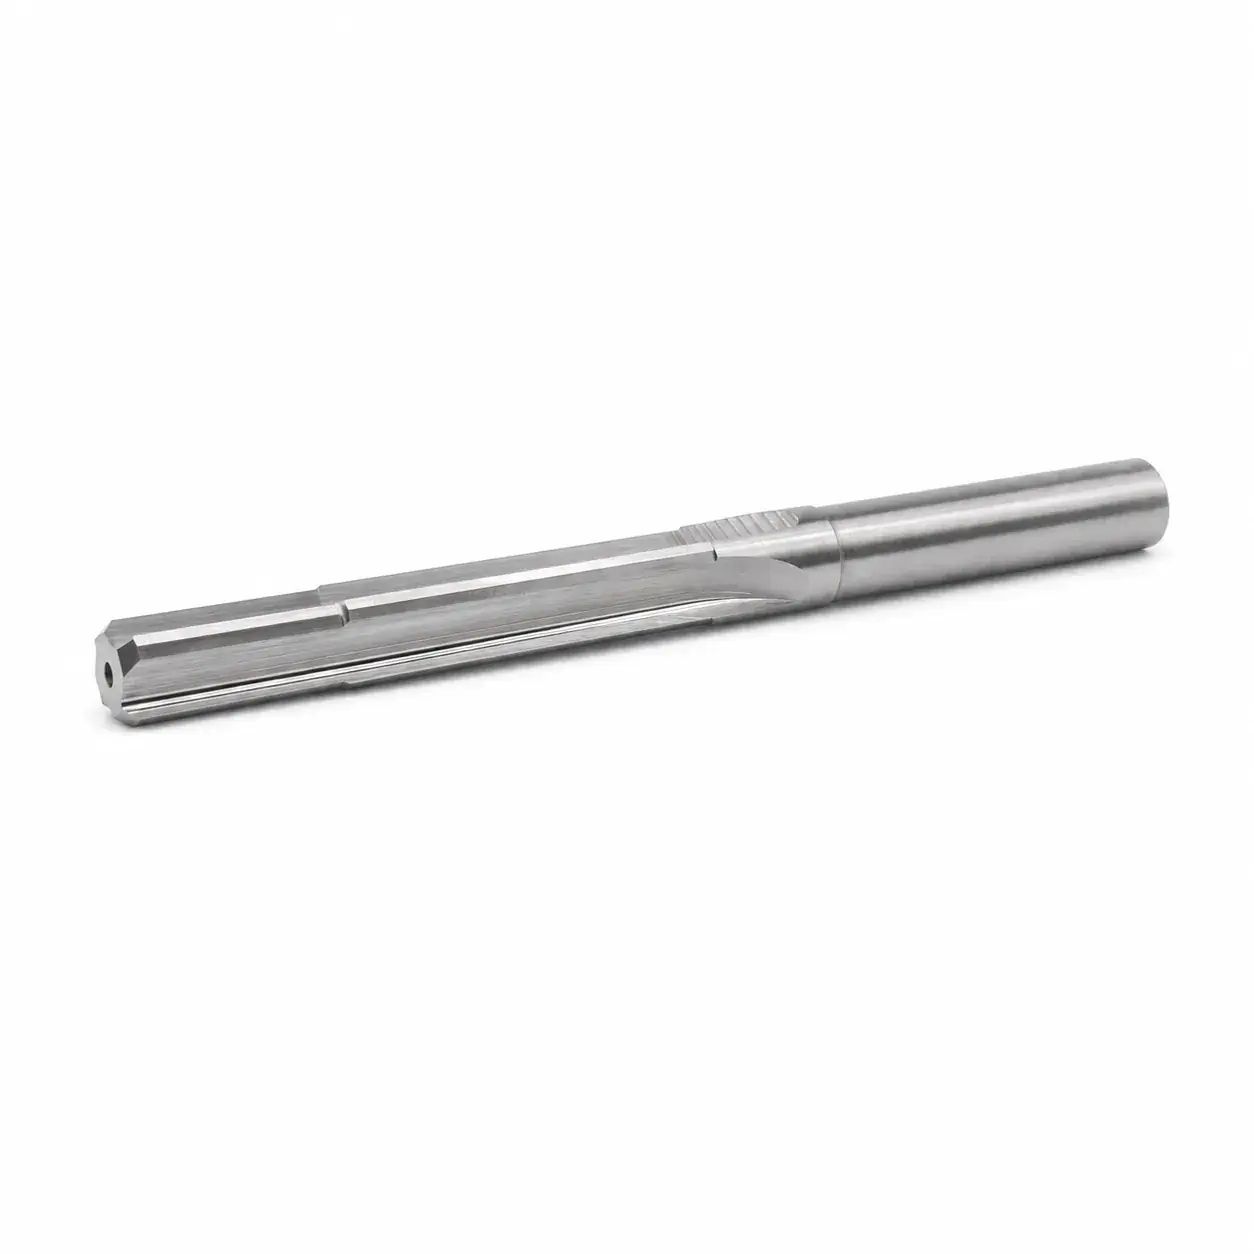
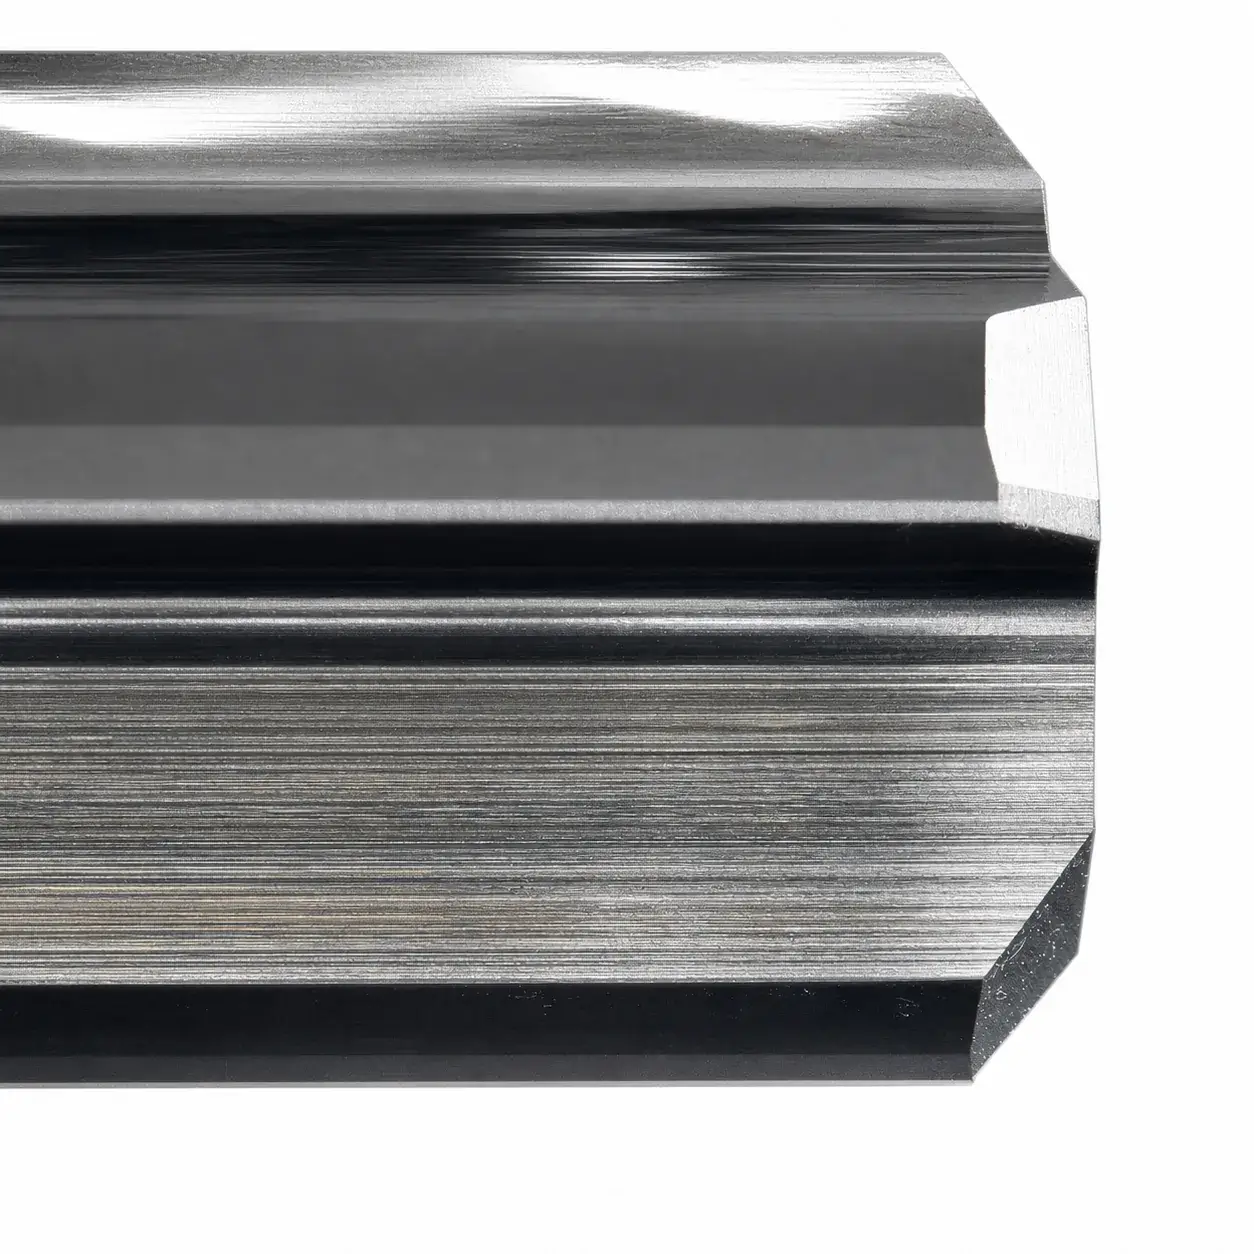
Perfil lateral, salida central de refrigerante y detalle inspeccionado del filo.
PRODUCCIÓN Y CONTROL DE CALIDAD
De la especificación aprobada para agujeros ciegos a la geometría rectificada
Verificamos la pieza en bruto, el programa, las muelas y las referencias dimensionales antes de producir los canales, márgenes de guía y filos aprobados.
Preparar el rectificado
Verificar la pieza en bruto de metal duro, la posición del canal, el programa, las muelas y las referencias dimensionales aprobadas.
Rectificar la geometría específica de la aplicación
Producir la hélice especificada, el paso desigual cuando proceda, los márgenes de guía, los filos y las dimensiones finales.
CONTROL DE CALIDAD DURANTE Y DESPUÉS DEL RECTIFICADO
Medir durante la producción. Liberar tras la inspección final.
Medimos dimensiones y geometrías críticas durante el rectificado, corregimos desviaciones medibles mientras es posible y completamos la inspección final antes de la liberación.
Medir y corregir durante la producción
Comprobar diámetro final, longitud de corte, excentricidad y geometría mientras sea posible realizar correcciones medibles.
Inspección final y liberación
Registrar los resultados especificados y liberar la herramienta solo cuando cumpla los criterios de inspección aprobados.
REVISIÓN DEL ESCARIADO DE AGUJEROS CIEGOS
Empezar por el agujero y las condiciones de refrigeración
Envíe el plano, el material, el agujero previo, el diámetro final, la profundidad y la presión de refrigerante disponible. Evaluaremos si un escariador de metal duro con refrigeración central es adecuado para la aplicación.
Los planos y archivos enviados se tratan como información confidencial del proyecto.