










Плунжерное фрезерование: стратегия, выбор фрезы и область применения
Люди ищут плунжерное фрезерование потому, что боковая траектория неустойчива, полость труднодоступна или предприятие хочет понять, является ли погружение полноценной черновой стратегией либо лишь обходным приемом. Поэтому статья сначала должна определить границу применения: какую именно проблему решает плунжерное фрезерование и какие проблемы оно не решает?
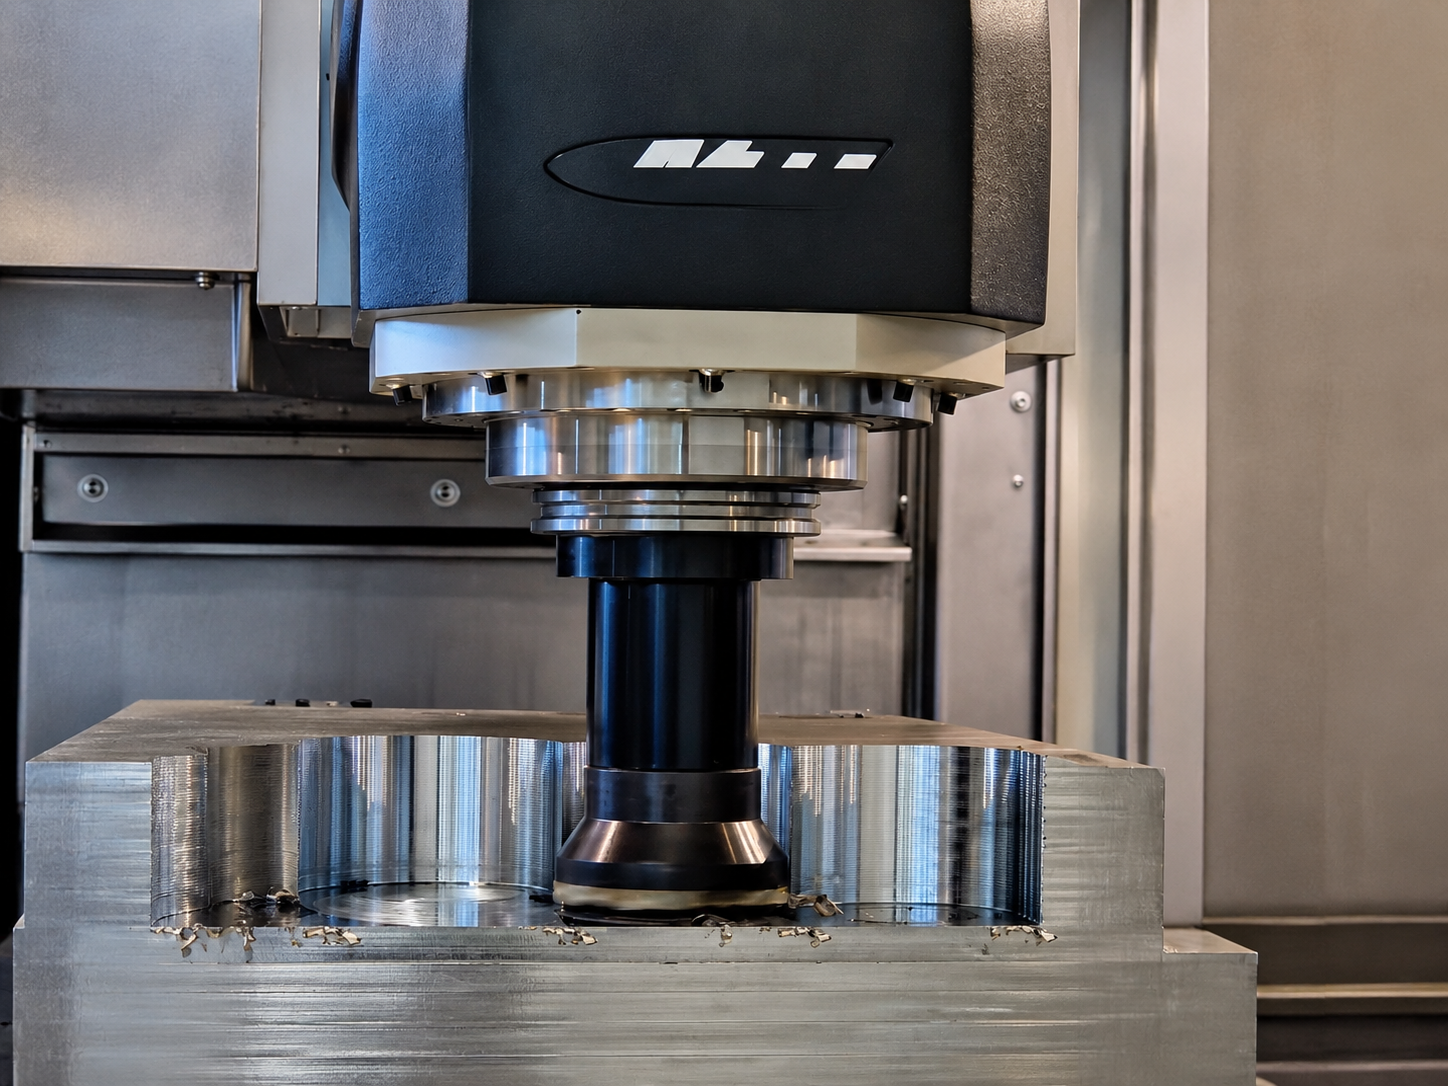
Плунжерное фрезерование оправдано, когда резанию мешает радиальная нагрузка. Оно не является универсальной заменой любому пазу, наклонному входу или черновой траектории. Читателю нужна четкая граница между «применить погружение, потому что здесь помогает направление усилия» и «исправить инструмент, держатель или траекторию вместо превращения всего процесса в цикл погружения».
Краткий ответ: применяйте плунжерное фрезерование, когда реальным ограничением является радиальная сила, а не общая неверная организация процесса
Плунжерное фрезерование меняет преобладающее направление силы. Это может помочь при глубоких полостях, затрудненном доступе или наладках, плохо переносящих длительную боковую нагрузку. Но если настоящая причина — ненадежное закрепление детали, неподходящий инструмент или отсутствие выхода для стружки, плунжерное фрезерование также может оказаться неудачным. При обработке замкнутой полости сравните это решение с обычной стратегией фрезерования кармана перед изменением процесса.
| Вопрос по процессу | Плунжерное фрезерование предпочтительнее, когда… | Другой подход часто лучше, когда… |
|---|---|---|
| Черновая обработка глубокой полости | Фрезе необходимо снимать материал без большого радиального контакта | Обычная боковая траектория уже устойчива и эффективна |
| Недостаточная боковая жесткость | Боковая сила вызывает вибрации или прогиб | Наладка недостаточно жесткая во всех направлениях, а не только поперек |
| Стратегия входа | Прямой вход и поэтапная черновая обработка упрощают задачу | Наклонный или винтовой вход уже хорошо решает задачу доступа |
| Перегрузка инструмента | Радиальная нагрузка является основной причиной отказа | Реальная проблема — удаление стружки, качество держателя или неверная геометрия фрезы |
Что в действительности меняет плунжерное фрезерование
Вместо преимущественно бокового съема материала плунжерное фрезерование переносит большую часть резания в осевое направление. Это меняет характер нагрузки, воспринимаемой инструментом и шпинделем.
Снижение воздействия боковой нагрузки
Это практическая причина применения стратегии. Если боковая нагрузка вызывает вибрации, прогиб или низкую стойкость, плунжерный подход может уменьшить проблему за счет изменения направления силы.
Черновая обработка, а не универсальная чистовая операция
Плунжерное фрезерование обычно является стратегией черновой или получистовой обработки. После него часто остается материал, который необходимо удалить последующим проходом. Не следует путать его с методом окончательной чистовой обработки стенок.
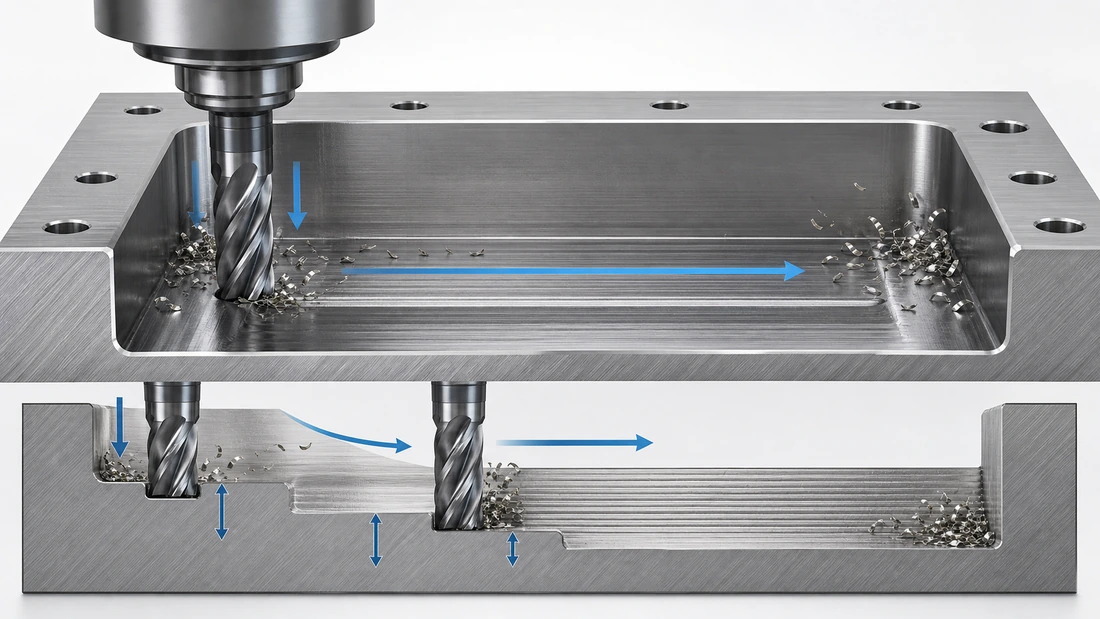
Плунжерное фрезерование в сравнении с наклонным врезанием, входом по винтовой линии и предварительным сверлением
Предприятия часто спрашивают о плунжерном фрезеровании, хотя реальный выбор стоит между несколькими способами входа или черновой обработки.
В сравнении с наклонным врезанием
При наклонном врезании инструмент постепенно входит в материал, одновременно перемещаясь в поперечном направлении. Этот способ часто эффективен, если фреза и материал допускают выбранный угол, а стружка хорошо удаляется. Плунжерное фрезерование становится привлекательнее, когда основная проблема связана с боковым входом или боковой нагрузкой.
В сравнении с входом по винтовой линии
Винтовой вход часто плавнее и управляемее, если его допускают инструмент и материал. Он особенно привлекателен, когда можно сформировать чистое круглое отверстие, а станок хорошо выполняет интерполяцию. Поэтому многие обсуждения винтового врезания завершаются рекомендацией сначала обратиться к изготовителю инструмента. Оптимальный угол зависит от фрезы, материала и наличия предварительного отверстия.
В сравнении с предварительным сверлением
Предварительное сверление часто упрощает задачу. Если его можно выполнить, оно снижает нагрузку при входе и делает последующую траекторию более предсказуемой. Один из наиболее практичных выводов из обсуждения реального плунжерного фрезерования состоит в том, что лучшей оптимизацией иногда становится полный отказ от врезания концевой фрезы в сплошной материал.
Инструмент и наладка для плунжерного фрезерования
Плунжерное фрезерование также требует подходящей фрезы и устойчивой наладки.
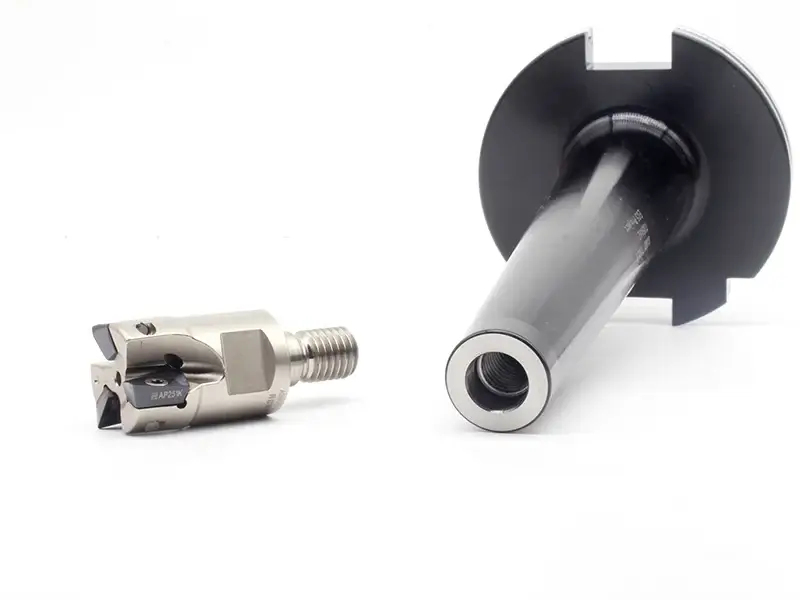
Твердосплавные концевые фрезы и конструкция инструмента
Твердосплавная концевая фреза закономерно возникают в этом обсуждении, поскольку плунжерные стратегии также опираются на прочность инструмента, геометрию и предсказуемый износ. Однако не каждая концевая фреза допускает интенсивное погружение. Важны геометрия центра, число канавок, пространство для стружки и рекомендации изготовителя.
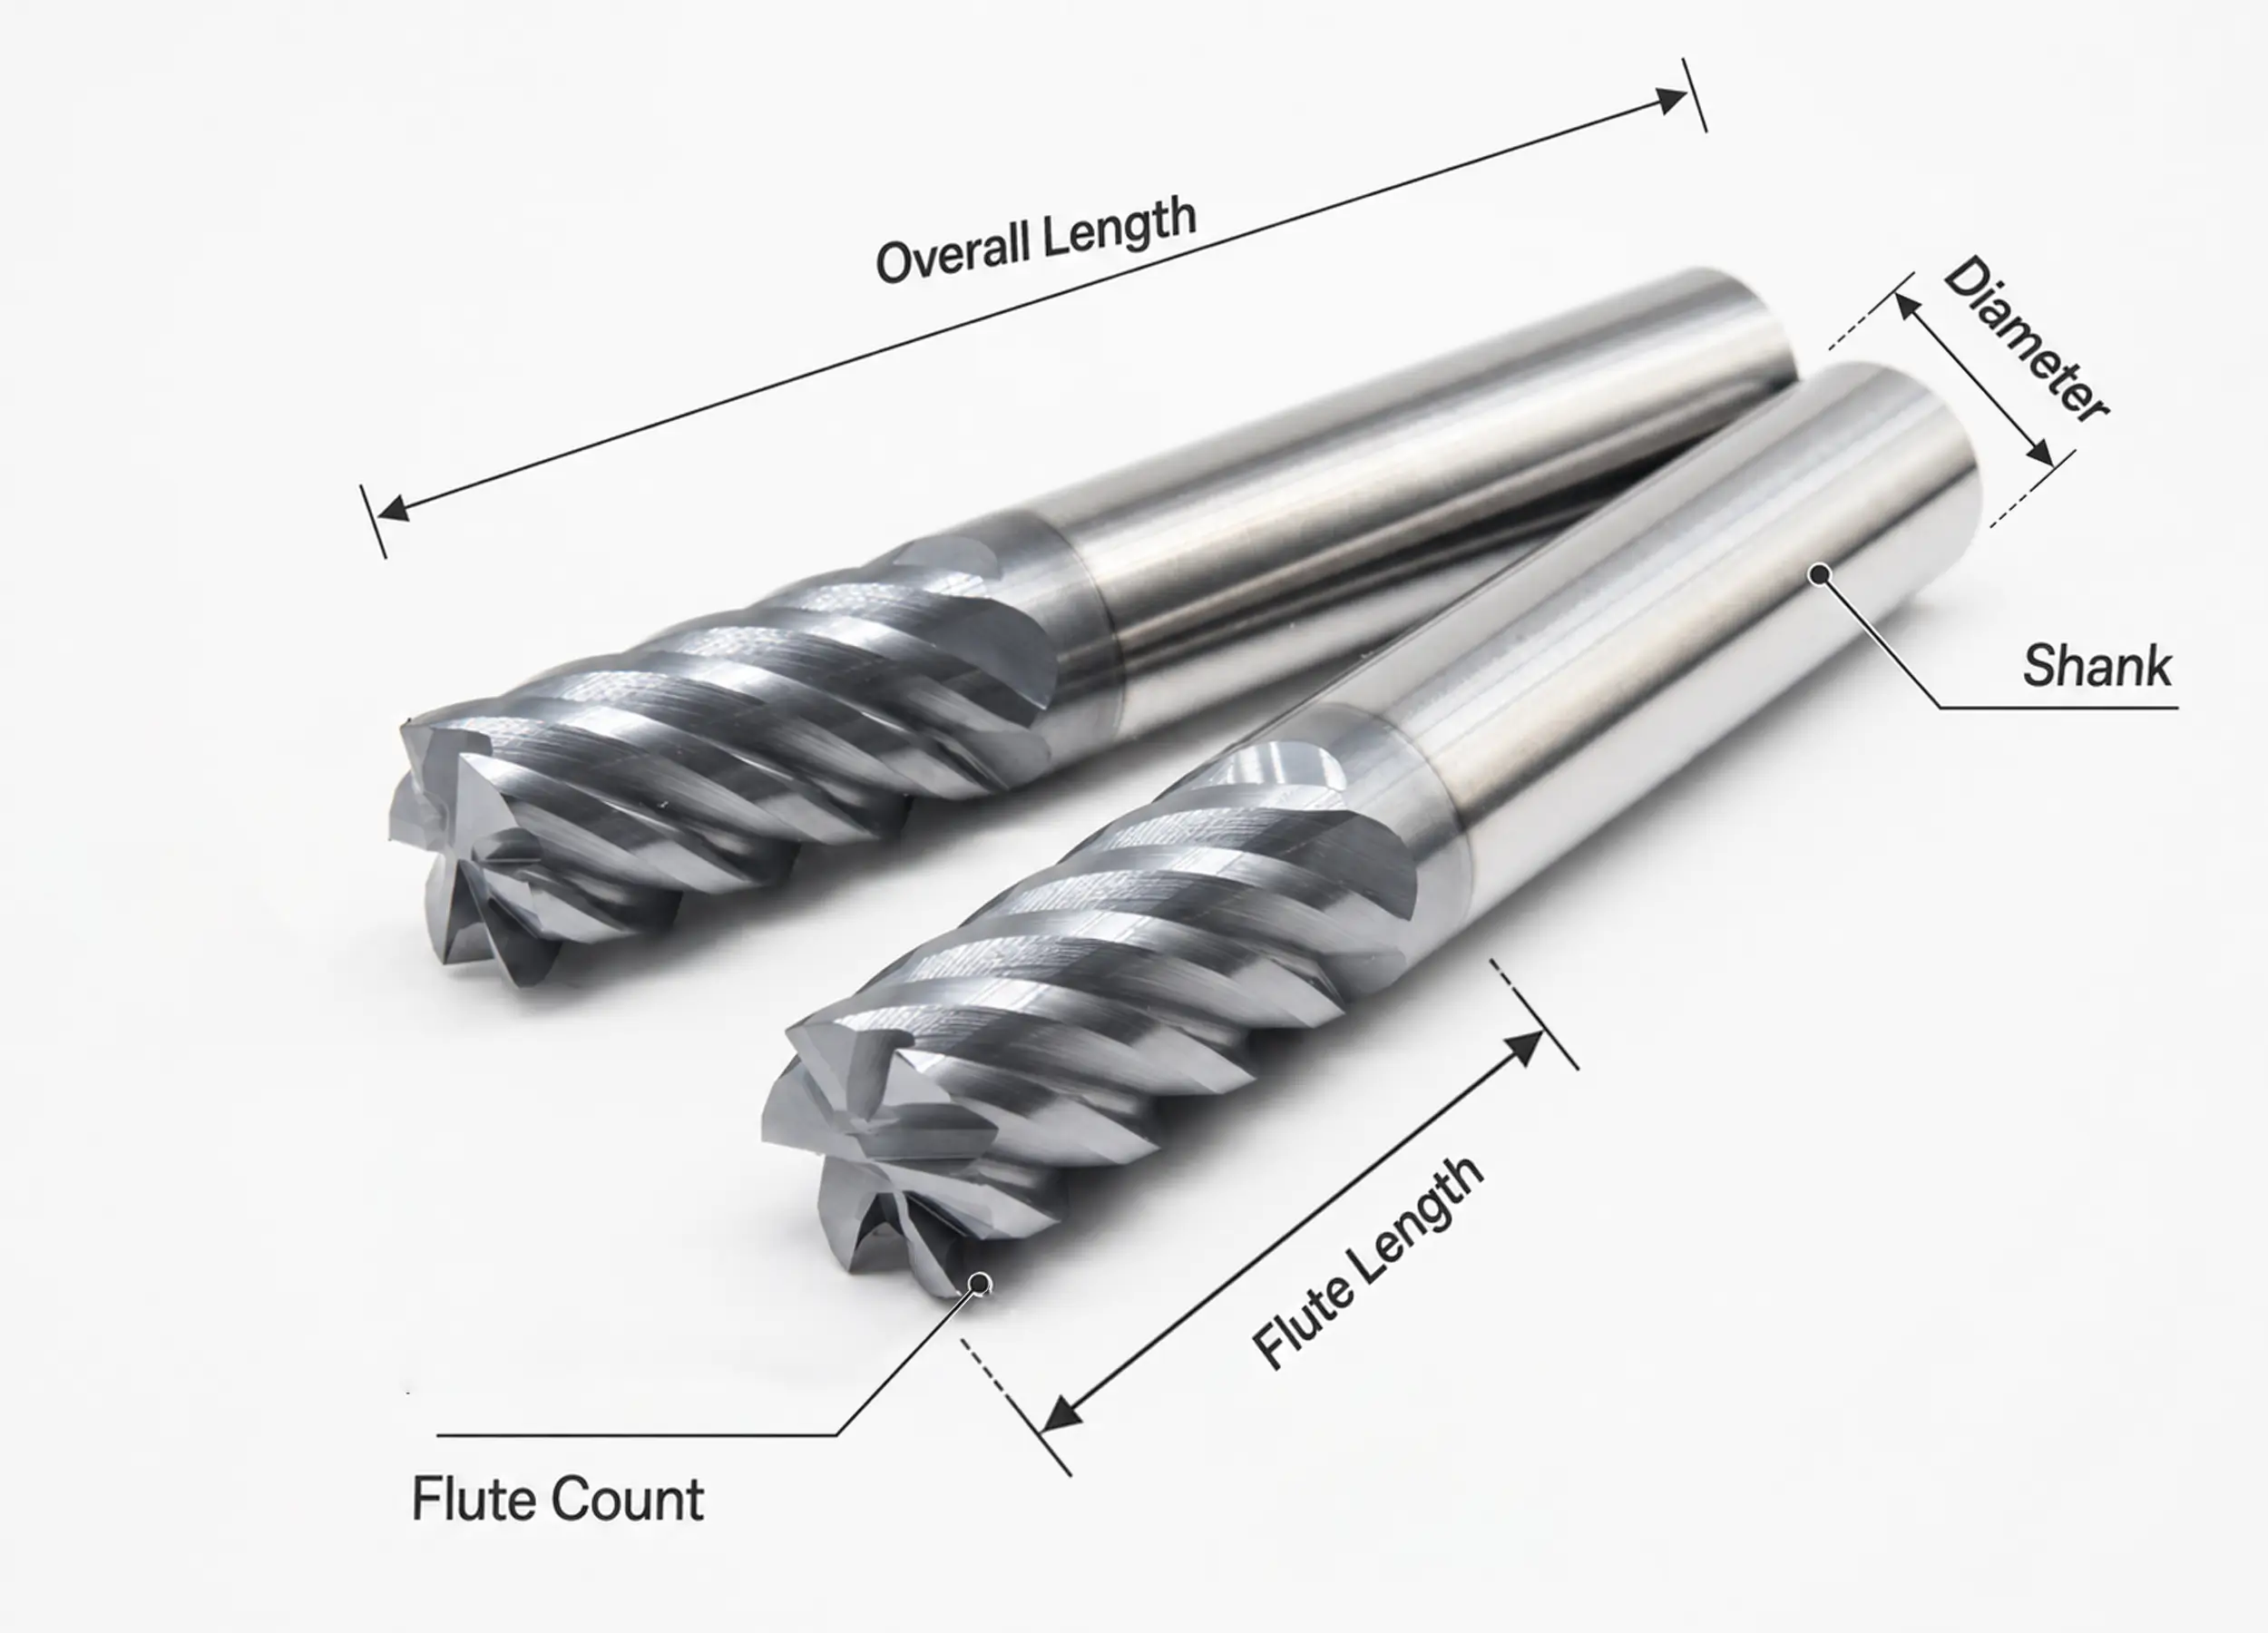
Отвод стружки остается реальным ограничением
Даже при снижении боковой нагрузки процесс может нарушиться из-за скопления стружки в кармане или под инструментом. Для глухих или глубоких элементов особенно важно тщательно спланировать ее отвод. Если стружка не удаляется, врезание превращается в повторное перерезание и нагрев.
Жесткость по-прежнему определяет предел возможностей
Плунжерное фрезерование может уменьшить один вид нагрузки, но не отменяет потребности в хорошем закреплении, малом вылете и жестких держателях. Слабая наладка может вибрировать или отклоняться и при плунжерной стратегии.
Логика выбора параметров: что действительно меняется
Параметры плунжерного фрезерования полезнее обсуждать через определяющие их переменные, а не через вымышленные универсальные числа.
- Материал определяет допустимую интенсивность входа.
- Конструкция инструмента определяет, насколько хорошо центр и канавки выдерживают движение.
- Вход в предварительно просверленное отверстие и вход в сплошной материал дают совершенно разную картину нагрузок.
- Глубина глухой полости и удаление стружки определяют сохранение устойчивости стратегии.
Поэтому в одном обсуждении можно без противоречия упомянуть малые углы для стали, более крутое врезание для алюминия и настоятельную рекомендацию использовать данные изготовителя. Исходные условия действительно меняются настолько сильно.
Распространенные ошибки при плунжерном фрезеровании
| Ошибка | Почему это вызывает проблемы |
|---|---|
| Применение плунжерного фрезерования только потому, что по звуку инструмент перегружен | Настоящей причиной могут быть неверная геометрия или плохое закрепление детали |
| Игнорирование удаления стружки | Скопившаяся стружка быстро сводит преимущества на нет |
| Использование любой концевой фрезы как инструмента для плунжерного фрезерования | Геометрия центра и конструкция инструмента по-прежнему важны |
| Отказ от предварительного сверления, хотя оно упростило бы всю операцию | Предприятие создает для фрезы наиболее тяжелые условия входа |
| Слепое копирование параметров наклонного врезания или входа по винтовой линии | Нагрузка при входе меняется в зависимости от инструмента, материала и состояния отверстия |
Практический список проверок перед выбором плунжерного фрезерования
- Действительно ли проблема заключается в боковой нагрузке?
- Может ли предварительное сверление лучше решить проблему входа?
- Допускает ли конструкция инструмента запланированный характер погружения?
- Может ли стружка выйти из кармана или полости?
- Достаточно ли жестка наладка, чтобы испытание стратегии было обоснованным?
- Потребуется ли последующая зачистная траектория?
Заключение
Плунжерное фрезерование полезно, когда нужно уменьшить боковую нагрузку, безопаснее обработать глубокий элемент начерно или иначе управлять нагрузкой при входе, чем при обычной боковой траектории. Это не решение любой задачи черновой обработки. Оно наиболее эффективно при продуманном отводе стружки, выборе конструкции инструмента и оценке того, не будут ли предварительное сверление или винтовой вход проще.
При обоснованном выборе плунжерное фрезерование становится практичной стратегией траектории, а не вынужденной крайней мерой. Тогда твердосплавные концевые фрезы, жесткость станка и планирование процесса начинают работать согласованно, а не противодействовать друг другу.
Часто задаваемые вопросы
Для чего применяют плунжерное фрезерование?
В основном для черновых операций, в которых важно уменьшить боковую нагрузку или обеспечить более безопасный вход в глубокие элементы.
Лучше ли плунжерное фрезерование наклонного врезания?
Не обязательно. Оно лучше тогда, когда процесс получает конкретное преимущество от изменения направления силы или характера черновой обработки.
Нужно ли предварительно сверлить перед плунжерным фрезерованием?
Часто да, если это улучшает вход и уменьшает перегрузку фрезы.
Можно ли выполнять плунжерное фрезерование любой концевой фрезой?
Нет. Конструкция инструмента по-прежнему важна, особенно возможность резания центром, объем канавок для стружки и общая геометрия, предусмотренная изготовителем.