










Fresagem por penetração: estratégia, escolha da fresa e aplicações
Procura-se informação sobre a fresagem por penetração porque uma trajetória de corte lateral é instável, uma cavidade apresenta dificuldades ou a oficina quer saber se a penetração é uma estratégia real de desbaste ou apenas uma solução de recurso. Por isso, o artigo deve primeiro esclarecer os limites do processo: que problema concreto a fresagem por penetração resolve e que problemas não resolve?
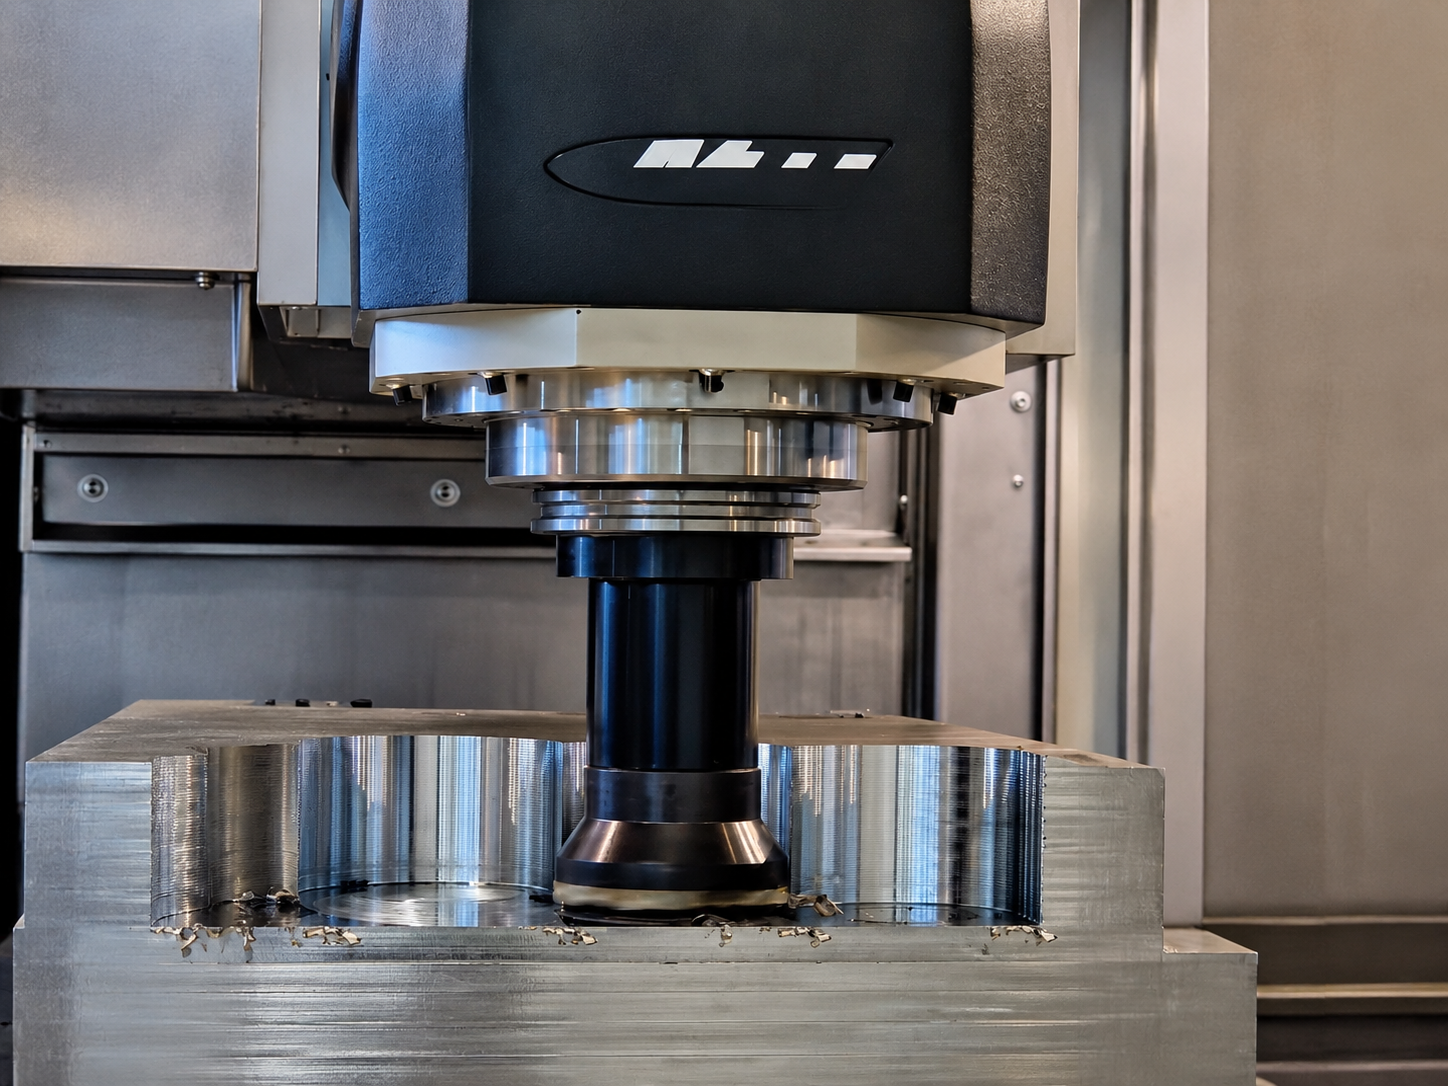
A fresagem por penetração justifica-se quando a carga radial prejudica o corte. Não substitui de forma mágica todas as trajetórias de ranhuramento, rampa ou desbaste. O leitor precisa de distinguir claramente entre «usar penetração porque a direção da força ajuda neste caso» e «corrigir a ferramenta, o porta-ferramentas ou a trajetória em vez de transformar tudo num ciclo de penetração».
Resposta rápida: use fresagem por penetração quando a força radial for o verdadeiro limite, não quando todo o processo estiver mal definido
A fresagem por penetração altera a direção dominante da força. Pode ajudar em cavidades profundas, acessos difíceis ou montagens que toleram mal cargas laterais prolongadas. Mas, se o verdadeiro problema for uma fixação deficiente, uma ferramenta inadequada ou aparas sem saída, também pode falhar. Para cavidades fechadas, compare esta opção com uma estratégia normal de fresagem de cavidades antes de alterar o processo.
| Questão do processo | A fresagem por penetração é preferível quando… | Outra solução é frequentemente melhor quando… |
|---|---|---|
| Desbaste de cavidades profundas | A fresa precisa de remover material sem um envolvimento radial elevado | Uma trajetória normal de corte lateral já é estável e eficiente |
| Baixa rigidez lateral | A força lateral provoca vibração regenerativa ou flexão | A montagem tem pouca rigidez em todas as direções, não apenas lateralmente |
| Estratégia de entrada | A entrada direta e o desbaste por etapas simplificam o trabalho | A entrada em rampa ou helicoidal já resolve bem o acesso |
| Sobrecarga da ferramenta | A carga radial é a principal causa da falha | O verdadeiro problema é a evacuação de aparas, a qualidade do porta-ferramentas ou uma geometria incorreta |
O que a fresagem por penetração realmente faz
Em vez de remover material sobretudo através de corte lateral, a fresagem por penetração desloca uma maior parte do corte para a direção axial. Isto altera as solicitações sobre a ferramenta e o fuso.
Menor exposição a carga lateral
Esta é a razão prática para usar a estratégia. Se a carga lateral provocar vibração regenerativa, flexão ou baixa vida útil, uma abordagem por penetração pode reduzir o problema ao alterar a direção da força.
Desbaste, não acabamento milagroso
A fresagem por penetração é geralmente uma estratégia de desbaste ou semiacabamento. Deixa frequentemente material que deve ser removido numa passagem posterior. Não deve ser confundida com um método de acabamento final das paredes.
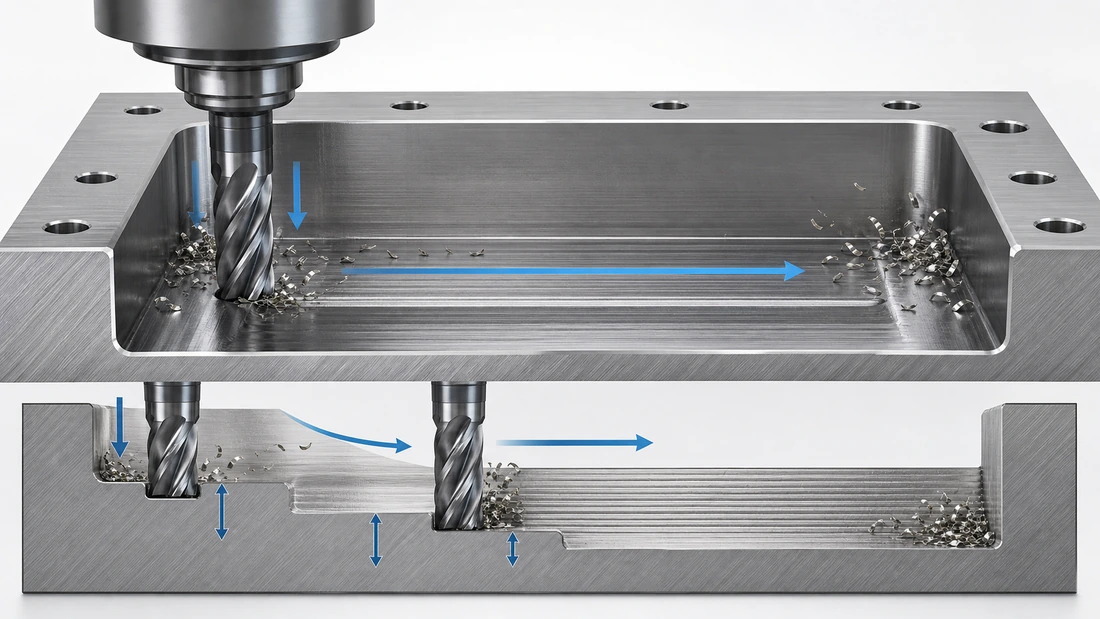
Fresagem por penetração em comparação com entrada em rampa, entrada helicoidal e pré-furação
As oficinas perguntam frequentemente sobre fresagem por penetração quando a verdadeira decisão é entre várias formas de entrada ou desbaste.
Em comparação com entrada em rampa
A entrada em rampa permite que a ferramenta penetre progressivamente enquanto se desloca lateralmente. Funciona frequentemente bem se a fresa e o material admitirem o ângulo e as aparas forem bem evacuadas. A penetração torna-se mais atrativo quando a entrada ou a carga lateral é a principal preocupação.
Em comparação com entrada helicoidal
A entrada helicoidal é frequentemente mais suave e controlada quando a ferramenta e o material a permitem. É especialmente atrativa quando se pode criar uma abertura circular limpa e a máquina executa bem a interpolação. Por isso, muitas discussões sobre mergulho helicoidal terminam com «consulte primeiro o fabricante da ferramenta». O melhor ângulo depende da fresa, do material e da existência de um furo piloto.
Em comparação com pré-furação
A pré-furação facilita frequentemente o trabalho. Quando é possível, reduz as solicitações na entrada e torna a trajetória posterior mais previsível. Uma das lições mais práticas das discussões reais sobre fresagem por penetração é que, por vezes, a melhor otimização consiste em evitar que a fresa entre diretamente em material maciço.
Ferramentas e montagem para fresagem por penetração
A fresagem por penetração também exige uma fresa adequada e uma montagem estável.
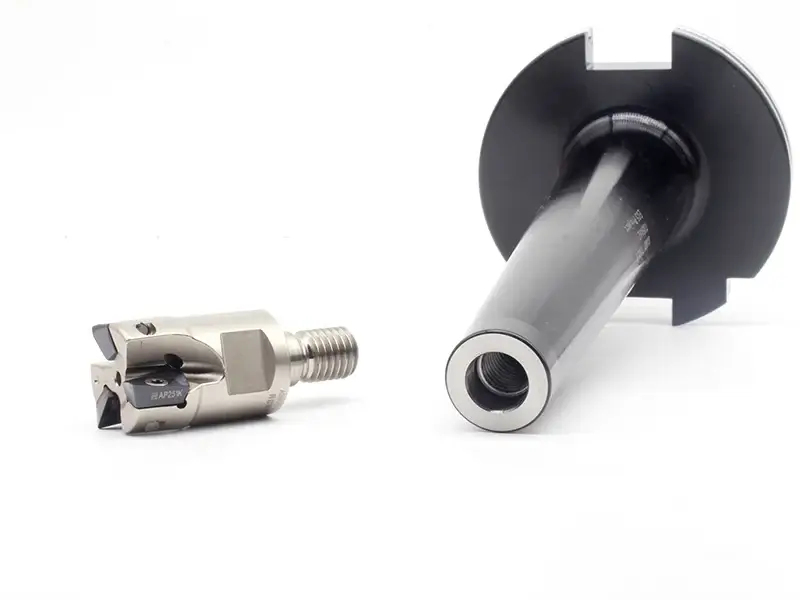
Fresas de metal duro e conceção da ferramenta
As fresas de metal duro surgem naturalmente nesta discussão porque as estratégias de penetração continuam a depender da resistência, da geometria e do desgaste previsível da ferramenta. Mas nem todas as fresas admitem penetrações agressivas. Importam a geometria do centro, o número de canais, o espaço para aparas e as recomendações do fabricante.
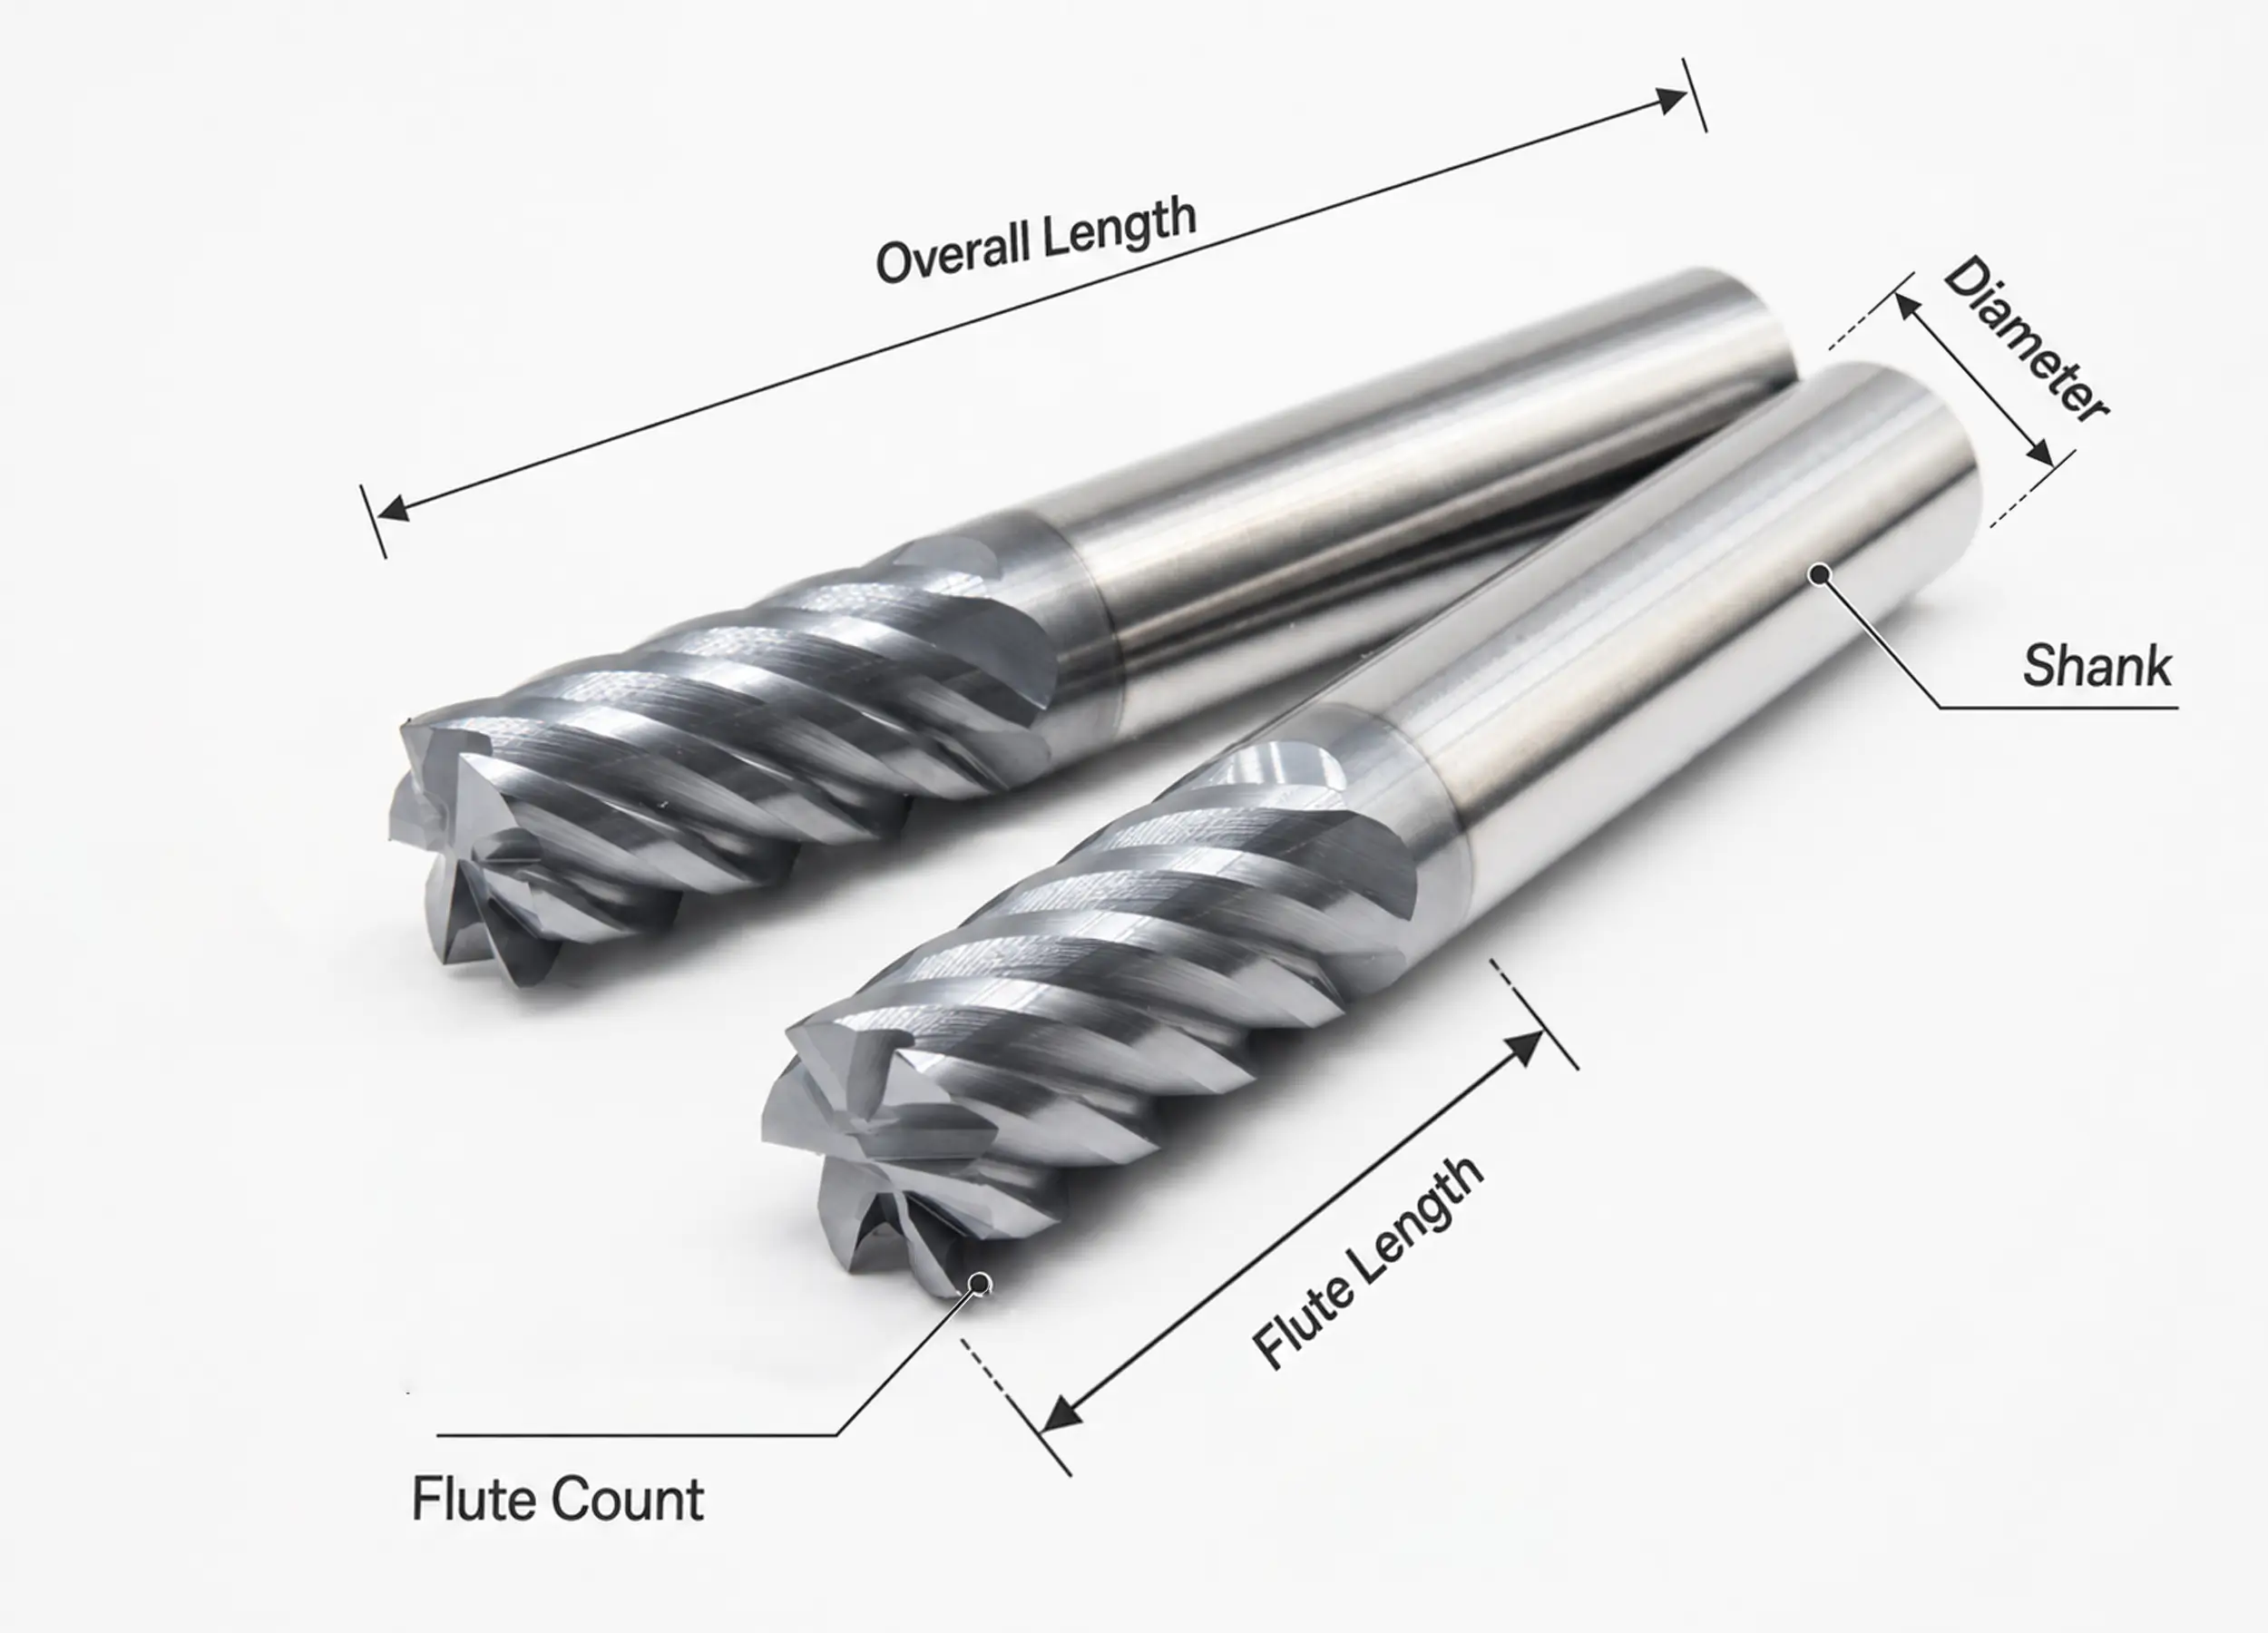
A evacuação de aparas continua a ser um limite real
Mesmo com menor carga lateral, o processo pode falhar se as aparas se acumularem na cavidade ou sob a ferramenta. As formas cegas ou profundas exigem um planeamento particularmente cuidadoso da evacuação. Se as aparas não saírem, a penetração provoca recorte de aparas e calor.
A rigidez continua a determinar o limite
A fresagem por penetração pode reduzir um tipo de carga, mas não dispensa uma boa fixação, um balanço curto e porta-ferramentas estáveis. Uma montagem pouco rígida pode continuar a vibrar ou desviar-se, mesmo com esta estratégia.
Lógica dos parâmetros: o que realmente muda
A forma mais útil de explicar os parâmetros de penetração não é dar números supostamente universais, mas identificar as variáveis que os determinam.
- O material determina quão agressiva pode ser a entrada.
- A conceção da ferramenta determina como o centro e o espaço dos canais suportam o movimento.
- Entrar num furo prévio ou em material maciço altera completamente as solicitações.
- A profundidade cega e a evacuação de aparas determinam se a estratégia se mantém estável.
Por isso, a mesma discussão pode referir ângulos pequenos no aço, maiores no alumínio e uma clara preferência pelos dados do fabricante sem contradição. As condições de partida variam realmente tanto.
Erros comuns na fresagem por penetração
| Erro | Porque causa problemas |
|---|---|
| Escolher penetração apenas porque o som sugere sobrecarga | O verdadeiro problema pode ser uma geometria incorreta ou uma fixação deficiente |
| Ignorar a evacuação de aparas | A acumulação de aparas anula rapidamente as vantagens |
| Tratar qualquer fresa como uma fresa de penetração | A geometria do centro e a conceção da ferramenta continuam a importar |
| Recusar a pré-furação quando simplificaria tudo | A oficina impõe à fresa as condições de entrada mais difíceis |
| Copiar cegamente valores de rampa ou entrada helicoidal | As solicitações na entrada variam com a ferramenta, o material e o estado do furo |
Lista de verificação prática antes de escolher fresagem por penetração
- A carga lateral é o verdadeiro problema?
- A pré-furação pode resolver melhor a entrada?
- A conceção da ferramenta permite a penetração previsto?
- As aparas conseguem sair da cavidade?
- A montagem tem rigidez suficiente para valer a pena testar a estratégia?
- Continuará a ser necessária uma trajetória posterior de repasse?
Conclusão
A fresagem por penetração é útil quando é necessário reduzir a carga lateral, desbastar uma forma profunda com maior segurança ou controlar as solicitações de entrada de forma diferente de uma trajetória lateral convencional. Não resolve todos os problemas de desbaste e funciona melhor quando se consideram também a evacuação de aparas, a conceção da ferramenta e se a pré-furação ou a entrada helicoidal seriam mais simples.
Com uma decisão bem fundamentada, a fresagem por penetração torna-se uma opção prática de trajetória em vez de uma solução desesperada. Assim, as fresas de metal duro, a rigidez da máquina e o planeamento do processo passam a trabalhar em conjunto em vez de se contrariar.
Perguntas frequentes
Para que se utiliza a fresagem por penetração?
É utilizado sobretudo no desbaste quando interessa reduzir a carga lateral ou entrar com maior segurança em formas profundas.
A fresagem por penetração é melhor do que a entrada em rampa?
Não necessariamente. É melhor quando o processo beneficia especificamente da mudança da direção da força ou do modo de desbaste.
Convém pré-furar antes da fresagem por penetração?
Frequentemente sim, se melhorar a entrada e reduzir as solicitações da fresa.
Qualquer fresa pode realizar fresagem por penetração?
Não. A conceção continua a ser importante, sobretudo a capacidade de corte ao centro, o espaço para aparas e a geometria global prevista pelo fabricante.