










Fresado por penetración: estrategia, elección de la fresa y aplicaciones
Se busca información sobre el fresado por penetración porque una trayectoria de corte lateral es inestable, una cavidad presenta dificultades o un taller quiere saber si la penetración es una estrategia real de desbaste o solo una solución provisional. Por eso, el artículo debe aclarar primero los límites del proceso: ¿qué problema concreto resuelve el fresado por penetración y cuáles no resuelve?
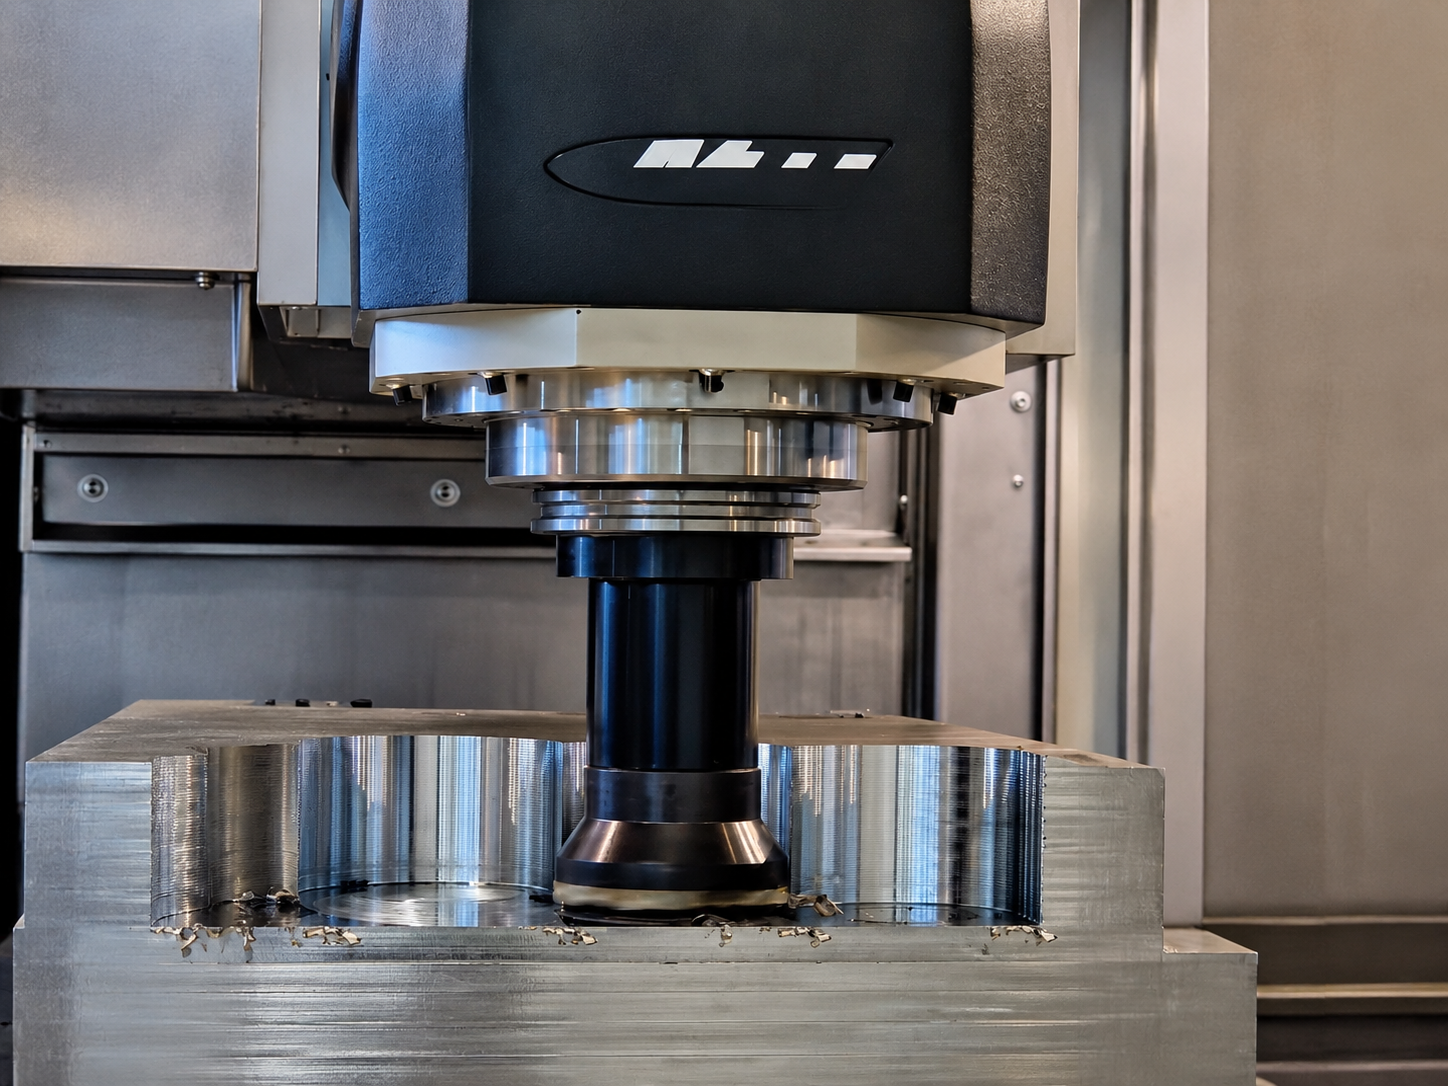
El fresado por penetración tiene sentido cuando la carga radial perjudica el corte. No sustituye de forma mágica cualquier trayectoria de ranurado, rampa o desbaste. El lector necesita distinguir claramente entre «usar penetración porque aquí ayuda la dirección de la fuerza» y «corregir la herramienta, el portaherramientas o la trayectoria en lugar de convertirlo todo en un ciclo de penetración».
Respuesta rápida: utilice fresado por penetración cuando la fuerza radial sea el límite real, no cuando todo el proceso esté mal planteado
El fresado por penetración cambia la dirección dominante de la fuerza. Puede ayudar en cavidades profundas, accesos difíciles o montajes que toleran mal una carga lateral prolongada. Pero si el problema real es una mala sujeción, una herramienta inadecuada o virutas sin salida, también puede fallar. En cavidades cerradas, compare esta opción con una estrategia normal de fresado de cavidades antes de cambiar el proceso.
| Cuestión del proceso | El fresado por penetración es preferible cuando… | Otra solución suele ser mejor cuando… |
|---|---|---|
| Desbaste de cavidades profundas | La fresa necesita arrancar material sin un contacto radial elevado | Una trayectoria normal de corte lateral ya es estable y eficiente |
| Baja rigidez lateral | La fuerza lateral provoca vibración regenerativa o flexión | El montaje carece de rigidez en todas las direcciones, no solo lateralmente |
| Estrategia de entrada | La entrada directa y el desbaste por etapas simplifican el trabajo | La entrada en rampa o helicoidal ya resuelve bien el acceso |
| Sobrecarga de la herramienta | La carga radial es la causa principal del fallo | El verdadero problema es la evacuación de viruta, la calidad del portaherramientas o una geometría incorrecta |
Qué hace realmente el fresado por penetración
En lugar de arrancar material principalmente mediante corte lateral, el fresado por penetración desplaza una mayor parte del corte hacia la dirección axial. Esto modifica las cargas que reciben la herramienta y el husillo.
Menor exposición a carga lateral
Esta es la razón práctica para usar la estrategia. Si la carga lateral provoca vibración regenerativa, flexión o poca vida útil, un enfoque por penetración puede reducir el problema al cambiar la dirección de la fuerza.
Desbaste, no acabado milagroso
El fresado por penetración suele ser una estrategia de desbaste o semiacabado. A menudo deja material que debe retirarse en una pasada posterior. No debe confundirse con un método de acabado final de paredes.
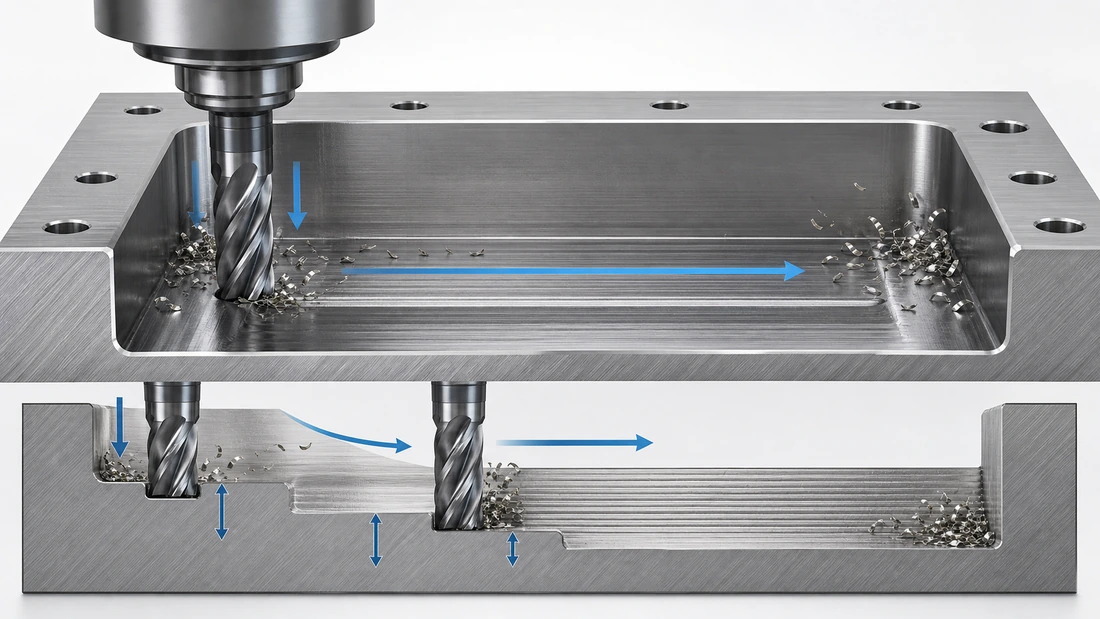
Fresado por penetración frente a entrada en rampa, entrada helicoidal y taladrado previo
Los talleres suelen preguntar por fresado por penetración cuando la decisión real consiste en elegir entre varias formas de entrada o desbaste.
Frente a la entrada en rampa
La entrada en rampa permite que la herramienta penetre progresivamente mientras se desplaza lateralmente. Suele funcionar bien si la fresa y el material admiten el ángulo y la viruta se evacua correctamente. La penetración resulta más atractiva cuando la entrada o la carga lateral es el principal problema.
Frente a la entrada helicoidal
La entrada helicoidal suele ser más suave y controlada cuando la herramienta y el material la admiten. Resulta especialmente atractiva si puede abrirse un hueco circular limpio y la máquina realiza bien la interpolación. Por eso, muchas conversaciones sobre penetración helicoidal terminan con «consulte primero al fabricante de la herramienta». El mejor ángulo depende de la fresa, del material y de si existe un agujero piloto.
Frente al taladrado previo
El taladrado previo suele facilitar el trabajo. Cuando es posible, reduce el castigo durante la entrada y hace más predecible la trayectoria posterior. Una de las enseñanzas más prácticas de las conversaciones reales sobre fresado por penetración es que, a veces, la mejor optimización consiste en evitar que la fresa entre directamente en material macizo.
Herramientas y montaje para fresado por penetración
El fresado por penetración también necesita una fresa adecuada y un montaje estable.
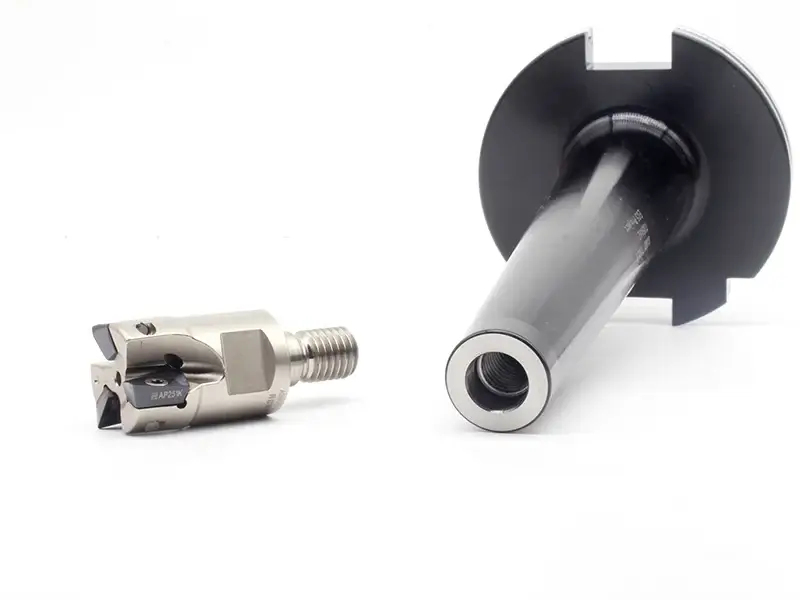
Fresas de metal duro y diseño de herramienta
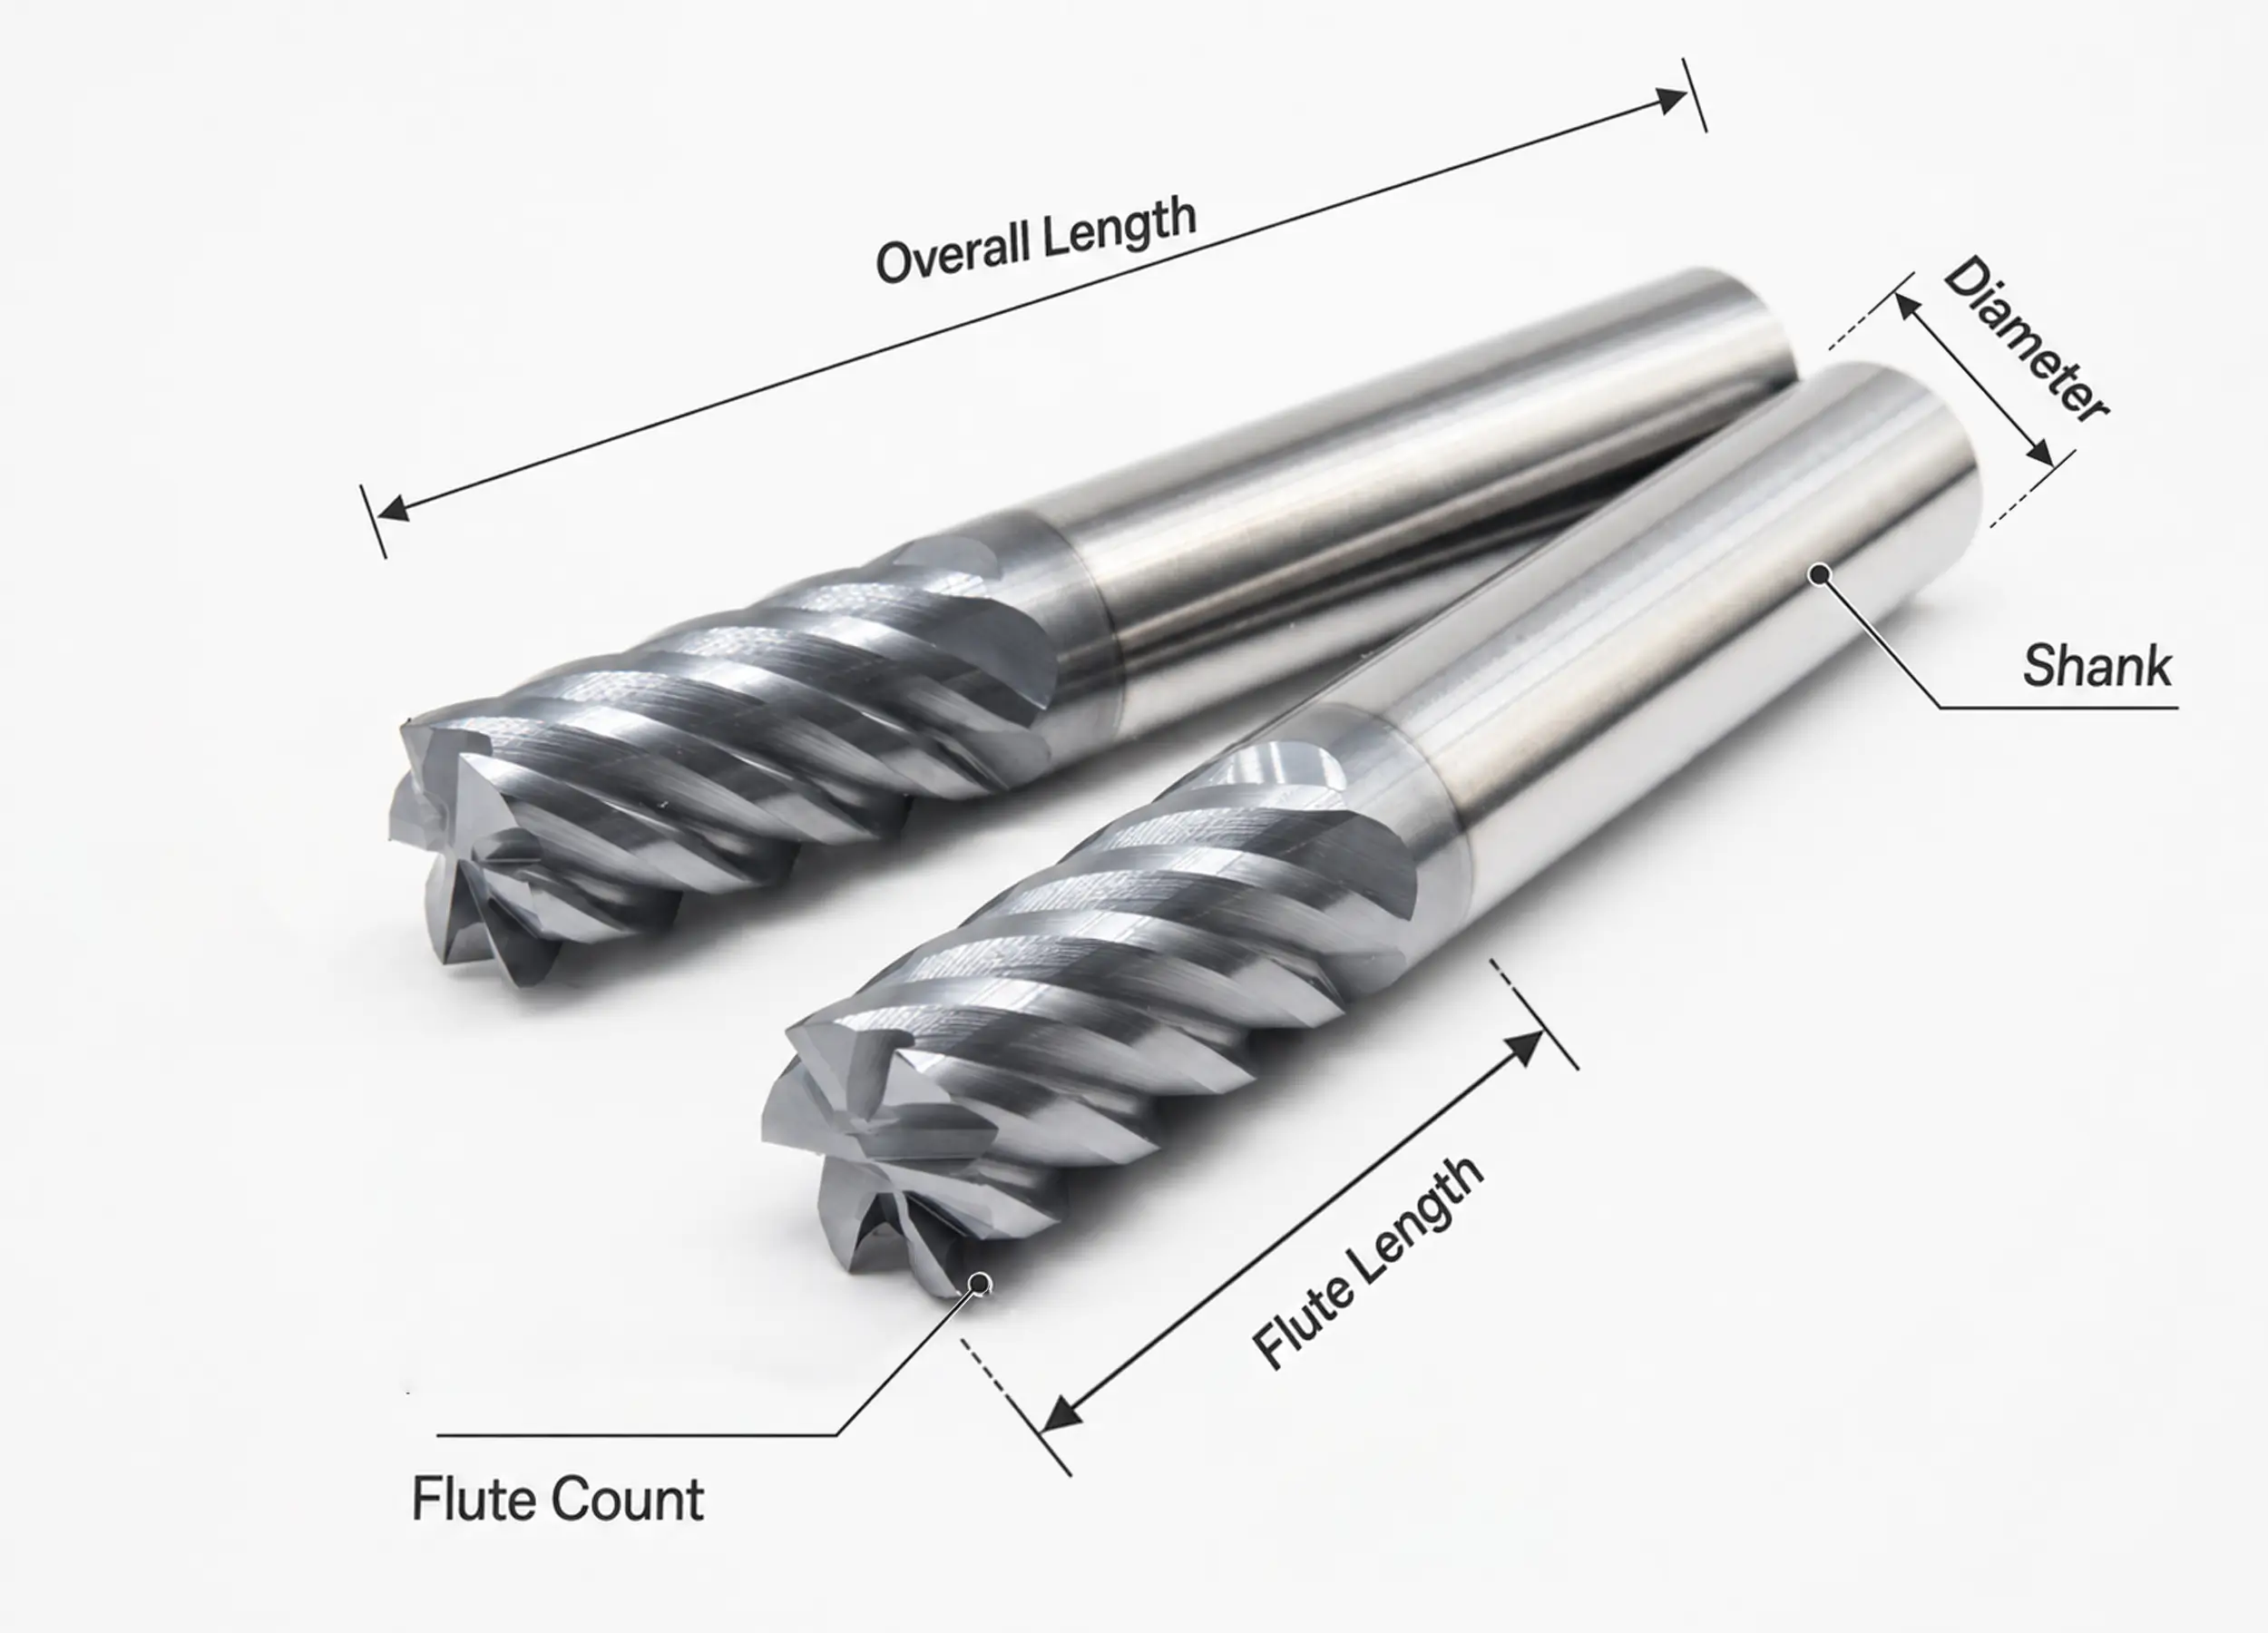
Las fresas de metal duro aparecen de forma natural en esta conversación porque las estrategias de penetración siguen dependiendo de la resistencia, la geometría y el desgaste predecible de la herramienta. Pero no todas las fresas admiten penetraciones agresivas. Importan la geometría del centro, el número de labios, el espacio para viruta y las recomendaciones del fabricante.
La evacuación de viruta sigue siendo un límite real
Aunque mejore la carga lateral, el proceso puede fallar si la viruta se acumula en la cavidad o bajo la herramienta. Las formas ciegas o profundas requieren planificar la evacuación con especial cuidado. Si la viruta no sale, la penetración acaba generando recorte de viruta y calor.
La rigidez sigue determinando el límite
El fresado por penetración puede reducir un tipo de carga, pero no elimina la necesidad de una buena fijación, un voladizo corto y portaherramientas estables. Un montaje poco rígido puede seguir vibrando o desviándose incluso con esta estrategia.
Lógica de los parámetros: qué cambia realmente
La forma más útil de explicar los parámetros de penetración no consiste en dar cifras supuestamente universales, sino en identificar las variables que las determinan.
- El material determina cuán agresiva puede ser la entrada.
- El diseño de la herramienta determina cómo soportan el movimiento el centro y el espacio de los canales.
- Entrar en un agujero previo o en material macizo cambia por completo las cargas.
- La profundidad ciega y la evacuación de viruta determinan si la estrategia mantiene su estabilidad.
Por eso, una misma conversación puede mencionar ángulos pequeños en acero, mayores en aluminio y una clara preferencia por los datos del fabricante sin contradicción. Las condiciones de partida realmente varían tanto.
Errores frecuentes en fresado por penetración
| Error | Por qué causa problemas |
|---|---|
| Elegir penetración solo porque el sonido indica sobrecarga | El verdadero problema puede ser una geometría incorrecta o una sujeción deficiente |
| Ignorar la evacuación de viruta | La acumulación de viruta anula rápidamente las ventajas |
| Tratar cualquier fresa como una fresa de penetración | La geometría del centro y el diseño de la herramienta siguen importando |
| Evitar el taladrado previo cuando simplificaría todo | El taller impone a la fresa las condiciones de entrada más difíciles |
| Copiar a ciegas valores de rampa o entrada helicoidal | Las cargas de entrada varían con la herramienta, el material y el estado del agujero |
Lista práctica antes de elegir fresado por penetración
- ¿Es la carga lateral el verdadero problema?
- ¿Puede el taladrado previo resolver mejor la entrada?
- ¿Admite el diseño de la herramienta la penetración prevista?
- ¿Puede salir la viruta de la cavidad?
- ¿Tiene el montaje rigidez suficiente para que valga la pena probar la estrategia?
- ¿Seguirá siendo necesaria una trayectoria posterior de repaso?
Conclusión
El fresado por penetración es útil cuando se necesita reducir la carga lateral, desbastar una forma profunda con mayor seguridad o controlar las cargas de entrada de otro modo que con una trayectoria lateral convencional. No resuelve todos los problemas de desbaste y funciona mejor si también se consideran la evacuación de viruta, el diseño de herramienta y si el taladrado previo o la entrada helicoidal serían más sencillos.
Con una decisión bien fundamentada, el fresado por penetración se convierte en una opción práctica de trayectoria y no en una solución desesperada. Así, las fresas de metal duro, la rigidez de la máquina y la planificación del proceso trabajan juntas en lugar de obstaculizarse.
Preguntas frecuentes
¿Para qué se utiliza el fresado por penetración?
Se utiliza principalmente en desbaste cuando interesa reducir la carga lateral o entrar con más seguridad en formas profundas.
¿Es mejor el fresado por penetración que la entrada en rampa?
No necesariamente. Es mejor cuando el proceso se beneficia específicamente del cambio de dirección de la fuerza o del modo de desbaste.
¿Conviene taladrar previamente antes del fresado por penetración?
A menudo sí, si mejora la entrada y reduce el castigo de la fresa.
¿Puede cualquier fresa realizar fresado por penetración?
No. El diseño sigue siendo importante, especialmente la capacidad de corte al centro, el espacio para viruta y la geometría general prevista por el fabricante.