










Fresado de cajeras: trayectorias, evacuación de viruta y prevención de sobrecargas en las esquinas
El fresado de cavidades parece sencillo en CAM, que llena al instante un contorno cerrado de movimientos. En la máquina surgen acumulación de viruta, vibraciones en esquinas, calor, recorte de viruta o fallo de una fresa que funcionaba bien en desbaste abierto. Por eso el artículo parte del control del proceso, no de una definición genérica de cajera.
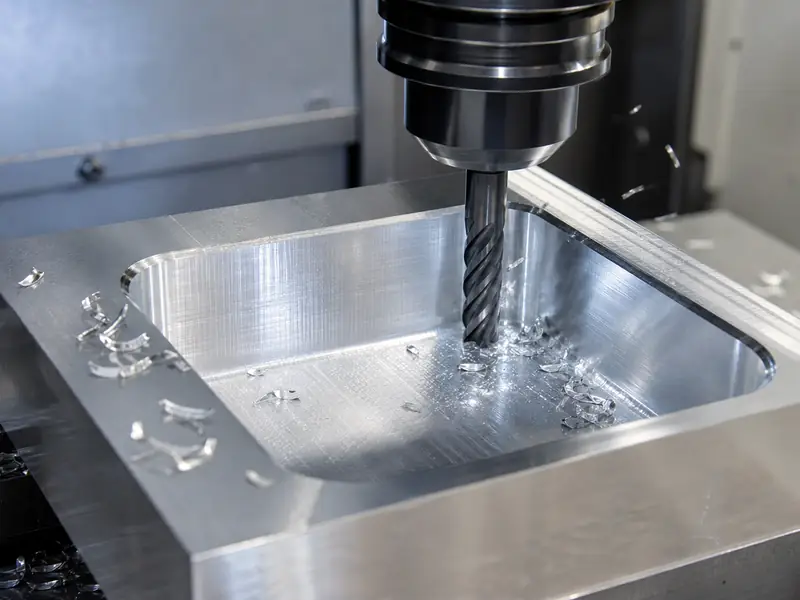
Lo esencial es la secuencia. Entrada, control del contacto y salida de viruta deben resolverse antes de discutir el avance. Una cajera sencilla en pantalla puede castigar la herramienta si las esquinas elevan el contacto o la viruta no tiene salida. Este principio debe guiar todo el artículo.
Respuesta rápida: la mejor estrategia estabiliza entrada, contacto y flujo de viruta
Los fallos suelen empezar antes de llegar a la profundidad total: entrada incorrecta, sobrecarga en esquinas o viruta atrapada que acaba dominando las fuerzas. El punto de partida no es un nombre universal de trayectoria, sino una secuencia:
1. Elija una entrada que soporten herramienta y máquina; 2. evite picos de contacto en las esquinas; 3. integre la evacuación en la estrategia desde el principio.
| Problema de fresado de cajeras | Mejor primera medida | Por qué |
|---|---|---|
| Acumulación de viruta | Abra la estrategia para mejorar la evacuación | Recortar viruta suele causar más daño que un pequeño error de avance |
| Sobrecarga en esquinas | Suavice la trayectoria y reduzca picos locales de contacto | Las esquinas castigan más la herramienta que los tramos rectos |
| Rotura cerca de la entrada | Revise la entrada antes de cambiar todas las velocidades | El proceso puede fallar antes de empezar el desbaste real |
| Calor y vibraciones en cajeras profundas | Trate la cajera como un problema de estabilidad, no solo de arranque | La geometría de la cajera cambia mucho el entorno de corte |
Por qué las cajeras son más complejas que el desbaste abierto
El desbaste abierto permite salir a la viruta y suele mantener un contacto más predecible. Una cajera añade paredes, esquinas y salidas limitadas. Esas restricciones cambian lo que experimenta la fresa.
La herramienta puede quedar atrapada por su propia productividad
Al vaciar la cajera, la herramienta puede producir más viruta de la que se evacua limpiamente. Esta se recorta, arrastra material en el fondo, raya paredes o aumenta el calor hasta cambiar el sonido del corte.
Las esquinas no son tramos rectos
Muchas cajeras suenan bien hasta que la fresa llega a una esquina, donde aumenta el contacto efectivo. Con igual avance programado, la herramienta trabaja de repente más. Por eso ayudan estrategias suaves y controladas frente a trayectorias forzadas.
Estrategia de entrada: donde suelen empezar los problemas
Los primeros segundos del corte importan más de lo que parece.
Entrada helicoidal o en rampa
Si máquina y fresa lo permiten, una entrada helicoidal o en rampa facilita el fresado al penetrar gradualmente, en lugar de hundirse bruscamente en material macizo. Reduce el choque inicial y suele mejorar de inmediato el comportamiento de la viruta.
Pretaladre cuando proteja la herramienta
El pretaladrado puede parecer trabajo extra, pero en cajeras difíciles puede ser la mejor decisión. Si la fresa no debe crear todo su agujero de entrada, el vaciado empieza en mejores condiciones.
Penetración recta solo si el montaje la permite
Algunas fresas y procesos pueden penetrar eficazmente, pero no debe hacerse por defecto solo porque el CAM lo permita.
Estrategia de trayectoria dentro de la cajera
La estrategia debe reflejar el contacto real de la herramienta con el material.
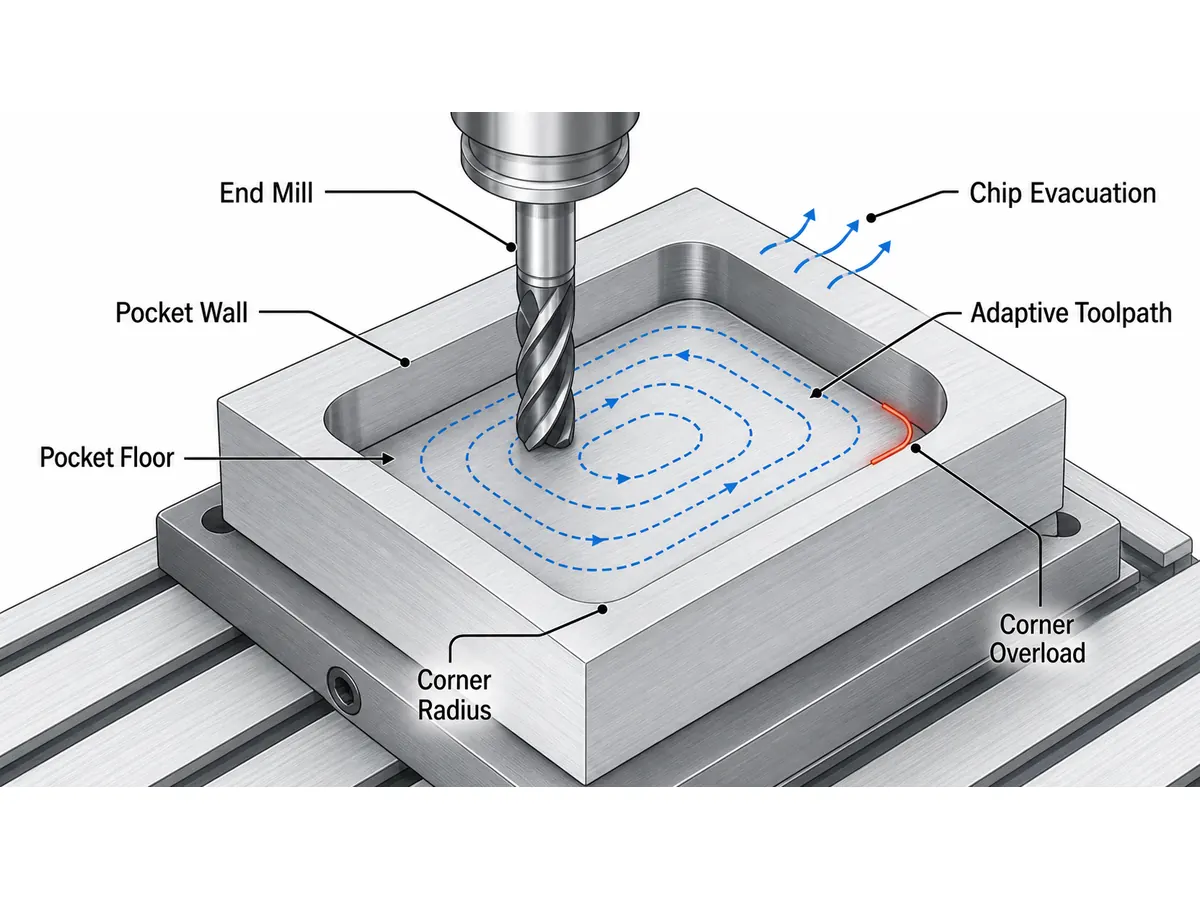
Vaciado convencional
Un vaciado por desplazamientos o pasadas laterales puede funcionar en cajeras abiertas o poco profundas si evacua bien y no encierra la fresa en esquinas difíciles. No es incorrecto por sí mismo, pero su ventana de proceso se estrecha al aumentar profundidad o reducir espacio.
Lógica adaptativa o trocoidal
El vaciado adaptativo resulta atractivo cuando se busca mantener más estable el contacto radial. Esto suele ayudar a las fresas de metal duro a soportar cortes más profundos o exigentes al evitar choques repetidos por contacto de ancho completo en las esquinas.
Mecanizado de restos y repaso local
El fresado de cajeras suele funcionar mejor por etapas: desbastar con contacto estable y después repasar zonas locales. Forzar una trayectoria a hacerlo todo puede generar más problemas de los que evita.
Herramientas y evacuación de viruta
En cajeras, elección de herramienta y disciplina de evacuación se relacionan directamente.
Fresas de metal duro como punto de partida habitual
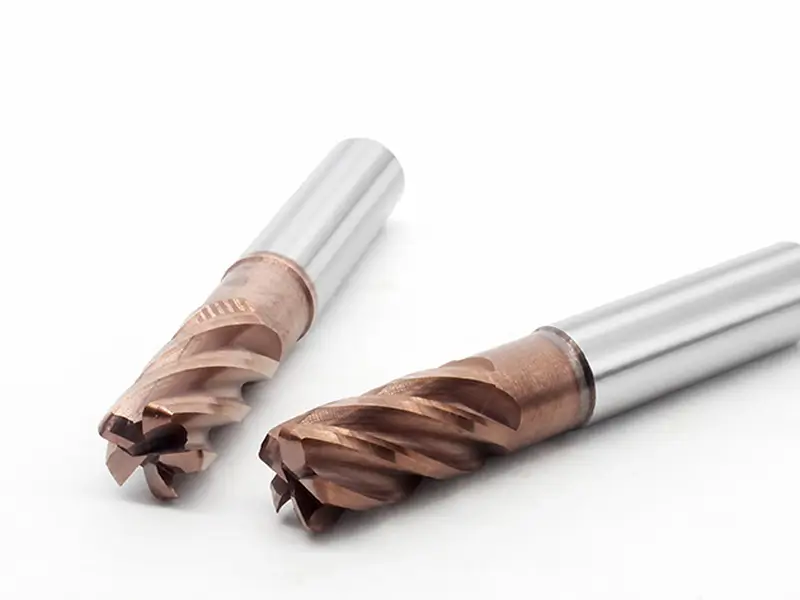
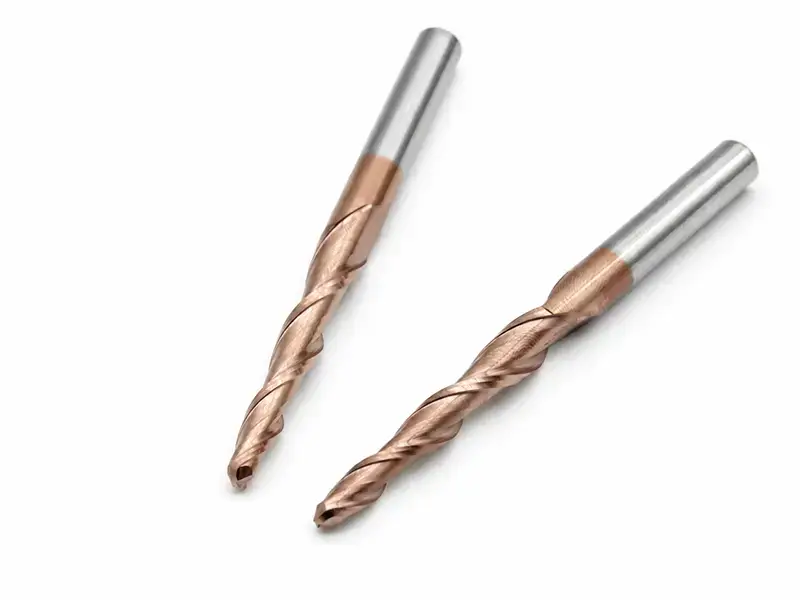
Las fresas de metal duro son la base habitual porque las cajeras necesitan rigidez, geometría predecible y vida útil suficiente frente a cambios repetidos de contacto. Número de filos, hélice, voladizo y recubrimiento dependen del material y la viruta.
Controlar la longitud de herramienta
Un voladizo largo dificulta mucho el fresado: aumenta flexión, vibraciones y problemas en esquinas. La cajera puede exigir alcance, pero la herramienta debe mantenerse lo más corta posible.
La evacuación forma parte de la trayectoria
Aire, refrigerante y orden de movimientos afectan a la salida de viruta. Una buena trayectoria en pantalla puede fallar solo porque la viruta sigue circulando dentro de la cavidad.
Fallos habituales al fresar cajeras
| Fallo | Causa habitual |
|---|---|
| Vibraciones en esquinas | Picos de contacto y rigidez insuficiente |
| Rayas en el fondo | Viruta recortada o residuos atrapados |
| Rotura repentina en zonas profundas | Voladizo largo y mala evacuación |
| El corte suena bien y luego se vuelve brusco | El calor y la acumulación de viruta cambiaron el corte |
| Paredes bruñidas por roce en lugar de acabado limpio | Rozamiento o sobremetal de acabado irregular |
Son síntomas del proceso, no misterios aislados. Indican dónde falla la lógica de contacto o el plan de evacuación.
Lista práctica para mejorar el fresado de cajeras
- Elija una entrada que reduzca la sobrecarga inicial.
- Utilice una trayectoria que estabilice el contacto radial en cajeras exigentes.
- Mantenga la fresa lo más corta posible.
- Trate las esquinas como un problema propio, no como tramos normales.
- Integre la evacuación desde el principio.
- Separe desbaste y repaso cuando una sola pasada deba hacer demasiado.
Conclusión
El fresado falla si se trata la cajera como un corte abierto al que se añaden paredes después. En realidad, paredes, esquinas y atrapamiento de viruta definen el trabajo. La mejor estrategia estabiliza el contacto, evacua viruta y evita picos repetidos de sobrecarga.
Este enfoque facilita el diagnóstico. La pregunta cambia de «¿qué avance pruebo?» a «¿qué exige realmente esta cajera a la herramienta?». Así se alinean fresas de metal duro, mejores trayectorias y un mecanizado más limpio.
Preguntas frecuentes
¿Cuál es la mejor trayectoria para cajeras?
La que mantiene contacto estable y evacua limpiamente para esa cajera, material y máquina.
¿Por qué vibran las esquinas de las cajeras?
Porque el contacto efectivo aumenta en la esquina y sobrecarga una trayectoria o montaje estable en tramos rectos.
¿El fresado adaptativo siempre es mejor para cajeras?
No siempre, pero suele ayudar en cajeras exigentes al controlar mejor el contacto radial.
¿Por qué se raya el acabado de mi cajera?
A menudo porque la viruta se recorta en lugar de salir limpiamente de la cajera.