










Taschenfräsen: Werkzeugbahnen, Spanabfuhr und Vermeidung von Überlastung in Ecken
Taschenfräsen wirkt im CAM einfach, weil die Software einen geschlossenen Bereich sofort mit Bewegungen füllt. An der Maschine zeigen sich jedoch Spanstaus, Rattern in Ecken, Wärme, erneutes Schneiden von Spänen oder Werkzeugversagen trotz guter Ergebnisse beim offenen Schruppen. Deshalb beginnt dieser Artikel bei der Prozessbeherrschung und nicht bei einer allgemeinen Taschendefinition.
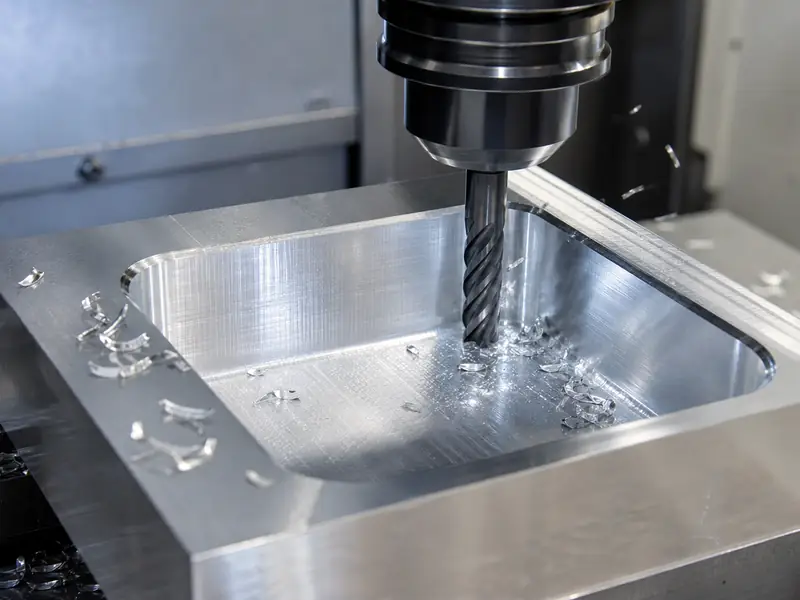
Entscheidend ist die Reihenfolge. Eintrittsstrategie, Eingriffskontrolle und Spanabfuhr müssen vor der Vorschubdiskussion geklärt sein. Eine auf dem Bildschirm einfache Tasche belastet das Werkzeug stark, wenn Ecken den Eingriff erhöhen oder Späne keinen Ausweg finden. Dieser Zusammenhang muss durch den gesamten Artikel führen.
Kurzantwort: Die beste Taschenfrässtrategie stabilisiert Eintritt, Eingriff und Spanfluss
Probleme beginnen oft vor dem Erreichen der vollen Tiefe: falscher Eintritt, überlastete Ecken oder eingeschlossene Späne, die schließlich die Schnittkräfte bestimmen. Deshalb ist der Ausgangspunkt kein universeller Bahnname, sondern eine Reihenfolge:
1. Eine für Werkzeug und Maschine geeignete Eintrittsmethode wählen; 2. Eingriffsspitzen in Ecken vermeiden; 3. Spanabfuhr von Anfang an in die Strategie integrieren.
| Problem beim Taschenfräsen | Besserer erster Schritt | Warum |
|---|---|---|
| Spanstau | Strategie für bessere Spanabfuhr öffnen | Erneut geschnittene Späne schaden oft mehr als ein kleiner Vorschubfehler |
| Überlastung in Ecken | Bahn glätten und lokale Eingriffsspitzen verringern | Ecken belasten das Werkzeug stärker als gerade Abschnitte |
| Werkzeugbruch beim Eintritt | Zuerst die Eintrittsmethode überdenken, bevor sämtliche Schnittwerte geändert werden | Der Prozess kann schon vor dem eigentlichen Schruppen versagen |
| Wärme und Rattern in tiefen Taschen | Die Tasche als Stabilitätsaufgabe betrachten, nicht nur als Materialabtrag | Die Taschengeometrie verändert die Schnittumgebung stark |
Warum Taschenfräsen komplexer ist als offenes Schruppen
Beim offenen Schruppen können Späne austreten und der Eingriff bleibt oft besser vorhersehbar. Eine Tasche bringt Wände, Ecken und begrenzte Spanwege hinzu. Diese Einschränkungen verändern die Werkzeugbelastung.
Das Werkzeug kann durch den eigenen Abtrag eingeschlossen werden
Beim Ausräumen kann das Werkzeug mehr Späne erzeugen, als sauber abgeführt werden. Diese werden erneut geschnitten, verschmieren den Boden, zerkratzen die Wand oder erzeugen so viel Wärme, dass sich das Schnittgeräusch verändert.
Ecken sind keine geraden Bahnen
Viele Taschen klingen unauffällig, bis der Fräser die Ecke erreicht: Dort steigt der wirksame Eingriff. Bei gleichem programmiertem Vorschub muss das Werkzeug plötzlich mehr leisten. Deshalb helfen glattere, kontrollierte Strategien statt einfacher aggressiver Bahnen.
Eintrittsstrategie: Hier beginnen häufig die Probleme
Die ersten Schnittsekunden sind wichtiger als oft angenommen.
Helikaler Eintritt oder Rampen
Wenn Maschine und Fräser dafür geeignet sind, erleichtert helikaler oder rampenförmiger Eintritt das Taschenfräsen. Das Werkzeug tritt allmählich ein, statt hart axial ins volle Material einzutauchen. Das verringert Anfangsstöße und verbessert oft sofort das Spanverhalten.
Vorbohren, wenn es das Werkzeug schont
Vorbohren gilt manchmal als Zusatzarbeit, kann bei schwierigen Taschen aber der sauberste Prozessschritt sein. Muss das Werkzeug sein volles Eintrittsloch nicht selbst erzeugen, beginnt die Räumbahn unter besseren Bedingungen.
Gerades Eintauchen nur bei geeignetem Aufbau
Manche Fräser und Prozesse können wirkungsvoll eintauchen. Das darf aber nicht allein deshalb Standard sein, weil das CAM es zulässt.
Werkzeugbahnstrategie innerhalb der Tasche
Die Strategie muss dem tatsächlichen Materialkontakt des Werkzeugs entsprechen.
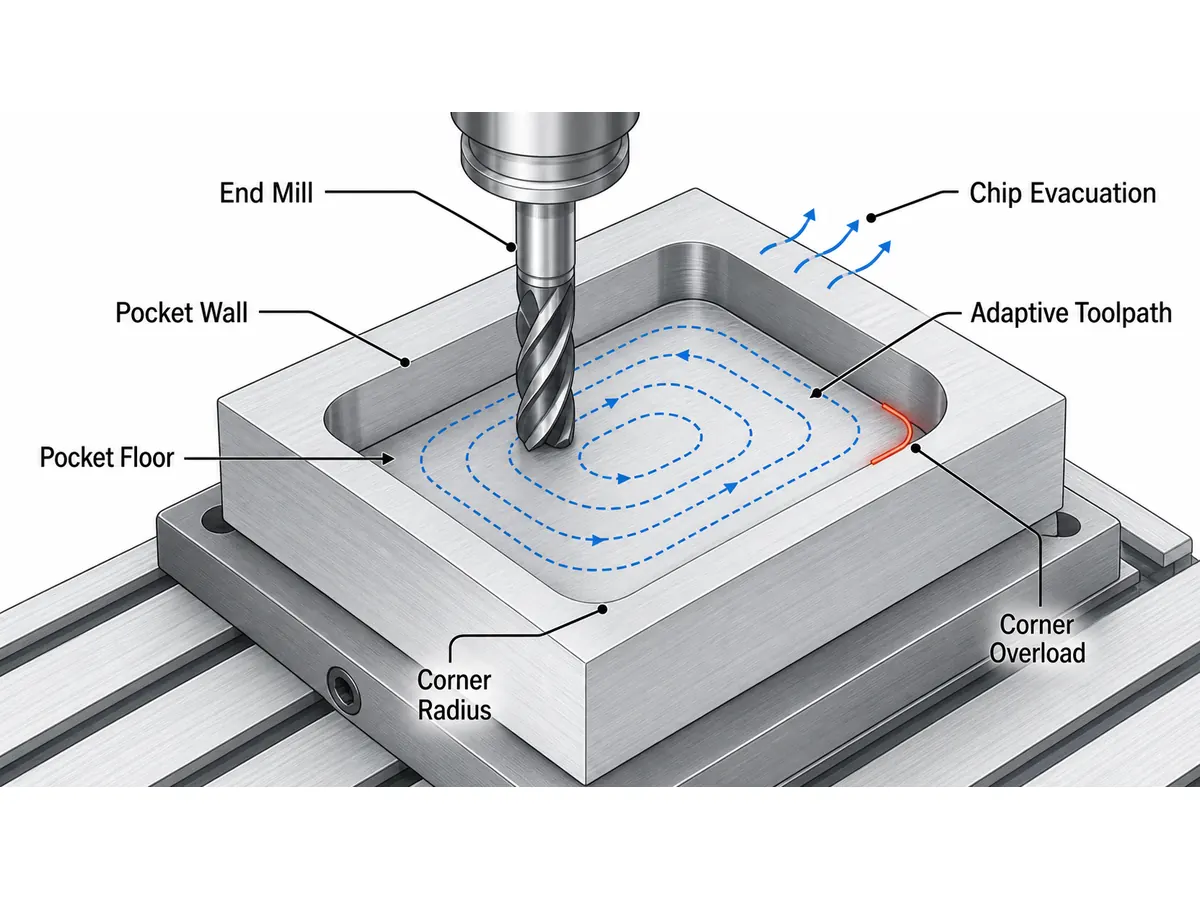
Konventionelles Ausräumen
Einfache versetzte oder bahnweise Räumstrategien funktionieren bei offenen oder flachen Taschen, wenn Späne sauber austreten und der Fräser nicht in ungünstigen Ecken voll eingreift. Sie sind nicht grundsätzlich falsch; mit Tiefe und engerer Geometrie wird ihr Prozessfenster jedoch kleiner.
Adaptive oder trochoidale Strategie
Adaptives Taschenfräsen wird interessant, wenn der Betrieb den radialen Eingriff gleichmäßiger halten will. Hartmetall-Schaftfräser überstehen dadurch oft tiefere oder stärkere Schnitte besser, weil der volle Eingriff in Ecken nicht ständig neue Laststöße erzeugt.
Restmaterialbearbeitung und lokale Nacharbeit
Taschenfräsen funktioniert oft am besten in Folgeoperationen: mit stabilem Eingriff schruppen und danach lokal nacharbeiten. Eine einzige Bahn für alle Aufgaben kann mehr Probleme erzeugen, als sie erspart.
Werkzeuge und Spanabfuhr
Beim Taschenfräsen greifen Werkzeugwahl und konsequente Spanabfuhr unmittelbar ineinander.
Hartmetall-Schaftfräser als üblicher Ausgangspunkt
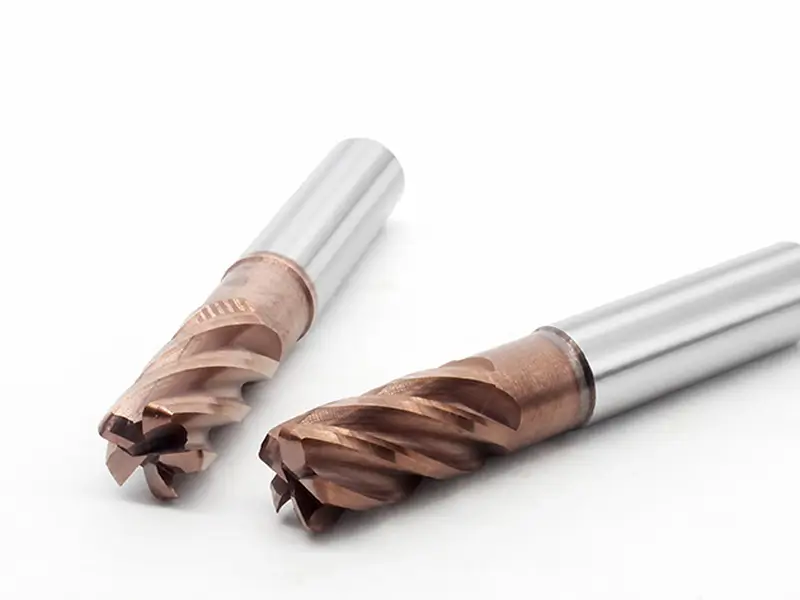
Hartmetall-Schaftfräser bilden die übliche Basis, weil Taschenfräsen Steifigkeit, berechenbare Geometrie und ausreichende Standzeit bei wiederholten Eingriffswechseln erfordert. Schneidenzahl, Drall, Auskragung und Beschichtung hängen jedoch weiterhin von Werkstoff und Spanverhalten ab.
Werkzeuglänge konsequent begrenzen
Große Auskragung erschwert Taschenfräsen erheblich: mehr Durchbiegung, höhere Ratterneigung und frühere Eckenprobleme. Die Tasche verlangt eventuell Reichweite, dennoch sollte das Werkzeug so kurz wie möglich gespannt sein.
Spanabfuhr ist Teil der Werkzeugbahn
Druckluft, Kühlschmierstoff und Bewegungsfolge bestimmen mit, ob Späne austreten. Eine am Bildschirm überzeugende Bahn kann allein daran scheitern, dass die Späne ständig in der Kavität zirkulieren.
Häufige Fehler beim Taschenfräsen
| Fehlerbild | Übliche Ursache |
|---|---|
| Rattern in Ecken | Eingriffsspitzen und geringe Steifigkeit |
| Kratzer auf dem Taschenboden | Erneut geschnittene Späne oder eingeschlossene Rückstände |
| Plötzlicher Werkzeugbruch in tieferen Bereichen | Große Auskragung und schlechte Spanabfuhr |
| Erst ruhiges, dann hartes Schnittgeräusch | Wärme und Spanansammlung haben den Schnitt verändert |
| Glattgeriebene Wände statt sauberer Schnittfläche | Reiben oder ungleichmäßiges Schlichtaufmaß |
Das sind Prozesssymptome, keine isolierten Rätsel. Sie zeigen, wo Eingriffsstrategie oder Spanabfuhrplan nicht stimmen.
Praxis-Checkliste für besseres Taschenfräsen
- Eine Eintrittsmethode wählen, die anfängliche Überlastung reduziert.
- Bei anspruchsvollen Taschen den radialen Eingriff durch die Bahn stabilisieren.
- Den Fräser so kurz wie möglich halten.
- Ecken als eigene Problemzone betrachten, nicht als normale Bahnabschnitte.
- Spanabfuhr von Beginn an einplanen.
- Schruppen und Nacharbeit trennen, wenn eine einzige Bahn zu viel leisten müsste.
Fazit
Taschenfräsen scheitert, wenn die Tasche wie ein offener Flachschnitt mit nachträglich hinzugefügten Wänden behandelt wird. Tatsächlich bestimmen Wände, Ecken und Spanfallen den Vorgang. Die beste Strategie hält den Eingriff stabil, entfernt Späne und vermeidet wiederholte Überlastspitzen.
Mit dieser Sicht wird die Fehlersuche leichter. Statt nur nach dem nächsten Vorschub zu fragen, wird geklärt, was die Tasche tatsächlich vom Werkzeug verlangt. Dann passen Hartmetall-Schaftfräser, bessere Bahnen und saubere Taschenbearbeitung zusammen.
Häufige Fragen
Welche Bahn ist für Taschenfräsen am besten?
Die Bahn, die für die konkrete Tasche, den Werkstoff und die Maschine stabilen Eingriff und saubere Spanabfuhr ermöglicht.
Warum rattern Taschenecken?
Weil der wirksame Eingriff in der Ecke steigt und eine auf geraden Abschnitten stabile Bahn oder Aufspannung überlastet.
Ist adaptives Fräsen für Taschen immer besser?
Nicht immer, aber bei anspruchsvollen Taschen hilft es oft durch gleichmäßigere Kontrolle des radialen Eingriffs.
Warum wird die Taschenoberfläche zerkratzt?
Oft werden Späne erneut geschnitten, statt sauber aus der Tasche auszutreten.