










Fresagem de caixas: trajetórias, evacuação de aparas e prevenção de sobrecargas nos cantos
A fresagem de cavidades parece simples em CAM, que preenche instantaneamente um contorno fechado com movimentos. Na máquina surgem acumulação de aparas, vibrações nos cantos, calor, recorte de aparas ou falha de uma fresa que funcionava bem em desbaste aberto. Por isso, o artigo parte do controlo do processo, não de uma definição genérica de caixa.
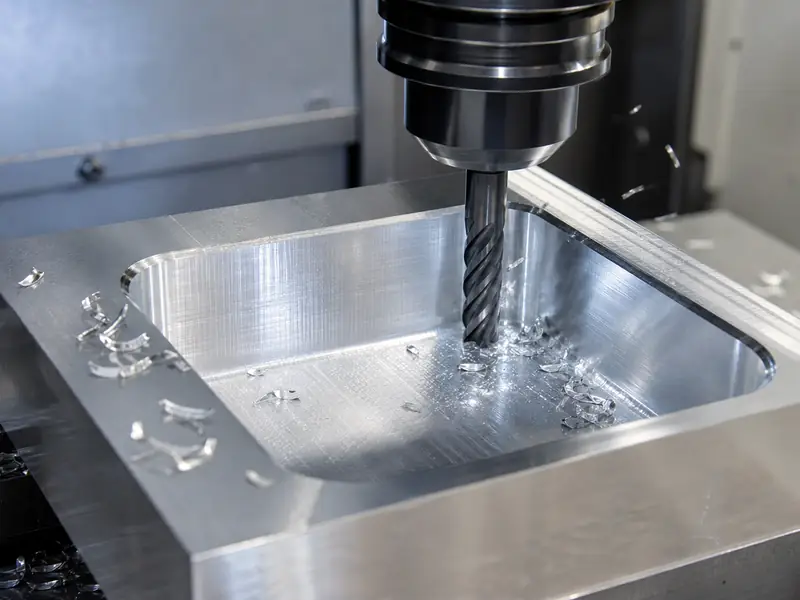
O essencial é a sequência. Entrada, controlo do envolvimento e saída das aparas devem ser resolvidos antes de discutir o avanço. Uma caixa simples no ecrã pode castigar a ferramenta se os cantos aumentarem o envolvimento ou as aparas não tiverem saída. Este princípio deve orientar todo o artigo.
Resposta rápida: a melhor estratégia estabiliza entrada, envolvimento e fluxo de aparas
As falhas começam frequentemente antes da profundidade total: entrada incorreta, sobrecarga nos cantos ou aparas presas que acabam por dominar as forças. O ponto de partida não é um nome universal de trajetória, mas uma sequência:
1. Escolha uma entrada suportável pela ferramenta e máquina; 2. evite picos de envolvimento nos cantos; 3. integre a evacuação na estratégia desde o início.
| Problema de fresagem de caixas | Melhor primeira medida | Porquê |
|---|---|---|
| Acumulação de aparas | Abra a estratégia para melhorar a evacuação | Recortar aparas causa frequentemente mais danos do que um pequeno erro de avanço |
| Sobrecarga nos cantos | Suavize a trajetória e reduza picos locais de envolvimento | Os cantos solicitam mais a ferramenta do que os troços retos |
| Rotura perto da entrada | Reveja a entrada antes de alterar todas as velocidades | O processo pode falhar antes de começar o desbaste real |
| Calor e vibrações em caixas profundas | Trate a caixa como um problema de estabilidade, não apenas de remoção | A geometria da caixa altera muito o ambiente de corte |
Porque as caixas são mais complexas do que o desbaste aberto
O desbaste aberto permite a saída das aparas e mantém frequentemente um envolvimento mais previsível. Uma caixa acrescenta paredes, cantos e saídas limitadas. Essas restrições alteram o que a fresa enfrenta.
A ferramenta pode ficar presa pela própria produtividade
Ao esvaziar a caixa, a ferramenta pode produzir mais aparas do que se evacuam corretamente. Estas voltam a ser cortadas, arrastam material no fundo, riscam paredes ou aumentam o calor até alterar o som do corte.
Os cantos não são troços retos
Muitas caixas soam bem até a fresa chegar ao canto, onde aumenta o envolvimento efetivo. Com o mesmo avanço programado, a ferramenta passa subitamente a trabalhar mais. Por isso ajudam estratégias suaves e controladas em vez de trajetórias forçadas.
Estratégia de entrada: onde os problemas começam frequentemente
Os primeiros segundos do corte importam mais do que parece.
Entrada helicoidal ou em rampa
Se máquina e fresa o permitirem, a entrada helicoidal ou em rampa facilita a fresagem ao penetrar gradualmente, em vez de mergulhar bruscamente em material maciço. Reduz o choque inicial e melhora frequentemente o comportamento das aparas logo à entrada.
Pré-fure quando isso proteger a ferramenta
A pré-furação pode parecer trabalho extra, mas em caixas difíceis pode ser a melhor decisão. Se a fresa não tiver de criar todo o seu furo de entrada, o esvaziamento começa em melhores condições.
Mergulho reto apenas se a montagem o permitir
Algumas fresas e processos podem mergulhar eficazmente, mas isso não deve ser a opção padrão apenas porque o CAM o permite.
Estratégia de trajetória dentro da caixa
A estratégia deve refletir o contacto real da ferramenta com o material.
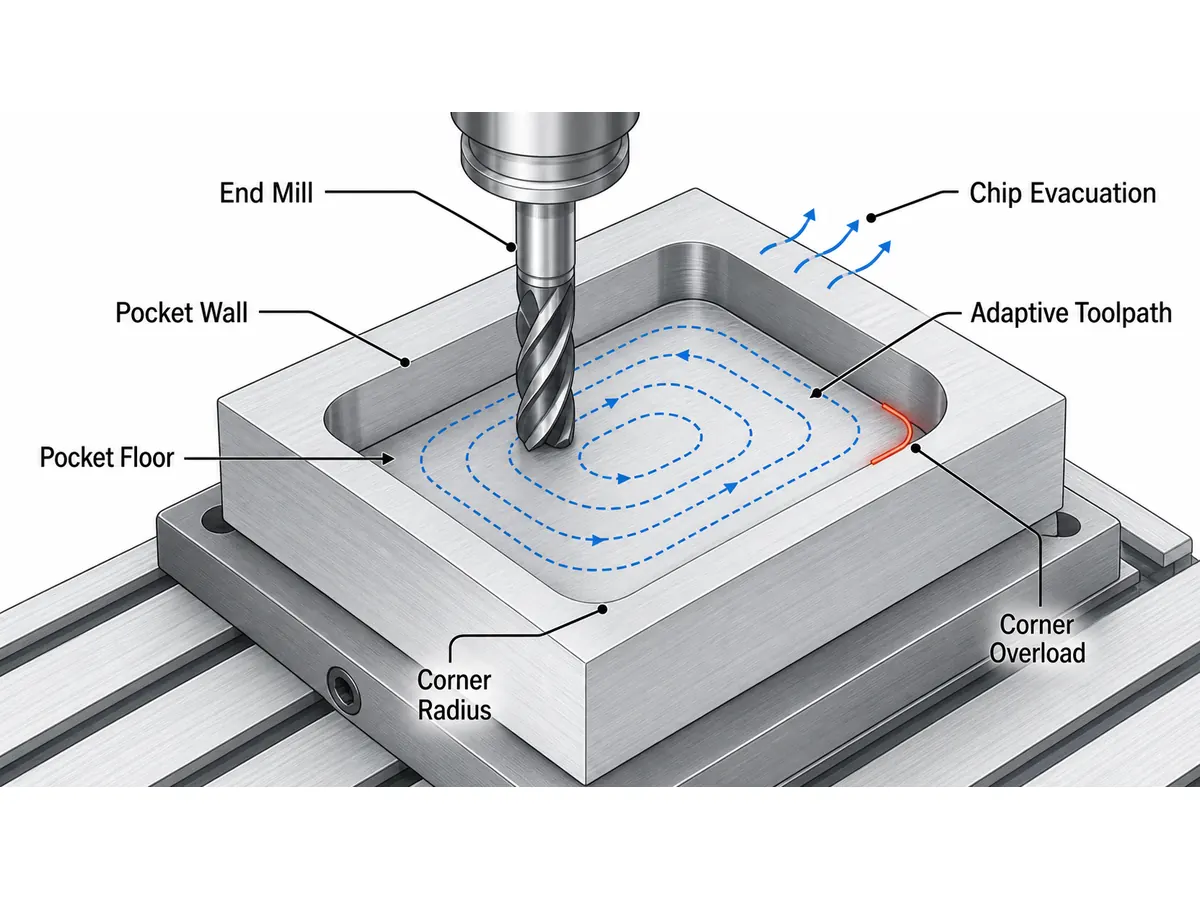
Esvaziamento convencional
Um esvaziamento por deslocamentos ou passagens laterais pode funcionar em caixas abertas ou pouco profundas se evacuar bem e não envolver a fresa em cantos difíceis. Não é incorreto por si só, mas a janela de processo estreita-se com maior profundidade ou geometria mais apertada.
Lógica adaptativa ou trocoidal
O esvaziamento adaptativo torna-se interessante quando se pretende manter mais estável o envolvimento radial. Isto ajuda frequentemente as fresas de metal duro a suportar cortes mais profundos ou exigentes ao evitar choques repetidos por envolvimento à largura total nos cantos.
Maquinação de restos e repasse local
A fresagem de caixas funciona frequentemente melhor por etapas: desbastar com envolvimento estável e depois repassar zonas locais. Forçar uma trajetória a fazer tudo pode criar mais problemas do que evita.
Ferramentas e evacuação de aparas
Nas caixas, escolha da ferramenta e disciplina de evacuação relacionam-se diretamente.
Fresas de metal duro como ponto de partida habitual
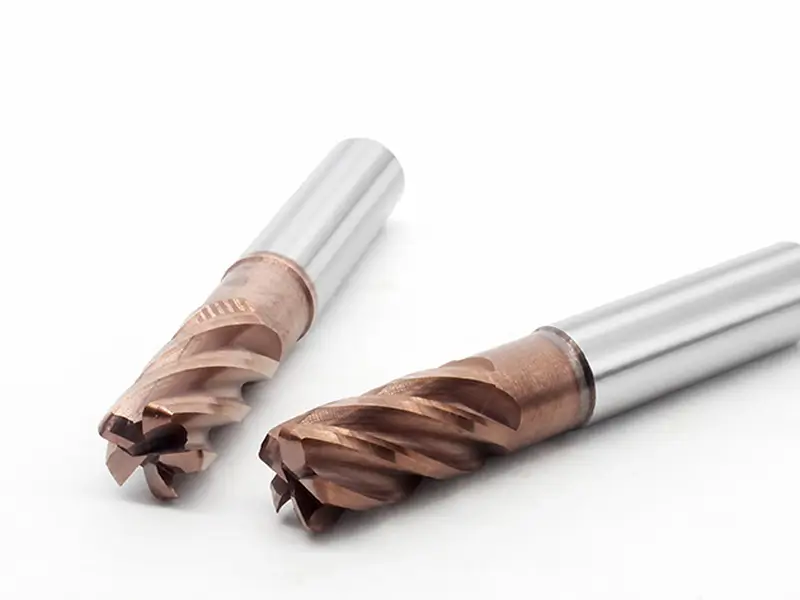
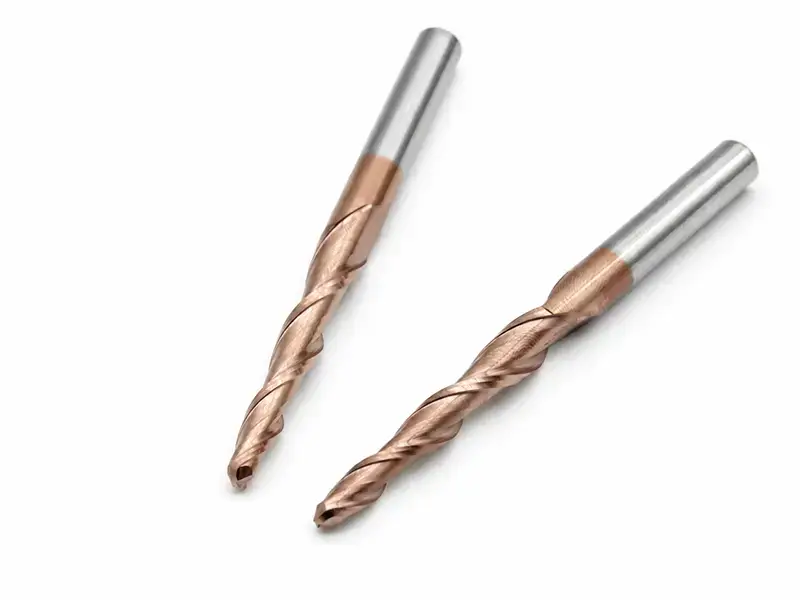
As fresas de metal duro são a base habitual porque as caixas exigem rigidez, geometria previsível e vida útil suficiente perante mudanças repetidas de envolvimento. Número de arestas, hélice, balanço e revestimento dependem do material e das aparas.
Controlar o comprimento da ferramenta
Um balanço longo dificulta muito a fresagem: aumenta a flexão, as vibrações e os problemas nos cantos. A caixa pode exigir alcance, mas a ferramenta deve ficar tão curta quanto possível.
A evacuação faz parte da trajetória
Ar, fluido de corte e ordem dos movimentos afetam a saída das aparas. Uma boa trajetória no ecrã pode falhar apenas porque as aparas continuam a circular dentro da cavidade.
Falhas comuns na fresagem de caixas
| Falha | Causa habitual |
|---|---|
| Vibrações nos cantos | Picos de envolvimento e rigidez insuficiente |
| Riscos no fundo | Aparas recortadas ou resíduos presos |
| Rotura súbita em zonas profundas | Balanço longo e má evacuação |
| O corte soa bem e depois torna-se brusco | O calor e a acumulação de aparas alteraram o corte |
| Paredes brunidas por atrito em vez de acabamento limpo | Atrito ou sobremetal de acabamento irregular |
São sintomas do processo, não mistérios isolados. Indicam onde falha a lógica de envolvimento ou o plano de evacuação.
Lista prática para melhorar a fresagem de caixas
- Escolha uma entrada que reduza a sobrecarga inicial.
- Utilize uma trajetória que estabilize o envolvimento radial em caixas exigentes.
- Mantenha a fresa tão curta quanto possível.
- Trate os cantos como um problema próprio, não como troços normais.
- Integre a evacuação desde o início.
- Separe desbaste e repasse quando uma só passagem tiver de fazer demasiado.
Conclusão
A fresagem falha se a caixa for tratada como um corte aberto ao qual se acrescentam paredes depois. Na realidade, paredes, cantos e retenção de aparas definem o trabalho. A melhor estratégia estabiliza o envolvimento, evacua aparas e evita picos repetidos de sobrecarga.
Esta abordagem facilita o diagnóstico. A pergunta passa de «que avanço experimento?» para «o que exige realmente esta caixa à ferramenta?». Assim alinham-se fresas de metal duro, melhores trajetórias e maquinação mais limpa.
Perguntas frequentes
Qual é a melhor trajetória para caixas?
A que mantém envolvimento estável e evacua corretamente para essa caixa, material e máquina.
Porque vibram os cantos das caixas?
Porque o envolvimento efetivo aumenta no canto e sobrecarrega uma trajetória ou montagem estável nos troços retos.
A fresagem adaptativa é sempre melhor para caixas?
Nem sempre, mas ajuda frequentemente em caixas exigentes ao controlar melhor o envolvimento radial.
Porque fica riscado o acabamento da caixa?
Frequentemente porque as aparas voltam a ser cortadas em vez de saírem corretamente da caixa.