










Fraisage de poches : trajectoires, évacuation des copeaux et prévention des surcharges dans les angles
Le fraisage de poches paraît simple en CAM, qui remplit instantanément un contour fermé de mouvements. Sur la machine apparaissent pourtant bourrages, vibrations dans les angles, chaleur, recoupe des copeaux ou défaillance d’un outil efficace en ébauche ouverte. L’article doit donc partir de la maîtrise du procédé plutôt que d’une définition générique de la poche.
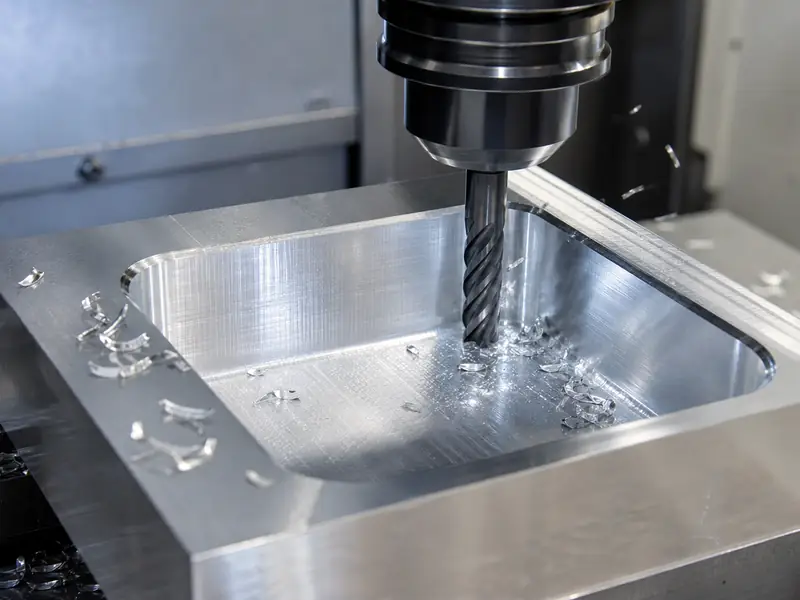
La séquence est essentielle. Entrée, maîtrise de l’engagement et sortie des copeaux passent avant le débat sur l’avance. Une poche simple à l’écran peut malmener l’outil si les angles augmentent l’engagement ou si les copeaux restent piégés. Ce principe doit guider tout l’article.
Réponse rapide : la meilleure stratégie stabilise l’entrée, l’engagement et le flux des copeaux
Les défaillances commencent souvent avant la pleine profondeur : mauvaise entrée, angles surchargés ou copeaux piégés qui finissent par dominer les efforts. Le bon départ n’est donc pas un nom de trajectoire universel, mais une séquence :
1. Choisir une entrée supportable par l’outil et la machine ; 2. éviter les pointes d’engagement dans les angles ; 3. intégrer l’évacuation à la stratégie dès le départ.
| Problème de fraisage de poche | Meilleure première action | Pourquoi |
|---|---|---|
| Bourrage de copeaux | Adapter la stratégie pour faciliter l’évacuation | Les copeaux recoupés font souvent plus de dégâts qu’une petite erreur d’avance |
| Surcharge dans les angles | Lisser la trajectoire et réduire les pointes locales d’engagement | Les angles sollicitent davantage l’outil que les lignes droites |
| Casse près de l’entrée | Revoir l’entrée avant de modifier toutes les vitesses | Le procédé peut échouer avant même le vrai début de l’ébauche |
| Chaleur et vibrations dans les poches profondes | Traiter la poche comme un problème de stabilité, pas seulement d’enlèvement | La géométrie de poche change fortement l’environnement de coupe |
Pourquoi les poches sont plus complexes que l’ébauche ouverte
L’ébauche ouverte laisse sortir les copeaux et permet souvent un engagement plus prévisible. Une poche ajoute parois, angles et sorties limitées. Ces contraintes changent ce que subit la fraise.
L’outil peut être piégé par sa propre productivité
En vidant la poche, l’outil peut produire plus de copeaux que la trajectoire n’en évacue. Ils sont alors recoupés, étalent de la matière sur le fond, rayent les parois ou augmentent la chaleur jusqu’à modifier le bruit de coupe.
Les angles ne sont pas des lignes droites
Beaucoup de poches sonnent bien jusqu’à l’angle, où l’engagement effectif augmente. À avance programmée constante, l’outil travaille soudain davantage. Des stratégies plus fluides et maîtrisées sont donc préférables aux trajectoires forcées.
Stratégie d’entrée : là où les problèmes commencent souvent
Les premières secondes comptent plus qu’on ne le pense.
Entrée hélicoïdale ou en rampe
Si machine et fraise le permettent, une entrée hélicoïdale ou en rampe facilite le fraisage : l’outil pénètre progressivement au lieu de plonger brutalement dans le plein. Cela réduit le choc initial et améliore souvent les copeaux dès l’entrée.
Prépercer lorsque cela protège l’outil
Le préperçage paraît parfois superflu, mais peut être le meilleur choix dans les poches difficiles. Si la fraise n’a plus à créer son propre trou d’entrée complet, le dégagement commence dans de meilleures conditions.
Plongée droite uniquement si le montage le permet
Certaines fraises et certains procédés plongent efficacement, mais ce ne doit pas être le choix par défaut simplement parce que le CAM l’autorise.
Stratégie de trajectoire dans la poche
La stratégie doit refléter le contact réel de l’outil avec la matière.
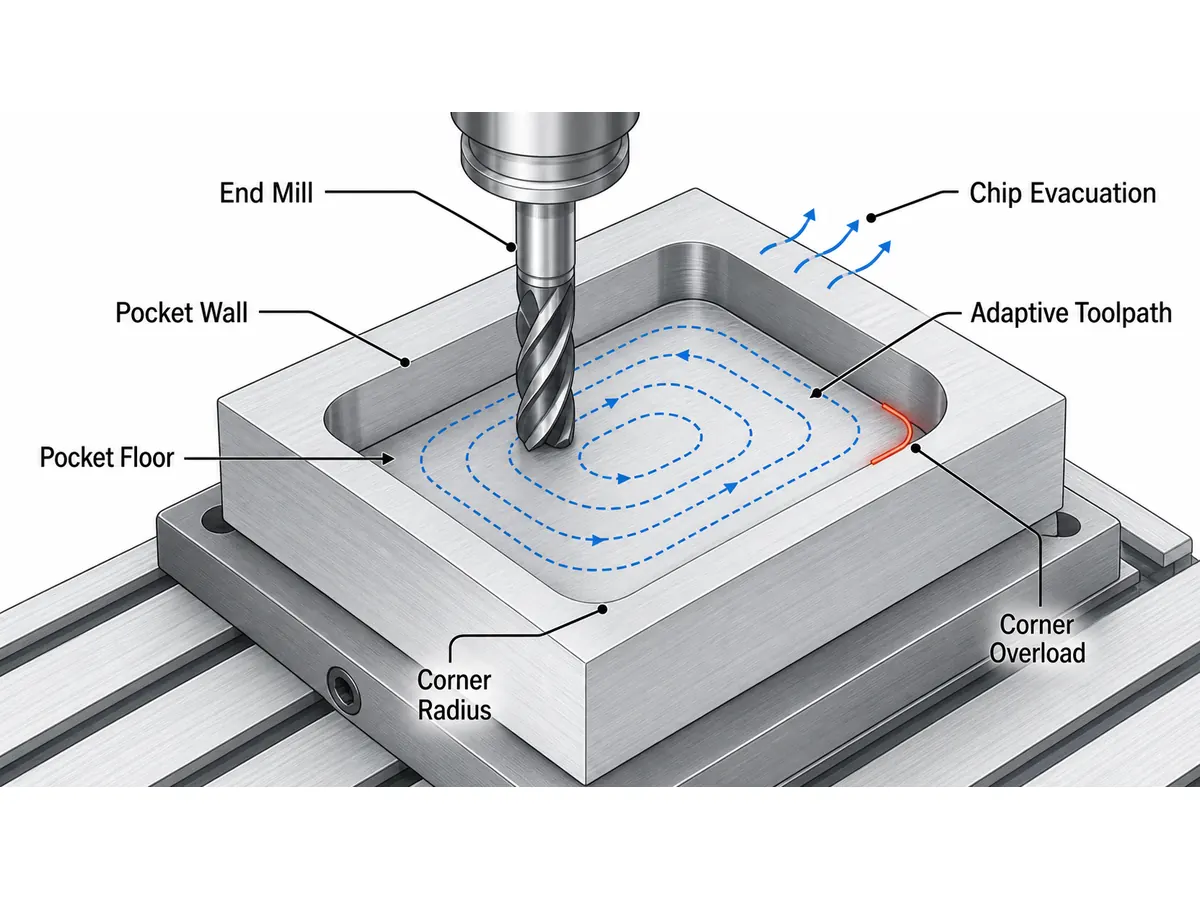
Évidement conventionnel
Un évidement par décalages ou passes latérales peut fonctionner dans des poches ouvertes ou peu profondes, si les copeaux sortent et si les angles n’enfouissent pas la fraise. Ce n’est pas incorrect en soi ; la plage de fonctionnement se réduit avec la profondeur et les géométries serrées.
Logique adaptative ou trochoïdale
L’usinage adaptatif devient intéressant lorsqu’on souhaite stabiliser davantage l’engagement radial. Les fraises carbure supportent alors souvent des coupes plus profondes ou exigeantes, sans chocs répétés dus à une pleine largeur dans les angles.
Reprise de matière résiduelle et nettoyage local
Le fraisage de poches fonctionne souvent mieux par étapes : ébaucher avec un engagement stable, puis reprendre localement. Une trajectoire unique imposée à toutes les tâches peut créer plus de problèmes qu’elle n’en évite.
Outils et évacuation des copeaux
Dans les poches, choix d’outil et rigueur d’évacuation sont directement liés.
Les fraises carbure comme base habituelle
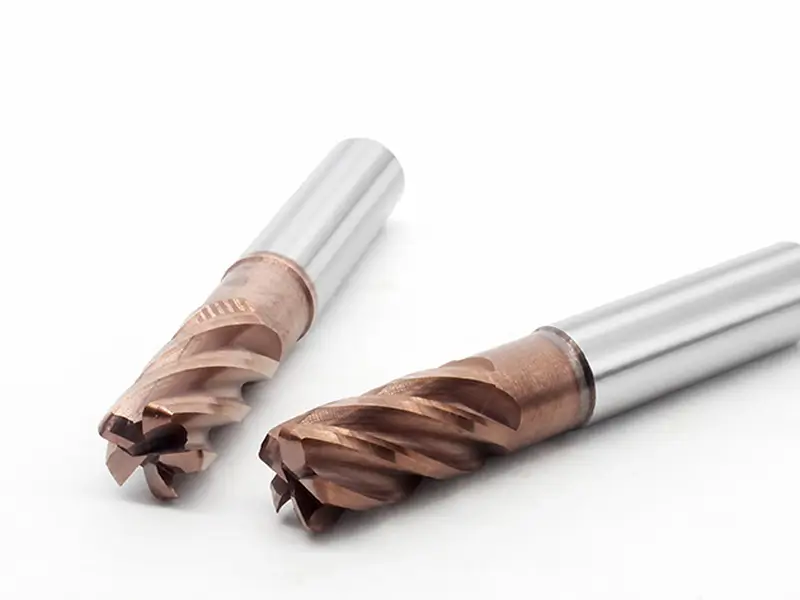
Les fraises en carbure constituent la base habituelle : les poches exigent rigidité, géométrie prévisible et durée de vie suffisante face aux changements d’engagement. Nombre de dents, hélice, porte-à-faux et revêtement dépendent toutefois de la matière et des copeaux.
Maîtriser la longueur d’outil
Un grand porte-à-faux complique fortement l’opération : plus de flexion, de vibrations et de problèmes dans les angles. La poche peut imposer une portée, mais l’outil doit rester aussi court que possible.
L’évacuation fait partie de la trajectoire
Soufflage, arrosage et ordre des mouvements influencent la sortie des copeaux. Une belle trajectoire peut échouer simplement parce que les copeaux circulent sans fin dans la cavité.
Défaillances courantes en fraisage de poches
| Défaillance | Cause habituelle |
|---|---|
| Vibrations dans les angles | Pointes d’engagement et manque de rigidité |
| Rayures sur le fond | Copeaux recoupés ou débris piégés |
| Casse soudaine dans les zones profondes | Grand porte-à-faux et mauvaise évacuation |
| Coupe d’abord régulière, puis brutale | Chaleur et accumulation de copeaux ont modifié la coupe |
| Parois brunies par frottement plutôt que coupées proprement | Frottement ou surépaisseur de finition irrégulière |
Ce sont des symptômes de procédé, pas des mystères isolés. Ils indiquent où la logique d’engagement ou le plan d’évacuation est incorrect.
Liste pratique pour mieux fraiser les poches
- Choisir une entrée qui limite les sollicitations initiales.
- Stabiliser l’engagement radial par la trajectoire dans les poches exigeantes.
- Garder la fraise aussi courte que possible.
- Traiter les angles comme une zone particulière, pas comme une portion ordinaire.
- Intégrer l’évacuation dès le départ.
- Séparer ébauche et reprises lorsqu’une seule passe serait trop sollicitée.
Conclusion
Le fraisage échoue si l’on traite la poche comme une coupe ouverte à laquelle on aurait ajouté des parois. En réalité, parois, angles et piégeage des copeaux définissent l’opération. La meilleure stratégie stabilise l’engagement, évacue et évite les surcharges répétées.
Cette approche facilite le diagnostic. On passe de « quelle avance essayer ? » à « que demande réellement cette poche à l’outil ? ». Fraises carbure, trajectoires mieux pensées et usinage plus propre deviennent alors cohérents.
Questions fréquentes
Quelle trajectoire choisir pour une poche ?
Celle qui stabilise l’engagement et évacue correctement pour la poche, la matière et la machine concernées.
Pourquoi les angles de poche vibrent-ils ?
Parce que l’engagement augmente dans l’angle et surcharge une trajectoire ou un montage stable en ligne droite.
L’adaptatif est-il toujours meilleur pour les poches ?
Pas toujours, mais il aide souvent dans les poches exigeantes en maîtrisant plus régulièrement l’engagement radial.
Pourquoi ma poche présente-t-elle des rayures ?
Souvent parce que les copeaux sont recoupés au lieu de sortir proprement.