










Amincissement du copeau en fraisage : corriger l’avance selon l’engagement radial
En fraisage, une réduction de l’engagement radial peut produire un copeau plus mince à l’arête que ne le laisse supposer l’avance par dent programmée. Cela semble anodin, mais une arête qui enlève trop peu de matière risque de frotter davantage, de chauffer et de s’user au lieu de couper proprement. La correction ne consiste pas à « toujours avancer plus vite ». Il faut déterminer si l’amincissement radial intervient, calculer à partir de l’épaisseur maximale de copeau visée pour l’outil précis, puis valider le résultat dans les conditions réelles de la machine.
Déterminer d’abord si l’amincissement radial s’applique
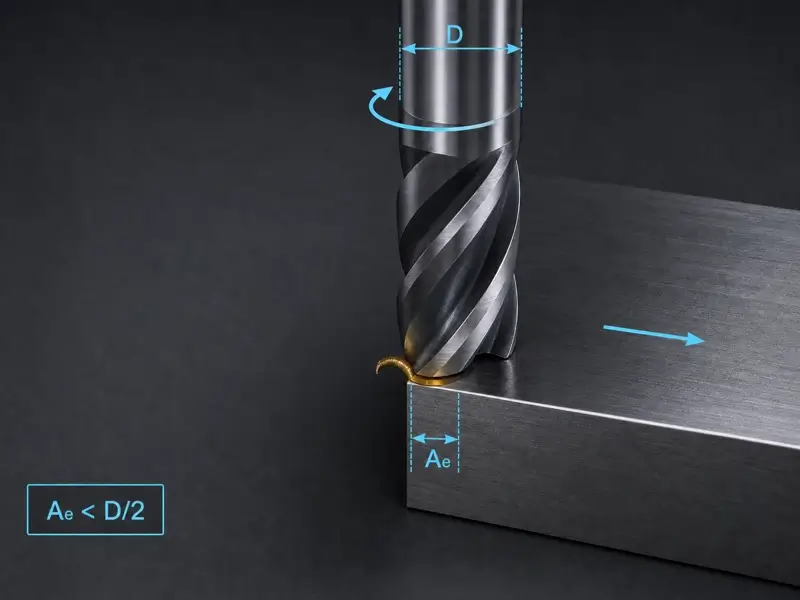
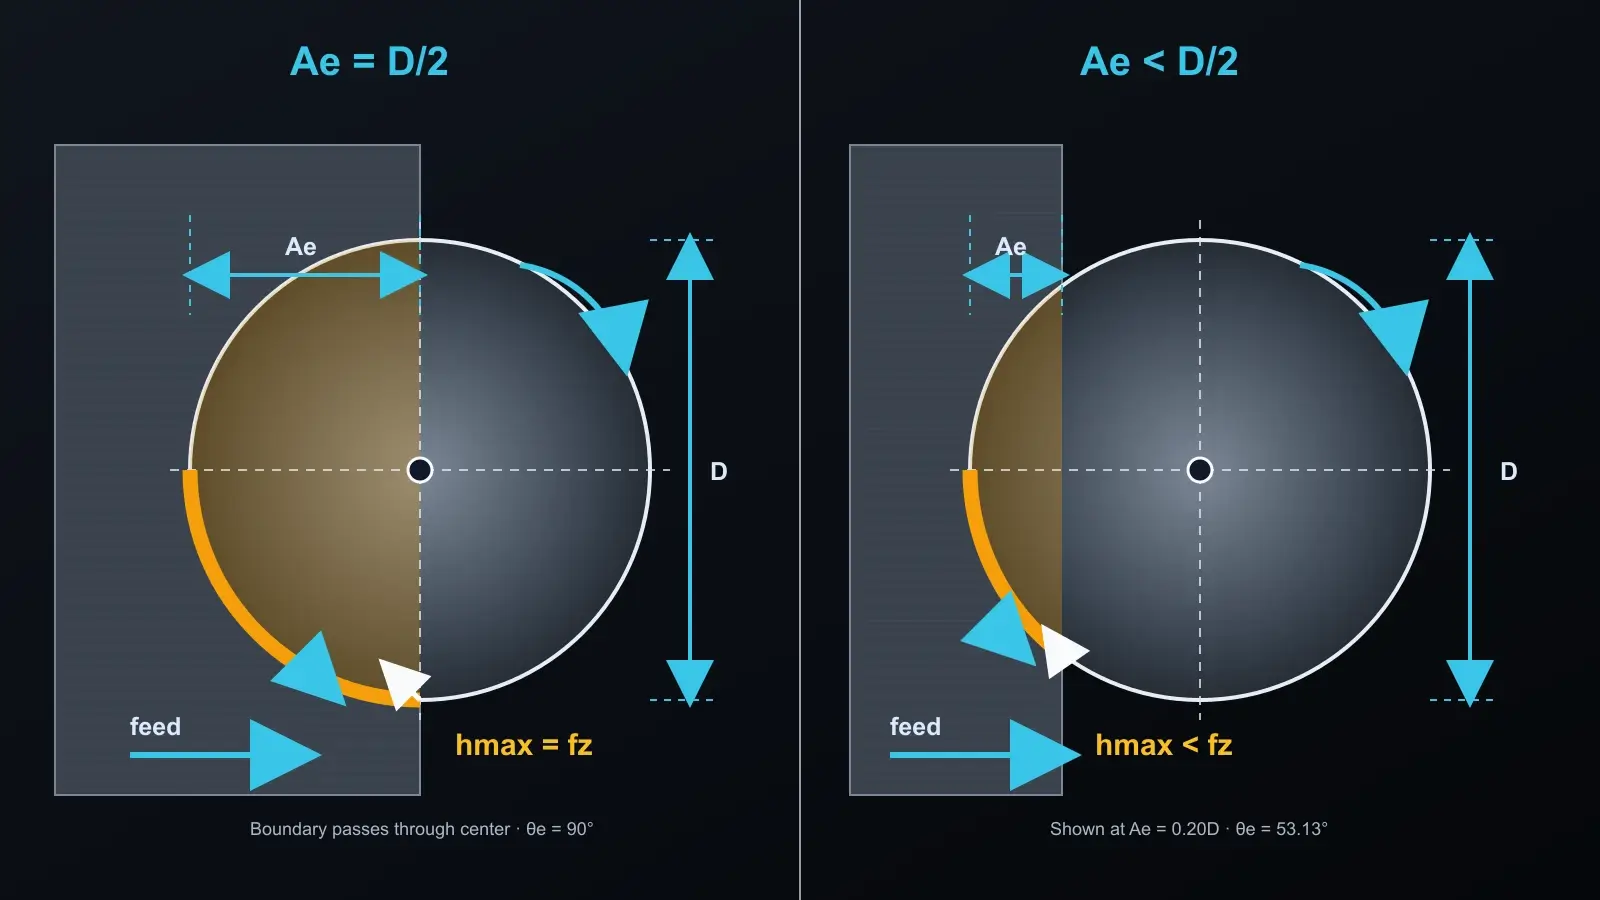
Avec une fraise à bout plat à 90 degrés sur une trajectoire rectiligne, l’amincissement radial devient pertinent lorsque la profondeur de passe radiale, généralement notée Ae, est inférieure au rayon de la fraise. Avec un engagement égal au demi-diamètre, la dent atteint l’axe médian de la fraise et peut encore former un copeau dont l’épaisseur maximale égale l’avance par dent programmée. En dessous, la dent quitte la coupe avant d’atteindre la position géométrique qui produirait toute l’épaisseur programmée.
Cette distinction compte, car la FAO (CAM) demande généralement l’avance par dent, tandis que l’arête réagit à l’épaisseur réelle du copeau. Lorsque Ae est inférieur au rayon, ces valeurs ne sont plus égales.
N’étendez pas cette règle des fraises à arêtes droites à toutes les opérations. Les fraises boules, les plaquettes rondes, les fraises à chanfreiner et les géométries grande avance produisent aussi un amincissement, mais leur angle d’attaque ou leur arête courbe modifie le calcul. Des données propres à leur géométrie sont nécessaires. Cet article se limite à l’amincissement radial d’une fraise périphérique à 90 degrés.
Recueillir les données qui déterminent réellement le résultat
Une réponse utile part de la charge de copeau cible recommandée pour l’outil et la matière précis. Un tableau générique ou un multiplicateur repris d’une autre trajectoire ne définit pas cette cible.
| Symbole ou valeur | Signification | Source |
|---|---|---|
| D | Diamètre de coupe effectif | Plan de l’outil ou fiche technique |
| Ae | Profondeur de passe radiale programmée | Trajectoire FAO (CAM) |
| Cl | Épaisseur maximale de copeau visée | Données d’application pour l’outil et la matière précis |
| z | Nombre de dents effectives | Spécification de l’outil |
| n | Vitesse de broche programmée | Calcul de vitesse et limite de la machine |
| Type de trajectoire | Droite, arc intérieur ou arc extérieur | Géométrie FAO (CAM) |
Si vous choisissez encore l’outil au lieu de calculer une coupe précise, la page « Fraises en carbure monobloc » sert de point de départ pour comparer les familles de fraises disponibles. Elle ne prouve pas qu’un outil ou un paramètre convient au travail ; vérifiez les données propres à l’outil avant de les utiliser.
Utilisez le diamètre de coupe effectif demandé par la méthode choisie, et non automatiquement le diamètre de queue. Notez aussi les unités. Mélanger des millimètres et des données de charge de copeau en pouces donne un résultat apparemment propre mais sans signification.
Calculer à partir de l’épaisseur de copeau visée, sans appliquer un multiplicateur mémorisé
Le calcul doit partir de l’épaisseur que l’arête doit rencontrer pour remonter à la consigne d’avance nécessaire à la commande.
Vérifiez d’abord que Ae est inférieur à D/2. Sinon, aucune compensation d’amincissement radial n’est nécessaire pour le cas rectiligne à 90 degrés décrit ici.
Ensuite, saisissez D, Ae et la charge de copeau cible choisie dans un calculateur ou un ensemble de formules qui traite explicitement l’amincissement radial. Ces outils donnent soit un facteur d’amincissement radial, soit l’avance par dent corrigée. Recalculez à chaque changement d’engagement ; les indications reconnues des calculateurs définissent le facteur par la relation entre charge de copeau, avance par dent, diamètre et profondeur radiale. Pour un exemple lié à la largeur de coupe, consultez le guide DAPRA sur l’amincissement radial; considérez ses multiplicateurs comme des références géométriques, et non comme un substitut aux données de l’outil précis.
Enfin, convertissez l’avance par dent corrigée en avance de table :
Avance de table = avance par dent corrigée × nombre de dents effectives × vitesse de broche
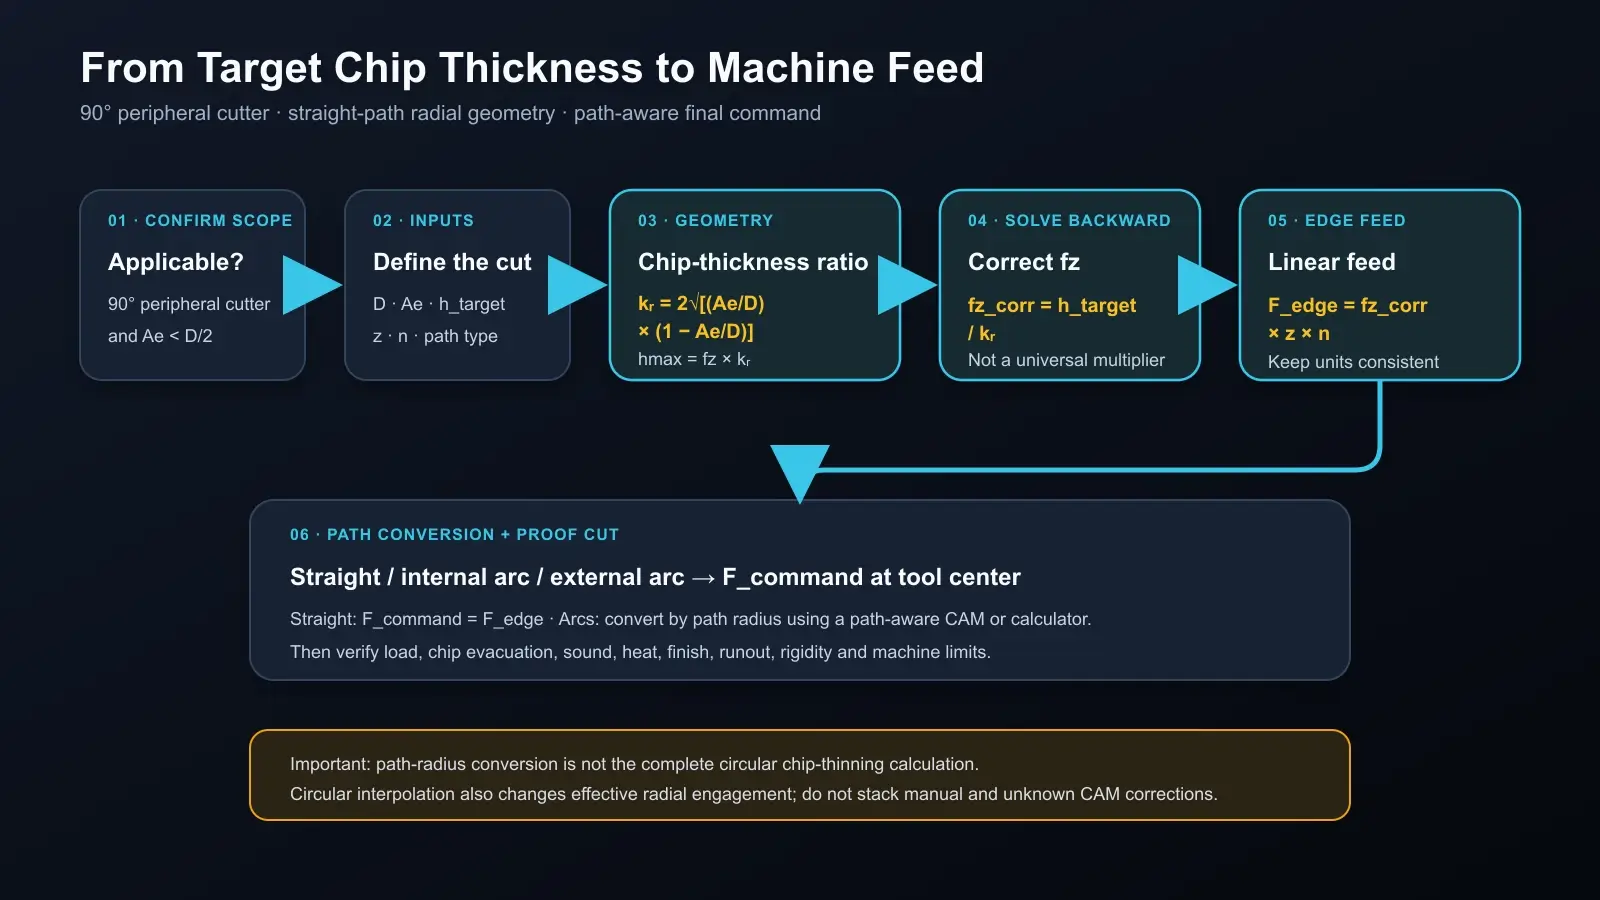
Distinguez bien les grandeurs. La charge de copeau cible est l’épaisseur maximale souhaitée à l’arête. L’avance par dent corrigée est le déplacement programmé par dent, plus élevé, nécessaire avec cette géométrie pour produire cette épaisseur. L’avance de table est la consigne linéaire de machine qui en résulte.
C’est pourquoi un tableau fournisseur peut être utile sans être universel. Il peut fournir le facteur géométrique pour un rapport de largeur de coupe défini, mais il ne choisit pas la charge cible, ne valide pas la géométrie, ne tient pas compte du faux-rond et ne garantit pas que la machine puisse exécuter le résultat.
Traiter les arcs selon leur trajectoire, et non comme des coupes rectilignes
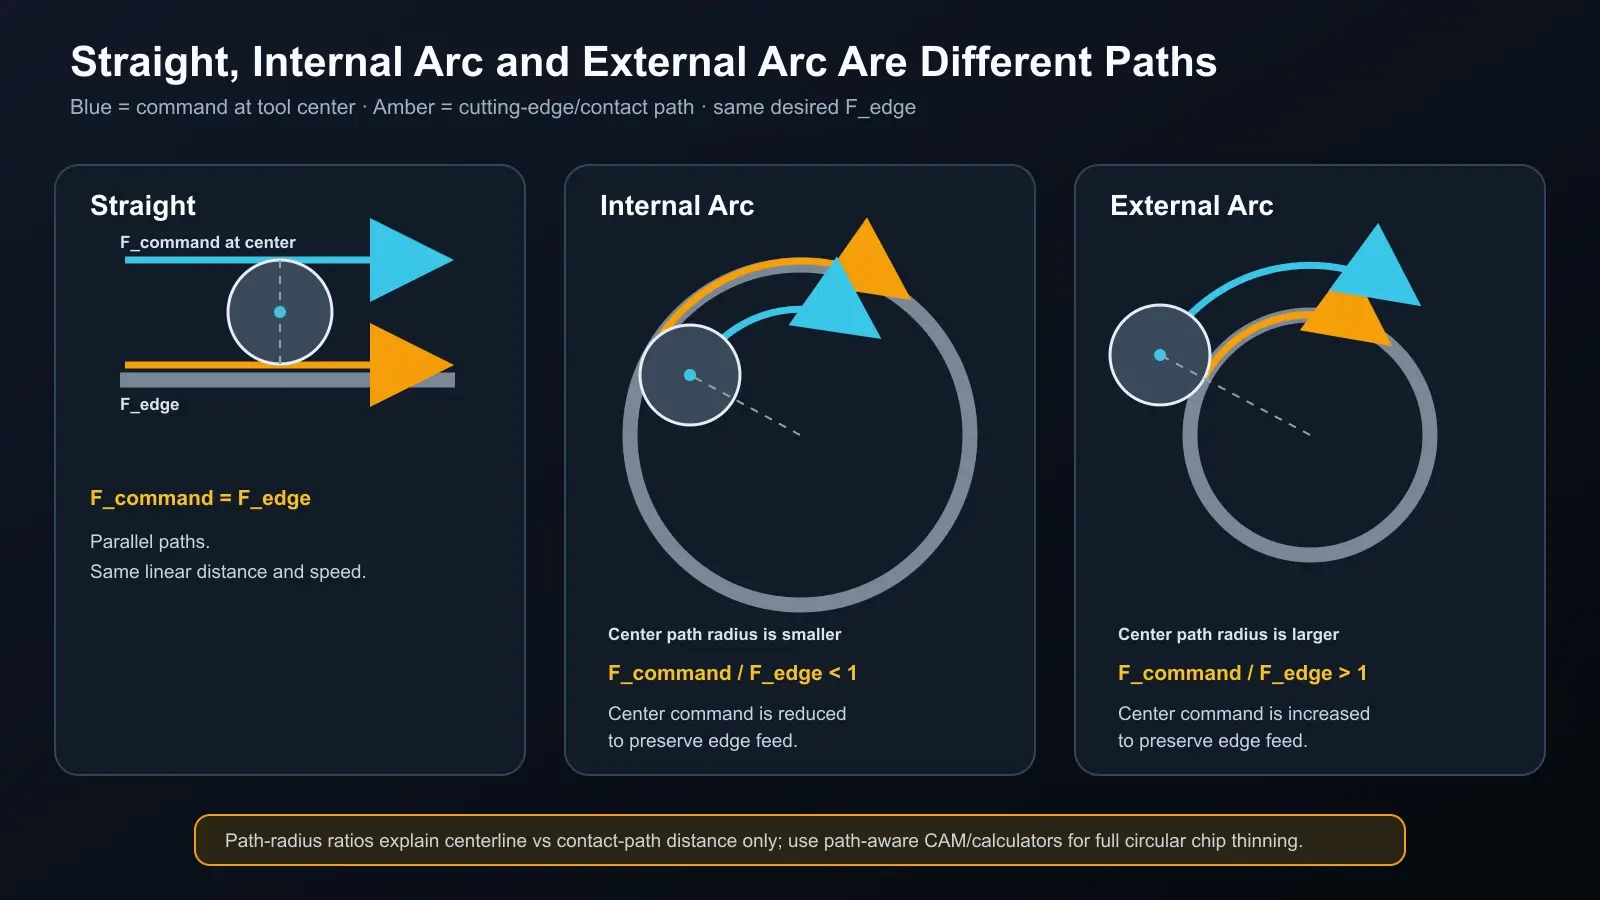
L’interpolation circulaire ajoute une autre dimension. Les indications reconnues des calculateurs distinguent les déplacements rectilignes des interpolations circulaires intérieures et extérieures. Un facteur d’amincissement radial pour une droite ne suffit donc pas à calculer l’avance sur un arc.
Utilisez un calculateur ou une fonction FAO (CAM) qui distingue explicitement l’interpolation rectiligne, circulaire intérieure et circulaire extérieure. Saisissez les diamètres de fraise et de trajectoire concernés dans les unités demandées et vérifiez si la valeur obtenue s’applique au centre de l’outil ou à l’arête. La documentation reconnue du calculateur Iscar distingue, par exemple, ces trajectoires au lieu de traiter chaque mouvement comme une droite.
Si le logiciel n’explique pas comment il traite l’avance sur arc, ne superposez pas un multiplicateur radial manuel à une correction automatique inconnue. Déterminez d’abord quel niveau gère chaque ajustement.
Valider la correction sur la machine
Considérez l’avance calculée comme un point de départ à valider de façon contrôlée.
Commencez par vérifier l’état du porte-outil, le porte-à-faux, le bridage et l’espace d’évacuation des copeaux. Une épaisseur corrigée ne résout pas un montage instable. Vérifiez ensuite que la vitesse de broche, l’avance commandée et la puissance restent dans les capacités de la machine.
Effectuez la première coupe avec l’engagement radial prévu et une profondeur axiale justifiée par les mêmes données d’application. Observez la formation des copeaux, le bruit, la charge de broche, la chaleur, l’état de surface et l’éventuelle recoupe des copeaux. Les signes recherchés sont un bruit stable, une charge répétable et des copeaux formés qui quittent la coupe, pas simplement une avance affichée plus élevée.
Arrêtez si la charge monte brusquement, si les copeaux s’accumulent, si l’outil fléchit, si des vibrations apparaissent ou si la chaleur se concentre à l’arête. Diagnostiquez avant de modifier le programme. Si vous changez RPM, modifiez aussi l’avance de table pour conserver l’avance par dent calculée. Si vous modifiez Ae, recalculez le facteur d’amincissement, car la géométrie a changé.
Ne changez qu’une variable à la fois et notez le résultat. Sinon, une coupe réussie ne révèle pas quelle correction a fonctionné, et un échec ne révèle pas quelle hypothèse était fausse.
Le relevé n’a pas besoin d’être complexe. Notez l’identification de l’outil, le diamètre effectif, Ae, la charge de copeau cible, l’avance par dent calculée, RPM, l’avance de table et le type de trajectoire à côté du résultat observé. Cela conserve les conditions du réglage et rend l’ajustement suivant traçable, au lieu de transformer une coupe réussie en règle d’atelier sans fondement.
Erreurs courantes qui rendent la compensation dangereuse
La première erreur consiste à copier un multiplicateur parce que la largeur de coupe « semble proche ». Le facteur dépend du rapport entre engagement et diamètre effectif, et la charge cible dépend toujours de l’outil et de la matière.
La deuxième consiste à confondre faible avance et faible effort de coupe. Lorsque l’épaisseur du copeau passe sous une plage utile de coupe, le frottement et la chaleur peuvent augmenter même si la valeur programmée paraît prudente.
La troisième consiste à combiner la compensation radiale avec un calcul pour fraise boule ou grande avance. Ces outils impliquent des effets d’angle d’attaque ; multiplier deux facteurs sans lien peut surcharger l’arête.
La quatrième consiste à ignorer la géométrie de trajectoire. Un déplacement rectiligne, un arc intérieur de poche et un contour extérieur ne placent pas l’arête sur le même rayon de trajectoire.
La cinquième consiste à accepter le calcul sans tester le montage. Le calcul définit un état de copeau souhaité ; la coupe d’essai établit si le procédé réel peut produire une coupe stable, des copeaux formés et une charge répétable.
Conclusion
L’amincissement radial est d’abord une question de géométrie, puis d’avance. Vérifiez que l’engagement d’une fraise périphérique à 90 degrés est inférieur au demi-diamètre, utilisez l’épaisseur maximale cible documentée et calculez l’avance par dent corrigée à partir de la valeur réelle de D et Ae, convertissez-la en avance de table et tenez compte de la trajectoire pour les arcs. Validez ensuite le résultat sur la machine. Un multiplicateur n’est fiable que si la géométrie, les données d’outil et la coupe d’essai qui le fondent le sont.