










Afinamento de apara na fresagem: como corrigir o avanço em função do envolvimento radial
Na fresagem com afinamento de apara, reduzir o envolvimento radial pode produzir na aresta uma apara mais fina do que sugere o avanço por dente programado. Parece inofensivo, mas uma aresta que deve remover demasiado pouco material pode passar mais tempo a roçar, gerar calor e desgastar-se do que a cortar corretamente. A correção não é «avançar sempre mais depressa». É determinar se existe afinamento radial, calcular a partir da espessura máxima de apara pretendida para a ferramenta específica e comprovar o resultado nas condições reais da máquina.
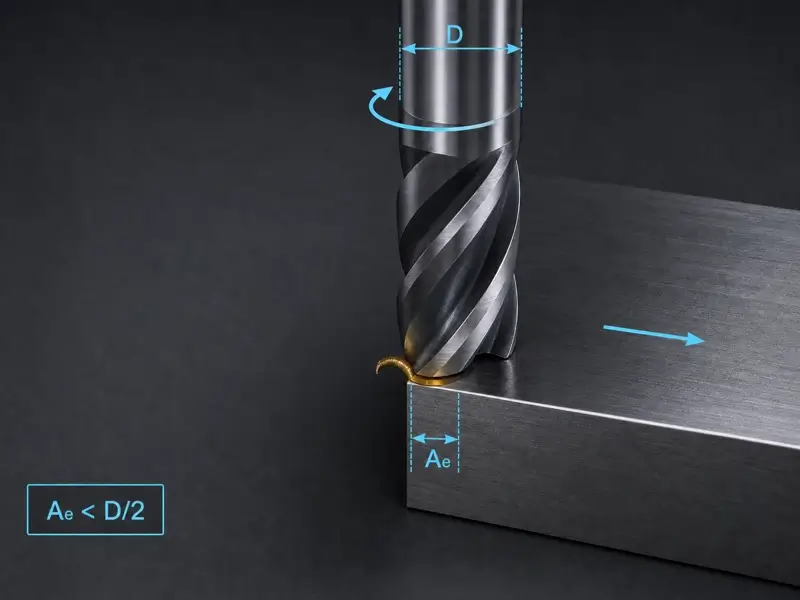
Primeiro, determine se existe afinamento radial
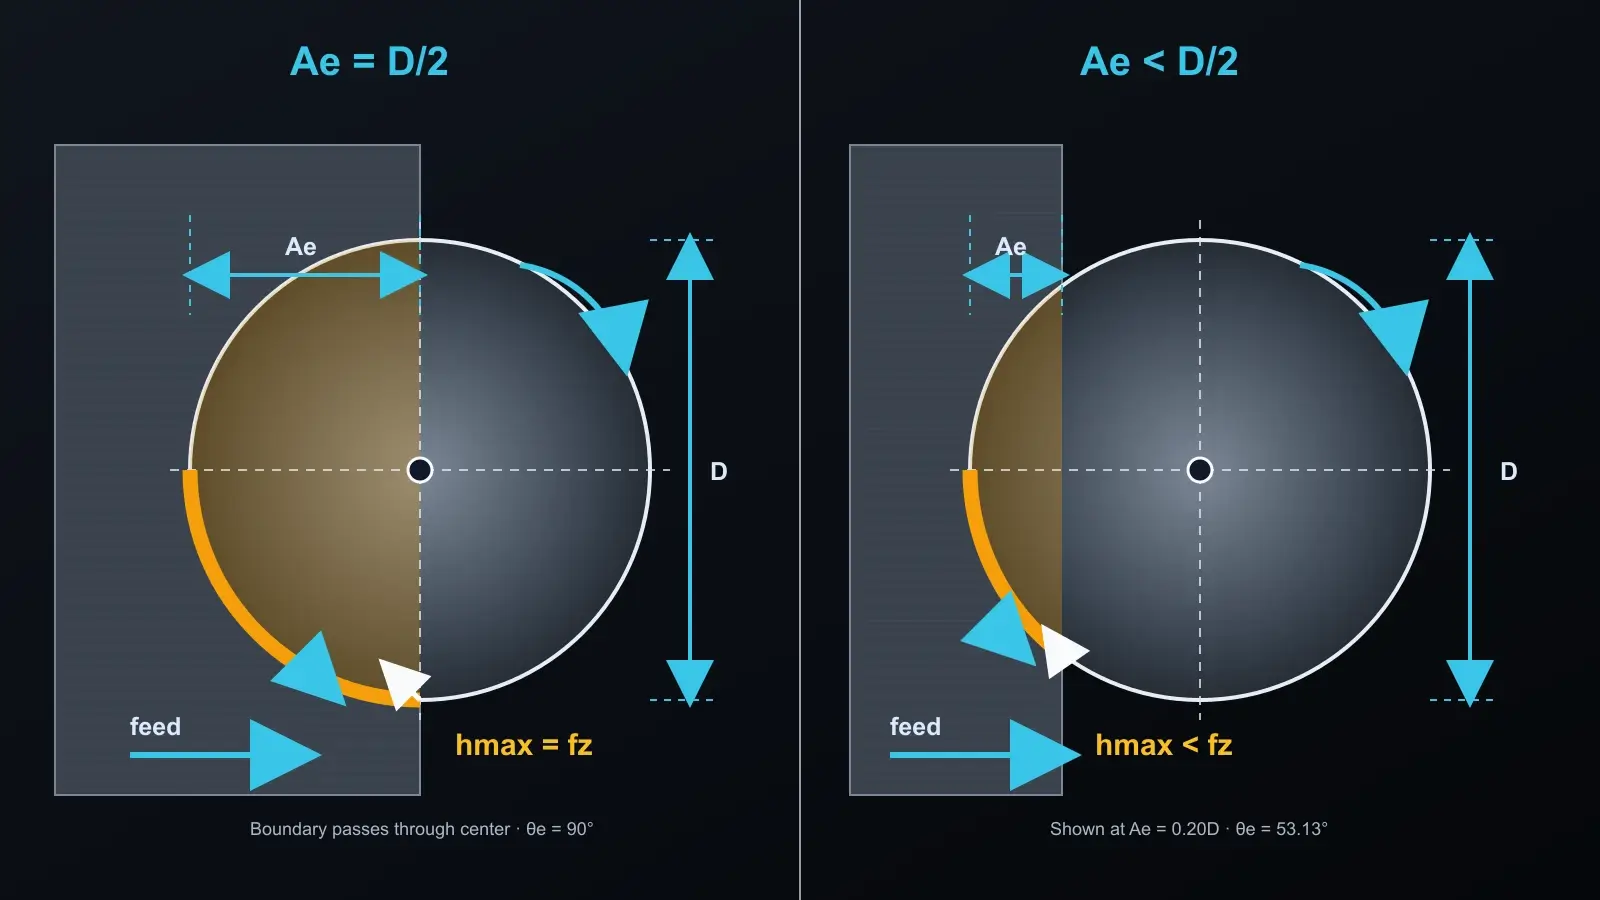
Com uma fresa de topo plano de 90 graus numa trajetória reta, o afinamento radial torna-se relevante quando a profundidade de corte radial, normalmente designada por Ae, é inferior ao raio da fresa. Com um envolvimento de meio diâmetro, o dente atinge a linha central da fresa e ainda pode formar uma apara cuja espessura máxima iguala o avanço por dente programado. Abaixo desse envolvimento, o dente sai do corte antes de atingir a posição geométrica que produziria toda a espessura programada.
Esta distinção importa porque o CAM normalmente pede o avanço por dente, enquanto a aresta responde à espessura real da apara. Quando Ae é inferior ao raio, esses valores deixam de ser iguais.
Não aplique esta regra para arestas retas a todas as operações de fresagem. As fresas esféricas, as pastilhas redondas, as fresas de chanfrar e as geometrias de alto avanço também produzem afinamento, mas o seu ângulo de posição ou a sua aresta curva altera o cálculo. Precisam de dados específicos da geometria. Este artigo limita-se ao afinamento radial numa fresa periférica de 90 graus.
Reúna os dados que realmente determinam o resultado
Uma resposta útil começa pela carga de apara pretendida recomendada para a ferramenta e o material específicos. Uma tabela genérica ou um multiplicador copiado de outra trajetória não estabelece esse objetivo.
| Símbolo ou valor | Significado | Fonte |
|---|---|---|
| D | Diâmetro de corte efetivo | Desenho da ferramenta ou ficha técnica |
| Ae | Profundidade de corte radial programada | Trajetória CAM |
| Cl | Espessura máxima de apara pretendida | Dados de aplicação para a ferramenta e o material específicos |
| z | Número efetivo de dentes | Especificação da ferramenta |
| n | Rotação do fuso programada | Cálculo da rotação e limite da máquina |
| Tipo de trajetória | Reta, arco interior ou arco exterior | Geometria CAM |
Se ainda está a selecionar a ferramenta em vez de calcular um corte específico, a página «Fresas de metal duro integral» é um ponto de partida para comparar as famílias de fresas disponíveis. Não demonstra que uma ferramenta ou um parâmetro seja adequado ao trabalho; confirme os dados da ferramenta específica antes de os utilizar.
Utilize o diâmetro de corte efetivo pedido pelo método escolhido, não automaticamente o diâmetro da haste. Registe também as unidades. Misturar milímetros com dados de carga de apara em polegadas produz um resultado aparentemente correto, mas sem significado.
Calcule a partir da espessura de apara pretendida, não de um multiplicador memorizado
O cálculo deve partir da espessura de apara pretendida na aresta e recuar até ao comando de avanço de que o controlo necessita.
Primeiro, confirme que Ae é inferior a D/2. Caso contrário, não é necessária compensação do afinamento radial para o caso reto de 90 graus aqui descrito.
Em segundo lugar, introduza D, Ae juntamente com a carga de apara pretendida numa calculadora ou num conjunto de fórmulas que considere explicitamente o afinamento radial. Estas ferramentas devolvem um fator de afinamento radial ou o avanço por dente corrigido. Recalcule sempre que o envolvimento mudar; as orientações reconhecidas das calculadoras definem o fator pela relação entre carga de apara, avanço por dente, diâmetro e profundidade radial. Para um exemplo relativo à largura de corte, consulte o guia da DAPRA sobre afinamento radial; considere os seus multiplicadores como referências geométricas, não como substitutos dos dados da ferramenta específica.
Em terceiro lugar, converta o avanço por dente corrigido em avanço da mesa:
Avanço da mesa = avanço por dente corrigido × número de dentes efetivos × rotação do fuso
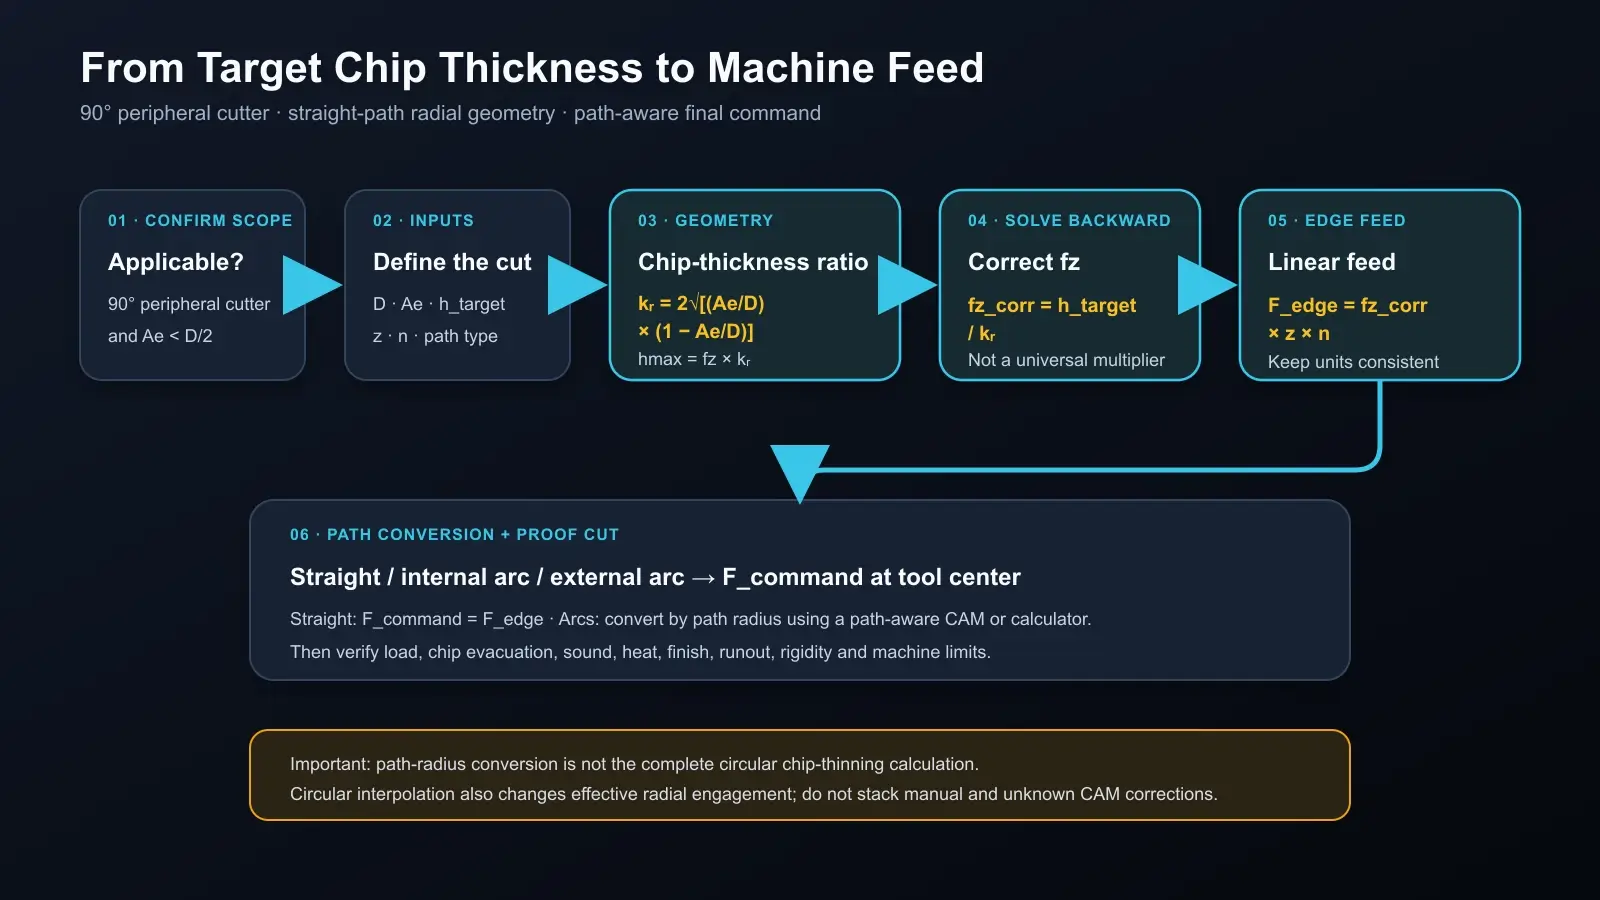
Distinga as funções. A carga de apara pretendida é a espessura máxima desejada na aresta. O avanço por dente corrigido é o deslocamento programado por dente, maior, necessário com esta geometria para produzir essa espessura. O avanço da mesa é o comando linear resultante da máquina.
É por isso que uma tabela do fornecedor pode ser útil sem ser universal. Pode fornecer o fator geométrico para uma relação de largura de corte definida, mas não escolhe a carga de apara pretendida, não comprova a geometria, não considera o batimento nem garante que a máquina possa executar o resultado.
Trate os arcos em função da trajetória, não como cortes retos
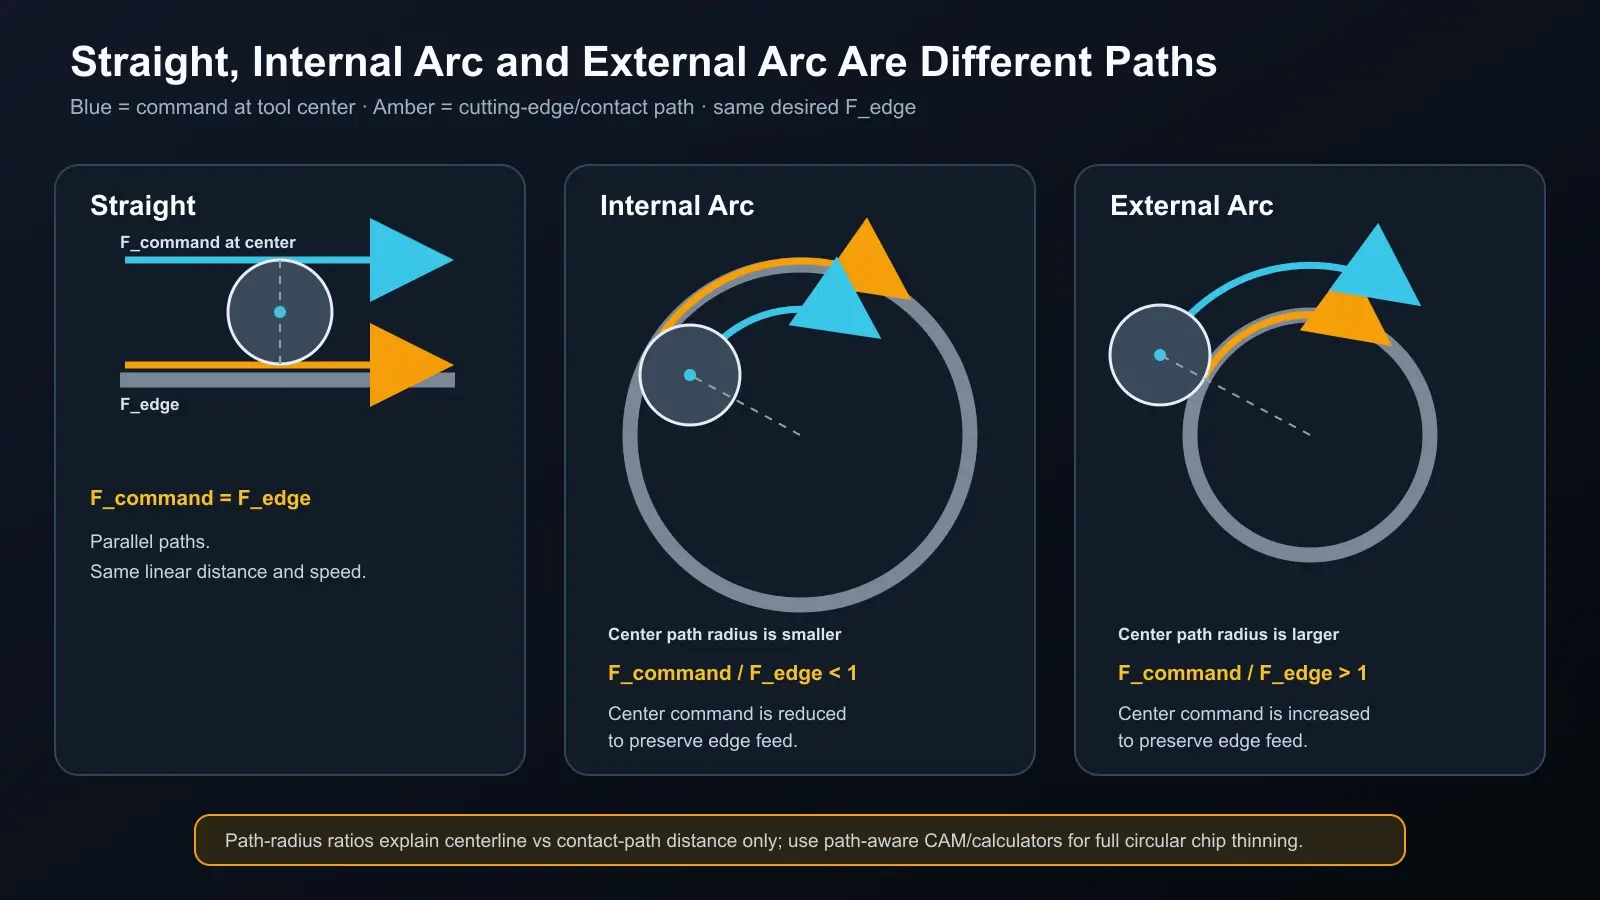
A interpolação circular acrescenta outra dimensão. As orientações reconhecidas das calculadoras distinguem os movimentos retos das interpolações circulares interiores e exteriores, em vez de os tratarem como um único caso. Por isso, um fator radial para trajetórias retas não completa, por si só, o cálculo do avanço num arco.
Utilize uma calculadora ou função CAM que distinga explicitamente a interpolação reta, circular interior e circular exterior. Introduza os diâmetros relevantes da fresa e da trajetória nas unidades pedidas e verifique se o valor se aplica ao centro da ferramenta ou à aresta. Por exemplo, a documentação reconhecida da calculadora Iscar distingue estes tipos de trajetória em vez de tratar todos os movimentos como retos.
Se o software não explica como trata o avanço em arco, não sobreponha um multiplicador radial manual a uma correção automática desconhecida. Determine primeiro que nível controla cada ajuste.
Comprove a correção na máquina
Trate o avanço calculado como um ponto de partida controlado.
Comece por verificar o estado do porta-ferramentas, o balanço, a fixação e o espaço para evacuar aparas. Uma espessura corrigida não resolve uma montagem instável. Depois, confirme que a rotação do fuso, o avanço comandado e a potência estão dentro da capacidade da máquina.
Faça o primeiro corte com o envolvimento radial previsto e uma profundidade axial justificável pelos mesmos dados de aplicação. Observe a formação da apara, o som, a carga do fuso, o calor, o acabamento e se as aparas voltam a ser cortadas. Pretendem-se um som estável, uma carga repetível e aparas formadas a sair do corte, não apenas um valor de avanço superior no visor.
Pare se a carga subir abruptamente, as aparas se acumularem, a ferramenta fletir, surgirem vibrações ou o calor se concentrar na aresta. Diagnostique antes de alterar o programa. Se alterar RPM, lembre-se de alterar também o avanço da mesa para manter o avanço por dente calculado. Se alterar Ae, recalcule o fator de afinamento porque a geometria mudou.
Altere uma variável de cada vez e registe o resultado. Caso contrário, um corte bem-sucedido não indica que correção funcionou, e um corte falhado não indica que pressuposto estava errado.
O registo não precisa de ser complexo. Anote a identificação da ferramenta, o diâmetro efetivo, Ae, a carga de apara pretendida, o avanço por dente calculado, RPM, o avanço da mesa e o tipo de trajetória junto do resultado observado. Assim preservam-se as condições do ajuste e o próximo acerto fica rastreável, em vez de transformar um corte bem-sucedido numa regra sem fundamento para toda a oficina.
Erros comuns que tornam a compensação insegura
O primeiro erro é copiar um multiplicador porque a largura de corte «parece próxima». O fator depende da relação entre envolvimento e diâmetro efetivo, e a carga de apara pretendida continua a depender da ferramenta e do material.
O segundo é confundir avanço baixo com força de corte baixa. Quando a espessura da apara fica abaixo de uma faixa útil de corte, o atrito e o calor podem aumentar, mesmo que o valor programado pareça conservador.
O terceiro é combinar a compensação radial com um cálculo para fresas esféricas ou de alto avanço. Estas ferramentas envolvem efeitos do ângulo de posição; multiplicar dois fatores sem relação pode sobrecarregar a aresta.
O quarto é ignorar a geometria da trajetória. Um movimento reto, um arco interior de caixa e um contorno exterior não colocam a aresta no mesmo raio de trajetória.
O quinto é aceitar o cálculo sem testar a montagem. O cálculo define uma condição de apara pretendida; o corte de ensaio determina se o processo real consegue produzir um corte estável, aparas formadas e uma carga repetível.
Conclusão
O afinamento radial é primeiro um problema de geometria e depois de avanço. Confirme que o envolvimento de uma fresa periférica de 90 graus fica abaixo de meio diâmetro, utilize a espessura máxima pretendida documentada e calcule o avanço por dente corrigido a partir do valor real de D e Ae, converta-o em avanço da mesa e tenha em conta a trajetória nos arcos. Depois, valide o resultado na máquina. Um multiplicador só é tão fiável como a geometria, os dados da ferramenta e o corte de ensaio que o sustentam.