










Adelgazamiento de viruta en fresado: cómo corregir el avance según el contacto radial
En el fresado con adelgazamiento de viruta, reducir el contacto radial puede producir en el filo una viruta más delgada de lo que sugiere el avance por diente programado. Parece inofensivo, pero un filo que debe retirar demasiado poco material puede pasar más tiempo rozando, generando calor y desgastándose que cortando limpiamente. La corrección no es «avanzar siempre más rápido». Consiste en determinar si existe adelgazamiento radial, calcular a partir del espesor máximo de viruta objetivo para la herramienta concreta y comprobar el resultado en las condiciones reales de la máquina.
Primero, determine si se aplica el adelgazamiento radial
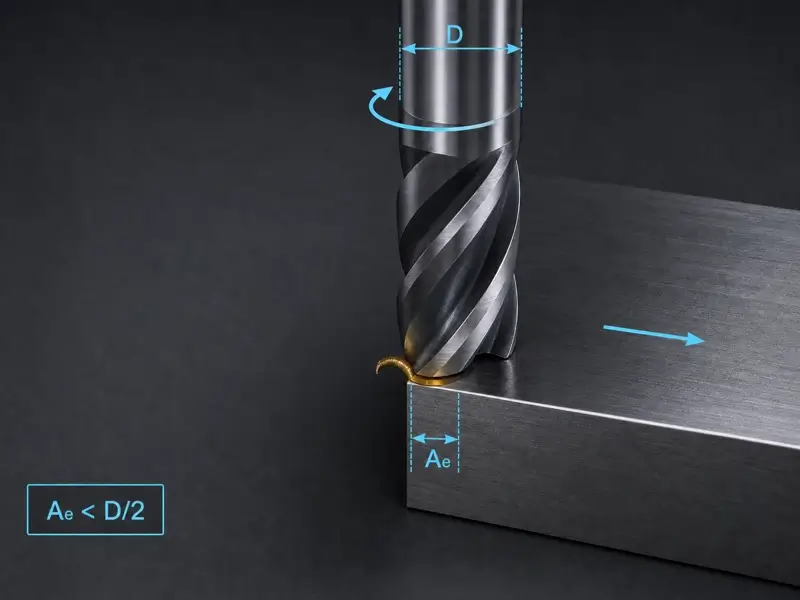
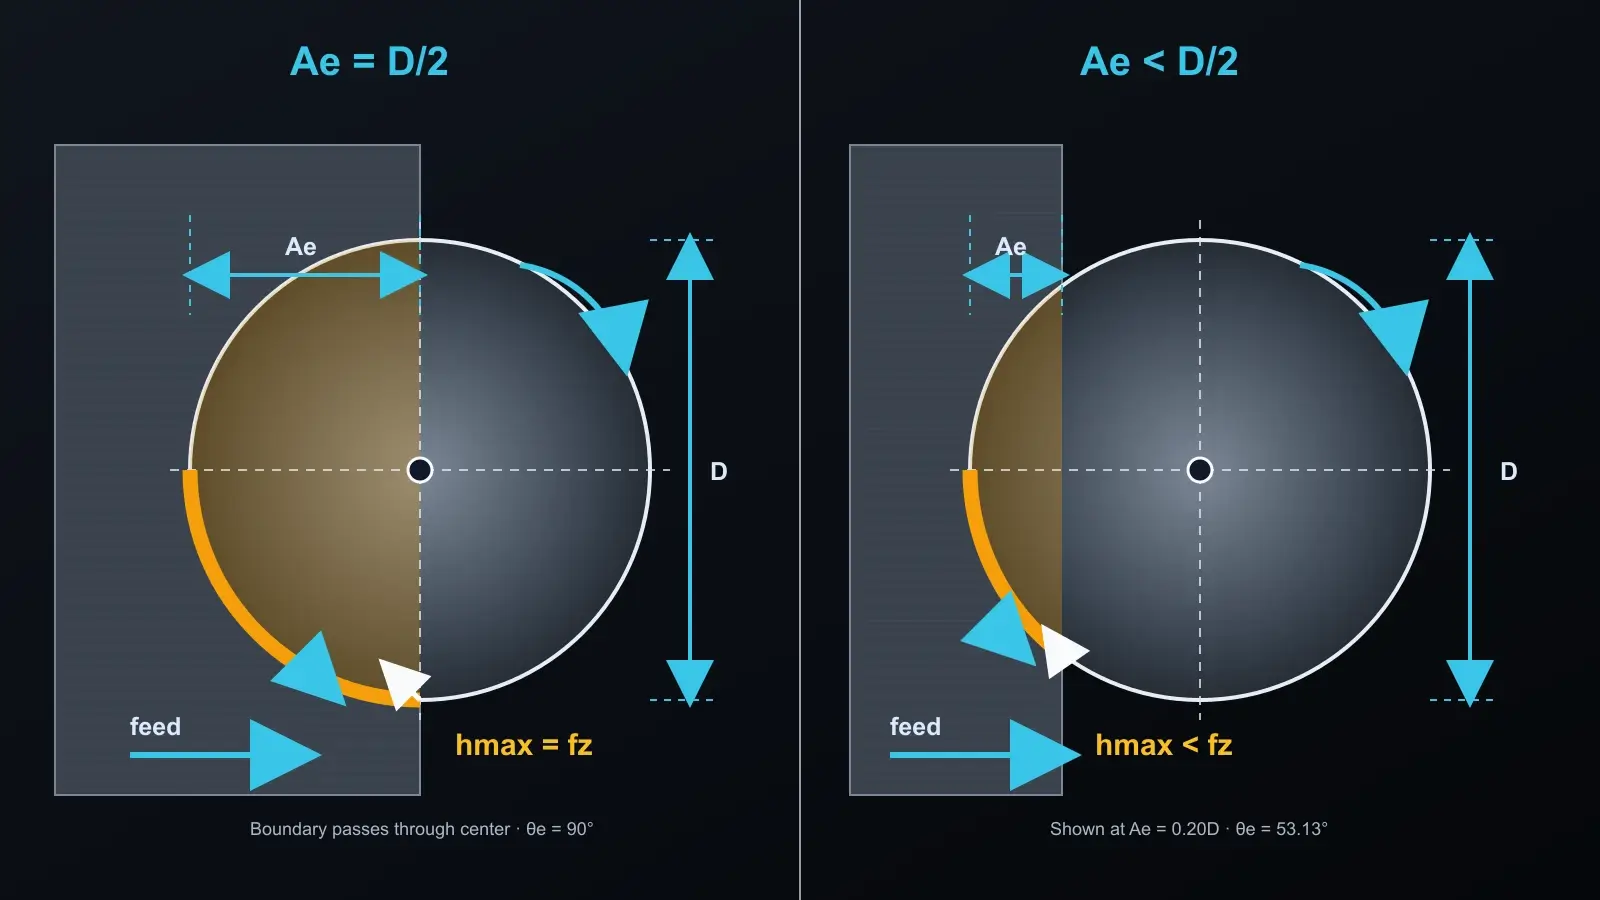
Con una fresa de extremo plano de 90 grados en una trayectoria recta, el adelgazamiento radial resulta relevante cuando la profundidad de corte radial, normalmente denominada Ae, es menor que el radio de la fresa. Con un contacto de medio diámetro, el diente alcanza la línea central de la fresa y todavía puede formar una viruta cuyo espesor máximo iguala el avance por diente programado. Por debajo de ese contacto, el diente sale del corte antes de llegar a la posición geométrica que produciría todo el espesor programado.
Esta distinción importa porque el CAM suele pedir el avance por diente, mientras que el filo responde al espesor real de viruta. Cuando Ae es inferior al radio, esos valores dejan de ser iguales.
No aplique esta regla para filos rectos a todas las operaciones de fresado. Las fresas esféricas, las plaquitas redondas, las fresas de chaflanar y las geometrías de alto avance también generan adelgazamiento, pero su ángulo de posición o filo curvo cambia el cálculo. Necesitan datos específicos de su geometría. Este artículo se limita al adelgazamiento radial en una fresa periférica de 90 grados.
Recopile los datos que realmente determinan el resultado
Una respuesta útil comienza con la carga de viruta objetivo recomendada para la herramienta y el material concretos. Una tabla genérica o un multiplicador copiado de otra trayectoria no establece ese objetivo.
| Símbolo o valor | Significado | Fuente |
|---|---|---|
| D | Diámetro de corte efectivo | Plano de la herramienta o ficha técnica |
| Ae | Profundidad de corte radial programada | Trayectoria CAM |
| Cl | Espesor máximo de viruta objetivo | Datos de aplicación para la herramienta y el material concretos |
| z | Número efectivo de dientes | Especificación de la herramienta |
| n | Velocidad de husillo programada | Cálculo de velocidad y límite de la máquina |
| Tipo de trayectoria | Recta, arco interior o arco exterior | Geometría CAM |
Si todavía está seleccionando la herramienta en lugar de calcular un corte concreto, la página «Fresas de metal duro integral» es un punto de partida para comparar las familias de fresas disponibles. No demuestra que una herramienta o un parámetro sea adecuado para el trabajo; confirme los datos de la herramienta concreta antes de utilizarlos.
Utilice el diámetro de corte efectivo que solicita el método elegido, no automáticamente el diámetro del mango. Registre también las unidades. Mezclar milímetros con datos de carga de viruta en pulgadas produce un resultado de apariencia correcta, pero sin sentido.
Calcule a partir del espesor de viruta objetivo, no de un multiplicador memorizado
El cálculo debe partir del espesor de viruta que se pretende en el filo y retroceder hasta la orden de avance que necesita el control.
Primero, confirme que Ae es inferior a D/2. Si no lo es, no se necesita compensación del adelgazamiento radial para el caso recto de 90 grados descrito aquí.
En segundo lugar, introduzca D, Ae junto con la carga de viruta objetivo seleccionada en una calculadora o conjunto de fórmulas que contemple expresamente el adelgazamiento radial. Estas herramientas devuelven un factor de adelgazamiento radial o el avance por diente corregido. Recalcule cada vez que cambie el contacto; las indicaciones aceptadas de las calculadoras definen el factor mediante la relación entre carga de viruta, avance por diente, diámetro y profundidad radial. Para un ejemplo relativo al ancho de corte, consulte la guía de DAPRA sobre adelgazamiento radial; considere sus multiplicadores como referencias geométricas, no como sustitutos de los datos de la herramienta concreta.
En tercer lugar, convierta el avance por diente corregido en avance de mesa:
Avance de mesa = avance por diente corregido × número de dientes efectivos × velocidad del husillo
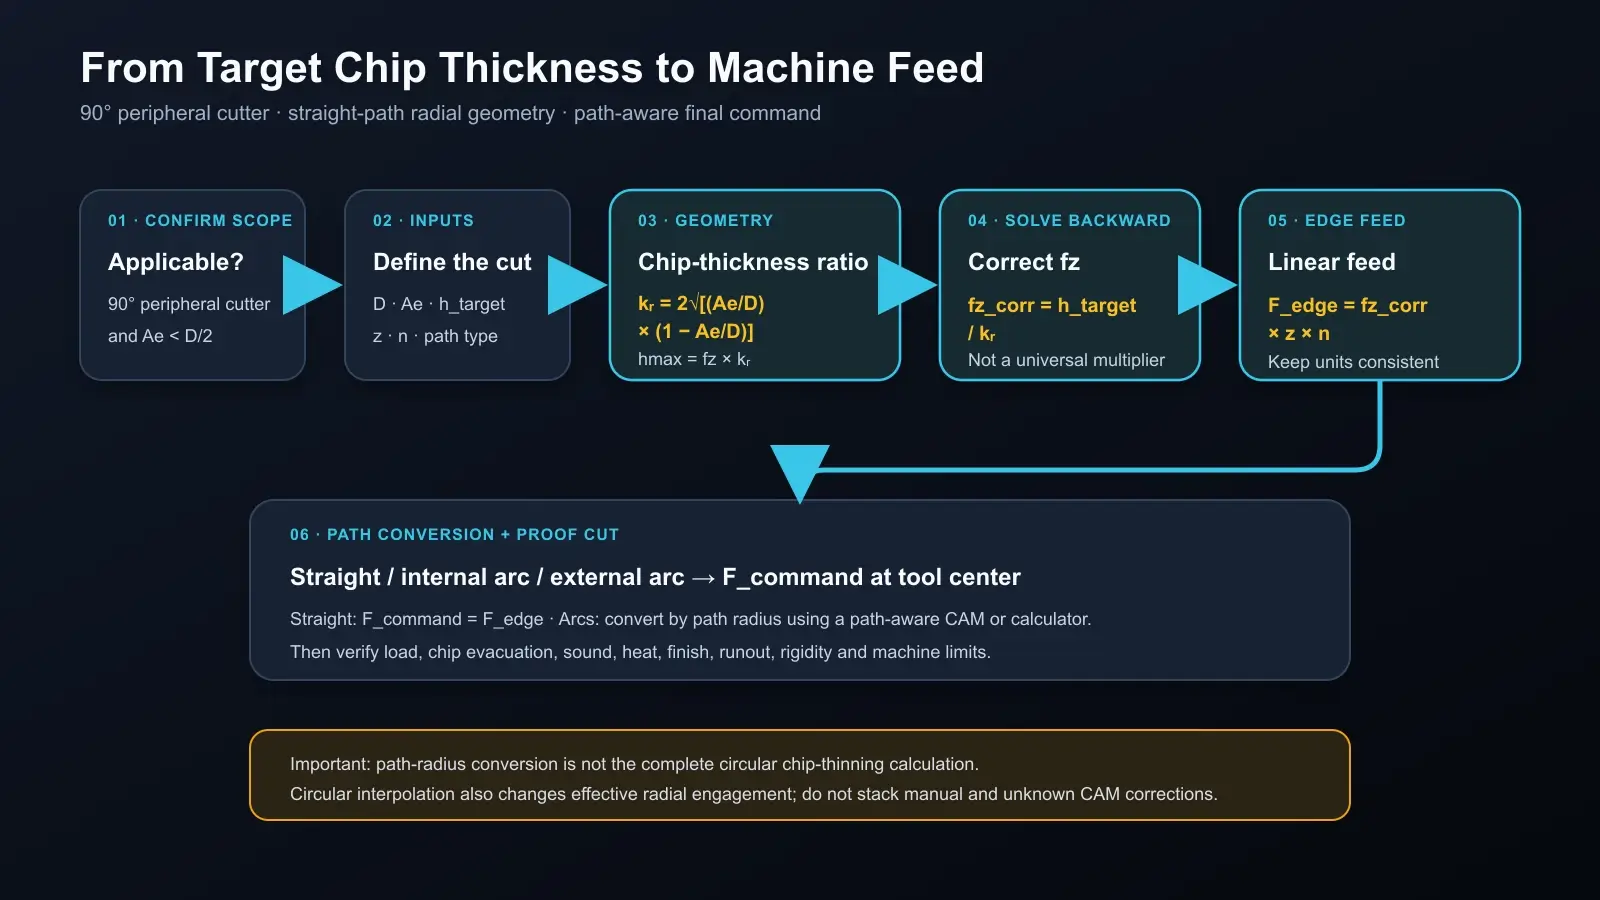
Distinga las funciones. La carga de viruta objetivo es el espesor máximo deseado en el filo. El avance por diente corregido es el desplazamiento programado por diente, mayor, necesario con esta geometría para obtener ese espesor. El avance de mesa es la orden lineal resultante de la máquina.
Por eso una tabla del proveedor puede ser útil sin ser universal. Puede aportar el factor geométrico para una relación de ancho de corte definida, pero no elige la carga de viruta objetivo, no confirma la geometría de la herramienta, no considera el descentramiento ni certifica que la máquina pueda ejecutar el resultado.
Trate los arcos según su trayectoria, no como cortes rectos
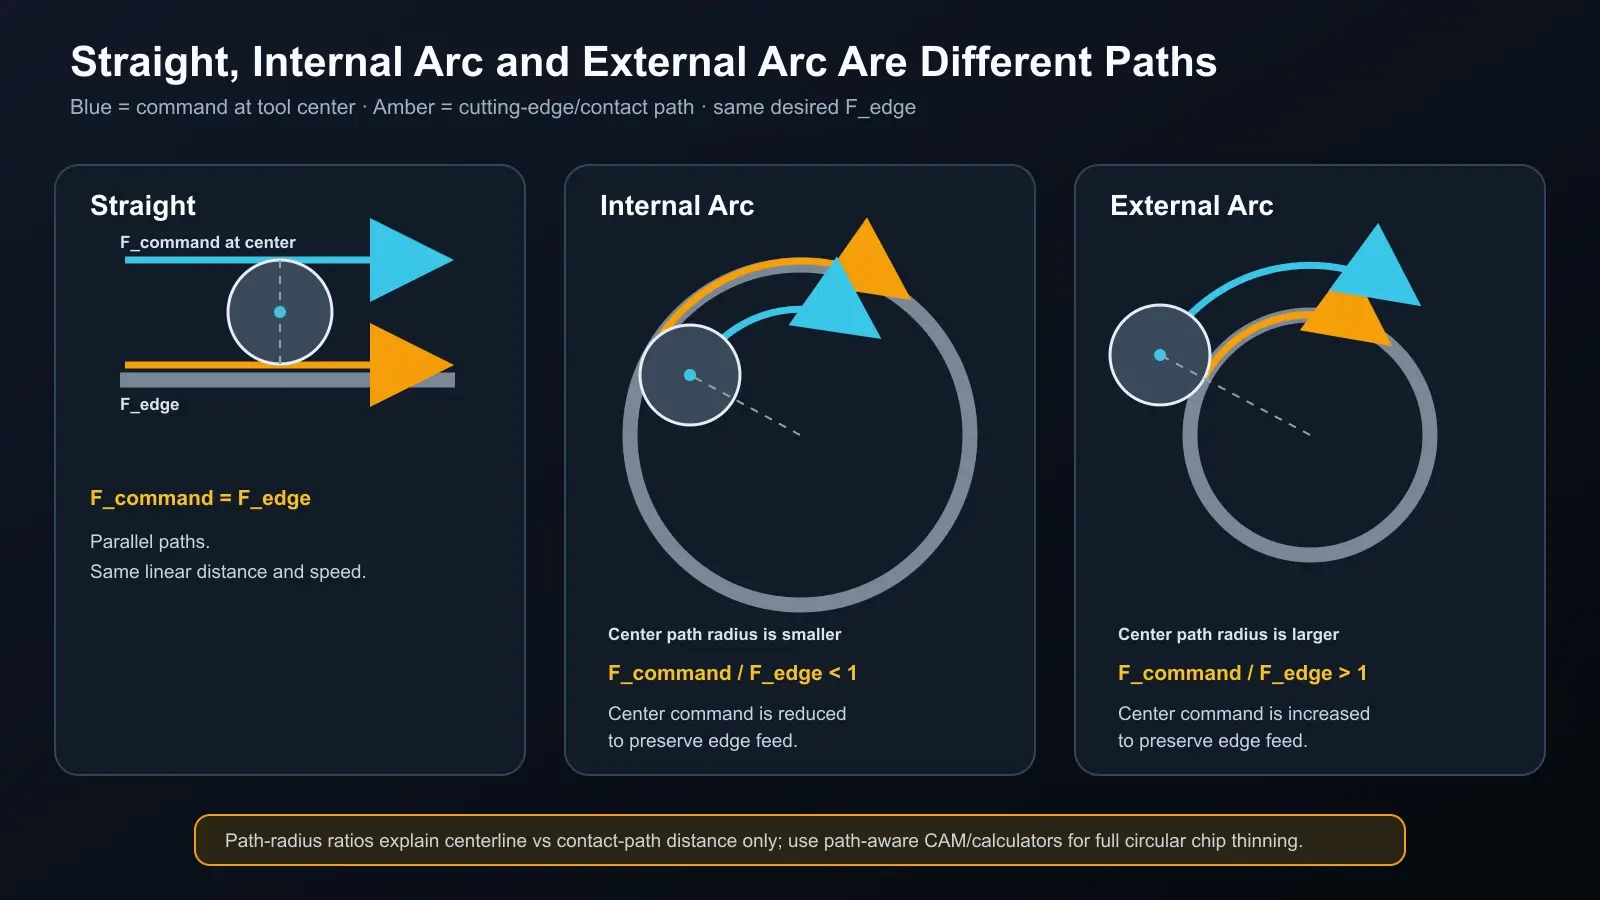
La interpolación circular añade otra dimensión. Las indicaciones aceptadas de las calculadoras distinguen los movimientos rectos de la interpolación circular interior y exterior, en lugar de tratarlos como un único caso. Por tanto, un factor radial para trayectorias rectas no completa por sí solo el cálculo del avance en un arco.
Utilice una calculadora o función CAM que distinga expresamente la interpolación recta, circular interior y circular exterior. Introduzca los diámetros pertinentes de la fresa y de la trayectoria en las unidades solicitadas y compruebe si el resultado se aplica al centro de la herramienta o al filo. Por ejemplo, la documentación aceptada de la calculadora Iscar distingue estos tipos de trayectoria en lugar de tratar todos los movimientos como rectos.
Si el software no explica cómo trata el avance en arco, no añada un multiplicador radial manual a una corrección automática desconocida. Determine primero qué nivel gestiona cada ajuste.
Compruebe la corrección en la máquina
Trate el avance calculado como un punto de partida controlado.
Empiece comprobando el estado del portaherramientas, el voladizo, la sujeción y el espacio para evacuar virutas. Un espesor corregido no resuelve un montaje inestable. Después, confirme que la velocidad del husillo, el avance ordenado y la potencia están dentro de la capacidad de la máquina.
Realice el primer corte con el contacto radial previsto y una profundidad axial justificable según los mismos datos de aplicación. Observe la formación de viruta, el sonido, la carga del husillo, el calor, el acabado y si se vuelven a cortar virutas. Las evidencias deseadas son un sonido estable, una carga repetible y virutas formadas que salen del corte, no simplemente una indicación de avance más rápida.
Detenga el proceso si la carga sube bruscamente, las virutas se acumulan, la herramienta se flexiona, aparecen vibraciones o el calor se concentra en el filo. Diagnostique antes de cambiar el programa. Si modifica RPM, recuerde cambiar también el avance de mesa para mantener el avance por diente calculado. Si modifica Ae, recalcule el factor de adelgazamiento porque la geometría ha cambiado.
Cambie una sola variable cada vez y registre el resultado. De lo contrario, un corte satisfactorio no indica qué corrección funcionó, y un corte fallido no indica qué supuesto era incorrecto.
El registro no necesita ser complejo. Anote la identificación de la herramienta, el diámetro efectivo, Ae, la carga de viruta objetivo, el avance por diente calculado, RPM, el avance de mesa y el tipo de trayectoria junto al resultado observado. Así se conservan las condiciones del ajuste y el siguiente cambio resulta trazable, en lugar de convertir un corte satisfactorio en una regla sin fundamento para todo el taller.
Errores habituales que hacen insegura la compensación
El primer error es copiar un multiplicador porque el ancho de corte «parece parecido». El factor depende de la relación entre contacto y diámetro efectivo, y la carga de viruta objetivo sigue dependiendo de la herramienta y el material.
El segundo es confundir un avance bajo con una fuerza de corte baja. Cuando el espesor de viruta cae por debajo de un intervalo útil de corte, el rozamiento y el calor pueden aumentar aunque el valor programado parezca conservador.
El tercero es combinar la compensación radial con un cálculo para fresas esféricas o de alto avance. Estas herramientas incorporan efectos del ángulo de posición; multiplicar dos factores no relacionados puede sobrecargar el filo.
El cuarto es ignorar la geometría de la trayectoria. Un movimiento recto, un arco interior de cajera y un contorno exterior no sitúan el filo en el mismo radio de trayectoria.
El quinto es aceptar el cálculo sin probar el montaje. El cálculo define una condición de viruta prevista; el corte de prueba determina si el proceso real puede producir un corte estable, virutas formadas y una carga repetible.
Conclusión
El adelgazamiento radial es primero un problema geométrico y después de avance. Confirme que el contacto de una fresa periférica de 90 grados es inferior a medio diámetro, utilice el espesor máximo objetivo documentado y calcule el avance por diente corregido a partir del valor real de D y Ae, conviértalo en avance de mesa y tenga en cuenta la trayectoria en los arcos. Después, valide el resultado en la máquina. Un multiplicador solo es tan fiable como la geometría, los datos de herramienta y el corte de prueba que lo sustentan.