










Spanverdünnung beim Fräsen: Vorschub bei radialem Eingriff korrigieren
Beim Fräsen mit Spanverdünnung kann ein geringerer radialer Eingriff dazu führen, dass die Schneide einen dünneren Span erzeugt, als der programmierte Zahnvorschub vermuten lässt. Das klingt unproblematisch, doch eine Schneide, die zu wenig Material abnehmen soll, kann mehr reiben, Wärme erzeugen und verschleißen, statt sauber zu schneiden. Die Korrektur lautet nicht „immer schneller vorschieben“. Zuerst ist zu bestimmen, ob radiale Spanverdünnung vorliegt; anschließend wird aus der angestrebten maximalen Spandicke für das konkrete Werkzeug gerechnet und das Ergebnis unter realen Maschinenbedingungen erprobt.
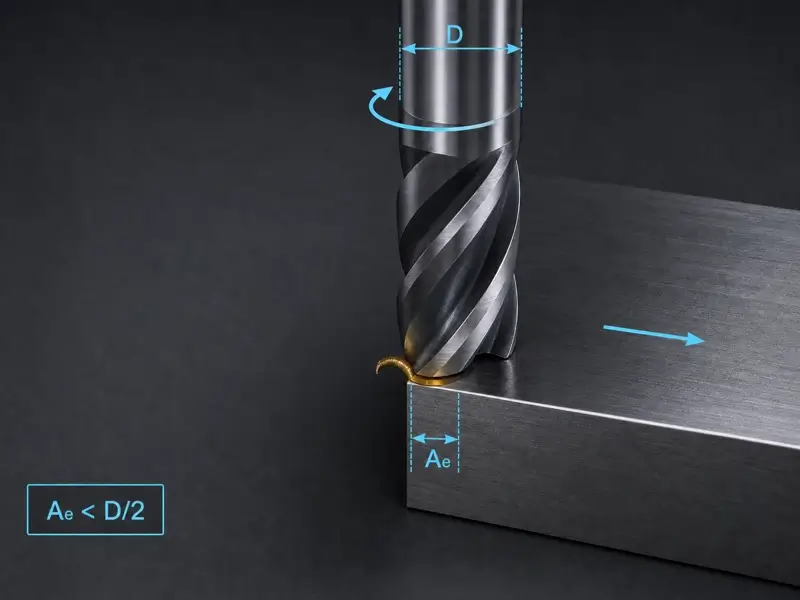
Zuerst klären, ob radiale Spanverdünnung vorliegt
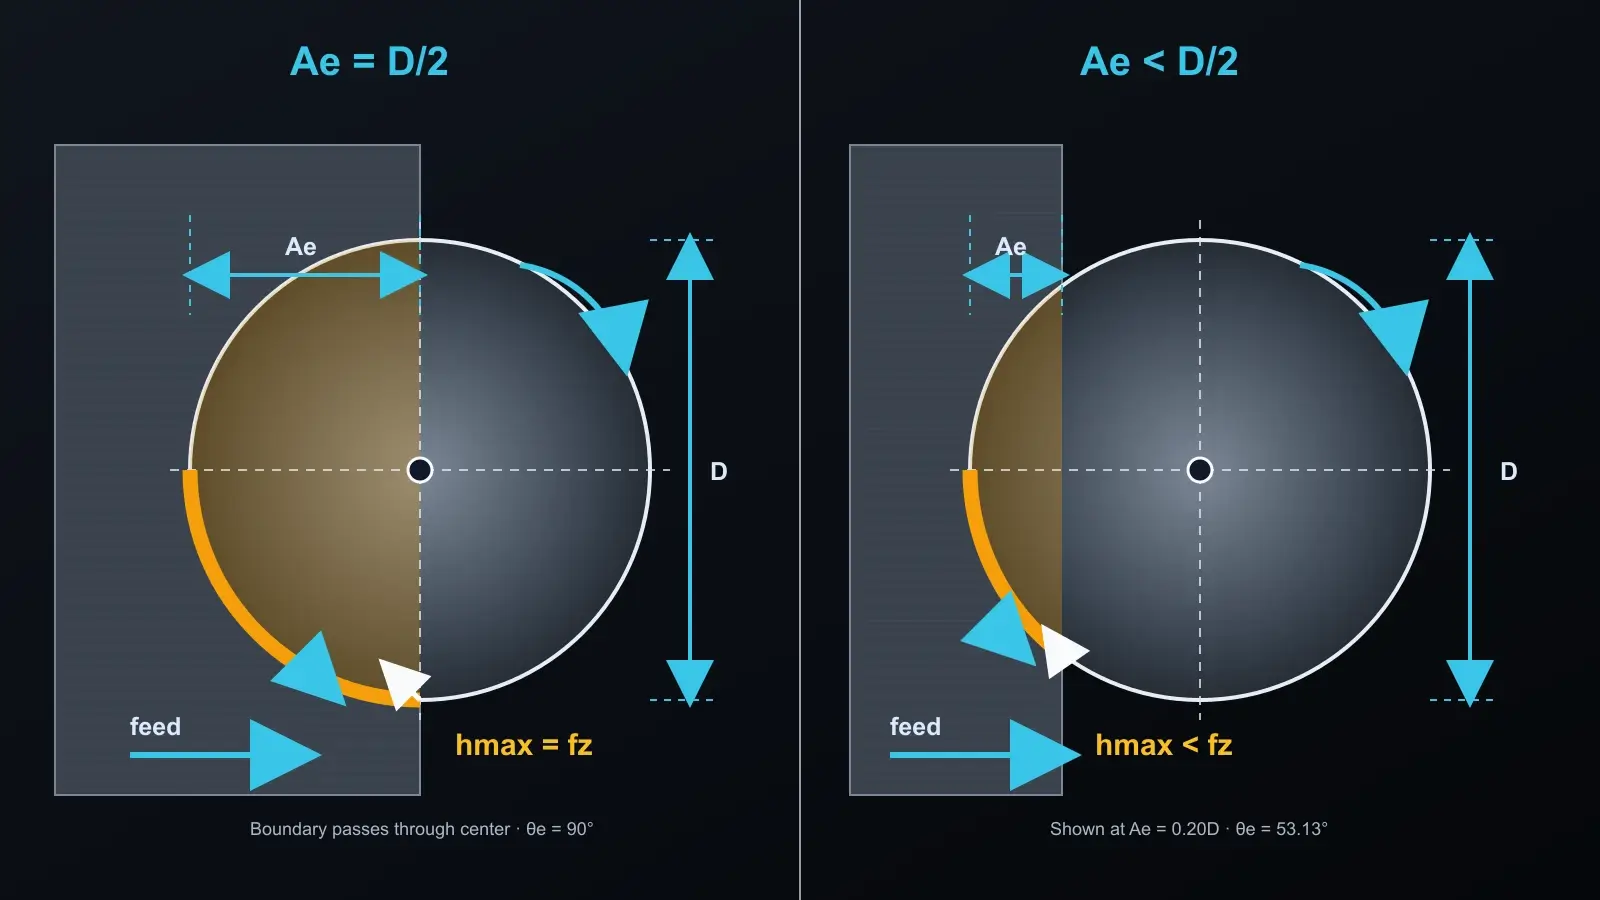
Bei einem 90-Grad-Schaftfräser mit flacher Stirn auf gerader Bahn wird radiale Spanverdünnung relevant, wenn die radiale Schnitttiefe, üblicherweise bezeichnet als Ae, kleiner als der Fräserradius ist. Bei einem Eingriff von einem halben Durchmesser erreicht der Zahn die Fräsermittellinie und kann noch einen Span bilden, dessen maximale Dicke dem programmierten Zahnvorschub entspricht. Bei geringerem Eingriff verlässt der Zahn den Schnitt, bevor er die geometrische Position erreicht, an der die volle programmierte Spandicke entstehen würde.
Diese Unterscheidung ist wichtig: CAM fragt meist nach dem Zahnvorschub, während die Schneide auf die tatsächliche Spandicke reagiert. Wenn Ae kleiner als der Radius ist, sind diese Werte nicht mehr gleich.
Übertragen Sie diese Regel für gerade Schneiden nicht auf jeden Fräsvorgang. Kugelfräser, runde Wendeschneidplatten, Fasenfräser und Hochvorschubgeometrien erzeugen ebenfalls Spanverdünnung, doch ihr Einstellwinkel oder ihre gekrümmte Schneide verändert die Berechnung. Sie benötigen geometriespezifische Daten. Dieser Artikel behandelt ausschließlich radiale Spanverdünnung bei einem 90-Grad-Umfangsfräser.
Die tatsächlich maßgeblichen Eingabedaten erfassen
Eine brauchbare Antwort beginnt mit der für das konkrete Werkzeug und den Werkstoff empfohlenen Zielspandicke. Eine allgemeine Tabelle oder ein von einer anderen Werkzeugbahn übernommener Faktor legt diesen Zielwert nicht fest.
| Symbol oder Wert | Bedeutung | Quelle |
|---|---|---|
| D | Wirksamer Schnittdurchmesser | Werkzeugzeichnung oder technisches Datenblatt |
| Ae | Programmierte radiale Schnitttiefe | CAM-Werkzeugbahn |
| Cl | Angestrebte maximale Spandicke | Anwendungsdaten für das konkrete Werkzeug und den Werkstoff |
| z | Wirksame Schneidenzahl | Werkzeugspezifikation |
| n | Programmierte Spindeldrehzahl | Drehzahlberechnung und Maschinengrenze |
| Bahntyp | Gerade, Innenbogen oder Außenbogen | CAM-Geometrie |
Wenn Sie noch das Werkzeug auswählen, statt einen konkreten Schnitt zu berechnen, bietet die Seite „Vollhartmetall-Schaftfräser“ einen Einstieg zum Vergleich verfügbarer Fräserfamilien. Daraus folgt nicht, dass ein bestimmtes Werkzeug oder ein Parameter zur Aufgabe passt; prüfen Sie vor der Verwendung die Daten des jeweiligen Werkzeugs.
Verwenden Sie den von der gewählten Berechnungsmethode geforderten wirksamen Schnittdurchmesser, nicht automatisch den Schaftdurchmesser. Dokumentieren Sie auch die Einheiten. Millimeter mit zollbasierten Spanlastdaten zu mischen ergibt ein ordentlich aussehendes, aber bedeutungsloses Resultat.
Aus der Zielspandicke rechnen, nicht mit einem auswendig gelernten Faktor
Die Berechnung sollte von der gewünschten Spandicke an der Schneide rückwärts zum erforderlichen Vorschubbefehl für die Steuerung führen.
Prüfen Sie zuerst, ob Ae kleiner ist als D/2. Andernfalls ist für den hier beschriebenen geraden 90-Grad-Fall keine Kompensation der radialen Spanverdünnung erforderlich.
Geben Sie anschließend D, Ae und die gewählte Zielspanlast in einen Rechner oder Formelsatz ein, der radiale Spanverdünnung ausdrücklich berücksichtigt. Solche Hilfsmittel liefern entweder einen radialen Spanverdünnungsfaktor oder den korrigierten Zahnvorschub. Rechnen Sie bei jeder Änderung des Eingriffs neu; anerkannte Rechnerhinweise definieren den Faktor über das Verhältnis zwischen Spanlast, Zahnvorschub, Durchmesser und radialer Schnitttiefe. Ein Rechenbeispiel zur Schnittbreite finden Sie in DAPRA: Leitfaden zur radialen Spanverdünnung; betrachten Sie dessen Faktoren als geometrische Referenz, nicht als Ersatz für genaue Werkzeugdaten.
Rechnen Sie drittens den korrigierten Zahnvorschub in Tischvorschub um:
Tischvorschub = korrigierter Zahnvorschub × wirksame Zähnezahl × Spindeldrehzahl
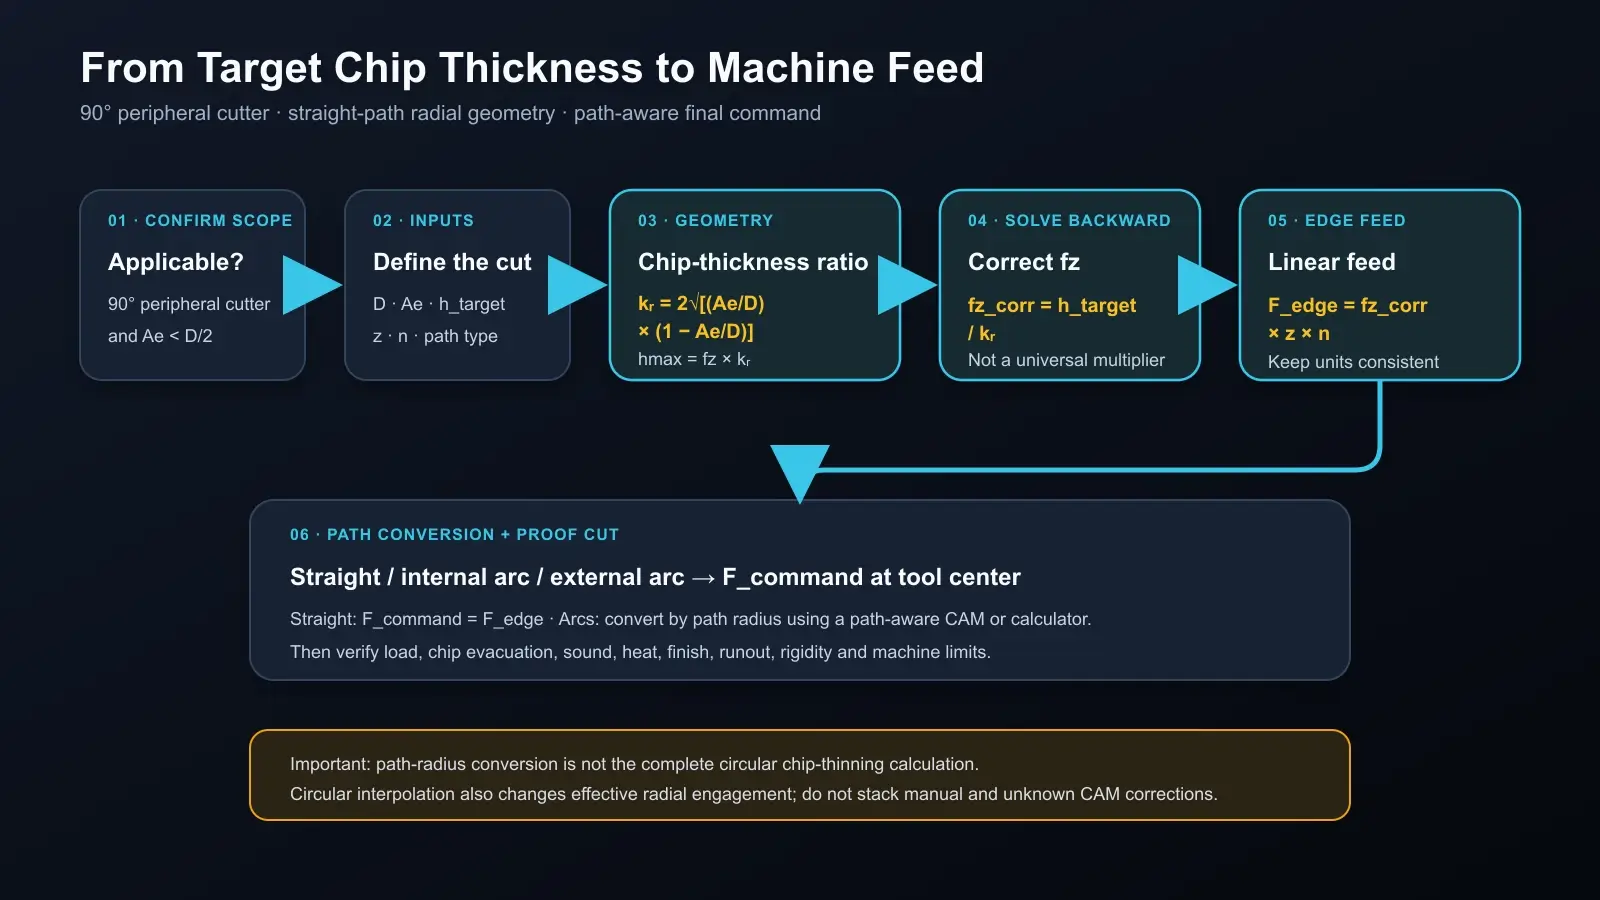
Trennen Sie die Größen klar. Die Zielspanlast ist die gewünschte maximale Spandicke an der Schneide. Der korrigierte Zahnvorschub ist der größere programmierte Vorschub je Zahn, der bei dieser Geometrie nötig ist, um die Zielspandicke zu erzeugen. Der Tischvorschub ist der daraus resultierende lineare Maschinenbefehl.
Deshalb kann eine Herstellertabelle nützlich sein, ohne allgemeingültig zu sein. Sie kann den geometrischen Faktor für ein bestimmtes Schnittbreitenverhältnis liefern, legt aber die Zielspanlast nicht fest, bestätigt die Werkzeuggeometrie nicht, berücksichtigt den Rundlauf nicht und garantiert nicht die Ausführbarkeit an der Maschine.
Bei Kreisbögen die Werkzeugbahn berücksichtigen, nicht wie bei Geraden rechnen
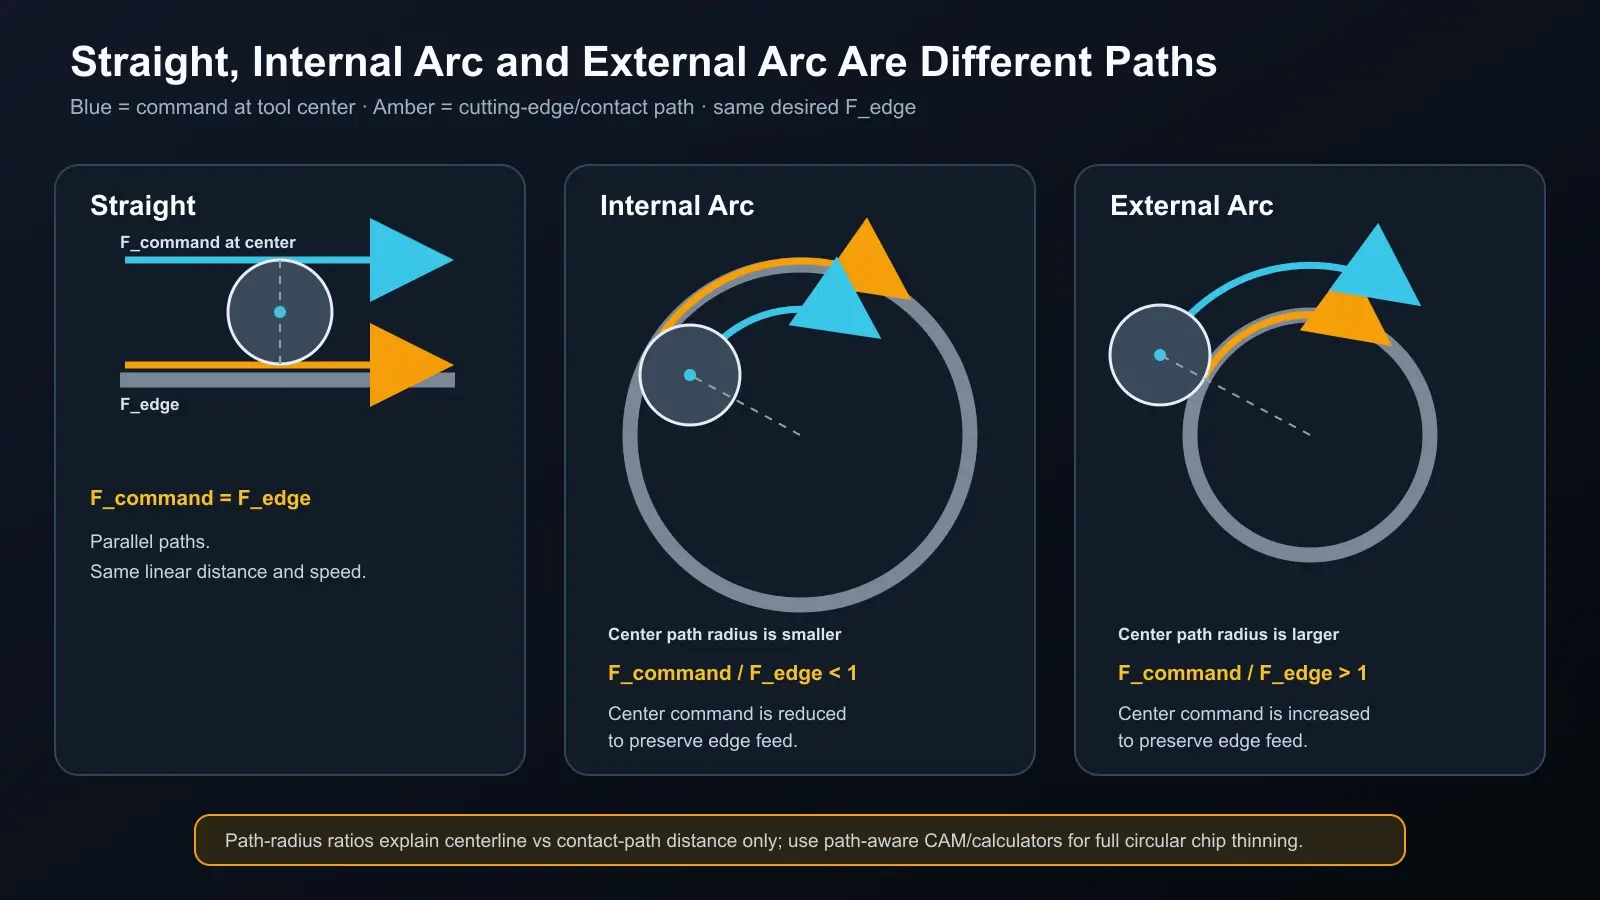
Kreisinterpolation bringt eine weitere Ebene hinzu. Anerkannte Rechnerhinweise unterscheiden gerade Bewegungen von innerer und äußerer Kreisinterpolation, statt sie als einen Fall zu behandeln. Ein radialer Spanverdünnungsfaktor für gerade Bahnen allein vervollständigt daher die Vorschubberechnung für einen Kreisbogen nicht.
Verwenden Sie einen Rechner oder eine CAM-Funktion, die gerade, innere kreisförmige und äußere kreisförmige Interpolation ausdrücklich unterscheidet. Geben Sie die betreffenden Fräser- und Bahndurchmesser in den geforderten Einheiten ein und prüfen Sie, ob das Ergebnis für den Werkzeugmittelpunkt oder die Schneide gilt. Die anerkannte Dokumentation des Iscar-Rechners unterscheidet beispielsweise diese Bahntypen, statt jede Bewegung als Gerade zu behandeln.
Wenn die Software nicht offenlegt, wie sie den Bogenvorschub behandelt, addieren Sie keinen manuellen radialen Faktor zu einer unbekannten automatischen Korrektur. Klären Sie zunächst, welche Ebene für welche Anpassung zuständig ist.
Die Korrektur an der Maschine erproben
Behandeln Sie den berechneten Vorschub als kontrollierten Ausgangspunkt.
Prüfen Sie zunächst Halterzustand, Auskraglänge, Werkstückspannung und Spanraum. Eine korrigierte Spandicke beseitigt keinen instabilen Aufbau. Bestätigen Sie anschließend, dass Spindeldrehzahl, programmierter Vorschub und Leistung innerhalb der Maschinenkapazität liegen.
Führen Sie den ersten Schnitt mit dem geplanten radialen Eingriff und einer vertretbaren axialen Schnitttiefe aus denselben Anwendungsdaten aus. Beobachten Sie Spanbildung, Geräusch, Spindellast, Wärme, Oberflächengüte und erneutes Zerschneiden von Spänen. Gesucht sind ein stabiles Schnittgeräusch, wiederholbare Last und aus dem Schnitt austretende geformte Späne – nicht bloß eine höhere Vorschubanzeige.
Stoppen Sie, wenn die Last sprunghaft steigt, Späne sich stauen, das Werkzeug sich durchbiegt, Rattern auftritt oder Wärme sich an der Schneide konzentriert. Ermitteln Sie die Ursache vor einer Programmänderung. Wenn Sie RPM ändern, muss sich auch der Tischvorschub ändern, damit der berechnete Zahnvorschub erhalten bleibt. Wenn Sie Ae ändern, berechnen Sie den Spanverdünnungsfaktor neu, da sich die Geometrie geändert hat.
Ändern Sie jeweils nur eine Variable und dokumentieren Sie das Ergebnis. Andernfalls zeigt ein erfolgreicher Schnitt nicht, welche Korrektur gewirkt hat, und ein fehlgeschlagener nicht, welche Annahme falsch war.
Die Dokumentation muss nicht aufwendig sein. Erfassen Sie Werkzeugidentität, wirksamen Durchmesser, Ae, Zielspanlast, berechneten Zahnvorschub, RPM, Tischvorschub und Bahntyp zusammen mit dem beobachteten Ergebnis. So bleiben die Bedingungen hinter der Einstellung erhalten und die nächste Anpassung nachvollziehbar, statt aus einem erfolgreichen Schnitt eine unbelegte Regel für die ganze Werkstatt zu machen.
Häufige Fehler, die die Kompensation unsicher machen
Der erste Fehler ist, einen Faktor zu übernehmen, weil die Schnittbreite „ungefähr passt“. Der Faktor hängt vom Verhältnis zwischen Eingriff und wirksamem Durchmesser ab; die Zielspanlast bleibt von Werkzeug und Werkstoff abhängig.
Der zweite Fehler ist, niedrigen Vorschub mit geringer Schnittkraft gleichzusetzen. Fällt die Spandicke unter einen sinnvollen Schnittbereich, können Reibung und Wärme zunehmen, obwohl der programmierte Wert konservativ wirkt.
Der dritte Fehler ist, radiale Kompensation mit einer Berechnung für Kugel- oder Hochvorschubfräser zu kombinieren. Bei diesen Werkzeugen wirken Einstellwinkeleffekte; zwei nicht zusammengehörige Faktoren zu multiplizieren kann die Schneide überlasten.
Der vierte Fehler ist, die Bahngeometrie zu ignorieren. Eine Gerade, ein innerer Taschenbogen und eine Außenkontur führen die Schneide nicht auf demselben Bahnradius.
Der fünfte Fehler ist, die Rechnung zu akzeptieren, ohne den Aufbau zu erproben. Die Berechnung definiert den gewünschten Spanzustand; der Probeschnitt zeigt, ob der reale Prozess stabiles Schneiden, geformte Späne und wiederholbare Last erzeugen kann.
Fazit
Radiale Spanverdünnung ist zuerst eine Geometriefrage und erst danach eine Vorschubfrage. Bestätigen Sie, dass der Eingriff eines 90-Grad-Umfangsfräsers unter einem halben Durchmesser liegt, verwenden Sie die dokumentierte maximale Zielspandicke und berechnen Sie den korrigierten Zahnvorschub aus dem tatsächlichen D und Ae, rechnen Sie ihn in Tischvorschub um und berücksichtigen Sie bei Bögen die Bahngeometrie. Validieren Sie das Ergebnis anschließend an der Maschine. Ein Faktor ist nur so verlässlich wie die Geometrie, die Werkzeugdaten und der Probeschnitt, auf denen er beruht.