










Скорость и подача при резьбофрезеровании: расчет траектории фрезы
Расчет режимов резьбофрезерования не заканчивается получением частоты вращения и линейной подачи в калькуляторе. Эти значения описывают резание на рабочем диаметре инструмента. Однако ЧПУ перемещает центр фрезы по винтовой траектории. При обработке внутренней резьбы диаметр этой траектории меньше диаметра, по которому работает режущая кромка; при наружной резьбе — больше. Если CAM-система ожидает подачу с поправкой на траекторию, но получает подачу на кромке без поправки, либо повторно корректирует уже скорректированное значение, нагрузка на зуб перестает соответствовать замыслу программиста.
Поэтому обоснованная наладка требует двух расчетов и одной проверки. Сначала рассчитайте частоту вращения и подачу режущей кромки по данным для конкретной фрезы и материала. Затем, если этого требует система программирования, пересчитайте подачу для траектории центра фрезы. Наконец, проверьте движение в управляющей программе и выполните одну пробную резьбу перед запуском производства.
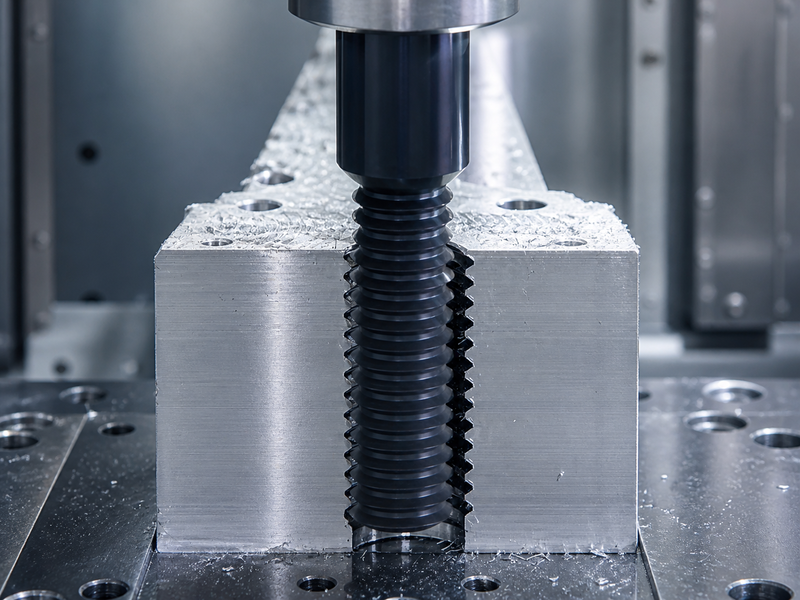
Определите геометрию до расчета
Начните с резьбы, а не с калькулятора. Запишите профиль и номинальный размер, шаг или число ниток на дюйм, класс допуска, внутреннее или наружное расположение, правое или левое направление, число заходов, полезную глубину, пространство для выхода и метод контроля. Определите предварительное отверстие или наружный диаметр и убедитесь, что инструмент может войти, обработать нужную глубину и выйти без столкновения с уступом.
Затем определите фрезу по изготовителю и точному артикулу. Запишите ее диаметр резания, число эффективных зубьев, длину режущей части, минимальный диаметр отверстия, если применимо, однопрофильное или многопрофильное исполнение, хвостовик и держатель. Не подставляйте номинальный диаметр резьбы вместо диаметра фрезы. Не считайте, что для двух инструментов, нарезающих одинаковую резьбу, подходят одинаковые скорость резания, подача на зуб или стратегия радиальных проходов.
Эта подборка твердосплавных резьбовых фрез поможет определить подходящие семейства инструментов. Однако программу по-прежнему определяют чертеж и рекомендации по применению выбранной модели; ссылка на подборку не подтверждает пригодность каждого представленного семейства для любого материала, глубины или профиля резьбы.
Перед выбором режимов полностью задайте условия: материал заготовки и твердость, термообработку, окалину или прерывания, способ подачи СОЖ, тип держателя, измеренное биение, вылет, диапазон шпинделя, возможности подачи, ограничения ускорения и жесткость приспособления. Также зафиксируйте смысл поля CAM. Одни системы запрашивают подачу на кромке и рассчитывают подачу центра; другие ожидают непосредственно подачу центра. Именно эта особенность интерфейса определяет необходимость отдельной поправки для дуги.
Соотношение размеров фрезы и резьбы требует отдельного внимания. Чем большую часть диаметра внутренней резьбы занимает фреза, тем значительнее относительная разница между длиной окружности движения кромки и длиной окружности движения центра. Поэтому поправка может иметь гораздо большее значение в малом отверстии с относительно крупной фрезой, чем в большом отверстии с малой фрезой. Даже если фреза физически проходит в предварительное отверстие, места для плавной дуги врезания или отвода стружки может оказаться мало. Проверьте эти ограничения до оптимизации времени цикла.
Глубина резьбы также меняет механические условия. Увеличенный вылет улучшает доступ, но снижает жесткость; глубокая глухая резьба ограничивает выход стружки и пространство вывода. Это ограничения выбора и наладки, которые нельзя исправить формулой подачи. Если инструмент не обеспечивает одновременно досягаемость и жесткость, вернитесь к его выбору вместо произвольного изменения подачи.
Рассчитайте частоту шпинделя RPM по фактической фрезе
Используйте скорость резания, рекомендованную изготовителем конкретного инструмента для соответствующих фрезы, покрытия, обрабатываемого материала и операции. Значение с форума или для другого семейства инструментов может стать поводом для проверки, но не исходным параметром производства.
Для дюймовых единиц:
Распространенное цеховое приближение n = (SFM × 3.82) / Din выражает ту же зависимость. Для метрических единиц:
Здесь D — фактический диаметр резания, к которому относятся данные поставщика, а не диаметр резьбы или траектории центра фрезы. Vc выражается в метрах в минуту; SFM — скорость резания в футах в минуту.
Сопоставьте результат с рабочим диапазоном шпинделя под нагрузкой. Если расчетная скорость превышает предел, используйте достижимую RPM и пересчитайте подачу по фактической частоте. Сохранение прежней линейной подачи при снижении RPM увеличивает нагрузку на зуб. Повышение RPM без изменения подачи уменьшает ее. Эти два параметра нужно рассматривать совместно.
Преобразуйте подачу на зуб в подачу режущей кромки
Если источник задает подачу на зуб, рассчитайте линейную подачу на рабочем диаметре резания:
z — число эффективных режущих зубьев, а fz — подача на зуб. Результат выражается в дюймах в минуту, если fz выражена в дюймах на зуб, или в миллиметрах в минуту, если fz выражена в миллиметрах на зуб.
Уточните, что считается эффективным зубом выбранной фрезы. У многопрофильной резьбовой фрезы вдоль рабочей части может быть много профилей резьбы, но их количество не обязательно равно числу канавок в формуле подачи. Используйте определение изготовителя. Аналогично, если источник уже задает линейную подачу для указанной частоты вращения, не умножайте ее повторно на частоту вращения или число канавок.
Полученный результат — требуемая подача режущей кромки. При прямолинейном контакте она сохраняет выбранную нагрузку на зуб на окружности инструмента. Круговая интерполяция вводит второй радиус, поэтому команде ЧПУ (CNC) может потребоваться дополнительный расчет.
Пересчитайте подачу на режущей кромке в подачу по траектории центра фрезы
Линейная подача — расстояние за единицу времени, однако необходимо определить, какое расстояние имеется в виду. Если CAM или ЧПУ определяет подачу по плоской дуговой составляющей XY, активная кромка и центр фрезы проходят разные окружности за одинаковое время. Их подачи в плоскости связаны отношением диаметров траекторий:
В этом и состоит основной вопрос круговой интерполяции: одинаковое угловое перемещение не означает одинаковый линейный путь на двух разных радиусах.
Это отношение диаметров не является универсальной формулой трехмерной подачи по винтовой траектории. Если запрограммированная величина F обозначает результирующее расстояние вдоль всей винтовой линии, осевой ход за обход также входит в длину пути. При осевом перемещении L за один оборот траектории соответствующее отношение длин составляет:
Обозначения: Fc,XY и Fe,XY — подачи центра фрезы и режущей кромки в плоскости; Fc,h и Fe,h — соответствующие результирующие подачи по винтовой траектории; Dc и De — диаметры соответствующих траекторий; а L — осевое перемещение за один полный обход траектории инструмента.
Используйте плоское отношение только тогда, когда документация CAM/ЧПУ определяет подачу по круговому движению в плоскости. Используйте отношение длин винтовых линий только тогда, когда подача определяется вдоль результирующей 3D-траектории. Многие системы выполняют этот расчет автоматически, поэтому необходимо совместно проверить вводимое поле, сформированную траекторию центра и режим подачи в управляющей программе.
Для внутренней резьбы траектория центра находится внутри рабочей траектории режущей кромки. Ее диаметр меньше, поэтому при управлении центром фрезы подача центра обычно ниже подачи кромки. Для наружной резьбы центр движется по большей окружности, чем активная кромка, обращенная внутрь, поэтому требуемая подача центра обычно выше.

Проверка направления изменения полезна, но недостаточна для программирования по памяти. Диаметр, используемый для D_edge_path , зависит от того, как изготовитель инструмента и CAM-система определяют рабочую траекторию резания резьбы: по наружному, внутреннему, среднему или другому эффективному диаметру. Коррекция фрезы, программируемый контур и интерпретация ЧПУ могут переносить часть расчета между CAM и станком. Используйте документацию выбранного инструмента и проверяйте сформированную траекторию центра.
Надежнее спрашивать не «какую формулу поправки я всегда использую?», а «какой физический путь описывает эта подача и каким путем управляет программа?». Запишите оба ответа рядом с расчетом. Затем примените отношение один раз.
Калькулятор RPM и подачи по плоской траектории при резьбофрезеровании
Введите режимы для конкретной фрезы и материала, затем диаметр рабочей траектории кромки и диаметр траектории центра фрезы. Последний результат — только проверка отношения плоских траекторий. Используйте его лишь тогда, когда CAM или ЧПУ ожидает подачу центра и еще не применило поправку.
Не применяйте отношение траекторий дважды. Этот калькулятор не рассчитывает результирующую трехмерную подачу по винтовой линии, не выбирает скорость резания и не определяет, какое определение диаметра ожидает ваша CAM-система.
Рассматривайте шаг отдельно от подачи шпинделя
Шаг резьбы определяет осевое перемещение по винтовой линии. Для однозаходной резьбы один оборот траектории фрезы вокруг детали на 360 градусов дает перемещение вдоль оси на один шаг. Это оборот траектории инструмента, а не шпинделя. Шпиндель может совершить тысячи оборотов, пока центр фрезы выполнит один обход.
У многозаходной резьбы ход и шаг не взаимозаменяемы: ход — осевое перемещение за один оборот резьбы, равное шагу, умноженному на число заходов. Цикл CAM должен соответствовать заданным числу заходов и направлению резьбы. Никогда не «исправляйте» ошибку осевого шага изменением подачи на зуб.
Шаг также влияет на истинную трехмерную длину пути центра по винтовой линии. Многие CAM-системы автоматически рассчитывают винтовую траекторию и особенности подачи. Тем не менее программист должен проверить осевую конечную точку после одного обхода, общее число обходов, начальную и конечную глубину, а также отсутствие столкновений с деталью на входе и выходе.
Выполните расчет внутренней резьбы в буквенных обозначениях
Допустим, точные данные инструмента задают скорость резания Vc, подачу на зуб fz, диаметр фрезы Dc и эффективное число канавок z для определенного состояния материала. Модель внутренней резьбы задает диаметр рабочей траектории режущей кромки De, а траектория CAM задает диаметр движения центра фрезы Dp.
- Рассчитать n = (1000 × Vc) / (π × Dc) в метрических единицах.
- При необходимости учитывайте достижимый предел частоты вращения шпинделя станка.
- Рассчитайте подачу режущей кромки Fe = n × z × fz.
- Если CAM ожидает подачу центра по плоской траектории, рассчитайте Fp = Fe × (Dp / De). Если система ожидает результирующую подачу по винтовой траектории, используйте отношение длин винтовых линий с осевым перемещением L вместо этого.
- Введите
Fpодин раз. Если CAM ожидает подачу кромки и самостоятельно применяет отношение, введитеFeи не корректируйте ее заранее. - Убедитесь, что обход на 360 градусов дает перемещение на заданный шаг однозаходной резьбы.
Поскольку Dp меньше, чем De при внутренней резьбе, Fp должна быть меньше, чем Fe. Если результат изменяется в противоположную сторону, остановитесь и проверьте определения диаметров. В этом буквенном примере намеренно не приводятся рекомендуемые SFM, подача на зуб или диаметр. Эти исходные данные должны оставаться прослеживаемыми до выбранного инструмента и условий обработки.
Проверьте результат CAM до запуска станка
Не считайте аккуратное изображение симуляции доказательством правильной интерпретации параметров. Откройте описание операции и движения в управляющей программе и ответьте на следующие вопросы:
- Поле подачи запрашивает подачу кромки, подачу центра или нагрузку на зуб?
- Включена ли оптимизация подачи на дугах и действует ли она на внутренние дуги, наружные или на оба типа?
- Какой диаметр траектории центра показывает визуализация при полном контакте?
- Обеспечивает ли один обход правильный шаг или ход в требуемом осевом направлении?
- Осознанно ли выбрано направление фрезерования для данной внутренней или наружной траектории?
- Обеспечивают ли дуги входа и выхода постепенный контакт без удара по противоположной стенке?
- Нарезается ли резьба за один радиальный проход или за несколько и соответствует ли это рекомендациям для выбранного инструмента?
- Выдал ли постпроцессор ожидаемые частоту шпинделя, режим подачи, плоскость, направление дуги и конечную точку?
- Соблюдены ли ограничения станка по частоте вращения, подаче, ускорению и интерполяции?
Ошибка режима подачи может остаться незамеченной при визуальной симуляции. Уточните, использует ли программа единицы в минуту, обратное время или другой режим конкретного ЧПУ. Если будет активна коррекция фрезы или износа, перед пробной обработкой подтвердите знак и порядок изменения на этом станке.
Сравните отображение CAM с простой независимой оценкой. Расчетный диаметр движения центра должен соответствовать визуализации траектории, поправка подачи должна изменять ее в ожидаемую сторону для внутренней или наружной резьбы, а осевая конечная точка после полного обхода должна соответствовать требуемому шагу или ходу резьбы. Это не вторая CAM-система, а проверка размерной согласованности, способная выявить неверный диаметр инструмента, двойную коррекцию или несоответствие единиц до начала резания.
Проверьте одну резьбу и целенаправленно скорректируйте размер
Сначала выполните симуляцию и проверку столкновений. На станке проверьте идентичность инструмента, измеренное биение, посадку держателя, рабочее смещение, предварительное отверстие, зазоры, СОЖ и редакцию загруженной программы. Соблюдайте утвержденный порядок холостого прогона или покадрового выполнения; не обходите защитные блокировки.
Выполните одну пробную резьбу в материале, соответствующем рабочему. Запишите фактическую частоту вращения и корректировку подачи, затем проверьте резьбу указанным калибром или методом измерения. Если длина резьбы позволяет проявиться конусности, проверьте размер на нескольких глубинах. Оцените поверхность, заусенцы, изменение нагрузки, стружку, звук и режущую кромку.
Если резьба стабильно тугая или свободная при устойчивых профиле, поверхности и состоянии инструмента, измените предусмотренную коррекцию радиуса фрезы, износа или траектории в соответствии с правилами CAM/ЧПУ. Внесите измеренную поправку, повторно обработайте резьбу или выполните следующую пробную и запишите результат. Не меняйте подачу только для изменения размера резьбы. Подача определяет нагрузку резания, а радиус траектории непосредственно определяет размер.
Если размер меняется с глубиной, до введения общей коррекции проверьте биение, прогиб, состояние держателя, вылет, соосность предварительного отверстия и стратегию радиальных проходов. Одна коррекция может скрыть отклонение на одном конце конусной резьбы, одновременно ухудшив другой.
Диагностируйте плохой результат по данным, а не по интуиции
| Наблюдаемый результат | Проверка для различения причин | Первое контролируемое действие |
|---|---|---|
| Стабильно тугой или свободный размер | Проверьте метод контроля калибром, записанный диаметр инструмента и знак коррекции | Измените предусмотренную коррекцию радиуса траектории или износа, сохраняя режимы резания |
| Размер меняется с глубиной | Проверьте биение, вылет, посадку держателя, соосность предварительного отверстия и прогиб | Устраните механическую причину или пересмотрите документированную стратегию радиальных проходов |
| Вибрации или огранка поверхности | Проверьте жесткость, контакт, вход, биение и отсутствие двойной коррекции подачи центра | Устраните выявленную ошибку наладки или траектории, затем испытайте изменение одного параметра |
| Быстрый износ или повреждение кромки | Проверьте состояние материала, фактическую скорость резания, подвод СОЖ и повторное перерезание стружки | Восстановите исходный набор условий; уменьшайте одну составляющую нагрузки только на основании данных |
| Неудовлетворительная поверхность при допустимом размере | Проверьте стружку, образование заусенцев, состояние кромки, движение выхода и режим подачи | Сначала исправьте отвод стружки или движение; затем подтвердите изменение одного параметра подачи или скорости |
Порядок важен. Неверную траекторию центра нельзя надежно исправить снижением частоты шпинделя. Чрезмерное биение нельзя устранить усреднением измеренного размера резьбы. Меняйте переменную, непосредственно объясняющую наблюдение, и прогнозируйте результат следующего измерения.
Внедрите процесс резьбофрезерования с прослеживаемыми параметрами
В утвержденной наладке следует сохранить спецификацию резьбы и метод контроля; изготовителя инструмента, артикул, диаметр и определение числа канавок; источник режимов резания и его редакцию; материал заготовки и его состояние; расчеты частоты вращения и подачи на кромке; диаметры траектории центра и распределение ответственности за коррекцию; операцию CAM и редакцию постпроцессора; вход, выход, проходы и условия подачи СОЖ; фактические команды станка; активные коррекции; результаты пробной обработки и допустимый диапазон регулировок.
Такая запись превращает удачно полученную резьбу из счастливого результата программы в повторяемый процесс. Она также ускоряет следующее расследование: программист видит, не сделали ли исходные режимы резьбофрезерования недействительными изменения инструмента, материала, диаметра траектории, программной настройки или ограничения станка.