










Schnittgeschwindigkeit und Vorschub beim Gewindefräsen: Werkzeugbahn berechnen
Beim Gewindefräsen ist die Berechnung von Schnittgeschwindigkeit und Vorschub nicht abgeschlossen, sobald ein Rechner Drehzahl (RPM) und linearen Vorschub ausgibt. Diese Werte beschreiben den Schnitt am wirksamen Werkzeugdurchmesser. Die CNC führt jedoch den Werkzeugmittelpunkt auf einer Schraubenbahn. Bei einem Innengewinde ist diese Mittelpunktbahn kleiner als die Bahn der Schneide, bei einem Außengewinde größer. Erwartet das CAM einen bahnkorrigierten Vorschub und erhält stattdessen den unkorrigierten Schneidenvorschub – oder korrigiert es einen bereits korrigierten Wert erneut –, entspricht die Spanlast nicht mehr der Absicht des Programmierers.
Eine belastbare Einrichtung umfasst deshalb zwei Berechnungen und eine Prüfung. Berechnen Sie zunächst Drehzahl und Schneidenvorschub anhand der Daten für das genaue Werkzeug und den Werkstoff. Rechnen Sie diesen Vorschub anschließend auf die Werkzeugmittelpunktbahn um, sofern das Programmiersystem dies verlangt. Prüfen Sie zuletzt die ausgegebenen Bewegungen und fertigen Sie vor Produktionsfreigabe ein Prüfgewinde.
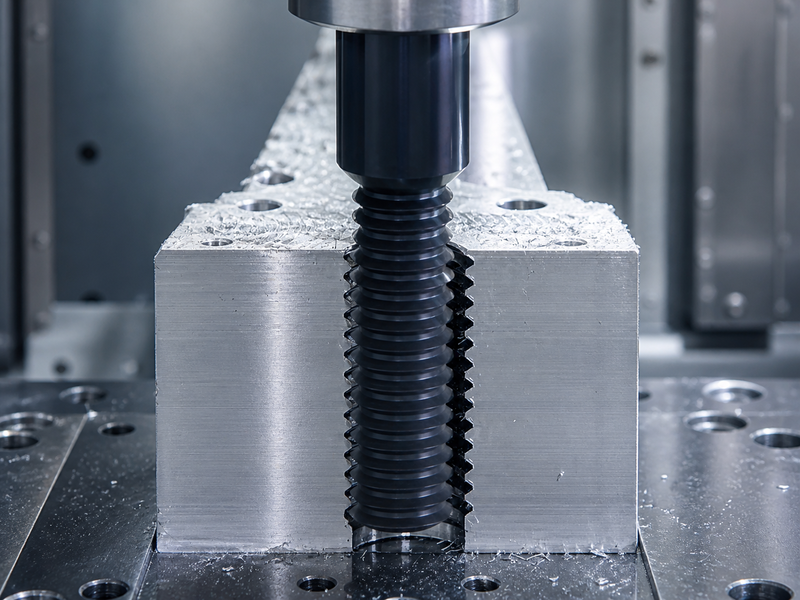
Geometrie vor der Berechnung festlegen
Beginnen Sie beim Gewinde, nicht beim Rechner. Erfassen Sie Gewindeform und Nenngröße, Steigung oder Gänge pro Zoll, Toleranzklasse, Innen- oder Außengewinde, Rechts- oder Linksgewinde, Gangzahl, nutzbare Gewindetiefe, Freiraum und Prüfverfahren. Legen Sie Vorbohrungs- oder Außendurchmesser fest und stellen Sie sicher, dass das Werkzeug einfahren, bis zur Tiefe schneiden und ausfahren kann, ohne mit einer Schulter zu kollidieren.
Identifizieren Sie dann das Werkzeug anhand von Hersteller und genauer Artikelnummer. Erfassen Sie Schneidendurchmesser, wirksame Schneidenzahl, Schneidenlänge, gegebenenfalls Mindestbohrung, einprofilige oder mehrprofilige Ausführung sowie Schaft und Halter. Ersetzen Sie den Werkzeugdurchmesser nicht durch den Gewindenenndurchmesser. Nehmen Sie nicht an, dass zwei Werkzeuge für dasselbe Gewinde dieselbe Schnittgeschwindigkeit, Spanlast oder radiale Zustellstrategie verwenden.
Die Auswahl an Hartmetall-Gewindefräsern kann bei der Auswahl möglicher Werkzeugfamilien helfen. Maßzeichnung und Anwendungsdaten des gewählten Modells bleiben jedoch maßgebend für das Programm; der Link zur Auswahl belegt nicht, dass jede aufgeführte Familie zu jedem Werkstoff, jeder Tiefe oder Gewindeform passt.
Vervollständigen Sie vor Wahl der Schnittdaten den Satz an Einsatzbedingungen: Werkstoff und Härte, Wärmebehandlung, Zunder oder Schnittunterbrechungen, Kühlmethode, Haltertyp, gemessener Rundlauf, Auskraglänge, Drehzahlbereich, Vorschubvermögen, Beschleunigungsgrenzen und Vorrichtungssteifigkeit. Dokumentieren Sie auch die Bedeutung des CAM-Eingabefelds. Manche Systeme verlangen den Schneidenvorschub und berechnen den Mittelpunktvorschub, andere erwarten direkt den Mittelpunktwert. Dieses Detail entscheidet, ob eine separate Kreisbogenkorrektur in die Berechnung gehört.
Das Verhältnis zwischen Werkzeug- und Gewindegröße verdient besondere Beachtung. Je größer der Anteil des Werkzeugs am Innengewindedurchmesser, desto größer wird relativ der Unterschied zwischen Schneiden- und Mittelpunktbahnumfang. Die Korrektur kann daher in einer kleinen Bohrung mit relativ großem Werkzeug erheblich wichtiger sein als in einer großen Bohrung mit kleinem Werkzeug. Ein Werkzeug, das in die Vorbohrung passt, kann dennoch zu wenig Raum für einen sanften Einfahrbogen oder die Spanabfuhr lassen. Prüfen Sie diese Grenzen vor der Taktzeitoptimierung.
Auch die Gewindetiefe verändert die mechanischen Bedingungen. Eine größere Auskraglänge verbessert die Zugänglichkeit, verringert aber die Steifigkeit; ein tiefes Sacklochgewinde begrenzt zudem Spanabfuhr und Ausfahrraum. Dies sind Grenzen der Werkzeugwahl und Einrichtung, die keine Vorschubgleichung behebt. Erfüllt das Werkzeug Reichweite und Steifigkeit nicht gleichzeitig, wählen Sie ein anderes, statt mit einer beliebigen Vorschubkorrektur zu kompensieren.
Spindeldrehzahl (RPM) anhand des tatsächlichen Werkzeugs berechnen
Verwenden Sie die Schnittgeschwindigkeit des konkreten Werkzeugherstellers für passende Bedingungen hinsichtlich Werkzeug, Beschichtung, Werkstoff und Bearbeitung. Ein Forumswert oder ein Wert für eine andere Werkzeugfamilie kann Anlass für eine Untersuchung sein, ist aber keine Produktionseingabe.
Für Zollmaße:
Die übliche Werkstattnäherung n = (SFM × 3.82) / Din drückt dieselbe Beziehung aus. Für metrische Einheiten:
Hier gilt: D ist der tatsächliche Schneidendurchmesser aus den Lieferantendaten, nicht der Gewinde- oder Mittelpunktbahndurchmesser. Vc wird in Metern pro Minute angegeben; SFM bezeichnet die Schnittgeschwindigkeit in Fuß pro Minute.
Prüfen Sie das Ergebnis anhand des nutzbaren Drehzahl (RPM)bereichs der Maschine unter Last. Überschreitet die berechnete Drehzahl (RPM) die Grenze, verwenden Sie die erreichbare Drehzahl (RPM) und berechnen daraus den Vorschub neu. Ein unveränderter linearer Vorschub bei sinkender Drehzahl erhöht die Spanlast; eine höhere Drehzahl ohne Vorschubanpassung senkt sie. Beide Werte gehören zusammen.
Zahnvorschub in Schneidenvorschub umrechnen
Gibt die Quelle den Zahnvorschub an, berechnen Sie den linearen Vorschub am wirksamen Schneidendurchmesser:
z ist die wirksame Schneidenzahl und fz ist der Zahnvorschub. Das Ergebnis ist in Zoll pro Minute, wenn fz in Zoll pro Zahn angegeben wird, oder in Millimetern pro Minute, wenn fz in Millimetern pro Zahn angegeben wird.
Prüfen Sie, was beim gewählten Werkzeug als wirksame Schneide zählt. Ein mehrprofiliger Gewindefräser kann entlang seiner Länge viele Gewindeprofile haben; diese sind jedoch nicht automatisch die Schneidenzahl in der Vorschubgleichung. Verwenden Sie die Herstellerdefinition. Gibt die Quelle bereits einen linearen Vorschub für eine bestimmte Drehzahl (RPM) an, multiplizieren Sie ihn nicht erneut mit Drehzahl (RPM) oder Schneidenzahl.
Das Ergebnis ist der gewünschte Schneidenvorschub. Es erhält die gewählte Spanlast am Werkzeugumfang beim geradlinigen Eingriff. Bei Kreisinterpolation kommt ein zweiter Radius hinzu, weshalb für den CNC-Befehl ein weiterer Schritt nötig sein kann.
Schneidenvorschub auf die Werkzeugmittelpunktbahn umrechnen
Linearer Vorschub ist Weg pro Zeit; die zugrunde liegende Wegdefinition muss jedoch benannt werden. Definiert CAM oder Steuerung den Vorschub über die ebene XY-Bogenkomponente, legen aktive Schneide und Werkzeugmittelpunkt ihre unterschiedlichen Umfänge in derselben Zeit zurück. Ihre ebenen Vorschübe sind über das Verhältnis der Bahndurchmesser verknüpft:
Dies ist der Kern der Kreisinterpolation: Gleicher Winkelfortschritt bedeutet bei zwei Radien nicht die gleiche lineare Strecke.
Dieses Durchmesserverhältnis ist keine allgemeingültige Formel für dreidimensionalen Schraubenbahnvorschub. Wenn der programmierte Wert F den resultierenden Weg entlang der gesamten Schraubenlinie beschreibt, trägt auch der axiale Hub pro Umlauf zur Weglänge bei. Mit dem axialen Vorschub L pro Umlauf ergibt sich das entsprechende Längenverhältnis:
Symbole: Fc,XY und Fe,XY sind die ebenen Mittelpunktbahn- und Schneidenvorschübe; Fc,h und Fe,h sind die entsprechenden resultierenden Schraubenbahnvorschübe; Dc und De sind ihre Bahndurchmesser; und L ist der axiale Vorschub pro vollständigem Werkzeugbahnumlauf.
Verwenden Sie das ebene Verhältnis nur, wenn CAM-/Steuerungsdokumentation den Vorschub über eine ebene Kreisbewegung definiert. Verwenden Sie die Schraubenlängenbeziehung nur, wenn der Vorschub entlang der resultierenden 3D-Bahn definiert ist. Viele Systeme erledigen dies intern; Eingabefeld, erzeugte Mittelpunktbahn und ausgegebener Vorschubmodus müssen daher gemeinsam geprüft werden.
Beim Innengewinde liegt die Mittelpunktbahn innerhalb der aktiven Schneidenbahn. Ihr Durchmesser ist kleiner, sodass der Mittelpunktvorschub normalerweise unter dem Schneidenvorschub liegt, wenn die Steuerung den Werkzeugmittelpunkt führt. Beim Außengewinde bewegt sich der Mittelpunkt auf einem größeren Kreis als die aktive, nach innen gerichtete Schneide; der erforderliche Mittelpunktvorschub ist daher normalerweise höher.

Diese Richtungsprüfung ist hilfreich, reicht aber nicht zum Programmieren aus dem Gedächtnis. Der für D_edge_path verwendete Durchmesser hängt davon ab, wie Hersteller und CAM die aktive Gewindeschneidbahn definieren: Außen-, Kern-, Flanken- oder ein anderer wirksamer Durchmesser. Werkzeugkorrektur, programmierte Kontur und Steuerungsinterpretation können die Zuständigkeit zwischen CAM und Maschine verschieben. Verwenden Sie die Dokumentation des gewählten Werkzeugs und prüfen Sie die erzeugte Mittelpunktbahn.
Die sicherste Frage lautet nicht: „Welche Korrekturformel verwende ich immer?“, sondern: „Welche reale Bahn beschreibt dieser Vorschub, und welche Bahn steuert diese Software?“ Schreiben Sie beide Antworten neben die Berechnung. Wenden Sie das Verhältnis dann genau einmal an.
Rechner für Drehzahl (RPM) und ebenen Bahnvorschub beim Gewindefräsen
Geben Sie Schnittdaten für das genaue Werkzeug und den Werkstoff sowie den aktiven Schneidenbahndurchmesser und den Werkzeugmittelpunktbahndurchmesser ein. Das letzte Ergebnis prüft nur das ebene Bahnverhältnis. Verwenden Sie es ausschließlich, wenn CAM oder Steuerung Mittelpunktvorschub erwartet und die Korrektur noch nicht angewendet hat.
Wenden Sie das Bahnverhältnis nicht zweimal an. Dieser Rechner berechnet weder den resultierenden dreidimensionalen Schraubenbahnvorschub noch wählt er eine Schnittgeschwindigkeit oder bestimmt, welche Durchmesserdefinition Ihr CAM erwartet.
Gewindesteigung und Spindelvorschub getrennt betrachten
Die Gewindesteigung bestimmt den axialen Weg entlang der Schraubenlinie. Bei einem eingängigen Gewinde bewegt ein vollständiger 360-Grad-Umlauf des Werkzeugs um das Werkstück das Werkzeug axial um eine Steigung. Dieser Umlauf ist eine Werkzeugbahnumdrehung, keine Spindelumdrehung. Die Spindel kann sich tausendfach drehen, während der Werkzeugmittelpunkt einen Umlauf vollendet.
Bei einem mehrgängigen Gewinde sind Leitsteigung und Teilung nicht austauschbar: Die Leitsteigung ist der axiale Weg über eine Gewindeumdrehung und entspricht der Teilung multipliziert mit der Gangzahl. Der CAM-Zyklus muss Gangzahl und Drehsinn richtig abbilden. „Korrigieren“ Sie niemals einen axialen Steigungsfehler durch Änderung des Zahnvorschubs.
Die Steigung beeinflusst auch den tatsächlichen dreidimensionalen Weg des Mittelpunkts entlang einer Schraubenlinie. Viele CAM-Systeme berechnen Schraubenbahn und Vorschubverhalten automatisch. Trotzdem muss der Programmierer den axialen Endpunkt nach einem Umlauf, die Gesamtzahl der Umläufe, Start- und Endtiefe sowie die Kollisionsfreiheit der Ein- und Ausfahrbewegungen prüfen.
Ein Innengewinde symbolisch durchrechnen
Angenommen, die genauen Werkzeugdaten liefern die Schnittgeschwindigkeit Vc, den Zahnvorschub fz, den Werkzeugdurchmesser Dc und die wirksame Schneidenzahl z für einen definierten Werkstoffzustand. Das Innengewindemodell liefert den aktiven Schneidenbahndurchmesser De, und die CAM-Bahn ergibt den Werkzeugmittelpunktbahndurchmesser Dp.
- Berechnen Sie n = (1000 × Vc) / (π × Dc) in metrischen Einheiten.
- Berücksichtigen Sie gegebenenfalls die erreichbare Spindeldrehzahlgrenze.
- Berechnen Sie den Schneidenvorschub Fe = n × z × fz.
- Erwartet CAM den ebenen Mittelpunktbahnvorschub, berechnen Sie Fp = Fe × (Dp / De). Erwartet es resultierenden Schraubenbahnvorschub, verwenden Sie stattdessen das Schraubenlängenverhältnis mit dem axialen Vorschub L .
- Geben Sie
Fpgenau einmal ein. Erwartet CAM den Schneidenvorschub und wendet das Verhältnis selbst an, geben SieFeein, ohne vorherige Korrektur. - Prüfen Sie, dass ein 360-Grad-Umlauf bei einem eingängigen Gewinde den axialen Weg der angegebenen Steigung erzeugt.
Da Dp kleiner ist als De beim Innengewinde, gilt: Fp sollte kleiner sein als Fe. Zeigt das Ergebnis in die entgegengesetzte Richtung, halten Sie an und prüfen Sie die Durchmesserdefinitionen. Dieses symbolische Beispiel enthält bewusst keine empfohlenen SFM-, Spanlast- oder Durchmesserwerte. Diese Eingaben müssen auf das gewählte Werkzeug und seine Einsatzbedingungen rückführbar bleiben.
CAM-Ausgabe vor dem Maschinenlauf prüfen
Eine unauffällige Simulation beweist nicht, dass die Parameter richtig verstanden wurden. Öffnen Sie Operationsdefinition und ausgegebene Bewegungen und beantworten Sie folgende Fragen:
- Verlangt das Vorschubfeld Schneidenvorschub, Mittelpunktvorschub oder eine Spanlast?
- Ist die Bogenvorschuboptimierung aktiv, und wirkt sie auf Innenbögen, Außenbögen oder beide?
- Welchen Mittelpunktbahndurchmesser zeigt die Bahnansicht bei vollem Eingriff?
- Erzeugt ein Umlauf die richtige Steigung beziehungsweise Leitsteigung in der vorgesehenen axialen Richtung?
- Ist die Fräsrichtung für die gewählte Innen- oder Außenbahn bewusst festgelegt?
- Bauen Ein- und Ausfahrbögen den Eingriff allmählich auf, ohne die gegenüberliegende Wand zu treffen?
- Wird das Gewinde in einer oder mehreren radialen Zustellungen gefräst, und entspricht dies den Vorgaben für das Werkzeug?
- Hat der Postprozessor die erwartete Drehzahl, den Vorschubmodus, die Ebene, Bogenrichtung und den Endpunkt ausgegeben?
- Werden die Drehzahl (RPM)-, Vorschub-, Beschleunigungs- und Interpolationsgrenzen der Maschine eingehalten?
Ein falscher Vorschubmodus kann in der visuellen Simulation unentdeckt bleiben. Prüfen Sie, ob das Programm Weg pro Minute, inverse Zeit oder einen anderen steuerungsspezifischen Modus verwendet. Werden Werkzeugkorrektur oder Verschleißkorrektur aktiv sein, bestätigen Sie vor dem Probeschnitt Vorzeichen und Korrekturkonvention dieser Maschine.
Vergleichen Sie die CAM-Anzeige mit einer einfachen unabhängigen Abschätzung. Der erwartete Mittelpunktdurchmesser sollte mit der Bahnansicht übereinstimmen, der korrigierte Vorschub sich in der erwarteten Innen-/Außengewinderichtung ändern und der axiale Endpunkt nach einem Umlauf der geforderten Steigung beziehungsweise Leitsteigung entsprechen. Dies ist kein zweites CAM-System, sondern eine dimensionale Plausibilitätsprüfung, die falsche Werkzeugdurchmesser, doppelte Korrekturen oder Einheitenfehler vor dem Schnitt aufdecken kann.
Ein Gewinde prüfen und das Maß gezielt anpassen
Simulation und Kollisionsprüfung stehen an erster Stelle. Prüfen Sie an der Maschine Werkzeugidentität, gemessenen Rundlauf, Haltersitz, Werkstücknullpunkt, Vorbohrung, Freiraum, Kühlung und geladenen Programmstand. Halten Sie die freigegebenen Werkstattregeln für Trockenlauf oder Einzelsatz ein; umgehen Sie keine Sicherheitsverriegelungen.
Fertigen Sie ein Prüfmerkmal in repräsentativem Material. Erfassen Sie tatsächliche Drehzahl und Vorschub-Override und prüfen Sie das Gewinde mit dem vorgeschriebenen Lehr- oder Messverfahren. Prüfen Sie das Maß in mehreren Tiefen, wenn das Gewinde lang genug ist, dass Konizität relevant wird. Untersuchen Sie Oberfläche, Grate, Lastverlauf, Späne, Geräusch und Schneide.
Ist das Gewinde bei stabiler Form, Oberfläche und Werkzeugzustand durchgehend zu eng oder zu weit, ändern Sie die vorgesehene Werkzeugradius-, Verschleiß- oder Bahnkorrektur entsprechend der CAM-/Steuerungskonvention. Führen Sie eine bemessene Änderung durch, schneiden Sie nach oder fertigen Sie das nächste Prüfmerkmal und dokumentieren Sie die Reaktion. Ändern Sie nicht den Vorschub, nur um das Gewindemaß zu verschieben. Der Vorschub beeinflusst die Schnittlast; der Bahnradius ist die direkte Maßgröße.
Ändert sich das Maß mit der Tiefe, untersuchen Sie Rundlauf, Durchbiegung, Halterzustand, Auskraglänge, Ausrichtung der Vorbohrung und radiale Zustellstrategie, bevor Sie eine globale Korrektur anwenden. Ein einziger Korrekturwert kann den Fehler an einem Ende eines konischen Gewindes verdecken und am anderen verschlimmern.
Schlechte Ergebnisse anhand von Befunden diagnostizieren
| Beobachtetes Ergebnis | Unterscheidende Prüfung | Erste kontrollierte Maßnahme |
|---|---|---|
| Durchgehend zu enges oder zu weites Maß | Prüfverfahren, Werkzeugdurchmessereintrag und Korrekturvorzeichen bestätigen | Vorgesehene Bahnradius- oder Verschleißkorrektur ändern; Schnittparameter konstant halten |
| Maß verändert sich mit der Tiefe | Rundlauf, Auskraglänge, Haltersitz, Vorbohrungsausrichtung und Durchbiegung messen | Mechanische Ursache beheben oder dokumentierte radiale Zustellstrategie überarbeiten |
| Rattern oder facettierte Oberfläche | Steifigkeit, Eingriff, Einfahrt, Rundlauf und mögliche doppelte Mittelpunktvorschubkorrektur prüfen | Erkannten Einrichtungs-/Bahnfehler beseitigen, danach eine Parameteränderung testen |
| Schneller Verschleiß oder Schneidenschäden | Werkstoffzustand, tatsächliche Schnittgeschwindigkeit, Kühlmittelzufuhr und Spanwiederzerspanung prüfen | Ursprünglichen Bedingungssatz wiederherstellen; eine Lastgröße nur anhand von Befunden reduzieren |
| Schlechte Oberfläche bei akzeptablem Maß | Späne, Gratbildung, Schneidenzustand, Ausfahrbewegung und Vorschubmodus prüfen | Zuerst Spanabfuhr oder Bewegung korrigieren; danach eine einzelne Vorschub-/Drehzahländerung qualifizieren |
Diese Reihenfolge ist wichtig. Eine falsche Mittelpunktbahn lässt sich nicht zuverlässig durch geringere Drehzahl beheben. Übermäßiger Rundlauffehler wird nicht durch Mittelwertbildung des gemessenen Gewindemaßes normal. Ändern Sie die Größe, die den Befund direkt erklärt, und sagen Sie voraus, wie sich die nächste Messung verändern sollte.
Einen rückverfolgbaren Gewindefräsprozess freigeben
Eine freigegebene Einrichtung sollte Folgendes festhalten: Gewindespezifikation und Prüfverfahren; Werkzeughersteller, Artikelnummer, Durchmesser und Schneidendefinition; Schnittdatenquelle und Stand; Werkstoff und Zustand; Berechnung von Drehzahl (RPM) und Schneidenvorschub; Mittelpunktbahndurchmesser und Zuständigkeit für die Korrektur; CAM-Operation und Postprozessorstand; Einfahrt, Ausfahrt, Zustellungen und Kühlung; tatsächliche Maschinenbefehle; aktive Korrekturen; Probeschnittergebnisse und freigegebenes Einstellfenster.
Diese Aufzeichnung macht aus einem zufällig erfolgreichen Gewinde einen wiederholbaren Prozess. Sie beschleunigt auch die nächste Untersuchung: Der Programmierer kann erkennen, ob ein anderes Werkzeug, Material, Bahndurchmesser, eine Softwareoption oder Maschinengrenze die ursprünglichen Schnittgeschwindigkeiten und Vorschübe ungültig gemacht hat.