










Обработка титана на CNC: подробное руководство
Титан стал востребованным материалом автомобилестроения, оборонной, авиационной и медицинской отраслей. Коррозионная стойкость, теплостойкость и высокое отношение прочности к массе делают его привлекательным для высокоэффективных компонентов.
Несмотря на востребованные свойства, обработка титана может быть сложной, особенно без необходимых знаний.
Статья объясняет обработку титана CNC: области применения, специальные методы, необходимый инструмент и советы для успешного результата.
Содержание
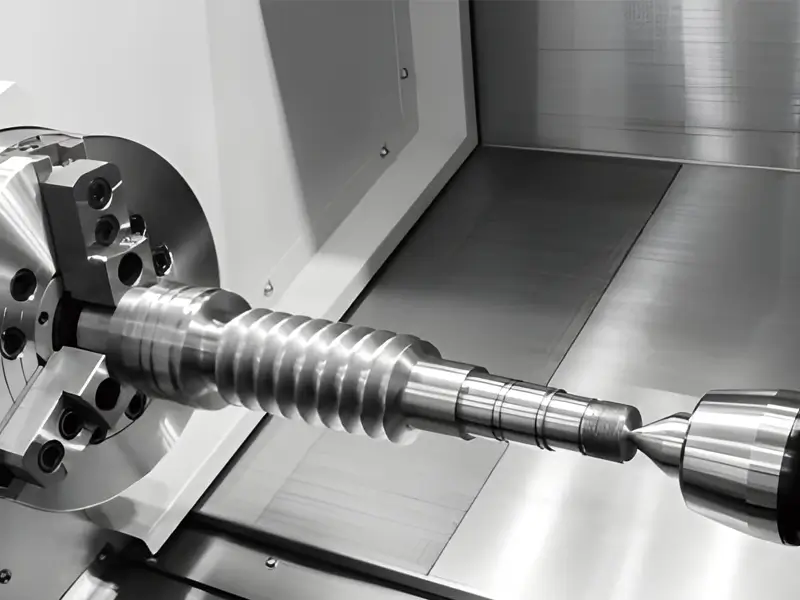
Что такое титан и зачем его обрабатывают на CNC?
Плотность титана примерно на 40% ниже плотности стали, но прочность зависит от сплава и состояния. Сравнивайте конкретные марки, не предполагая, что титан всегда лишь немного уступает стали по прочности.
Подходящие марки титана широко применяют в медицинских и стоматологических устройствах благодаря биосовместимости. Обработка на CNC позволяет изготавливать компоненты имплантатов, но пригодность определяют марка, поверхность, чистота, конструкция изделия и клиническая оценка; ни один материал не гарантирует полного отсутствия реакции организма.
Подходящие титановые сплавы сочетают усталостные свойства и температурные возможности для определённых авиационных и энергетических задач. Температура и среда должны соответствовать сплаву; титан не подходит для любого высокотемпературного участка двигателя или турбины.
Низкая теплопроводность титана ограничивает отвод тепла из зоны резания. Оно концентрируется у контакта инструмента и стружки, повышая риск износа, а не в геометрическом центре инструмента.
Эта статья поможет добиться хороших результатов при обработке титана с ЧПУ.

Преимущества и применение титановых деталей, обработанных с ЧПУ
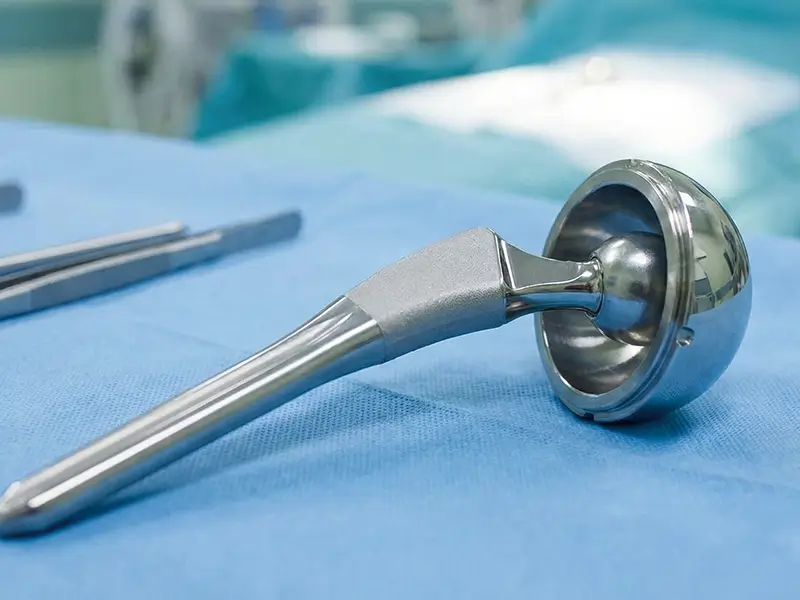
Обработка титана на CNC даёт множество преимуществ, значительно превышающих недостатки. Они включают биосовместимость, высокую долговечность и коррозионную стойкость.
Особенности титановых деталей после обработки с ЧПУ делают их важными для многих отраслей. Рассмотрим области применения.
- Аэрокосмическая промышленность
Титан применяют в планерах, отдельных деталях двигателей, крепеже и других авиационных компонентах. Выбор поддерживают малая плотность, прочность конкретного сплава, усталостные свойства и коррозионная стойкость; одна низкая теплопроводность не обеспечивает прочность конструкции или теплостойкость.
- Медицина и стоматология
Подходящие марки титана используют для костных винтов, суставных компонентов, фиксации позвоночника и других устройств. Биосовместимость важна, но безопасное применение также требует подтверждённых материала, подготовки поверхности, конструкции и клинической оценки.
- Военная и оборонная промышленность
Свойства титана обеспечивают высокую долговечность и коррозионную стойкость, делая его важным материалом оборонной техники. Его используют в броне, деталях ракет, корпусах подводных лодок и других ответственных элементах, работающих в экстремальных условиях.
- Автомобилестроение
Титан можно выбирать для высоконагруженных автомобильных шатунов, клапанов и элементов выхлопа, если это оправдано сплавом и условиями эксплуатации. Это вариант снижения массы, а не обязательное условие успешного автопроизводства.
- Морская техника
Титан используют в отдельных морских компонентах из-за стойкости к морской воде. Пригодность зависит от нагрузки, износа, сопрягаемых материалов, изготовления и цены; это не стандартный идеальный материал для любой морской детали.
- Промышленное производство
Из титана изготавливают теплообменники, трубопроводы и сосуды под давлением. Высокая стойкость к агрессивным веществам и надёжность делают его востребованным в химическом производстве.
- Методы обработки титана
Для эффективной обработки титана с ЧПУ нужны специальные стратегии управления нагревом, нагрузкой на инструмент и отводом стружки. Их можно разделить на обычные и усовершенствованные методы.
Традиционные методы обработки
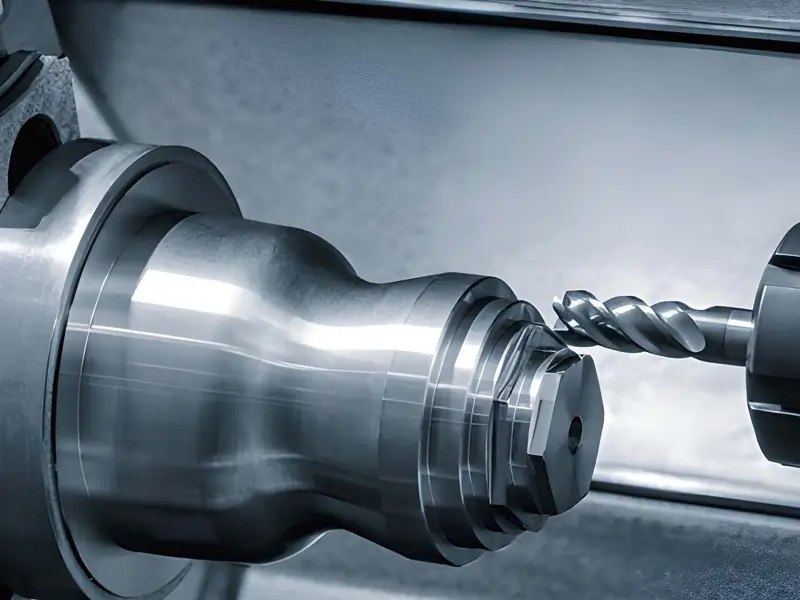
Традиционные методы составляют основу работы с титаном.
Каждый метод требует особой стратегии для эффективного преодоления сложностей титана. Рассмотрим традиционные методы обработки.
- Пиление: выбирайте полотно и СОЖ, разрешённые для марки титана и сечения. Применимы подходящие зубчатые или абразивные системы; скорость, подача, натяжение и СОЖ должны соответствовать инструкциям пилы и полотна.
- Точение: используйте жёсткую наладку и подходящие острые твердосплавные пластины. Согласуйте основу, покрытие, скорость, подачу и СОЖ с маркой титана и операцией. RPM зависит от диаметра; постоянная подача сама по себе не исключает наклёп.
- Сверление: применяйте сверло для конкретной марки титана с подходящими геометрией, основой и покрытием. TiAlN — покрытие, а не жёсткий материал сверла. Выбирайте подачу, подвод СОЖ и при необходимости цикл с выводом по рекомендациям инструмента и глубине; само сверление не является способом уменьшения нагрева.
- Фрезерование: Используйте жёсткое закрепление и инструмент, выбирайте вход и радиальное зацепление под операцию. Исходные менее 70% диаметра не являются универсальной рекомендацией малого зацепления. Поддерживайте нужную толщину стружки и охлаждение, не считая переход от толстой стружки к тонкой достаточным для отвода тепла.
Современные методы обработки
Для наиболее эффективной обработки титана на CNC разработаны специальные стратегии. Базовые методы выполняют задачу, а современные технологии расширяют возможности.
Эти методы уменьшают тепловое влияние, позволяют обрабатывать сложную геометрию и повышают эффективность производства.
- Высокоскоростная обработка (HSM): Подходящие стратегии по титану могут сочетать ограниченное радиальное врезание с подобранными подачей и осевой глубиной. Скорость резания и толщина стружки должны оставаться в пределах инструмента; меньшая толщина или большая подача сами по себе не гарантируют снижения температуры и нагрузки.
- Врезное фрезерование: Плунжерное фрезерование эффективно для черновой обработки глубоких карманов и полостей. Оно взаимодействует с материалом вдоль оси инструмента, а не радиально, направляя силы вертикально в шпиндель и уменьшая прогиб и вибрацию.
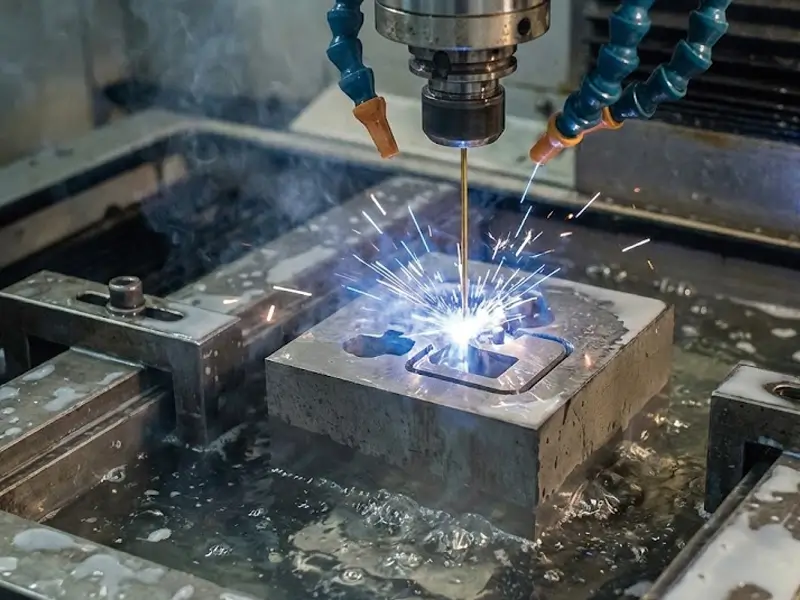
- Электроэрозионная обработка (EDM): Разряды удаляют электропроводный материал без обычного режущего контакта. EDM создаёт сложные элементы, но тепловые эффекты, переплавленный слой и остаточные напряжения требуют контроля; метод не исключает все риски деформации.
- Гидроабразивная резка: абразивная водяная струя вырезает титановые заготовки близко к нужному профилю без обычной зоны термического влияния (HAZ). Всё равно необходимо задать конусность пропила, поверхность, допуски и припуск на чистовую обработку.
Методы отделки титановых деталей
Для выполнения функциональных и эстетических требований, например уменьшения шероховатости поверхности (Ra) и повышения долговечности необходима отделка титановых деталей. Какие методы используются?
- Шлифование: выбирайте круг, связку, правку и СОЖ, специально проверенные для титана. Одна твёрдость абразива не определяет пригодность; не считайте cBN выбором по умолчанию. Контролируйте тепло и целостность поверхности.
- Полирование и доводка: мелкие абразивы уменьшают шероховатость. Улучшение усталостной долговечности зависит от полученной поверхности и отсутствия повреждений; полирование не гарантирует его автоматически.
- Удаление заусенцев : Удаление заусенцев — чистовая операция снятия острых кромок и заусенцев. Она критична для авиации и медицинской техники: дефекты могут нарушить работу компонентов, поэтому операция повышает безопасность и функциональность.
- Струйная обработка стеклошариками: создаёт равномерную ненаправленную матовую поверхность. Подходит для очистки и подготовки к дальнейшим процессам, например анодированию.
- Анодирование: электрохимическая обработка меняет оксидный слой титана и даёт идентификационные цвета. Декоративное цветное анодирование не следует считать твёрдым износостойким слоем; для износостойкости нужна специально проверенная обработка.
Сравнение титана с другими материалами
Один из важнейших этапов инженерного проекта — выбор материала. Для этого нужно сбалансировать наиболее значимые критерии: стоимость, характеристики, обрабатываемость, возможности индивидуального исполнения и другие.
Титан выделяется удельной прочностью и коррозионной стойкостью, но алюминий и нержавеющая сталь также имеют преимущества. Понимание различий помогает осознанно выбирать компромиссы.
Таблица даёт только качественное сравнение. Прочность, коррозионное поведение, обрабатываемость и цена зависят от состояния, среды, формы поставки и фактического предложения поставщика.
Свойство | Титан (Ti-6Al-4V) | Нержавеющая сталь (316) | Алюминий (6061) |
Удельная прочность | Отлично | Хорошо | Хорошо |
Коррозионная стойкость | Отлично | Очень хорошо | Хорошо |
Обрабатываемость | Плохо / сложно | Удовлетворительная / умеренная | Отлично |
Стоимость | Очень высокая | Умеренная | Низкая |
Теплопроводность | Очень низкая | Низкая | Высокая |
Подходящие инструменты для обработки титана
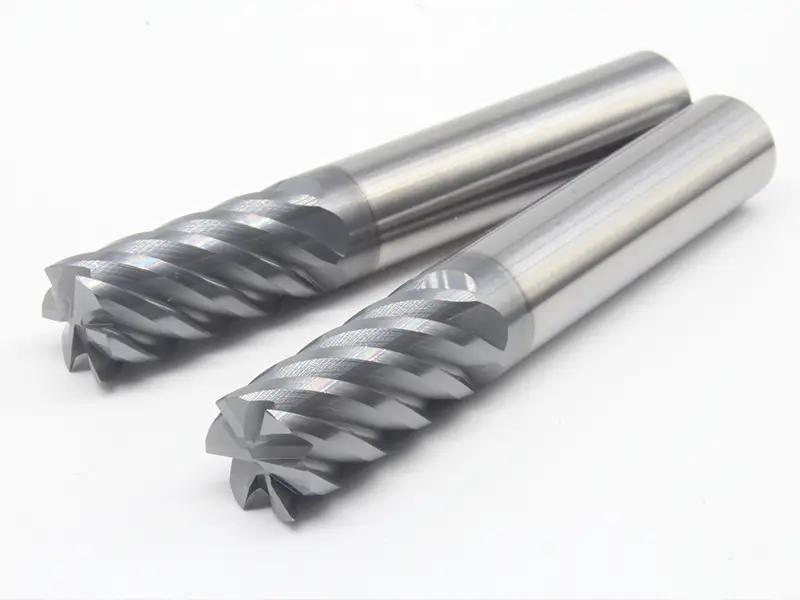
Обычный инструмент при обработке титана CNC может привести к серьёзным проблемам. Специальные инструменты рассчитаны на сильный нагрев и абразивное воздействие титана. Sundi Precision Tools помогает подобрать инструмент для ваших проектов. Что делает инструмент подходящим для титана?
- Материал инструмента
Выбирайте твердосплавную основу и покрытие по марке титана и операции. TiAlN и AlTiN — нитриды титана-алюминия, а не смесь нитрида титана с оксидом алюминия. Покрытые и непокрытые инструменты могут подходить при наличии рекомендаций для конкретного инструмента.
- Геометрия инструмента
Число зубьев должно балансировать пространство стружки, зацепление и допустимую подачу. Конструкции с 5–7 зубьями и более подходят некоторым операциям с малым радиальным зацеплением, но не обязательны всегда. Переменный шаг концевой фрезы может уменьшить склонность к автоколебаниям, но не устраняет вибрацию при любой наладке.
- Режущие кромки
Инструменты должны быть острыми и иметь положительный передний угол, чтобы чисто резать материал, а не продавливать его. Устойчивый радиус при вершине важен для предотвращения сколов на уязвимом конце инструмента.
- Инструментальные патроны
Используйте патрон с достаточным удержанием, малым биением и правильной процедурой сборки. Термопатроны могут подходить, но не предотвращают автоматически вытягивание и не гарантируют стойкости; проверяйте конкретный патрон и нагрузки.
Выбор титанового сплава и марки
Существует более 40 марок титана, но на CNC часто обрабатывают лишь несколько. Рассмотрим их свойства в таблице:
Марка | Описание | Основные свойства | Типичные применения |
Grade 2 | Технически чистый (CP) — универсальный рабочий материал | Хорошая прочность, отличные коррозионная стойкость и формуемость | Авиационные конструкции, химическое производство, морское применение |
Grade 4 | Самый прочный технически чистый (CP) | Наибольшая прочность среди технически чистых марок, отличная коррозионная стойкость | Криогенные сосуды, хирургические изделия, авиационные конструкции |
Grade 5 | Ti-6Al-4V — наиболее распространённый сплав | Отличная прочность, возможность термообработки, коррозионная стойкость | Авиационные конструкции, двигатели, медицинские изделия |
Grade 7 | Технически чистый титан CP + палладий | Высокая коррозионная стойкость, особенно в кислотах | Оборудование химического производства |
Grade 23 | Ti-6Al-4V ELI — особо низкое содержание примесей внедрения | Высокие трещиностойкость и биосовместимость | Медицинские и стоматологические имплантаты, хирургические скобы, ортопедические изделия |
Главные рекомендации для обработки титана на CNC
- Выбирайте скорость резания по данным изготовителя для марки титана, диаметра и операции. Исходный диапазон 30–60 м/мин не универсален; подтверждайте выбранные условия и следите за износом.
- Поддерживайте подходящую нагрузку на зуб, избегайте длительного трения и выдержек. Подача должна соответствовать инструменту и зацеплению; просто высокая постоянная подача не гарантирует отсутствия наклёпа.
- Применяйте разрешённую стратегию охлаждения с достаточной подачей. Исходное значение свыше 1,000 psi не является универсальным требованием; давление должно оставаться в пределах инструмента, держателя, станка и системы СОЖ.
- Не допускайте скопления титановой стружки и мелких частиц согласно противопожарной процедуре предприятия. При возгорании подайте сигнал и следуйте аварийному плану; только обученный персонал должен применять средство, специально разрешённое для горящего титана. Не лейте воду на горящий титан.
- Используйте защиту глаз и другие PPE, необходимые для работы. Не носите перчатки там, где их могут захватить вращающиеся механизмы; для острых материалов используйте подходящие перчатки только при безопасно остановленном движении и выполненной процедуре отключения.
- Перед работой подтвердите жёсткость станка, надёжно закрепите заготовку и патроны для уменьшения вибраций.
Заключение
Обработка титана сложна, особенно без баланса теплового режима, жёсткости и правильной стратегии. Современные высокопроизводительные инструменты делают обработку таких материалов более предсказуемой и успешной.
Sundi Precision Tools предлагает современные инструментальные решения под ваши инженерные задачи, особенно при работе с титаном.
Пора превратить трудности обработки титана CNC в преимущества, свяжитесь с нами сегодня, чтобы узнать как.
Частые вопросы
Вопрос: Можно ли обрабатывать титан на CNC?
A: Да, титан можно обрабатывать на CNC. Его ценят за коррозионную стойкость и удельную прочность.
Вопрос: Какой инструмент чаще всего используют для титана?
A: твердосплавный инструмент наиболее предпочтителен для обработки титана на CNC.
Вопрос: Что труднее обрабатывать — титан или алюминий?
Ответ: Из титана и алюминия более труднообрабатываемым является титан.
Вопрос: титан труднее обрабатывать, чем алюминий?
A: Да, титан обрабатывать труднее алюминия.