










CNC-Bearbeitung von Titan: umfassender Leitfaden
Titan hat sich über die Jahre in Branchen wie Automobilbau, Verteidigung, Luft- und Raumfahrt sowie Medizintechnik etabliert. Seine hohe Korrosionsbeständigkeit, Wärmebeständigkeit und sein hervorragendes Verhältnis von Festigkeit zu Gewicht machen es zu einer geeigneten Wahl für die Herstellung leistungsfähiger Bauteile.
Trotz dieser gefragten Eigenschaften kann die Titanbearbeitung anspruchsvoll sein, besonders ohne das nötige Fachwissen.
Dieser Artikel erklärt die CNC-Bearbeitung von Titan: Anwendungen, Verfahren, benötigte Werkzeuge und wichtige Hinweise für die erfolgreiche Umsetzung Ihres Projekts.
Inhalt
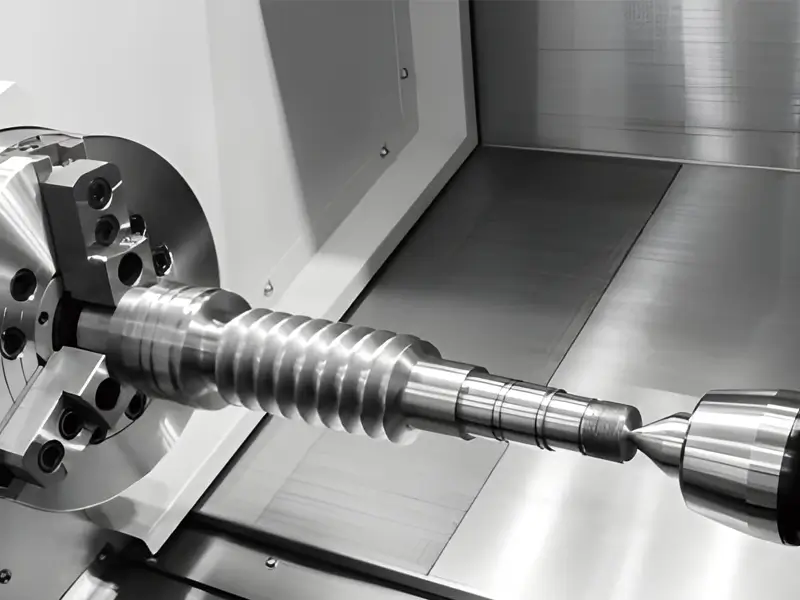
Was ist Titan und warum wird es in der CNC-Bearbeitung eingesetzt?
Die Dichte von Titan liegt etwa 40% unter der von Stahl; die Festigkeit hängt jedoch von Legierung und Zustand ab. Vergleichen Sie die vorgeschriebenen Sorten, statt Titan stets als nur geringfügig schwächer anzusehen.
Geeignete Titansorten werden wegen ihrer Biokompatibilität häufig in Medizin- und Dentalprodukten eingesetzt. CNC-Bearbeitung kann Implantatkomponenten fertigen; Eignung bestimmen jedoch Werkstoffsorte, Oberfläche, Sauberkeit, Konstruktion und klinische Bewertung. Kein Werkstoff garantiert, dass der Körper niemals reagiert.
Geeignete Titanlegierungen verbinden Ermüdungseigenschaften mit nutzbarer Temperaturbeständigkeit für bestimmte Luftfahrt- und Energieanwendungen. Einsatztemperatur und Umgebung müssen zur Legierung passen; Titan eignet sich nicht für jede extreme Temperaturzone von Triebwerken oder Turbinen.
Die geringe Wärmeleitfähigkeit von Titan begrenzt den Wärmeabfluss aus der Schnittzone. Wärme kann sich nahe der Werkzeug-Span-Grenzfläche konzentrieren und den Verschleiß fördern, nicht im geometrischen Werkzeugzentrum.
Dieser Artikel zeigt Ihnen, wie Sie bei der CNC-Bearbeitung von Titan gute Ergebnisse erzielen.

Vorteile und Anwendungen CNC-bearbeiteten Titans
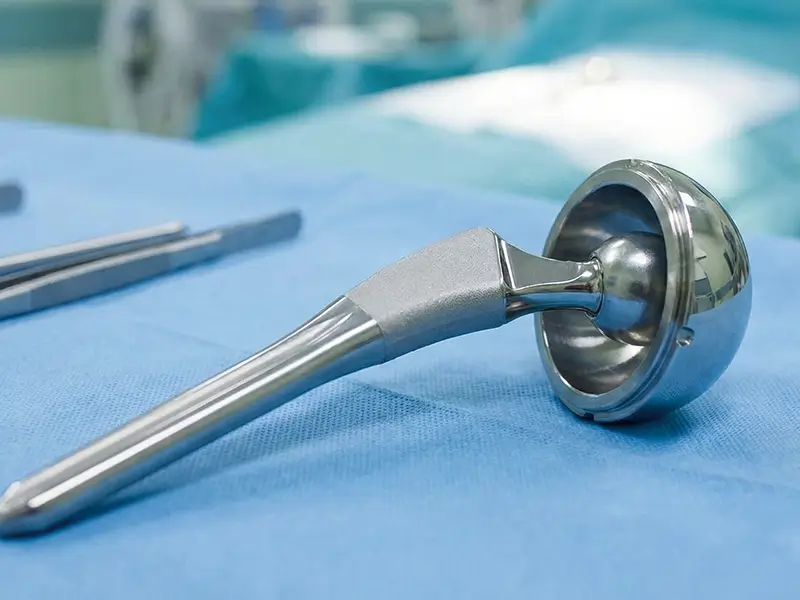
CNC-bearbeitetes Titan bietet zahlreiche Vorteile, die seine Nachteile deutlich überwiegen können. Zu den Vorteilen der CNC-Titanbearbeitung zählen unter anderem Biokompatibilität, hohe Haltbarkeit und Korrosionsbeständigkeit.
Die besonderen Eigenschaften von CNC-bearbeitetem Titan machen es in vielen Branchen zu einem wichtigen Werkstoff. Im Folgenden betrachten wir die Anwendungen von CNC-bearbeitetem Titan.
- Luft- und Raumfahrt
Titanteile werden in Flugzeugzellen, bestimmten Triebwerksteilen, Verbindungselementen und weiteren Luftfahrtanwendungen eingesetzt. Geringe Dichte, legierungsspezifische Festigkeit, Ermüdungs- und Korrosionsbeständigkeit begründen die Auswahl; geringe Wärmeleitfähigkeit allein gewährleistet weder Strukturfestigkeit noch Hitzebeständigkeit.
- Medizin und Zahnmedizin
Geeignete Titansorten dienen für Knochenschrauben, Gelenkersatzkomponenten, Wirbelsäulenfixierungen und andere Medizinprodukte. Biokompatibilität ist vorteilhaft; sichere Anwendung erfordert zusätzlich validierten Werkstoff, Oberflächenvorbereitung, Produktkonstruktion und klinische Bewertung.
- Militär und Verteidigung
Titan ist aufgrund seiner Eigenschaften sehr langlebig und korrosionsbeständig. Es ist daher ein wichtiger Werkstoff für militärische Ausrüstung und Verteidigungstechnik, etwa für Panzerungen, Raketenbauteile, U-Boot-Rümpfe und weitere Bauteile, die unter extremen Bedingungen eingesetzt werden.
- Automobilbau
Titan kann für Hochleistungspleuel, Ventile und Abgaskomponenten gewählt werden, wenn Legierung und Einsatzbedingungen dies rechtfertigen. Es ist eine Option zur Massereduktion, keine Voraussetzung erfolgreicher Automobilfertigung.
- Meerestechnik
Titan wird wegen seiner Meerwasser-Korrosionsbeständigkeit in ausgewählten Marinekomponenten eingesetzt. Belastung, Verschleiß, Kontaktwerkstoffe, Fertigung und Kosten bestimmen weiterhin die Eignung; es ist nicht für jedes Marineteil Standard oder Idealwerkstoff.
- Industrielle Fertigung
Titan wird für Industrieanlagen und Maschinenkomponenten wie Wärmetauscher, Rohrleitungen und Druckbehälter eingesetzt. Seine hohe Beständigkeit gegen korrosive Chemikalien und seine Zuverlässigkeit machen es zu einem verbreiteten Werkstoff in chemischen Anlagen.
- Verfahren zur Titanbearbeitung
Für gute Ergebnisse bei der CNC-Titanbearbeitung sind gezielte Strategien erforderlich. Sie sollen Wärme beherrschen, Werkzeugbelastung reduzieren und Späne effizient abführen. Dabei wird zwischen konventionellen und fortgeschrittenen Bearbeitungsverfahren unterschieden.
Konventionelle Bearbeitungsverfahren
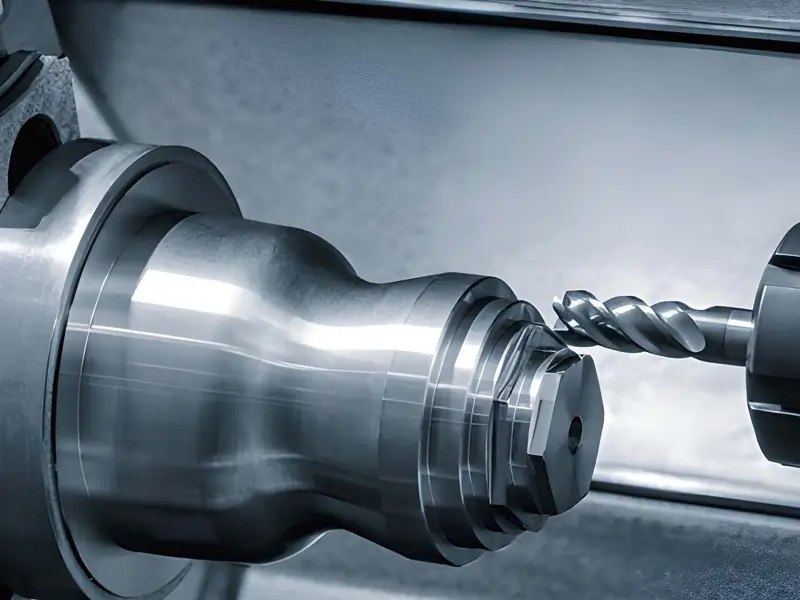
Konventionelle Verfahren bilden die Grundlage der Titanbearbeitung.
Jedes Verfahren benötigt geeignete Strategien, um die Herausforderungen des Titans zu bewältigen. Betrachten wir diese konventionellen Verfahren.
- Sägen: Wählen Sie Sägeblatt und Kühlschmierstoff passend zur Titansorte und zum Querschnitt. Geeignete gezahnte oder abrasive Systeme sind möglich; Geschwindigkeit, Vorschub, Spannung und Kühlmittelzufuhr müssen den Vorgaben von Säge- und Blatthersteller entsprechen.
- Drehen: Verwenden Sie eine steife Einrichtung und geeignete scharfe Hartmetall-Wendeschneidplatten. Stimmen Sie Substrat, Beschichtung, Schnittgeschwindigkeit, Vorschub und Kühlmittelzufuhr auf Sorte und Operation ab. Die Drehzahl (RPM) hängt vom Durchmesser ab; konstanter Vorschub allein verhindert keine Kaltverfestigung.
- Bohren: Nutzen Sie einen Bohrer für die Titansorte mit passender Geometrie, Substrat und Beschichtung. TiAlN ist eine Beschichtung, kein steifer Bohrerwerkstoff. Vorschub, Kühlung und gegebenenfalls Tieflochzyklus richten sich nach Werkzeugdaten und Bohrtiefe; Bohren selbst ist keine Wärmereduktionsstrategie.
- Fräsen: Nutzen Sie steife Spannung und Werkzeuge sowie passende Eintrittsbahnen und radialen Eingriff. Die ursprüngliche Angabe unter 70% des Fräserdurchmessers ist keine allgemeine Empfehlung für geringen Eingriff. Sichern Sie passende Spandicke und Kühlung; dick-dünne Spanbildung allein führt Wärme nicht automatisch ab.
Fortgeschrittene Bearbeitungsverfahren
Für eine leistungsfähige CNC-Titanbearbeitung stehen spezielle Strategien zur Verfügung. Konventionelle CNC-Verfahren erfüllen grundlegende Aufgaben; fortgeschrittene Verfahren können die Bearbeitungsmöglichkeiten erweitern.
Diese Verfahren zielen auf geringere Wärmeeinwirkung, komplexe Bauteilgeometrien und effizientere Fertigungsprozesse.
- Hochgeschwindigkeitsbearbeitung (HSM): Geeignete Titanstrategien können geringen radialen Eingriff mit angepasstem Vorschub und axialer Tiefe kombinieren. Geschwindigkeit und Spandicke müssen innerhalb der Werkzeuggrenzen bleiben; dünnere Späne oder höherer Vorschub allein garantieren keine geringere Temperatur oder Last.
- Tauchfräsen: Tauchfräsen ist eine wirksame Strategie, die häufig zum Schruppen tiefer Taschen oder Kavitäten eingesetzt wird. Das Werkzeug greift axial entlang seiner Achse statt radial in das Material ein und leitet die Kräfte in Richtung der Spindel. Dies kann Werkzeugdurchbiegung und Schwingungen reduzieren.
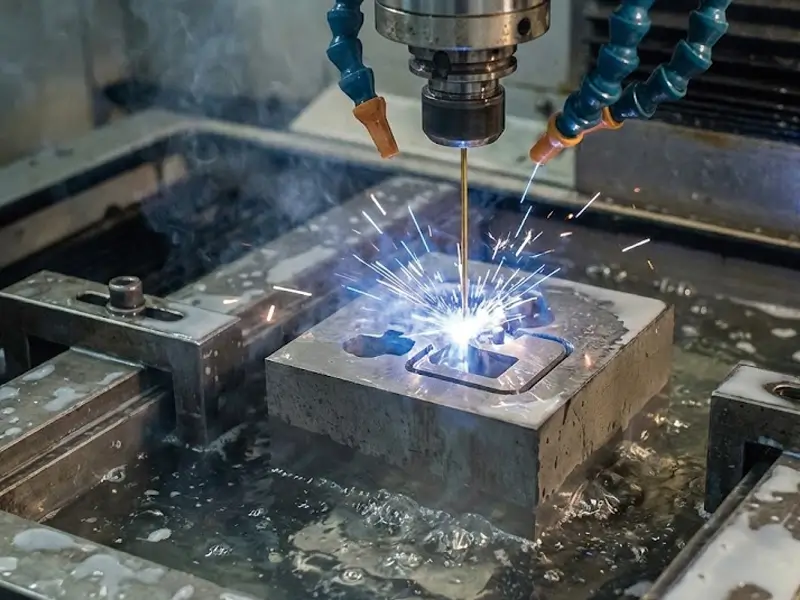
- Funkenerosive Bearbeitung (EDM): Elektrische Entladungen tragen leitfähiges Material ohne konventionellen Schneidkontakt ab. EDM erzeugt komplexe Merkmale; thermische Effekte, Wiedererstarrungsschichten und Eigenspannungen müssen jedoch beherrscht werden. Nicht jedes Verzugsrisiko entfällt.
- Wasserstrahlschneiden: Ein Abrasivwasserstrahl kann Titanrohlinge nahe der Sollkontur schneiden, ohne konventionelle thermische Wärmeeinflusszone (HAZ). Schnittfugenneigung, Oberfläche, Toleranzen und Bearbeitungszugabe müssen dennoch festgelegt werden.
Endbearbeitung von Titanteilen
Für funktionale und ästhetische Anforderungen, etwa die Verringerung der Oberflächenrauheit (Ra) und eine höhere Haltbarkeit kommen Endbearbeitungsverfahren für Titanbauteile zum Einsatz. Welche Verfahren stehen zur Verfügung?
- Schleifen: Wählen Sie Scheibe, Bindung, Abrichtverfahren und Kühlsystem ausdrücklich für Titan. Die Schleifmittelhärte allein bestimmt nicht die Eignung; cBN ist keine automatische Standardwahl. Beherrschen Sie Wärme und prüfen Sie die Randschichtintegrität.
- Polieren und Schwabbeln: Feine Schleifmittel können die Rauheit senken. Ein Vorteil für die Ermüdungslebensdauer hängt von Oberfläche und Schadensfreiheit ab; Polieren garantiert keine automatische Verbesserung.
- Entgraten : Entgraten entfernt scharfe Kanten und Grate. Es ist in Luftfahrt und Medizintechnik wichtig, weil Bauteilfehler Fehlfunktionen verursachen können; so unterstützt es Sicherheit und Funktionalität.
- Perlstrahlen: Perlstrahlen erzeugt eine gleichmäßige, richtungslose matte Oberfläche. Das Verfahren eignet sich zum Reinigen von Bauteilen und zur Vorbereitung auf nachfolgende Prozesse wie das Anodisieren.
- Anodisieren: Elektrochemische Behandlung verändert die Titanoxidschicht und kann Kennzeichnungsfarben erzeugen. Dekoratives Farbanodisieren bildet nicht zwangsläufig eine harte Verschleißschutzschicht; dafür ist eine gezielt qualifizierte Behandlung nötig.
Wie schneidet Titan im Werkstoffvergleich ab?
Ein wichtiger Schritt jedes Entwicklungsprojekts ist die passende Werkstoffwahl. Dabei sind die maßgeblichen Ziele wie Kosten, Leistung, Zerspanbarkeit und individuelle Anforderungen abzuwägen.
Titan überzeugt durch Festigkeits-Gewichts-Verhältnis und Korrosionsbeständigkeit, während Aluminium und Edelstahl eigene Stärken besitzen. Diese Unterschiede helfen, die Abwägungen bewusst zu treffen.
Die Tabelle bietet nur einen qualitativen Vergleich. Festigkeit, Korrosion, Zerspanbarkeit und Kosten hängen von Zustand, Umgebung, Produktform und konkretem Lieferangebot ab.
Eigenschaft | Titan (Ti-6Al-4V) | Edelstahl (316) | Aluminium (6061) |
Festigkeits-Gewichts-Verhältnis | Hervorragend | Gut | Gut |
Korrosionsbeständigkeit | Hervorragend | Sehr gut | Gut |
Zerspanbarkeit | Schlecht / schwierig | Mittel / mäßig | Hervorragend |
Kosten | Sehr hoch | Mäßig | Niedrig |
Wärmeleitfähigkeit | Sehr niedrig | Niedrig | Hoch |
Die richtigen Werkzeuge für die Titanbearbeitung
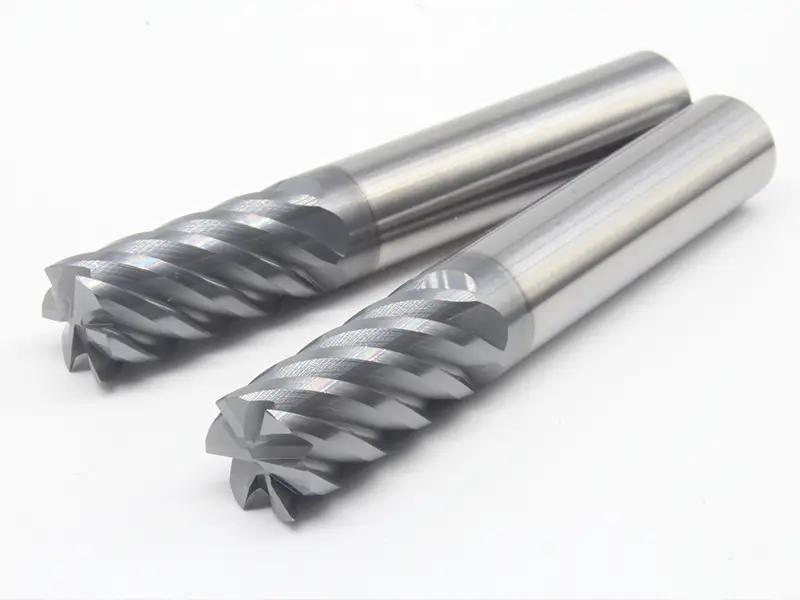
Ungeeignete Standardwerkzeuge können bei der CNC-Titanbearbeitung versagen. Speziell ausgelegte Werkzeuge sind auf die hohe Wärmebelastung und den Verschleiß bei der Titanbearbeitung abgestimmt. Bei Sundi Precision Tools stellen wir passende Werkzeuge für Ihre Projekte bereit. Doch was zeichnet ein geeignetes Werkzeug für Titan aus?
- Schneidstoff
Wählen Sie Hartmetallsubstrat und Beschichtung nach Titansorte und Operation. TiAlN und AlTiN sind Titan-Aluminium-Nitrid-Schichten, keine Mischung aus Titannitrid und Aluminiumoxid. Beschichtete und unbeschichtete Werkzeuge können gemäß werkzeugspezifischen Empfehlungen geeignet sein.
- Werkzeuggeometrie
Die Schneidenzahl muss Spanraum, Eingriff und Vorschubkapazität ausbalancieren. 5-7 oder mehr Schneiden können bei manchen Operationen mit geringem radialem Eingriff passen, sind aber keine allgemeine Pflicht. Ungleich geteilte Schaftfräser können die Ratterneigung senken, beseitigen aber nicht jede Vibration.
- Schneidkanten
Scharfe Werkzeuge mit positivem Spanwinkel ermöglichen einen sauberen Schnitt, statt das Material zu verdrängen. Ein stabiler Eckenradius hilft, Ausbrüche am besonders empfindlichen Werkzeugende zu vermeiden.
- Werkzeughalter
Wählen Sie ausreichende Haltekraft, geringen Rundlauffehler und korrekte Montage. Schrumpffutter können geeignet sein, verhindern aber weder automatisch Werkzeugauszug noch garantieren sie Standzeit; prüfen Sie tatsächlichen Halter und Schnittlasten.
Die passende Titanlegierung und Sorte wählen
Es gibt über 40 Titansorten, doch nur wenige werden häufig bei der CNC-Bearbeitung eingesetzt. Die folgende Tabelle zeigt diese Sorten und ihre Eigenschaften:
Sorte | Beschreibung | Wichtige Eigenschaften | Typische Anwendungen |
Grade 2 | Technisch rein (CP) – vielseitige Standardsorte | Gute Festigkeit, hervorragende Korrosionsbeständigkeit und Umformbarkeit | Flugzeugzellen, chemische Verarbeitung, Meerestechnik |
Grade 4 | Festeste technisch reine Sorte (CP) | Höchste Festigkeit der reinen Sorten, hervorragende Korrosionsbeständigkeit | Kryogene Behälter, chirurgische Komponenten, Flugzeugzellen |
Grade 5 | Ti-6Al-4V – die verbreitetste Legierung | Hervorragende Festigkeit, wärmebehandelbar, korrosionsbeständig | Luftfahrtstrukturen, Triebwerke, Medizinprodukte |
Grade 7 | CP-Titan + Palladium | Hervorragende Korrosionsbeständigkeit, besonders in Säuren | Anlagen für chemische Verarbeitung |
Grade 23 | Ti-6Al-4V ELI (besonders niedrige interstitielle Gehalte) | Hohe Bruchzähigkeit und Biokompatibilität | Medizinische und dentale Implantate, chirurgische Klammern, orthopädische Komponenten |
Wichtige Hinweise für erfolgreiche CNC-Titanbearbeitung
- Wählen Sie die Schnittgeschwindigkeit aus Herstellerdaten für Titansorte, Durchmesser und Operation. Die ursprünglichen 30–60 m/min sind keine universelle Einstellung; validieren Sie die Bedingungen und überwachen Sie den Verschleiß.
- Halten Sie geeignete Spanlast ein und vermeiden Sie langes Reiben oder Verweilen. Der Vorschub muss zu Werkzeug und Eingriff passen; hohe konstante Werte verhindern Kaltverfestigung nicht automatisch.
- Nutzen Sie eine freigegebene Kühlstrategie mit ausreichender Zufuhr. Die ursprüngliche Angabe über 1 000 psi ist keine allgemeine Anforderung; der Druck muss innerhalb der Nennlimits von Werkzeug, Halter, Maschine und Kühlsystem bleiben.
- Verhindern Sie Ansammlungen von Titanspänen und -feinstaub gemäß betrieblichem Brandschutzplan. Bei Entzündung alarmieren Sie und befolgen den Notfallplan; nur geschulte Personen dürfen ein ausdrücklich für Titanbrände zugelassenes Löschmittel verwenden. Kein Wasser auf brennendes Titan geben.
- Tragen Sie den erforderlichen Augenschutz und die sonstige persönliche Schutzausrüstung (PPE). Tragen Sie keine Handschuhe, wo sie von rotierenden Maschinen erfasst werden können. Geeignete Handschuhe für scharfkantiges Material nur bei sicher gestoppter Bewegung und eingehaltenem Freischaltverfahren verwenden.
- Prüfen Sie vor dem Einsatz die Maschinensteifigkeit und sichern Sie Werkstückauflagen und Werkzeughalter fest, um Vibrationen und Rattern zu begrenzen.
Fazit
Die erfolgreiche Titanbearbeitung ist anspruchsvoll, insbesondere wenn Wärmemanagement, Steifigkeit und passende Schnittstrategien nicht aufeinander abgestimmt sind. Neue leistungsfähige Werkzeuge können die Bearbeitung anspruchsvoller Werkstoffe wie Titan besser planbar und erfolgreicher machen.
Bei Sundi Precision Tools bieten wir Werkzeuglösungen für Ihre konkreten technischen Anforderungen, insbesondere bei der Titanbearbeitung.
Machen Sie Ihre Herausforderungen bei der CNC-Titanbearbeitung zu Stärken – kontaktieren Sie uns und erfahren Sie, wie wir Sie unterstützen können.
Häufige Fragen
F: Kann Titan CNC-bearbeitet werden?
A: Ja, Titan lässt sich CNC-bearbeiten. Seine hohe Korrosionsbeständigkeit und sein günstiges Verhältnis von Festigkeit zu Gewicht machen es zu einem geschätzten Werkstoff.
F: Welches Werkzeug wird bei der Titanbearbeitung am häufigsten eingesetzt?
A: Hartmetallwerkzeuge sind eine bevorzugte Wahl für die CNC-Titanbearbeitung.
F: Ist Titan oder Aluminium schwieriger zu bearbeiten?
A: Titan lässt sich schwieriger bearbeiten als Aluminium.
F: Ist Titan schwieriger zu bearbeiten als Aluminium?
A: Ja, Titan ist schwieriger zu bearbeiten als Aluminium.