










Maquinagem CNC do titânio: guia completo
Ao longo dos anos, o titânio se consolidou em setores como o automotivo, de defesa, aeroespacial e médico. Sua elevada resistência à corrosão e ao calor, além da excelente relação resistência-peso, fazem dele uma opção adequada para fabricar componentes de alto desempenho.
Apesar destas qualidades valorizadas, maquinar titânio pode ser difícil, sobretudo sem os conhecimentos adequados.
Este artigo explica a maquinagem CNC de titânio: aplicações, técnicas, ferramentas necessárias e conselhos essenciais para o projeto.
Índice
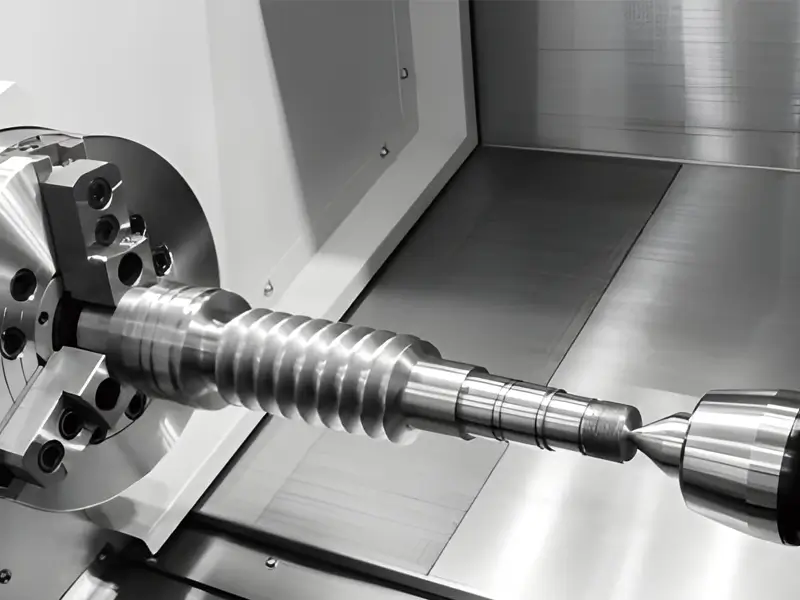
O que é o titânio e porque é usado na maquinagem CNC?
A densidade do titânio é cerca de 40% inferior à do aço, mas a resistência depende da liga e do estado. Compare os graus especificados em vez de pressupor que é sempre apenas ligeiramente menos resistente.
Os graus de titânio adequados são amplamente usados em dispositivos médicos e dentários pela sua biocompatibilidade. A maquinagem CNC pode produzir componentes de implantes, mas grau, superfície, limpeza, desenho e avaliação clínica determinam a adequação; nenhum material garante que o corpo nunca reaja.
As ligas adequadas combinam comportamento à fadiga e resistência adequada às temperaturas de serviço para certas aplicações aeroespaciais e energéticas. Temperatura e ambiente devem corresponder à liga; o titânio não serve para todas as zonas de temperatura extrema de motores ou turbinas.
A baixa condutividade térmica do titânio limita a evacuação de calor da zona de corte. O calor pode concentrar-se perto da interface ferramenta-apara e aumentar o desgaste, não no centro geométrico da ferramenta.
Este artigo orienta você para obter bons resultados na usinagem CNC do titânio.

Vantagens e aplicações do titânio maquinado por CNC
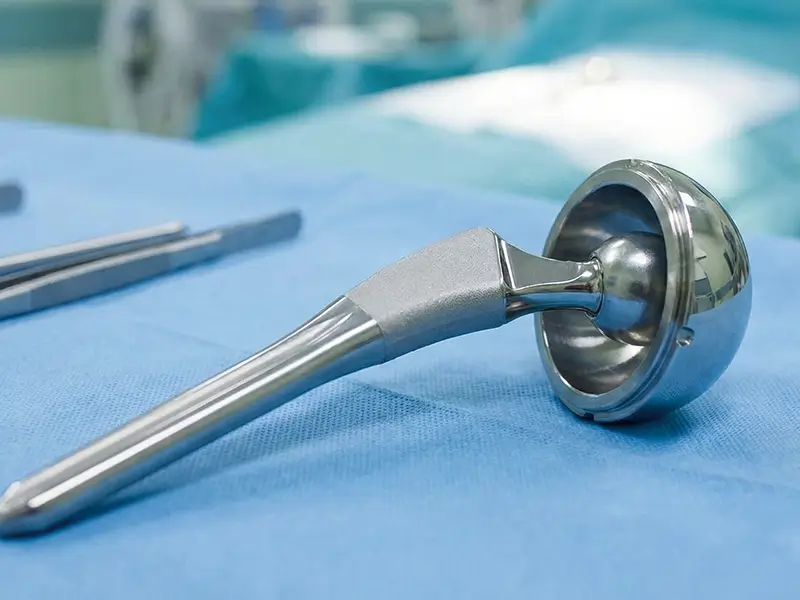
O titânio usinado por CNC oferece várias vantagens que podem superar amplamente suas limitações. A usinagem CNC do titânio oferece, entre outras vantagens, biocompatibilidade, elevada durabilidade e resistência à corrosão.
As propriedades particulares do titânio usinado por CNC fazem dele um material importante em muitos setores. Veja a seguir as aplicações do titânio usinado por CNC.
- Setor aeroespacial
O titânio usa-se em estruturas de aeronaves, certos componentes de motor, fixações e outras aplicações aeroespaciais. Baixa densidade, resistência da liga, fadiga e corrosão justificam a escolha; a baixa condutividade, por si só, não assegura integridade estrutural nem resistência térmica.
- Medicina e medicina dentária
Os graus adequados usam-se em parafusos ósseos, componentes articulares, fixações vertebrais e outros dispositivos médicos. A biocompatibilidade é vantajosa, mas a segurança exige também material validado, preparação superficial, desenho e avaliação clínica.
- Defesa e aplicações militares
As propriedades do titânio conferem elevada durabilidade e resistência à corrosão. Por isso, ele é importante para equipamentos militares e de defesa, como blindagens, componentes de mísseis, cascos de submarinos e outras peças que operam em condições extremas.
- Indústria automóvel
O titânio pode ser escolhido para bielas, válvulas e escapes de alto desempenho quando a liga e o serviço o justifiquem. É uma opção para reduzir massa, não um requisito para fabricar automóveis com sucesso.
- Aplicações marítimas
O titânio usa-se em certos componentes marítimos pela resistência à água do mar. Cargas, desgaste, materiais em contacto, fabrico e custo determinam a adequação; não é o material padrão ou ideal para todas as peças marítimas.
- Fabrico industrial
O titânio é usado em equipamentos industriais como trocadores de calor, tubulações e vasos de pressão. Sua elevada resistência a produtos químicos corrosivos e sua confiabilidade fazem dele um material comum em plantas de processamento químico.
- Técnicas de maquinagem de titânio
Para obter bons resultados na usinagem CNC do titânio, são necessárias estratégias específicas para controlar o calor, reduzir os esforços sobre a ferramenta e remover cavacos com eficiência. Elas se dividem em técnicas convencionais e técnicas avançadas.
Técnicas de maquinagem convencionais
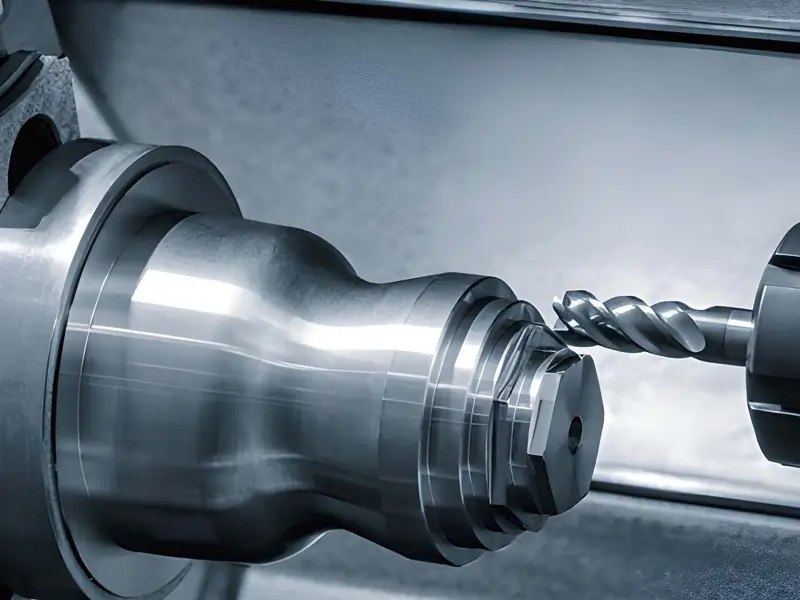
As técnicas convencionais constituem a base da maquinagem de titânio.
Cada técnica exige estratégias adequadas aos desafios do titânio. Vejamos estes processos convencionais.
- Serragem: Escolha lâmina e fluido aprovados para o grau e a secção. Podem usar-se sistemas dentados ou abrasivos adequados; velocidade, avanço, tensão e refrigeração devem seguir as instruções dos fabricantes.
- Torneamento: Use uma montagem rígida e pastilhas de metal duro afiadas adequadas. Adapte substrato, revestimento, velocidade de corte, avanço e refrigeração ao grau e operação. As RPM dependem do diâmetro; um avanço constante não elimina, por si só, o encruamento.
- Furação: Use uma broca concebida para o grau, com geometria, substrato e revestimento adequados. TiAlN é um revestimento, não um material de broca rígido. Escolha avanço, refrigeração e ciclo de picagem segundo a ferramenta e profundidade; furar não é, por si só, uma estratégia para reduzir calor.
- Fresagem: Use fixação e ferramentas rígidas e selecione entrada e contacto radial adequados. O valor original inferior a 70% do diâmetro não é uma recomendação universal de contacto reduzido. Mantenha espessura e refrigeração adequadas; uma apara de grossa a fina não elimina, por si só, o calor.
Técnicas de maquinagem avançadas
Existem estratégias específicas para aprimorar a usinagem CNC do titânio. As técnicas CNC convencionais atendem às tarefas básicas, enquanto as avançadas ampliam as possibilidades de usinagem.
Estas técnicas procuram reduzir os efeitos térmicos, realizar geometrias complexas e otimizar a eficiência de fabrico.
- Maquinagem de alta velocidade (HSM): Estratégias adequadas podem combinar contacto radial limitado com avanço e profundidade axial ajustados. Velocidade e espessura devem respeitar os limites da ferramenta; uma apara mais fina ou maior avanço não garantem, por si só, menor temperatura ou carga.
- Fresagem por penetração axial: O fresamento por mergulho é uma estratégia eficaz, normalmente usada no desbaste de bolsões profundos ou cavidades. A ferramenta atua axialmente, ao longo do próprio eixo, em vez de radialmente, direcionando os esforços para o eixo-árvore. Isso ajuda a reduzir a deflexão da ferramenta e as vibrações.
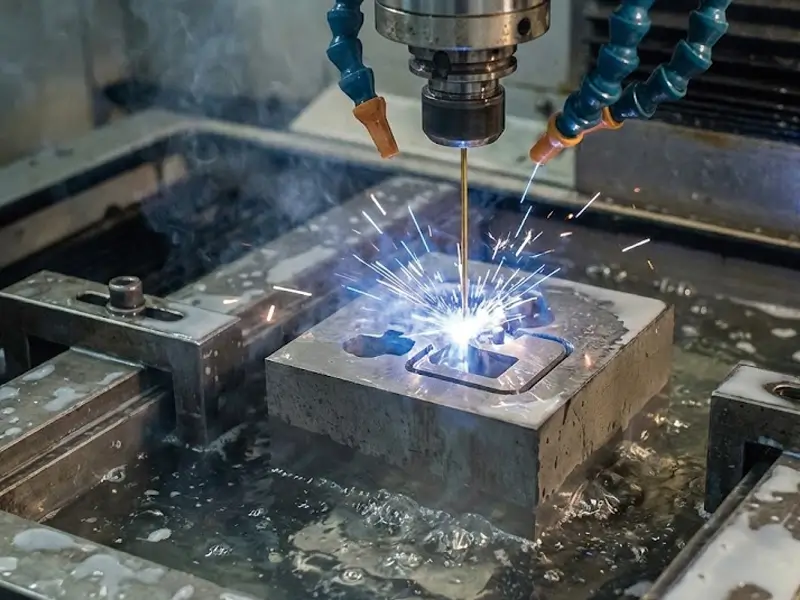
- Maquinagem por eletroerosão (EDM): As descargas removem material condutor sem contacto de corte convencional. O EDM permite formas complexas, mas devem controlar-se efeitos térmicos, camadas refundidas e tensões residuais; não elimina todo o risco de deformação.
- Corte por jato de água: Um jato de água abrasivo pode cortar peças em bruto perto do perfil requerido sem uma zona afetada pelo calor (HAZ) convencional. Ainda assim, devem especificar-se conicidade do corte, superfície, tolerâncias e sobrematerial de acabamento.
Acabamento de peças de titânio
Para cumprir requisitos funcionais e estéticos, como reduzir a rugosidade superficial (Ra) e melhorar a durabilidade, usam-se técnicas de acabamento. Quais são estas técnicas?
- Retificação: Selecione mó, ligante, método de dressagem e refrigeração qualificados para titânio. A dureza do abrasivo não demonstra, por si só, a adequação; o cBN não é a opção padrão. Controle calor e integridade superficial.
- Polimento e abrilhantamento: Abrasivos finos podem reduzir a rugosidade. A melhoria à fadiga depende da superfície obtida e ausência de danos; polir não garante uma melhoria automática.
- Rebarbagem : A rebarbagem elimina arestas cortantes e rebarbas. É importante no setor aeroespacial e em dispositivos médicos porque os defeitos podem causar falhas; contribui assim para segurança e funcionalidade.
- Granalhagem com microesferas: O jateamento com microesferas cria uma superfície fosca uniforme e sem direção preferencial. Essa técnica permite limpar componentes e prepará-los para processos posteriores, como a anodização.
- Anodização: O tratamento eletroquímico modifica o óxido de titânio e pode dar cores de identificação. Não se deve pressupor que a anodização decorativa produza uma camada dura resistente ao desgaste; essa função exige tratamento qualificado.
Como se compara o titânio com outros materiais?
Escolher o material adequado é essencial num projeto de engenharia. Exige equilibrar objetivos como custo, desempenho, maquinabilidade e necessidades específicas.
O titânio destaca-se pela relação resistência/peso e resistência à corrosão, enquanto alumínio e aço inoxidável têm vantagens próprias. Conhecê-las ajuda a escolher os compromissos adequados.
A tabela oferece apenas uma comparação qualitativa. Resistência, corrosão, maquinabilidade e custo dependem do estado, ambiente, forma do produto e orçamento real.
Propriedade | Titânio (Ti-6Al-4V) | Aço inoxidável (316) | Alumínio (6061) |
Relação resistência/peso | Excelente | Boa | Boa |
Resistência à corrosão | Excelente | Muito boa | Boa |
Maquinabilidade | Baixa / difícil | Média / moderada | Excelente |
Custo | Muito elevado | Moderado | Baixo |
Condutividade térmica | Muito baixa | Baixa | Alta |
Ferramentas adequadas para maquinar titânio
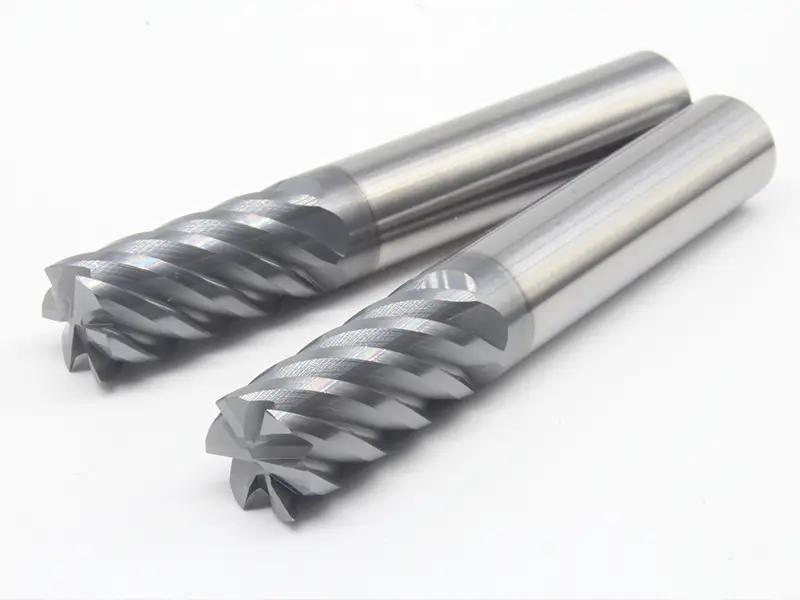
Ferramentas padrão inadequadas podem falhar na usinagem CNC do titânio. Existem ferramentas específicas para suportar o calor elevado e o desgaste associados a esse material. Na Sundi Precision Tools, disponibilizamos ferramentas adequadas aos seus projetos. Quais características tornam uma ferramenta apropriada para usinar titânio?
- Material da ferramenta
Escolha substrato e revestimento segundo grau e operação. TiAlN e AlTiN são nitretos de titânio-alumínio, não nitreto de titânio misturado com alumina. Podem servir ferramentas revestidas ou sem revestimento segundo recomendações específicas.
- Geometria da ferramenta
O número de gumes deve equilibrar espaço para aparas, contacto e capacidade de avanço. Desenhos de 5-7 gumes ou mais podem servir com certo contacto radial reduzido, mas não são obrigatórios. As fresas de topo podem reduzir a tendência à vibração regenerativa sem eliminar vibrações em todas as montagens.
- Arestas de corte
Ferramentas afiadas com ângulo de saída positivo permitem cortar o material de forma limpa, em vez de deslocá-lo. Um raio de canto robusto ajuda a evitar lascamentos na extremidade mais vulnerável da ferramenta.
- Porta-ferramentas
Use um porta-ferramentas com aperto suficiente, baixo batimento e montagem correta. Os porta-ferramentas por contração térmica podem servir, mas não impedem automaticamente a extração nem garantem vida útil; verifique suporte e cargas reais.
Seleção da liga e do grau de titânio adequados
Existem mais de 40 graus de titânio, mas apenas alguns são usados com frequência na usinagem CNC. A tabela a seguir apresenta esses graus e suas propriedades:
Grau | Descrição | Propriedades principais | Aplicações comuns |
Grau 2 | Comercialmente puro (CP): grau versátil | Boa resistência mecânica, excelente resistência à corrosão e conformabilidade | Estruturas de aeronaves, processos químicos, aplicações marítimas |
Grau 4 | Grau comercialmente puro (CP) de maior resistência | Máxima resistência entre os graus puros, excelente resistência à corrosão | Recipientes criogénicos, componentes cirúrgicos, estruturas de aeronaves |
Grau 5 | Ti-6Al-4V: a liga mais comum | Excelente resistência mecânica, tratável termicamente, resistente à corrosão | Estruturas aeroespaciais, motores, dispositivos médicos |
Grau 7 | Titânio CP + paládio | Resistência à corrosão superior, sobretudo em ácidos | Equipamentos de processos químicos |
Grau 23 | Ti-6Al-4V ELI (teor extrabaixo de elementos intersticiais) | Tenacidade à fratura e biocompatibilidade superiores | Implantes médicos e dentários, agrafos cirúrgicos, componentes ortopédicos |
Conselhos essenciais para maquinar titânio por CNC
- Escolha a velocidade com os dados do fabricante para grau, diâmetro e operação. O intervalo original de 30–60 m/min não é universal; valide as condições e acompanhe o desgaste.
- Mantenha uma carga de apara adequada e evite atrito prolongado ou pausas. O avanço deve corresponder à ferramenta e contacto; mantê-lo elevado e constante não garante ausência de encruamento.
- Use refrigeração aprovada com fornecimento suficiente. O valor original superior a 1 000 psi não é um requisito universal; respeite os limites nominais da ferramenta, suporte, máquina e sistema.
- Evite acumulação de aparas e finos segundo o procedimento contra incêndios do local. Se o titânio arder, dê o alarme e siga o plano de emergência; só pessoal formado deve usar um agente aprovado para incêndios de titânio. Não aplique água sobre titânio a arder.
- Use proteção ocular e outros equipamentos de proteção (PPE) exigidos. Não use luvas onde possam ser apanhadas por máquinas rotativas; para material cortante, use luvas adequadas apenas com movimento parado em segurança e isolamento correspondente.
- Verifique a rigidez da máquina e fixe bem os apoios e porta-ferramentas antes da utilização para limitar vibrações e trepidação.
Conclusão
Usinar titânio com sucesso pode ser desafiador, especialmente quando não há equilíbrio entre controle térmico, rigidez e estratégias de corte. Novas ferramentas de alto desempenho podem tornar mais previsível e eficaz a usinagem de materiais exigentes como o titânio.
A Sundi Precision Tools oferece soluções de ferramentas adaptadas às suas necessidades técnicas, sobretudo para titânio.
Transforme os seus desafios de maquinagem CNC de titânio em vantagens: Contacte-nos para saber como podemos ajudar.
Perguntas frequentes
P: O titânio pode ser maquinado por CNC?
A: Sim, o titânio pode ser usinado por CNC. Sua elevada resistência à corrosão e sua boa relação resistência-peso fazem dele um material valorizado.
P: Qual é a ferramenta mais comum para maquinar titânio?
A: As ferramentas de metal duro são uma opção preferida para maquinar titânio por CNC.
P: Qual é mais difícil de maquinar, titânio ou alumínio?
R: O titânio é mais difícil de maquinar do que o alumínio.
P: O titânio é mais difícil de maquinar do que o alumínio?
A: Sim, o titânio é mais difícil de maquinar do que o alumínio.