










Обзор проекта
| Деталь | Гидравлический поршневой насос |
|---|---|
| Операция | Обработка отверстий поршней |
| Материал заготовки | FX1008-50 |
| Станок | Обрабатывающий центр другого ведущего бренда |
| Сопряжение со шпинделем | HSK-A63 |
| СОЖ | Эмульсия |
| Требуемая стойкость инструмента | 50 деталей / 450 отверстий |
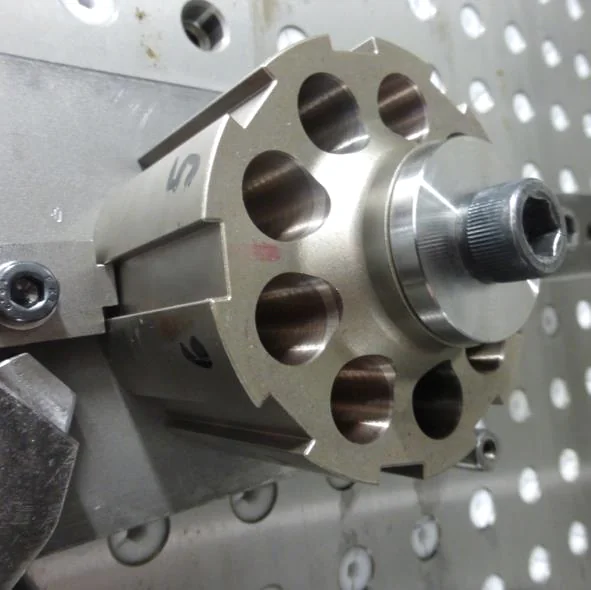
Требования к обработке
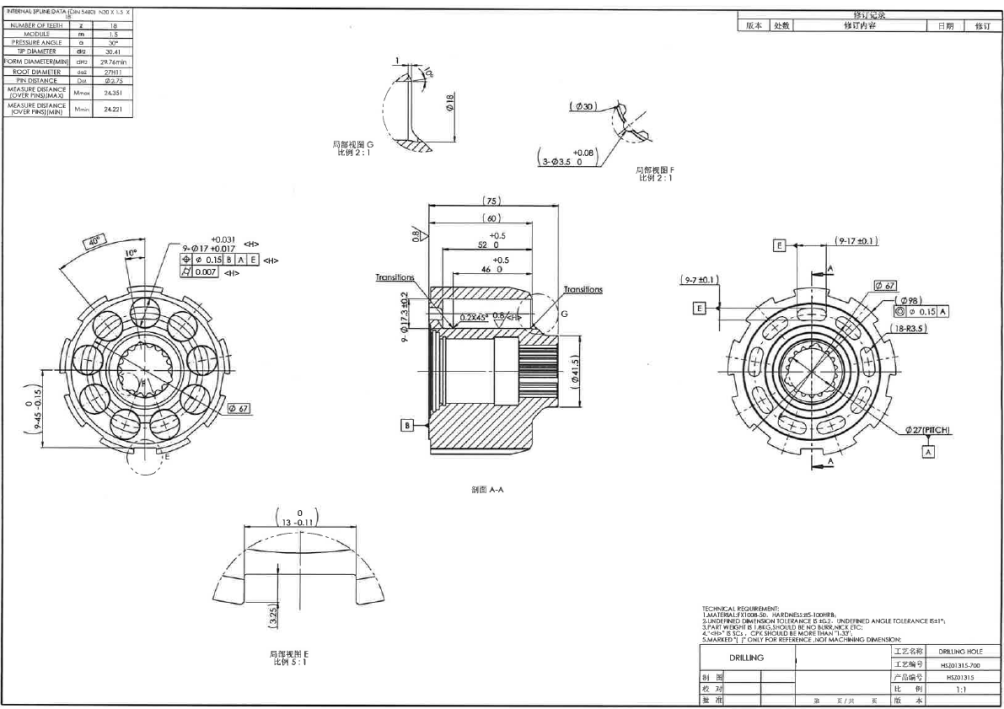
Проект предусматривал замену инструмента для обработки отверстий поршней. На предоставленном чертеже указаны девять отверстий номинального диаметра Ø17 mm с верхним и нижним отклонениями +0.031 mm и +0.017 mm.
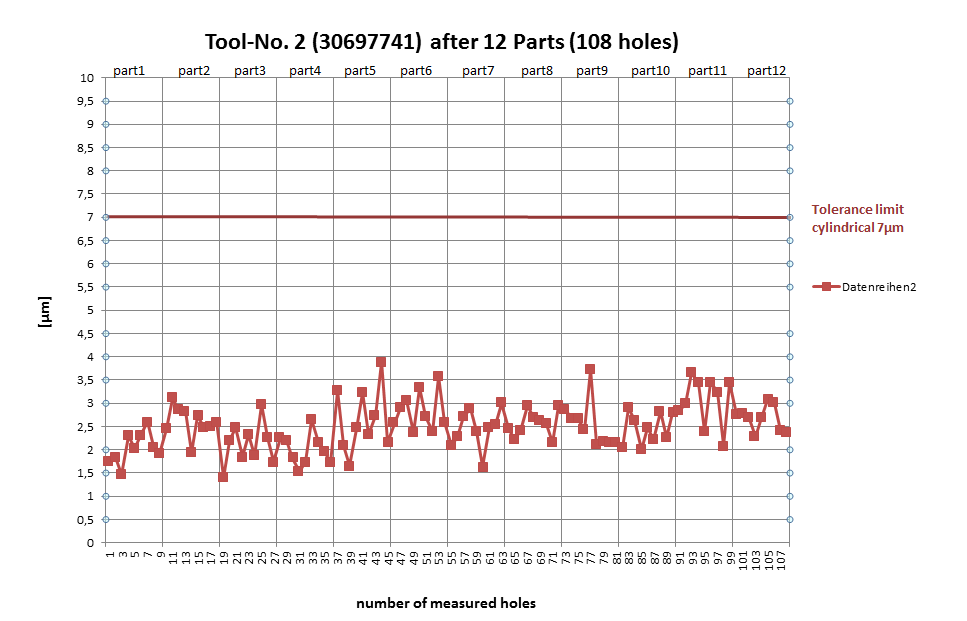
На графиках контроля указаны пределы 7 µm для цилиндричности и Ra 0.8 µm для шероховатости. Целевая стойкость составляла 50 деталей, что соответствует 450 отверстиям.
Инструментальное решение
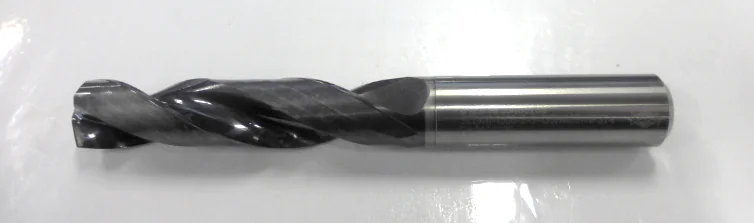
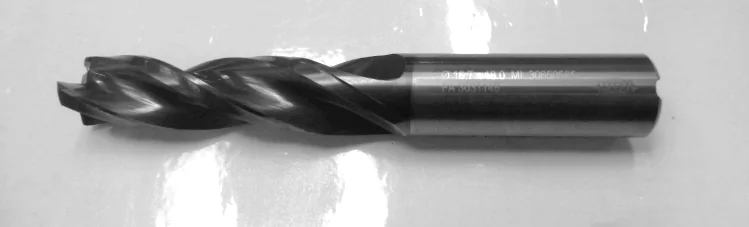
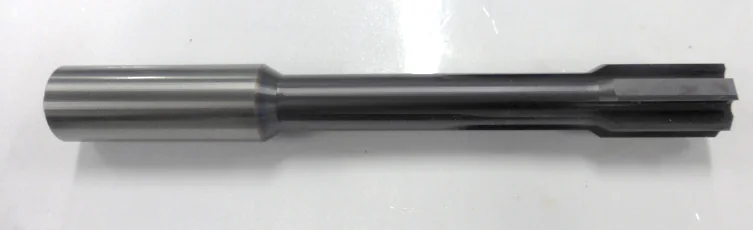
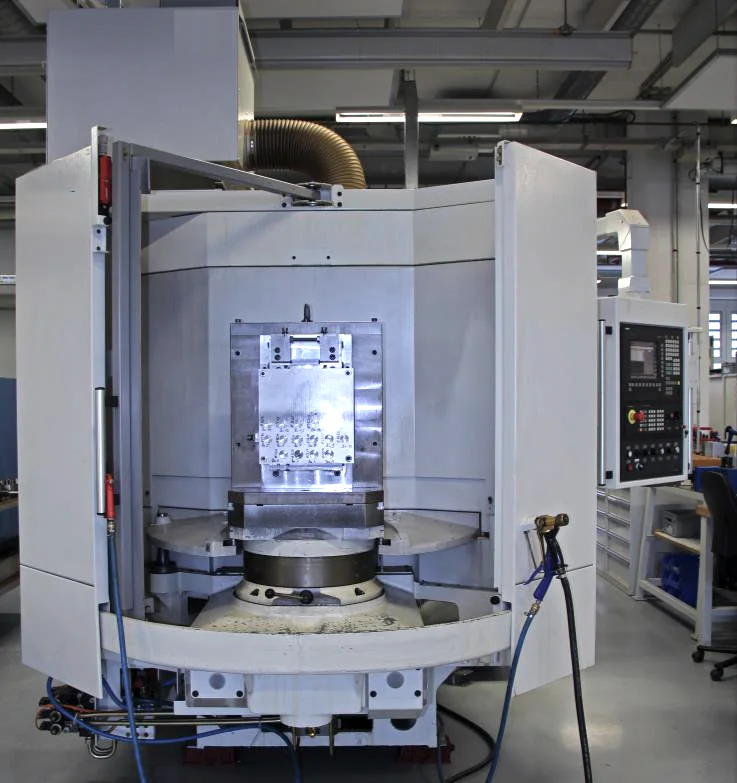
Отчёт описывает полную замену инструментального решения: цельнотвердосплавная развёртка заменила инструмент с направляющими пластинами другого ведущего бренда. На фотографиях ниже показан поставленный комплект.
В отчёте отмечено, что первая деталь прошла контроль, а данные диаметров отверстий оставались стабильными во время испытания.
Зафиксированные режимы обработки
| Обозначение материала | FX1008-50 |
|---|---|
| Номинальный диаметр | 17 mm |
| Число зубьев, z | 6 |
| Скорость резания, vc | 160 m/min |
| Частота вращения шпинделя, n | 2,997 rpm |
| Скорость подачи, vf | 2,158 mm/min |
| Зафиксированная глубина обработки | 47 mm |
| Диаметр предварительного отверстия | 16.7 mm |
Результаты контроля
Цилиндричность
Шероховатость поверхности
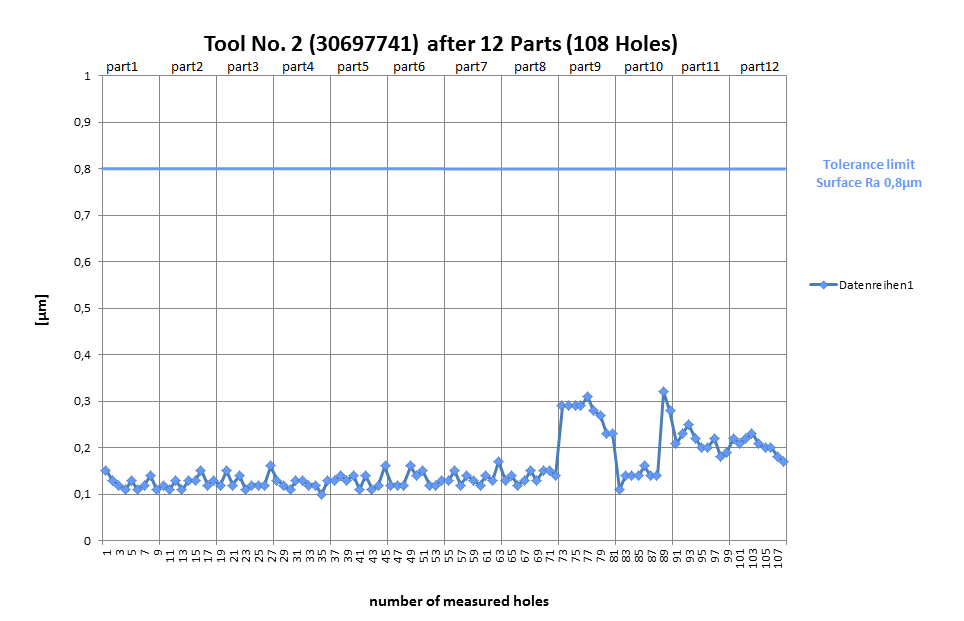
Предоставленные графики показывают 108 измеренных отверстий в 12 деталях. Значения цилиндричности находятся ниже указанного предела 7 µm, а значения шероховатости — ниже предела Ra 0.8 µm.
Эти графики документируют предоставленную выборку измерений. Она отделена от результата испытания стойкости на 50 деталях и не содержит измерений каждого отверстия в том испытании.
Результат применения по отчёту
Целевая стойкость достигнута
Для поставленного решения в отчёте зафиксированы 50 деталей, что соответствует требованию 50 деталей / 450 отверстий.
Замена инструмента принята
В отчёте указано, что заказчик был доволен стойкостью и продолжил применять поставленный инструмент.
Применение родственных инструментов
На момент отчёта заказчик перешёл на инструменты Sundi того же типа и планировал поручить Sundi проектирование и изготовление новых инструментальных решений.