










Projektübersicht
| Bauteil | Hydraulik-Kolbenpumpe |
|---|---|
| Bearbeitung | Bearbeitung der Kolbenbohrung |
| Werkstoff | FX1008-50 |
| Maschine | Bearbeitungszentrum anderer führender Marken |
| Spindelschnittstelle | HSK-A63 |
| Kühlmittel | Emulsion |
| Standzeitanforderung | 50 Bauteile / 450 Bohrungen |
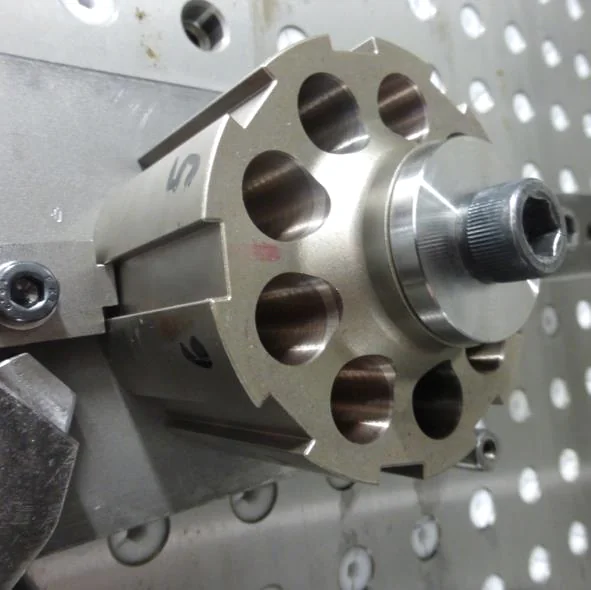
Bearbeitungsanforderungen
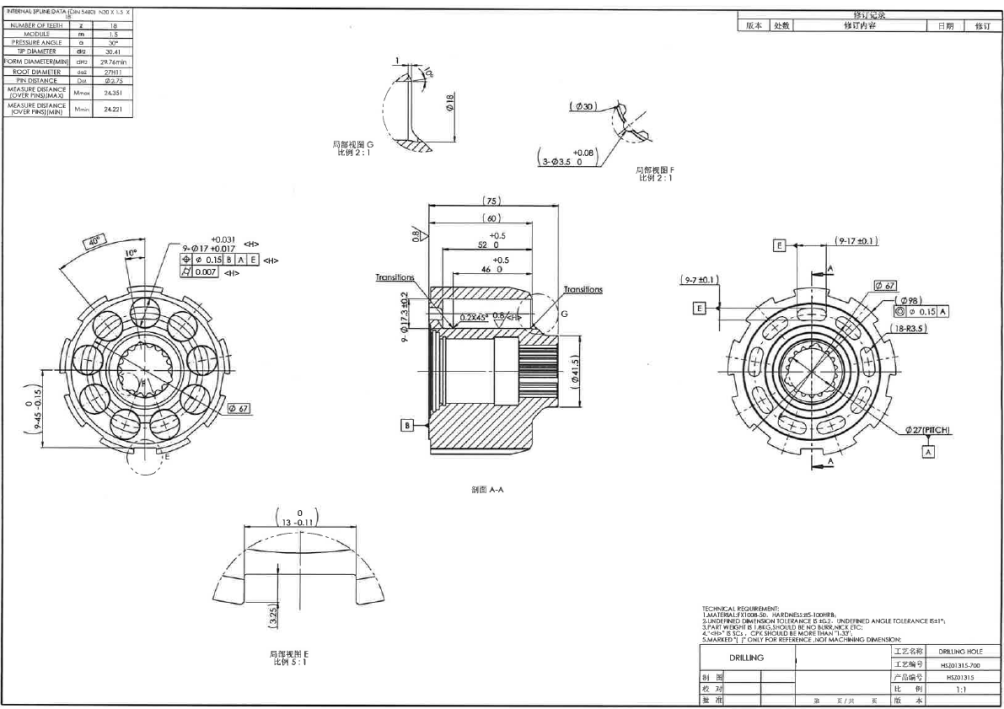
Das Projekt erforderte Ersatzwerkzeuge für die Kolbenbohrungen. Die bereitgestellte Zeichnung nennt neun Bohrungen mit Nennmaß Ø17 mm und oberem beziehungsweise unterem Abmaß von +0.031 mm und +0.017 mm.
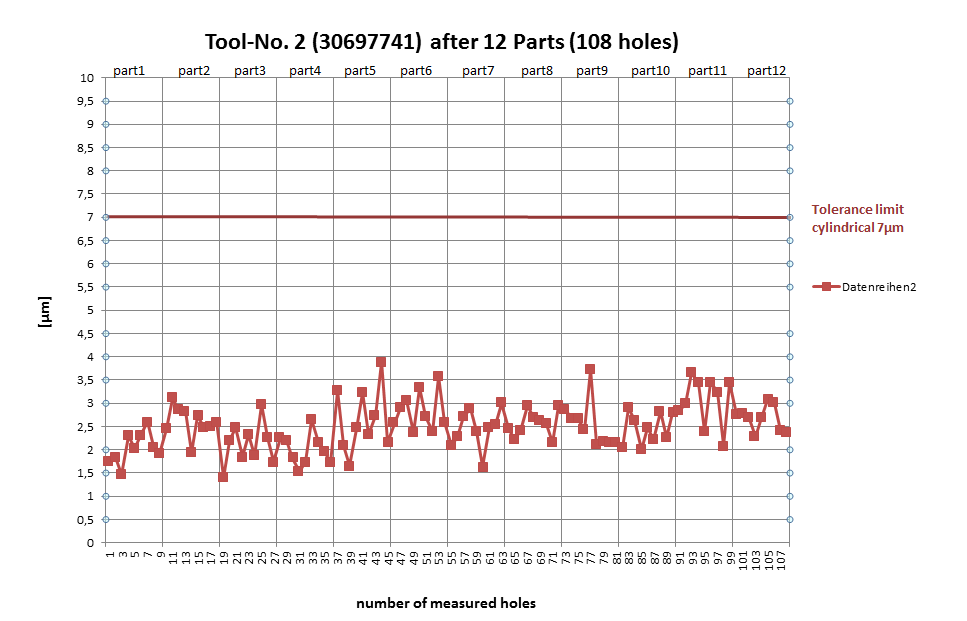
Die Prüfdiagramme nennen Grenzwerte von 7 µm für Zylindrizität und Ra 0.8 µm für Rauheit. Die Zielstandzeit betrug 50 Bauteile beziehungsweise 450 Bohrungen.
Die Werkzeuglösung
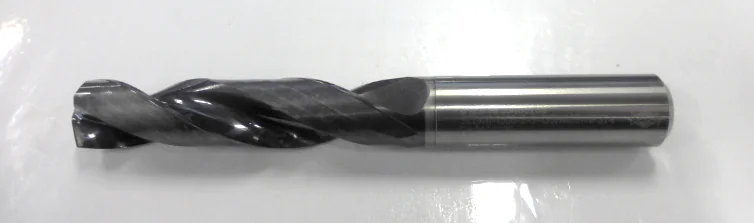
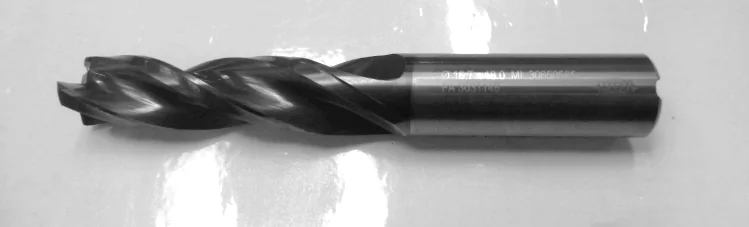
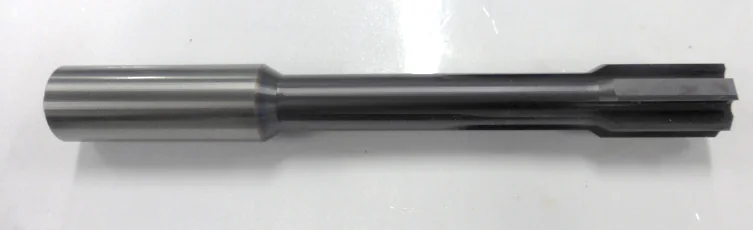
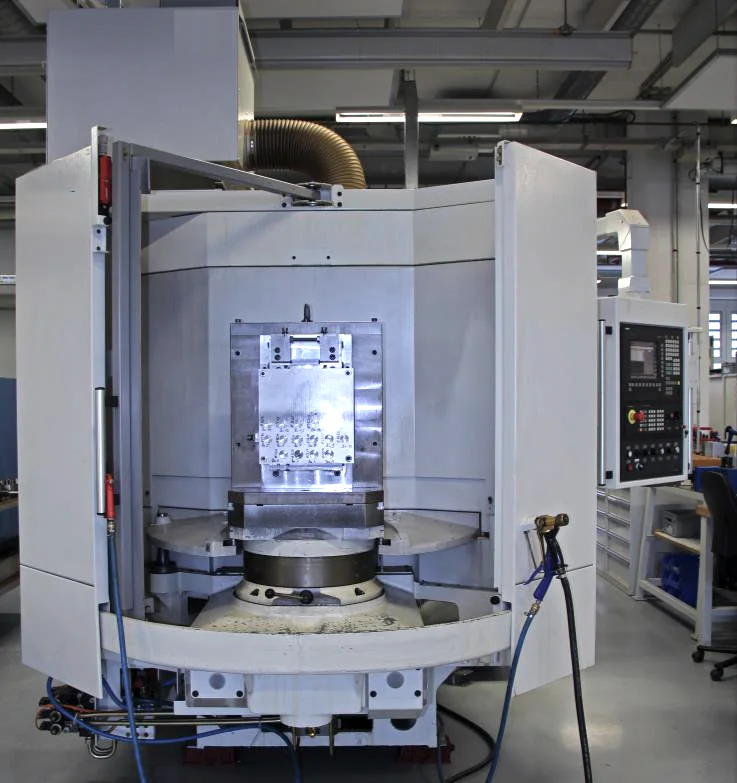
Der Bericht beschreibt einen vollständigen Werkzeugersatz: Eine Vollhartmetallreibahle ersetzt ein Führungsleistenwerkzeug anderer führender Marken. Die Fotos zeigen den gelieferten Werkzeugsatz.
Laut Bericht bestand das Erstteil die Prüfung und die Bohrungsdurchmesser blieben während des Versuchs stabil.
Dokumentierte Schnittparameter
| Werkstoffbezeichnung | FX1008-50 |
|---|---|
| Nenndurchmesser | 17 mm |
| Zähnezahl, z | 6 |
| Schnittgeschwindigkeit, vc | 160 m/min |
| Spindeldrehzahl, n | 2,997 rpm |
| Vorschubgeschwindigkeit, vf | 2,158 mm/min |
| Dokumentierte Bearbeitungstiefe | 47 mm |
| Vorbearbeiteter Durchmesser | 16.7 mm |
Prüfergebnisse
Zylindrizität
Oberflächenrauheit
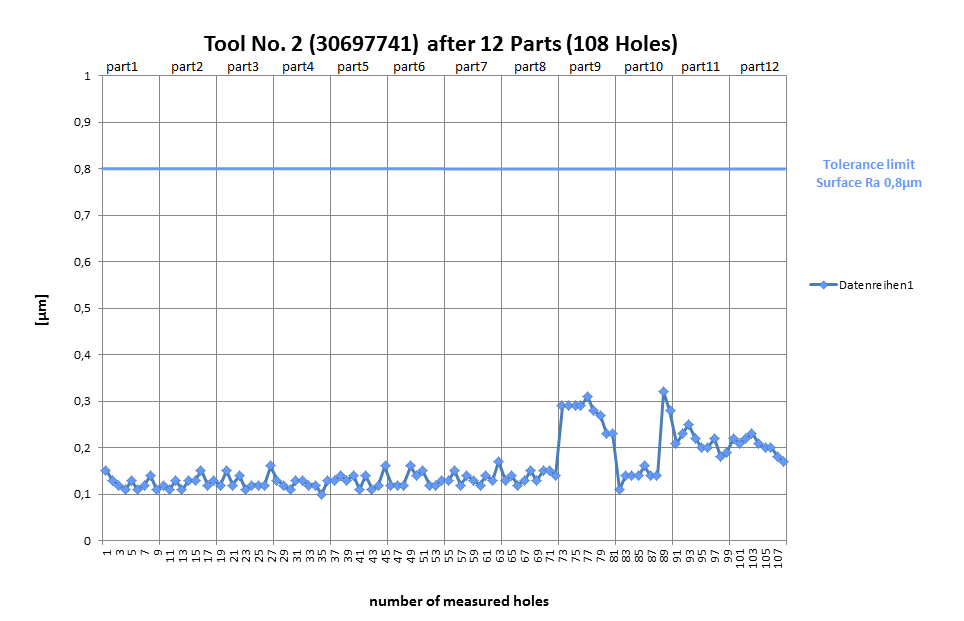
Die Diagramme zeigen 108 gemessene Bohrungen an 12 Bauteilen. Die Zylindrizitätswerte liegen unter dem markierten Grenzwert von 7 µm, die Rauheitswerte unter Ra 0.8 µm.
Diese Diagramme dokumentieren die bereitgestellte Messstichprobe. Sie sind vom Standzeitergebnis über 50 Bauteile getrennt zu betrachten und enthalten nicht die Messwerte aller Bohrungen dieses Laufs.
Dokumentiertes Anwendungsergebnis
Zielstandzeit erreicht
Der Bericht dokumentiert 50 Bauteile mit der gelieferten Lösung und damit die Erfüllung der Anforderung von 50 Bauteilen beziehungsweise 450 Bohrungen.
Werkzeugersatz akzeptiert
Laut Bericht war der Kunde mit der Standzeit zufrieden und setzte die gelieferten Werkzeuge weiter ein.
Übernahme verwandter Werkzeuge
Zum Berichtszeitpunkt hatte der Kunde Werkzeuge desselben Typs auf Sundi umgestellt und plante, weitere Werkzeuglösungen von Sundi entwickeln und fertigen zu lassen.