










ALARGADORES À MEDIDA COM REFRIGERAÇÃO INTERNA
Alargadores de metal duro à medida para furos cegos
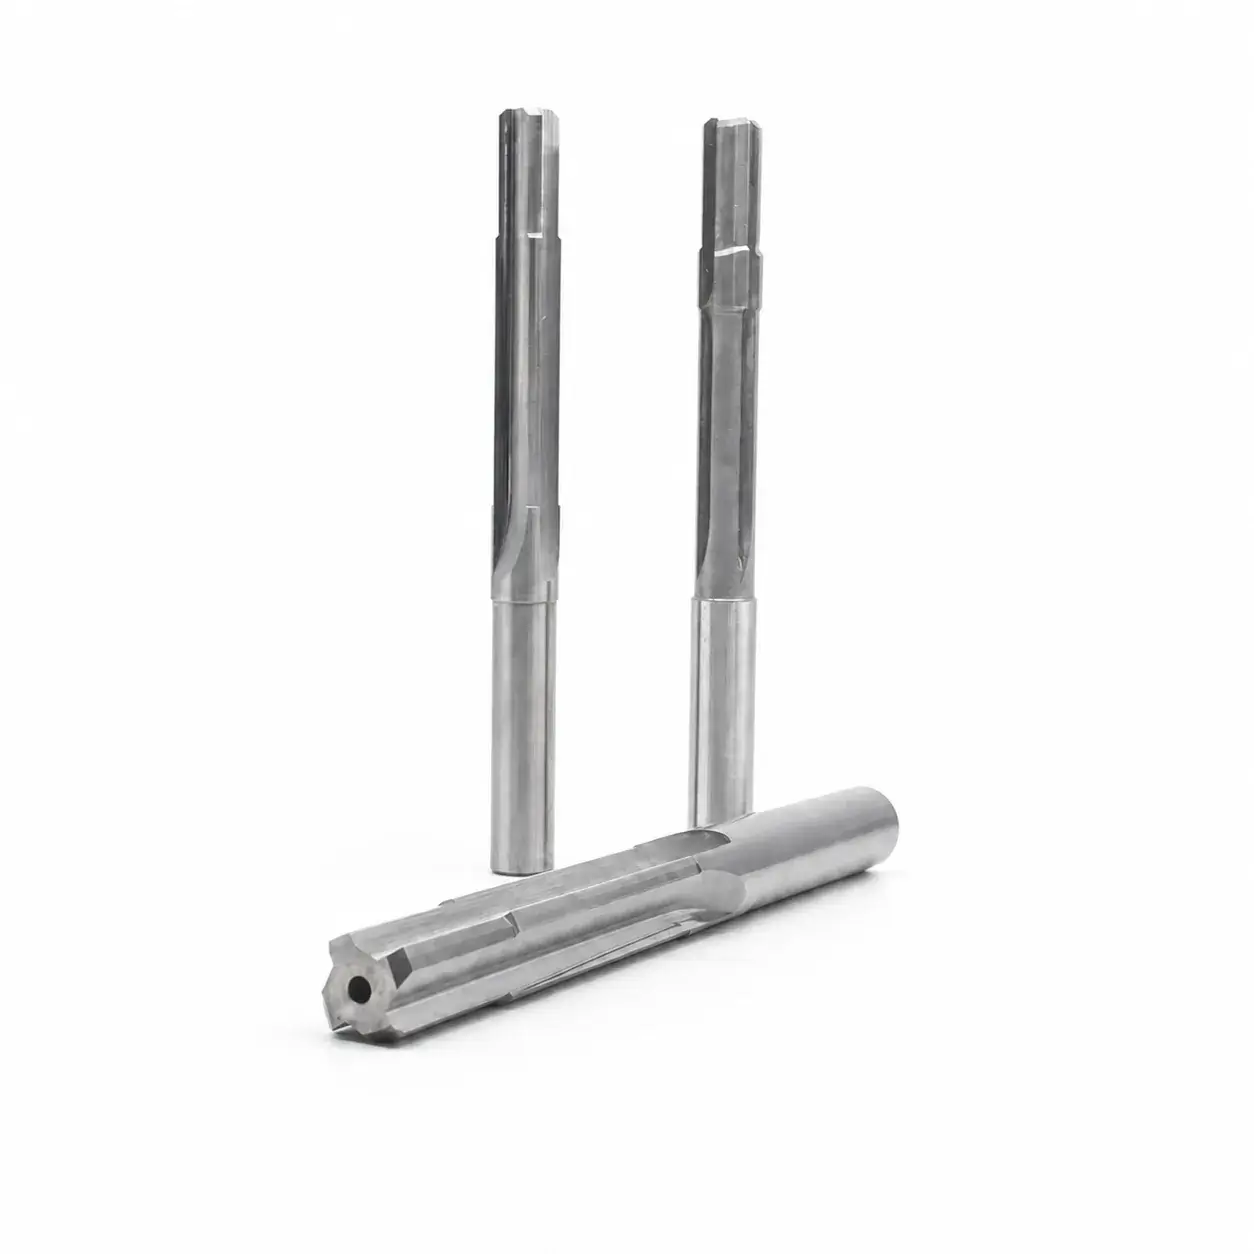
No alargamento de furos cegos, o refrigerante e as aparas têm de sair pela mesma abertura. A SCT adapta o canal central de refrigeração, os canais de corte e as guias à profundidade, ao material, ao pré-furo e à pressão e ao caudal disponíveis na máquina.
Seleção de refrigeração e geometria para furos cegos
- Canal de refrigeração
- Dimensionado segundo a pressão e o caudal disponíveis
- Hélice dos canais e passo desigual
- Disponíveis para melhorar a estabilidade em furos profundos
- Largura das guias e geometria de corte
- Adaptadas ao material e ao acabamento pretendido
Para começar:Envie o desenho, o material, o pré-furo, a tolerância final, a profundidade e as condições de refrigeração.
- Análise confidencial do desenho
- Especificação aprovada antes da retificação
- Retificação Walter e inspeção Zoller
- Relatório de inspeção incluído
ANÁLISE TÉCNICA ANTES DO FABRICO
Definimos o processo para furos cegos antes da retificação
O desenho considera a entrada de refrigerante, a evacuação de aparas e o resultado pretendido, além do diâmetro de catálogo.
DEFINIR O FURO
Definir o furo acabado
Confirmar diâmetro, tolerância, acabamento, profundidade e fundo útil do furo.
SOBREMEDIDA DO PRÉ-FURO
Definir a sobremedida do pré-furo
Adaptar o pré-furo e a sobremedida ao material, às arestas e ao resultado pretendido.
REFRIGERANTE E APARAS
Planear refrigeração e evacuação de aparas
Definir refrigeração central, pressão, sentido dos canais e espaço disponível para aparas.
MONTAGEM COMPLETA
Verificar a montagem completa
Verificar porta-ferramentas, batimento, alcance, espaço da fixação e objetivo de inspeção em produção.
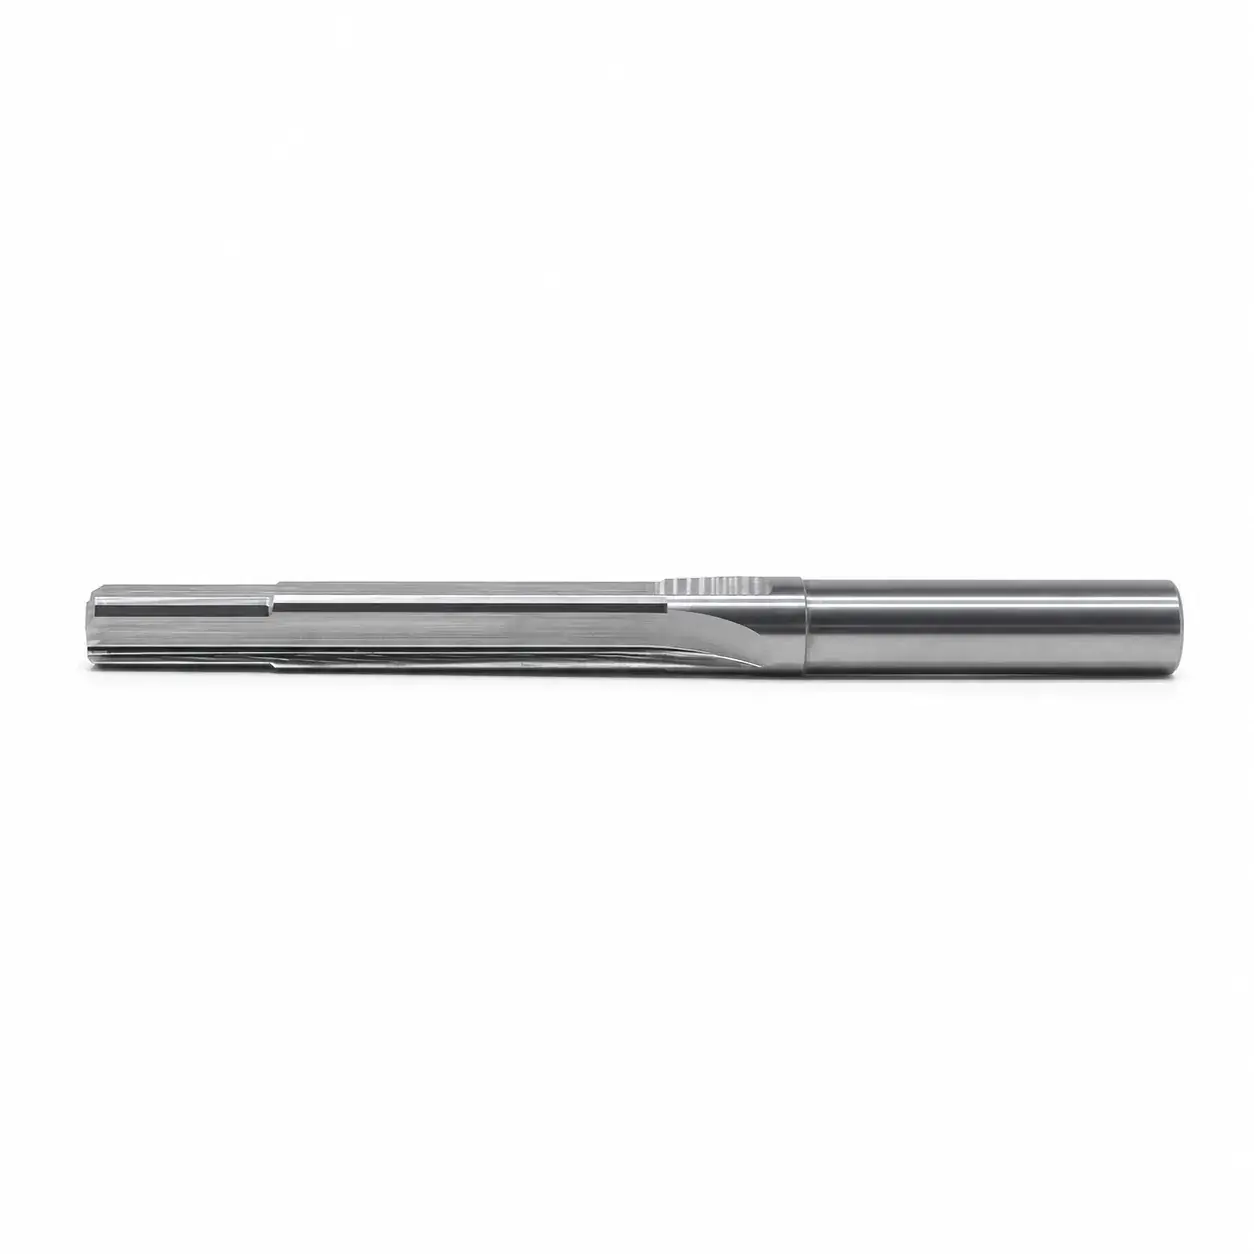
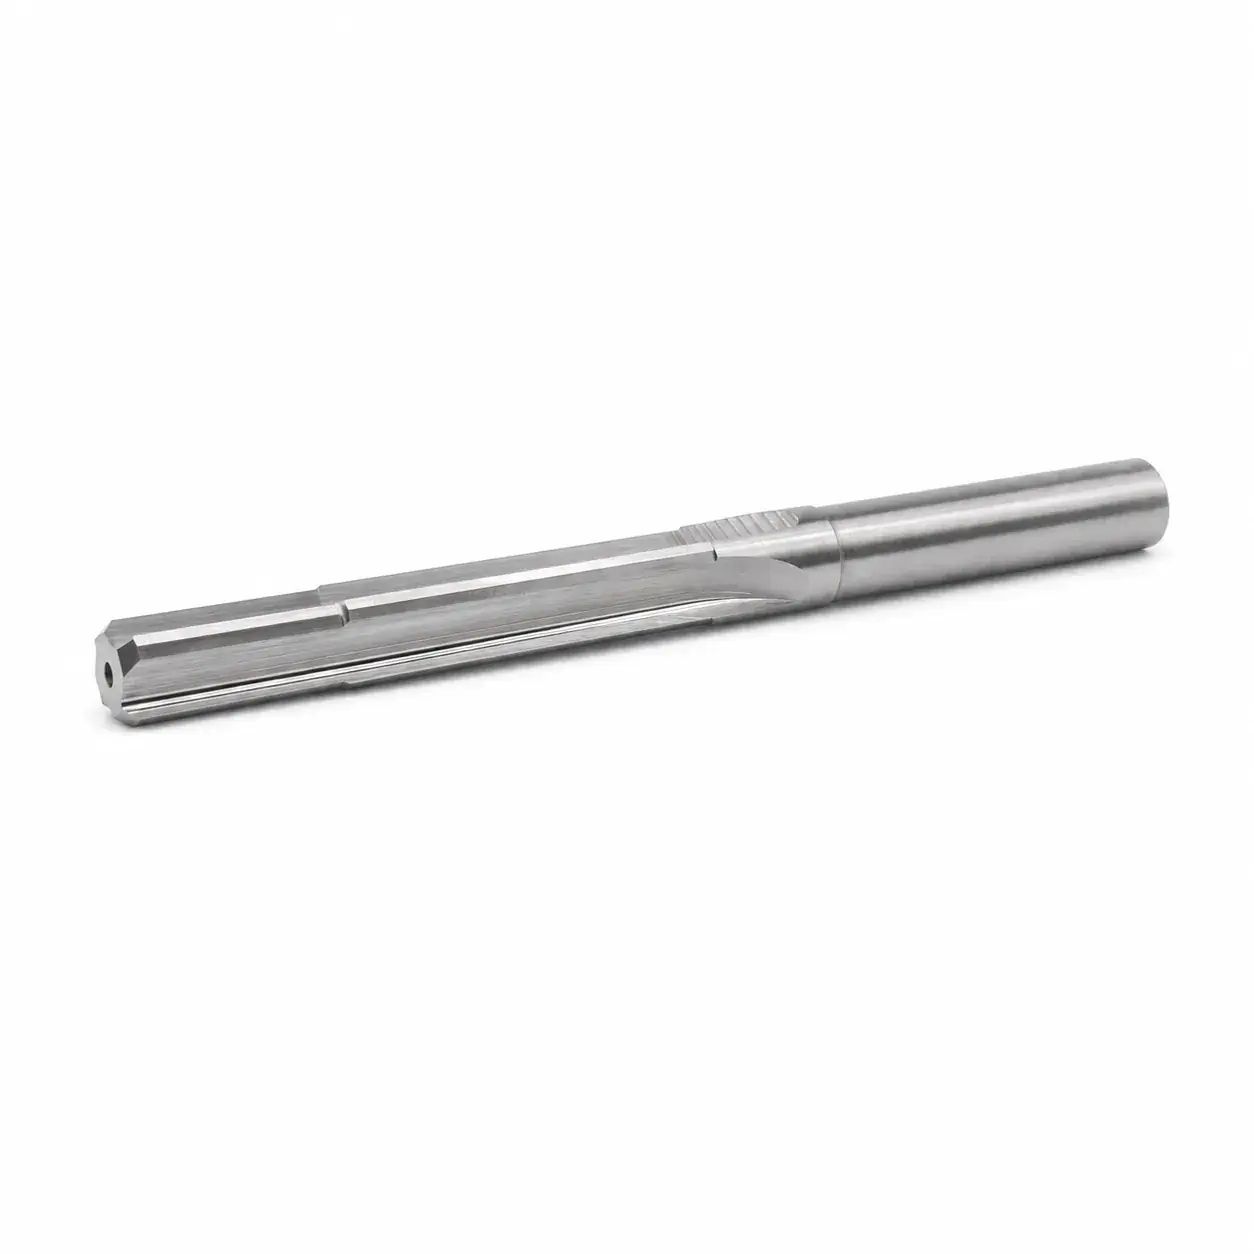
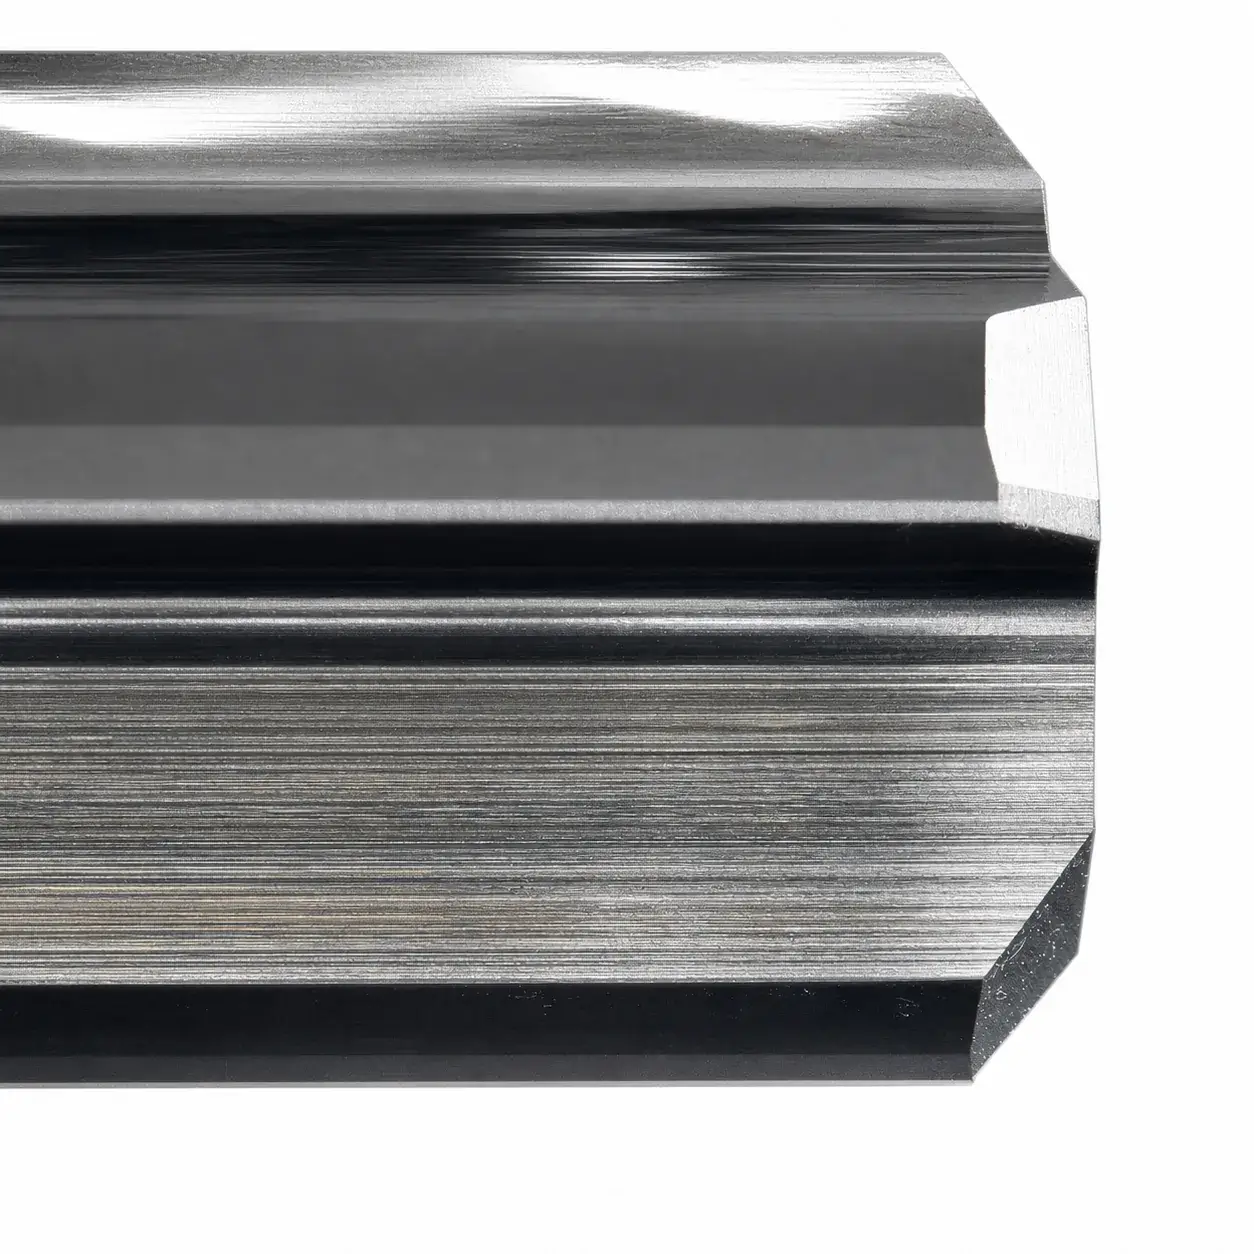
Perfil lateral, saída central de refrigerante e pormenor inspecionado da aresta.
PRODUÇÃO E CONTROLO DE QUALIDADE
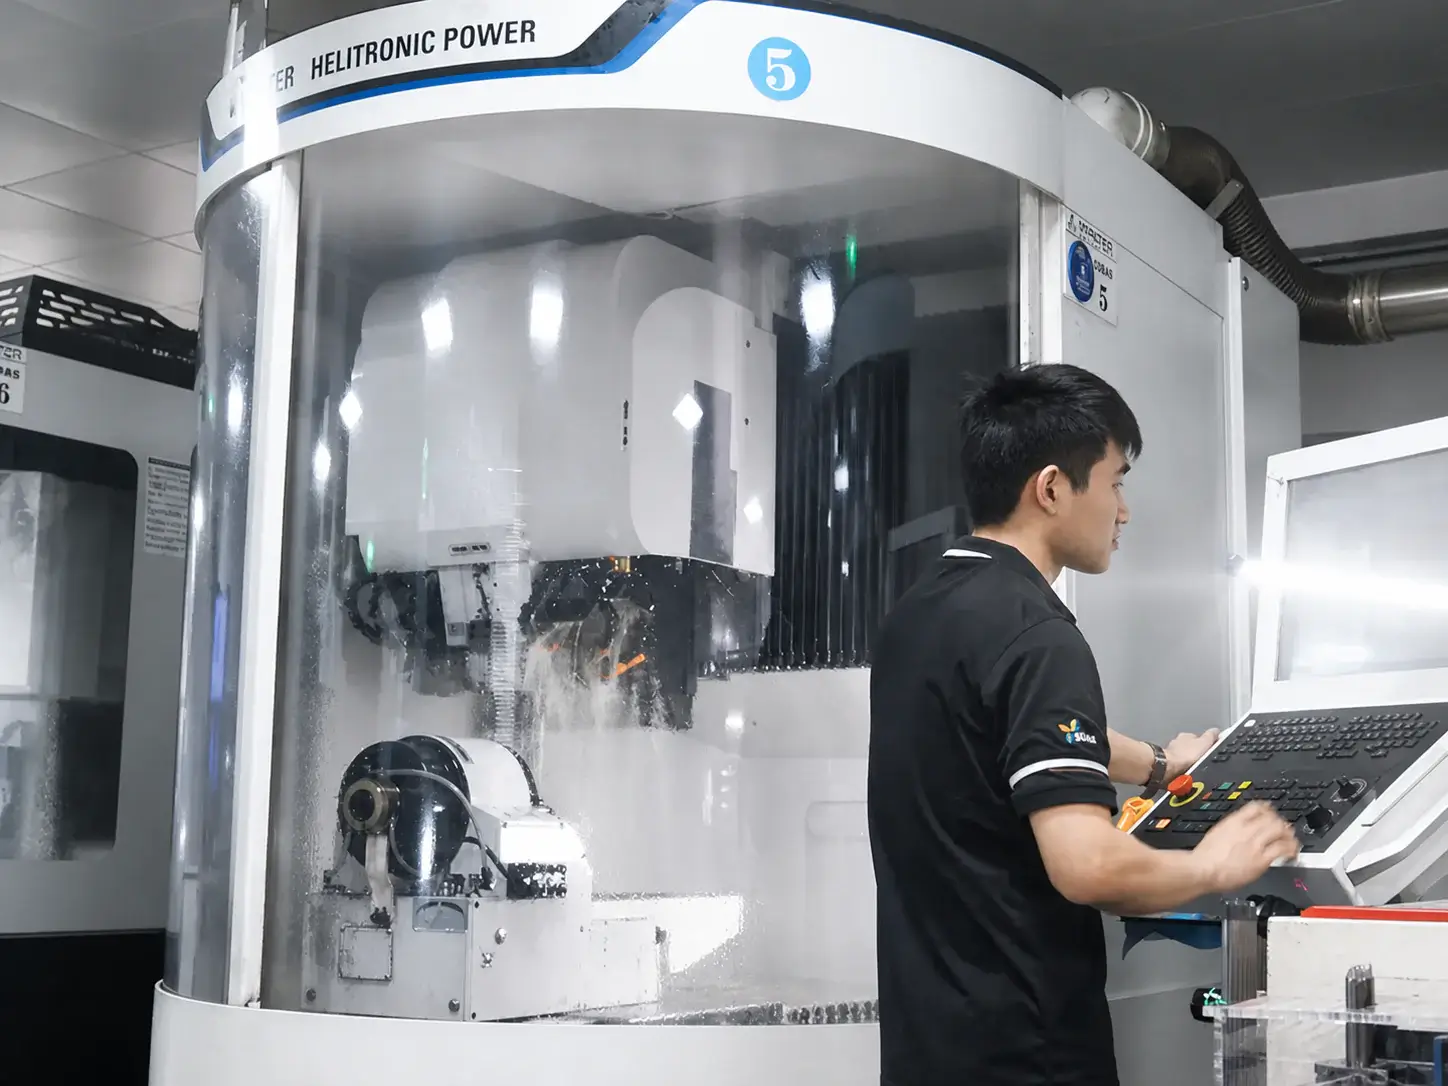
Da especificação aprovada para furos cegos à geometria retificada
Verificamos o corpo em bruto, o programa, as mós e as referências dimensionais antes de produzir os canais, guias e arestas aprovados.
Preparar a retificação
Verificar o corpo em bruto de metal duro, a posição do canal, o programa, as mós e as referências dimensionais aprovadas.
Retificar a geometria específica da aplicação
Produzir a hélice especificada, o passo desigual quando necessário, as guias, as arestas e as dimensões finais.
CONTROLO DE QUALIDADE DURANTE E APÓS A RETIFICAÇÃO
Medir durante a produção. Libertar após a inspeção final.
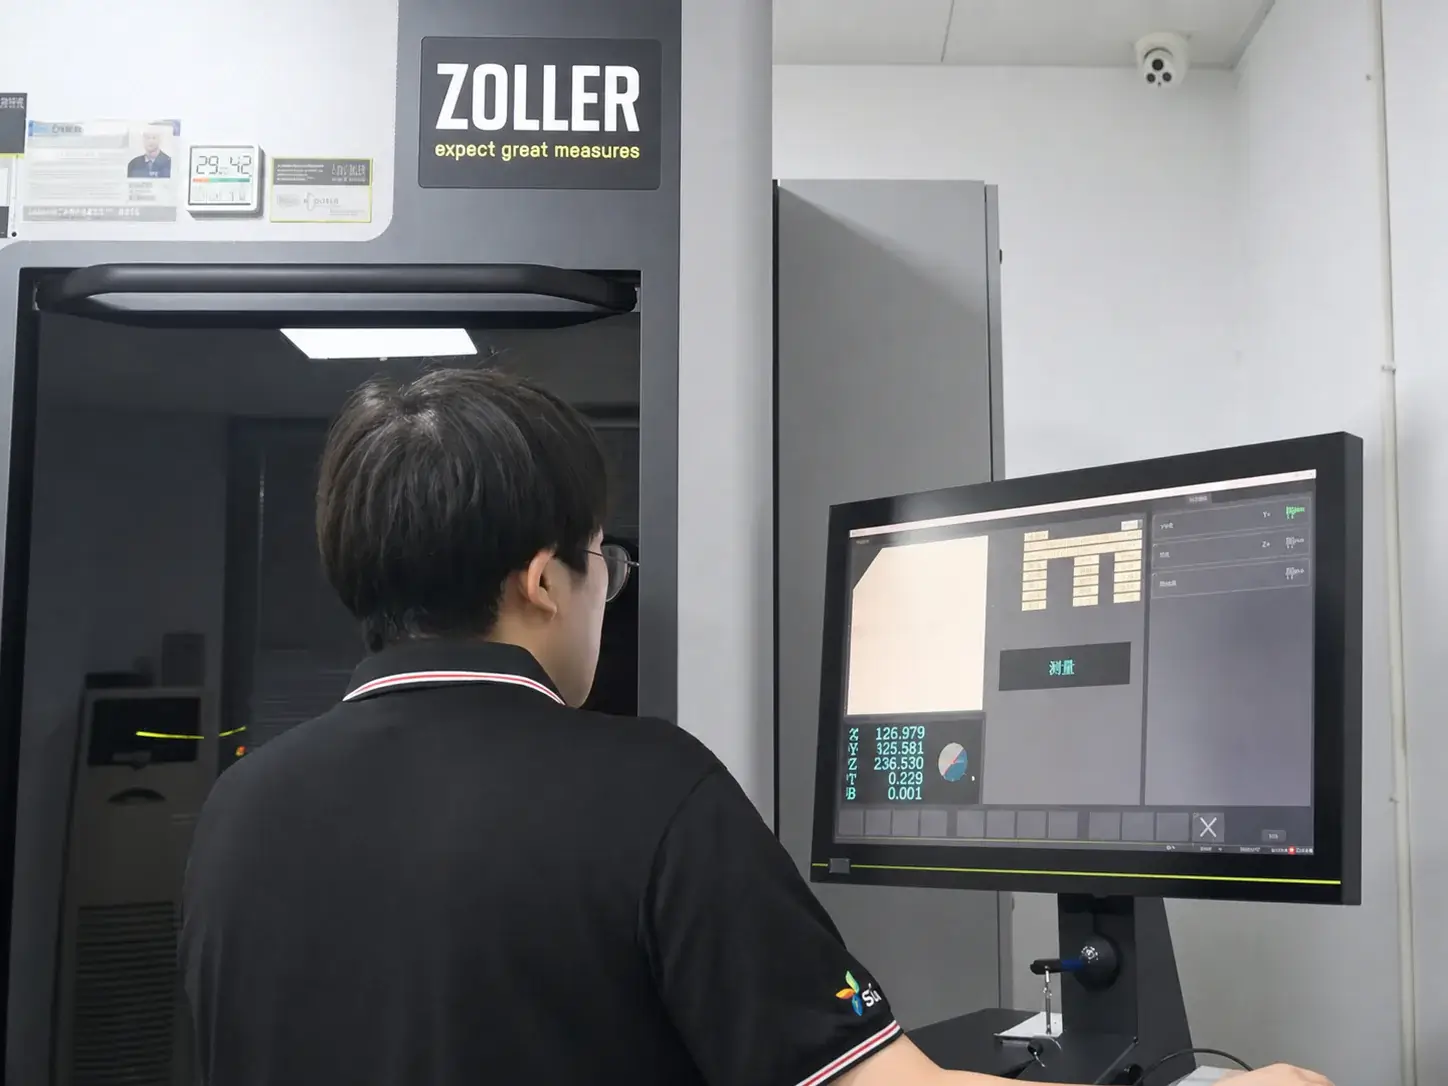
Medimos dimensões e geometrias críticas durante a retificação, corrigimos desvios mensuráveis enquanto é possível e concluímos a inspeção final antes da libertação.
Medir e corrigir durante a produção
Verificar diâmetro final, comprimento de corte, batimento e geometria enquanto forem possíveis correções mensuráveis.
Inspeção final e libertação
Registar os resultados especificados e libertar a ferramenta apenas quando cumprir os critérios de inspeção aprovados.
ANÁLISE DO ALARGAMENTO DE FUROS CEGOS
Começar pelo furo e pelas condições de refrigeração
Envie o desenho, o material, o pré-furo, o diâmetro final, a profundidade e a pressão de refrigerante disponível. Avaliaremos se um alargador de metal duro com refrigeração central é adequado à aplicação.
Os desenhos e ficheiros enviados são tratados como informação confidencial do projeto.