










Концевая и пазовая фреза: выбор по геометрии и врезанию
При выборе концевой или пазовой фрезы рассматривайте «slot drill» как распространённое региональное или историческое название ориентированной на пазы фрезы с режущим центром в общем семействе концевых фрез. Исторически это часто означало двухзубый инструмент с торцевой кромкой, проходящей через центр. Однако современные каталоги не следуют единому правилу названий. Выбирайте по фактическому чертежу: режущий центр, объём канавок, длина резания, вылет, прочность сердцевины, геометрия торца и допустимые операции.
Название менее важно, чем три практических вопроса. Может ли фреза войти заданным способом? Может ли выводить стружку, будучи окружённой материалом? Контролируют ли инструмент и наладка окончательную ширину и стенки паза? При любом неясном ответе одного названия недостаточно для запуска.
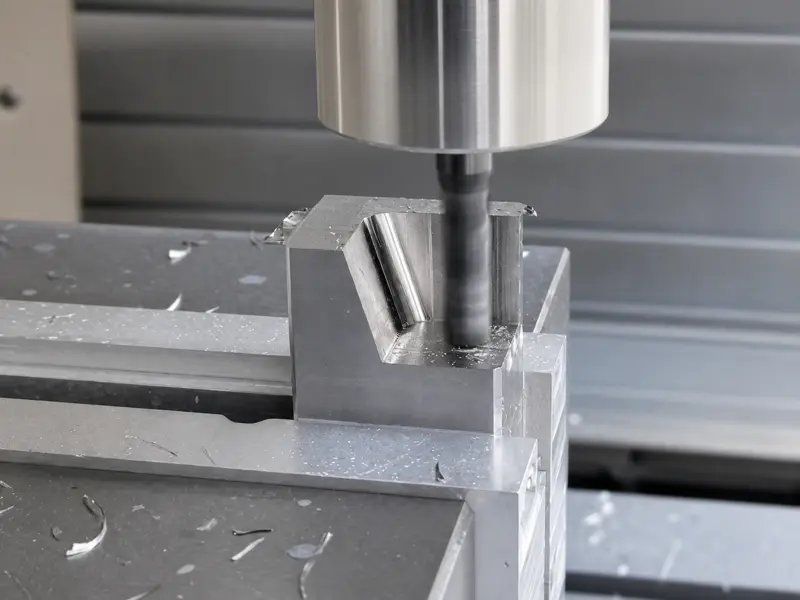
Почему терминология вызывает путаницу
В британской, европейской и других производственных традициях «slot drill» обычно означает фрезу с торцевым резанием для осевого врезания и обработки пазов или шпоночных канавок. Традиционное описание часто включает два зуба и неравные торцевые кромки, одна из которых проходит через центр. Термин «end mill» может обозначать более широкую группу, включая инструменты главным образом для бокового резания.
Современные серии размывают это различие. Концевые фрезы бывают с разным числом зубьев, режущим или нережущим центром, переменным наклоном канавок, черновой формой, угловыми радиусами и специальной геометрией. Многозубая фреза может допускать наклонный или осевой вход; инструмент, продаваемый как пазовый, может иметь ограничения, не видимые из краткого названия.
Даже производственные обсуждения показывают зависимость терминов от страны и практики. В обсуждении глубоких пазов «slot drill» называют двухзубую фрезу для осевого врезания, одновременно предлагая концевые фрезы меньшего диаметра и горизонтальные фрезы. Вывод не в едином определении для всех каталогов, а в согласовании операции с проверенной геометрией.
Сохраняйте условность формулировок:
- Название «slot drill» может указывать на предназначение для пазов и осевого входа.
- Название «end mill» обозначает широкое семейство концевых фрез.
- Ни одно название не доказывает фактическую заточку современного инструмента.
Сравнивайте реальную геометрию, а не название
Прочитайте чертёж и рекомендации применения до сравнения цены или числа зубьев.
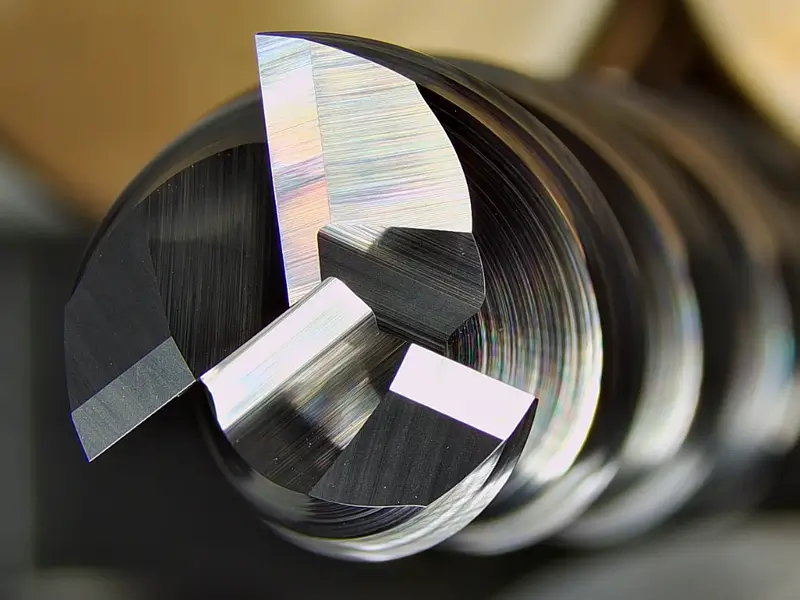
| Признак в каталоге | На что может указывать | Что необходимо проверить |
|---|---|---|
| Режущий центр или возможность осевого врезания | Торцевая кромка проходит через центр и может снимать материал при осевом входе | Разрешённый вход, осевая глубина за движение, материал и одобрение прямого осевого врезания производителем |
| Два зуба или вместительные канавки | Больше свободного места для стружки при закрытом резании | Прочность сердцевины, толщину стружки, поведение материала, СОЖ или воздух и действительную предпочтительность двух зубьев для семейства |
| Больше зубьев | Большая площадь сердцевины или больше режущих кромок в некоторых конструкциях | Достаточно ли места для стружки при полном радиальном контакте и режет ли торец центром |
| Геометрия торцевых зубьев | Формирование дна и возможное осевое резание | Разгрузка центра, длина торцевых кромок, форма углов и любой нережущий центр |
| Режущая длина и общая досягаемость | Способность достичь заданной глубины | Полезная длина канавок, зазоры шейки и хвостовика, столкновение патрона и прогиб при реальном вылете |
| Спираль, сердцевина, покрытие и подготовка кромки | Конструкция под определённые силы, материалы или качество поверхности | Рекомендации выбранного производителя по материалам и операциям; ни одно свойство нельзя выводить только из названия |
Это предотвращает две ошибки: покупку «пазовой фрезы» с ожиданием обработки любого паза того же номинального размера и отказ от современной концевой фрезы с режущим центром лишь из-за отсутствия старого термина в каталоге.
Может ли фреза войти в паз?
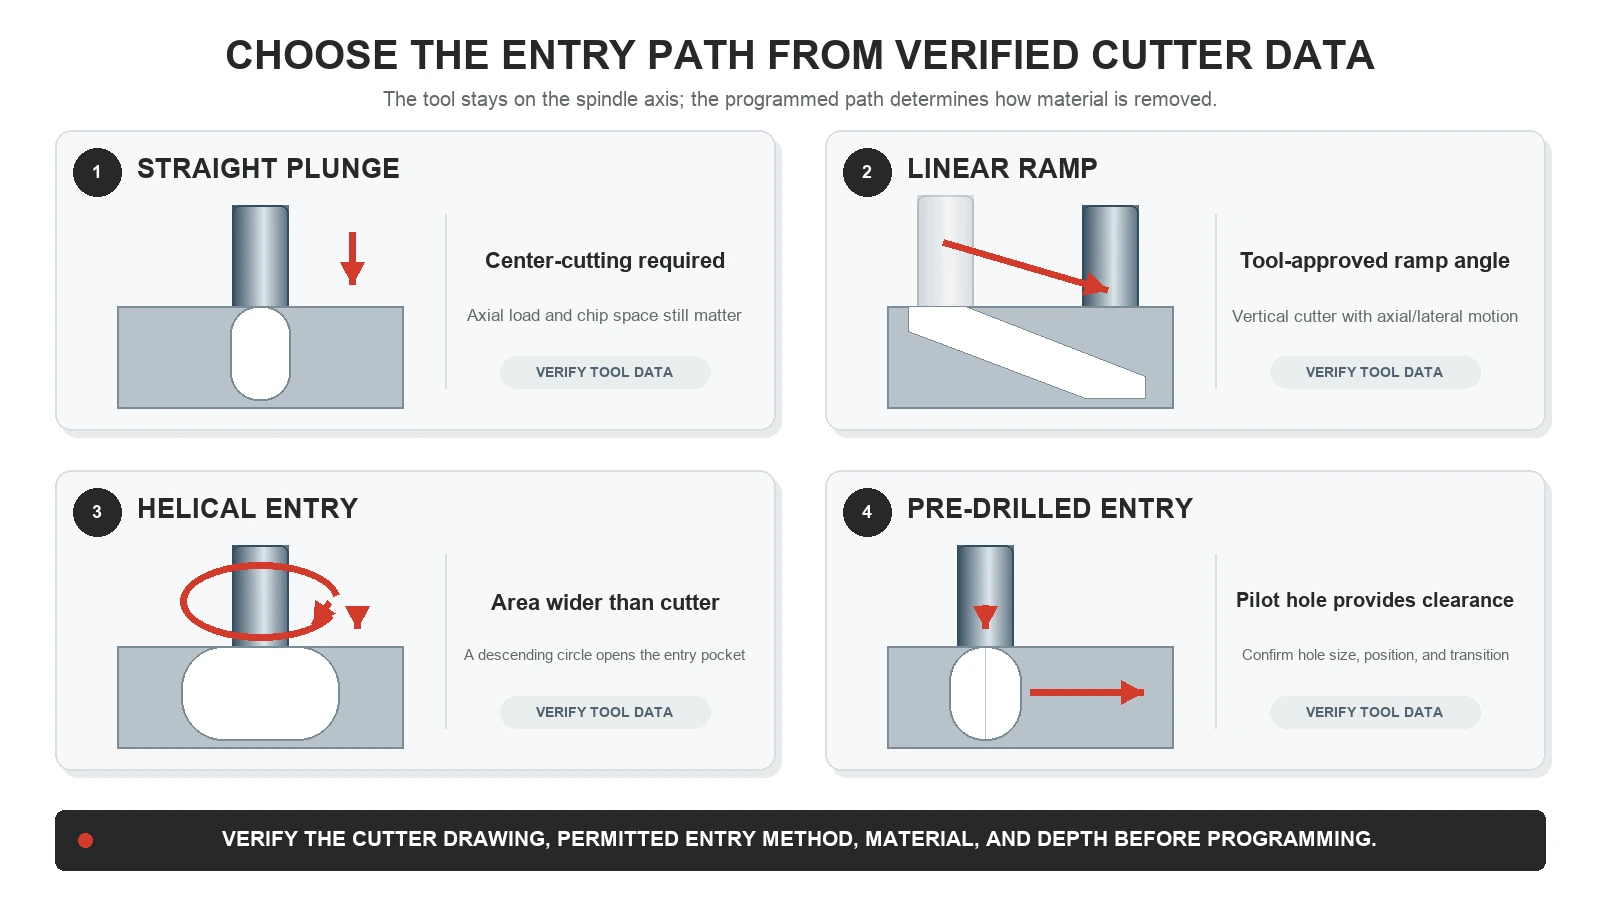
Вход выбирают отдельно от резания вдоль паза. Фреза может эффективно резать боковой частью, но не иметь торцевой геометрии для осевого погружения в сплошной материал.
Прямое осевое врезание. Торец должен резать на оси или через неё, а данные инструмента — разрешать операцию для реального материала и наладки. В центре вращающегося инструмента местная скорость очень мала, поэтому режущий центр не означает неограниченную способность сверлить. Объём канавок и осевая нагрузка важны. Кроме того, стружка сначала попадает в замкнутую полость, пока полного паза для выхода ещё нет. Проверьте, позволяет ли движение стружке подниматься по канавкам или запирает её под торцом.
Наклонный вход. Линейное наклонное движение сочетает осевую и боковую составляющие, вовлекая больше кромки вдали от точного центра. Нужны достаточная длина паза и инструмент, допускающий наклонный вход. Угол и режимы берите из рекомендаций выбранной фрезы.
Винтовой вход. Круговая нисходящая траектория может открыть карман или входную зону шире фрезы. Нужны место для запрограммированной спирали и подходящая геометрия центра и торца. Метод недоступен, если готовый элемент точно равен ширине фрезы и места для входа нет.
Вход через предварительно просверленное отверстие. Отверстие обеспечивает зазор фрезе без режущего центра или уменьшает осевую работу в конце паза. Но диаметр, положение, форма дна и переход к фрезерованию должны соответствовать процессу.
Вход с открытой кромки. Если паз начинается со свободного края, фреза может входить сбоку без осевого погружения. Это может снять требование режущего центра, но полный контакт в пазу и отвод стружки остаются важны.
Перед программированием уточните, разрешены ли осевое врезание, наклонный вход, винтовая интерполяция, сверление-фрезерование или только периферийное резание. Это допуски на операции, а не взаимозаменяемые рекламные термины.
Почему фрезерование полного паза — тяжёлая операция
В полном пазу фреза контактирует с материалом практически на всю ширину. Силы действуют с обеих сторон, места для стружки мало, а каждая канавка быстро возвращается в ограниченный канал. По сравнению с лёгким боковым проходом радиальный контакт больше, а тепловые условия и отвод стружки сложнее.
Поэтому вместимость канавок может определять выбор. Больше кромок поддерживает большую подачу в некоторых операциях, но каждый новый зуб занимает место, доступное для стружки. Меньше зубьев может дать большие канавки, однако одно число не гарантирует успех. Форма стружки, материал, осевая глубина, спираль, СОЖ или воздух, диаметр и жёсткость станка влияют на отвод.
Последовательность отказа знакома: стружка остаётся в пазу, режется повторно, вызывает нагрев и повреждение кромок и занимает ещё больше места. При такой картине восстановите отвод и пересмотрите закрытый контакт, а не считайте поломку необъяснимой проблемой материала.
Резание на полную ширину также отменяет допущения малого контакта, используемые в высокоэффективном боковом фрезеровании. Не копируйте режимы периферийного чистового прохода только потому, что инструмент и материал те же. Начните с опубликованных данных для пазов или ближайшего разрешённого контакта и соблюдайте пределы частоты, подачи, мощности и жёсткости станка.
Выберите маршрут черновой и чистовой обработки
Лучший процесс зависит от глубины, доступа, контроля ширины, требований к дну и стенкам и имеющегося инструмента. Один проход в окончательный размер — лишь один вариант.
Неглубокие или открытые пазы
Фреза с режущим центром может входить осево или наклонно в неглубокий закрытый паз, если данные разрешают вход и зацепление. В открытый паз часто заходят с края. В обоих случаях спланируйте отвод стружки, достижение полного зацепления и необходимость чистового прохода.
Для некритичной ширины прямое фрезерование паза может быть эффективным. Для точной ширины или поверхности рассмотрите черновой съём с припуском и отдельную обработку каждой стенки. Это превращает чистовой проход из полного паза в боковое резание с меньшим контактом и регулируемой траекторией.
Глубокие или узкие пазы
Глубина создаёт проблемы досягаемости и стружкоотвода. Режущая длина не равна безопасной досягаемости: канавок может хватать, но хвостовик, шейка, патрон или нос шпинделя столкнутся с деталью. Больший вылет повышает чувствительность к прогибу.
Используйте ступени по осевой глубине, когда этого требуют данные инструмента и наладка. Удаляйте стружку до уплотнения у дна. В глубоком пазу черновая траектория меньшей ширины может оставить припуск на обеих стенках для отдельной чистовой обработки. Профессиональное обсуждение пазов в стали показывает, почему рассматривают предварительное сверление, постепенную глубину, меньшие черновые фрезы и отдельную чистовую обработку стенок, а не одно название.
Некоторые элементы лучше выполнять дисковой трёхсторонней фрезой, прорезной пилой, горизонтальной фрезой на оправке, трохоидальной траекторией, проволочной электроэрозией или другим процессом. Выбор зависит от ширины и глубины, доступа, формы углов, объёма, станка и допуска. Название «пазовая фреза» не обязывает применять вертикальный инструмент с торцевым резанием.
Шпоночные пазы и элементы с критичной шириной
Фреза номинального размера не гарантирует паз того же размера. Биение увеличивает вращающийся габарит относительно измеренного инструмента. Прогиб смещает фрезу под нагрузкой, а износ, ошибка патрона, люфт, реверс траектории и повторное резание стружки могут по-разному менять обе стенки.
Для шпоночного паза с критичной шириной по возможности оставляйте припуск после черновой обработки, затем измеряйте и обрабатывайте стенки с контролируемыми коррекциями. Учитывайте дно, радиус углов, посадку шпонки и положение относительно вала или базы. Не «исправляйте» ширину произвольным диаметром в CAM: измерьте результат и корректируйте управляемую чистовую траекторию.
Не переносите режимы только по числу зубьев
Двухзубой фрезе не назначается автоматически одна подача, а четырёхзубой — другая. Минутная подача зависит от подачи на зуб, числа работающих зубьев и частоты вращения; безопасное начало также зависит от материала, кромки, покрытия, диаметра, осевого и радиального контакта, траектории и наладки.
Для резания полным пазом проверьте:
- данные производителя для конкретной фрезы и материала;
- относятся ли значения к пазу, наклонному или осевому врезанию либо боковому фрезерованию;
- полезная длина резания и запрограммированная глубина;
- место для стружки и фактический способ её удаления;
- вылет, состояние патрона, биение шпинделя и мощность станка;
- нагрузку на входе и выходе;
- направление СОЖ или воздуха;
- сохраняет ли заданная подача нужное образование стружки при достижимых RPM.
Если шпиндель не достигает расчётной частоты, пересчитайте подачу, а не ограничивайте только обороты. Если стружка не выходит, снижение подачи без изменения отвода может усилить трение и нагрев. Корректируйте по наблюдениям и меняйте одну переменную.
Изучите паз до изменения всего процесса
- Паз увеличен или имеет волнистые стенки: Проверьте биение, чистоту патрона, диаметр, прогиб, движение станка, реверс траектории и одновременное резание обеих стенок при тяжёлом зацеплении. При необходимости перенесите размерный контроль на отдельные проходы стенок.
- Стенки становятся конусными с глубиной: Проверьте вылет, длину резания, трение канавок или хвостовика, прогиб, износ и изменение нагрузки на зуб. Короткий инструмент или поэтапный черновой и чистовой маршрут могут быть важнее небольшой коррекции режима.
- Стружка приваривается или повторно режется: Остановите процесс до усиления повреждения кромки. Проверьте вместимость канавок, направление отвода, доступ СОЖ или воздуха, осевую глубину и необходимость открыть паз другой траекторией.
- Дно ребристое или со следом центра: Проверьте реальную торцевую геометрию и описание инструмента в CAM. Фреза может не иметь настоящего режущего центра, прогибаться или оставлять материал из-за несоответствия входа торцевым зубьям.
- Инструмент не выполняет чистое осевое врезание: Проверьте допустимый вход и торцевую геометрию. Используйте наклонный, винтовой вход, предварительное отверстие или подход со свободного края вместо попытки заставить периферийную фрезу сверлить.
- Износ сосредоточен на одной осевой отметке: Проверьте, не сосредоточена ли нагрузка на одной границе глубины, зоне повторного резания стружки или переходе. Перераспределите глубину или измените черновую последовательность в пределах данных инструмента.
Проверьте инструмент до разрешения обработки паза
Запишите ширину, глубину, длину, форму концов, радиус углов, качество стенок и дна, допуск и доступ. Затем подтвердите режущий центр реальной фрезы, допустимый вход, число зубьев и объём канавок, длину резания, зазоры шейки и хвостовика, вылет, соединение с патроном, рекомендации по материалу и режимы пазов.
Каталог цельных твердосплавных концевых фрез помогает выбрать семейства после уточнения требований. Проверьте чертёж и применение конкретной модели; ссылка не подтверждает режущий центр или пригодность для определённого паза.
Наконец, проверьте весь процесс: вход, черновой припуск, чистовые смещения, отвод стружки, пределы станка, биение, вылет, метод контроля и результаты пробы. Если план всё ещё опирается на слова «пазовая» или «концевая» вместо этих фактов, операция не готова к запуску.
Контролируйте пробный проход на входе, в середине и на выходе или закрытом конце, а не только в удобной точке. Запишите состояние стенок, форму дна, изменение ширины по глубине, стружку, звук, нагрузку и кромки. Это показывает устойчивость выбранной геометрии и маршрута по всему элементу.