










Fraise en bout ou à rainurer : choisir selon géométrie et entrée
Pour comparer fraise en bout ou fraise à rainurer , considérez « slot drill » comme un nom régional ou ancien courant pour une fraise de la famille des fraises en bout, orientée rainurage et coupant au centre. Historiquement, il désignait souvent deux dents avec une arête frontale traversant le centre. Les catalogues modernes n’ont toutefois pas de règle universelle. Choisissez d’après le plan réel : coupe au centre, espace à copeaux, longueur de coupe, portée, résistance de l’âme, géométrie frontale et opérations autorisées.
Le nom compte moins que trois questions : l’outil peut-il entrer selon la méthode programmée ? Peut-il évacuer les copeaux lorsqu’il est entouré de matière ? Outil et montage peuvent-ils maîtriser largeur et parois finales ? Si une réponse est incertaine, l’étiquette ne suffit pas pour valider l’opération.
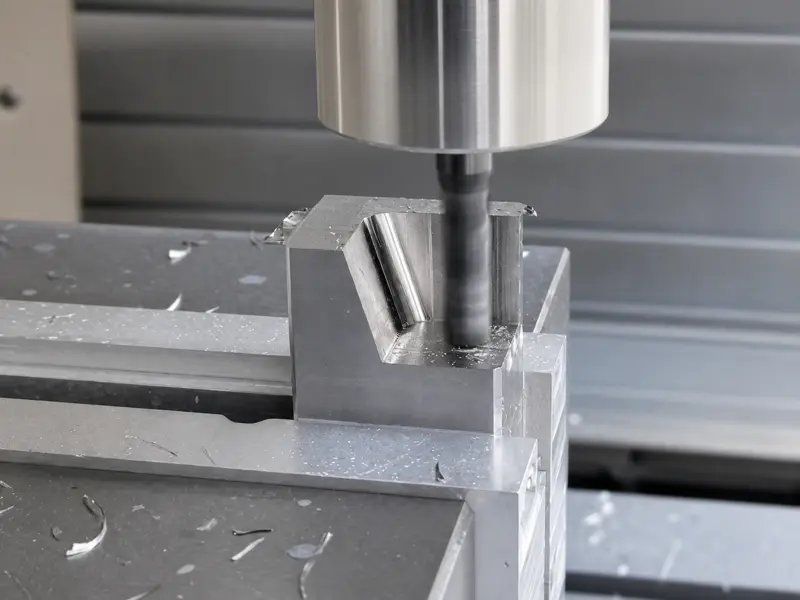
Pourquoi les termes prêtent à confusion
Dans les traditions britanniques, européennes et autres, « slot drill » désigne souvent une fraise coupant en bout pour plonger et usiner rainures ou logements de clavette. La description traditionnelle comporte deux dents et des dents frontales inégales, dont une traverse le centre. « End mill » peut alors désigner une famille plus large, incluant les outils surtout destinés à la coupe latérale.
Les familles modernes brouillent cette distinction : nombres de dents variés, coupe au centre ou non, hélice variable, formes d’ébauche, rayons d’angle et géométries spécialisées. Une fraise multidents peut ramper ou plonger ; un outil vendu pour rainurage peut avoir des limites invisibles dans son nom abrégé.
Les discussions d’atelier montrent aussi des termes variables selon lieu et pratique machine. Dans cette discussion sur les rainures profondes, « slot drill » désigne une fraise plongeante à deux dents, tandis que des fraises sous-dimensionnées et horizontales sont proposées. La leçon n’est pas d’imposer une définition à tous les catalogues, mais d’adapter l’opération à une géométrie vérifiée.
Garder des formulations conditionnelles :
- « Slot drill » peut suggérer rainurage et entrée axiale.
- « End mill » désigne une large famille de fraises.
- Aucun nom ne prouve l’affûtage d’un outil moderne précis.
Comparer la géométrie réelle, pas le nom
Lire plan et notes d’application avant de comparer prix ou nombre de dents.
| Indication du catalogue | Ce qu’elle peut suggérer | À vérifier |
|---|---|---|
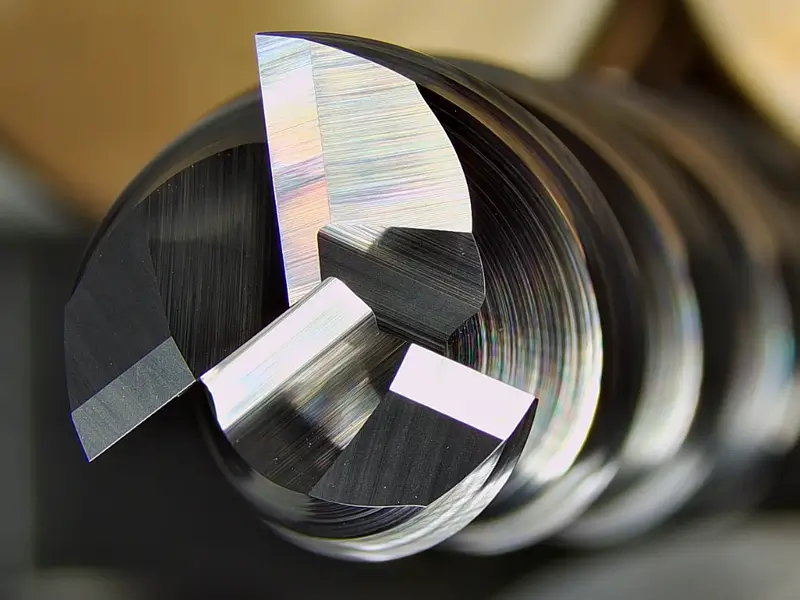
| Coupant au centre ou apte à plonger | Une arête frontale traverse le centre et enlève de la matière en entrée axiale | Entrée permise, profondeur axiale par mouvement, matériau et approbation de la plongée droite |
| Deux dents ou grandes goujures | Plus d’espace à copeaux pour une coupe confinée | Résistance d’âme, épaisseur de copeau, matériau, apport de fluide/air et pertinence réelle de deux dents pour la famille |
| Plus de dents | Plus grande section d’âme ou davantage d’arêtes dans certains modèles | Espace suffisant en engagement radial total et coupe au centre de l’extrémité |
| Géométrie des dents frontales | Génération du fond et coupe axiale éventuelle | Dégagement central, longueur de coupe frontale, angle et éventuel centre non coupant |
| Longueur de coupe et portée totale | Capacité à atteindre la profondeur programmée | Longueur utile, dégagement col/queue, collision du porte-outil et flexion au porte-à-faux réel |
| Hélice, âme, revêtement et préparation d’arête | Conception optimisée pour des efforts, matériaux ou finitions spécifiques | Consignes du fabricant pour matériau et opération ; ne rien déduire du seul nom |
Cela évite deux erreurs : acheter un « slot drill » en supposant qu’il réalise toute rainure de même largeur nominale ; ou rejeter une fraise moderne coupant au centre parce que le catalogue n’emploie pas l’ancien terme.
La fraise peut-elle entrer dans la rainure ?
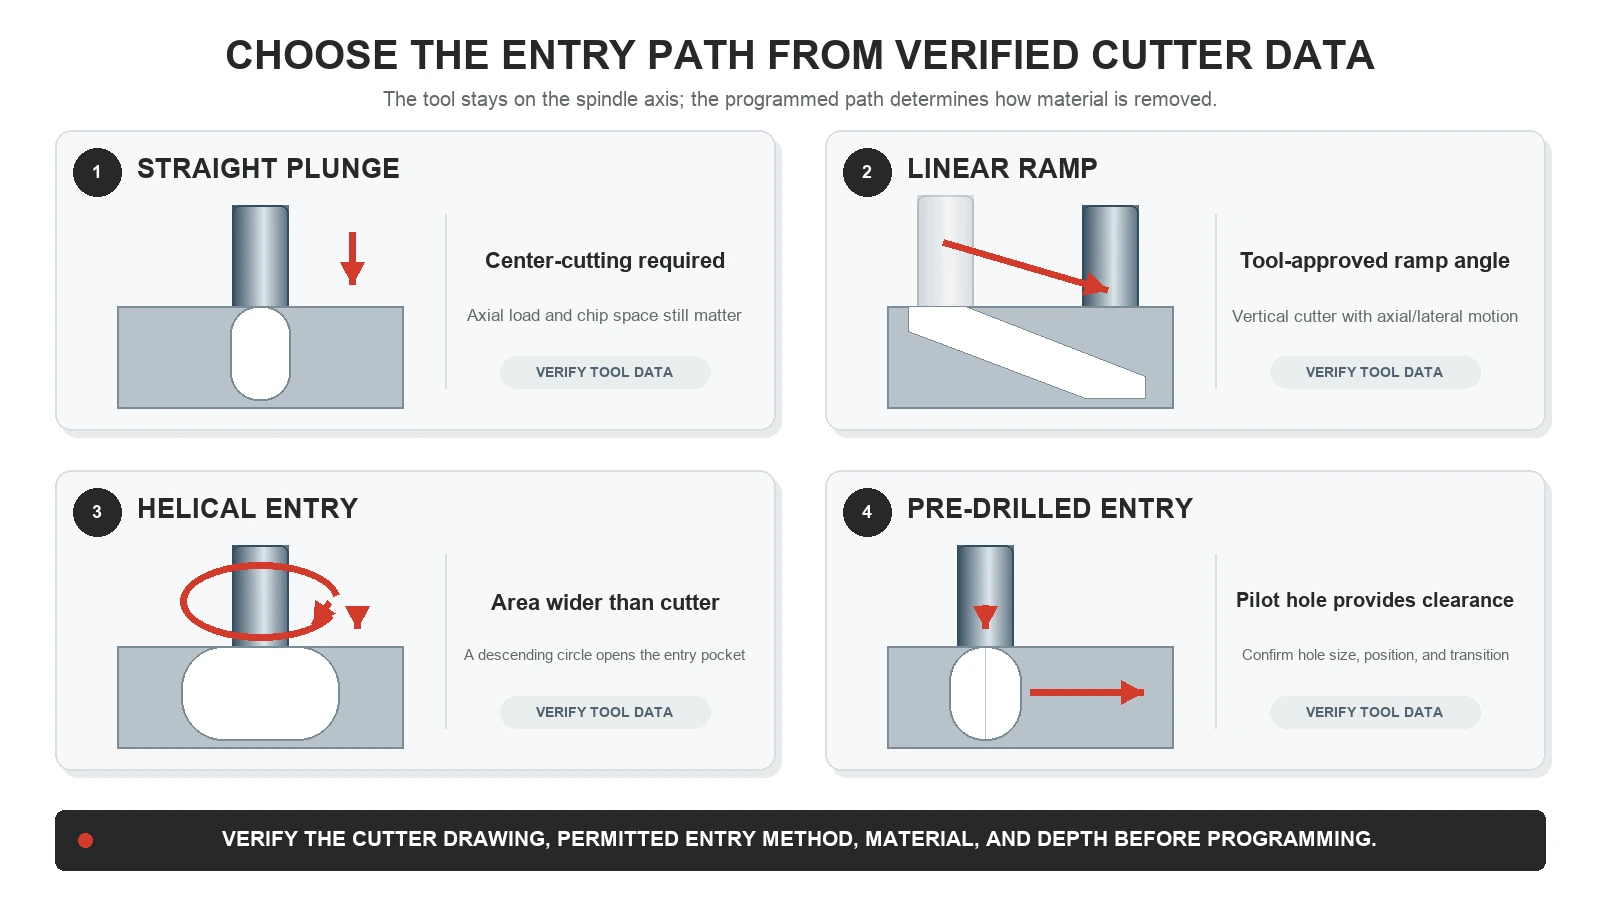
L’entrée est une décision distincte de la coupe le long de la rainure. Une fraise peut bien travailler latéralement sans avoir la géométrie frontale pour plonger dans le plein.
Plongée axiale droite. L’extrémité doit couper au centre ou le traverser, et les données doivent autoriser l’opération dans le matériau et le montage réels. La vitesse locale au centre est très faible : couper au centre ne signifie pas percer sans limite. Espace à copeaux et charge axiale restent importants. La plongée envoie aussi les copeaux dans une cavité confinée avant qu’une rainure entière offre une sortie. Vérifiez si le mouvement laisse remonter les copeaux dans les goujures ou les piège sous la face.
Entrée en rampe. Une rampe linéaire combine mouvement axial et latéral, engageant davantage d’arête hors du centre exact. Elle demande une longueur suffisante et un outil autorisé à ramper. Angle et données doivent provenir des consignes de cet outil.
Entrée hélicoïdale. Une trajectoire circulaire descendante peut ouvrir une poche ou une entrée plus large que la fraise. Elle exige de la place pour l’hélice et une géométrie centrale/frontale adaptée. Elle est impossible si la forme finale est exactement de la largeur de l’outil sans espace d’entrée.
Entrée prépercée. Un trou peut dégager l’entrée d’une fraise non coupante au centre ou réduire le travail axial en bout de rainure. Diamètre, position, forme du fond et transition vers le fraisage doivent rester adaptés.
Entrée par bord libre. Si la rainure commence sur un bord libre, la fraise entre latéralement sans plonger. La coupe au centre peut devenir inutile, mais pleine largeur et évacuation restent à gérer.
Avant programmation, vérifiez si le catalogue autorise plongée, rampe, hélice, perçage-fraisage ou seulement fraisage périphérique. Ce sont des permissions opératoires, pas des termes commerciaux interchangeables.
Pourquoi la pleine rainure est une coupe exigeante
En pleine rainure, la fraise engage presque toute sa largeur. Les efforts agissent des deux côtés, la sortie des copeaux est limitée et chaque goujure revient vite dans un canal confiné. Par rapport à une coupe latérale légère, engagement radial et conditions thermiques/d’évacuation sont plus sévères.
L’espace à copeaux peut donc gouverner le choix. Plus d’arêtes peuvent permettre davantage d’avance, mais chaque dent ajoutée occupe de la place autrement disponible aux copeaux. Moins de dents peuvent offrir de plus grandes goujures sans garantir le succès. Forme des copeaux, matériau, engagement axial, hélice, fluide/air, diamètre et rigidité influencent l’évacuation.
La séquence d’échec est connue : les copeaux restent, sont recoupés, créent chaleur et dommages, puis prennent encore plus de place. Rétablissez alors l’évacuation et reconsidérez l’engagement confiné plutôt que d’attribuer la rupture à un problème de matériau inexpliqué.
La pleine largeur supprime aussi les hypothèses de faible engagement de nombreuses stratégies latérales à haute efficacité. Ne copiez pas une finition périphérique parce que fraise et matériau sont identiques. Partez des données de rainurage publiées ou de l’engagement approuvé le plus proche, puis respectez limites de broche, avance, puissance et rigidité.
Choisir la gamme d’ébauche et de finition
La meilleure gamme dépend de profondeur, accès, maîtrise de largeur, fond/parois et outillage disponible. Une passe directement à la cote n’est qu’une voie possible.
Rainures peu profondes ou ouvertes
Une fraise coupant au centre peut plonger ou ramper dans une rainure fermée peu profonde si ses données autorisent entrée et engagement. Une rainure ouverte s’aborde souvent par le bord. Dans les deux cas, prévoyez sortie des copeaux, passage au plein engagement et éventuelle finition.
Pour une largeur non critique, le rainurage direct peut être efficace. Pour une largeur ou finition maîtrisée, envisagez une ébauche sous la cote puis chaque paroi séparément. La finition devient une coupe latérale moins engagée à trajectoire ajustable.
Rainures profondes ou étroites
La profondeur crée des problèmes de portée et d’évacuation. Longueur de coupe ne signifie pas portée sûre : goujures assez longues, mais queue, col, porte-outil ou nez de broche peuvent heurter la pièce. Plus de porte-à-faux accroît aussi la sensibilité à la flexion.
Utilisez des niveaux axiaux étagés si outil et montage l’exigent. Retirez les copeaux avant compactage au fond. Une ébauche plus étroite peut laisser du métal sur les deux parois d’une rainure profonde. La discussion professionnelle sur les rainures dans l’acier illustre l’intérêt du préperçage, des profondeurs progressives, de petits ébaucheurs et d’une finition séparée plutôt que d’un nom d’outil.
Certaines formes se réalisent mieux avec une fraise trois tailles, une fraise-scie, un outil sur arbre horizontal, une trajectoire trochoïdale, l’électroérosion à fil ou un autre procédé. Le choix dépend de largeur/profondeur, accès, angles, volume, machine et tolérance. « Slot drill » n’impose pas un outil vertical coupant en bout.
Logements de clavette et largeurs critiques
Une fraise à la cote ne garantit pas une rainure à la cote. Le faux-rond peut agrandir l’enveloppe tournante. La flexion déplace l’outil sous charge ; usure, défaut de porte-outil, jeu machine, inversion de trajectoire et recoupe peuvent affecter différemment les parois.
Pour un logement de clavette à largeur critique, ébauchez si possible sous la cote, puis contrôlez et finissez les parois avec des corrections maîtrisées. Tenez compte du fond, du rayon, de l’ajustement de clavette et de la position par rapport à l’arbre ou au repère. Ne « corrigez » pas la largeur avec un diamètre arbitraire dans le CAM ; mesurez et ajustez une trajectoire de finition contrôlée.
Ne pas transférer les données selon le seul nombre de dents
Deux dents ne reçoivent pas automatiquement une avance et quatre une autre. L’avance de table dépend de l’avance par dent, du nombre de dents engagées et du régime ; le départ sûr dépend aussi du matériau, de la géométrie, du revêtement, du diamètre, des engagements, de la trajectoire et du montage.
Pour la pleine rainure, vérifier :
- données du fabricant pour la fraise et le matériau exacts ;
- applicabilité au rainurage, à la rampe, à la plongée ou au fraisage latéral ;
- longueur utile de coupe et profondeur programmée ;
- espace à copeaux et méthode réelle d’évacuation ;
- porte-à-faux, état du porte-outil, faux-rond de broche et puissance ;
- charges d’entrée et de sortie ;
- direction du fluide ou de l’air ;
- maintien de la formation de copeaux prévue par l’avance à des RPM réalisables.
Si la broche n’atteint pas la consigne, recalculez l’avance au lieu de plafonner seulement les RPM. Si les copeaux ne sortent pas, réduire l’avance sans améliorer l’évacuation peut aggraver frottement et chaleur. Ajustez selon les faits, une variable à la fois.
Examiner la rainure avant de changer tout le procédé
- Rainure trop large ou ondulée : Vérifier faux-rond, propreté du porte-outil, diamètre, flexion, mouvement machine, inversion et coupe simultanée des parois sous fort engagement. Séparer les passes de paroi si nécessaire.
- Parois coniques avec la profondeur : Examiner porte-à-faux, longueur, frottement goujure/queue, flexion, usure et charge variable. Un outil plus court ou une gamme étagée peut compter plus qu’un petit réglage.
- Copeaux soudés ou recoupés : Arrêter avant l’aggravation des dommages. Vérifier espace, direction d’évacuation, accès fluide/air, profondeur et éventuelle autre trajectoire d’ouverture.
- Fond strié ou marqué au centre : Confirmer géométrie frontale et définition CAM. L’outil peut ne pas couper réellement au centre, fléchir ou laisser du métal si l’entrée ne correspond pas aux dents frontales.
- L’outil plonge mal : Vérifier entrée autorisée et géométrie. Utiliser rampe, hélice, préperçage ou bord libre plutôt que forcer une fraise périphérique à percer.
- Usure concentrée sur une ligne axiale : Vérifier si une limite de profondeur, une zone de recoupe ou une transition porte l’essentiel de la charge. Répartir la profondeur ou revoir l’ébauche dans les limites de l’outil.
Vérifier l’outil avant de valider la rainure
Consigner largeur, profondeur, longueur, forme d’extrémité, rayon, finition parois/fond, tolérance et accès. Confirmer ensuite coupe au centre, entrée autorisée, nombre/espace des dents, longueur, dégagement col/queue, portée, interface porte-outil, matériaux et données de rainurage.
La gamme de fraises en carbure monobloc peut aider à identifier les familles candidates une fois ces exigences connues. Vérifiez plan et données de la référence retenue ; le lien ne prouve ni coupe au centre ni aptitude à une rainure donnée.
Vérifiez enfin le procédé complet : entrée, surépaisseur, corrections de finition, évacuation, limites machine, faux-rond, porte-à-faux, inspection et preuve d’essai. Si le plan repose encore sur « slot drill » ou « end mill » plutôt que ces faits, l’opération n’est pas prête.
Inspectez l’essai à l’entrée, au milieu et à la sortie ou au fond fermé, pas seulement au point le plus accessible. Consignez parois, fond, largeur selon profondeur, copeaux, bruit, charge de broche et arête. Ces observations montrent si géométrie et gamme restent stables sur toute la forme.