










Fresa de topo ou de ranhurar: escolher pela geometria e entrada
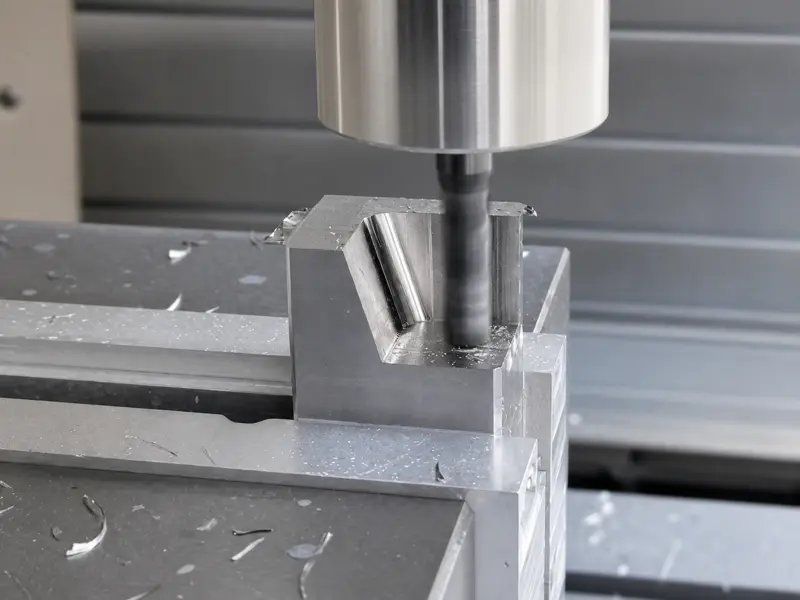
Ao comparar fresa de topo versus fresa de ranhurar , considere «slot drill» um nome regional ou histórico habitual para uma fresa orientada a ranhuras e com corte ao centro, dentro da família de fresas de topo. Historicamente indicava frequentemente dois dentes e uma aresta frontal que atravessa o centro. Os catálogos modernos não seguem uma regra universal. Escolha pelo desenho real: corte ao centro, espaço para aparas, comprimento, alcance, resistência do núcleo, geometria frontal e operações autorizadas.
O nome importa menos do que três perguntas: a ferramenta consegue entrar pelo método programado? Consegue evacuar aparas rodeada de material? Ferramenta e preparação conseguem controlar largura e paredes finais? Se houver dúvidas, o rótulo não basta para libertar a operação.
Por que a terminologia confunde
Nas tradições britânicas, europeias e outras, «slot drill» designa frequentemente uma fresa de corte frontal para penetrar e fresar ranhuras ou escatéis. A descrição tradicional inclui dois dentes e dentes frontais desiguais, com uma aresta que cruza o centro. «End mill» pode designar uma família mais ampla, incluindo ferramentas sobretudo laterais.
As famílias modernas esbatem a diferença: vários números de dentes, corte ao centro ou não, hélice variável, formas de desbaste, raios e geometrias específicas. Uma fresa multidentes pode admitir rampa ou penetração; uma vendida para ranhurar pode ter limites invisíveis no nome abreviado.
As discussões de oficina também mostram termos variáveis conforme o local e a prática. Nesta discussão de ranhuras profundas, «slot drill» designa uma fresa de dois dentes para penetrar, enquanto se propõem fresas menores e cortadores horizontais. A lição não é impor uma definição a todos os catálogos, mas adequar a operação à geometria verificada.
Manter a linguagem condicionada:
- «Slot drill» pode sugerir ranhuragem e entrada axial.
- «End mill» identifica uma ampla família de fresas.
- Nenhum nome comprova a afiação de uma ferramenta moderna específica.
Comparar geometria real, não nomes
Ler desenho e notas de aplicação antes de comparar preço ou número de dentes.
| Indicação do catálogo | O que pode sugerir | O que verificar |
|---|---|---|
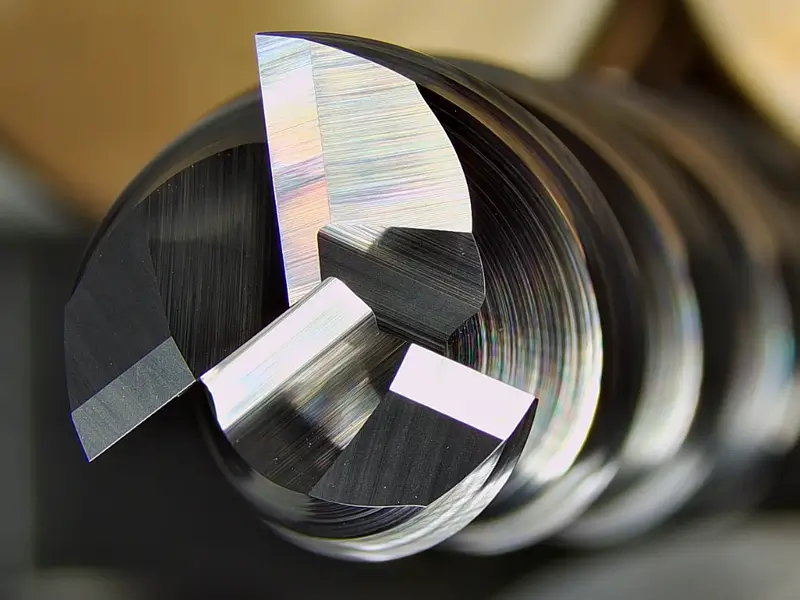
| Corte ao centro ou apta para penetração | Uma aresta frontal cruza o centro e remove material na entrada axial | Entrada permitida, profundidade axial por movimento, material e aprovação de penetração reta |
| Dois dentes ou canais amplos | Mais espaço para aparas no corte confinado | Resistência do núcleo, espessura da apara, material, refrigerante/ar e preferência real por dois dentes na família |
| Mais dentes | Maior secção do núcleo ou mais arestas em certos modelos | Espaço suficiente em contacto radial total e corte frontal ao centro |
| Geometria dos dentes frontais | Geração do fundo e eventual corte axial | Alívio central, comprimento de corte frontal, canto e eventual centro sem corte |
| Comprimento de corte e alcance total | Capacidade de atingir a profundidade programada | Comprimento útil, folga de pescoço/haste, colisão do porta-ferramentas e flexão ao balanço real |
| Hélice, núcleo, revestimento e preparação da aresta | Conceção otimizada para forças, materiais ou acabamentos específicos | Orientações do fabricante para material e operação; não deduzir características apenas do nome |
Evita dois erros: comprar uma «slot drill» e supor que faz qualquer ranhura da mesma largura nominal; ou rejeitar uma fresa moderna de corte ao centro porque o catálogo não usa o termo antigo.
A fresa consegue entrar na ranhura?
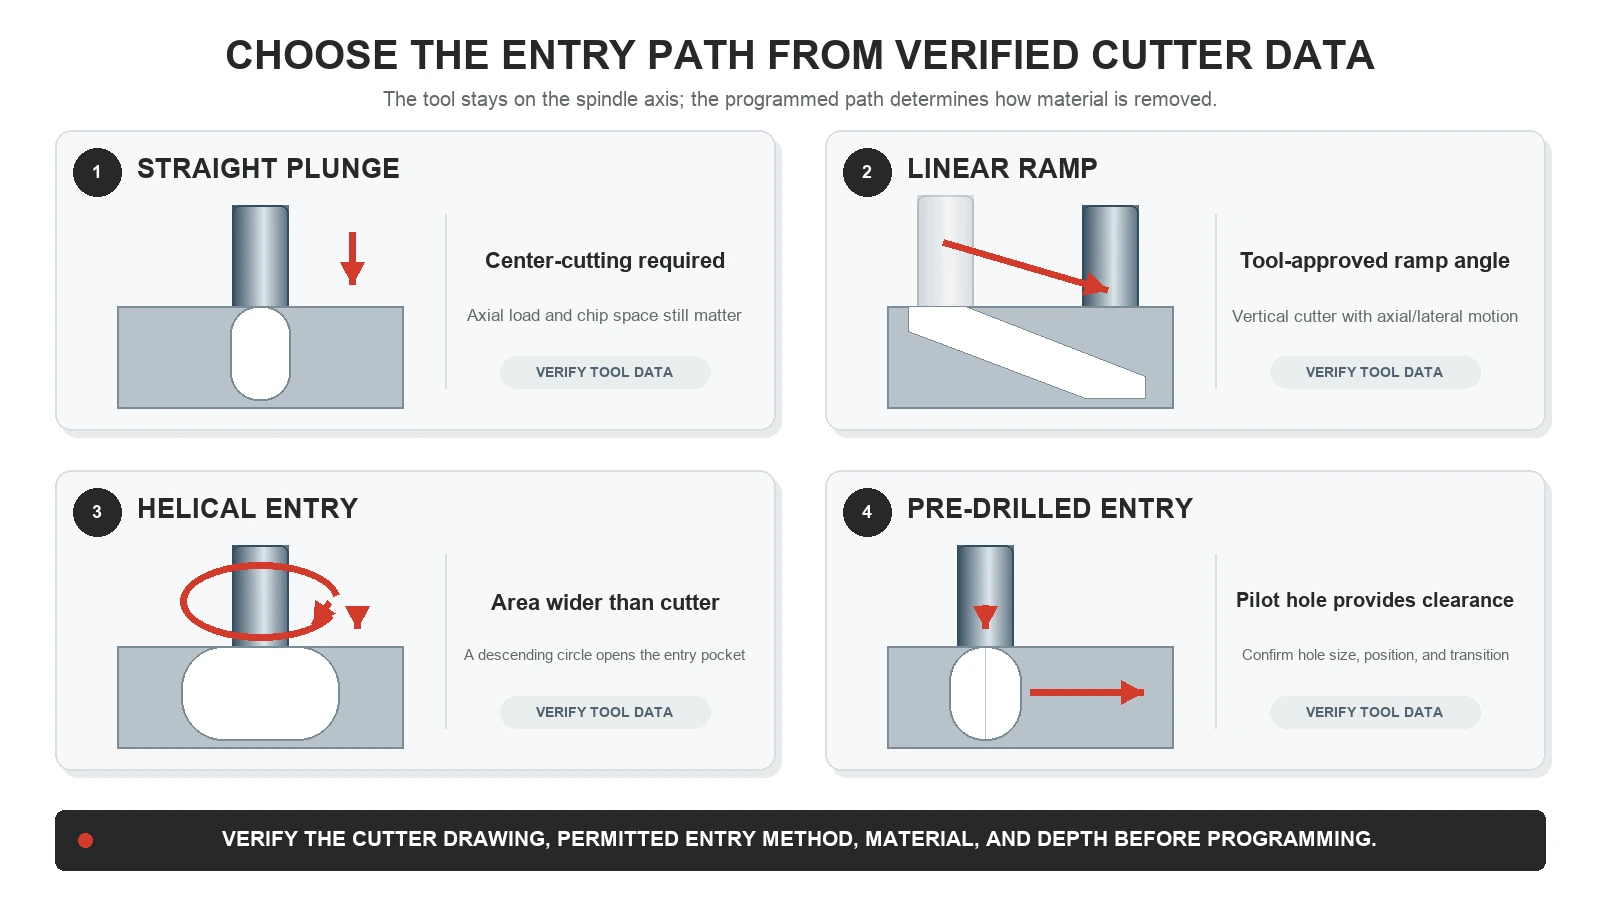
A entrada decide-se separadamente do corte ao longo da ranhura. Uma fresa pode cortar bem lateralmente sem geometria frontal para penetrar em material maciço.
Penetração axial reta. O extremo deve cortar até ou através do centro e os dados devem permitir a operação para material e preparação reais. A velocidade local no centro é muito baixa: cortar ao centro não implica capacidade ilimitada de furar. Espaço para aparas e carga axial continuam importantes. A penetração também envia aparas para uma cavidade confinada antes de existir uma ranhura com saída. Verifique se o movimento deixa as aparas subir pelos canais ou as retém sob a face frontal.
Entrada em rampa. Uma rampa linear combina movimento axial e lateral e mantém mais aresta ativa fora do centro exato. Exige comprimento suficiente e ferramenta autorizada para rampa. Ângulo e dados devem vir das suas orientações.
Entrada helicoidal. Uma trajetória circular descendente pode abrir uma caixa ou entrada mais larga do que a fresa. Exige espaço para a hélice e geometria central/frontal adequada. Não é possível se a geometria final tiver exatamente a largura da fresa sem espaço de entrada.
Entrada pré-furada. Um furo pode dar folga a uma fresa sem corte ao centro ou reduzir trabalho axial na extremidade. Diâmetro, posição, fundo e transição para fresagem devem corresponder ao processo.
Entrada por bordo aberto. Se a ranhura começar num bordo livre, a fresa entra lateralmente sem penetrar. Pode dispensar corte ao centro, mas mantêm-se contacto total e evacuação.
Antes de programar, verifique se o catálogo permite penetração, rampa, hélice, furação-fresagem ou apenas fresagem periférica. São permissões operacionais, não termos comerciais intercambiáveis.
Por que a ranhuragem total é exigente
Na ranhuragem total, a fresa contacta praticamente em toda a largura. As forças atuam nos dois lados, a saída de aparas é limitada e cada canal regressa rapidamente a uma passagem confinada. Face a um corte lateral leve, aumentam contacto radial e dificuldade térmica e de evacuação.
O espaço para aparas pode decidir a escolha. Mais arestas podem permitir maior avanço, mas cada dente acrescentado ocupa espaço que poderia transportar aparas. Menos dentes podem oferecer canais maiores sem garantir sucesso. Forma da apara, material, contacto axial, hélice, refrigerante/ar, diâmetro e rigidez influenciam a evacuação.
A sequência de falha é conhecida: as aparas ficam, são recortadas, geram calor e danos e ocupam mais espaço. Restabeleça a evacuação e reconsidere o contacto confinado em vez de tratar a rutura como um mistério do material.
A largura total elimina as hipóteses de baixo contacto de muitas estratégias laterais de elevada eficiência. Não copie dados de acabamento periférico só porque ferramenta e material são iguais. Parta dos dados publicados de ranhuragem ou do contacto autorizado mais próximo e respeite limites de veio, avanço, potência e rigidez.
Escolher a estratégia de desbaste e acabamento
O melhor processo depende de profundidade, acesso, controlo da largura, fundo/paredes e ferramentas. Um passe direto à medida é apenas uma opção.
Ranhuras pouco profundas ou abertas
Uma fresa de corte ao centro pode penetrar ou entrar em rampa numa ranhura fechada pouco profunda se os dados o permitirem. Uma aberta admite frequentemente entrada lateral. Em ambos os casos planeie evacuação, transição para contacto total e necessidade de acabamento.
Se a largura não for crítica, a ranhuragem direta pode ser eficiente. Para controlar largura ou acabamento, desbaste abaixo da medida e corte cada parede separadamente. O acabamento passa de ranhura confinada para corte lateral de menor contacto e trajetória ajustável.
Ranhuras profundas ou estreitas
A profundidade cria problemas de alcance e evacuação. Comprimento de corte não equivale a alcance seguro: os canais podem bastar, mas haste, pescoço, porta-ferramentas ou nariz do veio colidir. Maior balanço aumenta também a sensibilidade à flexão.
Use níveis axiais escalonados se ferramenta e preparação o exigirem. Retire aparas antes de compactarem no fundo. Uma trajetória de desbaste menor pode deixar sobremetal nas duas paredes profundas. A discussão profissional sobre ranhuras em aço mostra por que se consideram pré-furo, profundidade progressiva, fresas menores e acabamento separado em vez de confiar num rótulo.
Algumas geometrias são melhor produzidas com fresa de disco de três cortes, serra, cortador em árvore horizontal, trajetória trocoidal, eletroerosão por fio ou outro processo. Depende de largura/profundidade, acesso, cantos, volume, máquina e tolerância. «Slot drill» não obriga a usar ferramenta vertical de corte frontal.
Escatéis e larguras críticas
Uma fresa à medida não garante uma ranhura à medida. O batimento pode aumentar a envolvente de rotação. A flexão desloca a ferramenta sob carga; desgaste, erro do porta-ferramentas, folga, inversão da trajetória e recorte alteram as paredes de forma diferente.
Num escatel de largura crítica, desbaste abaixo da medida quando possível, inspecione e acabe paredes com compensações controladas. Considere fundo, raio, ajuste da chaveta e posição face ao veio ou referência. Não «corrija» a largura com diâmetro arbitrário no CAM; meça o resultado e ajuste uma trajetória de acabamento controlada.
Não transferir dados apenas pelo número de dentes
Dois dentes não recebem automaticamente um avanço e quatro outro. O avanço da mesa depende de avanço por dente, dentes ativos e rotação; o início seguro depende também de material, geometria, revestimento, diâmetro, contacto axial/radial, trajetória e preparação.
Para ranhuragem total, verificar:
- dados do fabricante para fresa e material exatos;
- aplicação a ranhuragem, rampa, penetração ou fresagem lateral;
- comprimento útil e profundidade programada;
- espaço para aparas e método real de evacuação;
- balanço, estado do porta-ferramentas, batimento do veio e potência;
- carga de entrada e saída;
- direção do refrigerante ou ar;
- se o avanço mantém a formação de aparas prevista a RPM alcançáveis.
Se o veio não atingir o comando, recalcule o avanço em vez de limitar apenas RPM. Se as aparas não saírem, reduzir avanço sem melhorar evacuação pode agravar roçamento e calor. Ajuste segundo evidências, uma variável de cada vez.
Examinar a ranhura antes de mudar todo o processo
- Ranhura sobredimensionada ou ondulada: Verificar batimento, limpeza, diâmetro, flexão, movimento, inversão e corte das duas paredes sob alto contacto. Transferir o controlo dimensional para passes separados se necessário.
- Paredes cónicas com a profundidade: Inspecionar balanço, comprimento, roçamento de canal/haste, flexão, desgaste e carga variável. Ferramenta mais curta ou desbaste/acabamento escalonado pode importar mais do que um pequeno ajuste.
- Aparas soldadas ou recortadas: Parar antes de agravar danos. Verificar espaço, direção de evacuação, acesso de refrigerante/ar, profundidade e eventual trajetória alternativa de abertura.
- Fundo estriado ou com marca central: Confirmar geometria frontal e definição CAM. Pode não cortar realmente ao centro, fletir ou deixar material se a entrada não corresponder aos dentes frontais.
- A ferramenta não penetra de forma limpa: Verificar entrada e geometria. Usar rampa, hélice, pré-furo ou bordo aberto em vez de forçar uma fresa periférica a furar.
- Desgaste concentrado numa linha axial: Verificar se um limite de profundidade, zona de recorte ou transição suporta a carga principal. Redistribuir profundidade ou rever desbaste dentro dos dados da ferramenta.
Verificar a ferramenta antes de libertar a ranhura
Registar largura, profundidade, comprimento, forma final, raio, acabamento de paredes/fundo, tolerância e acesso. Confirmar depois corte ao centro, entrada permitida, número/espaço de dentes, comprimento, folga de pescoço/haste, alcance, interface, material e dados de ranhuragem.
A gama de fresas de metal duro integral pode identificar famílias candidatas depois de conhecidos esses requisitos. Verifique desenho e dados da referência escolhida; a ligação não comprova corte ao centro nem adequação a uma ranhura específica.
Verifique por fim o processo completo: entrada, sobremetal, compensações de acabamento, evacuação, limites, batimento, balanço, inspeção e evidências. Se ainda depender das palavras «slot drill» ou «end mill» e não desses factos, não está pronto para libertação.
Inspecione o ensaio na entrada, meio e saída ou extremo fechado, não apenas onde seja mais fácil medir. Registe paredes, fundo, largura com profundidade, aparas, som, carga e aresta. Essas observações mostram se geometria e estratégia são estáveis em toda a forma.