










Schaftfräser oder Bohrnutenfräser: nach Geometrie und Einfahrt wählen
Beim Thema Schaftfräser oder Bohrnutenfräser ist „Bohrnutenfräser“ als verbreitete regionale oder historische Bezeichnung für ein auf Nuten ausgelegtes, über Mitte schneidendes Mitglied der Schaftfräserfamilie zu verstehen. Historisch war oft ein Zweischneider mit über Mitte reichender Stirnschneide gemeint. Moderne Kataloge folgen jedoch keiner einheitlichen Namensregel. Wählen Sie anhand der konkreten Zeichnung: Zentrumschnittfähigkeit, Spanraum, Schneidenlänge, Reichweite, Kernfestigkeit, Stirngeometrie und zugelassene Operationen.
Der Name ist weniger wichtig als drei praktische Fragen: Kann das Werkzeug mit der programmierten Methode einfahren? Kann es Späne abführen, wenn es von Material umgeben ist? Können Werkzeug und Einrichtung fertige Nutbreite und Wände kontrollieren? Ist eine Antwort unklar, reicht eine Bezeichnung nicht zur Freigabe.
Warum die Begriffe verwirren
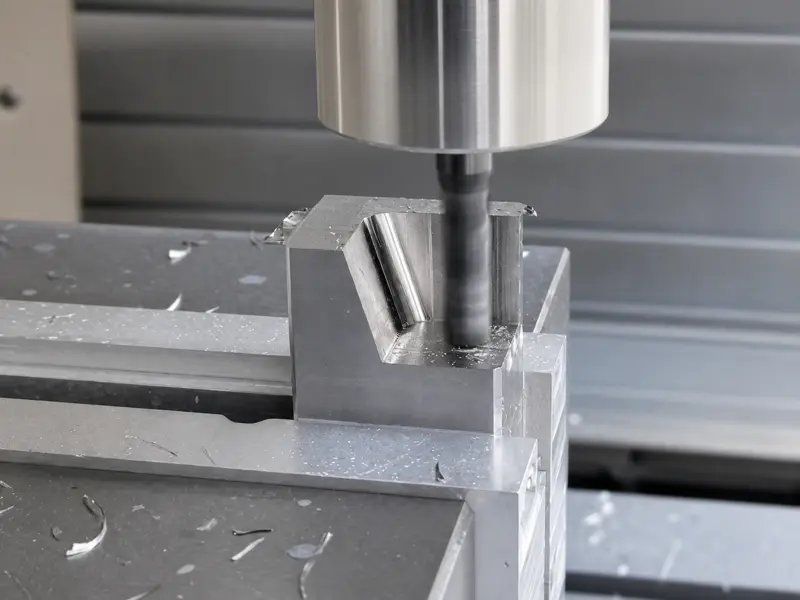
In britischen, europäischen und anderen Werkstatttraditionen bezeichnet „slot drill“ meist einen stirnschneidenden Fräser zum Eintauchen und Fräsen von Nuten oder Passfedernuten. Die klassische Beschreibung umfasst oft zwei Schneiden und ungleiche Stirnzähne, wobei eine Schneide die Werkzeugmitte überschreitet. „End mill“ kann dagegen die breitere Fräsergruppe einschließlich vorwiegend seitlich schneidender Werkzeuge meinen.
Moderne Werkzeugfamilien verwischen diese Grenze. Schaftfräser gibt es mit vielen Schneidenzahlen, zentrumsschneidenden und nicht zentrumsschneidenden Stirnen, variablem Drall, Schruppformen, Eckenradien und Spezialgeometrien. Ein Mehrschneider kann Rampen- oder Tauchfähigkeit besitzen; ein als Nutenfräser verkauftes Werkzeug kann Einschränkungen haben, die der kurze Katalogname nicht zeigt.
Auch Werkstattdiskussionen zeigen regional und maschinenbedingt wechselnde Begriffe. In der Diskussion über tiefe Nuten nennen Teilnehmer einen zweischneidigen Tauchfräser „slot drill“, schlagen aber auch kleinere Schaftfräser und Horizontalfräser vor. Die Lehre ist keine universelle Katalogdefinition, sondern die Abstimmung der Operation auf verifizierte Geometrie.
Begriffe nur bedingt auslegen:
- „Slot drill“ kann auf Nutfräsen und axiales Einfahren hinweisen.
- „End mill“ bezeichnet eine breite Schaftfräserfamilie.
- Keiner der Namen belegt den Anschliff eines konkreten modernen Werkzeugs.
Geometrie statt Namen vergleichen
Zeichnung und Anwendungshinweise vor Preis- oder Schneidenzahlvergleich lesen.
| Kataloghinweis | Mögliche Bedeutung | Was zu prüfen ist |
|---|---|---|
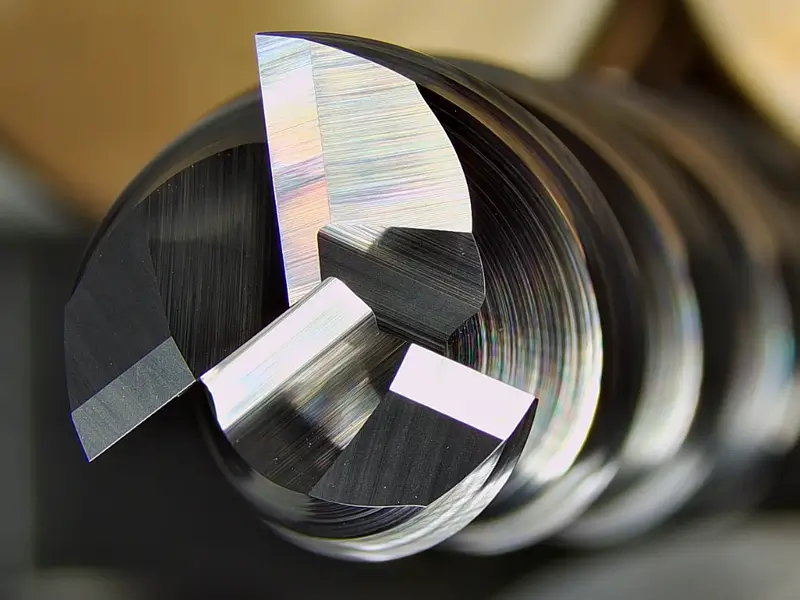
| Über Mitte schneidend oder tauchfähig | Stirnschneide reicht über Mitte und kann beim axialen Einfahren Material abtragen | Zulässige Einfahrt, axiale Tiefe je Bewegung, Werkstoff und Freigabe für gerades Eintauchen |
| Zwei Schneiden oder große Spannuten | Mehr offener Spanraum bei eingeschlossenem Schnitt | Kernfestigkeit, Spandicke, Werkstoffverhalten, Kühlmittel/Luft und tatsächliche Eignung zweier Schneiden für die Familie |
| Mehr Schneiden | Bei manchen Geometrien größerer Kernquerschnitt oder mehr Schneidkanten | Genügender Spanraum bei vollem radialem Eingriff und Zentrumschnitt der Stirn |
| Stirnzahngeometrie | Bodenerzeugung und möglicher Axialschnitt | Mittenfreischliff, Stirnschneidenlänge, Eckenform und mögliche ungeschnittene Mitte |
| Schneidenlänge und gesamte Reichweite | Erreichen der programmierten Tiefe | Nutzbare Nutlänge, Hals-/Schaftfreiraum, Halterkollision und Durchbiegung bei tatsächlicher Auskragung |
| Drall, Kern, Beschichtung und Schneidenpräparation | Für bestimmte Kräfte, Werkstoffe oder Oberflächen optimierte Ausführung | Werkstoff- und Operationsvorgaben des gewählten Herstellers; keine Eigenschaft allein aus dem Namen ableiten |
Dies vermeidet zwei Fehler: Einen „slot drill“ kaufen und annehmen, er könne jede Nut gleicher Nennbreite fertigen; oder einen modernen zentrumsschneidenden Fräser ablehnen, nur weil der alte Begriff im Katalog fehlt.
Kann das Werkzeug in die Nut einfahren?
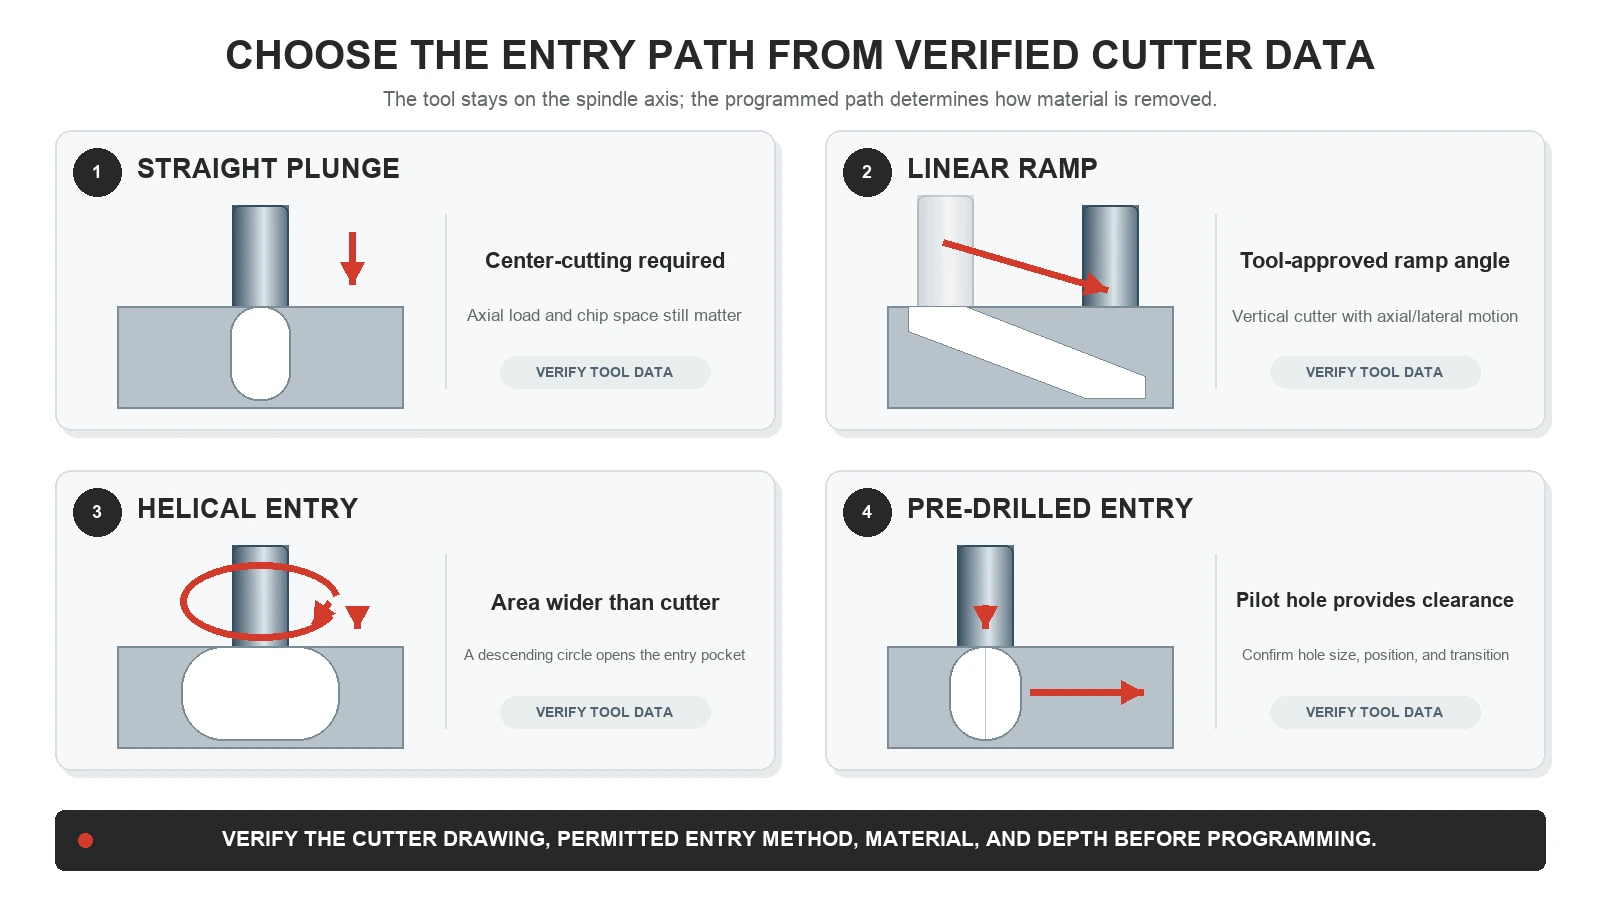
Die Einfahrt ist getrennt vom Fräsen entlang der Nut zu entscheiden. Ein Werkzeug kann seitlich gut fräsen und trotzdem die Stirngeometrie für das Eintauchen ins Volle nicht besitzen.
Gerades axiales Eintauchen. Die Stirn muss bis oder über Mitte schneiden, und die Werkzeugdaten müssen die Operation für realen Werkstoff und Einrichtung erlauben. In der Drehmitte ist die örtliche Schnittgeschwindigkeit sehr niedrig; „zentrumsschneidend“ bedeutet daher keine unbegrenzte Bohrfähigkeit. Spanraum und Axiallast bleiben wichtig. Beim Eintauchen gelangen Späne zunächst in einen engen Hohlraum, bevor eine ganze Nut einen Fluchtweg bietet. Prüfen Sie, ob die Bewegung Späne durch die Nuten aufsteigen lässt oder unter der Stirn einklemmt.
Rampeneinfahrt. Eine lineare Rampe verbindet axiale und seitliche Bewegung und hält mehr Schneide außerhalb der genauen Mitte im Eingriff. Sie erfordert genügend Nutlänge und ein rampenfähiges Werkzeug. Rampenwinkel und Schnittdaten müssen aus dessen Vorgaben stammen.
Helikale Einfahrt. Eine kreisförmig absinkende Bahn kann eine Tasche oder Einfahrzone breiter als das Werkzeug öffnen. Sie erfordert Raum für die Helix und passende Mittel-/Stirngeometrie. Bei exakt werkzeugbreiter Geometrie ohne Einfahrraum ist sie nicht möglich.
Vorgebohrte Einfahrt. Eine Bohrung kann Freiraum für einen nicht zentrumsschneidenden Fräser schaffen oder die Axialarbeit am Nutende verringern. Bohrdurchmesser, Position, Bodenform und Übergang zum Fräsen müssen zum Prozess passen.
Einfahrt über eine offene Kante. Beginnt die Nut an einer freien Kante, kann das Werkzeug seitlich ohne Eintauchen einfahren. Der Zentrumschnitt kann entfallen, Vollnuteingriff und Spanabfuhr bleiben jedoch bestehen.
Prüfen Sie vor Programmierung, ob der Katalog Eintauchen, Rampe, Helix, Bohrfräsen oder nur Umfangsfräsen zulässt. Dies sind Operationsfreigaben, keine austauschbaren Werbewörter.
Warum Vollnutfräsen stark belastet
In einer Vollnut greift das Werkzeug praktisch über seine gesamte Breite ein. Kräfte wirken beidseitig, der Spanaustritt ist begrenzt und jede Nut kehrt rasch in einen engen Kanal zurück. Gegenüber einem leichten Seitenschnitt sind radialer Eingriff, Wärme- und Abfuhrbedingungen anspruchsvoller.
Der Spanraum kann daher die Wahl bestimmen. Mehr Schneiden können in manchen Operationen höheren Vorschub ermöglichen, doch jede zusätzliche Nut belegt Platz, der sonst Späne tragen könnte. Weniger Schneiden können größere Nuten bieten, garantieren aber keinen Erfolg. Spanform, Werkstoff, axialer Eingriff, Drall, Kühlmittel/Luft, Durchmesser und Maschinensteifigkeit beeinflussen die Abfuhr.
Die typische Fehlerfolge: Späne bleiben in der Nut, werden erneut zerspant, erzeugen Wärme und Schneidenschäden und beanspruchen weiteren Raum. Stellen Sie dann die Spanabfuhr wieder her und überdenken Sie den eingeschlossenen Eingriff, statt Bruch als unerklärliches Werkstoffproblem zu behandeln.
Vollbreitenschnitt hebt auch die Annahmen geringen Eingriffs vieler Hocheffizienz-Seitenfrässtrategien auf. Übernehmen Sie keine Umfangsschlichtdaten allein deshalb, weil Werkzeug und Werkstoff gleich sind. Beginnen Sie mit veröffentlichten Nutdaten oder dem nächstliegenden freigegebenen Eingriff und beachten Sie Drehzahl-, Vorschub-, Leistungs- und Steifigkeitsgrenzen.
Schrupp- und Schlichtstrategie wählen
Der beste Nutprozess hängt von Tiefe, Zugang, Breitenkontrolle, Boden-/Wandanforderungen und Werkzeugen ab. Ein maßhaltiger Einzelgang ist nur ein möglicher Weg.
Flache oder offene Nuten
Ein zentrumsschneidendes Werkzeug darf in eine flache geschlossene Nut eintauchen oder einrampen, sofern die Daten Einfahrt und Eingriff erlauben. Eine offene Nut ist oft seitlich zugänglich. Planen Sie in beiden Fällen Spanabfuhr, Aufbau des vollen Eingriffs und nötiges Schlichten.
Bei unkritischer Breite kann direktes Nutfräsen effizient sein. Für kontrollierte Breite oder Oberfläche erwägen Sie Schruppen unter Endmaß und getrennte Wandbearbeitung. Aus dem eingeschlossenen Vollnutschlichten wird so ein Seitenschnitt mit geringerem Eingriff und anpassbarer Bahn.
Tiefe oder schmale Nuten
Tiefe erzeugt Reichweiten- und Spanprobleme. Schneidenlänge ist nicht sichere Reichweite: Die Nuten können lang genug sein, während Schaft, Hals, Halter oder Spindelnase kollidieren. Mehr Auskragung erhöht außerdem die Biegeempfindlichkeit.
Verwenden Sie abgestufte axiale Ebenen, wenn Werkzeugdaten und Einrichtung dies erfordern. Entfernen Sie Späne vor Verdichtung am Boden. Eine kleinere Schruppbahn kann bei tiefen Nuten Aufmaß an beiden Wänden lassen. Die Fachdiskussion zu Stahlnuten zeigt, warum Vorbohren, schrittweise Tiefe, kleinere Schruppfräser und getrenntes Wandschlichten erwogen werden statt einer bloßen Bezeichnung.
Manche Merkmale sind mit Scheibenfräser, Metallsäge, horizontalem Aufsteckfräser, trochoidaler Bahn, Drahterodieren oder anderem Verfahren besser herzustellen. Die Wahl hängt von Breite/Tiefe, Zugang, Eckenform, Stückzahl, Maschine und Toleranz ab. „Slot drill“ verpflichtet nicht zum vertikalen stirnschneidenden Werkzeug.
Passfedernuten und breitenkritische Merkmale
Ein maßhaltiges Werkzeug garantiert keine maßhaltige Nut. Rundlauffehler können die rotierende Hüllkurve vergrößern. Durchbiegung verschiebt das Werkzeug unter Last; Verschleiß, Halterfehler, Umkehrspiel, Bahnrichtungswechsel und Wiederzerspanung beeinflussen die Wände unterschiedlich.
Schruppen Sie breitenkritische Passfedernuten möglichst unter Maß, prüfen Sie und schlichten Sie die Wände mit kontrollierten Korrekturen. Berücksichtigen Sie Boden, Eckenradius, Passfedersitz und Position relativ zur Welle oder zum festgelegten Bezug. „Korrigieren“ Sie die Breite nicht mit einem beliebigen CAM-Werkzeugdurchmesser; messen Sie und passen Sie eine kontrollierte Schlichtbahn an.
Schnittdaten nicht allein nach Schneidenzahl übertragen
Zweischneider erhalten nicht automatisch einen bestimmten Vorschub und Vierschneider einen anderen. Tischvorschub hängt von Zahnvorschub, wirksamer Schneidenzahl und Drehzahl ab; sichere Ausgangsbedingungen zusätzlich von Werkstoff, Schneidengeometrie, Beschichtung, Durchmesser, axialem/radialem Eingriff, Bahn und Einrichtung.
Für Vollnutfräsen prüfen:
- Herstellerdaten für genaues Werkzeug und Werkstoff;
- Gültigkeit für Nuten, Rampen, Eintauchen oder Seitenfräsen;
- nutzbare Schneidenlänge und programmierte Tiefe;
- Spanraum und tatsächliche Abfuhrmethode;
- Auskraglänge, Halterzustand, Spindelrundlauf und Maschinenleistung;
- Ein- und Ausfahrbelastung;
- Kühlmittel- oder Luftrichtung;
- ob der programmierte Vorschub bei erreichbaren RPM die gewünschte Spanbildung erhält.
Erreicht die Spindel den berechneten Befehl nicht, berechnen Sie den Vorschub neu, statt nur RPM zu begrenzen. Können Späne nicht austreten, kann weniger Vorschub ohne bessere Abfuhr Reiben und Wärme verschlimmern. Passen Sie anhand von Befunden jeweils eine Größe an.
Nutbefund auswerten, bevor der ganze Prozess geändert wird
- Nut zu breit oder wellig: Rundlauf, Haltersauberkeit, Durchmesser, Durchbiegung, Maschinenbewegung, Bahnkehrung und beidseitigen Schnitt bei hohem Eingriff prüfen. Maßkontrolle gegebenenfalls in getrennte Wandgänge verlagern.
- Wände werden mit der Tiefe konisch: Auskragung, Schneidenlänge, Nut-/Schaftreiben, Durchbiegung, Verschleiß und wechselnde Spanlast prüfen. Kürzeres Werkzeug oder gestuftes Schruppen/Schlichten kann wichtiger als eine kleine Parameteränderung sein.
- Späne schweißen an oder werden wiederholt geschnitten: Stoppen, bevor Schneidenschäden eskalieren. Spanraum, Abfuhrrichtung, Kühlmittel-/Luftzugang, Axialtiefe und mögliche andere Öffnungsbahn prüfen.
- Boden gerillt oder mit Mittenspur: Stirngeometrie und CAM-Werkzeugdefinition bestätigen. Das Werkzeug schneidet eventuell nicht wirklich über Mitte, biegt sich durch oder lässt wegen unpassender Einfahrt Material stehen.
- Werkzeug taucht nicht sauber ein: Zulässige Einfahrt und Stirngeometrie prüfen. Rampe, Helix, Vorbohrung oder offene Kante verwenden, statt einen Umfangsfräser zum Bohren zu zwingen.
- Verschleiß konzentriert sich auf eine axiale Linie: Prüfen, ob Tiefengrenze, Wiederzerspanungszone oder Übergang die Hauptlast trägt. Tiefe verteilen oder Schruppfolge innerhalb der Werkzeugdaten überarbeiten.
Werkzeug vor Nutfreigabe prüfen
Nutbreite, -tiefe, -länge, Endform, Eckenradius, Wand-/Bodenoberfläche, Toleranz und Zugang erfassen. Dann Zentrumschnitt, zulässige Einfahrt, Schneidenzahl/-raum, Schneidenlänge, Hals-/Schaftfreiraum, Reichweite, Halterschnittstelle, Werkstoffvorgaben und Nutdaten bestätigen.
Die Auswahl an Vollhartmetall-Schaftfräsern kann nach Klärung dieser Anforderungen mögliche Werkzeugfamilien aufzeigen. Prüfen Sie Zeichnung und Anwendungsdaten des gewählten Artikels; der Link belegt weder Zentrumschnittgeometrie noch Eignung für eine bestimmte Nut.
Prüfen Sie zuletzt den gesamten Prozess: Einfahrt, Schruppaufmaß, Schlichtkorrekturen, Spanabfuhr, Maschinengrenzen, Rundlauf, Auskragung, Prüfverfahren und Probeschnittbelege. Hängt der Plan noch von den Wörtern „slot drill“ oder „end mill“ statt diesen Fakten ab, ist er nicht freigabereif.
Prüfen Sie den Probeschnitt am Eintritt, in der Mitte und am Austritt oder geschlossenen Ende, nicht nur an der bequemsten Messstelle. Dokumentieren Sie Wandzustand, Bodenform, Breite über Tiefe, Späne, Geräusch, Spindellast und Schneidenzustand. Diese Befunde zeigen, ob Geometrie und Strategie über das ganze Merkmal stabil bleiben.