










Fresa de extremo o de ranurar: elegir por geometría y entrada
Al comparar fresa de extremo frente a fresa de ranurar , considere «slot drill» como un nombre regional o histórico habitual de una fresa orientada a ranuras y con corte al centro dentro de la familia de fresas de extremo. Históricamente solía indicar dos labios y un filo frontal que cruza el centro. Los catálogos modernos no siguen una regla universal. Elija según el plano real: corte al centro, espacio de viruta, longitud, alcance, resistencia del núcleo, geometría frontal y operaciones autorizadas.
El nombre importa menos que tres preguntas: ¿puede entrar con el método programado?, ¿puede evacuar viruta rodeada de material?, ¿pueden herramienta y preparación controlar ancho y paredes finales? Si hay dudas, una etiqueta no basta para liberar la operación.
Por qué la terminología confunde
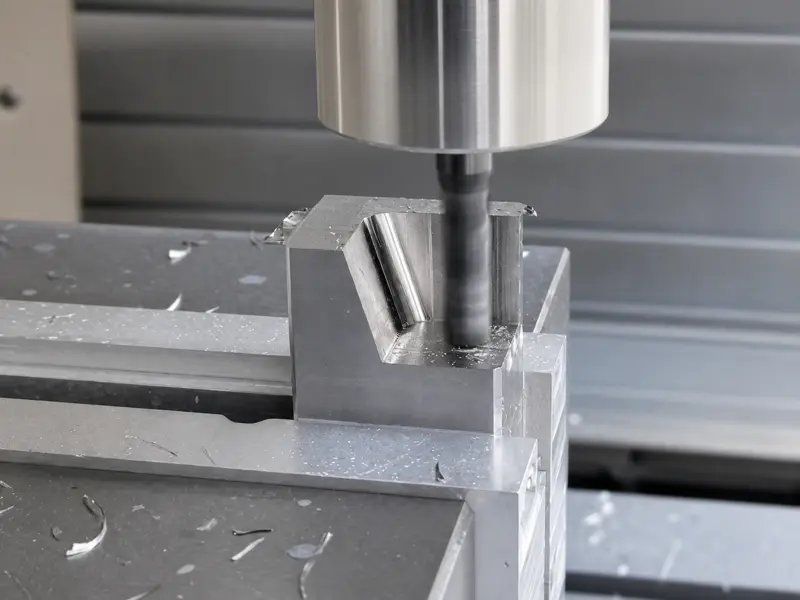
En tradiciones británicas, europeas y otras, «slot drill» suele designar una fresa de corte frontal para penetrar y fresar ranuras o chaveteros. La descripción tradicional incluye dos labios y dientes frontales desiguales, con un filo que cruza el centro. «End mill» puede designar una familia más amplia, incluidas herramientas principalmente laterales.
Las familias modernas difuminan la diferencia: múltiples números de labios, corte al centro o no, hélice variable, formas de desbaste, radios y geometrías específicas. Una fresa de varios labios puede admitir rampa o penetración; una vendida para ranurar puede tener límites no visibles en su nombre abreviado.
Las discusiones de taller también muestran términos variables según lugar y práctica. En esta discusión de ranuras profundas, «slot drill» designa una fresa de dos labios para penetrar, mientras se proponen fresas menores y cortadores horizontales. La lección no es imponer una definición a todos los catálogos, sino casar la operación con geometría verificada.
Mantener el lenguaje condicionado:
- «Slot drill» puede sugerir ranurado y entrada axial.
- «End mill» identifica una amplia familia de fresas.
- Ningún nombre demuestra el afilado de una herramienta moderna concreta.
Comparar geometría real, no nombres
Leer plano y notas de aplicación antes de comparar precio o número de labios.
| Indicación del catálogo | Qué puede sugerir | Qué debe verificarse |
|---|---|---|
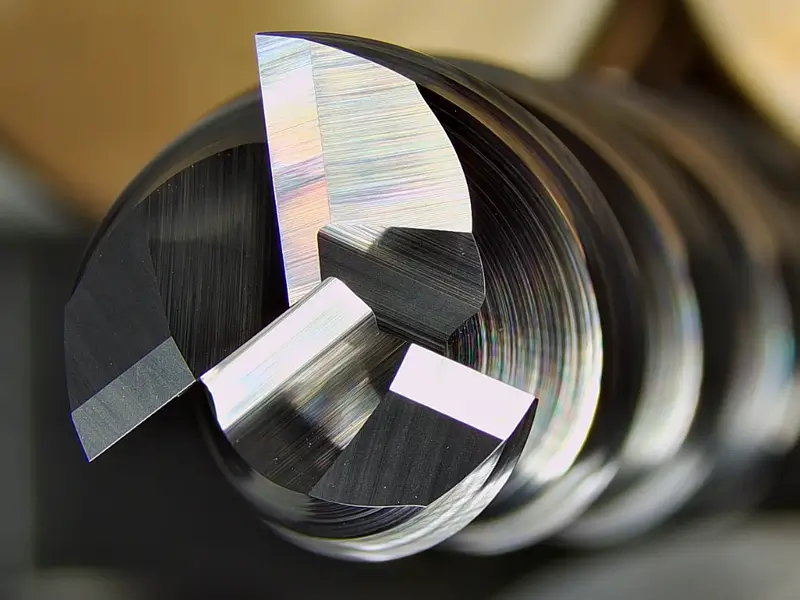
| Corte al centro o apta para penetración | Un filo frontal cruza el centro y retira material en entrada axial | Entrada permitida, profundidad axial por movimiento, material y aprobación de penetración recta |
| Dos labios o canales amplios | Más espacio de viruta en corte confinado | Resistencia del núcleo, espesor de viruta, material, refrigerante/aire y preferencia real por dos labios en la familia |
| Más labios | Mayor sección de núcleo o más filos en ciertos diseños | Espacio suficiente en contacto radial completo y corte al centro frontal |
| Geometría de dientes frontales | Generación del fondo y posible corte axial | Alivio central, longitud de corte frontal, esquina y posible centro sin cortar |
| Longitud de corte y alcance total | Capacidad para alcanzar la profundidad programada | Longitud útil, holgura de cuello/mango, colisión del portaherramientas y flexión al voladizo real |
| Hélice, núcleo, recubrimiento y preparación del filo | Diseño optimizado para fuerzas, materiales o acabados específicos | Indicaciones del fabricante para material y operación; no deducir prestaciones solo del nombre |
Evita dos errores: comprar una «slot drill» y suponer que hace cualquier ranura del mismo ancho nominal; o rechazar una fresa moderna de corte al centro porque el catálogo no usa el término antiguo.
¿Puede la fresa entrar en la ranura?
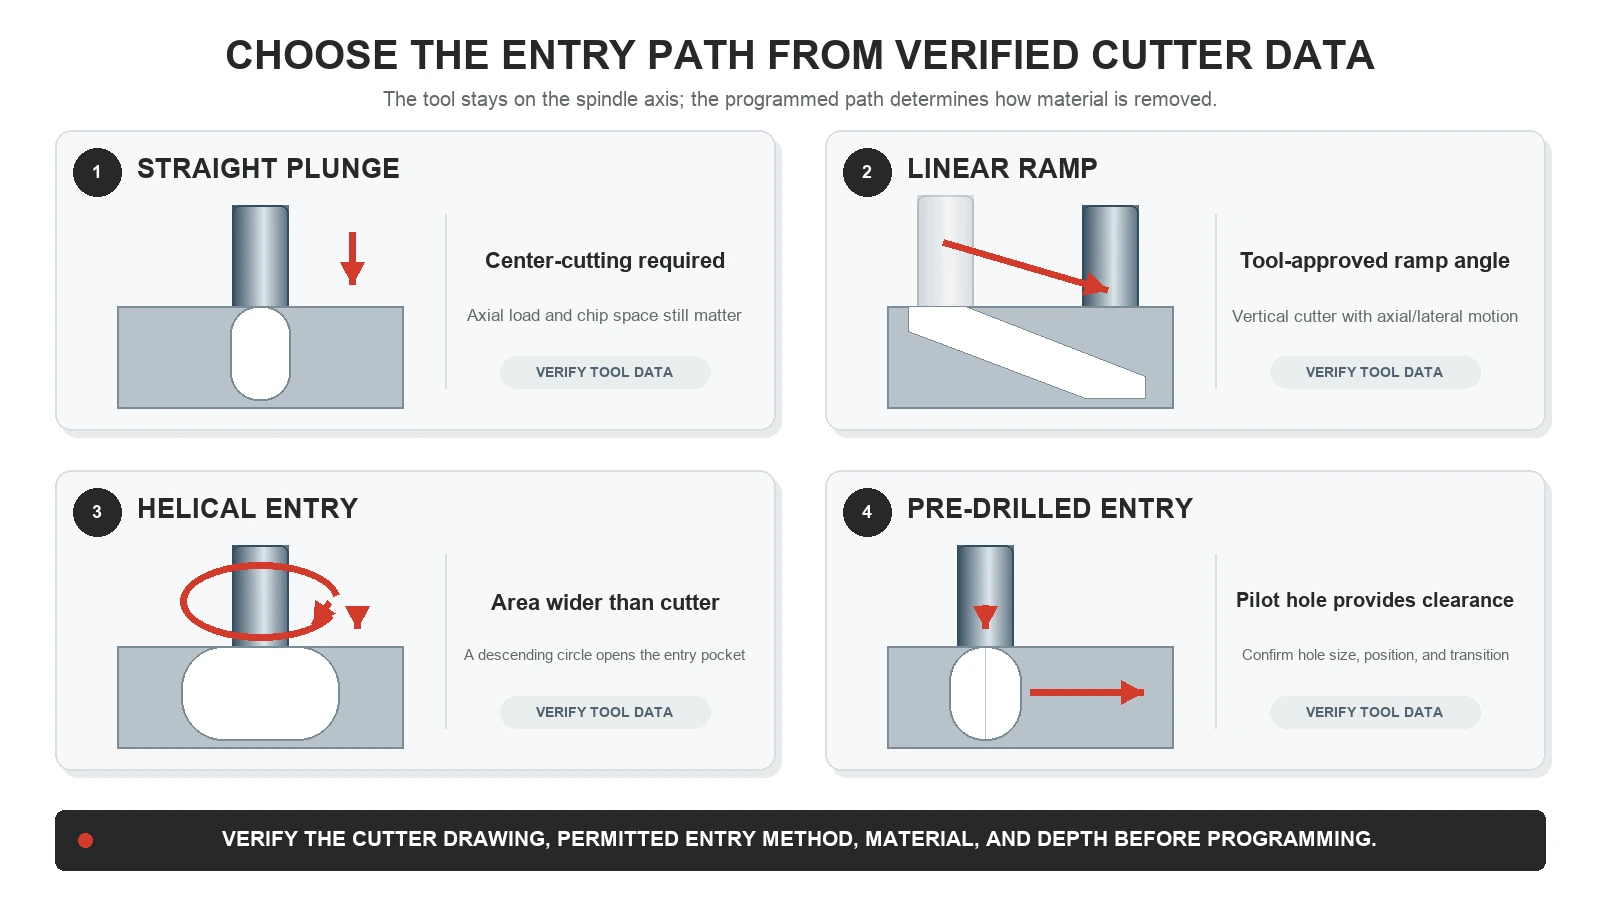
La entrada se decide aparte del corte a lo largo de la ranura. Una fresa puede cortar bien lateralmente sin geometría frontal para penetrar en sólido.
Penetración axial recta. El extremo debe cortar hasta o a través del centro y los datos deben permitirlo para material y preparación reales. La velocidad local en el centro es muy baja: cortar al centro no implica capacidad ilimitada de taladrar. Espacio de viruta y carga axial siguen importando. La penetración también envía viruta a una cavidad confinada antes de existir una ranura con salida. Compruebe si el movimiento deja subir viruta por los canales o la atrapa bajo la cara frontal.
Entrada en rampa. Una rampa lineal combina movimiento axial y lateral y mantiene más filo activo fuera del centro exacto. Requiere longitud suficiente y herramienta autorizada para rampa. Ángulo y datos deben venir de sus indicaciones.
Entrada helicoidal. Una trayectoria circular descendente puede abrir una cajera o entrada más ancha que la fresa. Exige espacio para la hélice y geometría central/frontal adecuada. No cabe si la geometría final tiene exactamente el ancho de la fresa sin espacio de entrada.
Entrada pretaladrada. Un agujero puede dar holgura a una fresa sin corte al centro o reducir trabajo axial al extremo. Diámetro, posición, fondo y transición al fresado deben corresponder al proceso.
Entrada por borde abierto. Si la ranura empieza en un borde libre, la fresa entra lateralmente sin penetrar. Puede eliminarse la exigencia de corte al centro, pero siguen contacto completo y evacuación.
Antes de programar, verifique si el catálogo permite penetración, rampa, hélice, taladrado-fresado o solo fresado periférico. Son permisos operativos, no términos comerciales intercambiables.
Por qué el ranurado completo es exigente
En ranurado completo, la fresa contacta prácticamente en todo el ancho. Las fuerzas actúan a ambos lados, la salida de viruta es limitada y cada canal vuelve pronto a un paso confinado. Frente a un corte lateral ligero, aumentan contacto radial y dificultad térmica y de evacuación.
El espacio de viruta puede decidir la elección. Más filos pueden permitir mayor avance, pero cada labio añadido ocupa espacio que podría transportar viruta. Menos labios pueden ofrecer canales mayores sin garantizar éxito. Forma de viruta, material, contacto axial, hélice, refrigerante/aire, diámetro y rigidez influyen en la evacuación.
La secuencia de fallo es conocida: la viruta queda, se recorta, genera calor y daño del filo y ocupa más espacio. Restablezca la evacuación y reconsidere el contacto confinado en vez de tratar la rotura como un misterio del material.
El ancho completo elimina las hipótesis de bajo contacto de muchas estrategias laterales de alta eficiencia. No copie datos de acabado periférico solo porque herramienta y material sean iguales. Parta de datos publicados de ranurado o del contacto autorizado más cercano y respete límites de husillo, avance, potencia y rigidez.
Elegir la estrategia de desbaste y acabado
El mejor proceso depende de profundidad, acceso, control de ancho, fondo/paredes y herramientas. Una pasada directa a medida es solo una opción.
Ranuras poco profundas o abiertas
Una fresa de corte al centro puede penetrar o entrar en rampa en una ranura cerrada poco profunda si sus datos lo permiten. Una abierta suele admitir entrada lateral. En ambos casos planifique evacuación, transición al contacto completo y necesidad de acabado.
Si el ancho no es crítico, el ranurado directo puede ser eficiente. Para controlar ancho o acabado, desbaste por debajo de la medida y corte cada pared por separado. El acabado pasa de ranura confinada a corte lateral de menor contacto y trayectoria ajustable.
Ranuras profundas o estrechas
La profundidad crea problemas de alcance y evacuación. Longitud de corte no equivale a alcance seguro: los canales pueden bastar, pero mango, cuello, portaherramientas o nariz del husillo colisionar. Más voladizo aumenta también la sensibilidad a flexión.
Use niveles axiales escalonados si herramienta y preparación lo requieren. Retire viruta antes de compactarse en el fondo. Una trayectoria de desbaste menor puede dejar sobrematerial en ambas paredes profundas. La discusión profesional sobre ranuras en acero muestra por qué se consideran pretaladro, profundidad progresiva, fresas menores y acabado separado en vez de confiar en una etiqueta.
Algunas geometrías se producen mejor con fresa de disco de tres cortes, sierra, cortador en árbol horizontal, trayectoria trocoidal, electroerosión por hilo u otro proceso. Depende de ancho/profundidad, acceso, esquinas, volumen, máquina y tolerancia. «Slot drill» no obliga a usar herramienta vertical de corte frontal.
Chaveteros y anchos críticos
Una fresa a medida no garantiza una ranura a medida. El descentramiento puede ampliar la envolvente de giro. La flexión desplaza la herramienta bajo carga; desgaste, error del portaherramientas, holgura, inversión de trayectoria y recorte alteran las paredes de forma distinta.
En un chavetero de ancho crítico, desbaste menor cuando sea posible, inspeccione y acabe paredes con compensaciones controladas. Considere fondo, radio, ajuste de chaveta y posición respecto al eje o referencia. No «corrija» el ancho con diámetro arbitrario en CAM; mida el resultado y ajuste una trayectoria de acabado controlada.
No transferir datos solo por número de labios
Dos labios no reciben automáticamente un avance y cuatro otro. El avance de mesa depende de avance por diente, labios activos y régimen; el inicio seguro también depende de material, geometría, recubrimiento, diámetro, contacto axial/radial, trayectoria y preparación.
Para ranurado completo, verificar:
- datos del fabricante para fresa y material exactos;
- aplicación a ranurado, rampa, penetración o fresado lateral;
- longitud útil y profundidad programada;
- espacio de viruta y método real de evacuación;
- voladizo, estado del portaherramientas, descentramiento del husillo y potencia;
- carga de entrada y salida;
- dirección de refrigerante o aire;
- si el avance mantiene la formación de viruta prevista a RPM alcanzables.
Si el husillo no alcanza la orden, recalcule avance en vez de limitar solo RPM. Si la viruta no sale, reducir avance sin mejorar evacuación puede empeorar roce y calor. Ajuste según pruebas, una variable cada vez.
Examinar la ranura antes de cambiar todo el proceso
- Ranura sobredimensionada u ondulada: Revisar descentramiento, limpieza, diámetro, flexión, movimiento, inversión y corte de ambas paredes bajo alto contacto. Trasladar el control dimensional a pasadas separadas si hace falta.
- Paredes cónicas con la profundidad: Inspeccionar voladizo, longitud, roce de canal/mango, flexión, desgaste y carga variable. Herramienta más corta o desbaste/acabado escalonado puede importar más que un pequeño ajuste.
- Virutas soldadas o recortadas: Parar antes de agravar daños. Revisar espacio, dirección de evacuación, acceso de refrigerante/aire, profundidad y posible trayectoria alternativa de apertura.
- Fondo estriado o con marca central: Confirmar geometría frontal y definición CAM. Puede no cortar realmente al centro, flexionar o dejar material si la entrada no coincide con los dientes frontales.
- La herramienta no penetra limpiamente: Verificar entrada y geometría. Usar rampa, hélice, pretaladro o borde abierto en vez de forzar una fresa periférica a taladrar.
- Desgaste concentrado en una línea axial: Comprobar si un límite de profundidad, zona de recorte o transición soporta la carga principal. Redistribuir profundidad o revisar desbaste dentro de los datos de herramienta.
Verificar la herramienta antes de liberar la ranura
Registrar ancho, profundidad, longitud, forma final, radio, acabado de paredes/fondo, tolerancia y acceso. Confirmar después corte al centro, entrada permitida, número/espacio de labios, longitud, holgura de cuello/mango, alcance, interfaz, material y datos de ranurado.
La gama de fresas de metal duro integral puede identificar familias candidatas una vez conocidos esos requisitos. Verifique plano y datos de la referencia elegida; el enlace no acredita corte al centro ni aptitud para una ranura concreta.
Verifique finalmente el proceso completo: entrada, sobrematerial, compensaciones de acabado, evacuación, límites, descentramiento, voladizo, inspección y pruebas. Si aún depende de las palabras «slot drill» o «end mill» y no de esos hechos, no está listo para liberarse.
Inspeccione la prueba en entrada, centro y salida o extremo cerrado, no solo donde sea más fácil medir. Registre paredes, fondo, ancho con profundidad, virutas, sonido, carga y filo. Esas observaciones muestran si geometría y estrategia son estables en toda la forma.