










Скорости и подачи при фрезеровании закалённых материалов: как выбрать исходный режим, не копируя неподходящее резание
Опубликованные режимы фрезерования закалённых материалов полезны только при сходстве исходных условий с вашей операцией. Согласуйте твёрдость заготовки, фрезу и кромку, радиальное и осевое зацепление, траекторию, биение, эффективный вылет, жёсткость, шпиндель и тепловую стратегию. Если несколько условий различаются, считайте число примером, а не настройкой станка.
Это особенно важно при попытке улучшить плохой результат. Малый радиальный контакт может сделать реальную стружку намного тоньше расчётной подачи на зуб, но изменение подачи не исправляет чрезмерный вылет, биение, слабое закрепление или повторное резание стружки. Проверьте систему до компенсации в CAM.
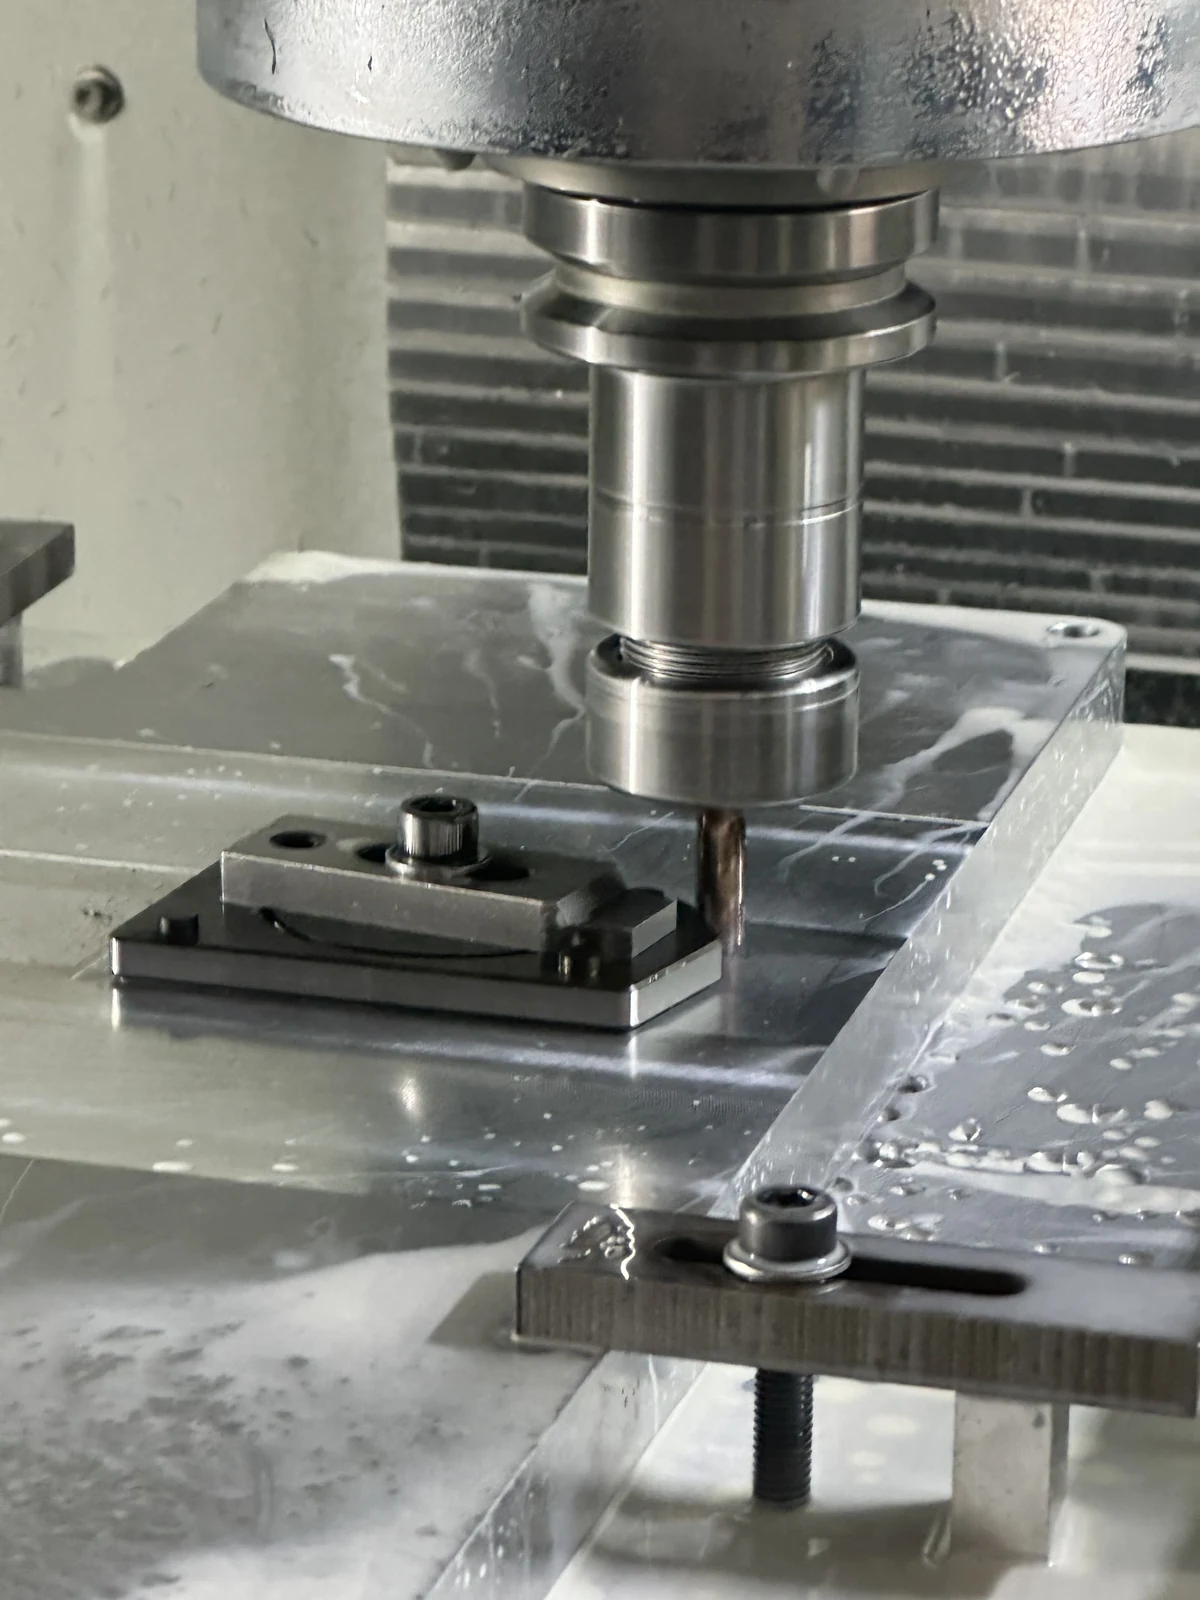
Начните с соответствия операции, а не числа
Фрезерование закалённых материалов связывает фрезу, станок и контакт теснее, чем показывает общая таблица режимов. Изменение диаметра, подготовки кромки, покрытия, твёрдости, радиального контакта, траектории в углу или поведения шпинделя меняет нагрузку и нагрев. Биение и вылет важны по той же причине: фактически нагруженный зуб может не совпадать с расчётным.
| Перед копированием опубликованного значения | Что должно сопровождать его | Если условие не совпадает |
|---|---|---|
| Материал и твёрдость | Марка, твёрдость и состояние заготовки | Оставьте значение как справочное и получите исходный режим для фактического материала. |
| Фреза и зацепление | Диаметр, система кромок, радиальное и осевое зацепление, прохождение углов и траектория | Пересчитайте резание вместо прямого переноса исходной подачи. |
| Станок и наладка | Патрон, измеренное биение, эффективный вылет, жёсткость и возможности шпинделя | Исправьте или документируйте отличие наладки перед компенсацией в CAM. |
| План теплового режима и отвода стружки | Сухое резание, воздух или СОЖ и отвод стружки | Проверьте тепловой цикл и путь стружки для выбранной инструментальной системы. |
Храните условия таблицы рядом с исходным значением. Если последующее испытание меняет зацепление, наладку или инструментальную систему, запись покажет утрату сопоставимости. Получите начальные режимы конкретного инструмента и закалённого материала у поставщика, затем проверьте на станке.
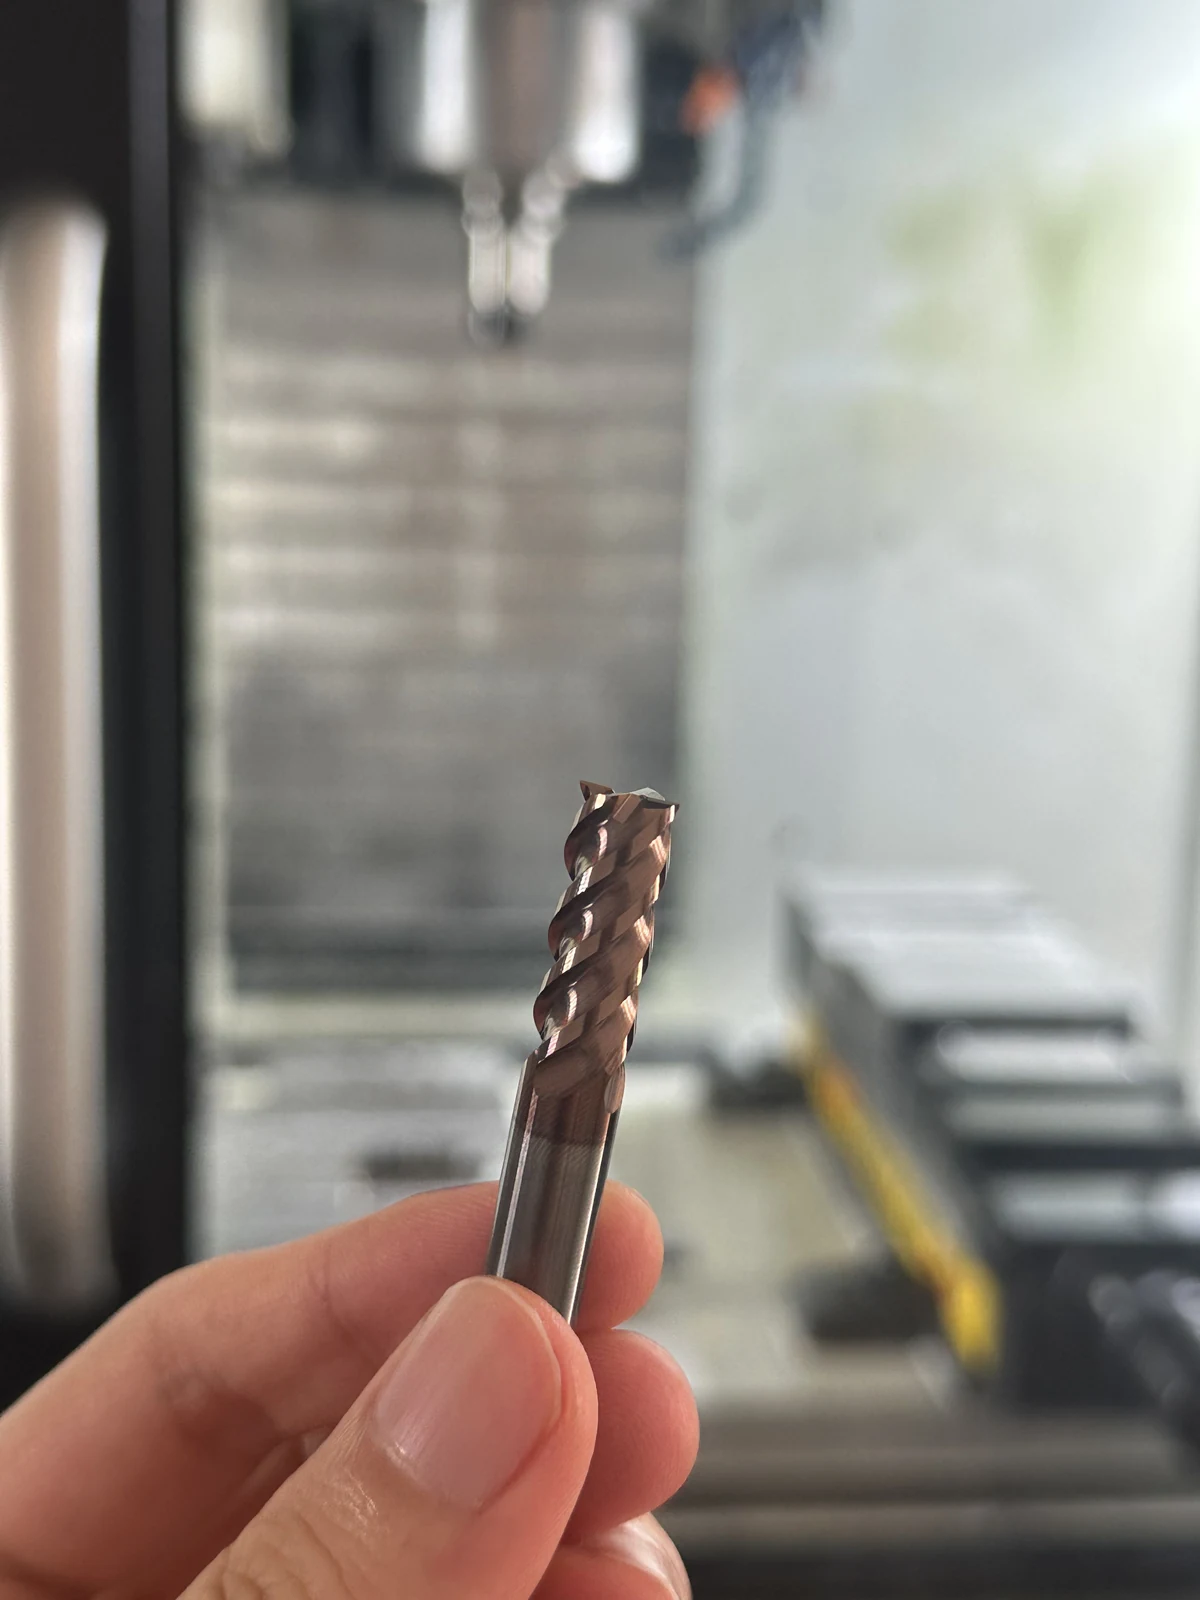
Оцените радиальный контакт перед изменением подачи
Когда радиальный контакт меньше 50% диаметра фрезы, начинается радиальное утонение стружки. Заданная подача на зуб уже не равна максимальной толщине стружки. Если при уменьшении контакта оставить программную подачу прежней, инструмент может снимать более тонкую стружку, чем предполагалось.
Поэтому высокоэффективную траекторию нельзя настраивать копированием подачи полного паза. Геометрия зацепления изменилась. Рассчитайте или проверьте компенсацию в пределах реальной фрезы, материала, биения, станка и рекомендаций поставщика, затем подтвердите результат на том же элементе и инструменте.
При уменьшении радиального контакта одинаковая заданная подача на зуб может давать меньшую максимальную толщину стружки. Проверьте метод компенсации для реальной геометрии и траектории. Поправку для одного контакта нужно пересмотреть при изменении ширины резания, угловой траектории или фрезы.
Утонение стружки не оправдывает игнорирование слабой наладки. Более высокая заданная подача увеличивает нагрузку на зуб, а результат зависит от прочности, динамики станка, биения и пределов поставщика. При нестабильном звуке, неравномерных следах или повреждении кромки сначала выясните, виновато ли зацепление или механическая неисправность.
Согласуйте исходные параметры с реальным резанием
При использовании твердосплавной концевой фрезы, начните с режимов для выбранного инструмента и материала. Перед применением подтвердите марку и твёрдость, диаметр и геометрию кромки, радиальный и осевой контакт, траекторию, вылет и условия охлаждения или обдува.
Режимы, разработанные для одной задачи обработки закалённой стали, могут не подойти другой. Смена типа фрезы, контакта или жёсткости меняет условия исходных данных. Несовпадающие данные считайте ориентиром для проверки, а не готовой настройкой.
Для чистовой обработки оценивайте поверхность отдельно от скорости съёма. Подача на зуб, скорость резания, диаметр, осевая глубина и радиус угла влияют на результат в зависимости от инструмента и наладки. Производительный черновой режим не гарантирует нужную чистоту. Исследование фрезерования закалённой стали поддерживает оценку этих переменных в испытанных условиях, а не перенос рейтинга инструментов или набора режимов.
Проверьте систему перед компенсацией в CAM
Если фрезерование закалённого материала неудачно, используйте результат для выбора проверки, а не меняйте несколько переменных сразу.
Начните с эффективного вылета и жёсткости. Большой вылет, нежёсткий патрон или заготовка вызывают прогиб и меняют нагрузку на зуб по траектории. Затем проверьте биение и посадку. Проблема инструмента или патрона концентрирует нагрузку на одном зубе и выглядит как ошибка подачи даже при неизменной программе.
Затем проверьте отвод и повторное резание стружки. Повторно режущаяся стружка повреждает кромку, ухудшает поверхность и искажает звук. Далее оцените состояние кромки и пригодность инструмента. Не поддерживайте изношенный или неподходящий инструмент всё более агрессивными изменениями программы.
Только после этих проверок корректируйте программу. Измените одну документированную переменную, повторите тот же элемент и сравните звук, инструмент, поверхность и нагрузку. Если результат улучшился, сохраните условия вместе с записью. Если нет, вернитесь к предыдущей ветви, не добавляя новую поправку поверх неубедительного испытания.
СОЖ рассматривается в той же системе условий. Оценивайте сухое резание, обдув или СОЖ с выбранным инструментом, тепловым циклом и требованием стружкоотвода. Изменение жидкости влияет и на отвод, и на температуру кромки, поэтому проверяйте его как изменение процесса, а не следуйте безусловному правилу «сухо или мокро».
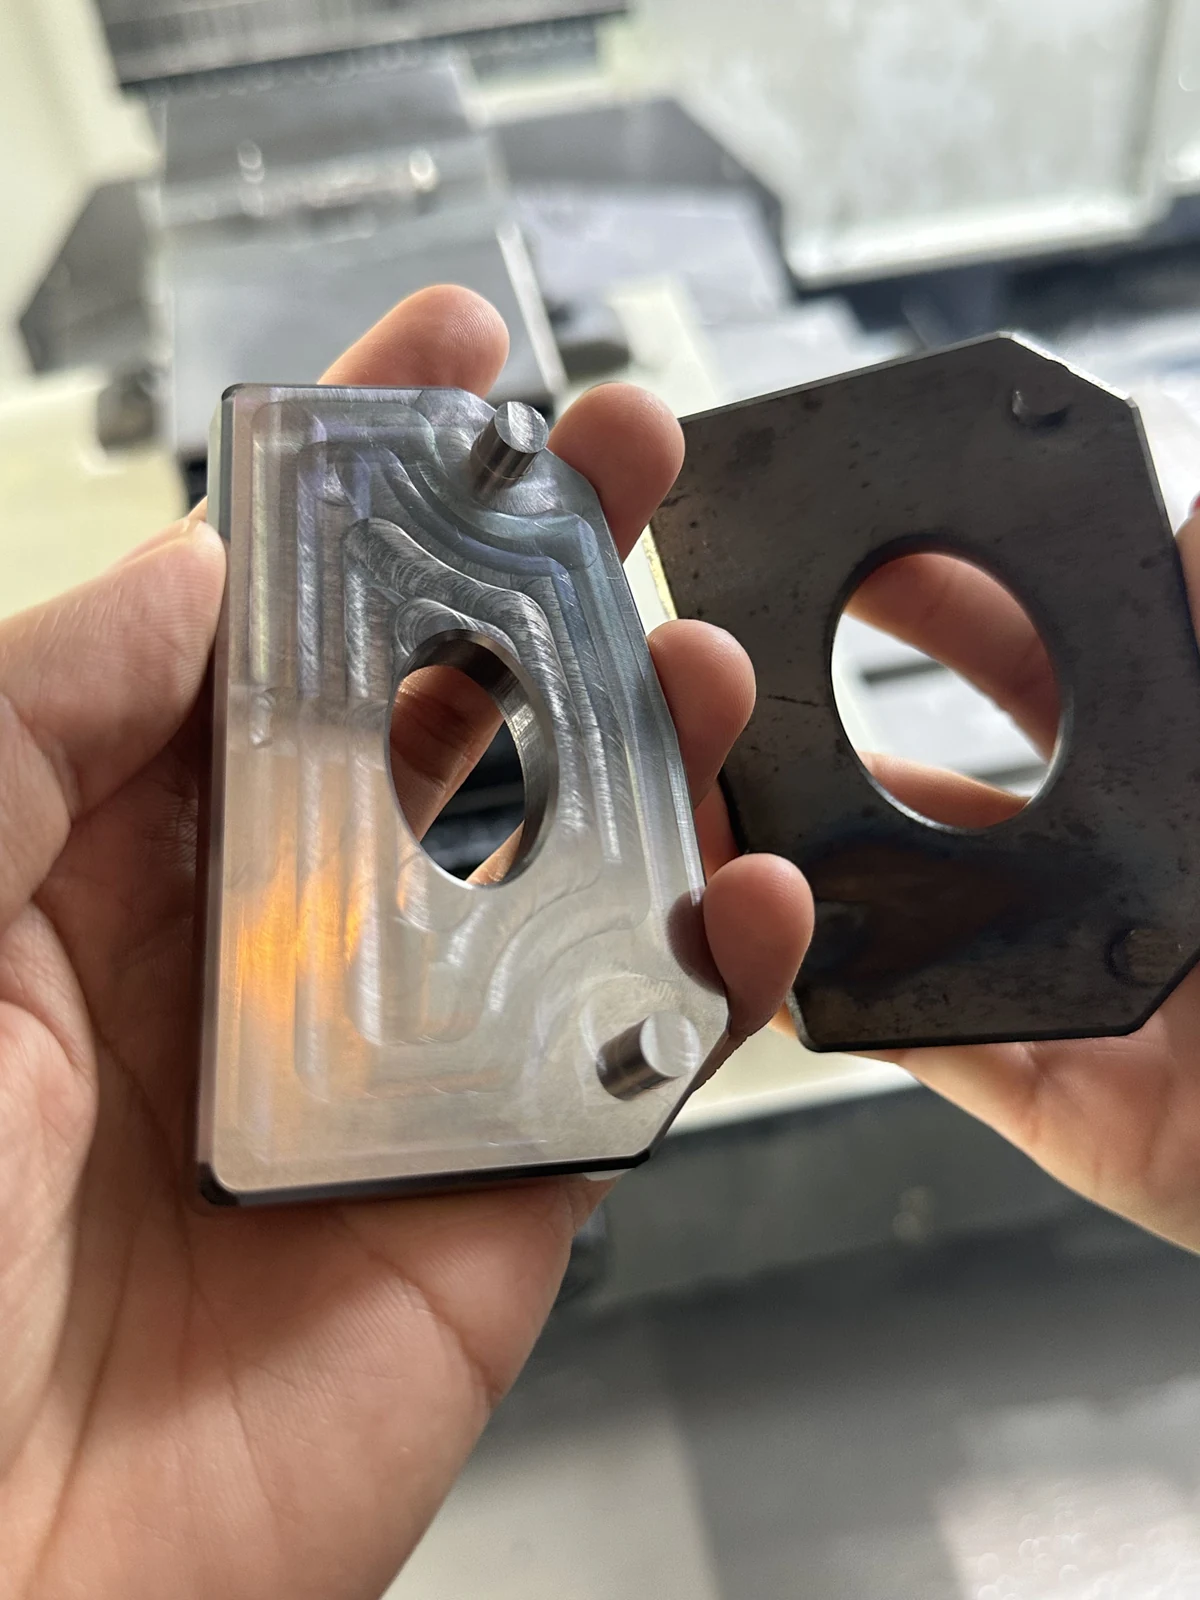
Проверьте одно контролируемое изменение
Перед следующей пробой запишите материал и твёрдость, фрезу и патрон, измеренное биение, эффективный вылет, радиальный и осевой контакт, траекторию, подачу на зуб, частоту и тепловую стратегию. Запишите и симптом: повреждение кромки, поверхность, звук, стружку или нагрузку. Такая база не позволит приписать внешне успешное изменение неверной причине.
Затем внесите одно изменение для ответа на один вопрос. При проверке радиального зацепления сохраните остальную наладку и проверьте поправку утонения. При отказе инструмента до изменения подачи осмотрите вылет, биение, закрепление и повторное резание стружки. Повторяемый результат на одном элементе вместе с записью полезнее числа в общей таблице.
Связывайте каждый успешный результат с записанными программой, инструментом, контактом, наладкой и тепловыми условиями. За их пределами проверяйте снова, прежде чем делать сохранённое значение общим цеховым стандартом.