










Velocidades e avanços na fresagem dura: definir um ponto de partida sem copiar um corte inadequado
Uma velocidade e um avanço publicados para fresagem dura só são úteis quando as condições de origem se assemelham ao corte previsto. Antes de os usar, compare dureza, fresa e sistema de arestas, envolvimento radial e axial, trajetória, batimento, balanço efetivo, rigidez, capacidade do veio e estratégia térmica. Se várias condições diferirem, trate o valor como exemplo e não como regulação da máquina.
Essa distinção é especialmente importante quando um programador tenta melhorar um mau resultado. Um envolvimento radial reduzido pode produzir uma apara muito mais fina do que sugere o avanço por dente programado, mas alterar o avanço não corrige alcance excessivo, batimento, fixação deficiente ou recorte de aparas. Verifique o sistema antes de compensar no CAM.
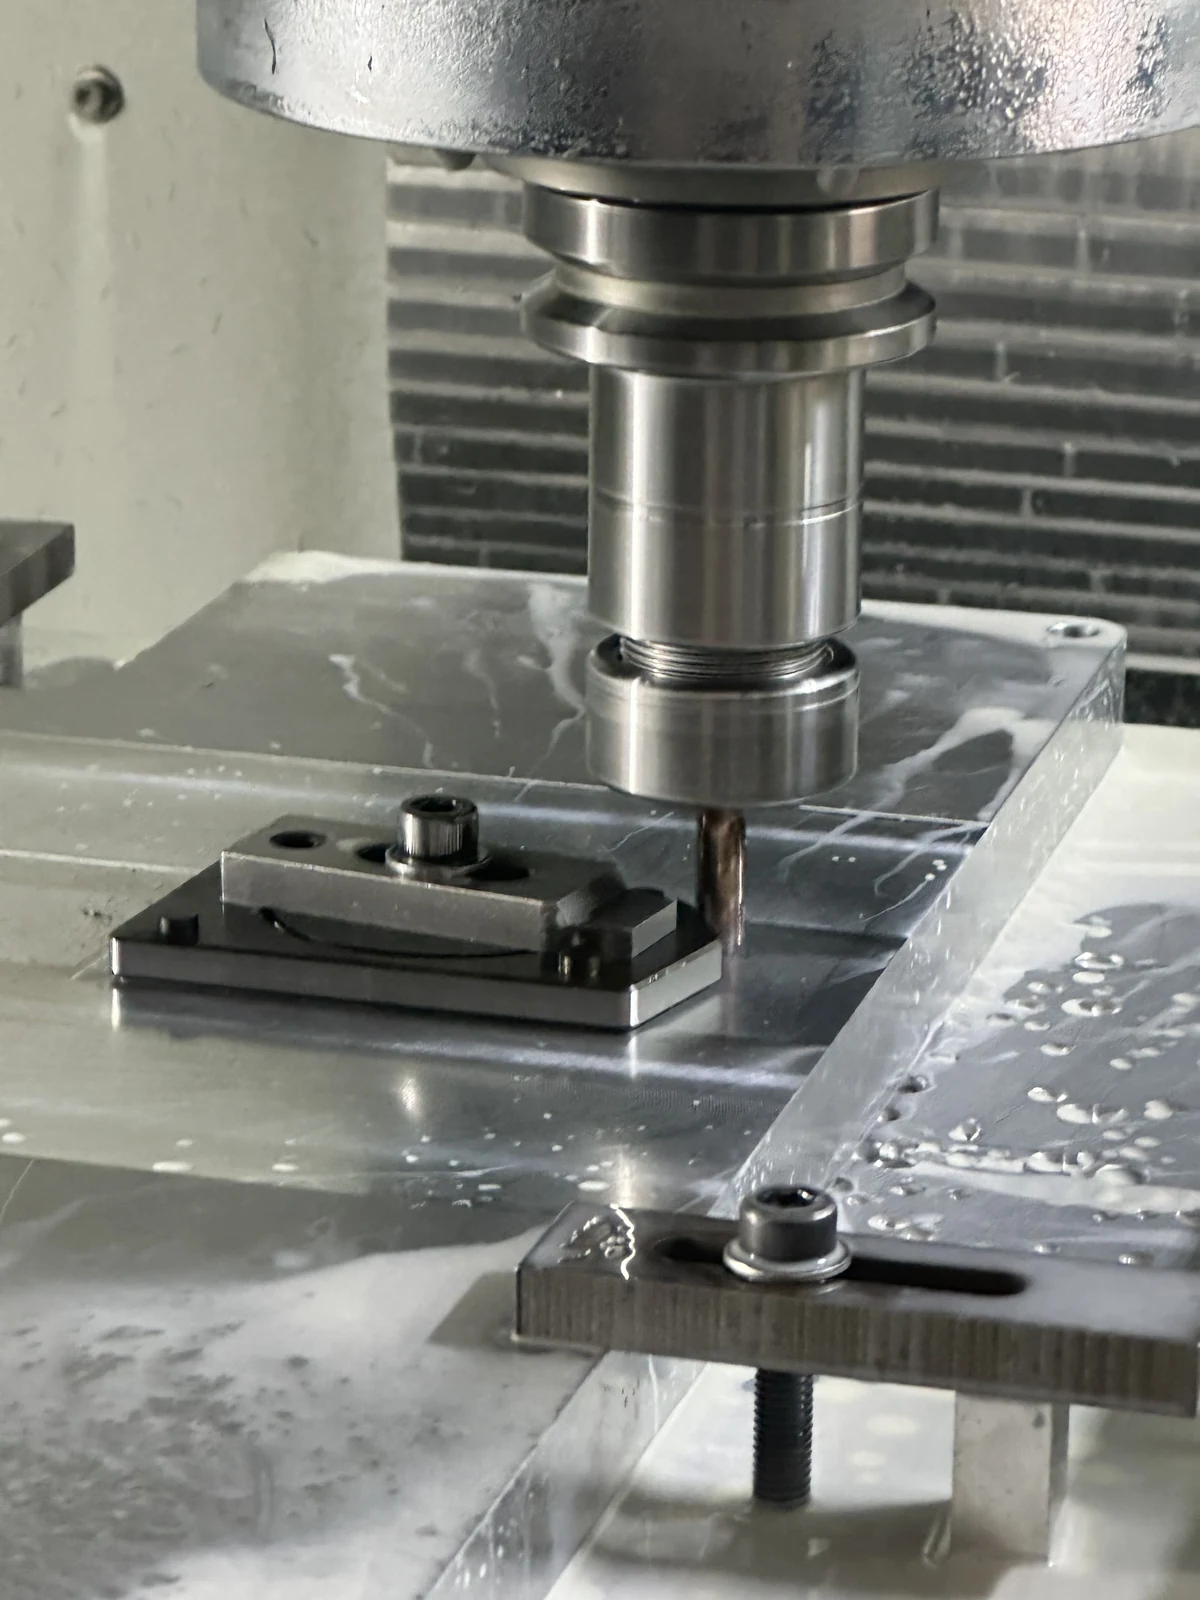
Comece por comparar a operação, não um número
A fresagem dura liga a fresa, a máquina e o envolvimento de corte mais estreitamente do que uma tabela genérica consegue mostrar. Alterações de diâmetro, preparação de aresta, revestimento, dureza, envolvimento radial, trajetória nos cantos ou comportamento do veio modificam a carga e o calor na ferramenta. O batimento e o balanço importam pela mesma razão: o dente mais carregado pode não ser aquele que o programa pressupõe.
| Antes de copiar um valor publicado | Que informação deve acompanhá-lo | Se a condição não corresponder |
|---|---|---|
| Material e dureza | Grau, dureza e estado inicial do material | Conserve o valor como referência e obtenha um ponto de partida para o material real. |
| Fresa e envolvimento | Diâmetro, sistema de arestas, envolvimento radial e axial, trajetória nos cantos e percurso da ferramenta | Recalcule o corte em vez de transferir diretamente o avanço original. |
| Máquina e preparação | Porta-ferramentas, batimento medido, balanço efetivo, rigidez e capacidade do veio | Corrija ou documente a diferença de preparação antes de compensar no CAM. |
| Plano térmico e de aparas | Estratégia a seco, com ar ou refrigerante e evacuação de aparas | Valide o ciclo térmico e o percurso das aparas com o sistema de ferramentas escolhido. |
Guarde as condições desta tabela com o valor inicial escolhido. Se um ensaio posterior alterar o envolvimento, a preparação ou o sistema de ferramentas, o registo mostra o que deixa de ser comparável. Obtenha do fornecedor os dados iniciais para a ferramenta e o material endurecido reais e verifique-os depois na máquina.
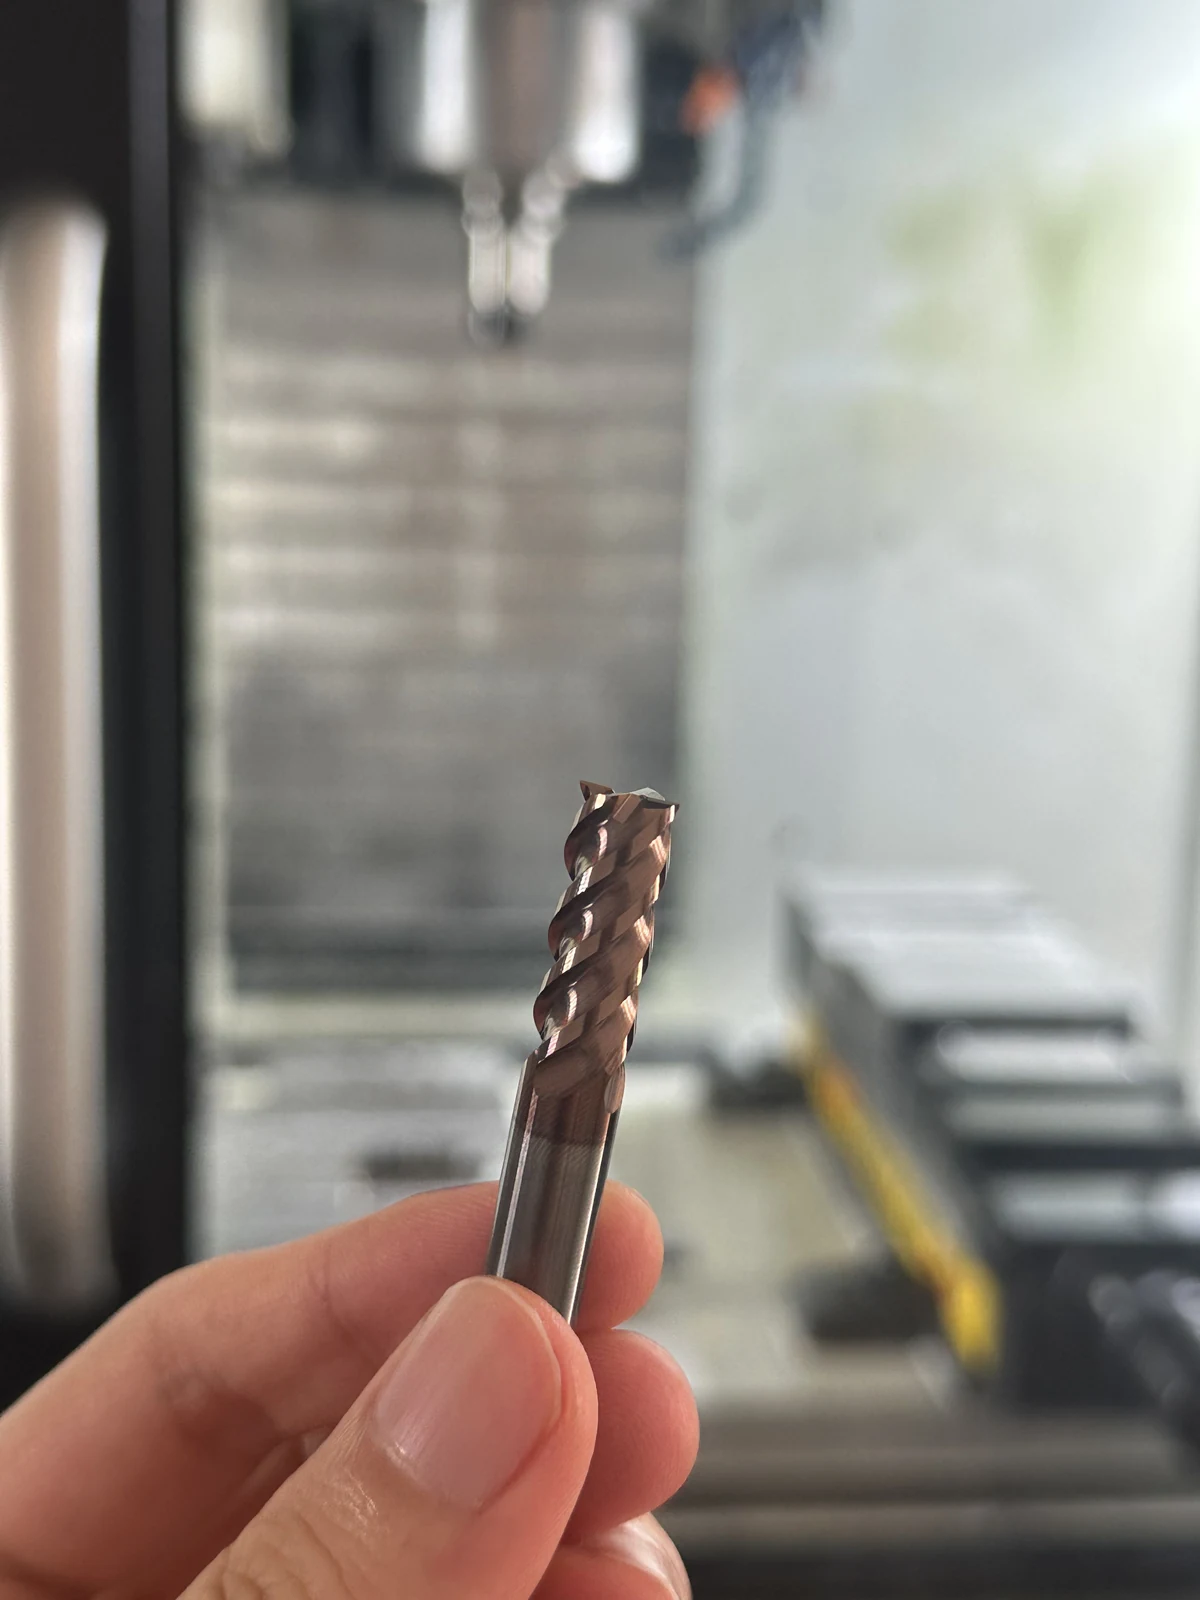
Examine o envolvimento radial antes de alterar o avanço
Quando o envolvimento radial desce abaixo de 50% do diâmetro da fresa, começa o adelgaçamento radial da apara. O avanço por dente programado deixa de corresponder à espessura máxima da apara formada no corte. Se o avanço se mantiver com um envolvimento radial pequeno, a ferramenta pode produzir uma apara mais fina do que o pretendido.
Por isso, uma trajetória de alta eficiência não deve ser afinada copiando o avanço de um corte à largura total. A geometria de envolvimento mudou. Calcule ou verifique a compensação dentro dos limites da fresa real, do material, do batimento, da máquina e das recomendações do fornecedor; confirme depois o resultado na mesma geometria com a mesma ferramenta.
Ao diminuir o envolvimento radial, o mesmo avanço por dente programado pode produzir uma espessura máxima de apara menor. Verifique o método de compensação para a geometria e trajetória reais. Uma correção calculada para um envolvimento deve ser verificada novamente quando mudar a largura de corte, a trajetória nos cantos ou a fresa.
O adelgaçamento da apara também não justifica ignorar uma preparação pouco rígida. Um avanço programado maior pode aumentar a carga por dente; o resultado continua a depender da resistência da ferramenta, da dinâmica da máquina, do batimento e dos máximos do fornecedor. Se o corte soar instável, deixar marcas irregulares ou danificar a aresta, determine primeiro se o problema é o envolvimento ou uma falha mecânica.
Adapte os parâmetros iniciais ao corte real
Ao utilizar uma fresa de metal duro, parta dos dados de corte da ferramenta e do material escolhidos. Antes de os aplicar, confirme grau e dureza, diâmetro e geometria da aresta, envolvimento radial e axial, trajetória, balanço e condições de refrigeração ou sopro de ar.
Um conjunto de parâmetros desenvolvido para uma aplicação em aço endurecido pode não servir para outra. Alterar o tipo de fresa, o envolvimento ou a rigidez modifica as condições em que os dados originais foram estabelecidos. Trate dados não equivalentes como referência a verificar, não como regulação pronta a executar.
No acabamento, avalie a qualidade superficial separadamente da taxa de remoção de material. O avanço por dente, a velocidade de corte, o diâmetro, a profundidade axial e o raio de canto podem influenciar o resultado conforme a ferramenta e a preparação. Uma regulação produtiva de desbaste não proporciona automaticamente o acabamento exigido. A investigação sobre fresagem de aço endurecido sustenta a avaliação destas variáveis nas condições ensaiadas em vez de transferir uma classificação de ferramentas ou um conjunto de parâmetros.
Diagnostique o sistema antes de compensar no CAM
Se um corte de fresagem dura falhar, use o resultado para decidir o que inspecionar em vez de alterar várias variáveis de uma vez.
Comece pelo alcance efetivo e pela rigidez. Um balanço excessivo, um porta-ferramentas flexível ou uma peça pouco rígida podem fletir a ferramenta e alterar a carga de apara ao longo do corte. Verifique depois o batimento e o assentamento. Um problema da ferramenta ou do suporte pode concentrar a carga num dente e parecer um problema de avanço mesmo sem alteração do avanço programado.
Examine depois a evacuação e o recorte de aparas. As aparas recortadas podem danificar a aresta, afetar o acabamento e tornar enganador o som do corte. Inspecione depois o estado da aresta e a adequação da ferramenta. Não prolongue o uso de uma ferramenta gasta ou inadequada com alterações de programa cada vez mais agressivas.
Ajuste o programa apenas após essas verificações. Altere uma variável documentada, repita a mesma geometria e compare som, estado da ferramenta, acabamento e carga. Se o resultado melhorar, guarde as condições no registo. Caso contrário, volte à verificação anterior em vez de acrescentar outra regulação a um ensaio inconclusivo.
O refrigerante faz parte do mesmo processo condicionado. Avalie corte a seco, sopro de ar ou refrigerante com o sistema de ferramentas, o ciclo térmico e a necessidade de controlo das aparas. Alterar o fornecimento de fluido pode modificar a evacuação e as condições térmicas da aresta; valide a alteração como mudança de processo, não por uma regra universal de seco ou húmido.
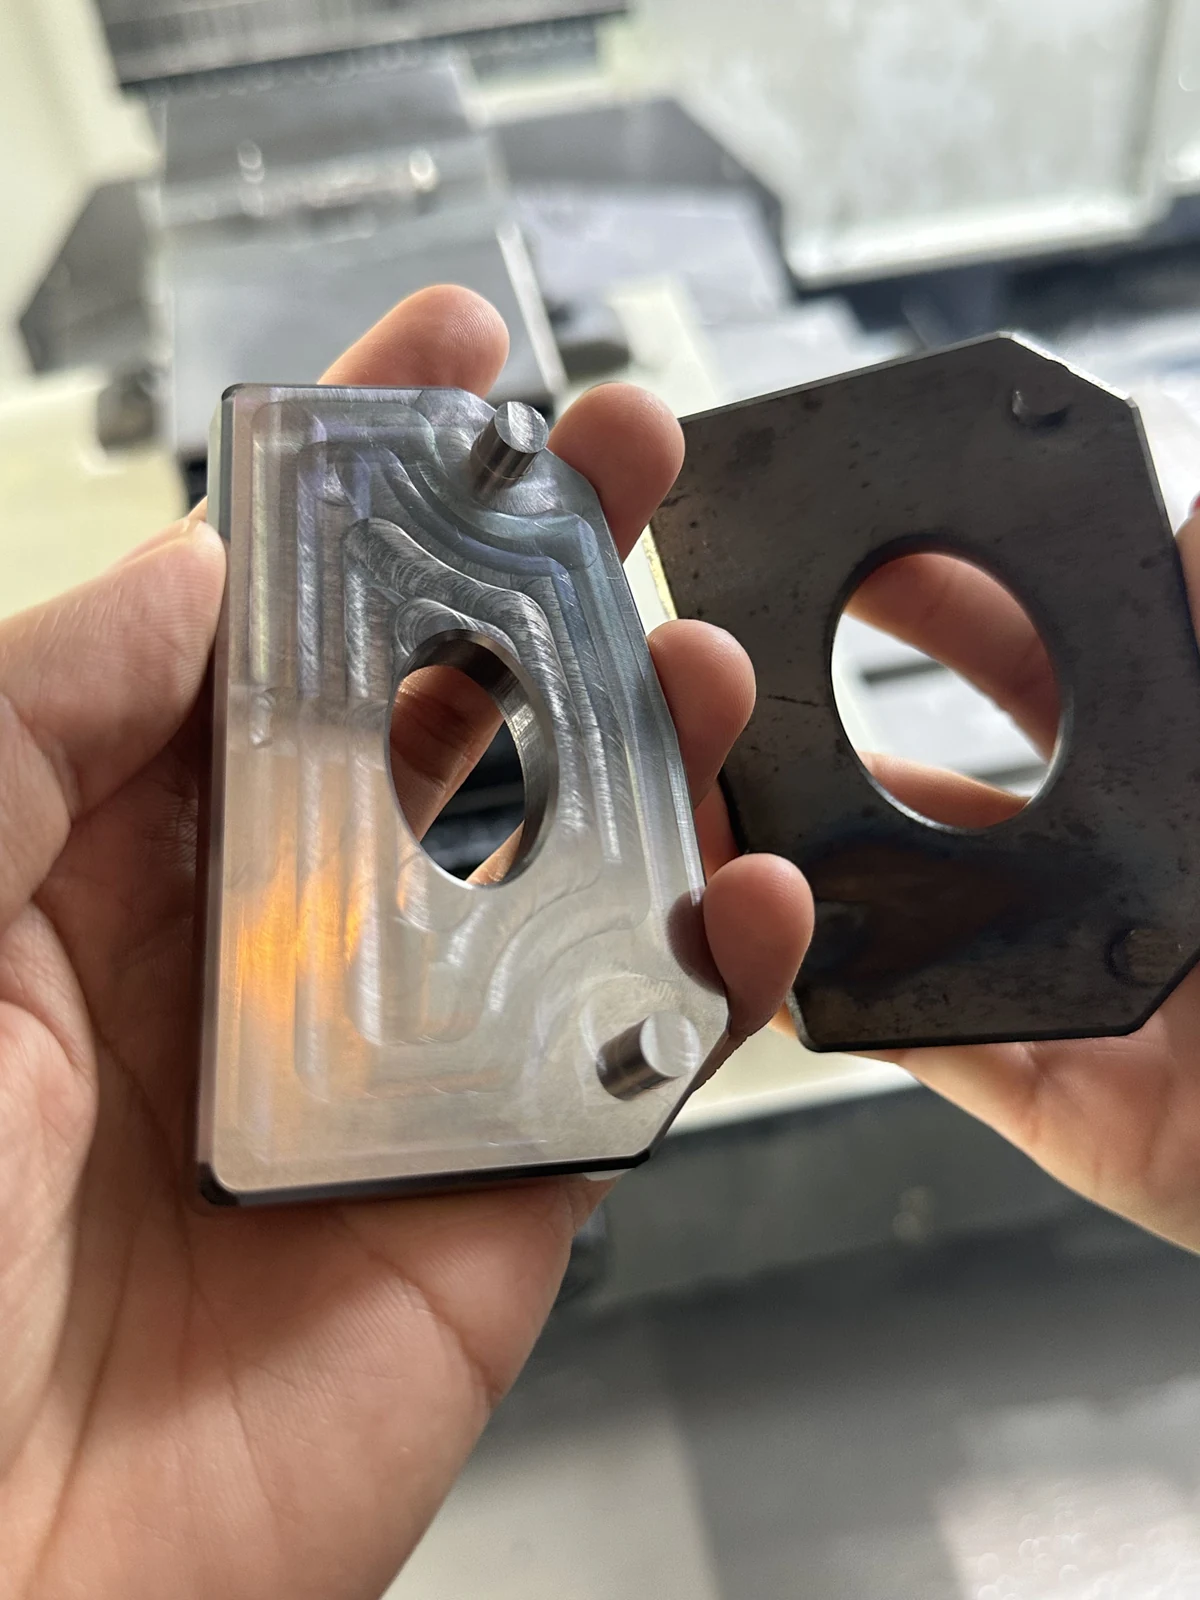
Valide uma alteração controlada
Antes do ensaio seguinte, registe material e dureza, fresa e suporte, batimento medido, balanço efetivo, envolvimento radial e axial, trajetória, avanço por dente, velocidade do veio e estratégia térmica. Registe também o sintoma: dano na aresta, acabamento, som, comportamento das aparas ou carga. Essa referência evita atribuir uma melhoria aparente à causa errada.
Faça depois uma alteração que responda a uma pergunta. Se estiver em causa o envolvimento radial, mantenha estável o resto da preparação e verifique a correção de adelgaçamento da apara. Se estiver em causa falha da ferramenta, inspecione alcance, batimento, fixação e recorte de aparas antes de alterar o avanço. Quando o resultado for repetível na mesma geometria, o registo será mais útil do que um número copiado para uma tabela geral.
Associe cada resultado bem-sucedido ao programa, à ferramenta, ao envolvimento, à preparação e às condições térmicas registados. Fora dessas condições, valide novamente antes de tratar o valor como padrão da oficina.